Entre em contato com a Shengtu Bufan Company

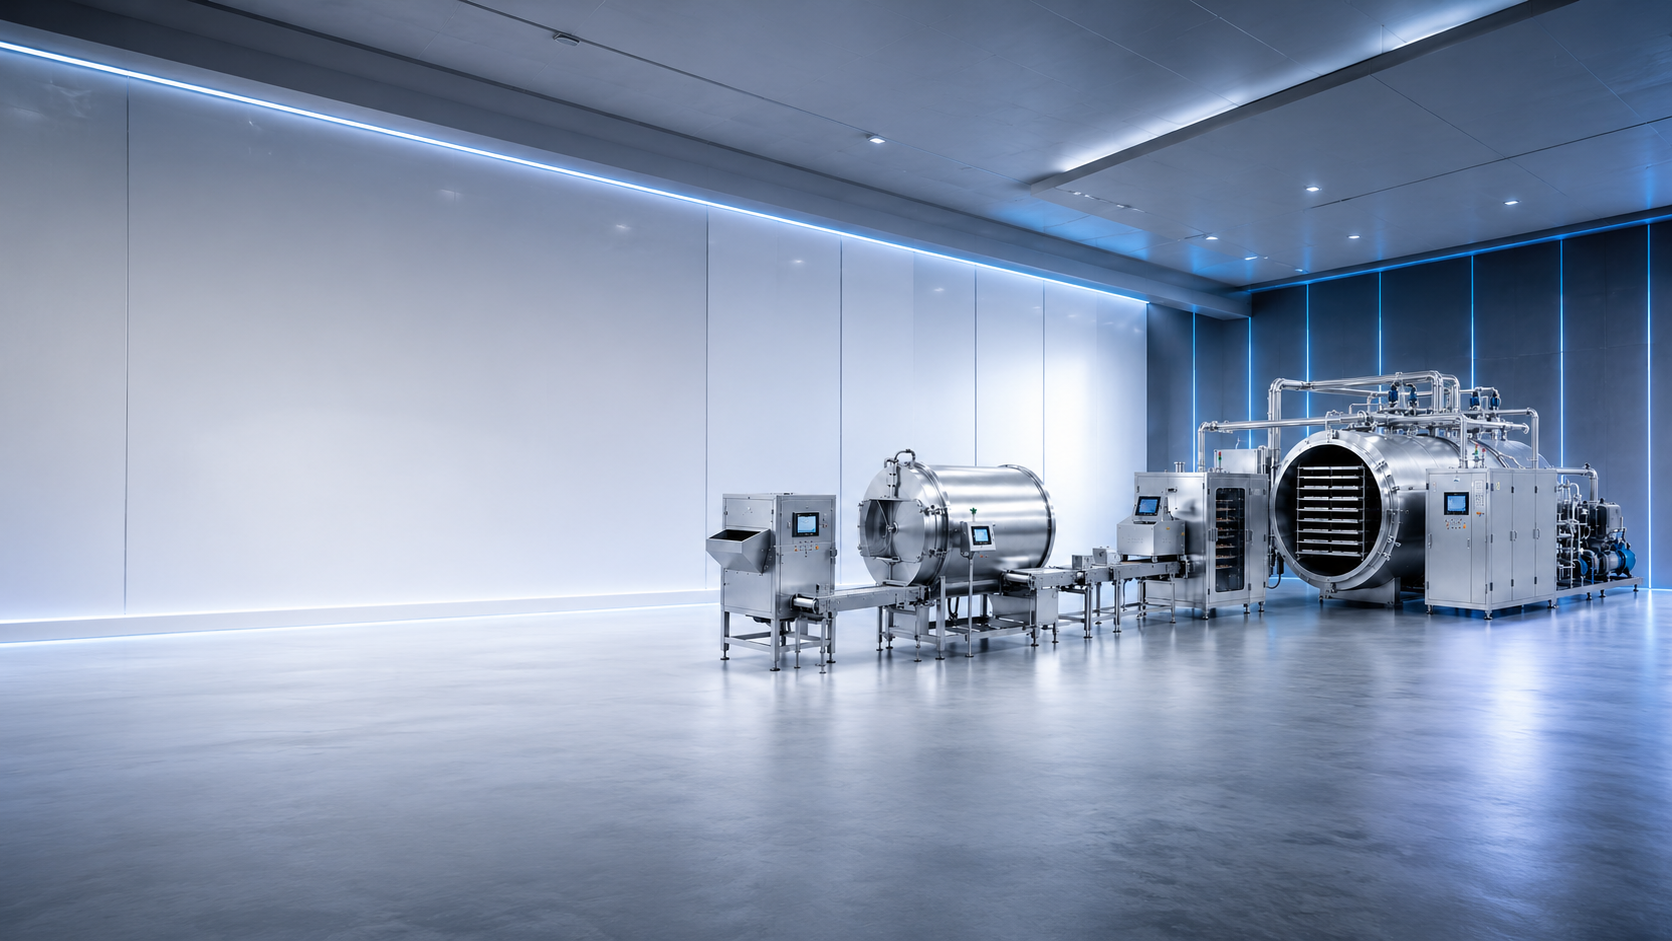
Linha de produção de carnes e frutos do mar liofilizados
Quatro estações em um único fluxo: corte em tiras, liofilização a vácuo, embalagem a vácuo e detecção de metais. O liofilizador industrial fica no centro da linha, dimensionado para o seu produto e a produção desejada, desde uma carga de 50 kg de matéria-prima por batelada até 300 kg (110–661 lbs).
Solicite uma proposta para a linha
Envie-nos informações sobre o produto e a necessidade diária em toneladas.
Um engenheiro prepara o layout estação por estação — não uma lista de preços.
- 50–300 kg de carga de matéria-prima por batelada
- 74–463 kg de gelo capturado por batelada
- 380 V / 50 Hz trifásico
- Condições de garantia confirmadas na cotação e no contrato com o escopo de manutenção confirmado no contrato
- Orçamento enviado em 24 horas úteis
Quatro estações da linha de produção de carnes e frutos do mar liofilizados
A liofilização é a secagem de um produto já congelado sob vácuo, abaixo do ponto triplo da água. O vácuo permite que o gelo sublime — passando diretamente do estado sólido ao vapor, sem uma fase líquida intermediária. Por isso, a estrutura celular do produto original se preserva durante o processo.
Estação 1
Cortador de tiras
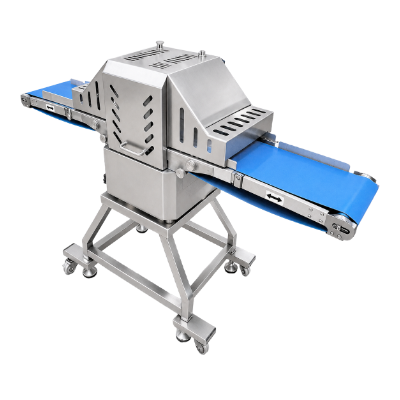
Estação 1 — Cortador de tiras
O cortador fornece ao liofilizador peças com espessura uniforme, a decisão na etapa anterior que mais afeta o comportamento da batelada. Um bloco espesso e uma tira fina na mesma bandeja terminam em momentos diferentes; a batelada só está pronta quando a peça que demora mais também está.
Especificações do cortador
- Largura da esteira240 mm
- Potência do motor1,5 kW
- Dimensões1200×680×860mm
- Peso150 kg
- Alimentação elétrica380V / 50Hz
Como funciona
O corte uniforme em tiras reduz o percurso do vapor entre a superfície e o centro. Também permite distribuir o produto na bandeja de maneira regular e sem interrupções, garantindo uma condução de calor consistente em todas as peças.
Estação 2
Liofilizador a vácuo
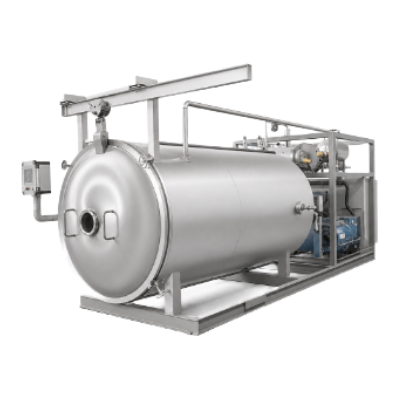
Estação 2 — Liofilizador a vácuo
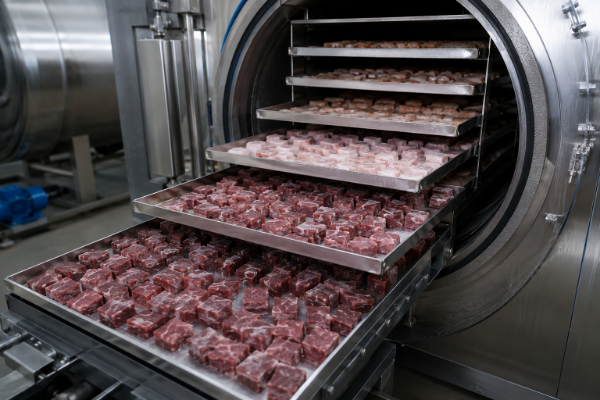
O liofilizador é a estação que determina o dimensionamento de todo o restante da linha. Ele realiza três fases em uma câmara selada: pré-congelamento para preservar a estrutura do produto, secagem primária, durante a qual a maior parte do gelo sublima, e dessorção secundária, que remove a umidade residual ainda ligada ao produto.
As bandejas medem 610 × 710 × 35 mm, com 14 a 72 por conjunto, conforme o modelo, e são carregadas em carrinhos a partir do FDG-10.
O aquecimento elétrico das prateleiras fornece a energia necessária à sublimação, com potência de 8 a 30 kW distribuída em grupos de elementos de 7+1 a 12+1.
Nos dois modelos menores, o vácuo é gerado por uma bomba de palhetas rotativas. Nos modelos FDG-20 e FDG-30, é usado um booster Roots antes de uma bomba de palhetas ou de anel líquido.
O sistema de refrigeração opera entre 8 e 42 kW, com compressor de pistão ou de parafuso, e congela o vapor liberado no condensador.
O controle é baseado em CLP, com receitas programáveis, dados de ciclo armazenados e um perfil de liofilização que adaptamos ao seu produto durante o comissionamento.
O que realmente limita uma batelada é a capacidade de captura de gelo, não a área das bandejas. Cada quilograma de água liberado pelo produto precisa ser congelado pelo condensador. Por isso, é preciso avaliar em conjunto a capacidade de captura de gelo e a taxa de aquecimento elétrico.
Estação 3
Embaladora a vácuo
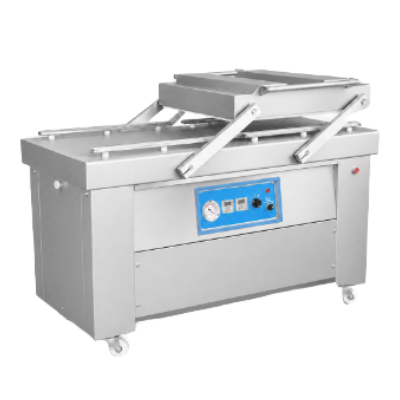
Estação 3 — Embaladora a vácuo
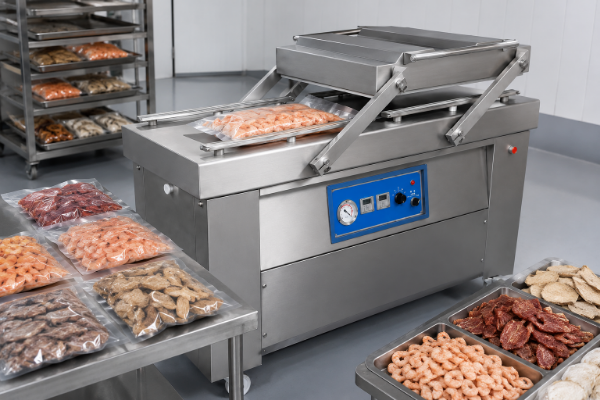
Assim que sai da câmara, o produto liofilizado começa a absorver umidade do ar. Por isso, a estação de embalagem deve ficar no mesmo pavimento e operar no mesmo turno. Uma seladora a vácuo de câmara remove o ar e sela a embalagem em um único ciclo.
Especificações da embaladora a vácuo
- Dimensões1440×720×910mm
- Mesa de trabalho1440×620mm
- Câmara720×600×130mm
- Barra de selagem620×10×2mm
- Potência3,8kW
No fluxo da linha
As bandejas saem da câmara, o produto é pesado e colocado em embalagens com barreira, que são submetidas ao vácuo e seladas antes que a umidade do ambiente possa ser reabsorvida.
Estação 4
Detecção de metais
Estação 4 — Detecção de metais
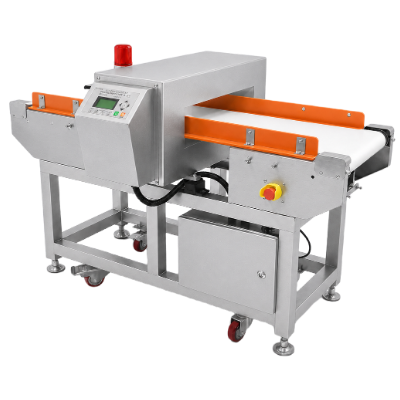
Esta é a primeira estação que o auditor enviado pelo seu comprador vai querer discutir. Um detector de metais com esteira transportadora fica depois da selagem final, para interceptar partículas que possam ter vindo do cortador, das bandejas ou dos carrinhos antes que a caixa seja fechada.
Detector de metais
- Abertura400W × 120H mm
- Comprimento1400 mm
- Dimensões1400×820×920mm
- Metais ferrososFe Ø0.8 mm
- Metais não ferrososCu Ø1.5 mm
- Aço inoxidávelSUS Ø2.0 mm
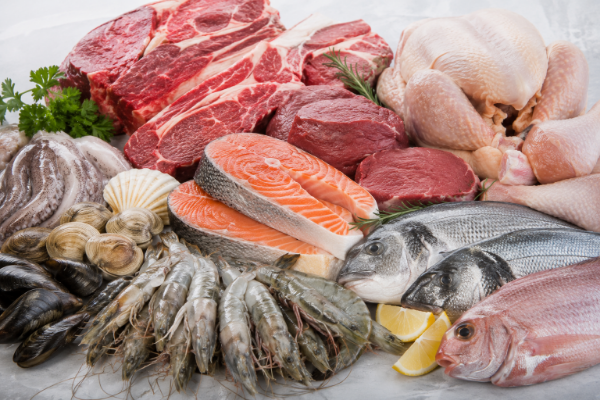
Carnes, aves e frutos do mar processados nesta linha
Todas as categorias abaixo passam pelas mesmas quatro estações. O que muda é o corte preparado para a bandeja e o pré-tratamento na etapa anterior. Por isso, definimos essa parte das especificações com base em uma amostra do seu produto, e não em um catálogo.
Outro tipo de produto
Se o seu produto não estiver nesta lista — incluindo alimentos para animais de estimação feitos com carne crua e vísceras —, envie uma amostra. Vamos liofilizá-la e avaliar o resultado para especificar o corte e o carregamento das bandejas com base no produto, sem partir de suposições.
Categoria de produto
Corte recomendado
Por que usar esse corte
Observação sobre a máquina
01Carne bovina e outras carnes vermelhas
Tiras aparadas ou cubos com espessura uniforme, cortados no sentido transversal às fibras
As fibras musculares são longas. O corte transversal encurta o percurso do vapor e evita que as tiras se curvem na bandeja.
A retirada do excesso de gordura é importante: a gordura não sublima e deixa o produto final mais macio.
02Carne suína
Cortes magros em cubos ou tiras, com a gordura aparada antes do corte
O tecido magro mantém uma estrutura porosa após a liofilização; cortes marmorizados continuam flexíveis.
Carregue cada bandeja com peças de uma única espessura para que a batelada não precise esperar pela peça que demora mais.
03Peito e coxa de aves
Peito em tiras ou desfiado; coxa desossada e cortada em cubos
Peito e coxa têm diferentes teores de gordura e umidade e secam em ritmos distintos.
Processe-os em bateladas separadas ou considere o tempo de secagem do corte mais lento como duração da batelada.
04Camarões inteiros
Descascados ou com casca, dispostos em uma única camada, sem sobreposição
A casca funciona como uma barreira ao vapor; quando os camarões são empilhados, cria-se uma segunda barreira sobre ela.
O carregamento em uma única camada compensa o uso de mais bandejas.
05Filé de peixe
Porções sem pele ou tiras com espessura uniforme ao longo da parte afilada do filé
Um filé natural é mais espesso na parte próxima à cabeça e mais fino na cauda. Se permanecer inteiro, seca de maneira irregular.
Porcionar no cortador é mais rápido do que separar bandejas parcialmente secas depois.
06Carne de moluscos
Carne de vieiras, mexilhões e amêijoas sem concha, drenada e disposta em uma única camada
A salmoura na superfície retém água que o condensador precisa capturar junto com a umidade do produto.
Drenar o produto antes do carregamento libera capacidade adicional no condensador.
07Carnes cozidas e refeições prontas
Porções preparadas após o cozimento, molho reduzido e peças separadas na bandeja
Um molho reduzido contém menos água livre e mantém a cobertura durante a sublimação.
A etapa de cozimento e a etapa de eliminação de microrganismos permanecem no seu próprio plano de segurança de alimentos, antes desta linha.
08Vísceras e órgãos
Fatiados ou cortados em cubos, sem membranas e drenados antes do carregamento
O tecido dos órgãos é denso e úmido; o corte em fatias permite que o processo alcance o interior.
O uso de órgãos crus é comum na fabricação de petiscos.
Clique para ver detalhes
Formatos de embalagem e manuseio após a secagem
O produto final sai da câmara com baixa umidade residual e começa imediatamente a absorver a umidade do ambiente. Tudo nesta seção serve para reduzir o intervalo entre a saída da câmara e a proteção da embalagem.
Formatos compatíveis com a linha
- Embalagens a vácuo de câmara para produtos a granel e embalagens para serviços de alimentação
- Embalagens com barreira e absorvedor de oxigênio para produtos de varejo com estabilidade em temperatura ambiente
- Estruturas laminadas, incluindo alumínio ou mylar, que exigem proteção total contra luz e oxigênio
- Caixas revestidas para produtos a granel destinados a processamento posterior ou mistura
- Embaladora rotativa de sachês — opção para linha complementar
Manuseio entre a câmara e a selagem
As bandejas são descarregadas em uma área coberta de apoio, em vez de uma bancada aberta. O prazo de validade informado para as etapas seguintes depende do cuidado com esse processo. Um produto exposto por uma hora já reabsorveu parte da umidade removida no ciclo.
- Leve os carrinhos diretamente da câmara à bancada de embalagem e mantenha-os cobertos, sem atravessar a área geral de produção.
- Pese e embale sem demora: a embaladora a vácuo é dimensionada para embalar um conjunto completo de bandejas no mesmo turno em que sai da câmara.
- Controle o ambiente: uma sala de embalagem desumidificada é a melhoria isolada mais econômica para manter a estabilidade do produto final. Uma embalagem com barreira não substitui esse ambiente.
- Não confie apenas no ajuste da barra de selagem: verifique a integridade do selo inspecionando a própria embalagem.
Estações
Rotativa de 8 estações
Tipos de embalagem
Fundo plano, com zíper, selagem em quatro lados, selagem em três lados, composta de papel
Tamanho da embalagem
Largura 180–300 mm, comprimento 180–450 mm
Peso por embalagem
100–1000 g
Potência
3 kW, 380 V / 50 ou 60 Hz
Ar comprimido
0,9 m³/min, fornecido pelo sistema de ar comprimido da planta industrial do cliente
Especificações do liofilizador industrial por tamanho de batelada
Quatro liofilizadores industriais atendem a diferentes capacidades. Para ler a tabela, comece pela carga de matéria-prima necessária por batelada e, em seguida, confira se o limite de captura de gelo da linha supera com folga a quantidade de água contida no seu produto.
A potência instalada do FDG-30 depende do conjunto de vácuo e refrigeração selecionado. Por isso, confirmamos o valor de acordo com a sua configuração, em vez de informar um número que talvez não se aplique a ela.
| Especificação | FDG-5 | FDG-10 | FDG-20 | FDG-30 |
|---|---|---|---|---|
| Área de secagem (m²) | 5 | 10 | 20 | 30 |
| Carga de matéria-prima (kg) | 50 (110 lbs) | 100 (220 lbs) | 200 (441 lbs) | 300 (661 lbs) |
| Capacidade de captura de gelo (kg) | 74 (163 lbs) | 147 (324 lbs) | 315 (694 lbs) | 463 (1021 lbs) |
| Número de bandejas | 14 por conjunto | 24 por conjunto | 48 por conjunto | 72 por conjunto |
| Dimensões das bandejas (mm) | 610 × 710 × 35 | 610 × 710 × 35 | 610 × 710 × 35 | 610 × 710 × 35 |
| Aquecimento elétrico (kW) | 8 | 12 | 24 | 30 |
| Elementos de aquecimento | 7+1 | 12+1 | 8+1 | 12+1 |
| Refrigeração (kW) | 8 | 15 | 28 | 42 |
| Compressor | Pistão 8P | Pistão 18P | Parafuso 30P | Parafuso 40P |
| Conjunto de bombas de vácuo | Palhetas rotativas | Palhetas rotativas | Roots + palhetas / anel | Roots + palhetas / anel |
| Bomba de circulação (kW) | 1.1 | 1.5 | 2.2 | 3 |
| Método de resfriamento das bandejas | Resfriamento natural | Resfriamento a água | Resfriamento a água | Resfriamento a água |
| Tanque de água de resfriamento | Não | Sim | Sim | Sim |
| Formato da câmara | Cúbica | Cúbica | Cilíndrica Ø1700 | Cilíndrica Ø1800 |
| Dimensões principais (mm) | 3800×1100×1600 | 4000×1655×2100 | 4500×1955×2515 | 4500×2155×2605 |
| Carrinhos fornecidos | Nenhum | 2 | 2 | 4 |
| Dimensões dos carrinhos | — | 1500×800×1800 | 2100×1350×1420 | 1470×1300×1700 |
| Potência total instalada | 22.5 kW | 34 kW | 73 kW | Sob consulta |
Como ler esta tabela sem ser pego de surpresa
O maior erro é escolher apenas pelo preço ou pela área das bandejas. Pergunte quantos kg de água são capturados por batelada e compare esse valor com o do seu próprio produto antes de analisar duas cotações lado a lado.
— o que nossos engenheiros de comissionamento dizem a todo comprador que nos envia duas cotações para comparar
A captura de gelo é o limite
Uma carga de 200 kg de frutos do mar com alto teor de umidade contém mais água do que o mesmo peso de carne bovina magra aparada. A área das bandejas indica o que cabe; a coluna de captura de gelo mostra quanta água o condensador consegue remover.
A potência de aquecimento indica uma taxa
O aquecimento elétrico fornece a energia para a sublimação e determina a velocidade com que o gelo pode sair, não a quantidade total de gelo. Um aquecedor maior nem sempre resulta em uma batelada mais rápida, pois o condensador também precisa acompanhar esse ritmo.
O dimensionamento inadequado tem consequências nos dois sentidos. Uma câmara pequena demais exige ciclos adicionais e limita a capacidade de processamento; uma câmara grande demais fica ociosa e imobiliza capital que poderia ser usado para adquirir uma segunda estação.
Base da cotação, prazo de entrega e condições comerciais
Não publicamos um preço para esta linha porque uma cotação útil depende das quatro estações de que você precisa, do modelo de liofilizador adequado ao seu produto e das utilidades industriais que sua planta já pode fornecer.
O que influencia o preço
01
Modelo e área de secagem
A mudança de 5 m² para 30 m² altera o compressor, o conjunto de vácuo e a estrutura da máquina, não apenas o tamanho.
02
Conjunto de vácuo
Um booster Roots antes da bomba de apoio reduz o tempo para atingir o vácuo e exige mais investimento. Para cargas menores, uma única bomba de palhetas rotativas é a escolha adequada.
03
Número de estações
Plantas industriais que já contam com cortador ou detector de metais podem adquirir apenas os módulos que faltam.
04
Conjunto de resfriamento
Resfriamento natural no menor modelo; resfriamento a água e tanque a partir do FDG-10.
05
Nível de automação
O gerenciamento de receitas, o registro de dados e a integração da linha são especificados de acordo com a sua necessidade, em vez de serem incluídos por padrão.
Condições comerciais
Prazo para envio da cotação
As cotações são enviadas em até 24 horas úteis, em dias úteis, após análise de um engenheiro.
Pedido mínimo
1 conjunto (preços por volume a partir de 3 unidades) — também aceitamos pedidos de peças avulsas.
Prazo de entrega
A produção de máquinas personalizadas é programada para 20–40 dias após o pagamento do sinal; para modelos em estoque, o prazo é de 10–20 dias. O prazo é confirmado na cotação.
Pagamento
L/C, T/T, D/P, PayPal ou Western Union por transferência bancária.
Incoterms
Enviamos nas condições FOB, CIF, CFR ou EXW, geralmente pelo Porto de Qingdao. Outras condições Incoterms estão disponíveis sob consulta.
Produção acelerada
A produção acelerada está disponível; o custo é negociado caso a caso. A viabilidade é confirmada durante a análise dos desenhos.
Os detalhes de envio, a lista de embalagem e a fatura comercial são fornecidos conforme as condições acordadas e descritas no contrato. A embalagem em caixas de transporte é definida de acordo com a modalidade de envio selecionada. Se a transportadora precisar dessas informações antecipadamente, solicite o peso para envio e as dimensões das caixas durante a etapa de cotação.
Os dois números de consumo de energia que garantimos
Documentamos a potência total instalada e a captura de gelo por batelada, pois ambas são características da máquina que fornecemos. Não publicamos um valor específico de quilowatts-hora por quilograma: os valores divulgados para esse processo usam bases diferentes — água removida em algumas fontes, matéria-prima em outras — e não são diretamente comparáveis.
O que isso significa para o seu plano de negócio
Estime os custos operacionais com base na potência instalada do modelo escolhido, na tarifa local e no número de ciclos que você realmente executará por semana. Esse cálculo pode ser conferido facilmente na placa de identificação; uma proporção de consumo de energia baseada em outra máquina, não.
Testes de aceitação na fábrica, documentos de segurança de alimentos e certificações
Os certificados e documentos aplicáveis são confirmados de acordo com o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Todas as nossas linhas são testadas na própria fábrica antes de serem embaladas para transporte. Estes são os cinco procedimentos de teste que precisam ser aprovados, na sequência em que são realizados.
PROTOCOLO SEQUENCIAL
-
01
Teste operacional sem carga — os sistemas de refrigeração, vácuo, aquecimento, controle e circulação são operados e validados um a um.
-
02
Teste de vácuo final e manutenção da pressão — a câmara é submetida ao vácuo final e, em seguida, mantida isolada das bombas para confirmar a integridade das vedações, não o tamanho das bombas.
-
03
Teste com carga simulada — uma carga real passa pelas etapas de pré-congelamento, sublimação e dessorção para que todo o ciclo seja observado sob carga.
-
04
Uniformidade da temperatura das prateleiras e redução do tempo de refrigeração — mede-se a variação de temperatura ao longo das prateleiras, além do tempo e da estabilidade do resfriamento.
-
05
Teste de processo com intertravamento da máquina completa — as estações operam intertravadas como funcionarão na sua planta industrial.
Por que o teste de manutenção da pressão revela mais do que a curva da bomba
Vedações danificadas e vazamentos lentos são os problemas mais difíceis de detectar em um sistema de vácuo em operação, pois uma máquina com vazamento ainda consegue atingir o vácuo — só não consegue mantê-lo. Isolar as bombas e observar o aumento da pressão é o único teste que diferencia uma falha de vedação de uma falha de bombeamento. Por isso, realizamos o teste antes de embalar a máquina para transporte, em vez de deixar você descobrir o problema na sua própria planta industrial. O óleo da bomba de vácuo, as vedações e a limpeza do condensador exigem manutenção periódica durante toda a vida útil da máquina. A linha é enviada com uma lista de peças sujeitas a desgaste.
GALERIA DE INSPEÇÃO DA FÁBRICA
01 / 04
Registros da empresa: Solicite informações atuais sobre o titular, o escopo e a validade.
Conformidade do equipamento: Confirme os documentos aplicáveis ao modelo, à configuração e ao país de destino.
Documentos do pedido: Defina no contrato os registros de inspeção, os manuais, os desenhos e a documentação de envio.
Use as setas para navegar pelas montagens de teste da fábrica.
Materiais e componentes
Construção das superfícies em contato com o produto
As superfícies em contato com o produto são de aço inoxidável 304 e 316 para uso alimentício, com soldas e acabamento liso, sem frestas. Esse é o critério que orienta as regras de projeto higiênico 3-A e EHEDG e explica por que não deixamos juntas sobrepostas nem soldas sem acabamento na área de contato com o produto.
Componentes elétricos
Montamos o painel de controle com componentes de marcas reconhecidas — equipamentos de manobra Schneider e CHINT e motores Lijiu — para que a sua própria equipe de manutenção possa encontrar peças de reposição localmente, sem depender apenas de nós.
Como conduzimos um pedido, da consulta ao comissionamento
São sete etapas, e as três primeiras acontecem antes de você pagar qualquer valor. Nenhuma etapa da lista é opcional, e nenhuma é cobrada à parte.
-
PROCESSO 01
Envie-nos informações sobre o produto, a produção diária desejada, a área disponível no piso e a alimentação elétrica. Uma planta baixa ajuda; cada requisito informado nesta etapa agiliza a próxima.
-
PROCESSO 02
Projetamos a linha com base em uma amostra do seu produto ou nos seus desenhos. O teste da amostra nos ajuda a definir o corte, o carregamento das bandejas e o comportamento esperado do ciclo.
-
PROCESSO 03
Um engenheiro envia o layout estação por estação, com o modelo selecionado, a carga instalada e as conexões de utilidades industriais indicadas.
-
PROCESSO 04
Analisamos com você o arranjo geral e os esquemas elétricos. A viabilidade de qualquer prazo acelerado também é confirmada nesta etapa, antes do pagamento.
-
PROCESSO 05
A produção começa com base nos desenhos assinados, seguida pelos cinco testes de aceitação descritos acima, concluídos antes da embalagem para transporte.
-
PROCESSO 06
A instalação inclui orientações sobre o layout, trabalhos mecânicos e elétricos, comissionamento com intertravamento, otimização da curva de liofilização para o seu produto e treinamento dos operadores.
-
PROCESSO 07
Após a entrega técnica, você conta com diagnóstico remoto, análise dos sistemas de vácuo e refrigeração, novo comissionamento remoto e encaminhamento a um engenheiro quando o problema exige intervenção na máquina.
Quando a liofilização não é a solução adequada
A liofilização preserva a estrutura e o comportamento de reidratação melhor do que qualquer outro método de secagem, mas é mais lenta e consome mais energia do que todos eles. É aqui que vamos recomendar que você compre outra coisa.
Erros de dimensionamento custam o mesmo nos dois sentidos. Instalar uma máquina de 73 kW que opera uma batelada por semana custa o mesmo que instalar uma que opera cinco, e preferimos conversar sobre isso antes da proposta comercial, não depois da instalação.
CENÁRIO 01
O processamento de grandes volumes de frutas e vegetais, em que o custo por tonelada é decisivo, pede secagem por ar quente, não liofilização. Nossa linha de desidratação de frutas e vegetais foi projetada exatamente para isso e é a opção que você deve considerar.
CENÁRIO 02
Purês pegajosos, alimentos com alto teor de açúcar ou gordura dificultam o carregamento e a uniformidade da secagem, sujam as bandejas e desperdiçam tempo de ciclo. É possível liofilizá-los, mas uma linha para carnes e frutos do mar não é a solução adequada.
CENÁRIO 03
Pastas fluidas que não mantêm o formato na bandeja precisam de um sistema de carregamento diferente do fornecido por esta linha. Assim, o risco de uma batelada malsucedida está no produto, não na máquina.
CENÁRIO 04
Com menos de aproximadamente uma batelada por semana, o investimento fica parado. É preciso usar o equipamento com frequência para que valha a pena; abaixo desse limite, contratar um prestador de serviços de liofilização é melhor do que ter sua própria câmara.
Ferramentas de cálculo de engenharia
Recursos técnicos para avaliar linhas de produção, estimar a capacidade e integrar os equipamentos à planta industrial.
Como solicitar uma proposta de linha para sua fábrica
Informe o produto, a produção diária necessária e o espaço físico e a potência elétrica disponíveis.
Em até 24 horas úteis, um engenheiro envia o layout detalhado por estação e uma proposta comercial.
— as condições de garantia e manutenção são confirmadas na proposta comercial e no contrato.
As duas opções podem ser processadas nesta linha, e a escolha depende da segurança dos alimentos e das características do produto, não da máquina. Carne muscular e vísceras cruas reidratam com uma textura mais próxima da fresca, o que costuma ser preferido na fabricação de petiscos. Carnes cozidas, ensopados e refeições prontas com molho também liofilizam bem, mas a etapa de cozimento e a etapa validada de eliminação de patógenos continuam sob sua responsabilidade no plano de processo.
Sim, e a espessura importa mais do que o formato. A sublimação avança da superfície para o interior, por isso uma tira de 6 mm termina bem antes de um bloco de 25 mm do mesmo material. Nosso cortador de tiras processa uma largura de esteira de 240 mm e fornece ao liofilizador peças com espessura uniforme. Isso evita que uma bandeja termine enquanto a vizinha ainda está úmida.
Bem, porque a estrutura se preserva durante o processo. A água sai diretamente do gelo em forma de vapor, em vez de migrar como líquido para a superfície. Assim, a estrutura celular e a matriz da peça original permanecem praticamente intactas, permitindo que a água seja reabsorvida. O comportamento real de reidratação ainda depende da espécie, do corte e do pré-tratamento. Por isso, testamos sua amostra antes de definir a curva do processo.
A desidratação por ar quente evapora a água líquida em temperatura acima da ambiente, enquanto a liofilização sublima o gelo sob vácuo, sem que o produto passe pela fase líquida. Por isso, a carne liofilizada preserva o formato, a cor e o comportamento de reidratação de um modo que a secagem por ar quente não consegue igualar; por isso também, o custo operacional por quilograma é maior. Os valores de energia publicados para a liofilização variam em duas ordens de grandeza no setor, dependendo de o denominador ser a água removida ou a matéria-prima. Por isso, considere com cautela qualquer valor isolado em quilowatts-hora por quilograma.
Purês com alto teor de açúcar, pastas gordurosas e misturas fluidas que não mantêm o formato na bandeja não são adequados, pois carregam de maneira irregular e sujam as bandejas. Para grandes volumes de frutas e vegetais vendidos pelo custo por tonelada, a desidratação por ar quente em outra linha é mais indicada. Vamos deixar isso claro em vez de vender uma câmara que vai decepcionar você.
É a captura de vapor, não a área das bandejas: o condensador precisa congelar cada quilograma de água liberado pelo produto. Por isso, o valor de captura de gelo na tabela de especificações é o limite real de uma batelada. Estudos revisados por pares sobre liofilização geralmente mostram que a secagem primária ocupa a maior parte do ciclo e que a temperatura do produto na frente de sublimação fica bem abaixo da temperatura da prateleira exibida no painel. Por isso, otimizamos a curva com seu próprio produto durante o comissionamento, em vez de indicar um número fixo de horas. O tempo de ciclo publicado por outra fábrica descreve o produto, o carregamento e a câmara daquela fábrica e diz muito pouco sobre os seus.
O FDG-5 recebe 50 kg (110 lbs) de matéria-prima por batelada; o FDG-10, 100 kg (220 lbs); o FDG-20, 200 kg (441 lbs); e o FDG-30, 300 kg (661 lbs). Esses são os pesos da carga de matéria-prima antes da secagem, distribuída em bandejas de 610 × 710 × 35 mm, de 14 a 72 bandejas por conjunto. Os limites correspondentes de captura de gelo são 74, 147, 315 e 463 kg de água por batelada.
Alimentação trifásica de 380 V / 50 Hz nas quatro estações. A potência total instalada do liofilizador é de 22,5 kW no FDG-5, 34 kW no FDG-10 e 73 kW no FDG-20. O valor do FDG-30 é confirmado mediante consulta, pois depende do conjunto de vácuo e refrigeração escolhido. O cortador de tiras acrescenta 1,5 kW, a embaladora a vácuo, 3,8 kW, e é necessária água de resfriamento a partir do FDG-10.
Sim, esse é o procedimento normal. Projetamos a linha com base em uma amostra do seu produto ou nos desenhos que você fornecer. Os quatro módulos — refrigeração, vácuo, câmara de secagem e controle elétrico — são especificados separadamente para que a linha se ajuste ao espaço físico e às utilidades industriais da sua fábrica. Envie o produto, a produção diária desejada e a planta baixa, e um engenheiro retornará com o layout detalhado por estação.
1 conjunto — aceitamos unidades avulsas, e os preços por volume começam a partir de 3 unidades. Você também pode comprar uma estação, como um liofilizador comercial vendido separadamente.
A produção de máquinas personalizadas é programada para 20–40 dias após o pagamento do sinal, conforme confirmado na proposta comercial; modelos em estoque são enviados em 10–20 dias. Há opção de produção acelerada, com custo acordado caso a caso. A viabilidade é confirmada na análise dos desenhos, antes de você pagar.
L/C, T/T, D/P, PayPal ou Western Union por transferência bancária. Enviamos nas condições FOB, CIF, CFR ou EXW, normalmente pelo Porto de Qingdao; outros Incoterms podem ser solicitados.
Os prazos de resposta, o suporte remoto, o atendimento no local e as condições para peças de reposição são confirmados na proposta comercial e no contrato. Informe a identificação do equipamento, a descrição da falha e a localização para que o escopo do suporte possa ser acordado.
Sim. Projetamos a linha com base em uma amostra do seu produto ou nos desenhos que você fornecer. Você pode visitar a fábrica e ver os equipamentos em funcionamento antes de comprar.
Em alta agora