Связаться с компанией Shengtu Bufan

Линия консервирования влажных кормов для домашних животных
Мы проектируем комплексные линии консервирования влажных кормов для домашних животных: нарезка кубиками, дозирование и смешивание, фасовка, закатка, стерилизация в статическом автоклаве, охлаждение, воздушная сушка, маркировка и упаковка. Один поставщик отвечает за весь цикл — от обработки сырья до герметично закрытой и промаркированной коробки. Укажите тип тары и требуемый выпуск продукции, а мы настроим линию под эти параметры.
- Банки, лотки и реторт-пакеты на одной линии
- Фасовка до 2 800 банок в час
- Загрузка автоклава — примерно от 80 kg до 900 kg за периодический цикл
- Коммерческое предложение за 1 рабочий день
Участки линии и их назначение
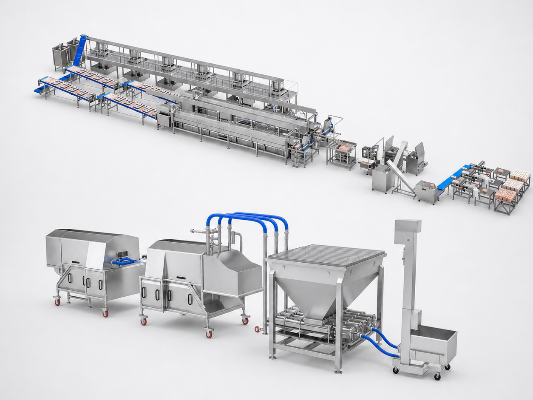
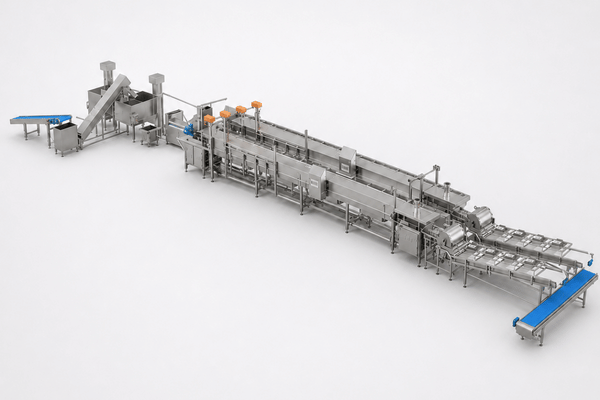
Линия производства влажных кормов для домашних животных состоит из 9 участков, работающих в едином ритме. Скорость всей линии задаёт самый медленный участок. Мы сами производим или интегрируем каждый участок, поэтому можем устранить узкое место, а не спорить о том, чья машина стала его причиной. Ниже приведена последовательность, на основе которой мы готовим предложения.
-
1. Приём и перемещение сырья — замороженные или охлаждённые мясные блоки и субпродукты принимают, размораживают и подают на участок нарезки.
-
Измельчение и нарезка кубиками — машина с лентой шириной 240 mm и приводом мощностью 1,5 kW нарезает мясо на кусочки требуемого для технологического рецепта размера.
-
Дозирование и смешивание — мясо, соус или желе, витамины и загустители дозируют в заданных пропорциях и смешивают до однородной консистенции, пригодной для перекачивания.
-
Автоматическая фасовка — дозатор мощностью 6,5 kW фасует смесь в банки, лотки или пакеты со скоростью до 2 800 банок в час.
-
Закатка и герметизация — закаточная машина закрывает банки диаметром от 50 mm до 127 mm со скоростью от 15 до 50 банок в минуту.
-
Стерилизация — герметично закрытую тару загружают в корзины и обрабатывают в статическом автоклаве.
-
Охлаждение — загрузку охлаждают в том же аппарате в контролируемых условиях, прежде чем открыть дверцу.
-
Воздушная сушка — воздушный нож под давлением 0,8 MPa удаляет воду с поверхности, чтобы этикетки и коробки оставались сухими.
-
9. Маркировка и упаковка — этикетки наносят с точностью до 1 mm, затем тару укладывают в коробки.
Что мы производим сами, а не закупаем
У нас есть 4 собственные производственные площадки, которые мы построили сами. На них выпускается около 80 percent оборудования в наших основных категориях. Автоклавы, фасовочные и закаточные машины, а также соединяющие их конвейерные секции производятся на собственных мощностях. Шкафы управления и программное обеспечение линии разрабатывает наша команда платформы STUnit.
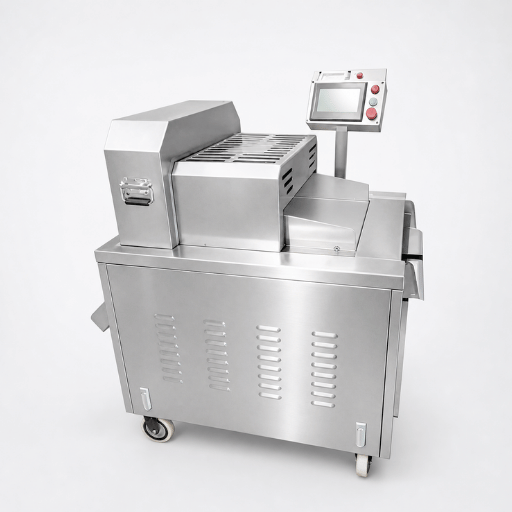
Участок нарезки кубиками: ширина ленты 240 mm, мощность 1,5 kW.
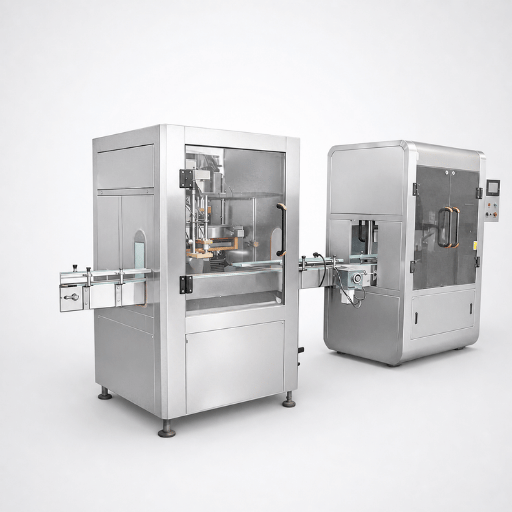
Фасовочный участок: мощность 6,5 kW, производительность — до 2 800 банок в час.
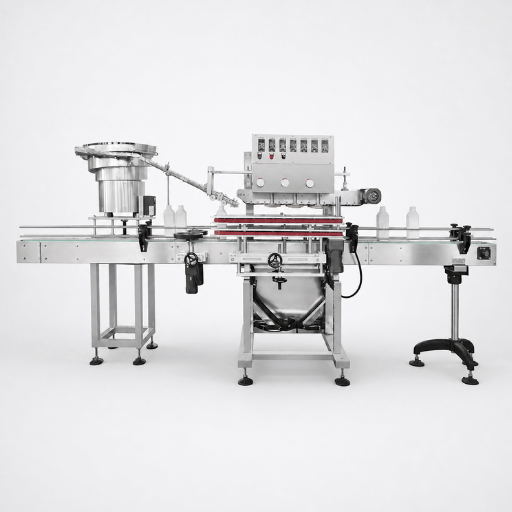
Закаточный участок: от 15 до 50 банок в минуту.
Типичные варианты интеграции линии
Большинство проектов по оснащению предприятий оборудованием для упаковки кормов для домашних животных относится к одной из 3 ситуаций. Понимание того, какая ситуация у вас, влияет на компоновку линии сильнее, чем технологические рецепты.
Новое предприятие
На площадке пока ничего нет. До начала изготовления оборудования мы планируем потоки, нагрузку на инженерные коммуникации и перемещение корзин.
Расширение ассортимента тары
Вы уже используете один вид тары и хотите добавить второй. Автоклав остаётся прежним, а участок фасовки и закрытия тары меняется.
Увеличение производительности
Фасовка справляется, но производительность ограничивает стерилизация. Мы добавляем второй или более крупный автоклав и меняем организацию перемещения корзин.
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Виды тары и типы продукции
Тип тары влияет на линию сильнее, чем технологический рецепт. От него зависят способ закрытия, конструкция корзин, характер теплообмена и аппликатор этикеток. Мы выпускаем оборудование для консервирования продукции в 3 видах тары.
| Тип тары | Способ закрытия | Рабочие размеры | Что меняется на следующих участках |
|---|---|---|---|
| Металлическая банка | Двойной закаточный шов, неподвижная закаточная головка | Диаметр 50-127 mm, высота 50-200 mm | Укладка в жёсткие корзины; этикетка оборачивается вокруг корпуса |
| Пластиковый или алюминиевый лоток | Крышка из плёнки, запаянная нагревом | Конфигурация под оснастку для вашего лотка | Плоская укладка в корзины; вместо закаточной машины используется оборудование для подачи и запайки крышечной плёнки |
| Реторт-пакет | Запайка нагревом по 3 или 4 сторонам | Конфигурация под размер вашего пакета | Рамные держатели сохраняют плоское положение пакетов и обеспечивают равномерный нагрев |
Технологические рецепты для фасовочного участка
-
Кусочки мяса в соусе
Сначала дозируют нарезанное кубиками мясо, затем доливают соус до требуемой массы.
-
Кусочки мяса в желе
Та же двухэтапная фасовка, но с этапом желирования, который завершается после автоклавирования.
-
Мясной хлеб и паштет
Одна однородная порция. Такая смесь лучше всего подходит для точной фасовки.
-
Мусс и мелкодисперсная текстура
Однородную смесь влажного корма нужно перекачивать бережно, чтобы избежать повреждения структуры при сдвиге.
Для этих типов продукции мы поддерживаем точность фасовки на уровне 3 percent или выше. В двухэтапных технологических рецептах ингредиенты дозируются в ходе двух отдельных операций, а не одной общей порцией: кусочки мяса и соус из одного клапана не будут каждый раз иметь одинаковую массу. Это требует немного дополнительной площади, зато сокращает перерасход продукта в каждой банке.
SYSTEM_SYNC: АКТИВЕН
АНАЛИЗ_ПРОИЗВОДИТЕЛЬНОСТИ_ВКЛЮЧЁН
АНАЛИЗ_ПРОИЗВОДИТЕЛЬНОСТИ_ВКЛЮЧЁН
Стерилизация и обработка после автоклавирования
Влажный корм в банке — продукт с низкой кислотностью в герметично закрытой таре, поэтому автоклав — критически важное для безопасности оборудование на линии. Мы производим горизонтальные статические автоклавы с загрузкой в корзинах. В зависимости от вида тары доступен автоклав с погружением в воду или с распылением воды. Для площадок со стабильной подачей технологического пара доступна конфигурация парового автоклава.
Контур с распылением воды
Технологическую воду нагревают и распыляют над загрузкой через распределительный коллектор. Такой способ требует меньше воды, чем погружение, и подходит для жёстких банок.
Контур с погружением в воду
Загрузка находится в циркулирующей горячей воде. Тепло равномерно передаётся мягкой упаковке, поэтому для пакетов и лотков мы рекомендуем этот способ.
Модели автоклавов нашего производства
Модель
Внутренний диаметр камеры
Длина камеры
Загрузка за цикл
Мощность основного привода
Источник тепла
Модель:STSJ-0,7-1,2
Внутренний диаметр:700 mm
Длина:1 200 mm
Загрузка:примерно 80 kg
Мощность:2,2 kW
Источник тепла:электричество или пар
Модель:STSJ-0,9-1,8
Внутренний диаметр:900 mm
Длина:1 800 mm
Загрузка:примерно 300 kg
Мощность:2,2 kW
Источник тепла:электричество или пар
Модель:STSJ-1-2,4
Внутренний диаметр:1 000 mm
Длина:2 400 mm
Загрузка:примерно 500 kg
Мощность:4 kW
Источник тепла:электричество или пар
Модель:STSJ-1,2-3,6
Внутренний диаметр:1 200 mm
Длина:3 600 mm
Загрузка:примерно 900 kg
Мощность:7,5 kW
Источник тепла:электричество или пар
Каждый аппарат изготовлен из нержавеющей стали 304. Корпус флагманской модели выполнен из листа SUS30408; внутренний диаметр — 1 200 mm, длина — 3 600 mm, объём камеры — 2 cubic metre. Размер корзин — 900 на 800 на 130 mm; в автоклав загружают 24 корзины. Циркуляцию обеспечивают поочерёдно насосы мощностью 7,5 kW и 5,5 kW, поэтому отказ одного насоса не остановит смену.
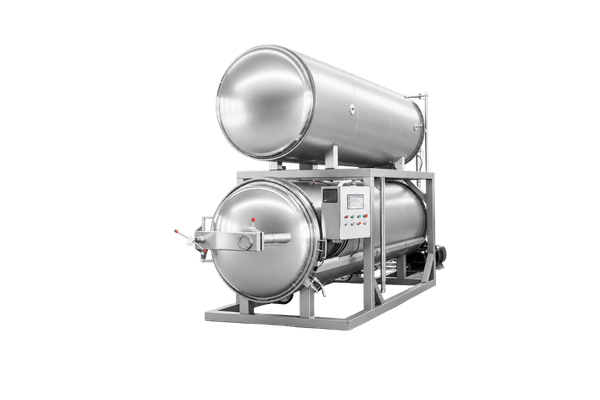
Горизонтальный статический автоклав с корпусом из SUS30408 и загрузкой в корзинах.
После открытия дверцы аппарата
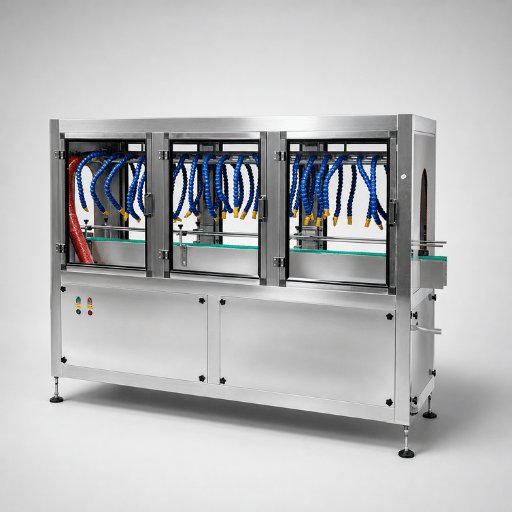
Сушка воздушным ножом: давление подачи 0,8 MPa, мощность около 2,5 kW.
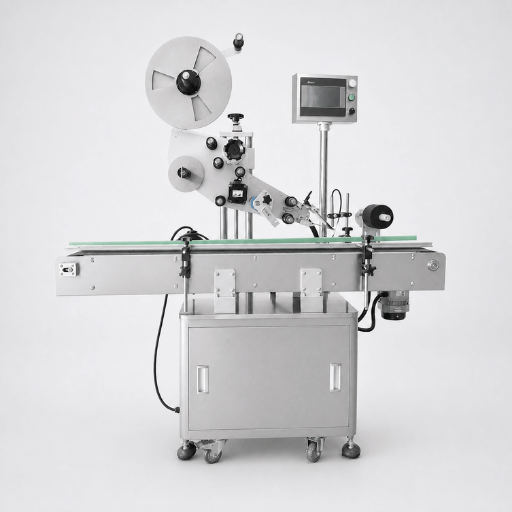
Маркировка с точностью до 1 mm.
Из-за влаги на таре появляется ржавчина, клей размазывается, а укладчики коробок застревают. Поэтому мы рассматриваем сушку как этап процесса, а не как дополнительное оборудование. Воздушный нож работает при давлении 0,8 MPa и потребляет около 2,5 kW. Затем наносятся этикетки длиной от 6 mm до 250 mm и высотой от 6 mm до 130 mm: скорость составляет от 40 до 150 штук в минуту при шаговом приводе или от 50 до 200 — при сервоприводе.
Характеристики линии и ограничения по таре
Это диапазоны производственных возможностей, зафиксированные в документации на наше оборудование, а не гарантии производительности для вашего технологического рецепта. Если указано проектное, а не рабочее значение, это отмечено в таблице. Показатели, которые нельзя подтвердить нашими производственными записями, в таблицу не включены.
Параметр
Проектное значение
Участок
Параметр:Диаметр банки
Значение:50-127 mm
Участок:Закатка
Параметр:Высота банки
Значение:50-200 mm
Участок:Закатка
Параметр:Скорость закатки
Значение:15-50 банок в минуту, плавная регулировка
Участок:Закатка
Параметр:Подача сжатого воздуха к закаточной машине
Значение:0,4-0,5 MPa
Участок:Закатка
Параметр:Производительность фасовки
Значение:до 2 800 банок в час
Участок:Фасовка
Параметр:Точность фасовки
Значение:3 percent или выше
Участок:Фасовка
Параметр:Мощность привода дозатора
Значение:6,5 kW
Участок:Фасовка
Параметр:Ширина ленты машины для нарезки кубиками
Значение:240 mm
Участок:Нарезка кубиками
Параметр:Внутренний диаметр камеры автоклава
Значение:700 / 900 / 1 000 / 1 200 mm
Участок:Стерилизация
Параметр:Загрузка автоклава за цикл
Значение:примерно от 80 kg до 900 kg
Участок:Стерилизация
Параметр:Проектное давление автоклава
Значение:0,35 MPa (проектное значение)
Участок:Стерилизация
Параметр:Максимальное рабочее давление
Значение:0,3 MPa
Участок:Стерилизация
Параметр:Давление гидростатического испытания
Значение:0,44 MPa
Участок:Стерилизация
Параметр:Максимальная рабочая температура
Значение:143 degrees Celsius
Участок:Стерилизация
Параметр:Размеры и количество корзин
Значение:900 x 800 x 130 mm, 24 корзины на одну загрузку
Участок:Стерилизация
Параметр:Циркуляционные насосы
Значение:7,5 kW и 5,5 kW, работают поочерёдно
Участок:Стерилизация
Параметр:Давление подачи воздуха к воздушному ножу
Значение:0,8 MPa
Участок:Сушка
Параметр:Точность нанесения этикетки
Значение:1 mm
Участок:Маркировка
Параметр:Скорость маркировки
Значение:40-150 штук в минуту при шаговом приводе, 50-200 — при сервоприводе
Участок:Маркировка
Параметр:Материал аппарата
Значение:Нержавеющая сталь 304, лист корпуса SUS30408
Участок:Стерилизация
Как понимать значения давления и температуры
- Проектное давление 0,35 MPa — давление, которое аппарат рассчитан выдерживать.
- Максимальное рабочее давление 0,3 MPa — верхний предел при обычном производстве.
- Гидростатическое испытание при давлении 0,44 MPa — проверка прочности водой перед отправкой аппарата с нашего предприятия.
- 143 degrees Celsius — верхний предел для аппарата, а не параметр процесса. Фактическую температуру обработки вашего продукта определяет установленный для него график процесса, а не наибольшее число в этой таблице.
Покупатели иногда принимают наибольшее число в техническом паспорте за рабочее значение. Для автоклавной линии это может быть опасно, поэтому мы указываем все 3 значения и поясняем каждое. Если поставщик сообщает только одно значение давления, уточните, какое именно из трёх он имеет в виду.
МАТЕРИАЛЫ
Факторы стоимости, сроки и коммерческие условия
Покупка новой линии консервирования может поглотить большую часть капитального бюджета небольшого предприятия. Поэтому на форумах покупателей так часто рекомендуют подержанное оборудование и контрактную фасовку. Мы не публикуем цены на автоклавы: без данных о вашей таре и выпуске продукции любая цифра будет лишь украшением. Вместо этого мы приводим факторы, влияющие на стоимость, и объясняем, как быстро спецификация превращается в коммерческое предложение.
6 факторов, влияющих на стоимость
01
Вид и количество тары
Самый доступный вариант — один вид тары на одной линии. Если на одной линии используются 2 вида тары с общим автоклавом, нужны дополнительные комплекты переналадки и варианты корзин.
02
Класс производительности
Разница между 15 и 50 банками в минуту не приводит к линейному изменению стоимости, поскольку требуется повысить характеристики и закаточного участка, и системы перемещения корзин.
03
Количество автоклавов и перемещение загрузки
Количество аппаратов, загрузчиков корзин и передаточных тележек влияет и на капитальные затраты, и на требуемую площадь.
04
Степень автоматизации
Ручная или автоматическая загрузка корзин влияет на численность персонала, стоимость и планировку помещения.
05
Инженерное обеспечение
Электрический нагрев или технологический пар влияют на конструкцию аппарата, трубопроводы и эксплуатационные затраты за периодический цикл.
06
Требования страны назначения
В коммерческое предложение включаются напряжение, частота, язык интерфейса управления и местные документы на сосуды под давлением.
Публикуемые коммерческие условия
| Условие | Наши обязательства |
|---|---|
| Срок подготовки предложения | в течение 1 рабочего дня после получения данных о вашей таре и выпуске продукции |
| Срок производства | 45-60 рабочих дней после окончательного утверждения чертежей |
| Минимальный заказ | одна комплектная линия или одна машина |
| Оплата | банковский перевод или аккредитив по предъявлении |
| Данные для подготовки предложения | фотографии продукции, план площадки и чертежи компоновки, письменные требования к процессу |
| Экспортные услуги | экспортная упаковка, обрешётка, экспортная документация и координация доставки |
| Комплект сертификатов и документов | подтверждается по каждому пункту с учётом перечня оборудования и страны назначения |
Контроль качества и приёмочные испытания
Качество стерилизатора-автоклава определяется тем, подтверждают ли испытания соответствие его работы чертежам. Покупатели запрашивают функциональные приёмочные испытания перед отправкой: неисправность, обнаруженная в нашем цехе, обойдётся в несколько дней, а после монтажа — в несколько недель и потерю целой производственной недели. Поэтому перед упаковкой каждой линии мы проводим испытания по описанной ниже программе из 6 этапов. Вы можете присутствовать на каждом из них в нашем цехе.
- Проверка материалов и сварных швов Сертификаты на листовой металл и записи о сварке корпуса сверяют с производственным досье.
- Гидростатическое испытание давлением Прочность аппарата проверяют водой при давлении 0,44 MPa.
- Калибровка приборов Приборы для измерения температуры и давления калибруют; результаты калибровки регистрируют.
- Холостой прогон всей линии Каждый участок запускают без продукта, включая проверку блокировок и остановок.
- Испытание с водой и вашей тарой Вашу пустую тару пропускают через фасовку, закатку и цикл автоклавирования.
- Регистрация распределения температуры Регистрируют характеристики распределения температуры в заданной конфигурации аппарата и передают вам протокол.
«Приёмочные испытания — это не демонстрация, а репетиция. Если корзина не скользит, если шов получается слишком тонким на третьей закаточной головке или циркуляционный насос теряет подачу при холодной загрузке, мы предпочитаем обнаружить это здесь, пока наши инструменты под рукой».
3 понятия, которые покупатели считают взаимозаменяемыми, хотя это не так
В обзоре по безопасности пищевых продуктов эти понятия, связанные с термообработкой, чётко разграничены. Это различие определяет, кто отвечает за каждый документ.
Валидация
Подтверждение того, что при правильном выполнении процесс способен обеспечить требуемый результат. Проводится однократно и основывается на научных данных.
Верификация
Подтверждение того, что в конкретный день процесс действительно выполнялся правильно. Проводится неоднократно на основании записей.
Мониторинг
Наблюдение непосредственно во время процесса, позволяющее обнаружить отклонение, пока партия продукции ещё находится в аппарате.
Требования к оборудованию согласно правилам для кормов для животных
Правила для кормов для животных возлагают требования к оборудованию на предприятие, подпадающее под их действие: оборудование должно допускать надлежащую мойку, содержаться в исправном состоянии и быть установлено так, чтобы можно было мыть соседние зоны. Мы проектируем и производим оборудование, которое помогает предприятию выполнять эти требования, но ответственность за их соблюдение лежит на самом предприятии.
- Контрольный осмотр двойных закаточных швов — рабочая обязанность фасовочного предприятия. Его должен проводить квалифицированный специалист с установленной периодичностью и регистрировать результаты. Мы проектируем закаточную машину так, чтобы такой контроль был удобен, но сама машина его за вас не выполняет.
- В рекомендациях по инспекции предприятий, выпускающих консервы с низкой кислотностью, описано, какие записи о распределении температуры в используемой системе ожидают увидеть инспекторы. Указанное там требование в 1 degree Fahrenheit относится к паровым автоклавам без вращения и не должно распространяться на все типы аппаратов.
- Записи об установленном процессе, отклонениях и корректирующих действиях хранит ваше предприятие.
Документы компании и оборудования
Применимые сертификаты и документы подтверждаются с учётом модели оборудования, конфигурации и страны назначения. Записи о системе менеджмента компании рассматриваются отдельно от документов о соответствии продукции. Запросите актуальные документы по системам менеджмента, оценке и интеллектуальной собственности, относящиеся к предполагаемой поставке.
Как проходит работа с нами: от запроса до передачи оборудования
При покупке оборудования для переработки кормов для домашних животных из другой страны проблемы чаще возникают из-за коммуникации, чем из-за качества металла. Поэтому ниже процесс разбит на этапы с ответственными сторонами; по итогам каждого этапа оформляется документ. Если документа нет, значит, этап не завершён.
Этап
Что вы отправляете
Что мы предоставляем
Этап:1. Запрос
Вы отправляете:Размеры тары, тип технологического рецепта, требуемый выпуск продукции
Мы предоставляем:Описание конфигурации и коммерческое предложение в течение 1 рабочего дня
Этап:2. Согласование технических требований
Вы отправляете:Физические образцы тары, данные об инженерных коммуникациях на площадке
Мы предоставляем:Чертёж компоновки, график инженерных коммуникаций, перечень участков
Этап:3. Контракт
Вы отправляете:Подписанный заказ и условия
Мы предоставляем:Подтверждённый график этапов поставки
Этап:4. Утверждение чертежей
Вы отправляете:Письменное утверждение компоновки
Мы предоставляем:Начало отсчёта срока производства и открытие производственного досье
Этап:5. Производство
Вы отправляете:Ничего; мы сами информируем вас о ходе работ
Мы предоставляем:Фотографии хода работ с согласованной периодичностью
Этап:6. Приёмочные испытания
Вы отправляете:Пустую тару; при желании можете присутствовать на испытаниях
Мы предоставляем:Результаты испытаний по 6 этапам и протокол распределения температуры
Этап:7. Отгрузка
Вы отправляете:Данные о месте назначения и требования к документам
Мы предоставляем:Экспортную упаковку и обрешётку, экспортную документацию, координацию доставки
Этап:8. Монтаж и обучение
Вы отправляете:Подтверждение готовности площадки
Мы предоставляем:Пусконаладочные работы, обучение операторов, перечень запасных частей
Что можно проверить до оплаты
- Прямая видеоэкскурсия по заводу. Запланированный видеозвонок из цеха: мы покажем вашу машину и ответим на вопросы перед камерой.
- Удалённый аудит. Структурированный обзор производственного досье, записей о сварке и сертификатов калибровки.
- Посещение предприятия. Вы приезжаете в Вэйфан и наблюдаете за испытанием линии с водой.
Какие компоненты можно выбрать самостоятельно
Унификация запасных частей — это требование к спецификации, а не второстепенный вопрос. Если покупатели указывают предпочтительные марки компонентов, им требуется меньше запасов и меньше времени на переобучение персонала. Сообщите, какие пневматические компоненты, приводы, датчики и платформы управления уже есть в запасе у вашей службы технического обслуживания. Мы учтём этот список, если это технически обоснованно, и сообщим, если это не так.
Инженерные инструменты и калькуляторы
Воспользуйтесь нашими техническими инструментами, чтобы оценить типы тары, рассчитать производительность линии и подобрать автоклавы для планирования проекта.
SYS.01
В СЕТИ
Проверка формата контейнера
Проверьте, соответствуют ли размеры вашей тары допустимым габаритам оборудования.
ОТКРЫТЬ ИНСТРУМЕНТ
SYS.02
В СЕТИ
Расчёт производительности линии
Рассчитайте скорость производственной линии с учётом целевого выпуска продукции и типа технологического рецепта.
ОТКРЫТЬ ИНСТРУМЕНТ
SYS.03
В СЕТИ
Подбор автоклава
Отфильтруйте варианты и выберите оптимальный размер стерилизационной камеры с учётом загрузки партии продукции.
ОТКРЫТЬ ИНСТРУМЕНТ
Готовы настроить производственную линию
Отправьте нам размеры тары, тип технологического рецепта и целевой выпуск продукции. В течение одного рабочего дня вы получите предварительную компоновку и коммерческое предложение. За проектом от первого запроса до передачи оборудования будет закреплён инженер.
ЗАПУСТИТЬ ПОСЛЕДОВАТЕЛЬНОСТЬ
Вопросы покупателей перед заказом
Технические параметры, принципы формирования цен и разъяснения требований соответствия, собранные на основе прямой переписки с инженерами.
Автоклав — это сосуд под давлением, в котором герметично закрытые ёмкости с пищевыми продуктами нагревают выше температуры кипения воды, чтобы содержимое стало промышленно стерильным. Давление не даёт ёмкости лопнуть, пока температура содержимого превышает 100 градусов Цельсия. Максимальная рабочая температура наших автоклавов составляет 143 градусов Цельсия, а максимальное рабочее давление — 0,3 MPa.
Наполненную тару герметично закрывают, загружают в корзины и помещают в автоклав, после чего закрывают его и выпускают воздух. Отсчёт времени обработки начинается только после завершения выпуска воздуха и достижения рабочей температуры в автоклаве. После выдержки загрузку контролируемо охлаждают, и только затем открывают дверцу.
Это один класс оборудования: герметичные сосуды, в которых продукт нагревается под давлением. Термин «автоклав» чаще используют в лабораториях и медицине, а на пищевых производствах говорят «реторт». Если поставщик пищевого оборудования пишет «автоклав», подразумевается реторт, если в технической документации не указано иное.
Мы не публикуем цены, потому что стоимость оборудования с одинаковым номинальным объёмом зависит от размера камеры, источника нагрева, конструкции системы циркуляции, уровня автоматизации и документов для страны поставки. Опубликованные цены на дорогостоящее пищевое оборудование редко можно напрямую сравнить у разных поставщиков, а общедоступных отраслевых прейскурантов в пригодном для использования виде нет. Отправьте нам тип тары и целевой выпуск продукции — и в течение одного рабочего дня вы получите коммерческое предложение.
В одном автоклаве можно обрабатывать оба типа тары: для реторт-пакетов используют кассетные носители, а для банок — жёсткие корзины. На участке герметизации общего оборудования нет: закаточная машина для банок и запайщик пакетов — это разные машины. Если вам нужны оба типа тары, мы предложим общий автоклав с двумя постами герметизации.
Тип и размеры тары, тип технологического рецепта, целевой выпуск продукции за час или смену, напряжение в сети на вашем предприятии и доступные инженерные коммуникации. Этого достаточно, чтобы подготовить предварительную компоновку и коммерческое предложение. Физические образцы тары понадобятся позже, до окончательной подготовки оснастки.
Нет, и ни один поставщик оборудования не может честно утверждать обратное. Режим стерилизации устанавливает специалист, обладающий экспертными знаниями в области термической обработки, для конкретного продукта в конкретной таре. Мы поставляем автоклав и данные о его работе; режим определяете вы или уполномоченный орган по термической обработке.
Этикетки длиной от 6 mm до 250 mm и высотой от 6 mm до 130 mm; точность нанесения — до 1 mm. Скорость составляет от 40 до 150 изделий в минуту при шаговом приводе и от 50 до 200 при сервоприводе. Для термоусадочных рукавов и самоклеящихся круговых этикеток требуется отдельная оснастка.
Есть 2 способа. Сначала воспользуйтесь инструментом проверки типа тары и сравните её с допустимыми габаритами нашего оборудования. Затем отправьте 3 пустые ёмкости и 1 образец наполненной продукции для физической проверки, которая занимает один рабочий день.
Загрузка партии составляет примерно 80 kg в камере диаметром 700 mm и примерно 900 kg в камере диаметром 1 200 mm. Фактическое значение зависит от количества корзин и геометрии тары, поэтому используйте таблицу как ориентир. С помощью инструмента подбора модели автоклава можно сузить выбор до 1 или 2 моделей, прежде чем связаться с нами.
Сейчас популярно