Entre em contato com a Shengtu Bufan Company
Perfis de alergênicos incompatíveis
A troca de produto validada pode levar mais tempo e exigir mais evidências do que o planejamento da produção permite.
A linha de produção de almôndegas, bolinhos de peixe e hambúrgueres da Shengtu é configurada de acordo com sua receita, geometria das peças, condição final especificada do produto, carga de congelamento, formato da embalagem e interfaces da planta industrial. Os equipamentos comuns são separados das decisões específicas de cada produto, para que uma linha de produção de almôndegas, uma rota de produção de bolinhos de peixe e uma linha de produção de hambúrgueres não sejam tratadas como uma única lista fixa de máquinas.
Informe os produtos desejados, a produção comercializável, a condição de entrada, a condição final, o layout e as utilidades industriais. Essas informações servirão de base para definir por escrito a rota, a lista de módulos, a matriz de responsabilidades e os critérios de aceitação.
Comece com uma solicitação de cotação (RFQ), mesmo que o layout da planta industrial ainda não esteja definido; os itens desconhecidos podem ser marcados para confirmação pela engenharia.

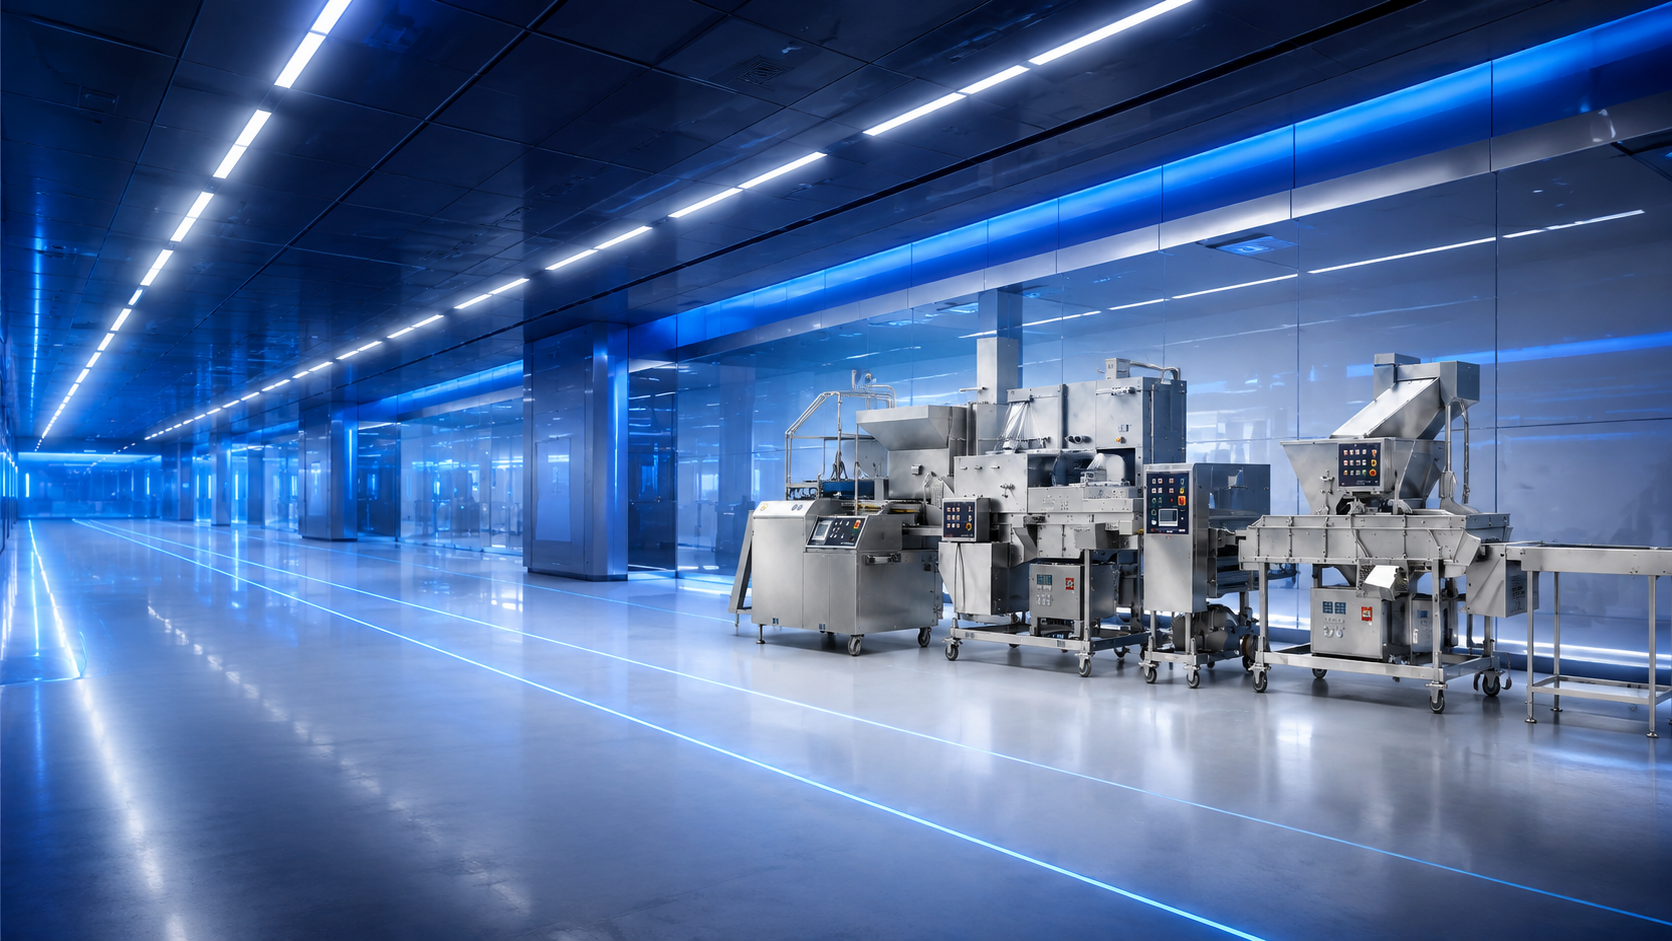
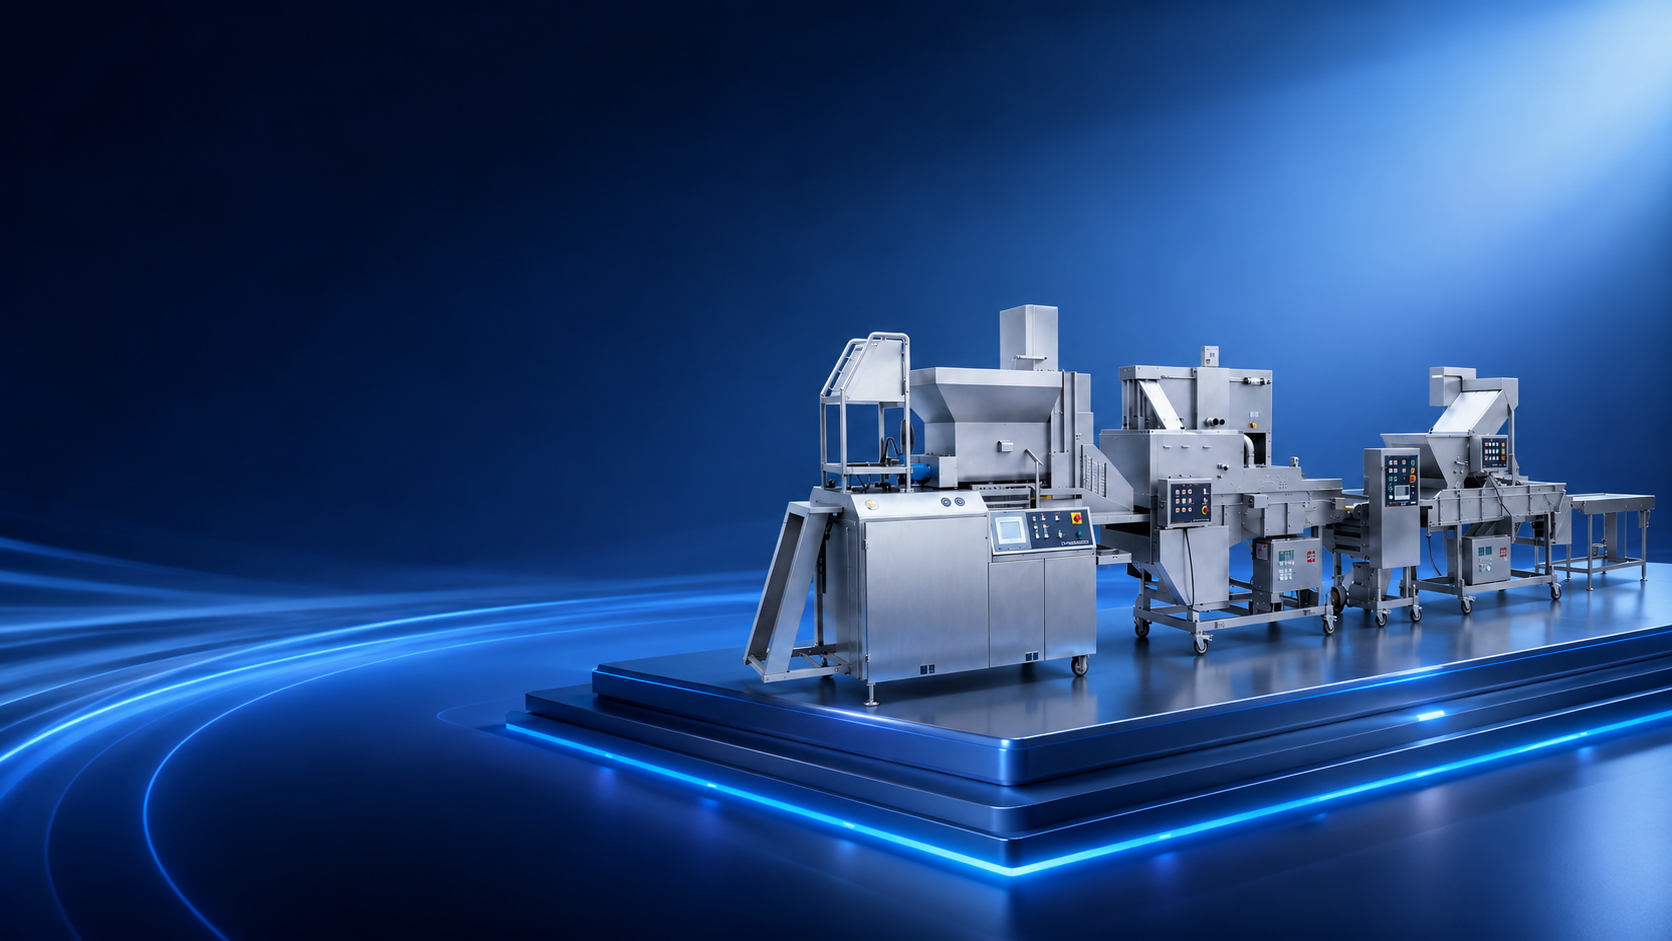
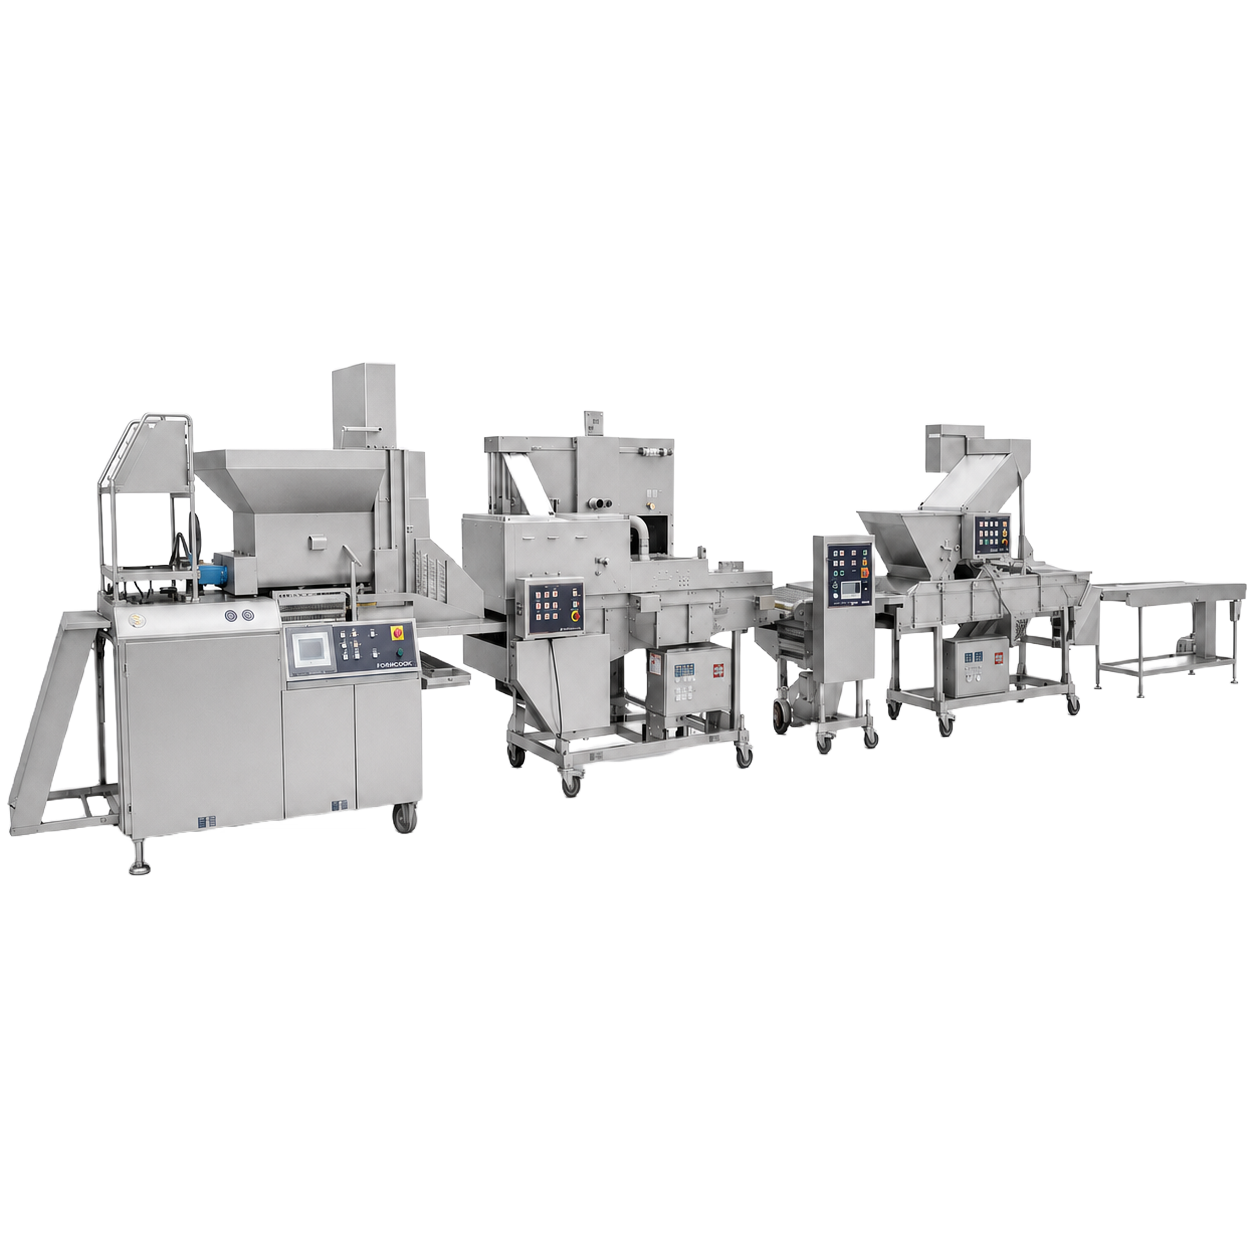
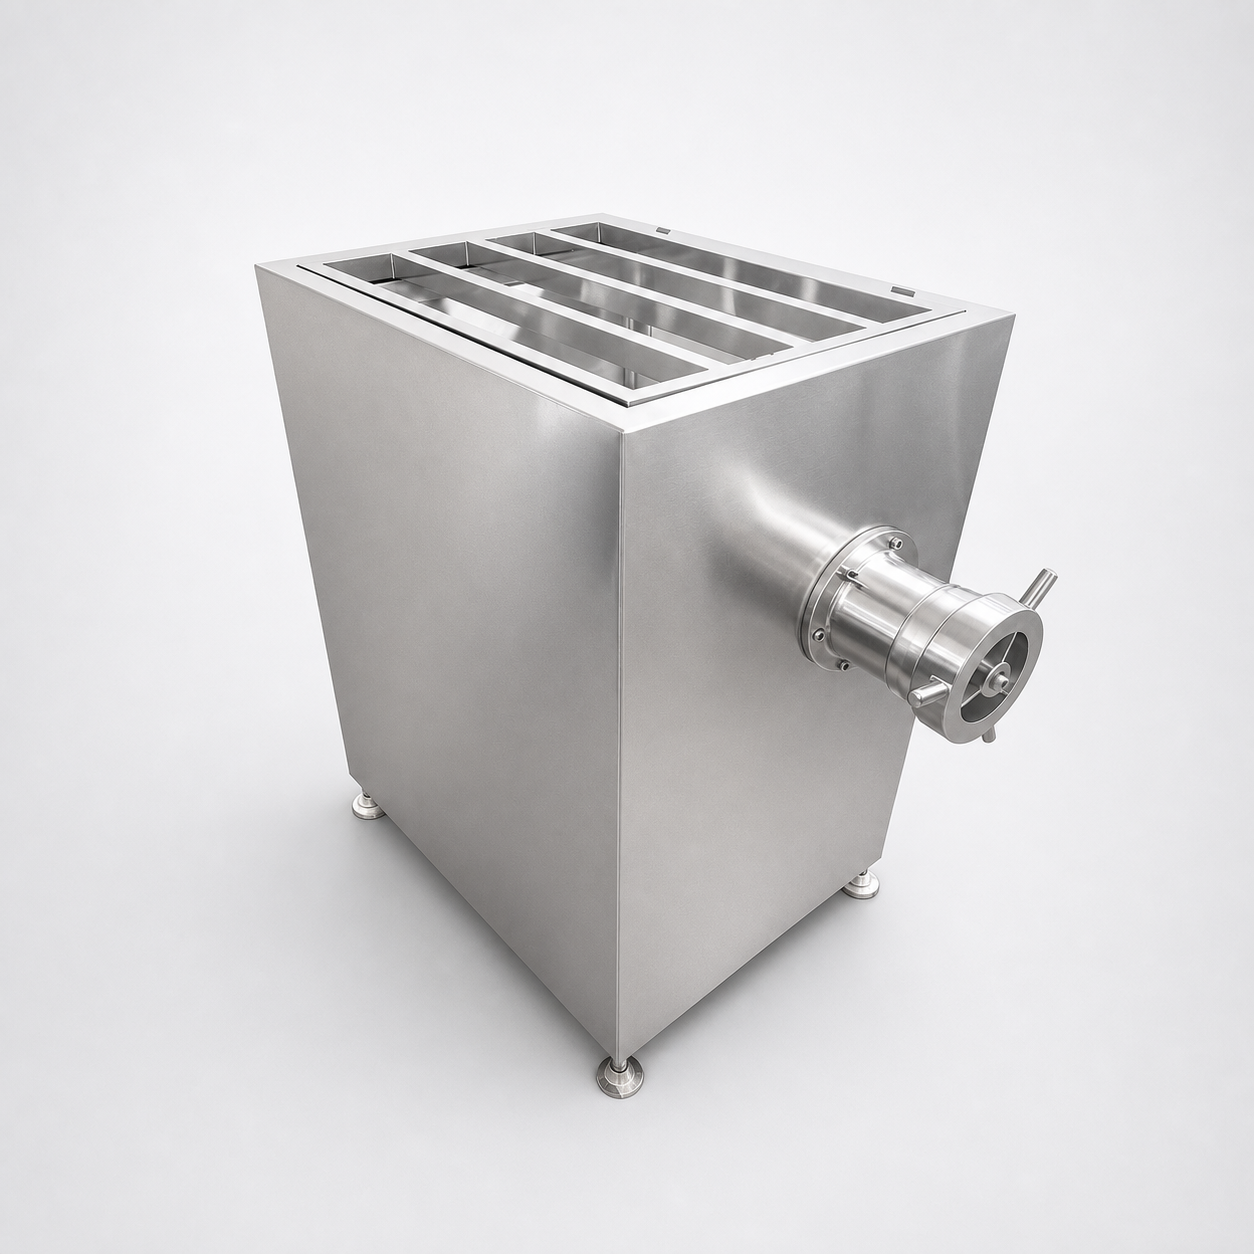
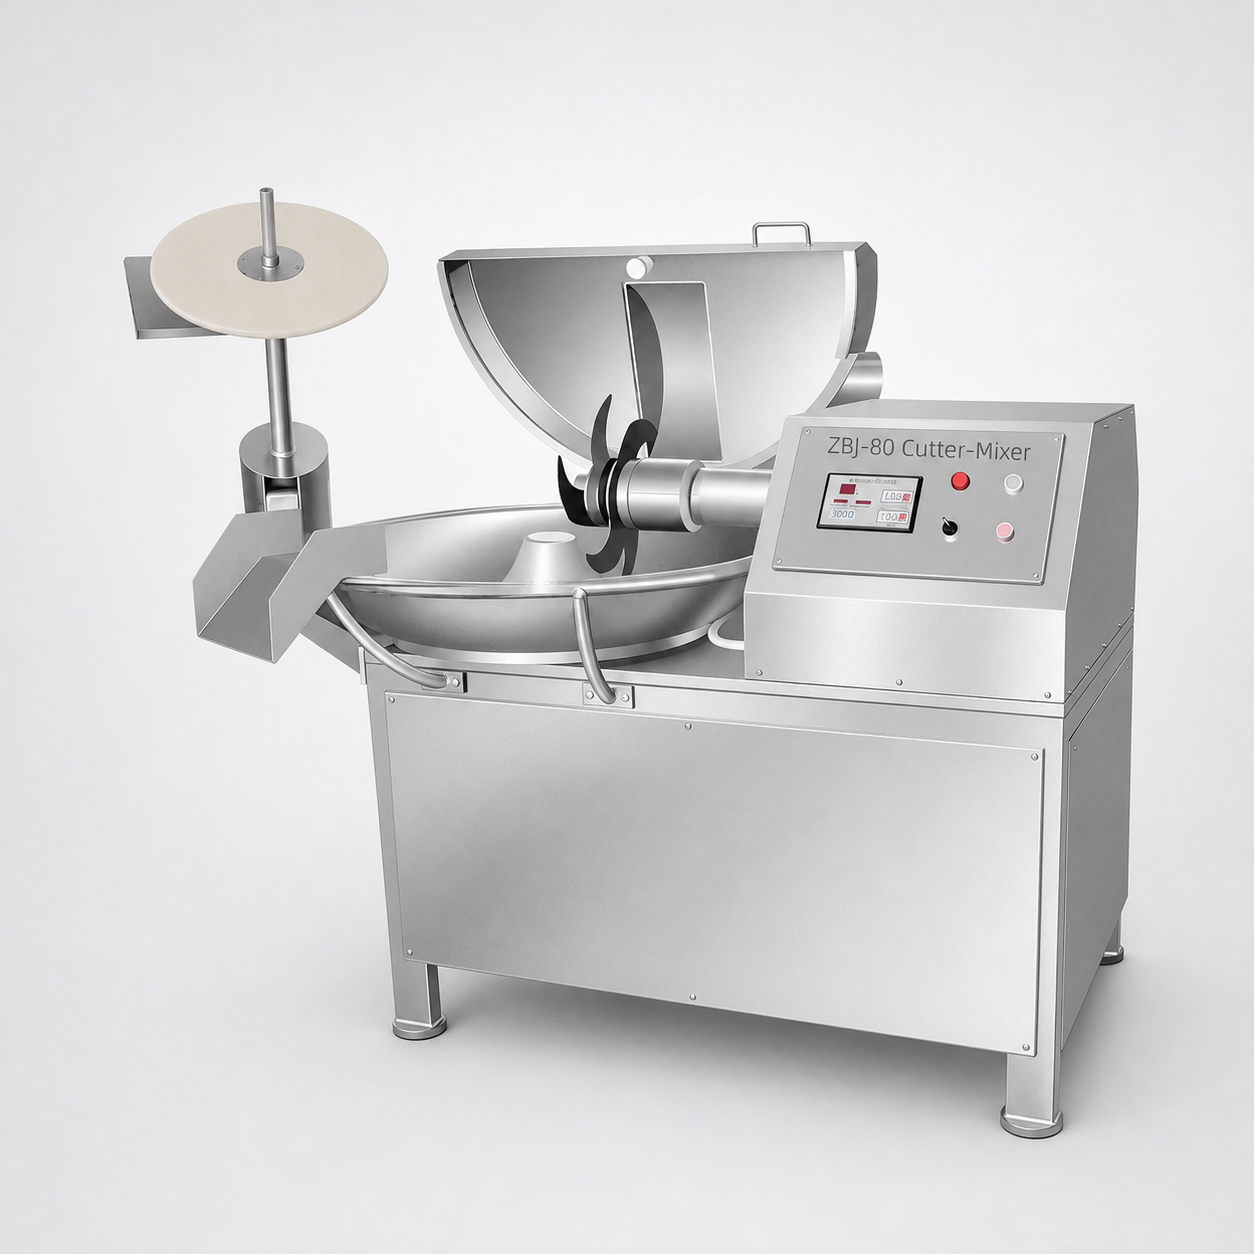
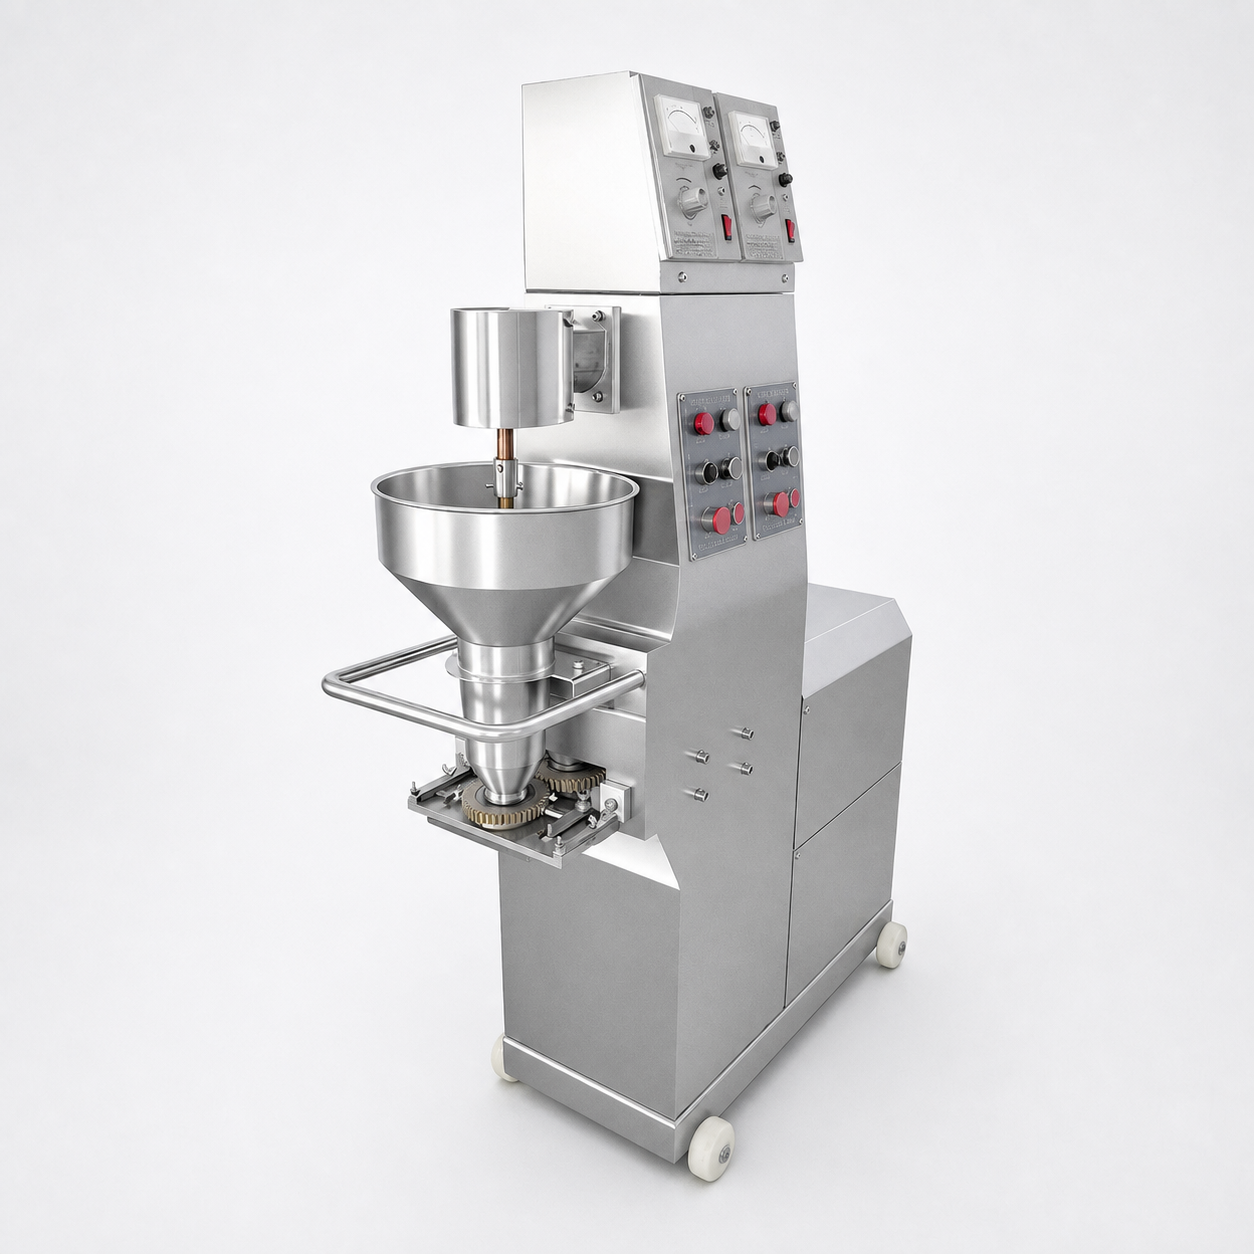
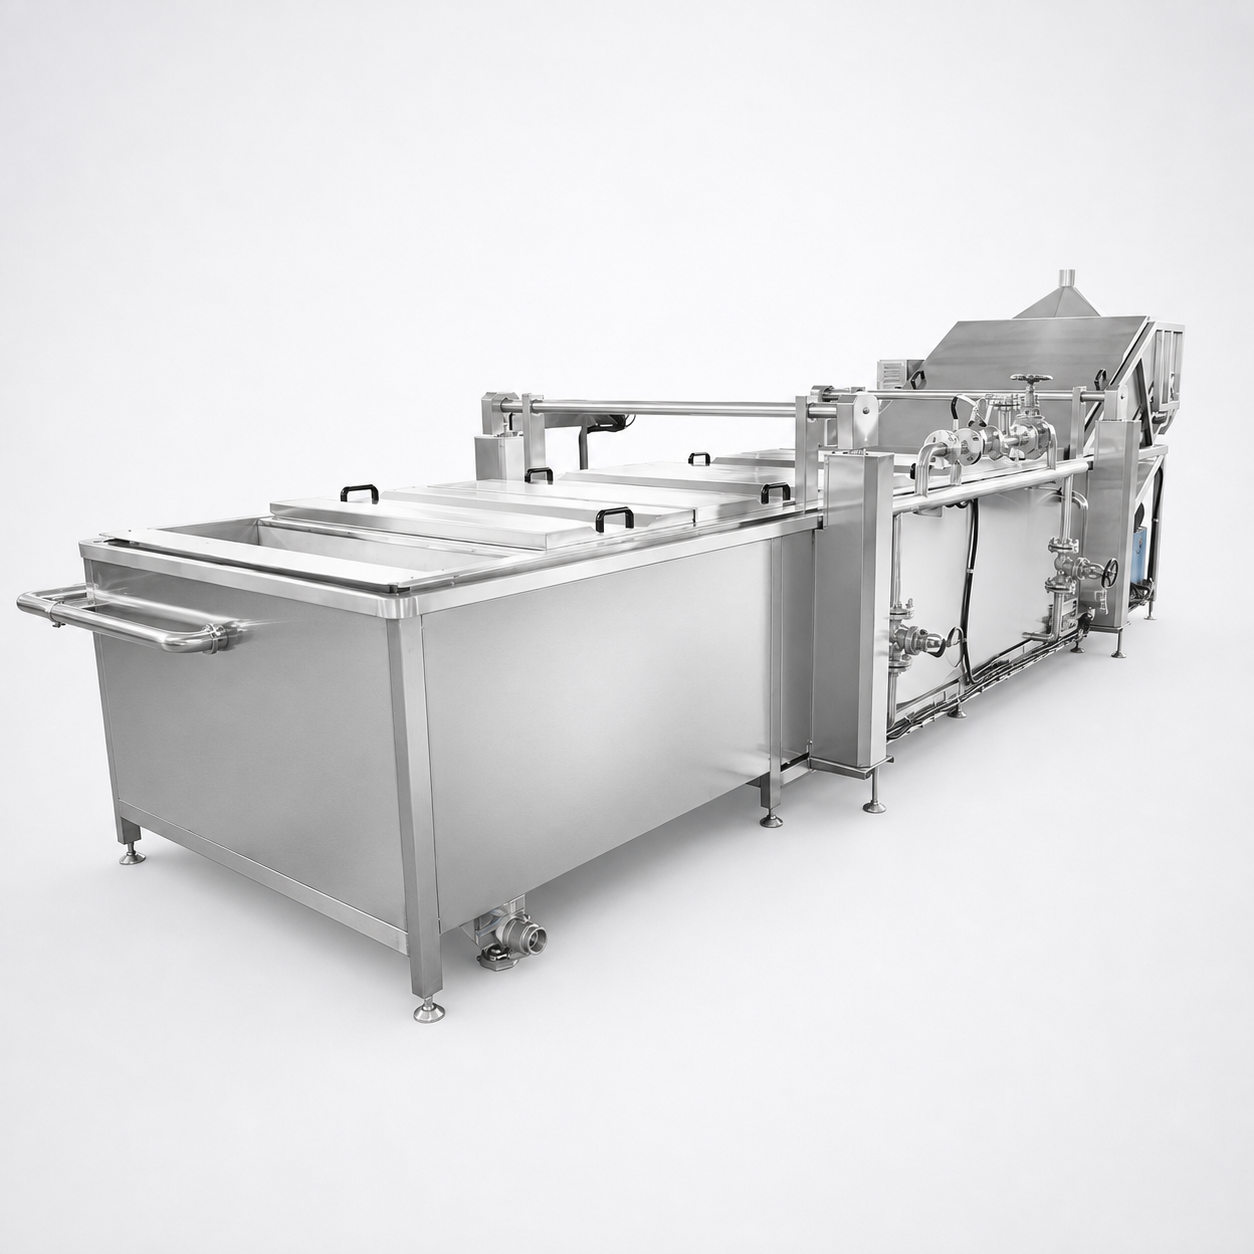
A Shengtu configura máquinas para processamento de alimentos desde o preparo da matéria-prima até a embalagem, em vez de cotar apenas uma máquina de formação isolada. Os materiais visuais fornecidos pelo cliente mostram um moedor de carne, uma máquina formadora, uma máquina de branqueamento, um congelador IQF, uma máquina de embalagem e um detector de metais, além de uma renderização completa da linha de produção.
O desenvolvimento da rota começa pelo produto e segue em sentido inverso. Usar a mesma esteira de aço inoxidável não torna as formulações equivalentes, e as rotas de produção não são intercambiáveis apenas por compartilharem uma máquina de processamento de carne.
A FDA observa que a contaminação cruzada por alergênicos pode resultar de limpeza inadequada de equipamentos compartilhados, falhas de segregação, retrabalho e programação da produção. Por isso, o perfil de alergênicos e a responsabilidade pela validação da limpeza fazem parte dos dados de configuração, não são apenas uma questão de rotulagem.
Os equipamentos das etapas posteriores são selecionados conforme a condição exigida pelo mercado: cru resfriado, totalmente cozido e resfriado, cru congelado, cozido congelado ou outra condição final definida por escrito. São conectadas apenas as etapas necessárias para atingir essa condição.
Uma linha de branqueamento ou cozimento deve definir a condição de entrada do produto, o método de determinação do tempo de residência, a medição da temperatura, o manuseio do produto e o teste de aceitação para a condição necessária no centro térmico do produto. O controle automático de temperatura só é útil quando também estão especificados a localização do sensor, a calibração, o alarme e a responsabilidade pelos registros.
O resfriamento evita que a etapa seguinte receba uma carga térmica sem controle. As orientações da FAO explicam que o tempo de congelamento depende das temperaturas inicial e final, das dimensões, do formato e da transferência de calor; a capacidade do congelador também depende da carga de produto e do tempo de retenção.
A seleção da máquina de embalagem depende da condição do produto, do peso da embalagem, do formato do saco ou da bandeja, do método de selagem e da velocidade de linha necessária. A alimentação da máquina deve aceitar o mesmo fluxo comercializável do congelador e do sistema de inspeção; caso contrário, o acúmulo ou a falta de produto altera o gargalo.
O detector de metais é uma etapa de controle, não um selo de conformidade. As orientações da FDA para produtos do mar relacionam a operação do detector a padrões de sensibilidade validados, testes de verificação, ações corretivas e registros; o efeito do produto, a embalagem e a posição do detector também devem constar do plano de perigos do comprador.
Requisitos do mercado de destino: o comprador é responsável pela análise de perigos do produto e pela autorização de comercialização. A Shengtu pode configurar os equipamentos e os pontos de controle de acordo com os requisitos do usuário definidos por escrito, mas a página do equipamento não certifica o alimento final nem substitui o plano de segurança de alimentos do comprador.
Os números documentados abaixo vêm do arquivo de equipamentos IQF fornecido pela Shengtu. Eles representam capacidades nominais de módulos e não são convertidos em uma capacidade garantida para bolinhos de peixe, almôndegas, hambúrgueres ou para a linha completa. A capacidade nominal de um módulo não substitui um teste de aceitação com a receita, a geometria das peças e as condições de operação reais do comprador.
O preço da linha depende da lista de módulos confirmada, dos materiais em contato com o produto, dos controles, da instrumentação, das ferramentas, das interfaces das esteiras, das utilidades industriais, do escopo de refrigeração, da documentação, dos testes, da responsabilidade pela instalação e do destino. Esses itens são detalhados em uma proposta técnico-comercial por escrito; a página pública não divulga uma tabela de preços fixa nem um prazo de entrega sem comprovação.
Mais tamanhos, formatos, receitas ou alergênicos podem exigir ferramentas, validação e trabalho de troca de produto adicionais
Matriz de SKUs e composição anual de produtos
Produtos crus, cozidos, resfriados e congelados exigem equipamentos e controles diferentes
Condição de entrada e condição final necessária
A meta de produção comercializável deve ser equilibrada em todas as etapas necessárias
kg/h e peças/min por SKU
Refrigeração, vapor, água, ar, energia elétrica, drenagem e acesso podem alterar o trabalho do projeto
Cronograma de utilidades e layout
FAT, SAT, testes de produto, instrumentos, registros e requisitos de testemunho alteram o esforço
Requisitos do usuário e plano de aceitação
Compare aquisição, entrega, instalação, utilidades, energia, tempo de limpeza, perdas na troca de produto, peças de desgaste, manutenção preventiva, calibração, suporte de software, peças de reposição e descarte ao fim da vida útil. Use a mesma base técnica e as mesmas premissas para todos os fornecedores; uma estimativa pontual sem escopo, análise de sensibilidade e dados operacionais não permite uma comparação adequada para a tomada de decisão.
As condições comerciais — incluindo cronograma de referência, alocação do frete, pagamento, garantia, assistência técnica, comissionamento e exclusões — são confirmadas na cotação e no contrato. Assim, uma frase curta no site não prevalece sobre a rota específica do produto e a matriz de responsabilidades.
A análise dos equipamentos considera a facilidade de limpeza, o acesso, a manutenção adequada, o fluxo controlado de produto e os itens de aceitação verificáveis. Por exemplo, as regras dos Estados Unidos para equipamentos de alimentos exigem que eles possam ser limpos adequadamente e sejam instalados de forma a facilitar a limpeza e a manutenção; a regra aplicável ainda depende do produto e do mercado do comprador.
Antes de aprovar equipamentos compartilhados, são necessários os dados completos da fórmula e do perfil de alergênicos. O comprador e as equipes de higienização definem o método de limpeza, o método de amostragem ou verificação, o limite de aceitação, os registros, a autoridade responsável pela liberação do produto e os critérios para revalidação diante de um novo produto, formato de ingrediente, ferramenta ou processo.
Os sensores, alarmes, valores de referência e registros são associados à condição final especificada do produto. Os responsáveis pelo produto definem o limite com base nos perigos; o teste do equipamento verifica o método documentado, sem presumir que uma única combinação de tempo e temperatura seja adequada para todos os alimentos.
O módulo de detecção de metais fornecido pode ser integrado à rota acordada de embalagem e esteiras. A localização do detector, o efeito do produto, a sensibilidade validada, as peças de teste, a frequência, a segurança da rejeição, as ações para retenção e retrabalho e a análise dos registros devem constar do plano de aceitação.
Os desenhos, manuais, listas de peças, cópias de segurança dos controles, evidências dos instrumentos, registros de testes, listas de pendências e itens de entrega técnica solicitados são definidos por escrito. Não se presume que qualquer documento esteja incluído em todos os projetos, a menos que conste do escopo aprovado.
Quando se aplicam requisitos para carne e aves, os controles de higienização e HACCP são vinculados ao produto e ao processo reais. Um plano pode abranger vários produtos somente quando os perigos, os pontos críticos de controle, os limites e os procedimentos forem materialmente iguais; as diferenças específicas de cada produto devem ser tratadas separadamente.
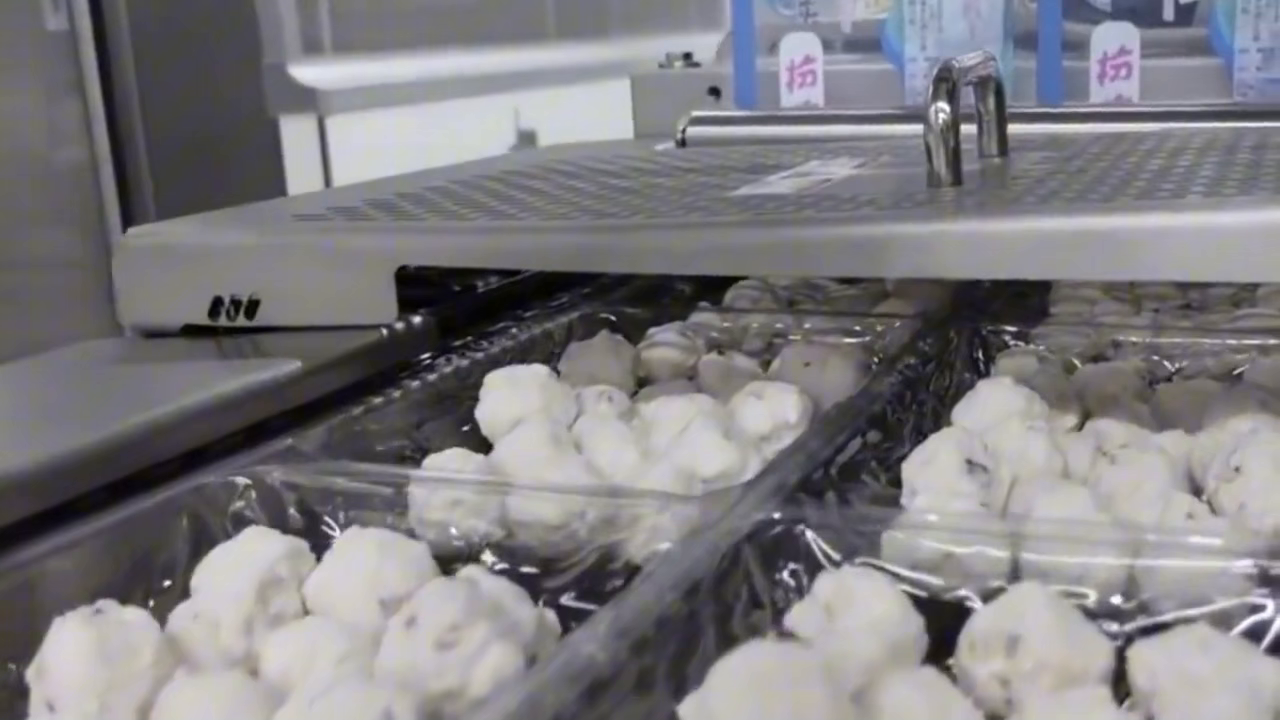
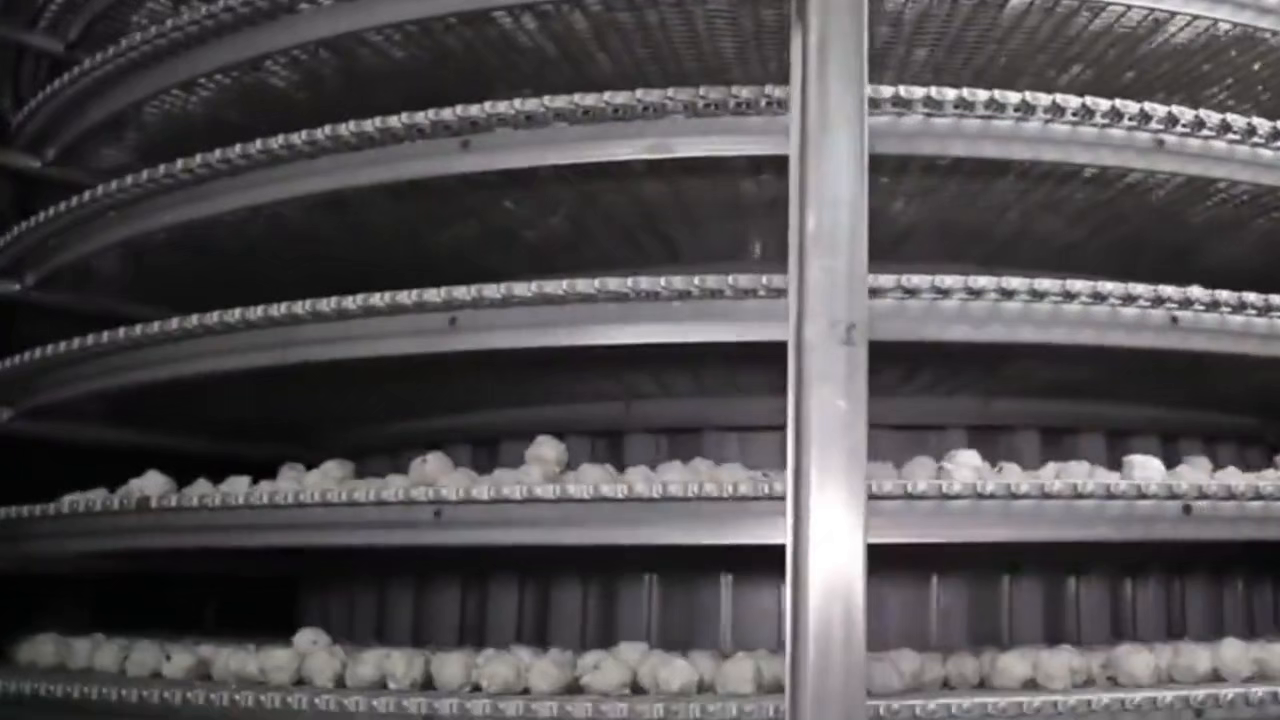
Os arquivos de produto fornecidos incluem uma renderização da linha completa, renderizações de equipamentos individuais e imagens de operação que comprovam a sequência física dos módulos abaixo; eles não representam um caso de cliente identificado, uma auditoria de fábrica ou um registro de desempenho operacional medido.
Renderização fornecida pelo cliente que mostra o conceito da linha integrada de produção e seus módulos conectados.
Imagem das filmagens fornecidas: bolinhos passando por uma seção controlada de água quente.
Imagem das filmagens fornecidas: manuseio do produto nas etapas seguintes e produto embalado.
Uma linha de produção combinada nem sempre oferece o melhor equilíbrio operacional. Ela não é a escolha certa quando os módulos compartilhados comprometem a segurança de alimentos, a qualidade do produto ou a disponibilidade. Recomenda-se analisar uma rota separada quando o ônus operacional do uso compartilhado supera a economia no escopo dos equipamentos.
A troca de produto validada pode levar mais tempo e exigir mais evidências do que o planejamento da produção permite.
Peças de contato exclusivas, módulos segregados ou linhas separadas.
O zoneamento de higiene, os controles térmicos e a exposição após o cozimento são diferentes.
Separe as zonas de manuseio de produtos crus e de produtos após a etapa de eliminação de patógenos.
Os bolinhos de peixe rolam e flutuam; hambúrgueres finos podem deformar ou se sobrepor na esteira.
Seções exclusivas de descarga da formadora e de transferência.
O acúmulo, a falta de produto e os longos tempos de retenção podem reduzir a produção comercializável.
Redimensione os módulos, adicione pulmões ou opere linhas de produção separadas.
Limites de refrigeração ou elétricos podem deixar a capacidade instalada sem uso.
Atualização das utilidades industriais, módulo de menor carga ou instalação em etapas.
O suporte remoto ou as atualizações OTA podem entrar em conflito com a segurança de TO e o controle de mudanças.
Controle apenas local, gateway controlado ou processo de atualização offline.
Uma regra geral: resolva primeiro a limitação real. Um congelador, uma formadora ou uma embaladora maior, fora dessa limitação, pode aumentar os custos sem elevar a produção comercializável.
Use as ferramentas de configuração e análise abaixo para avaliar as opções de congelamento, identificar as limitações da linha e preparar os dados da unidade para sua proposta de linha integrada.
Compare as opções de módulos IQF considerando a carga térmica, o tempo de ciclo e os requisitos de congelamento específicos de almôndegas, bolinhos de peixe e hambúrgueres.
Identifique as limitações operacionais, analise as interfaces de transferência e mapeie os limites de produção ao longo da sequência integrada de preparo, formação e processamento térmico.
Verifique as famílias de produtos necessárias, as formulações desejadas, os formatos das embalagens e as utilidades disponíveis na unidade para definir o escopo completo de engenharia da solicitação de cotação.
O trajeto pode incluir preparação da matéria-prima, moedor de carne, misturador ou cutter de cuba, máquina formadora de almôndegas, branqueamento ou cozimento, resfriamento, congelamento rápido, embalagem e detecção de metais. A lista final é elaborada com base em uma matriz de 1 produto/SKU, em vez de ser copiada de um diagrama padrão.
É possível compartilhar alguns módulos quando os fluxos dos 3 produtos têm condições compatíveis de alimentação, higiene, transferência, processamento térmico e produção. As ferramentas de conformação, a validação da higienização e o manuseio nas etapas seguintes ainda precisam de aprovação específica para cada fluxo.
Comece pelas taxas de cada etapa necessária, calculadas com base no mesmo produto, e depois inclua troca de produto, higienização, descongelamento, retenções por qualidade, rendimento e embalagem. O documento de IQF fornecido pela Shengtu lista 8 modelos de congeladores, mas a capacidade de um módulo, por si só, não comprova a capacidade de toda a linha.
A linha de produtos fornecida inclui 4 modelos de túnel, de 100 a 1.000 kg/h, e 4 modelos em espiral, de 300 a 1.000 kg/h. A escolha depende da geometria do produto, do carregamento, da temperatura de entrada, da condição desejada no centro térmico do produto, do tempo de retenção, do espaço ocupado, do acesso para limpeza e da carga térmica de congelamento.
Podemos definir a conformação levando em conta o peso e as dimensões desejados para cada peça, o molde e o comportamento na transferência. A aprovação exige testes com o produto e a definição por escrito do escopo das ferramentas; “tamanho uniforme” é um critério de aceitação, não uma alegação sem tolerância definida.
Informe a matéria-prima exata, a temperatura, o estado após a moagem ou emulsificação, a formulação e o perfil de alergênicos. O peixe é um dos principais alergênicos identificados pela FDA; por isso, uma única linha compartilhada precisa de controles específicos para cada produto, com segregação, limpeza e validação.
Sim. Essas etapas podem ser avaliadas como uma extensão separada para produtos como nuggets de frango, hambúrgueres empanados ou outros produtos de carne com cobertura. A sequência de massa para empanar, empanamento, farinha de rosca, cobertura e fritura não está incluída no escopo básico confirmado, a menos que conste na lista de módulos por escrito.
A instalação depende da análise de perigos do produto, do formato da embalagem e do ponto em que todo o produto pode passar pelo controle. O Capítulo 20 da FDA relaciona o detector à sensibilidade validada, aos testes de verificação, às ações corretivas e aos registros; esses 4 elementos devem constar no plano de aceitação.
Não existe uma única declaração de conformidade com normas globais que se aplique a todos os destinos e produtos. A análise do projeto pode considerar as normas aplicáveis ao comprador, como a 21 CFR 117.40 para a facilidade de limpeza dos equipamentos, enquanto o pedido define a jurisdição exata, os requisitos do usuário e as evidências de aceitação.
São 2 etapas diferentes de comprovação: a avaliação na fábrica verifica a construção e as funções acordadas antes do envio, enquanto a avaliação no local verifica o sistema entregue com as utilidades industriais e interfaces finais. O produto de teste, a duração, os limites de aceitação e os registros devem ser definidos por escrito para o projeto.
O escopo opcional pode incluir STUnit, caixas de controle low-code, gateways, visão computacional YOLO e funções de edge computing. O NIST IR 8259 destaca pelo menos 5 questões sobre atualizações — disponibilidade, acionamento, entrega, entidade responsável e autenticação — que devem ser respondidas antes da aprovação de atualizações OTA.
Envie os 12 grupos principais: matriz de produtos/SKU, formulação e alergênicos, geometria das peças, condição da matéria-prima, condição final, produção desejada, fluxo térmico, formato da embalagem, utilidades industriais, layout, destino e requisitos de FAT/SAT. Inclua as interfaces digitais se forem necessários controles inteligentes.
Os certificados e documentos aplicáveis são confirmados para o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.