Entre em contato com a Shengtu Bufan Company

Linha de pasteurização em túnel
Linha de pasteurização em túnel para bebidas engarrafadas
Uma linha de pasteurização em túnel é um conjunto de etapas térmicas após o envase, que conduz embalagens seladas por zonas de aquecimento, manutenção e resfriamento em uma esteira móvel. Assim, cada recipiente recebe uma dose de pasteurização medida antes de ser seco e rotulado. A SHENGTU projeta, fabrica e comissiona essas linhas para bebidas engarrafadas, latas e sachês com bico.
- Prazo de resposta da engenharia confirmado para o projeto
- Linha completa em 90-120 dias
- Vidro, PET, latas e sachês em uma única linha térmica
- FOB em um porto chinês
Sua receita, seus desenhos e as amostras dos recipientes são mantidos em sigilo.
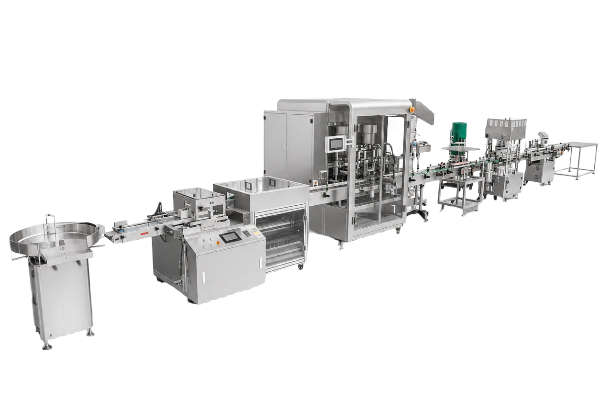
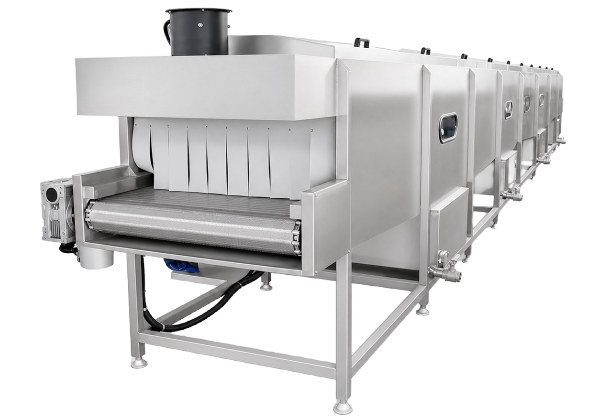
FIG. 1. Pasteurizador em túnel com esteira modular de malha, cortinas flexíveis na entrada, janelas de inspeção e coletores laterais de aspersão.
Visão geral dos recursos do pasteurizador em túnel
Estas são as condições comerciais padrão dos nossos pasteurizadores em túnel, desde sua primeira consulta até o início da operação da seção de pasteurização sob carga.
Resposta da engenharia
PARAM.01Em até um dia útil após o recebimento dos detalhes do produto e do recipiente
Prazo de fabricação
PARAM.0230-60 dias para uma máquina independente e 90-120 dias para uma linha de produção completa
Tamanho do pedido
PARAM.03Uma linha ou uma máquina, sem quantidade mínima de pedido
Pagamento
PARAM.0430% na assinatura do contrato e 70% antes do embarque, por transferência bancária
Condições de envio
PARAM.05FOB em um porto chinês; EXW, CFR e CIF mediante solicitação
Aceitação
PARAM.06Um teste de aceitação na fábrica, acompanhado pelo cliente, antes do embarque e, depois da instalação, um teste de aceitação no local. Mediante solicitação, a medição de PU no ponto frio conforme DIN 8784 é registrada no protocolo de aceitação.
Fabricação própria
PARAM.07Cerca de 80% das principais categorias dos nossos equipamentos são fabricadas em nossas próprias unidades industriais
Acompanha a máquina
PARAM.08Manual do usuário, diagramas elétricos, registros de inspeção da fábrica e documentos de exportação
A linha térmica, da entrada dos recipientes às embalagens rotuladas
Uma linha completa de pasteurização em túnel opera 9 estações em sequência: entrada dos recipientes, envase, fechamento, pasteurização em túnel, resfriamento por rotação, drenagem, secagem com ar, rotulagem e saída. As 4 estações térmicas centrais determinam a estabilidade de prateleira, e cada estação ao redor delas é adaptada ao recipiente utilizado.
Estações 1-3
-
01definido por projeto
Entrada dos recipientes
Uma mesa desembaraçadora ou esteira de entrada posiciona os recipientes vazios em fila única na enchedora. As guias das garrafas e as peças de troca são fabricadas para uma família e um tamanho de recipiente por vez.
-
02definido por projeto
Envase
Uma enchedora fechada dosa o produto por volume ou nível, com dois reservatórios de produto e portas de proteção ao redor do cabeçote de envase. A altura do envase é importante nas etapas seguintes, pois serve de referência para o ponto de medição da pasteurização.
-
03definido por projeto
Fechamento e selagem
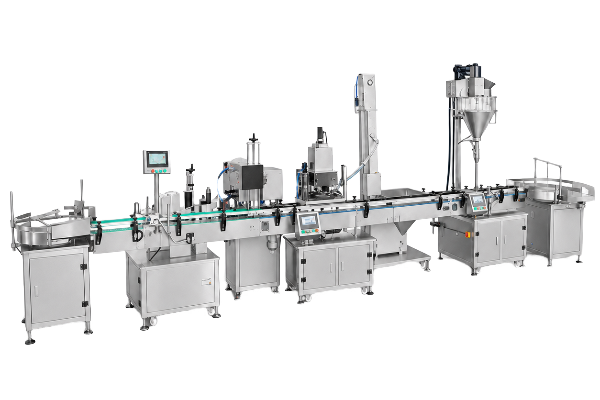
Uma tampadora em linha com eixo recebe as tampas de um classificador rotativo e aplica o torque por meio de rodas duplas com garras. Uma vedação com vazamento pode se tornar um ponto de recontaminação no banho de água; por isso, o torque das tampas é verificado antes da operação.
Estações 4-7
-
04fabricamos esta etapa
Pasteurização em túnel
Os recipientes selados entram no túnel por trás de cortinas flexíveis e passam sob bicos de aspersão de água quente instalados em coletores, atravessando zonas de aquecimento, manutenção e resfriamento. A dose de pasteurização é medida dentro da embalagem, no ponto frio, e não no ar dentro do túnel, conforme o ponto de medição definido na DIN 87841.
-
05fabricamos esta etapa
Resfriamento por rotação
As embalagens giram em um fluxo abundante de água de resfriamento para que o calor seja removido de toda a superfície, e não apenas de um lado. O resfriamento controlado protege o vidro contra choque térmico e impede que o calor residual continue cozinhando o produto. O objetivo é resfriar a embalagem por igual, na maior velocidade que o recipiente permitir.
-
06fabricamos esta etapa
Drenagem
Uma seção de drenagem remove a água livre, que é direcionada ao ralo antes de as embalagens chegarem ao secador. A remoção do excesso de água nesta etapa reduz o volume de ar que o secador precisa movimentar.
-
07fabricamos esta etapa
Secagem com ar
Um gabinete com facas de ar direciona cerca de vinte bicos articulados sobre a esteira, sob uma cobertura com cortinas. Recipientes molhados não recebem bem um rótulo autoadesivo; por isso, a secagem é necessária para a rotulagem, não uma etapa estética. A condensação em embalagens envasadas a frio também é removida aqui.
Estações 8-9
-
08definido por projeto
Rotulagem
Uma rotuladora autoadesiva envolvente aplica o rótulo a partir de um rolo, passando por uma placa de descolamento e um rolete de pressão. Tanto o adesivo do rótulo quanto o comportamento da manga termoencolhível são afetados pela temperatura residual da embalagem. Reduzir a condensação antes desta etapa é essencial para o funcionamento da rotuladora em linha.
-
09definido por projeto
Saída e coleta
Uma mesa de coleta ou esteira acumuladora cria um pulmão para as embalagens prontas antes do encaixotamento. O comprimento do pulmão é dimensionado conforme a máquina mais lenta nas etapas seguintes.
Onde começa e termina nosso escopo
As estações 4 a 7 — o túnel de banho de água, o resfriamento por rotação, a drenagem e a secagem automática — formam a linha térmica que fabricamos e comissionamos como uma unidade.
Envase, fechamento e rotulagem podem ser incluídos na proposta como um escopo integrado, se você precisar. As interfaces são especificadas no contrato, em vez de serem presumidas.
Se você já tem uma enchedora ou rotuladora, podemos cotar o túnel e as esteiras de transferência que se conectam a ela, após confirmar a interface com as máquinas que já estão instaladas na sua fábrica.
Os equipamentos relacionados para processamento de bebidas estão na página da nossa linha para café, chá e bebidas; a preparação de frutas e vegetais está na página da nossa linha de desidratação.
Faça uma pergunta a um engenheiro
Basta uma frase e um endereço de e-mail. Você não precisa enviar desenhos nem informar a capacidade para fazer uma pergunta.
Uma única linha térmica processa garrafas de vidro, PET, latas e sachês
O formato do recipiente influencia uma linha de pasteurização em túnel mais do que a capacidade de processamento. Garrafas de vidro, latas de alumínio, garrafas PET e sachês com bico exigem rampas de aquecimento próprias, além de suportes, guias e cargas de secagem diferentes. Por isso, perguntamos primeiro qual recipiente você usa e deixamos essa escolha para o fim.
As possibilidades para cada formato de recipiente
O que muda na linha quando o recipiente muda. Para o vidro, as diferenças seguem as condições de aprovação ou reprovação do teste da ASTM C1492.
Limitações do PET, sem rodeios
O PET pode passar por um pasteurizador em túnel, e o manuseio mecânico também funciona. Serviços independentes de desenvolvimento de bebidas relatam que pasteurizar PET em túnel é caro e pouco eficaz para prolongar a vida de prateleira, pois o oxigênio atravessa a parede ao longo dos meses em que a bebida precisa se conservar. Portanto, se seu produto precisa de longa vida de prateleira em temperatura ambiente em PET, informe isso já na consulta: o envase a quente ou o envase asséptico costumam atender melhor a essa necessidade do que o túnel.
Cerveja, sidra e kombucha
Um pasteurizador de cerveja é a mesma máquina, com um objetivo diferente. Cervejas, sidras e kombuchas ainda têm açúcar fermentável residual e leveduras vivas na embalagem; por isso, a dose é definida para interromper a fermentação, e não para esterilizar a bebida.
Envie a especificação do recipiente para verificar a PU
Informe o formato do recipiente, a bebida e a vida de prateleira desejada. Você receberá uma faixa de PU recomendada e uma primeira indicação do número de zonas, sem precisar enviar desenhos e sem compromisso de preço.
Zonas térmicas, recuperação de calor e opções que alteram os custos operacionais
Oito escolhas de configuração diferenciam dois pasteurizadores em túnel com a mesma produção nominal: número de zonas, coletores de aspersão, recuperação de calor, fonte de aquecimento, limpeza, controle e registro de PU, etapas de resfriamento e secagem, e interface com máquinas adjacentes. Cada escolha altera o custo de capital, os custos operacionais ou o espaço ocupado.
Com base em uma avaliação publicada de um túnel industrial, e não em nossos próprios testes: a eficiência geral do processo foi de 40,57%, e a receita nominal manteve o ponto mais frio acima de 72°C por 17 a 18 minutos, diante de uma exigência de 12 minutos7. O mesmo estudo estima que reduzir de dez para cinco minutos a etapa de manutenção dessa receita nominal diminuiria a energia térmica da etapa de 97.15 para 48,58 MJ e a demanda total de energia do processo em cerca de 33,7%; os autores destacam que essa estimativa inicial ainda precisa de confirmação experimental7. As garrafas do estudo continham um líquido herbal viscoso, e não cerveja. Portanto, o que se pode concluir é a tendência relacionada ao tempo de manutenção, não os números em si.
| Opção | O que faz | Quando vale a pena | Fabricação própria / Parceiro |
|---|---|---|---|
| Número e layout das zonas | Divide o túnel em seções de aquecimento, manutenção e resfriamento, cada uma com seu próprio circuito de água e ponto de ajuste. Uma publicação de patente de terceiros, já expirada, descreve um túnel dividido em 3 zonas de aquecimento, 4 de manutenção e 3 de resfriamento5. | Sempre. É o principal fator para a precisão da PU e a integridade do vidro. | Fabricação própria |
| Coletores de aspersão e densidade da aspersão de água | Distribui água quente por toda a esteira de maneira uniforme, para que as embalagens nas laterais recebam a mesma dose que as do centro. Um projeto publicado especifica uma densidade de aspersão acima de 285,19 L/min por m² (7 gal/min por ft²)6. | Sempre. A aspersão irregular de água é a principal causa de variação da PU. | Fabricação própria |
| Recuperação regenerativa de calor | Usa um trocador de calor entre os circuitos de resfriamento e aquecimento, para que o calor removido das embalagens resfriadas ajude a pré-aquecer as embalagens que estão entrando. | Operação em vários turnos ou vapor e energia elétrica caros. Reduz os custos operacionais, mas exige um túnel mais longo. | Fabricação própria |
| Fonte de aquecimento: vapor ou eletricidade | Aquece a água em circulação por meio de uma caldeira a vapor conectada a um trocador de calor ou com resistências de imersão. | O vapor é mais vantajoso quando a fábrica já conta com uma caldeira em operação; a eletricidade é mais vantajosa para linhas pequenas e instalações novas. | Fabricação própria |
| Limpeza no local e tratamento da água | Circula a solução de limpeza pelos circuitos de aspersão e filtra a água recirculada. | Para qualquer linha que opere diariamente. A água de aspersão sem tratamento aumenta as quebras, o consumo de energia e água, o trabalho para remover incrustações e o custo total de propriedade. | Fabricação própria |
| Sistema de controle e registro de PU | Registra as temperaturas das zonas, a velocidade da esteira e a PU calculada por batelada, além de manter uma receita para cada formato de recipiente. O ponto de medição segue a DIN 87841. | Para qualquer produto com um plano de segurança de alimentos e para todo cliente que audita fornecedores. | Fabricação própria, na nossa plataforma de controle |
| Resfriamento por rotação, drenagem e secagem com ar | Leva as embalagens à temperatura de manuseio, remove a água livre e seca a superfície para a rotulagem. Se a água da rede não atingir a temperatura de resfriamento desejada, um circuito de água gelada ou glicol é incluído como opção na proposta. | Para qualquer linha com rotulagem em linha e para toda linha que processe vidro. | Fabricação própria |
| Interfaces a montante e a jusante | Esteiras de transferência, acumulação e troca de sinais com a enchedora, a tampadora e a rotuladora. | Sempre que o túnel for conectado a máquinas que você já possui. | Fabricação própria; fábricas parceiras para itens especializados selecionados |
O escopo de fabricação indicado na tabela acima está descrito por categoria e é confirmado item por item na proposta.
O que sua fábrica precisa fornecer
- Uma estrutura com pés ajustáveis para nivelar o piso. O material das superfícies em contato com o produto e expostas à aspersão é confirmado na proposta, de acordo com seu produto e o mercado de destino.
- Prepare as utilidades industriais: alimentação na tensão elétrica do seu local, água de reposição tratada, um ralo e vapor ou carga elétrica adicional para o aquecimento.
- Reserve espaço no piso para o comprimento do túnel, um corredor de trabalho de cada lado e áreas de acumulação na entrada e na saída.
- Confira todas as dimensões do equipamento em relação ao prédio antes de fazer o pedido, e não depois de cortar o aço.
Pasteurização ou cadeia refrigerada
A escolha que determina os custos operacionais muitas vezes não é qual pasteurizador comprar, mas se vale a pena pasteurizar ou manter o produto refrigerado até chegar às prateleiras. Nossa comparação coloca equipamentos, utilidades industriais e espaço ocupado em uma coluna; na outra, armazenamento refrigerado, transporte refrigerado e perdas de vida de prateleira. Os campos de entrada permitem informar suas próprias tarifas.
Abrir a comparação de custos entre pasteurização e cadeia refrigerada →A PU desejada determina o número de zonas e o comprimento da linha de pasteurização em túnel
A temperatura de pasteurização em túnel e a PU desejada determinam juntas o tempo de permanência; esse tempo define o número de zonas, o comprimento do túnel e o espaço ocupado. São necessários dois dados, e não apenas um, pois é possível atingir a mesma PU com várias combinações de temperatura e tempo. A bebida determina o limite máximo de temperatura.
1 PU equivale a um minuto a 60°C para cerveja; portanto, PU representa uma dose, não uma temperatura.
A PU desejada depende do produto e do risco de deterioração, não da máquina comprada.
A temperatura de referência varia: 60°C para o tratamento da cerveja e 80°C para o suco. Por isso, cerveja e outras bebidas não podem usar o mesmo valor de PU.
Da PU ao comprimento do túnel
- Defina a PU desejada e sua referência. Um valor de PU sem referência não é uma especificação: para a pasteurização, a cerveja usa como referência 60°C, enquanto o suco usa 80°C.
- Escolha a temperatura de manutenção. O sabor e o recipiente determinam o limite máximo; quanto mais alta a temperatura de manutenção, menos tempo é necessário para atingir a mesma PU, o que reduz o comprimento do túnel.
- Calcule o tempo de permanência. As fórmulas publicadas informam o tempo em minutos para essa temperatura, medido no ponto frio dentro da embalagem.
- Converta o tempo em zonas. O tempo de manutenção é distribuído pelas zonas de manutenção. As zonas de aquecimento e resfriamento são adicionadas antes e depois para respeitar o limite da rampa térmica do recipiente.
- Converta o número de zonas em comprimento e espaço ocupado. Multiplique o número de zonas pelo comprimento de cada uma para obter o comprimento do túnel; acrescente as áreas de entrada, saída e corredores de serviço para calcular o espaço necessário.
Especificações técnicas
Parâmetros do processo de pasteurização em túnel. Estes são limites de projeto e constantes de processo publicados, e não especificações de cada modelo de máquina SHENGTU; os valores para sua linha serão confirmados na proposta por escrito.
| Parâmetro do processo | Valor e referência |
|---|---|
| Fórmula de PU para cerveja | PU = t × 1.393(T − 60), temperatura de referência 60°C, z ≈ 7°C, t em minutos |
| Fórmula de PU para suco | PU = t × 1.259(T − 80), temperatura de referência 80°C, z = 10°C, t em minutos |
| Ponto de medição | Ponto frio a 10 mm acima da base interna da embalagem, ou a um terço da altura de envase, na linha central vertical (DIN 8784) |
| Arquitetura das zonas, projeto publicado | 3 zonas de aquecimento, 4 zonas de manutenção e 3 zonas de resfriamento, 10 zonas no total |
| Sensibilidade da PU à temperatura de manutenção | 120 minutos a 59.0 / 62.5 / 66,0°C correspondem a 86 / 275 / 877 PU para uma cerveja lager em lata de 330 mL, em um modelo publicado, com referência para cerveja |
| Diferença de temperatura no teste de choque térmico do vidro | Diferença de 42°C no método de teste rotineiro com aprovação ou reprovação para recipientes de vidro (ASTM C149) |
| Densidade de aspersão, projeto publicado | Acima de 285.19 litros por minuto por m² (7 gal/min por ft²) |
| Material em contato com o produto | Confirmado na proposta de acordo com seu produto e o mercado de destino |
| Meio de aquecimento | Água quente recirculada e aquecida por vapor de uma caldeira através de um trocador de calor ou por resistências elétricas de imersão |
| Critério de aceitação na entrega técnica | O protocolo de aceitação pode especificar a PU medida em comparação com o valor definido na unidade de controle, na capacidade nominal |
Exemplo prático com referência para cerveja
- Meta: 25 PU com base na cerveja, para cerveja lager em latas de 330 mL.
- Temperatura de manutenção, indicada como hold temp na maioria das telas de controle: 62°C, o que mantém baixo o impacto no sabor.
- Tempo de permanência: 1.393 elevado a 2 é 1.94; portanto, 25 dividido por 1.94 resulta em cerca de 12.9 minutos na temperatura.
- Aumente a temperatura de manutenção para 66°C e os mesmos 25 PU são atingidos em cerca de 3.4 minutos, aproximadamente um quarto do tempo de manutenção.
Essa única decisão de 4°C altera o tamanho do túnel, a área ocupada e o preço mais do que qualquer recurso apresentado em um catálogo.
Não existe um valor ideal de PU adequado a todas as bebidas. Esse mesmo cálculo explica por que não é possível verificar um valor de PU informado sem sua base de referência: a base para sucos usa 80°C, e não há um fator fixo para converter uma base na outra.
9 variáveis que afetam custo, prazo de entrega e condições de pagamento
O custo da pasteurização em túnel depende da capacidade, do formato do recipiente, da quantidade de zonas e do comprimento do túnel, da fonte de aquecimento, da recuperação de calor, do nível de controle e registro, do tipo e acabamento do aço, do escopo de integração e da tensão e certificação exigidas no destino. Neste segmento de bebidas, não existe uma tabela de preços para uma linha projetada para o seu produto; por isso, você recebe o valor em uma proposta por escrito, e não nesta página.
O que determina o preço
-
VAR.01
Capacidade
Determina a largura da esteira e a seção transversal do túnel, que influenciam o peso do aço e o volume de água.
Como controlar esse fatorDimensione o túnel com base na demanda real, não na velocidade máxima da enchedora.
-
VAR.02
Formato do recipiente
Para atingir o mesmo PU, recipientes de vidro exigem mais zonas e rampas mais suaves do que latas.
Como controlar esse fatorDefina a família de recipientes antes do projeto da linha.
-
VAR.03
Quantidade e comprimento das zonas
É o principal fator de custo: mais zonas significam mais aço, mais bombas e mais área ocupada.
Como controlar esse fatorAceite uma temperatura de manutenção um pouco mais alta quando o sabor permitir.
-
VAR.04
Fonte de aquecimento
Usar vapor de uma caldeira existente custa menos na operação; o aquecimento elétrico custa menos para instalar.
Como controlar esse fatorInforme quais utilidades industriais já estão disponíveis na unidade antes de solicitar uma proposta.
-
VAR.05
Recuperação de calor
Acrescenta comprimento ao túnel e exige um trocador de calor, mas reduz o consumo de energia por embalagem.
Como controlar esse fatorAvalie essa opção com base na sua tarifa e no seu padrão de turnos, não em um percentual.
-
VAR.06
Controle e registro de PU
O gerenciamento de receitas, os registros das bateladas e as trilhas de auditoria exigem mais hardware e software de controle.
Como controlar esse fatorEspecifique os registros que seus clientes realmente auditam.
-
VAR.07
Tipo e acabamento do aço
O tipo e o acabamento do aço nas superfícies de contato com o produto alteram o custo do material e o comportamento durante a limpeza.
Como controlar esse fatorUse o tipo de aço superior nas áreas em contato com o produto, não em toda a estrutura.
-
VAR.08
Escopo da integração
A integração com uma enchedora, tampadora ou rotuladora que você já possui acrescenta tempo de engenharia e comissionamento.
Como controlar esse fatorAo solicitar uma proposta, informe a marca e o modelo das máquinas que vêm antes e depois do túnel.
-
VAR.09
Tensão elétrica no destino
A tensão, a frequência e os documentos exigidos no mercado de destino alteram o projeto elétrico e a documentação.
Como controlar esse fatorInforme o país de destino e a tensão elétrica já no primeiro e-mail.
Prazo de entrega e condições de pagamento
-
Prazo de fabricação da linha completa
90-120 dias a partir da compensação do pagamento inicial; o prazo é confirmado por escrito junto com a proposta.
-
Máquina independente
30-60 dias a partir da compensação do sinal.
-
Pagamento
30% na assinatura do contrato e 70% antes do embarque, por transferência bancária.
-
Condições comerciais
FOB em um porto chinês; EXW, CFR e CIF podem ser cotados mediante solicitação.
-
Atendimento pós-venda
Para uma linha fornecida por nós e já em produção, o prazo de resposta da engenharia e o envio de peças de reposição são confirmados conforme as condições de serviço acordadas e a disponibilidade das peças.
Registros de inspeção, documentos de embarque e escopo das certificações
Os certificados e documentos aplicáveis são confirmados de acordo com o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
A pasteurização é uma etapa de segurança de alimentos; por isso, os registros que saem da nossa fábrica têm tanta importância quanto o aço. Cada linha passa por um teste conforme um critério de aceitação por escrito antes do embarque, e o conjunto de documentos que a acompanha é definido no contrato, sem promessas vagas.
Como cada linha é inspecionada
01
Inspeção dos materiais recebidos, incluindo placas, tubos e componentes em contato com o produto, antes do início da fabricação.
02
Inspeção das soldas e das superfícies em contato com o produto e de aspersão; os defeitos são corrigidos antes de prosseguir com a montagem.
03
Comissionamento a seco dos acionamentos, das bombas, das válvulas e do sistema de controle, com verificação da temperatura das zonas e da velocidade da esteira conforme a receita.
04
Teste de aceitação na fábrica, acompanhado por você, com seus recipientes e seu produto. Quando previsto no protocolo, o PU medido é registrado e comparado ao valor definido na unidade de controle, na capacidade nominal.
05
Após a instalação, é realizado um teste de aceitação no local, repetindo as mesmas verificações na sua unidade para mostrar o desempenho da linha com suas utilidades industriais, incluindo a medição de PU quando prevista no protocolo de aceitação.
06
Treinamento de operadores e da equipe de manutenção sobre a linha, incluindo mudanças de receita, limpeza do circuito de aspersão e gerenciamento dos registros de PU.
Documentos enviados com a linha
- Manual do usuário com instruções de operação, configuração de receitas e manutenção de rotina.
- Diagramas elétricos do painel de controle e dos dispositivos de campo.
- Registros de inspeção da fábrica, incluindo os dados do teste de aceitação.
- Documentos de exportação: lista de embalagem, fatura comercial e documentos de embarque necessários ao seu agente de cargas.
Escopo das certificações
Solicite os registros atuais do sistema de gestão da empresa e qualquer avaliação aplicável de gestão de dados para a análise do fornecedor. Antes de se basear nesses documentos, confira o titular, o escopo, o órgão emissor e a validade.
CE, SGS, ISO 9001, ISO 27001, relatórios de ensaio de produtos, certificados de patente, registros de direitos autorais de software, registros de marcas e licença comercial estão disponíveis mediante solicitação.
Antes da cotação, da confirmação do contrato ou do embarque, o conjunto exato de certificados e documentos é confirmado item por item de acordo com sua lista de equipamentos e o país de destino.
Peça a qualquer fornecedor que informe, na própria lista de equipamentos, o tipo de aço inoxidável das superfícies em contato com o produto e de aspersão — 304 ou 316L, conforme a química do produto e o regime de limpeza — em vez de deixar essa informação em uma observação do desenho. Peça também que liste, no mesmo item, os certificados da usina siderúrgica emitidos para esse tipo de aço.
O que a pasteurização proporciona na embalagem
Uma bebida pasteurizada não é estéril. A dose é definida para inativar os microrganismos vegetativos e as leveduras deteriorantes que, de outra forma, voltariam a se multiplicar na embalagem fechada, tornando estável o produto envasado.
A vida útil depende de três fatores em conjunto: a dose de pasteurização, a barreira da embalagem e a temperatura de armazenamento do produto. O túnel controla um deles.
A norma 21 CFR 114 abrange alimentos acidificados, ou seja, produtos de baixa acidez que atingem um pH de equilíbrio final de 4.6 ou menos pela adição de ácido. Bebidas carbonatadas, alimentos naturalmente ácidos e produtos armazenados, distribuídos e vendidos sob refrigeração estão fora do escopo dessa norma. Produtos de baixa acidez acima desse limite se enquadram nas regras de processamento térmico da norma 21 CFR 1133.
O fato de seu produto estar de um lado ou do outro do pH 4.6 ou da atividade de água de 0.85 altera a análise pela autoridade de processo, não a máquina.
Em uma bebida de alta acidez, cada microrganismo sobrevivente representa um risco para a vida útil, e não uma falha de segurança. Por isso, o PU desejado é definido com base na estabilidade contra deterioração.
A integridade do produto ao final da linha resulta da combinação entre dose, velocidade de resfriamento e manuseio da embalagem, não de um único ponto de ajuste.
Da consulta ao comissionamento em 6 etapas
-
ETAPA 01
Requisitos e dados do produto — você informa a bebida, o recipiente, a produção desejada e o destino; um engenheiro responde em até 1 dia útil.
-
ETAPA 02
Projeto do processo e arranjo físico — apresentamos um conceito para as zonas, o comprimento do túnel e um desenho de arranjo geral dimensionado para o seu edifício.
-
ETAPA 03
Proposta e contrato — o escopo, as interfaces, os critérios de aceitação, os documentos, as condições comerciais e o prazo de fabricação são definidos por escrito em conjunto.
-
ETAPA 04
Fabricação e aceitação na fábrica — a linha é fabricada em uma de nossas unidades próprias e testada diante de você ou do seu representante antes de ser embalada; quando previsto no protocolo de aceitação, o PU é registrado no ponto de medição DIN 8784.
-
ETAPA 05
Embarque e documentos de exportação — embalamos, carregamos e emitimos os documentos de exportação; não nos responsabilizamos pelo desembaraço aduaneiro no seu país.
-
ETAPA 06
Instalação, comissionamento e treinamento — instalamos a linha na sua unidade, repetimos o teste de aceitação e treinamos seus operadores e a equipe de manutenção.
A temperatura do ar em uma zona de manutenção informa o que a máquina está fazendo, não o que a cerveja dentro de uma lata de 330 mL recebeu. O PU registrado no ponto frio DIN 8784 durante o teste de aceitação, na capacidade nominal, é o valor que fundamenta a vida útil do produto. Uma linha que atinge os pontos de ajuste das zonas, mas nunca é avaliada com base em um valor de PU, não foi realmente validada.
O que precisamos para preparar uma proposta
- As especificações do produto e do recipiente, a produção desejada em garrafas por hora, os dados de água e das utilidades industriais e o arranjo físico do edifício ou as dimensões do local.
- A vida útil desejada e o mercado em que o produto será vendido.
- A marca e o modelo de qualquer enchedora, tampadora ou rotuladora que será integrada ao túnel.
- O país de destino, a tensão e a frequência da alimentação elétrica.
- A integração do sistema com os sistemas existentes na sua unidade industrial precisa ser definida antes da cotação, incluindo o tipo de sistema, a interface, o formato dos dados, as condições da rede e os dados desejados.
Agende uma conversa de 20 minutos para dimensionar a linha
Bastam 20 minutos e uma estimativa da produção desejada. Analisamos juntos a relação entre capacidade, quantidade de zonas, comprimento e área ocupada, para você saber se essa solução cabe no espaço disponível antes de qualquer desenho.
DA CONSULTA AO COMISSIONAMENTO EM 6 ETAPAS
Você informa a bebida, o recipiente, a produção desejada e o destino; um engenheiro responde em até 1 dia útil.
Apresentamos um conceito para as zonas, o comprimento do túnel e um desenho de arranjo geral dimensionado para o seu edifício.
O escopo, as interfaces, os critérios de aceitação, os documentos, as condições comerciais e o prazo de fabricação são definidos por escrito em conjunto.
A linha é fabricada em uma de nossas unidades próprias e testada diante de você ou do seu representante antes de ser embalada; quando previsto no protocolo de aceitação, o PU é registrado no ponto de medição DIN 8784.
Embalamos, carregamos e emitimos os documentos de exportação; não nos responsabilizamos pelo desembaraço aduaneiro no seu país.
Instalamos a linha na sua unidade, repetimos o teste de aceitação e treinamos seus operadores e a equipe de manutenção.
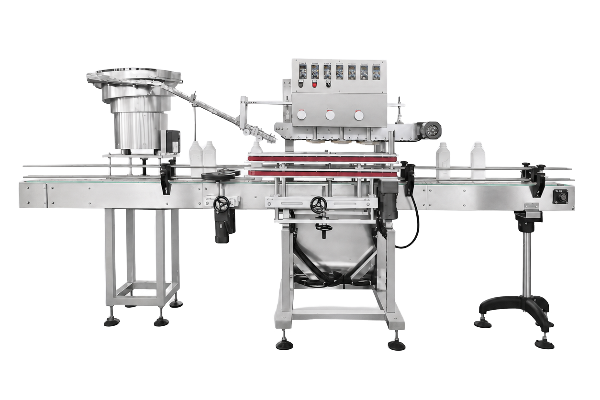
FIG. 1.0 / LINHA DE PASTEURIZAÇÃO
A temperatura do ar em uma zona de manutenção informa o que a máquina está fazendo, não o que a cerveja dentro de uma lata de 330 mL recebeu. O PU registrado no ponto frio DIN 8784 durante o teste de aceitação, na capacidade nominal, é o valor que fundamenta a vida útil do produto. Uma linha que atinge os pontos de ajuste das zonas, mas nunca é avaliada com base em um valor de PU, não foi realmente validada.
DADOS // ENTRADA
O que precisamos para preparar uma proposta
- As especificações do produto e do recipiente, a produção desejada em garrafas por hora, os dados de água e das utilidades industriais e o arranjo físico do edifício ou as dimensões do local.
- A vida útil desejada e o mercado em que o produto será vendido.
- A marca e o modelo de qualquer enchedora, tampadora ou rotuladora que será integrada ao túnel.
- O país de destino, a tensão e a frequência da alimentação elétrica.
- A integração do sistema com os sistemas existentes na sua unidade industrial precisa ser definida antes da cotação, incluindo o tipo de sistema, a interface, o formato dos dados, as condições da rede e os dados desejados.
Agende uma conversa de 20 minutos para dimensionar a linha
Bastam 20 minutos e uma estimativa da produção desejada. Analisamos juntos a relação entre capacidade, quantidade de zonas, comprimento e área ocupada, para você saber se essa solução cabe no espaço disponível antes de qualquer desenho.
AGENDE UMA CONVERSA4 unidades fabris próprias e construídas pela empresa e mais de 2.000 máquinas em operação
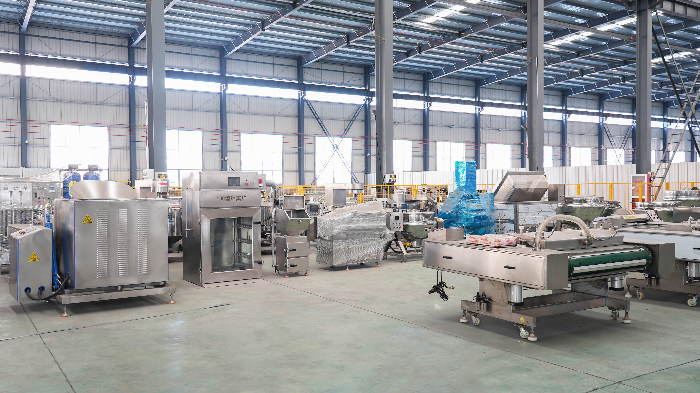
A SHENGTU possui 4 unidades fabris próprias e construídas pela empresa. Também conta com mais de 20.000 m² de escritórios e espaço de exposição em sua sede em Zhucheng e nas filiais de Qingdao, Changzhou e Weifang, incluindo um showroom de máquinas para alimentos com aproximadamente 5.000 m². Mais de 2.000 máquinas estão em operação em 52 países. Cerca de 80% das principais categorias de equipamentos são fabricadas em nossas unidades próprias; equipamentos especializados ou complementares selecionados vêm de fábricas parceiras de longa data.
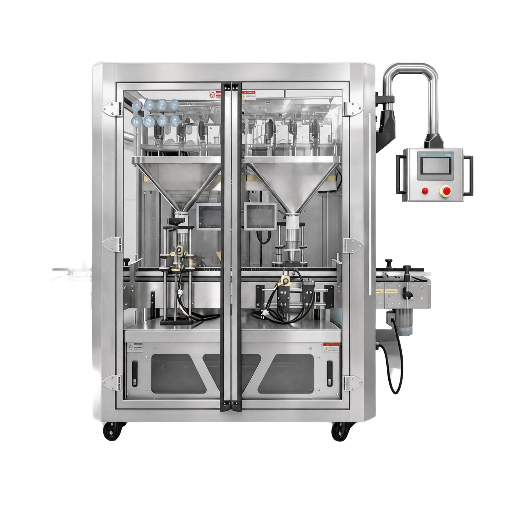
Enchedora fechada com 2 tremonhas de produto, portas de proteção e painel de controle com braço articulado.
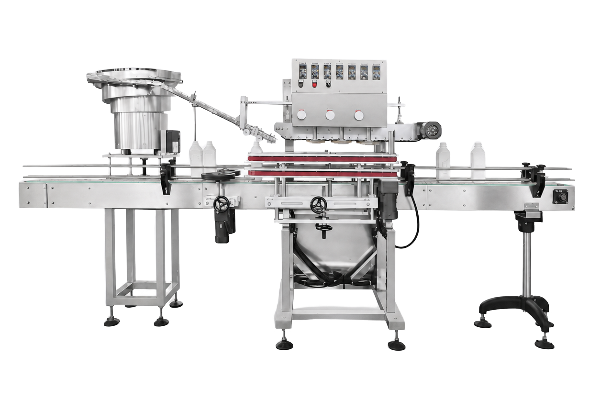
Rosqueadora de tampas em linha com classificador rotativo de tampas, calha de tampas e rodas de aperto pareadas.
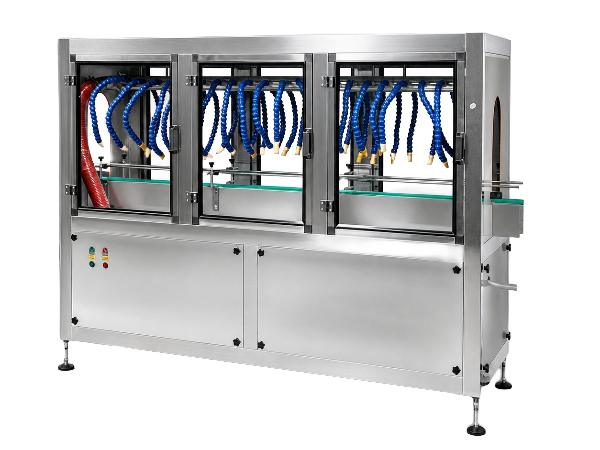
Gabinete de secagem a ar com bicos articulados sobre a esteira e alimentação por soprador com dutos.
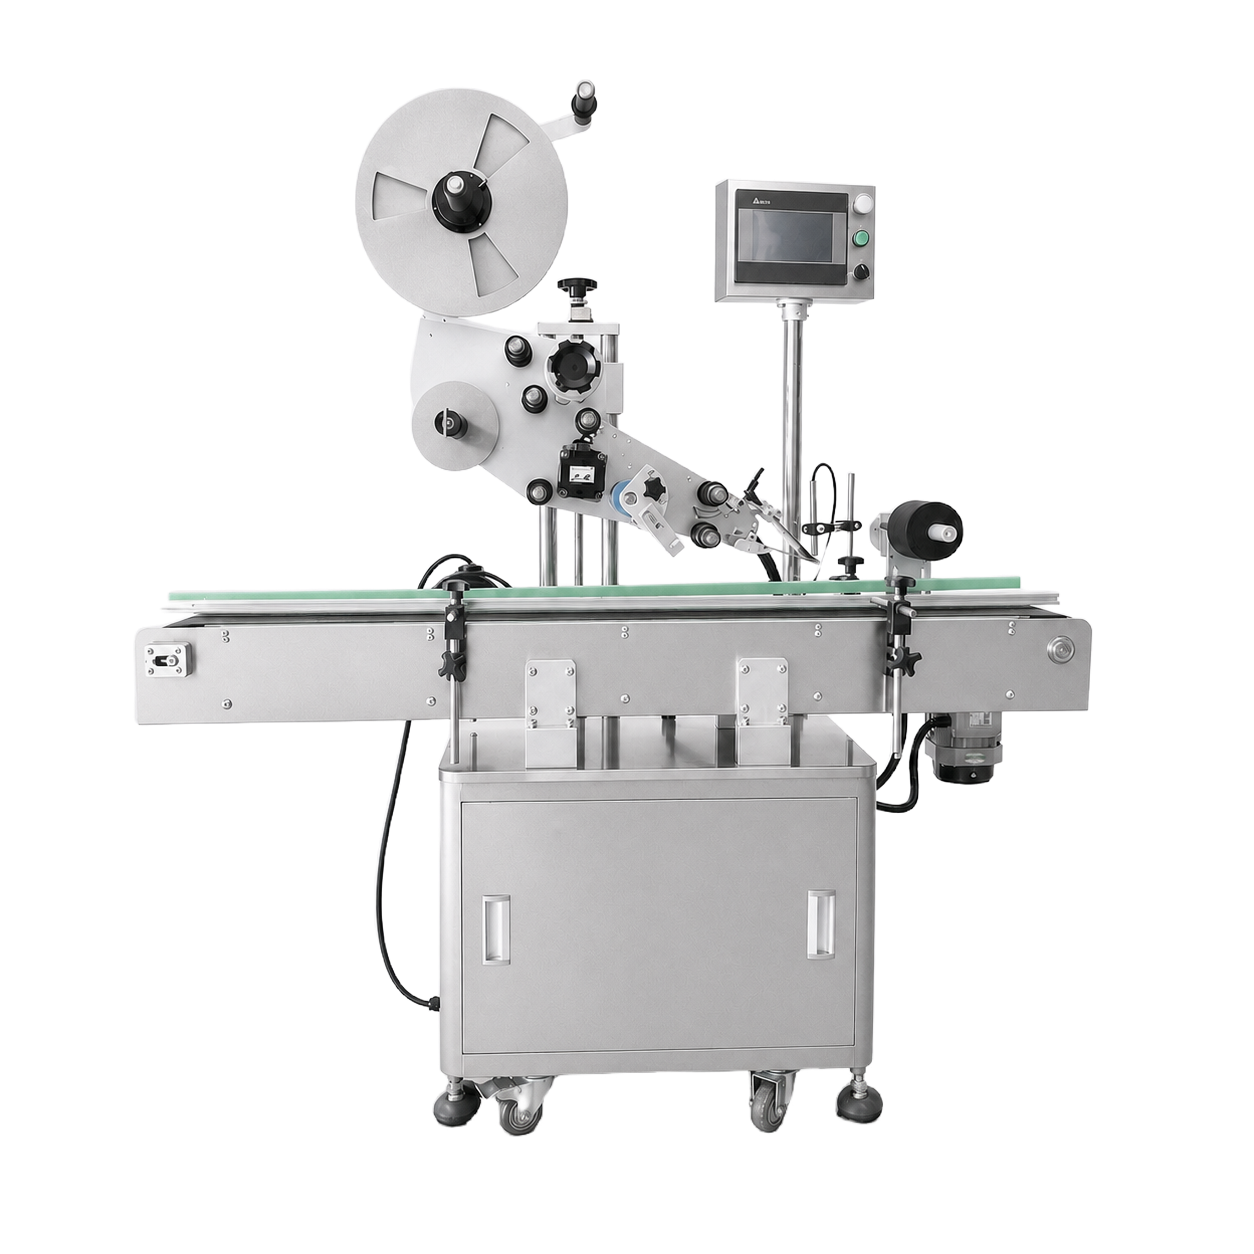
Rotuladora autoadesiva envolvente com bobina, placa de descolamento e rolo de pressão.
O que sustenta a linha
Unidades próprias e construídas pela empresa
Sede em Zhucheng, no polo industrial de máquinas para alimentos da cidade, e outras unidades em Qingdao, Changzhou e Weifang. Inspecione máquinas em operação no showroom ou agende uma auditoria remota na fábrica. Saiba mais na página sobre nossa empresa e unidades fabris.
Equipe de engenharia
A equipe responsável por essas linhas tem mais de 10 anos de experiência conjunta em máquinas para alimentos, abrangendo projeto de processos, projeto mecânico e sistemas de controle. Solicite e confira os registros da empresa e qualquer avaliação aplicável, verificando o titular, o escopo e a validade atual.
Sistemas de controle desenvolvidos internamente
Nossos painéis de controle industrial, gateways multiprotocolo e a plataforma de internet industrial STUnit são desenvolvidos internamente, assim como a simulação do movimento das máquinas e a contagem por visão computacional. Atualizações de automação e IoT são avaliadas para cada projeto e não vêm instaladas por padrão.
Soluções completas de linhas de produção
Fabricamos linhas de produção completas e máquinas independentes; por isso, a cotação do túnel considera suas interfaces, em vez de tratá-lo como um equipamento isolado.
Setores que atendemos
Cervejarias e produtores de sidra
Cerveja e sidra embaladas em latas e garrafas de vidro, com uma dose definida para controlar as leveduras residuais, e não para atingir a esterilidade.
Unidades de processamento de sucos e bebidas
Sucos de alta acidez, chás e bebidas funcionais com base de cálculo para sucos, em embalagens de vidro, PET termorresistente e sachês.
Kombucha e bebidas fermentadas
Produtores que estão migrando da cadeia refrigerada para a distribuição em temperatura ambiente, para quem a decisão de pasteurizar é, antes de tudo, comercial.
Envasadores terceirizados
Unidades que trabalham com vários formatos de recipiente, nas quais o gerenciamento de receitas e o tempo de troca de produto são tão importantes quanto a produção máxima.
Faça uma pergunta a um engenheiro
Pergunte sobre a oficina, o teste de aceitação ou o local de fabricação de um subconjunto específico. Um engenheiro responde em até 1 dia útil, sem iniciar um ciclo de cotação só porque você fez uma pergunta.
Quando a pasteurização em túnel deixa de ser adequada e outro processo se torna necessário
Comprar uma linha de pasteurização em túnel é uma escolha inadequada em diversas situações reais de produção; deixar isso claro antes da cotação evita desperdiçar o orçamento de investimento. Produtos sensíveis ao calor, pequenas bateladas cuja produção depende da fermentação, capacidade de processamento muito alta e tratamento antes do envase apontam para outras soluções.
Tabela comparativa de 5 opções
Onde o calor ou o filtro atua de fato. A imprensa especializada informa uma proporção de aproximadamente 24:1 entre os coeficientes de transferência de calor do tratamento rápido e do tratamento em túnel. Por isso, o mesmo PU é atingido muito mais rapidamente em um trocador de calor8.
[SYS-NOTE.03] ajuste de parâmetros
2 pressupostos que vale a pena rever
-
O túnel não precisa acompanhar a velocidade máxima da sua linha. Operá-lo como uma unidade com acumulação, dimensionada para a demanda média em vez da produção máxima da enchedora, reduz tanto o custo de investimento quanto a área ocupada. Essa é uma das maiores economias possíveis em uma linha pequena.
-
Um pasteurizador em túnel realmente pequeno é quase uma contradição. Abaixo de certo nível de produção, a máquina adequada é uma unidade de imersão por batelada, medida no mesmo ponto frio DIN 8784, mas em bateladas. Equipamentos vendidos nessa escala como túneis muitas vezes são gabinetes para pasteurização por batelada.
Ferramentas de engenharia para pasteurização em túnel
Calculadora de unidades de pasteurização
Calcule unidades de pasteurização (PU) com precisão, com base nos parâmetros de processamento térmico, para garantir a estabilidade microbiológica.
Acessar calculadora
Estimador de comprimento e área ocupada do túnel
Estime o comprimento necessário do equipamento e a área ocupada na unidade com base na capacidade de processamento desejada e no tamanho do recipiente.
Acessar estimador
Comparativo de custos entre pasteurização e cadeia refrigerada
Compare os custos operacionais e o ROI entre o processamento por pasteurização em túnel e a logística de cadeia fria contínua.
Acessar comparador
Perguntas frequentes
Não existe uma combinação única, pois tempo e temperatura se compensam em torno de um valor-alvo de PU. Considerando a cerveja como referência, um modelo publicado de pasteurização de cerveja em lata apresenta valores de 86, 275 e 877 PU para uma cerveja lager em lata de 330 mL submetida ao mesmo tratamento de 120 minutos a 59.0, 62.5 e 66,0°C. Zonas de retenção entre aproximadamente 60 e 72°C, com tempos de permanência que vão de alguns minutos a quase uma hora, atendem à maioria dos processos de bebidas.
A diferença está no ponto em que o calor é aplicado. Na pasteurização flash, a bebida é aquecida em um trocador de calor antes do envase; na pasteurização em túnel, a embalagem fechada é aquecida depois do envase. Os pasteurizadores flash são mais rápidos e compactos, mas deixam a enchedora e a tampadora como os últimos pontos de risco de contaminação, enquanto o túnel processa o conteúdo da embalagem já fechada.
As unidades industriais de bebidas usam pasteurização na embalagem, pasteurização contínua em linha e pasteurização em batelada. A pasteurização na embalagem abrange pasteurizadores em túnel e gabinetes de imersão; a pasteurização contínua em linha abrange sistemas flash e de alta temperatura por curto tempo, montados em torno de um trocador de calor; a pasteurização em batelada abrange o tratamento em tanque e banho-maria. O tipo de embalagem, a capacidade de processamento e a sensibilidade ao calor determinam qual processo térmico é mais adequado.
Um pasteurizador de cerveja transporta garrafas e latas fechadas por zonas de aspersão de água em uma esteira lenta. As zonas de aquecimento elevam gradualmente a temperatura da embalagem, as zonas de retenção a mantêm na temperatura definida pelo tempo necessário para atingir o valor-alvo de PU, e as zonas de resfriamento reduzem a temperatura antes da rotulagem. A dose é medida no ponto frio dentro da embalagem, não no ar do túnel (DIN 8784).
Qualquer tratamento térmico altera o sabor, e a intensidade da mudança depende da carga térmica total, não apenas da temperatura máxima. O tratamento excessivo da cerveja se manifesta como um sabor de pão amanhecido; no suco, aparece como um sabor de cozido. Para controlar esse efeito, mantenha o produto na menor temperatura que ainda atinja o valor-alvo de PU e, em seguida, resfrie-o rapidamente.
Uma embalagem bem vedada não perde carbonatação, pois o dióxido de carbono não tem por onde escapar. O que muda é a pressão interna, que aumenta rapidamente com a temperatura e determina o limite da temperatura de retenção para produtos gaseificados. Antes de operar uma linha de bebidas gaseificadas, verificam-se o torque da tampa, a integridade da emenda e o espaço livre no topo da embalagem, pois uma vedação fraca resulta em vazamento no banho de água.
Não divulgamos um preço, pois o custo do túnel depende das 9 variáveis listadas acima, e nenhuma delas é conhecida antes de você descrever o produto. Envie esses detalhes para receber uma proposta por escrito. Não há quantidade mínima de pedido, e o pagamento é de 30% na assinatura do contrato e 70% antes do envio.
Essa é a decisão que vem antes da escolha do equipamento e envolve uma comparação de custos, não uma avaliação técnica. A opção de pasteurização inclui os custos de equipamento, utilidades industriais e espaço no piso; a opção de cadeia fria inclui armazenamento refrigerado, transporte refrigerado e perdas de vida útil por causa de um prazo curto. Nosso comparador apresenta as duas opções lado a lado, com as tarifas da sua empresa nos campos de entrada.
Não, e presumir que precisa é um dos erros mais caros em uma linha pequena. Uma enchedora com capacidade nominal de 50 cpm não exige um túnel com capacidade nominal de 50 cpm, pois o túnel é dimensionado pelo tempo de permanência e pode operar como uma unidade com buffer, atendendo à demanda média. Dimensioná-lo para a produção máxima da enchedora acrescenta zonas, comprimento e espaço no piso de que o cronograma de produção nunca precisa.
Sim, essa situação é comum, pois um túnel mecanicamente correto ainda precisa ter sua receita de processo definida. O trabalho consiste em medir o PU real no ponto frio, na capacidade nominal, e depois ajustar os valores de temperatura definidos para cada zona e a velocidade da esteira até que o PU medido corresponda ao valor indicado pela unidade de controle. Para as linhas fornecidas por nós, os prazos de resposta e o envio de peças de reposição seguem os termos de serviço acordados e a disponibilidade das peças; para máquinas de outros fabricantes, o diagnóstico e a definição da receita de processo são orçados por projeto.
Usamos como base as especificações do seu produto e da embalagem, a produção-alvo em garrafas por hora, os dados de água e utilidades industriais, além do layout do seu prédio ou das dimensões do local. A vida útil desejada, o país de destino, a tensão de alimentação e as máquinas às quais o túnel precisa se conectar completam as informações. Um engenheiro responderá em até 1 dia útil.
A linha é enviada com o manual do usuário, os desenhos elétricos, os registros de inspeção de fábrica e os documentos de exportação. CE, SGS, ISO 9001, ISO 27001, relatórios de testes do produto, certificados de patentes e registros de direitos autorais de software estão disponíveis mediante solicitação. A lista exata de certificados e documentos é confirmada item por item, com base na lista de equipamentos e no país de destino, antes da cotação, da confirmação do contrato ou do envio.
Em alta agora