Lini Pengisian Aseptik UHT

Sterilisator UHT dan Lini Pengisian Aseptik untuk Susu UHT, Produk Susu, dan Pabrik Pengolahan Pangan Cair

Sterilisator UHT menahan pangan cair pada suhu sterilisasi selama beberapa detik, lalu mesin pengisi aseptik di bagian hilir mengemas produk ke dalam kemasan yang disterilkan di dalam mesin. Dengan demikian, kemasan dapat dikirim dan dijual tanpa pendinginan. Shengtu merancang, mengintegrasikan, dan melakukan komisioning lini lengkap, mulai dari penerimaan susu hingga kemasan terisi dan diberi kode. Beri tahu kami produk, kapasitas yang dibutuhkan, dan jenis kemasannya; tim teknis kami akan merancang alur proses yang sesuai.

Empat masukan menentukan konfigurasi lini UHT: produk yang akan diolah, tingkat keasamannya, kapasitas dalam liter per jam, dan jenis kemasannya. Keempat hal tersebut menentukan jalur pemanasan, waktu penahanan, volume tangki aseptik, dan kelas mesin pengisi. Bagian lain di halaman ini mengikuti kebutuhan tersebut.
  • Proposal tertulis dalam 1 hari kerja
  • Lini lengkap tersedia dalam 4–8 bulan setelah gambar disetujui
  • Tangki aseptik dan mesin pengisi termasuk dalam cakupan penawaran lini
  • Uji penerimaan disaksikan sebelum pengiriman
Waktu penyusunan proposal Proposal tertulis diberikan dalam 1 hari kerja setelah Anda mengajukan permintaan
Pengiriman lini lengkap 4–8 bulan, terhitung sejak gambar disetujui
Jumlah pesanan Kami menerima pesanan minimum 1 set
Pembayaran Uang muka 40%, pelunasan sebelum pengiriman
Sebelum pengiriman Uji penerimaan pabrik sesuai daftar periksa Anda, di lokasi atau melalui siaran video langsung
Rekam jejak perusahaan 2.000+ mesin beroperasi di 52 negara, mencakup semua peralatan pangan dan minuman kami
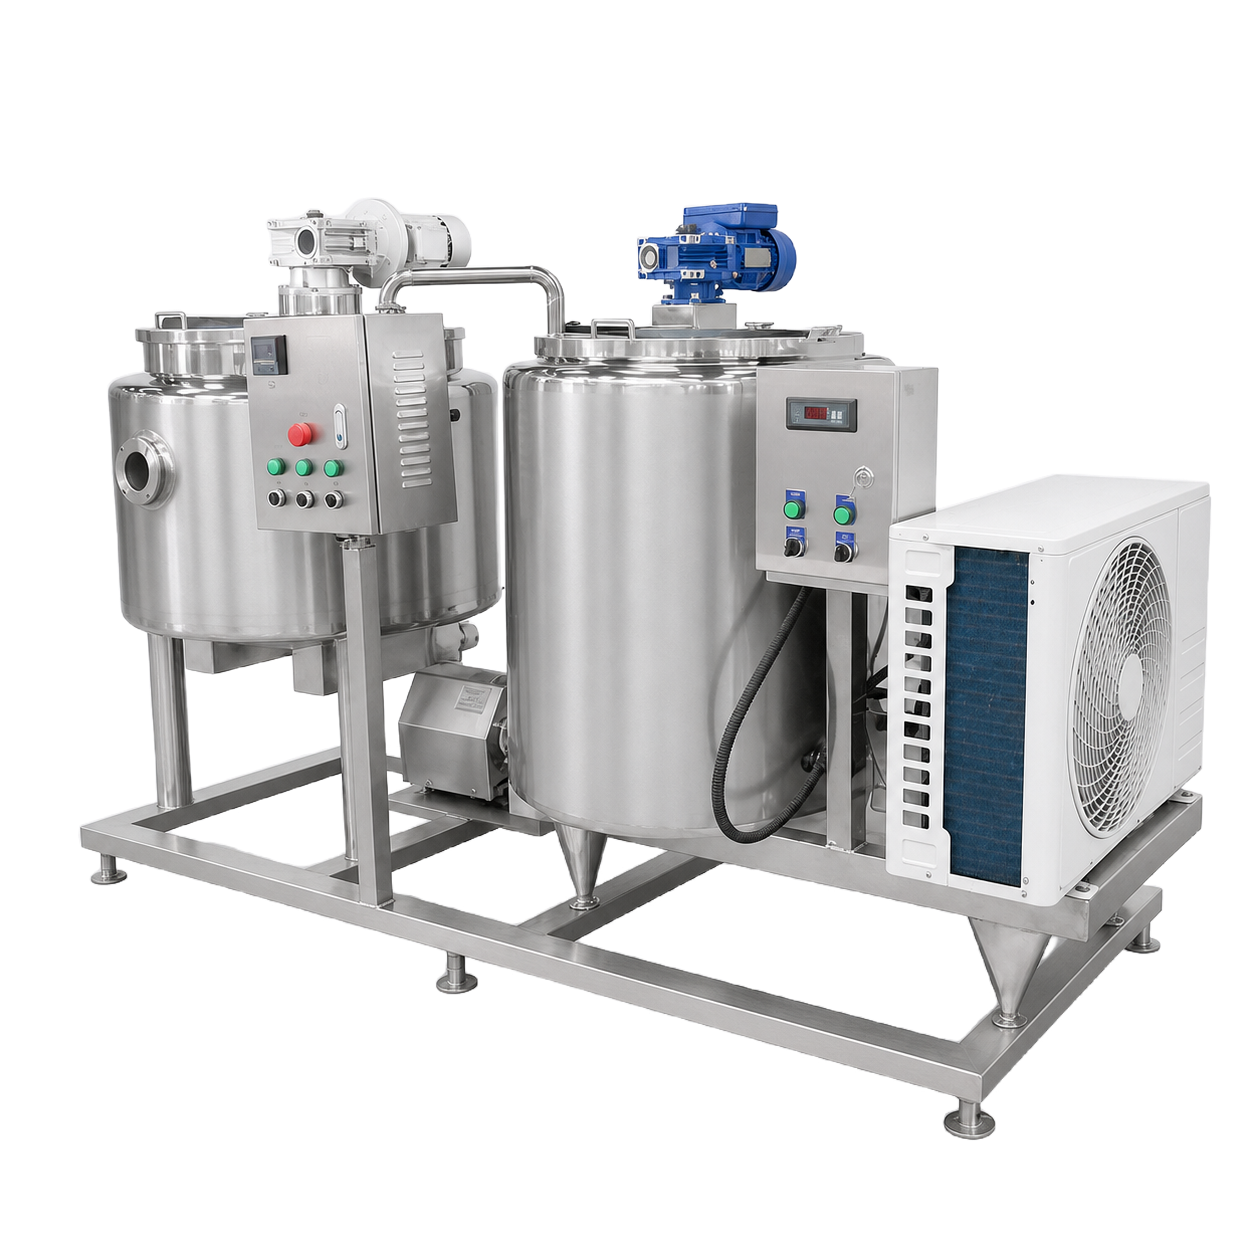
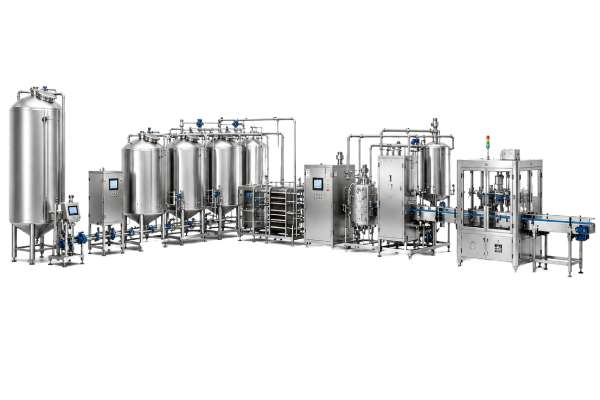
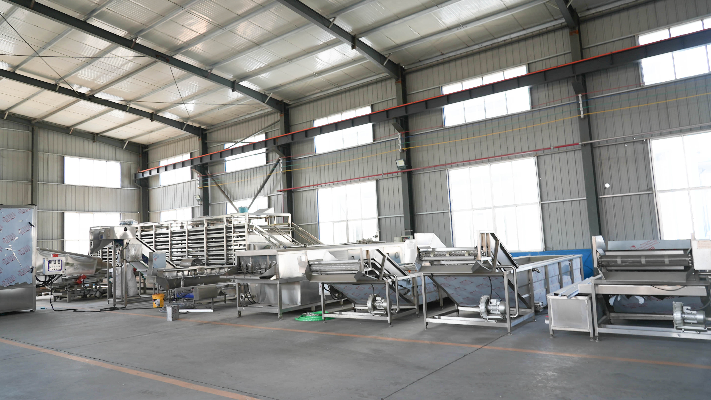
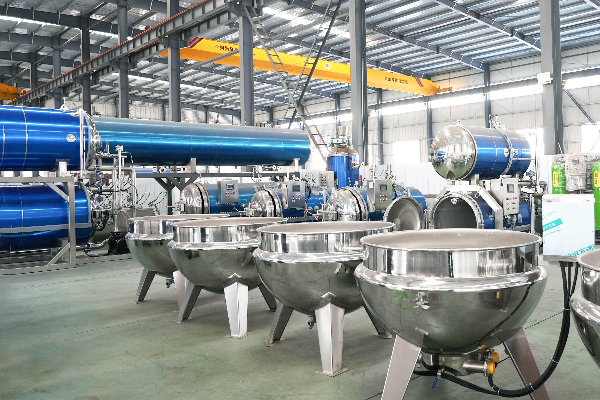
Tata letak lini lengkap sterilisasi UHT dan pengisian aseptik, mulai dari penerimaan susu hingga kemasan terisi.

Proses Sterilisasi UHT: Pemanasan Tidak Langsung dan Injeksi Uap Langsung

Pengolahan UHT mencakup dua tahap, dan umur simpan bergantung pada keduanya. Sterilisator menghancurkan mikroorganisme dalam produk; mesin pengisi aseptik melindungi produk yang telah disterilkan dari lingkungan pengisian hingga kemasan tersegel. Kedua tahap harus berjalan dengan baik, jadi kami membangun dan melakukan komisioning keduanya sebagai satu kesatuan, dengan tangki aseptik di antaranya.

Pemanasan UHT tidak langsung: penukar panas tubular dan pelat

Uap atau air panas memanaskan produk melalui dinding penukar panas, sehingga media pemanas tidak bersentuhan dengan produk yang Anda jual. Pada susu, penukar panas tubular dapat beroperasi lebih lama di antara siklus pembersihan dibandingkan desain pelat, karena tidak memiliki garis kontak bergasket tempat endapan dapat menumpuk.

  • Regenerasi panas antarproduk memulihkan sebagian besar panas; rasionya ditentukan pada tahap desain dengan mempertimbangkan biaya utilitas Anda.
  • Suhu regenerasi dijaga di bawah 75 °C, dengan tekanan sisi produk steril selalu lebih tinggi.
  • Jalur standar untuk susu putih, produk dengan kadar krim yang disesuaikan, dan jus dengan sedikit ampas.
  • Dimensi tabung penahan dirancang untuk waktu sekitar 4 detik pada susu putih standar.

Injeksi dan infusi uap langsung

Uap untuk pangan dicampurkan ke dalam produk yang telah dipanaskan terlebih dahulu. Produk mencapai 140–150 °C dalam sepersekian detik, lalu didinginkan cepat melalui penguapan kilat di dalam bejana vakum agar air hasil kondensasi terpisah kembali. Beban panas yang sangat singkat ini membantu mempertahankan warna dan nilai gizi produk yang sensitif.

  • Produk dipanaskan hingga sekitar 80 °C pada tahap pemanasan awal, lalu mencapai suhu proses melalui injeksi atau infusi.
  • Pendinginan kilat vakum menghilangkan air tambahan dan menurunkan suhu produk menuju tahap pengisian.
  • Injeksi dapat beroperasi lebih lama di antara pembersihan; infusi memberi kontrol suhu lebih ketat dengan biaya lebih tinggi.
  • Pada resep yang sensitif terhadap aroma, aroma perlu ditambahkan kembali secara aseptik setelah bejana vakum.

Tangki aseptik, antarmuka mesin pengisi, dan kontrol

Sterilisator dan mesin pengisi jarang beroperasi pada kecepatan yang sama. Tangki aseptik ditempatkan di antara keduanya untuk menampung selisih aliran. Kapasitasnya ditentukan berdasarkan pola pergantian produk dan penghentian mesin pengisi, bukan hanya berdasarkan sterilisator.

  • Tangki aseptik dengan selimut udara steril, berukuran sesuai pola operasi lini Anda
  • Klaster katup aseptik, sterilisasi lini, pengaliran air, dan penahanan tekanan dalam satu sistem kontrol
  • PLC dan HMI dengan pengelolaan resep, catatan batch, riwayat alarm, dan dukungan jarak jauh
  • Antarmuka dengan mesin pengisi pilihan Anda disepakati pada tahap desain, termasuk daftar sinyal dan interlock.

Tujuh tahap lini pengolahan UHT

  1. Penerimaan dan penyimpanan dingin susu — susu mentah diterima, diuji, lalu disimpan dalam kondisi dingin hingga dibutuhkan lini.
  2. Pemanasan awal dan deaerasi — produk ditahan pada 90–95 °C untuk menangani enzim tahan panas.
  3. Homogenisasi — globula lemak dipecah agar krim tidak terpisah selama masa simpan; pada lini pemanasan langsung, tahap ini dilakukan setelah sterilisasi dalam kondisi aseptik.
  4. Pemanasan akhir — penukar panas tidak langsung atau uap langsung membawa produk ke 135–150 °C, sesuai keasaman dan jenis produk.
  5. Tabung penahan — produk ditahan pada suhu proses selama beberapa detik sesuai desain di dalam tabung tanpa pemanas yang menanjak dengan kemiringan setidaknya 2,1 cm per meter, sesuai geometri yang diwajibkan 21 C.F.R. 113.40(g).
  6. Pendinginan — pendinginan kilat vakum pada lini pemanasan langsung; pendinginan regeneratif dan air dingin pada lini tidak langsung.
  7. Tangki aseptik dan pengisian — produk yang telah disterilkan ditampung, lalu diisi ke dalam kemasan yang disterilkan di dalam mesin pengisi dan disegel dengan udara steril.
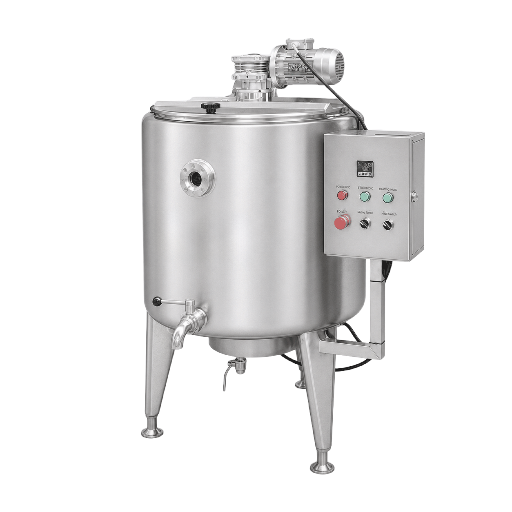
Penyimpanan dingin susu mentah
01

Penyimpanan dingin susu mentah, tempat sebagian besar beban enzim ditentukan.

Bagian pemanasan awal yang memasok produk ke sterilisator
02

Bagian pemanasan awal yang memasok produk ke sterilisator dan mempertahankan suhu 90–95 °C.

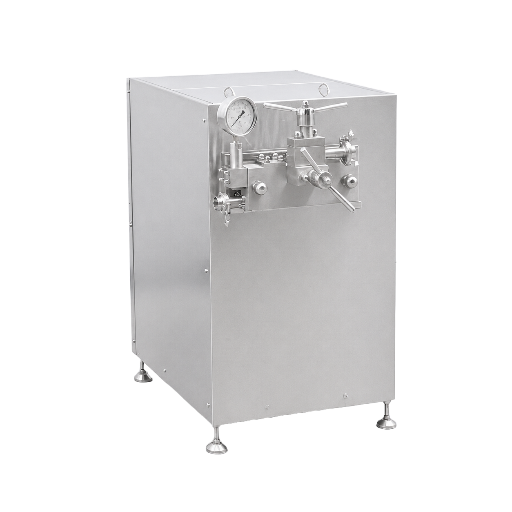
Homogenizer
03

Ukuran homogenizer ditentukan berdasarkan kadar lemak dan sasaran umur simpan.

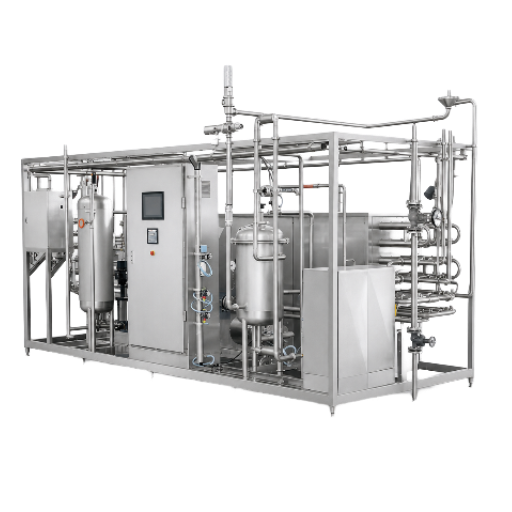
Sterilisator UHT tubular
04

Sterilisator UHT tubular dengan tabung penahan, regenerasi, dan pendinginan pada satu rangka.

Memahami proses UHT melalui B* dan C*

B* mengukur efek sterilisasi yang dihasilkan proses; C* mengukur kerusakan kimia yang terjadi selama proses. Lini diatur agar B* di atas 1 dan C* di bawah 1, sehingga produk aman dan tetap memiliki cita rasa khasnya.

  • B* = 1 setara dengan 135 °C selama 10.1 detik, sama dengan F0 = 3.
  • C* = 1 setara dengan 135 °C selama 30.5 detik, atau 140 °C selama 21 detik.
  • Kondisi aliran berpengaruh: di bawah Reynolds 2.100, efek yang dihasilkan berkurang setengah dibandingkan waktu penahanan nominal.
  • Pemanasan langsung mencapai B* yang sama dengan C* lebih rendah karena pemanasan dan pendinginannya hampir seketika.

Di mana efek sterilisasi sebenarnya terakumulasi

Pabrik menentukan tabung penahan lalu berhenti menghitung di sana, padahal produk terus memperoleh efek sterilisasi saat dipanaskan hingga suhu proses dan saat didinginkan. Survei terhadap 22 pabrik UHT di Australia menemukan bahwa bagian pemanasan dan pendinginan menyumbang 53% dari total efek sterilisasi pada lini tidak langsung, dibandingkan 17% pada lini langsung. Karena itu, dua lini dengan tabung penahan yang sama dapat menunjukkan hasil yang sangat berbeda dalam uji inkubasi.

Minta Proposal Lini →

Produk yang Kami Olah: Susu UHT dan Produk Susu, Jus, serta Minuman Nabati

Produk susu menjadi aplikasi utama lini

Susu putih, susu berperisa, krim, susu rekombinasi, dan produk susu lainnya merupakan produk yang paling umum diolah pada lini ini; prosesnya berkembang di industri susu. Produk yang sama disebut susu berperisa di sebagian besar pasar ekspor kami, dan memerlukan beban panas sedikit lebih tinggi daripada susu putih karena tambahan gula dan kakao. Untuk krim dan minuman tinggi lemak, pengaturan homogenizer yang diubah, bukan pengaturan sterilisator. Jika pasokan susu mentah bersifat musiman, kapasitas produksi susu UHT dirancang berdasarkan bulan puncak, bukan rata-rata tahunan.

Keasaman menentukan jalur pemanasan sebelum faktor lain. Produk berasam rendah dengan pH di atas 4.6 memerlukan sterilisasi penuh pada suhu 135 °C ke atas; produk berasam sedang dengan pH antara 4.2 dan 4.6 diproses pada 123–125 °C; sedangkan produk berasam tinggi dengan pH di bawah 4.2 ditahan pada 90–95 °C karena keasamannya sendiri menyelesaikan proses. Baris tabel di bawah diurutkan berdasarkan aturan tersebut, lalu berdasarkan viskositas dan kandungan produk.

Kelompok produk Rentang pH Jalur pemanasan Pengaruh terhadap lini
Susu putih untuk penjualan pada suhu ruang6.5–6.8Tubular tidak langsung, 137–142 °C selama sekitar 4 sAcuan untuk membandingkan semua produk lainnya
Susu berperisa dan minuman kakao6.3–6.8Tubular tidak langsung, beban panas lebih tinggiGula dan kakao meningkatkan pembentukan kerak, sehingga durasi operasi menjadi lebih singkat.
Krim dan minuman tinggi lemak6.4–6.7Pemanasan tidak langsung, homogenisasi dua tahapTekanan dan posisi homogenizer, bukan suhu
Susu rekombinasi dan susu rekonstitusi6.5–6.8Tubular tidak langsungWaktu hidrasi sebelum sterilisator
Minuman susu berprotein tinggi6.5–6.9Injeksi uap langsung, 143–150 °C selama 2–4 sBeban panas singkat membantu mempertahankan tekstur dan warna.
Minuman nabati: kedelai, oat, almon6.5–7.2Tidak langsung atau langsung, sesuai sensitivitas proteinSistem penstabil dan tekanan homogenisasi
Santan dan minuman kelapa6.1–6.9Tidak langsung, tabung lebih lebarRisiko pemisahan lemak; perlu homogenisasi yang ketat
Jus buah jernih3.0–4.090–95 °C selama 15–30 sPeralatan lebih ringan dan kebutuhan energi paling rendah
Jus buah dengan ampas3.2–4.290–95 °C selama 15–30 s, tabung lebarPotongan ampas menentukan diameter tabung dan jenis pompa.
Nektar dan campuran jus3.5–4.290–95 °C selama 15–30 sPenakaran gula sebelum sterilisator
Produk tomat dan saus4.1–4.6123–125 °C selama sekitar 15 sViskositas menentukan pompa; verifikasi setiap batch terhadap pH 4.6.
Puree dan pasta buah3.4–4.4123–125 °C selama sekitar 15 sTabung lebar dan geseran rendah untuk melindungi potongan.
Teh dan kopi siap minum4.9–6.5Tidak langsung, 135–140 °CRetensi warna dan aroma menentukan jalur proses.
Sup dan hidangan cair dengan potongan padatDi atas 4.6123–125 °C hingga 135 °C, sesuai ukuran potonganUkuran potongan terbesar menentukan waktu penahanan, bukan cairannya.
Telur cair dan minuman berbahan dasar telurDi atas 4.6Tidak langsung, profil suhu bertahapDenaturasi protein membatasi suhu operasi.

Pengaruh viskositas dan potongan terhadap jalur proses

Di dalam tabung penahan, lapisan produk yang bergerak paling cepat menentukan proses, bukan kecepatan rata-rata. Produk kental dan produk yang mengandung potongan mengalir tidak merata, sehingga diameter tabung, jenis pompa, dan waktu penahanan diatur agar partikel tercepat tetap menerima perlakuan penuh. Potongan juga harus dipanaskan hingga bagian tengahnya. Karena itu, sup berisi potongan sayuran memerlukan kelas mesin yang berbeda dari jus jernih dengan laju produksi yang sama.

Produk Anda tidak ada dalam daftar ini

Tabel ini mencakup produk yang paling sering diolah dengan lini ini, bukan batas kemampuan pengolahannya. Kirimkan informasi produk, pH, viskositas, dan ukuran potongan terbesarnya kepada kami. Kami akan memberi tahu jalur pemanasan yang sesuai dan letak risikonya.

  • Produk apa pun dengan pH di atas 4.6 harus melalui jalur sterilisasi penuh, apa pun namanya — jalur tersebut diatur oleh 21 C.F.R. 113, yang mencakup pangan berasam rendah yang diproses secara termal dalam wadah tertutup rapat.
  • Penawaran untuk produk berpotongan dihitung berdasarkan potongan terbesar, bukan ukuran rata-rata.
  • Bahan baku yang perlu dicuci, dipotong, atau diblansir terlebih dahulu ditangani dengan peralatan pengolahan buah dan sayuran kami.
  • Jika produk sasaran perlu dikeringkan, bukan dikemas cair, jalur yang sesuai adalah lini dehidrasi buah dan sayuran.
Peralatan Lini Pengisian Aseptik UHT

Format Kemasan Aseptik:
Karton, Botol, Kantong, dan Bag-in-Box

Di dalam mesin pengisi, kemasan disterilkan terlebih dahulu, lalu diisi dan disegel dalam ruang dengan tekanan positif yang dipertahankan menggunakan udara steril. Cara sterilisasi bergantung pada bahan kemasan. Pilihan ini lebih memengaruhi kapasitas produksi dan biaya operasi daripada sterilisator. Tentukan format kemasan sejak awal: setelah sistem UHT, mesin pengisi aseptik merupakan satu komponen terbesar dalam lini.

Format Cara sterilisasi kemasan Rentang kapasitas produksi berdasarkan data mesin terbitan Kegunaan
Karton aseptik, bentuk bata dan atap pelana Hidrogen peroksida sekitar 35%, lalu udara steril panas sekitar 210 °C Hingga 12.000 kemasan per jam Susu putih, susu berperisa, dan jus dalam volume besar
Karton aseptik, mesin multiukuran Siklus peroksida dan udara panas yang sama, untuk ukuran 500 ml hingga 1.000 ml dalam satu mesin Pergantian produk kurang dari 15 menit Pabrik yang mengoperasikan beberapa ukuran kemasan
Botol PET aseptik Kabut peroksida dan udara panas, atau pembilasan dengan asam perasetat Hingga 12.000 botol per jam, ukuran 250 ml hingga 2 L Produk susu siap minum, teh, dan jus
Botol HDPE aseptik Peroksida dan udara steril panas Rentang kapasitas produksi menengah Pabrik susu regional dan susu sekolah
Kantong dan saset aseptik Bak peroksida dengan sterilisasi film pada gulungan Hingga 16.000 kantong per jam Biaya kemasan terendah, umur simpan 90 hingga 180 hari
Bag-in-box dan kantong aseptik Kantong yang disterilkan dengan radiasi, dengan pengelasan cerat aseptik 5 L hingga 1.000 L Puree, konsentrat, pasokan antarpabrik
Drum dan wadah tote aseptik Lapisan dalam yang disterilkan dengan radiasi di dalam wadah luar yang kaku 200 L ke atas Puree buah yang ditahan untuk pengolahan lanjutan
Gelas dan botol dengan tutup foil Peroksida dan udara panas diterapkan pada lembaran kemasan Bergantung pada format Dessert susu dan minuman
Angka kapasitas produksi di kolom tersebut adalah kapasitas terbitan mesin di setiap kelas, yang diperoleh dari pemasok mesin pengisi terkait. Kapasitas lini Anda ditentukan oleh merek dan model mesin pengisi yang dipilih dalam proposal.

Penyangga antara sterilisator dan mesin pengemas

Mesin pengisi berhenti untuk mengganti gulungan, memeriksa segel, dan menangani kemacetan di bagian hilir, sedangkan sterilisator tidak dapat ikut berhenti begitu saja. Akumulator berkapasitas sekitar 600 karton menampung aliran selama kurang lebih 7 hingga 8 menit penghentian di bagian hilir, sementara tangki aseptik menampung susu steril yang menunggu di belakangnya. Sesuaikan kapasitas keduanya agar lini tidak perlu mengulang sterilisasi setiap kali mesin pengemas mengalami gangguan.

Sistem Lini Pengisian Aseptik UHT
  • Bahan kemasan dikualifikasi bersama mesin pengisi; papan atau film yang sama dari pemasok lain harus divalidasi kembali.
  • Keutuhan wadah diperiksa setiap giliran kerja melalui uji segel dan uji jatuh, bukan hanya sekali saat komisioning.
  • Tiga pengaturan menentukan sterilisasi kemasan: konsentrasi hidrogen peroksida, waktu kontak, dan suhu udara pengering.
  • Urutan proses ini memiliki definisi regulasi: 21 C.F.R. 113.3(a) menetapkan pengolahan dan pengemasan aseptik sebagai pengisian produk yang telah disterilkan secara komersial ke dalam wadah yang telah disterilkan sebelumnya, lalu disegel dengan penutup yang juga telah disterilkan sebelumnya, dalam atmosfer bebas mikroorganisme.

Sistem karton dari pemasok besar, termasuk Tetra Pak, menggunakan prinsip peroksida dan udara panas yang sama. Jadi, dari sisi proses, lini yang dirancang untuk satu format tidak terbatas pada format tersebut. Jika keputusan kemasan Anda belum final, kami akan menetapkan sisi proses terlebih dahulu dan menunda pemilihan mesin pengisi hingga pemasok kemasan Anda dipastikan.

Spesifikasi Sterilisator UHT, Rentang Kapasitas, dan Parameter Proses

Semua angka di bawah ini menunjukkan kebutuhan proses produksi UHT itu sendiri. Perbedaan antar lini terletak pada diameter tabung, luas permukaan pemanasan, kelas pompa, dan filosofi kontrol yang digunakan untuk memenuhi kebutuhan tersebut. Lembar spesifikasi setiap model — kapasitas, luas permukaan pemanasan, daya terpasang, serta kebutuhan uap, air, dan udara — diterbitkan bersama proposal dan dihitung berdasarkan produk Anda.

Parameter Nilai Alasan penggunaan nilai tersebut
Rentang sterilisasi produk berasam rendah 135–150 °C selama 2–5 s Untuk pH di atas 4.6, spora harus dihancurkan hanya dengan panas.
Rentang produk berasam sedang 123–125 °C selama sekitar 15 s Keasaman membantu proses, sehingga beban panas dapat dikurangi.
Rentang produk berasam tinggi 90–95 °C selama 15–30 s Di bawah pH 4.2, keasaman produk itu sendiri menjaga keamanan kemasan.
Batas regulasi untuk susu bersuhu sangat tinggi di Uni Eropa Tidak kurang dari 135 °C dengan waktu penahanan yang sesuai Rumusan definisi Uni Eropa; waktu penahanan ditentukan oleh proses terjadwal Anda.
Sasaran efek sterilisasi B* di atas 1 Satu unit B* setara dengan 135 °C selama 10,1 s
Batas kerusakan kimia C* di bawah 1 Satu unit C* setara dengan 140 °C selama 21 s
Penahanan pada tahap pemanasan awal 90–95 °C selama 30–120 s Enzim tahan panas dinonaktifkan di sini, bukan di dalam tabung penahan.
Penahanan pemanasan awal untuk ekspor jarak jauh Ditentukan sesuai kasus Penahanan pemanasan awal yang lebih lama dilaporkan dapat mengurangi sisa plasmin lebih lanjut (Machado et al. 2017, mengutip Stoeckel et al. 2016).
Desain tabung penahan Menanjak dengan kemiringan setidaknya 2,1 cm per meter, tanpa pemanasan Setiap bagian produk harus menerima waktu penahanan yang sama.
Akurasi indikator suhu 0,5 °C berdasarkan kalibrasi yang dapat ditelusuri Suhu yang tercatat merupakan catatan resmi proses.
Aturan tekanan regenerator Tekanan sisi produk steril dipertahankan lebih tinggi daripada sisi yang belum disterilkan. Jika terjadi kebocoran, aliran terdorong ke luar, tidak pernah ke dalam.
Regenerasi panas Dikonfirmasi pada lembar spesifikasi setiap model Panas yang dipulihkan merupakan faktor terbesar untuk menekan biaya operasi.
Sterilisasi lini sebelum produksi Air panas pada suhu produksi, setidaknya 30 min setelah suhu tercapai Lini sudah steril sebelum produk masuk.
Siklus pembersihan 70–90 min Waktu pembersihan direncanakan berdasarkan durasi operasi, bukan sebaliknya.
Konfirmasi sterilitas komersial 15 hari pada 30 °C atau 7 hari pada 55 °C Inkubasi mengonfirmasi proses; inkubasi tidak mengendalikannya.
Indeks laktulosa Diukur berdasarkan batas yang ditetapkan pembeli Anda. Penanda kerusakan akibat panas untuk membandingkan lini
Solusi Industri Lini Pengisian Aseptik UHT

Informasi yang kami perlukan untuk menetapkan angka-angka ini

  • Produk, pH, dan ukuran potongan terbesarnya
  • Kapasitas sasaran dalam liter per jam dan jam operasi per hari
  • Format kemasan, ukuran kemasan, dan mesin pengisi yang akan digunakan
  • Umur simpan yang dibutuhkan dan suhu penyimpanan di pasar tujuan
  • Pasokan uap, daya listrik, air dingin, air pendingin, dan udara bertekanan di lokasi
  • Laporan kualitas air yang menjadi dasar desain pembersihan dan sirkuit pendinginan
  • Luas lantai, tinggi langit-langit, dan apakah proyek ini pembangunan baru atau menggunakan bangunan yang sudah ada
  • Negara tujuan dan jalur registrasi produk yang harus Anda ikuti di sana
SYS_REQ // LEMBAR KERJA

Lembar kerja kapasitas dan utilitas

Jika Anda ingin mengumpulkan informasi sebelum berbicara dengan siapa pun, lembar kerja ini memandu Anda mengisinya sesuai urutan yang digunakan teknisi kami. Hasilnya tepat berupa daftar informasi yang biasanya kami minta pada panggilan pertama.

Kebutuhan uap, daya, air, dan udara mengikuti kapasitas dan jalur pemanasan, bukan format kemasan

Bawa lembar kerja yang telah diisi ke panggilan pertama agar proposal dapat kami kirim lebih cepat.

Investasi Lini: Biaya Pabrik Pengolahan Susu UHT, Waktu Tunggu, dan Cakupan Pengiriman

Harga lini UHT ditentukan berdasarkan cakupan, bukan harga satu mesin. Besarnya biaya dipengaruhi oleh seberapa banyak bagian lini yang Anda beli dari kami, tingkat otomatisasinya, jalur pemanasan yang dibutuhkan produk, dan fungsi yang harus dijalankan mesin pengisi. Karena itu, kami menetapkan konfigurasi terlebih dahulu, baru kemudian memberikan penawaran.

Faktor Perubahan yang terjadi Dampak pada biaya
Jalur pemanasan Pemanasan tabung tidak langsung dibanding injeksi atau infus uap langsung Sistem pemanasan langsung memerlukan bejana vakum, homogenizer aseptik, dan lebih banyak uap
Kapasitas Liter per jam dan jam operasi per hari Menentukan luas permukaan pemanasan, kelas pompa, volume tangki, dan setiap sambungan utilitas
Cakupan pasokan Satu mesin, satu blok proses, atau lini lengkap dari penerimaan susu hingga pengemasan Variabel tunggal terbesar dalam setiap penawaran lini UHT
Kelas dan format mesin pengisi Karton, botol PET, kantong, atau kemasan bag-in-box Mesin pengisi aseptik adalah komponen terbesar pada lini setelah mesin sterilisasi
Tingkat otomatisasi Rangkaian katup manual dibanding matriks katup otomatis dengan catatan batch Memengaruhi peralatan pabrik yang dipasok sekaligus waktu komisioning
Pemulihan panas Regenerasi ant produk dibanding sirkuit pendinginan sederhana; rasio pemulihan ditetapkan dalam lembar spesifikasi masing-masing model Investasi awal lebih tinggi, biaya operasional lebih rendah selama masa pakai lini
Yang Anda pesan Waktu pengerjaan Dihitung sejak
Lini sterilisasi UHT dan pengisian aseptik lengkap 4–8 bulan Persetujuan gambar teknik
Satu mesin atau satu modul proses 30–45 hari Persetujuan gambar teknik
Jadwal pengujian penerimaan di bengkel kami Dijadwalkan Dijadwalkan bersama Anda setelah rencana pembuatan ditetapkan

Pembayaran menggunakan uang muka 40%, dengan pelunasan sebelum pengiriman, dan lini lengkap dikirim dalam 4–8 bulan sejak persetujuan gambar teknik. Harga diberikan berdasarkan satu konfigurasi tertentu, dan ketentuan pengiriman ditetapkan dalam proposal. Kirimkan konfigurasi kepada kami dan Anda akan menerima proposal tertulis dalam satu hari kerja.

03

Pengisian aseptik dibanding pengisian panas selama masa pakai lini

Pengisian panas menahan produk pada suhu 80–92 °C selama sekitar dua menit di dalam kemasan. Artinya, panas yang baru saja Anda bayar terbuang dan kemasan harus mampu menahannya. Lini aseptik mendinginkan produk melalui regenerasi dan mengembalikan sebagian besar panas tersebut ke produk yang masuk.

  • Botol pengisian panas memiliki panel vakum dan menggunakan lebih banyak bahan: kajian daur hidup yang dipublikasikan mencatat bobot botol PET pengisian panas sebesar 24 g dibandingkan dengan 16 g untuk botol aseptik yang setara (Manfredi and Vignali, 2014, sebagaimana dikutip dalam Food Engineering, 2023)
  • Itulah pertukaran biaya yang sebenarnya: selisih biaya kemasan berulang pada setiap kemasan, sedangkan selisih investasi modal hanya dibayar sekali
  • Titik perpotongan kedua kurva bergantung pada volume, kemasan, dan harga energi Anda. Karena itu, kami memodelkan titik tersebut dengan angka Anda, alih-alih menerbitkan satu angka yang berlaku untuk semua orang

Jaminan Sterilitas Komersial, Validasi Keamanan Pangan, dan Pengujian Penerimaan Pabrik

Lini UHT diterima berdasarkan bukti, bukan tampilan. Harus dibuktikan bahwa proses menghasilkan efek sterilisasi, lini harus menjaga sterilitas selama seluruh proses produksi, dan catatan harus membuktikan keduanya setelahnya. Rangkaian inilah yang kami rancang, uji, dan serahterimakan.

Cara memeriksa lini sebelum meninggalkan fasilitas kami

  • >
    Pengujian dengan air dan penahanan tekanan setiap sirkuit dijalankan dengan air, diuji tekanannya, diperiksa kebocorannya, dan matriks katup diuji tahap demi tahap.
  • >
    Sterilisasi lini dan pengoperasian panas lini disterilkan dengan air panas pada suhu produksi dan ditahan pada setelan produk Anda.
  • >
    Uji coba produk sesuai parameter Anda kami menjalankan uji coba dengan produk Anda atau produk serupa yang dapat kami peroleh, menggunakan waktu penahanan yang Anda tentukan, lalu mencatat profil lengkapnya.
  • >
    Pengujian penerimaan sesuai daftar periksa Anda uji penerimaan pabrik disaksikan di lokasi atau melalui video langsung berdasarkan kriteria kapasitas, sterilitas, dan mutu produk yang disepakati sebelumnya. Setiap poin ditandatangani sebagai bukti persetujuan.
  • >
    Dokumen dan pengemasan catatan, gambar teknik, dan sertifikat disetujui lalu dikemas bersama lini.
Pemeriksaan sebelum pengiriman untuk Lini Pengisian Aseptik UHT

Dari Permintaan hingga Komisioning: Enam Tahap Proyek Lini Pengolahan UHT

Sebagian besar keterlambatan proyek UHT terjadi antara permintaan dan persetujuan gambar teknik, bukan di bengkel. Tahapan di bawah ini sengaja dimulai sejak awal agar keputusan yang memakan waktu dibuat sebelum produksi dimulai. Waktu pengiriman dihitung sejak persetujuan gambar teknik, bukan sejak tanggal pemesanan.

01

Permintaan dan tinjauan teknis

Anda mengirimkan informasi produk, kapasitas, format kemasan, dan kondisi lokasi, lalu kami mengirimkan proposal tertulis dalam satu hari kerja.

02

Desain proses dan tata letak

Jalur pemanasan, waktu penahanan, ukuran tangki, kebutuhan utilitas, dan tata letak lantai yang dirancang sesuai ukuran ruang produksi Anda.

03

Kontrak dan persetujuan gambar teknik

Cakupan dan jadwal disepakati dengan uang muka 40%, dan waktu pengiriman mulai dihitung setelah Anda menyetujui gambar teknik.

04

Produksi

Fabrikasi, pembuatan panel kontrol, perakitan, dan inspeksi internal di salah satu basis produksi kami.

05

Pengujian penerimaan dan uji coba

Pengujian dengan air, sterilisasi lini, uji coba produk, dan persetujuan berdasarkan daftar periksa Anda, di lokasi atau melalui video langsung.

06

Instalasi, komisioning, dan pelatihan

Teknisi kami melakukan komisioning lini dan mengoperasikannya bersama operator Anda hingga tim Anda dapat menjalankannya sendiri.

Tahapan Teknis Lini Pengisian Aseptik UHT

Matriks Pemilihan Lini UHT

Pemilihan jalur bergantung pada tingkat keasaman, sensitivitas protein terhadap panas, kandungan produk, dan berapa lama produk harus bertahan di luar rantai dingin. Matriks di bawah ini adalah panduan cepat yang digunakan teknisi kami saat konsultasi awal.

Jika Anda memproduksi Jalur pemanasan Setelan Alasan memilih jalur tersebut
Susu putih untuk distribusi suhu ruang Tubular tidak langsung 137–142 °C selama sekitar 4 s Biaya per liter terendah pada volume tinggi, dengan durasi produksi terpanjang
Minuman susu berprotein tinggi atau premium Injeksi uap langsung 143–150 °C selama 2–4 s Beban panas singkat menjaga tekstur, warna, dan umur simpan yang lebih panjang
Pure buah, saus, dan produk tomat Tabung lebar tidak langsung 123–125 °C selama sekitar 15 s Keasaman menurunkan kebutuhan panas; viskositas menentukan diameter tabung
Jus jernih dan jus berampas Pemanasan tidak langsung dengan tabung atau pelat pembeku 90–95 °C selama 15–30 s Pada pH di bawah 4.2, produk sebagian besar mampu menjaga stabilitasnya sendiri
Produk apa pun yang dijual dalam jangka waktu 45 hari dengan rantai dingin yang tersedia Jalur pasteurisasi atau umur simpan yang diperpanjang 72–75 °C selama 15 s, atau 125–130 °C selama 2–4 s dengan pengisian higienis Lini aseptik memiliki spesifikasi berlebih untuk umur simpan tersebut

Basis Terpasang di Pabrik Susu dan Minuman serta Kapabilitas Produksi Kami

Tim teknisi Shengtu memiliki pengalaman lebih dari 10 tahun dalam peralatan pengolahan pangan dan minuman. Perusahaan memiliki lebih dari 2.000 mesin yang beroperasi di 52 negara dalam rangkaian peralatan pangan dan minumannya. Nama pelanggan, foto pabrik, dan kunjungan referensi dibagikan dengan izin tertulis dari pabrik terkait. Hubungi kami dan kami akan mengatur hal-hal yang diizinkan oleh pabrik tersebut.

Alasan pabrik pengolahan susu dan minuman bekerja sama dengan kami

  • 4 basis produksi milik sendiri yang dibangun sendiri, mencakup sekitar 80% kategori peralatan utama kami
  • Konfigurasi dapat disesuaikan dengan bahan baku, kapasitas, proses, dan anggaran Anda
  • Peralatan hulu dan hilir tersedia untuk lini lengkap
  • Peningkatan PLC, HMI, otomatisasi, dan IoT tersedia sesuai permintaan
  • Dokumen ekspor, pengemasan, pemuatan kontainer, dan dukungan purnajual
  • Pengalaman ekspor dan proyek selama lebih dari 10 tahun
  • Diekspor ke 52 negara dengan lebih dari 2.000 mesin yang beroperasi
  • Kami menerima pertemuan video dan audit pabrik jarak jauh

Kapabilitas produksi dan rekayasa

  • Berkantor pusat di Zhucheng, Shandong, dengan cabang di Qingdao, Changzhou, dan Weifang
  • Lebih dari 20.000 m² ruang kantor dan pameran di empat kota, termasuk ruang pamer mesin pangan seluas 5.000 m²
  • 7 paten dan lebih dari 100 hak cipta perangkat lunak
  • Lebih dari 100 proyek R&D
  • Dokumen sistem manajemen tersedia untuk ditinjau sesuai proyek, dengan konfirmasi cakupan dan masa berlaku saat ini

UHT, ESL, dan Pasteurisasi: Kapan Lini Aseptik UHT Bukan Pilihan yang Tepat

Distribusi suhu ruang adalah manfaat yang diberikan lini aseptik. Jika produk selalu berada dalam rantai dingin, kemampuan tersebut justru membebani biaya yang seharusnya dapat digunakan pabrik untuk meningkatkan kapasitas. Baris di bawah ini menunjukkan kondisi ketika kami akan menyarankan pilihan lain.

Susu mentah mengandung enzim tahan panas
Bakterinya mati pada suhu 72–75 °C, tetapi enzim yang tertinggal mampu bertahan pada suhu 135–145 °C selama beberapa detik, lalu menyebabkan susu menggumpal seperti gel atau terasa pahit berbulan-bulan kemudian
Atasi masalah saat penerimaan dan penyimpanan dingin susu; mesin sterilisasi tidak dapat menghilangkan beban enzim yang sudah berada di dalam tangki
Produk dijual dalam jangka waktu 45 hari dengan rantai dingin yang sudah tersedia
Anda membayar kemampuan distribusi suhu ruang, tetapi tetap mendinginkan produk
Lini untuk umur simpan yang diperpanjang atau pasteurisasi dengan biaya investasi yang jauh lebih rendah
Produk berasam tinggi dengan pH di bawah 4.2 yang dijual dalam kondisi dingin
Sterilisasi aseptik penuh lebih intensif daripada yang dibutuhkan produk
Pengisian panas pada suhu 80–92 °C atau pasteurisasi dalam lini dengan pengisian higienis
Produk disterilkan setelah kemasan disegel
Mesin pengisi aseptik tidak dapat mensterilkan wadah kaku yang sudah tertutup
Lini sterilisasi dengan retort dan autoklaf
Resep belum disesuaikan dengan jalur pemanasan
Pendinginan kilat vakum pada lini pemanasan langsung menghilangkan aroma volatil dari produk
Tambahkan aroma secara aseptik setelah bejana vakum, sesuaikan viskositas, atau lakukan penakaran di atas target
Pemanasan awal ditahan pada suhu antara 80 °C selama 30 s
Proteolisis dapat meningkat, bukan menurun, karena enzim diaktifkan tanpa dinonaktifkan
Tahan pada suhu 90–95 °C cukup lama atau jangan mengandalkan bagian pemanasan awal
Bacillus sporothermodurans terdapat dalam pasokan
Sporanya bertahan pada suhu 140 °C selama 3,4–7,9 s, sehingga lini dengan suhu nominal 140 °C tidak dapat mengatasinya hanya dengan pemanasan
Perlakukan ini sebagai persoalan akses pasar, bukan keamanan pangan: kendalikan susu mentah dan kebersihan bengkel
Anggaran investasi tetap dan lini bekas kelas satu tersedia di pasaran
Tidak ada masalah pada hari lini tiba. Biaya muncul pada suku cadang dan pencarian teknisi yang masih memahami model tersebut bertahun-tahun kemudian
Beli lini bekas jika modelnya cukup umum sehingga suku cadangnya mudah diperoleh; beli lini baru jika Anda ingin satu pihak bertanggung jawab atas seluruh lini

Peralatan Rekayasa: Lini Pengisian Aseptik UHT

  • Atur parameter teknis dasar untuk menentukan arsitektur pengolahan termal yang optimal sesuai kebutuhan produksi cairan Anda.

    Buka Alat →
  • Hitung alokasi utilitas fasilitas yang dibutuhkan, termasuk konsumsi uap, air pendingin, dan udara bertekanan berdasarkan laju produksi target.

    Buka Alat →
  • Evaluasi secara sistematis kelayakan jalur produk dan risiko kontaminasi silang pada tata letak pengolahan UHT, ESL, dan pengisian panas.

    Buka Alat →

Pertanyaan Umum tentang Mesin Sterilisasi UHT dan Lini Pengisian Aseptik

Susu pasteurisasi dipanaskan pada suhu 72–75 °C selama 15 detik. Proses ini membunuh mikroorganisme penyebab penyakit dan sebagian besar mikroorganisme pembusuk, tetapi produk pasteurisasi tetap memerlukan rantai dingin. Proses suhu ultra tinggi bekerja pada suhu jauh lebih tinggi, yaitu 135 °C atau lebih selama beberapa detik, dan juga menghancurkan spora, sehingga kemasan yang tersegel dapat disimpan pada suhu ruang.

Untuk detail perencanaan terkait, lihat panduan lini susu pasteurisasi dan UHT.

Pemanasan tabung tidak langsung menjadi andalan untuk produksi volume besar: kebutuhan utilitas lebih rendah, durasi produksi panjang di antara siklus pencucian, dan biaya per liter terendah untuk susu putih. Pemanasan langsung mencapai suhu dalam sepersekian detik dan mendinginkan produk dalam kondisi vakum, sehingga tekstur dan warna produk berprotein tinggi tetap terjaga. Di antara ketiganya, infus mengendalikan suhu dengan paling presisi, tetapi biayanya paling tinggi.

Ukuran tabung penahan ditentukan agar bagian produk yang bergerak paling cepat tetap menerima waktu penahanan yang dirancang. Karena itu, pola aliran lebih penting daripada kecepatan rata-rata. Efek sterilisasi juga terakumulasi selama pemanasan dan pendinginan: survei terhadap 22 pabrik UHT di Australia menunjukkan bahwa efek ini mencapai 53% dari total pada lini tidak langsung, dibandingkan dengan 17% pada lini langsung. Itulah sebabnya proses ditetapkan sebagai B* dan C*.

Ya, dengan tabung yang lebih lebar, pompa yang lebih lembut, dan waktu penahanan yang lebih lama. Batasnya bukan viskositas, melainkan ukuran potongan terbesar, karena bagian tengahnya harus mencapai suhu yang ditentukan tanpa membuat cairan di sekitarnya terlalu matang. Produk yang mengandung potongan ditawarkan sebagai kelas mesin tersendiri.

Mesin sterilisasi menentukan apakah produk steril secara komersial; kemasan menentukan berapa lama kondisi tersebut bertahan. Karton dengan lapisan penghalang aluminium penuh mempertahankan umur simpan suhu ruang selama berbulan-bulan, kantong selama 90 hingga 180 hari, sedangkan PET bening tanpa lapisan penghalang memiliki umur simpan lebih pendek karena cahaya dan oksigen dapat menembusnya.

Keduanya dihubungkan melalui tangki aseptik yang dilapisi udara steril, yang menampung selisih antara mesin sterilisasi yang beroperasi stabil dan mesin pengisi yang berhenti saat gulungan diganti. Akumulator berkapasitas sekitar 600 karton dapat menampung sekitar 7 hingga 8 menit penghentian sebelum tangki mengambil alih. Jika kapasitas penyangga ini terlalu kecil, lini akan terlalu sering menjalani sterilisasi ulang.

Endapan berubah karakter sesuai suhu: di bawah sekitar 110 °C, endapan terutama berupa protein dengan sedikit mineral; di atasnya, terbentuk kerak mineral keras yang didominasi kalsium fosfat. Desain pemanasan awal, kualitas air, hidrasi produk, dan pola aliran jauh lebih memengaruhi durasi produksi daripada mesin sterilisasi. Data yang dipublikasikan menunjukkan bahwa pencucian menyumbang 30 hingga 80% biaya operasional di pabrik susu.

Perlakuan panas UHT sedikit mengubah rasa dan mengurangi sebagian vitamin yang sensitif terhadap panas. Karena itu, nilai gizi menjadi salah satu aspek yang dijaga oleh rentang kondisi proses. Enzim tahan panas dari susu mentah berkualitas buruk dapat bertahan selama perlakuan dan menyebabkan produk menggumpal seperti gel atau terasa pahit berbulan-bulan kemudian. Investasi modal baru sepadan jika produk benar-benar didistribusikan tanpa rantai dingin, bukan jika tetap didinginkan.

Biaya dihitung berdasarkan konfigurasi, bukan angka kapasitas: jalur pemanasan, kapasitas, cakupan pasokan, kelas mesin pengisi, tingkat otomatisasi, dan pemulihan panas. Dua lini dengan laju produksi nominal yang sama dapat memiliki harga sangat berbeda saat cakupannya berubah. Kami menetapkan harga untuk satu konfigurasi tertentu dan mencantumkan hal-hal yang tidak termasuk agar penawaran yang bersaing dapat dibandingkan satu per satu.

Lini lengkap memerlukan 4–8 bulan sejak persetujuan gambar teknik, sedangkan satu mesin atau modul proses memerlukan 30–45 hari. Perhitungan dimulai sejak persetujuan gambar teknik karena persetujuan tersebut menjadi dasar dimulainya pembelian material dan perakitan panel. Proses registrasi dan persetujuan kemasan di pasar Anda berjalan secara paralel dan sering kali memerlukan waktu lebih lama.

Ya, lingkup turnkey kami mencakup seluruh rantai proses, mulai dari penerimaan susu, pemanasan awal, homogenisasi, sterilisasi, dan tangki aseptik hingga mesin pengisi, mesin pencetak kode, dan mesin pengemas di ujung lini. Sebagian besar peralatan dalam lingkup tersebut kami buat sendiri; sisanya kami beli, integrasikan, dan berikan garansi dalam kontrak yang sama. Anda juga dapat membeli setiap bagian lingkup tersebut secara terpisah.

Setiap sirkuit dijalankan dengan air dan diuji tekanannya, lini disterilkan dengan air panas pada suhu produksi, lalu produk Anda atau produk yang paling mendekati dijalankan sesuai parameter yang Anda tentukan. Anda dapat menyaksikan pengujian di lokasi atau melalui video langsung dengan mengacu pada daftar periksa yang disepakati sebelumnya. Tidak ada yang dikemas sebelum setiap poin ditandatangani.

Manual pengoperasian dan perawatan, deskripsi proses, daftar katup dan instrumen, gambar kelistrikan, catatan kalibrasi, serta sertifikat material untuk komponen yang memerlukannya. Cakupan sertifikasi seperti CE, SGS, ISO 9001, dan ISO 27001 dikonfirmasi berdasarkan kasus, dengan mempertimbangkan model, konfigurasi, lokasi manufaktur, dan negara tujuan Anda.

Uap, daya listrik, air dingin, air pendingin, dan udara bertekanan bersih; kapasitas masing-masing ditentukan berdasarkan kapasitas produksi dan metode pemanasan Anda. Injeksi uap langsung memerlukan uap untuk keperluan pangan dalam jumlah lebih besar, sedangkan lini tidak langsung dengan tingkat regenerasi tinggi memerlukan lebih sedikit uap dan permukaan penukar panas yang lebih luas. Jadwal kebutuhan utilitas disertakan bersama proposal.

Kami menerima pesanan minimum satu set, sehingga pemesanan satu mesin atau blok proses kecil merupakan hal yang biasa, bukan pengecualian. Harga lini skala pilot dihitung dengan cara yang sama seperti lini produksi, berdasarkan produk, kapasitas, dan format kemasan.