Entre em contato com a Shengtu Bufan Company

Linhas de processamento de alimentos para pets: sistemas de produção de ração seca, liofilizados, alimentos úmidos e petiscos desidratados
Configuramos e integramos equipamentos para processamento de alimentos para pets em 4 rotas: extrusão de ração seca, petiscos liofilizados, enlatamento de alimentos úmidos e secagem de petiscos. Informe o formato do produto e a produção planejada, e apresentaremos uma configuração de linha, não uma lista de máquinas. Os recursos de controle fazem parte do projeto desde o início, não são acrescentados como uma etapa posterior no comissionamento.
- 4 rotas de produção
- Configuração e orçamento em 1 dia útil
- Integração da linha, dos equipamentos à camada de controle
Rotas de produção
Extrusão de ração seca, petiscos liofilizados, enlatamento de alimentos úmidos e secagem de petiscos desidratados
Faixa de batelada da linha de alimentos úmidos
80–900 kg/Batelada
Equipamentos de esterilização
4 tamanhos de autoclave, fabricados internamente
Equipamentos fabricados por nós
Autoclaves personalizadas e equipamentos inteligentes para embalagem
Máquinas já chegam inteligentes
Desenvolvidas na plataforma STUnit, com recursos de controle integrados aos equipamentos
Software após a entrega técnica
Atualizações OTA independentes, sem alterar a mecânica
Prazo para envio do orçamento
Configuração e orçamento enviados em 1 dia útil
Os dados da sua receita e da produção são usados somente para configurar a linha e calcular o preço do projeto. Se quiser avaliar sua própria preparação primeiro, o Índice de Prontidão para Projetos de Ração Seca funciona no navegador, sem necessidade de preencher nada.
Recursos de processamento de alimentos para pets em 4 rotas de produção
O processamento de alimentos para pets abrange todas as etapas entre o recebimento da matéria-prima e a embalagem selada: dosagem, redução de tamanho, tratamento térmico, secagem ou esterilização, inspeção e embalagem. As etapas necessárias dependem totalmente do formato do produto, não da categoria: alimentos para cães e gatos no mesmo formato compartilham uma linha com muito mais facilidade do que dois formatos diferentes para o mesmo animal. A Shandong Shengtu Bufan Intelligent Technology Co., Ltd. trabalha com 4 rotas divulgadas, e um projeto geralmente começa pela escolha de uma delas.
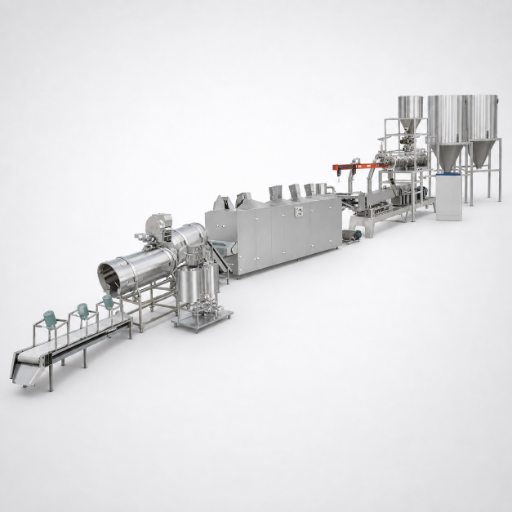
Linha de extrusão de ração seca
A rota da ração seca, por onde a maioria das marcas começa, inclui dosagem por batelada, moagem, mistura e condicionamento, extrusão de dupla rosca, modelagem e corte, secagem em várias camadas, aplicação de cobertura ou temperos, transporte e embalagem.
- 8 etapas de processo divulgadas na página da rota
- Misturador, moinho de martelos, extrusora e secador configurados como uma única linha
- O processo de extrusão cria a textura por meio do cisalhamento e do aquecimento do cilindro; a matriz e o sistema de corte determinam os diferentes formatos que você pode comercializar.
- Extrusoras de rosca simples e dupla atendem a diferentes faixas de gordura e umidade; por isso, a receita define qual delas usar. Uma máquina de dupla rosca extruda uma massa com mais gordura, que uma máquina de rosca simples não consegue processar.
- Cobertura aplicada após a secagem e antes do envio para a embalagem
- Se você estiver substituindo apenas a extrusora, também pode comprá-la separadamente; conheça a extrusora de alimentos de dupla rosca
Linha de petiscos liofilizados
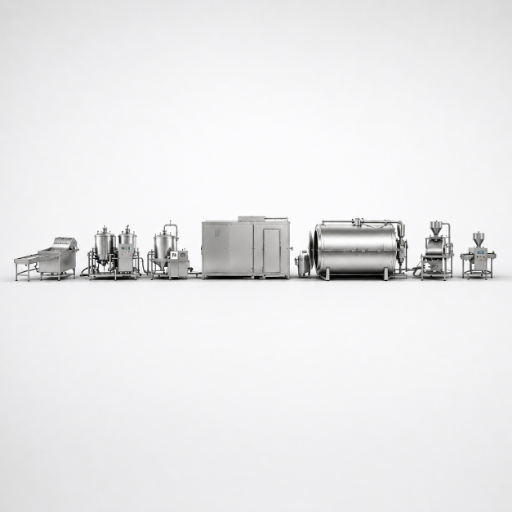
A rota de liofilização produz petiscos para pets e complementos crus para a ração por meio da preparação da matéria-prima, liofilização a vácuo, detecção de metais e envio para a embalagem. É a mais curta das 4 rotas e a mais sensível ao planejamento de carga, pois o ciclo do secador determina o ritmo de todas as etapas anteriores.
- 4 etapas de processo
- Lavagem por borbulhamento e corte em cubos antes do liofilizador
- Detecção de metais antes da formação e do enchimento da embalagem
Linha de enlatamento de alimentos úmidos para pets
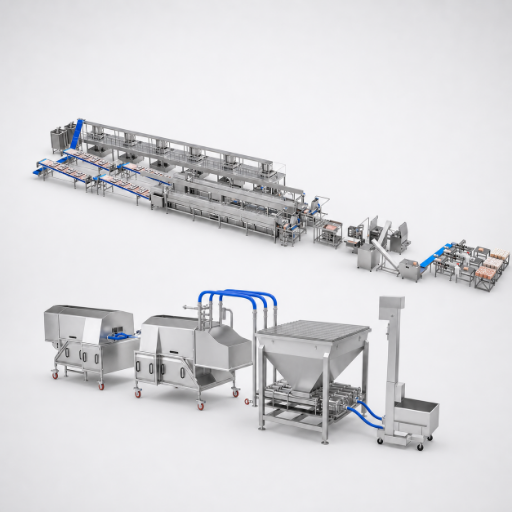
A rota de enlatamento de alimentos úmidos inclui corte em cubos, envase, fechamento das latas, esterilização em autoclave, secagem com ar e rotulagem. Nessa rota, os equipamentos precisam comprovar o que fizeram, pois uma embalagem selada de alimento pouco ácido só é segura quando o processo térmico realizado está documentado.
- 6 etapas de processo, terminando na rotuladora
- Faixa de batelada de 80–900 kg/Batelada
- 4 tamanhos de autoclave para adequar o tamanho da batelada à demanda
- A autoclave também é um produto independente. Conheça as autoclaves e esterilizadores fornecidos como unidades autônomas para consultar formatos de recipientes e tamanhos de batelada.
Linha de secagem de petiscos desidratados
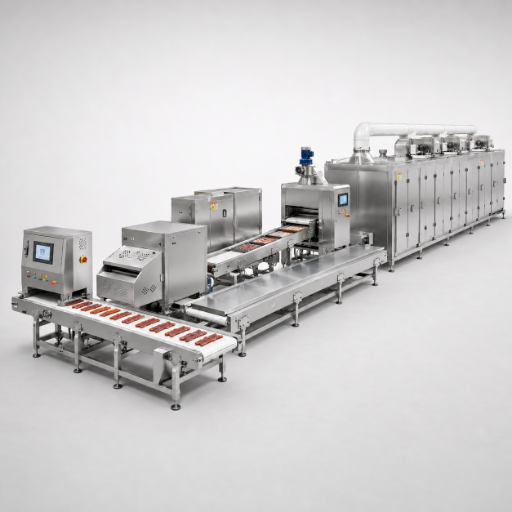
A rota de petiscos desidratados inclui corte em tiras, marinada, secagem, detecção de metais e embalagem em sacos pré-fabricados. A etapa da marinada costuma ser subdimensionada, pois é a única cuja duração é determinada pela receita, e não pela máquina.
- 5 etapas de processo
- Corte em tiras dimensionado conforme o formato final do petisco
- Embalagem em sacos pré-fabricados no fim da linha
A Shengtu é uma empresa de alta tecnologia em Weifang que atua em pesquisa e desenvolvimento de máquinas para alimentos, fabricação e soluções digitais para plantas industriais completas. Essa combinação permite que um projeto comece com uma única máquina e se expanda para uma planta industrial sem trocar de fornecedor.
A maioria dos custos e dos possíveis pontos de falha de uma linha está nas etapas posteriores ao processo principal. A seguir, cada etapa é apresentada junto com o que ela determina e com a indicação de que o equipamento é fabricado por nós ou especificado para integrar a linha.
| Etapa | O que determina | Posição na linha | Fabricação própria ou integração |
|---|---|---|---|
| Secagem em várias camadas | A umidade final e, mais importante, a variação da umidade ao longo da esteira | Após a extrusão | Integrado |
| Aplicação de cobertura e temperos | Absorção de gordura e palatabilizante, além da superfície que a embalagem precisa preservar | Após a secagem | Integrado |
| Resfriamento a vácuo | Temperatura do produto antes da selagem, que influencia o risco de condensação | Antes da embalagem | Integrado |
| Esterilização em autoclave | Esterilidade comercial de uma embalagem selada de alimento pouco ácido | Após o fechamento das latas | Fabricado internamente |
| Secagem com ar | Água na superfície das latas antes da rotuladora | Após a autoclave | Integrado |
| Liofilização a vácuo | Preservação da estrutura e duração do ciclo | Etapa central da rota de liofilização | Integrado |
| Equalização da umidade | Qual é a variação real da umidade no produto final | Após a secagem | Integrado |
| Detecção de metais | Controle de perigos físicos antes do fechamento da embalagem | Antes da embalagem | Integrado |
| Pesagem e dosagem | Excedente por embalagem e precisão do envase | Na embaladora | Integrado |
| Embalagem em sacos pré-fabricados e a vácuo | Barreira, integridade da selagem e formato da embalagem | Fim da linha | Fabricado internamente |
| Rotulagem | Identificação da embalagem e legibilidade do código | Fim da linha | Integrado |
Uma das etapas da lista é obrigatória
A esterilização em autoclave é a única etapa acima cujo desempenho é definido por norma, e não por escolha. Para uma embalagem selada de alimento pouco ácido comercializada nos Estados Unidos, a 21 CFR Parte 113 define os equipamentos e os registros que essa etapa deve gerar. Por isso, ela é especificada antes da elaboração do layout.
As 2 famílias de equipamentos que fabricamos são as autoclaves personalizadas e os equipamentos inteligentes para embalagem, identificados acima. Especificamos, integramos e comissionamos todos os demais equipamentos da linha.
A seguir está a matriz de configuração que usamos. Ela mostra o que é definido pela rota, o que é escolhido na etapa de configuração e o que deve ser decidido de acordo com o mercado, não com o equipamento.
| Item de configuração | O que configuramos |
|---|---|
| Rota de ração seca | 8 etapas de processo divulgadas, da dosagem por batelada e extrusão de dupla rosca ao transporte e à embalagem |
| Rota de enlatamento de alimentos úmidos | 6 etapas de processo divulgadas, terminando com esterilização em autoclave, secagem com ar e rotulagem |
| Rota de liofilização | 4 etapas de processo divulgadas, organizadas em torno da liofilização a vácuo |
| Rota de petiscos desidratados | 5 etapas de processo divulgadas, do corte em tiras e da marinada à secagem e à detecção de metais |
| Faixa de batelada da linha de alimentos úmidos | 80–900 kg/Batelada |
| Seleção da autoclave | 4 tamanhos de autoclave, para adequar a batelada à demanda, e não o contrário |
| Instrumentação de esterilização para remessas aos Estados Unidos | Um dispositivo indicador de temperatura com precisão de 1 °F (0,5 °C) e um dispositivo separado para registrar a temperatura em um registro permanente, conforme exigido pela 21 CFR 113.40 |
| Conjunto de registros por batelada | Temperatura inicial, tempo real de processamento e leituras dos 2 dispositivos, associados ao tamanho e ao código do recipiente, conforme estabelecido na 21 CFR 113.100 |
| Critério de dimensionamento do secador e do aplicador de cobertura | Dimensionados com base na capacidade nominal da extrusora, em vez de uma correspondência de 1:1, para que o secador não limite a capacidade da linha |
| Camada de controle | Painéis de controle com pouco código e gateways multiprotocolo, com atualizações OTA independentes após a entrega técnica |
| Inspeção em linha | Visão computacional YOLO e algoritmos de borda, posicionados nas etapas em que ainda é possível remover um produto com defeito |
| Prazo para envio do orçamento | Configuração e orçamento enviados em 1 dia útil |
| Aceitação | Aprovada com base em um plano de aceitação por escrito na etapa 6 da sequência de projeto de 6 etapas |
O principal número usado para comparar orçamentos é o número errado
Quase todos os orçamentos destacam a capacidade de processamento da extrusora, mas esse número raramente determina quanto a linha realmente produz. Uma extrusora de alta capacidade diante de um secador subdimensionado cria um gargalo, não produção; e é no secador que o dinheiro acaba sendo desperdiçado a cada turno.
No papel, a extrusora define o limite; na prática, quem define é o secador.
O número citado é a umidade média; o que custa caro é a variação ao longo da esteira.
Uma grande variação exige que toda a batelada seja seca além do necessário. Essa diferença representa peso final que você produziu e depois evaporou, mas que não é percebido sem medição. Por isso, incluímos o sistema de inspeção no preço das nossas linhas em vez de oferecê-lo como uma atualização adicional.
Solicite uma configuração de linha
Confira o escopo do seu projeto antes de conversar com alguém
O Índice de Prontidão para Projetos de Ração Seca percorre as decisões necessárias antes que um orçamento para uma linha de ração faça sentido: formato, produção, embalagem e escopo de controle. Ele funciona no navegador sem formulário nem exigência de e-mail.
Não existe uma tabela de preços para uma linha configurada, e qualquer valor informado antes de definir o formato e a produção é apenas provisório. O preço depende de 6 variáveis, todas conhecidas ou que você pode decidir. O grau de personalização afeta o valor mais do que qualquer escolha isolada de máquina.
| # | Variável | O que influencia o preço | Sua resposta |
|---|---|---|---|
| 1 | Rota de produção | Ração seca, liofilizados, enlatamento de alimentos úmidos ou petiscos desidratados — a rota define as famílias de máquinas | |
| 2 | Faixa de produção | A produção para a qual você está projetando, não a que espera alcançar no terceiro ano | |
| 3 | Nível de automação | Quanto manuseio manual permanece entre as etapas | |
| 4 | Escopo da integração | Máquina individual, linha completa ou planejamento para toda a planta industrial | |
| 5 | Formato da embalagem | Saco, lata, sachê ou saco pré-fabricado, e a barreira necessária | |
| 6 | Escopo de controle e dados | Inclusão ou não de terminais de controle, gateways e atualizações OTA no escopo |
Inclua essas 6 linhas na sua consulta e você receberá respostas comparáveis de qualquer fornecedor, não apenas de nós. Esse é o objetivo de publicá-las.
Comparação entre 2 orçamentos com escopos diferentes
Não presuma que os orçamentos têm escopos equivalentes até que os limites de fornecimento estejam documentados. Uma diferença de escopo pode transformar um valor menor em um projeto mais caro. A compensação é simples: um custo menor de equipamentos geralmente significa mais trabalho de integração sob sua responsabilidade, o que gera custos no comissionamento, não na compra.
- Uma extrusora maior não adianta se o secador depois dela não conseguir acompanhar.
- A Shengtu elabora orçamentos com base nos limites de fornecimento, e não em uma lista de máquinas, permitindo uma comparação equivalente.
- Pergunte a todos os fornecedores quais das 6 variáveis foram consideradas no orçamento para evitar o erro que muitos primeiros orçamentos induzem.
Como elaboramos seu orçamento
- Você informa o formato do produto e a produção planejada.
- Um engenheiro de processos associa essas informações a uma das 4 rotas e identifica onde uma segunda rota precisa se conectar.
- A configuração e o orçamento são enviados em 1 dia útil, com os limites do escopo descritos por escrito.
O cronograma é definido na aprovação do projeto, não no envio da consulta, pois os itens de longa fabricação da linha dependem do layout, não da data do pedido. Não informamos uma semana de entrega antes da aprovação do layout e recomendamos cautela com fornecedores que façam isso.
Avalie as 6 variáveis antes de pedir um orçamento
O Índice de Orçamento com 6 Variáveis avalia os 6 fatores acima e indica quanto do orçamento real você já consegue fundamentar. Ele também prepara um resumo da consulta para que todos os fornecedores recebam as mesmas informações.
Formatos de alimentos para pets atendidos pelas linhas
O formato define a rota. Antes da capacidade, do nível de automação e do orçamento, a pergunta que orienta todas as decisões seguintes é: como é o produto final ao sair da embaladora? A seguir estão 8 formatos, cada um associado a uma das rotas acima.
- Linhas de produção de alimentos secos e úmidos para pets quase nunca compartilham uma etapa principal, independentemente da receita.
- Uma linha de produção de alimentos para cães e uma de alimentos para gatos no mesmo formato geralmente diferem apenas na matriz e no tamanho da embalagem.
- Biscoitos, ração seca e inclusões premium para alimentos de pets diferem nas etapas de modelagem e secagem, não no misturador.
- Entre os 8 formatos, o alimento enlatado para pets é o único cuja segurança precisa ser definida antes do layout.
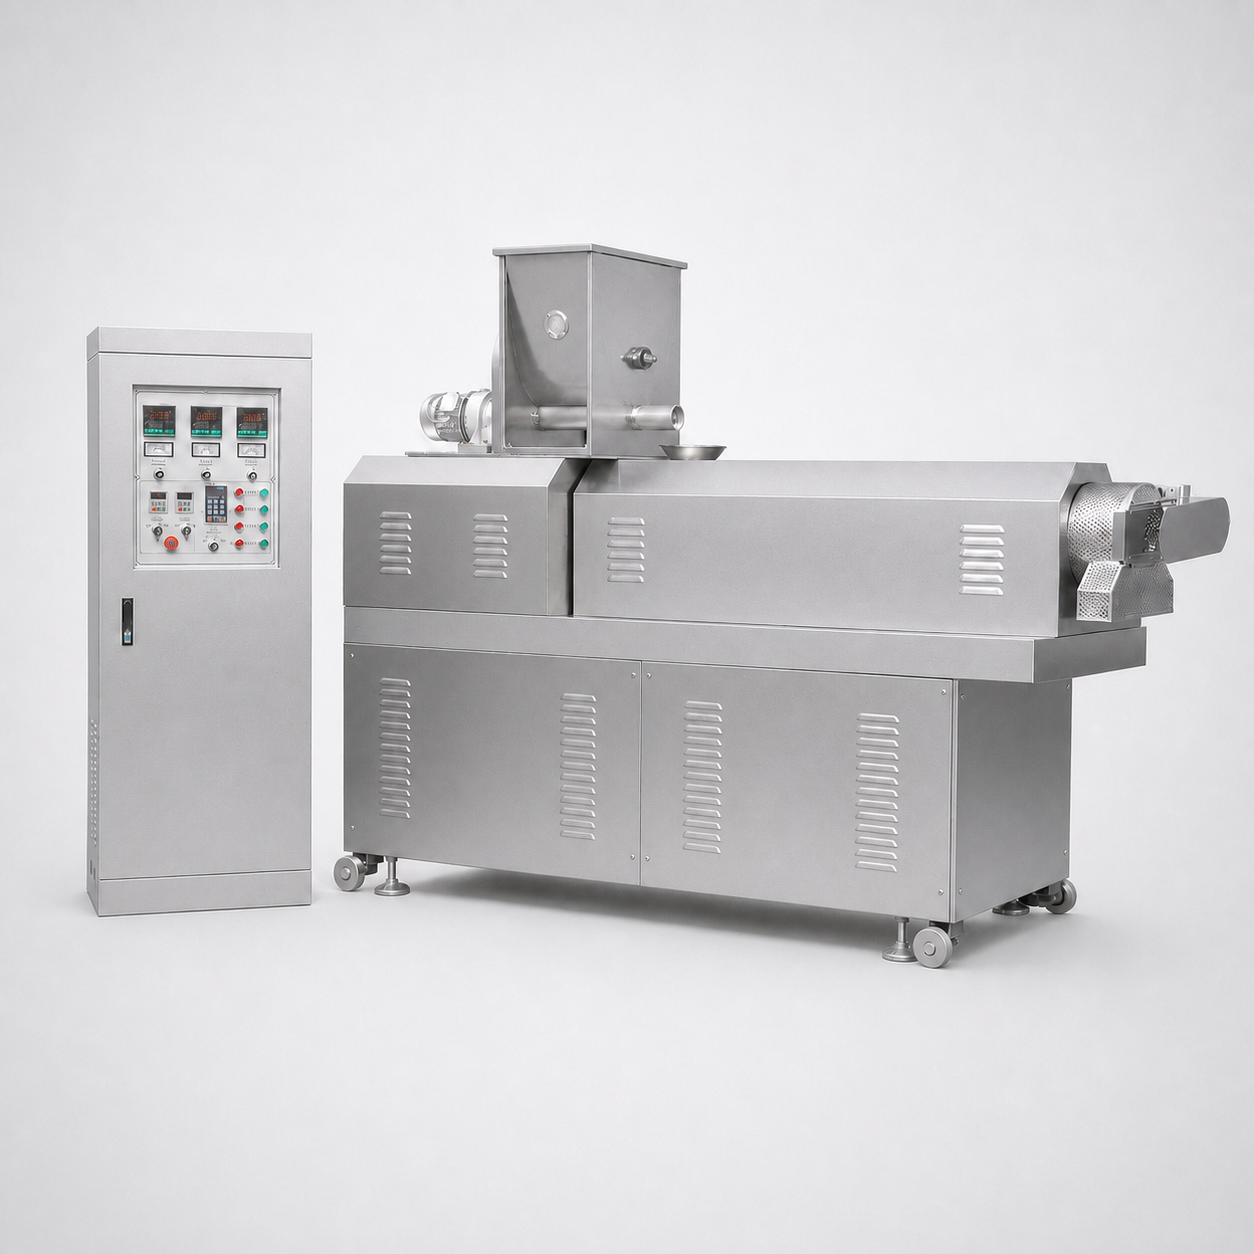
Ração seca
Características do processo
Cozida e expandida sob calor e pressão, depois seca e coberta
Etapa principal
Extrusão de dupla rosca
Nível de automação
Contínua, da dosagem à embalagem em sacos
Rota
Linha de extrusão de ração seca
Linha de extrusão de ração seca
Peças sem úmidas
Características do processo
Maior umidade final do que a ração seca; por isso, a secagem é reduzida e a embalagem assume uma parcela maior da conservação
Etapa principal
Secagem controlada com retenção de umidade
Nível de automação
Contínua, com controle mais rigoroso do secador
Rota
Linha de extrusão de ração seca, reconfigurada
Linha de extrusão de ração seca
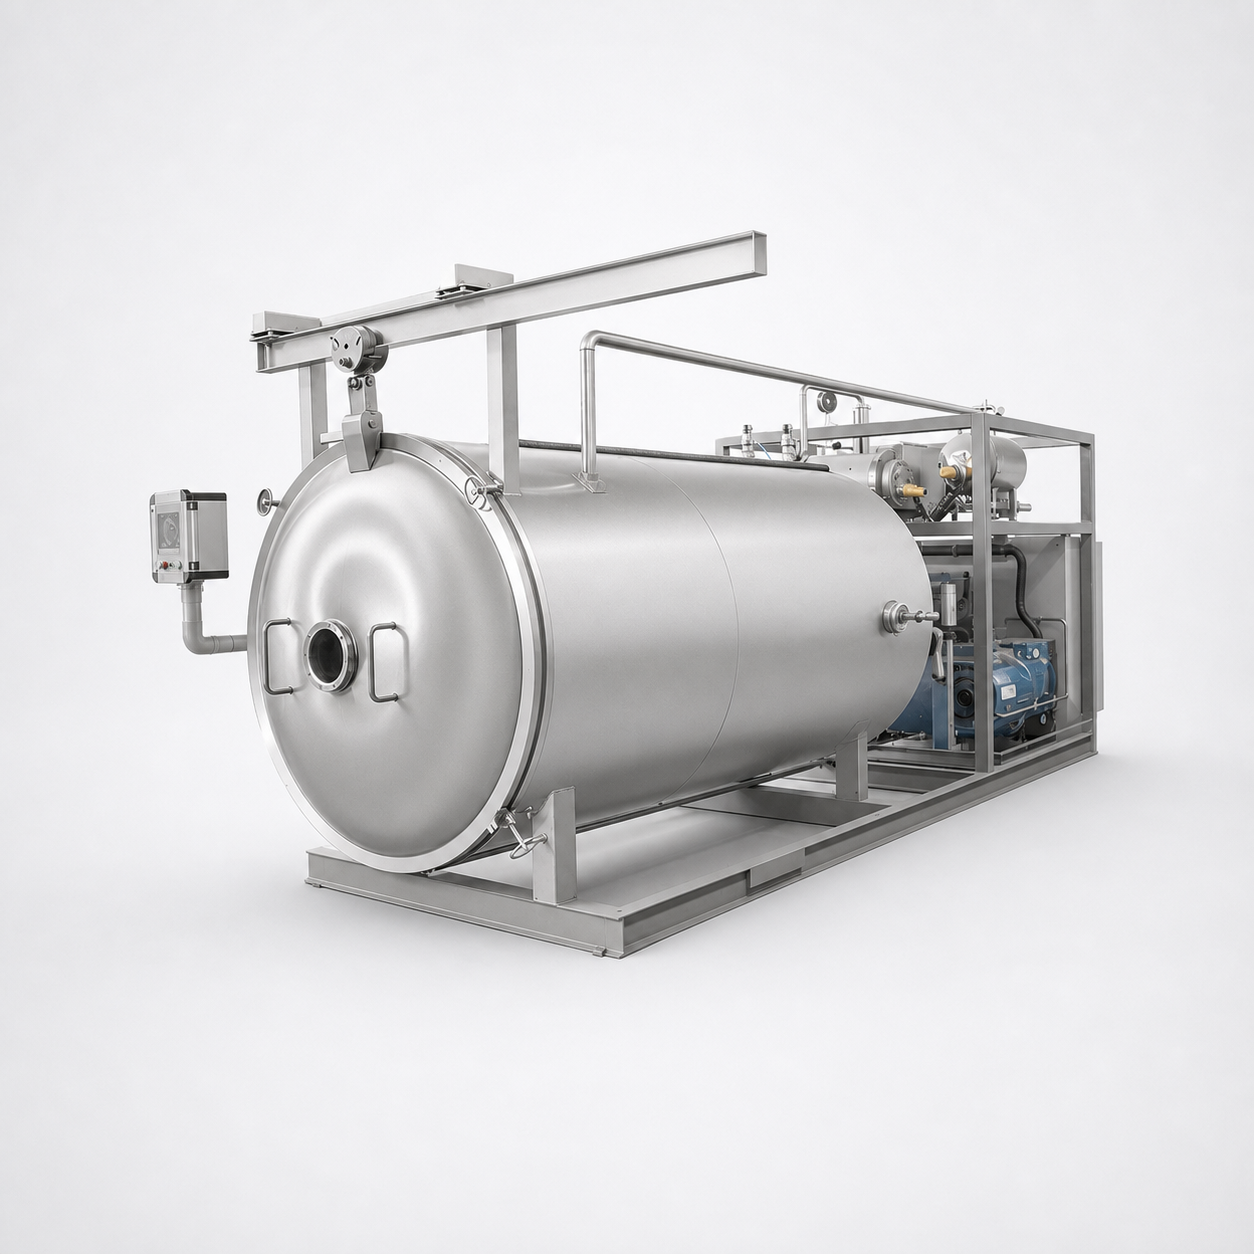
Blocos e pedaços liofilizados
Características do processo
Congelados e depois secos a vácuo para preservar a estrutura sem que o produto desmorone
Etapa principal
Liofilização a vácuo
Nível de automação
Em bateladas, no ritmo do ciclo do secador
Rota
Linha de petiscos liofilizados
Linha de petiscos liofilizados
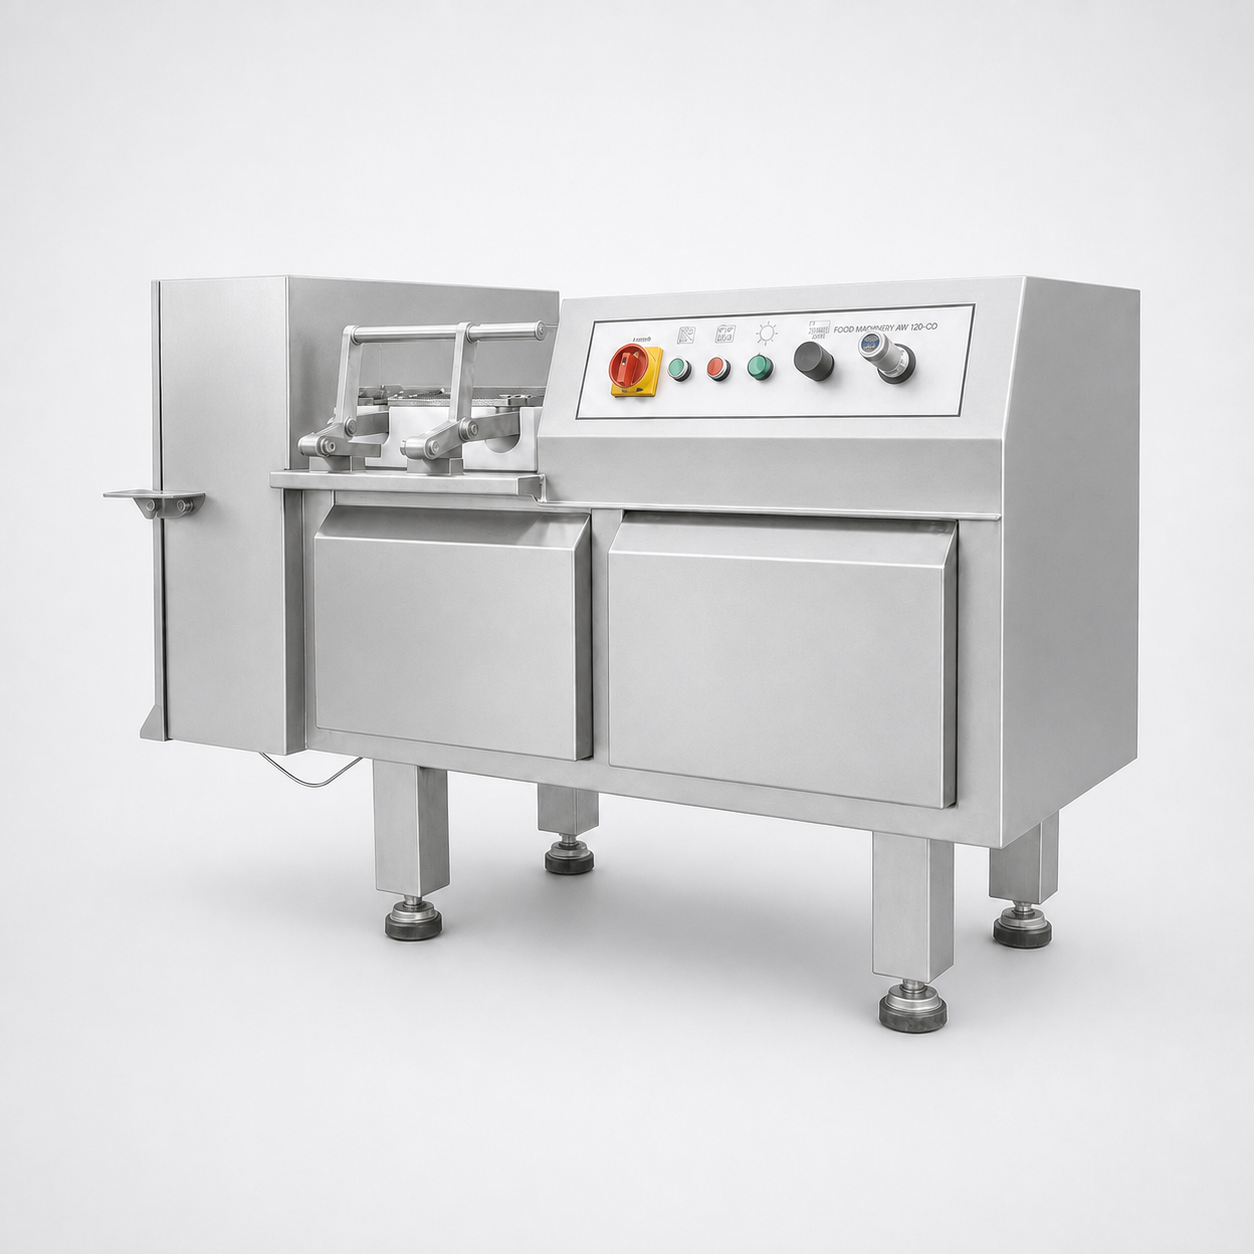
Complementos crus liofilizados
Características do processo
Pedaços de proteína com um único ingrediente, secos sem etapa de cozimento
Etapa principal
Uniformidade do corte em cubos antes do liofilizador
Nível de automação
Em bateladas, com detecção de metais antes da embalagem
Rota
Linha de petiscos liofilizados
Linha de petiscos liofilizados
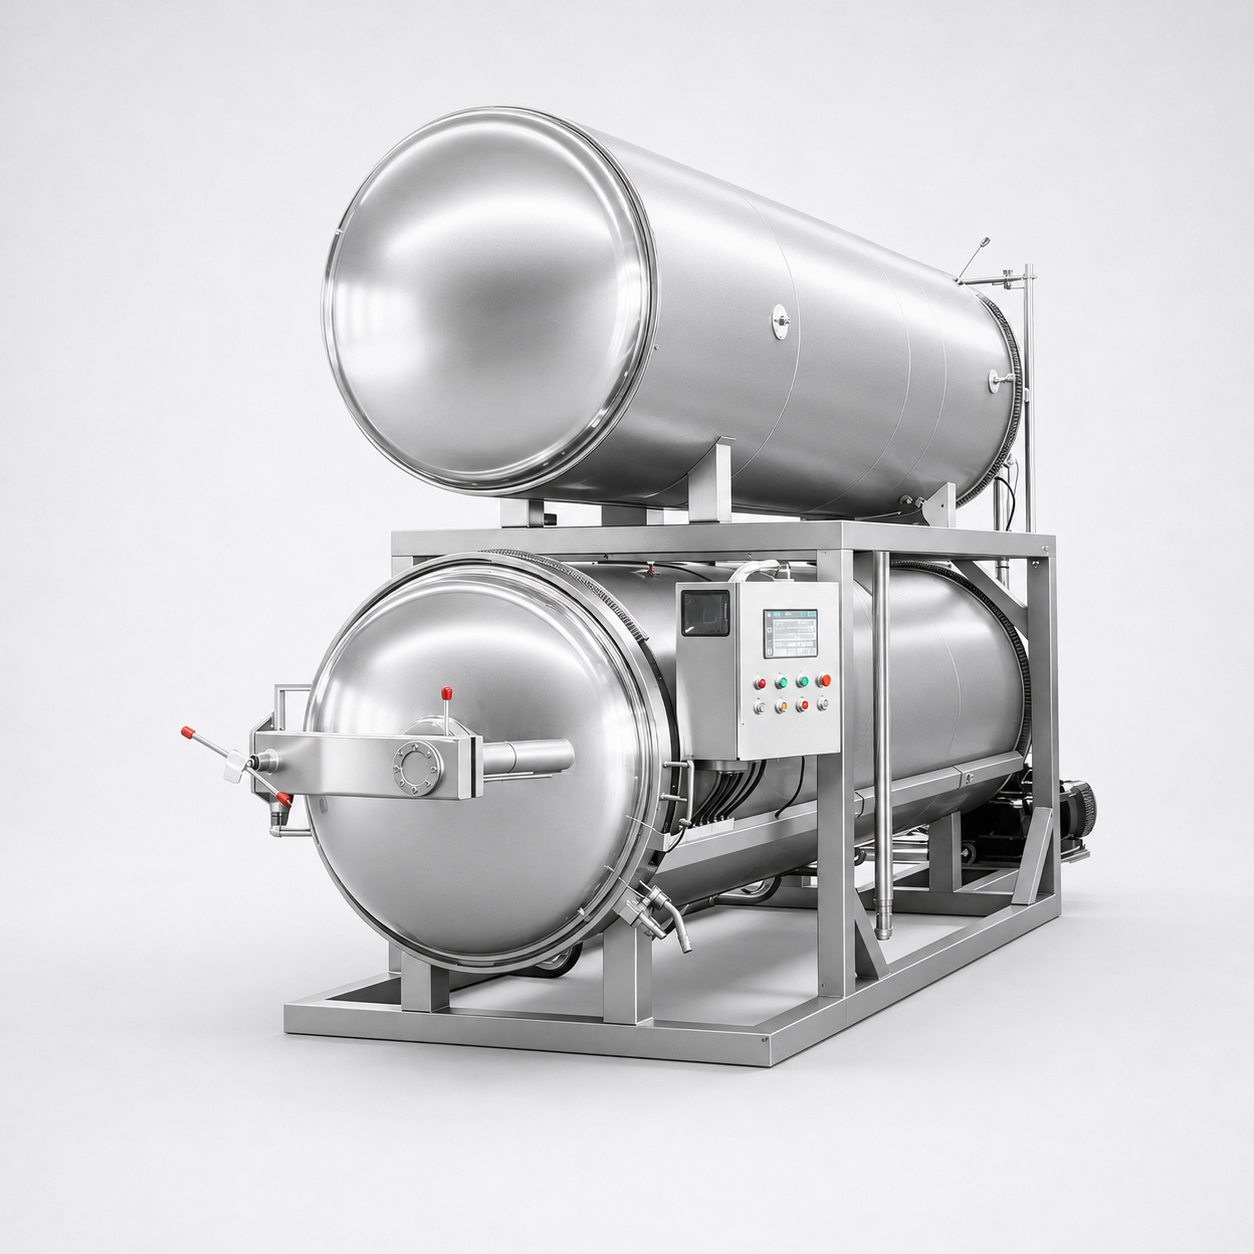
Pedaços em molho
Características do processo
Pedaços sólidos e molho envasados juntos e depois esterilizados na embalagem selada
Etapa principal
Esterilização em autoclave
Nível de automação
Esterilização em bateladas entre o envase contínuo e a rotulagem
Rota
Linha de enlatamento de alimentos úmidos para pets
Linha de enlatamento de alimentos úmidos para pets
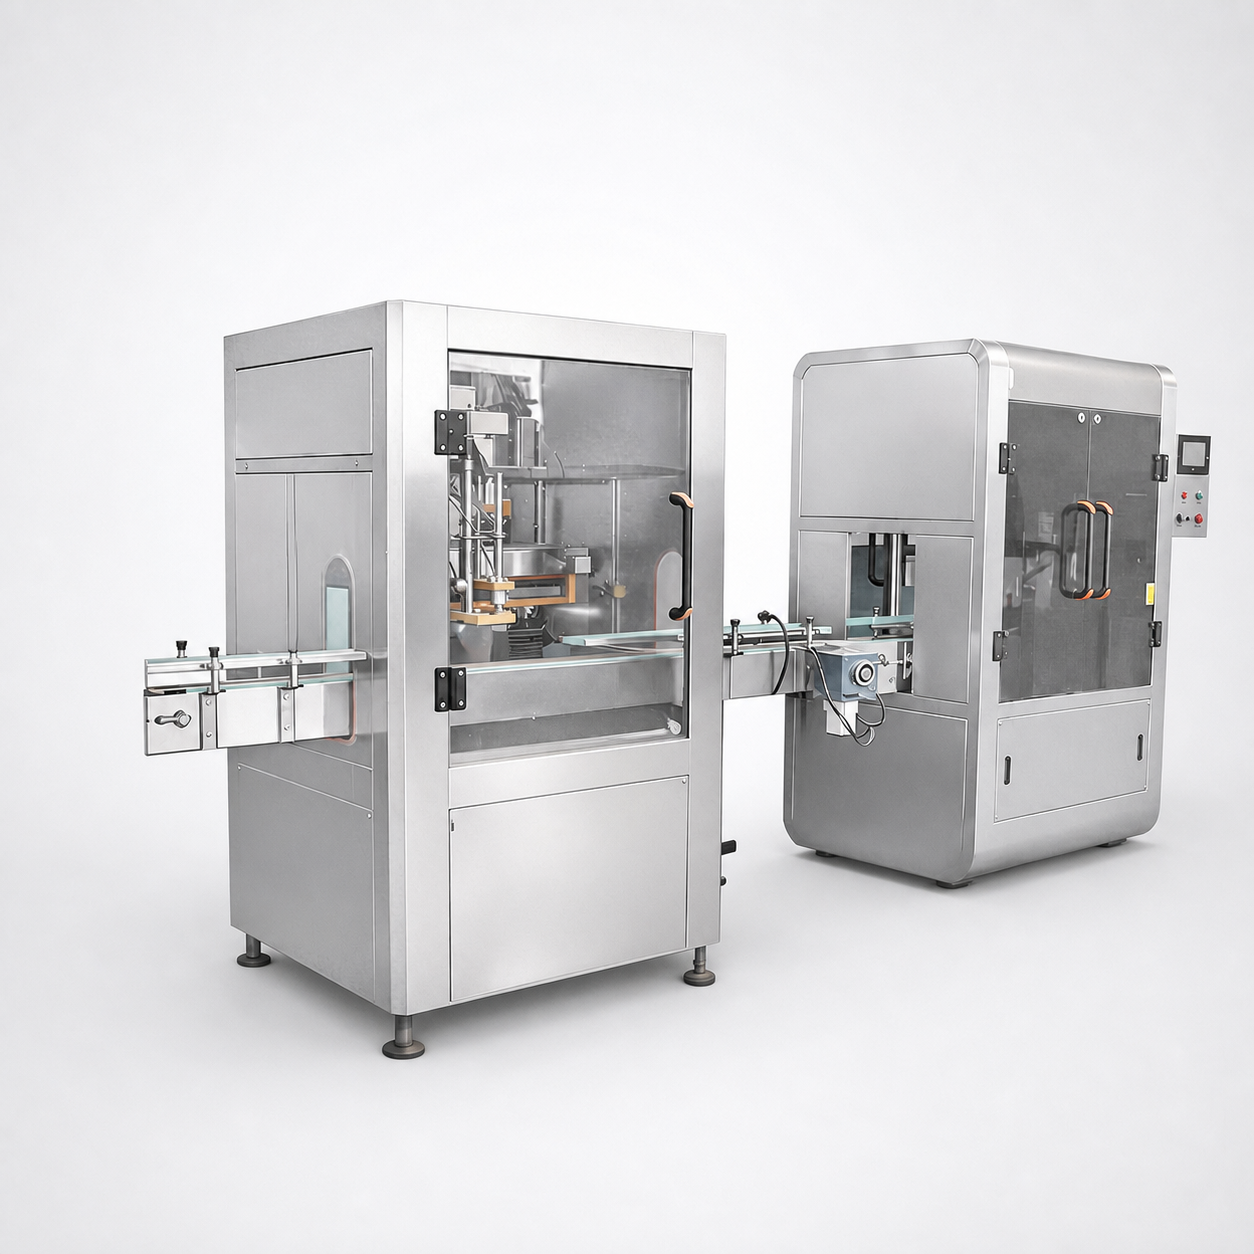
Patê e loaf úmidos
Características do processo
Emulsificados antes do envase; por isso, a envasadora e a recravadeira determinam o ritmo
Etapa principal
Envase e fechamento com espaço livre controlado
Nível de automação
Envase contínuo em autoclave por batelada
Rota
Linha de enlatamento de alimentos úmidos para pets
Linha de enlatamento de alimentos úmidos para pets
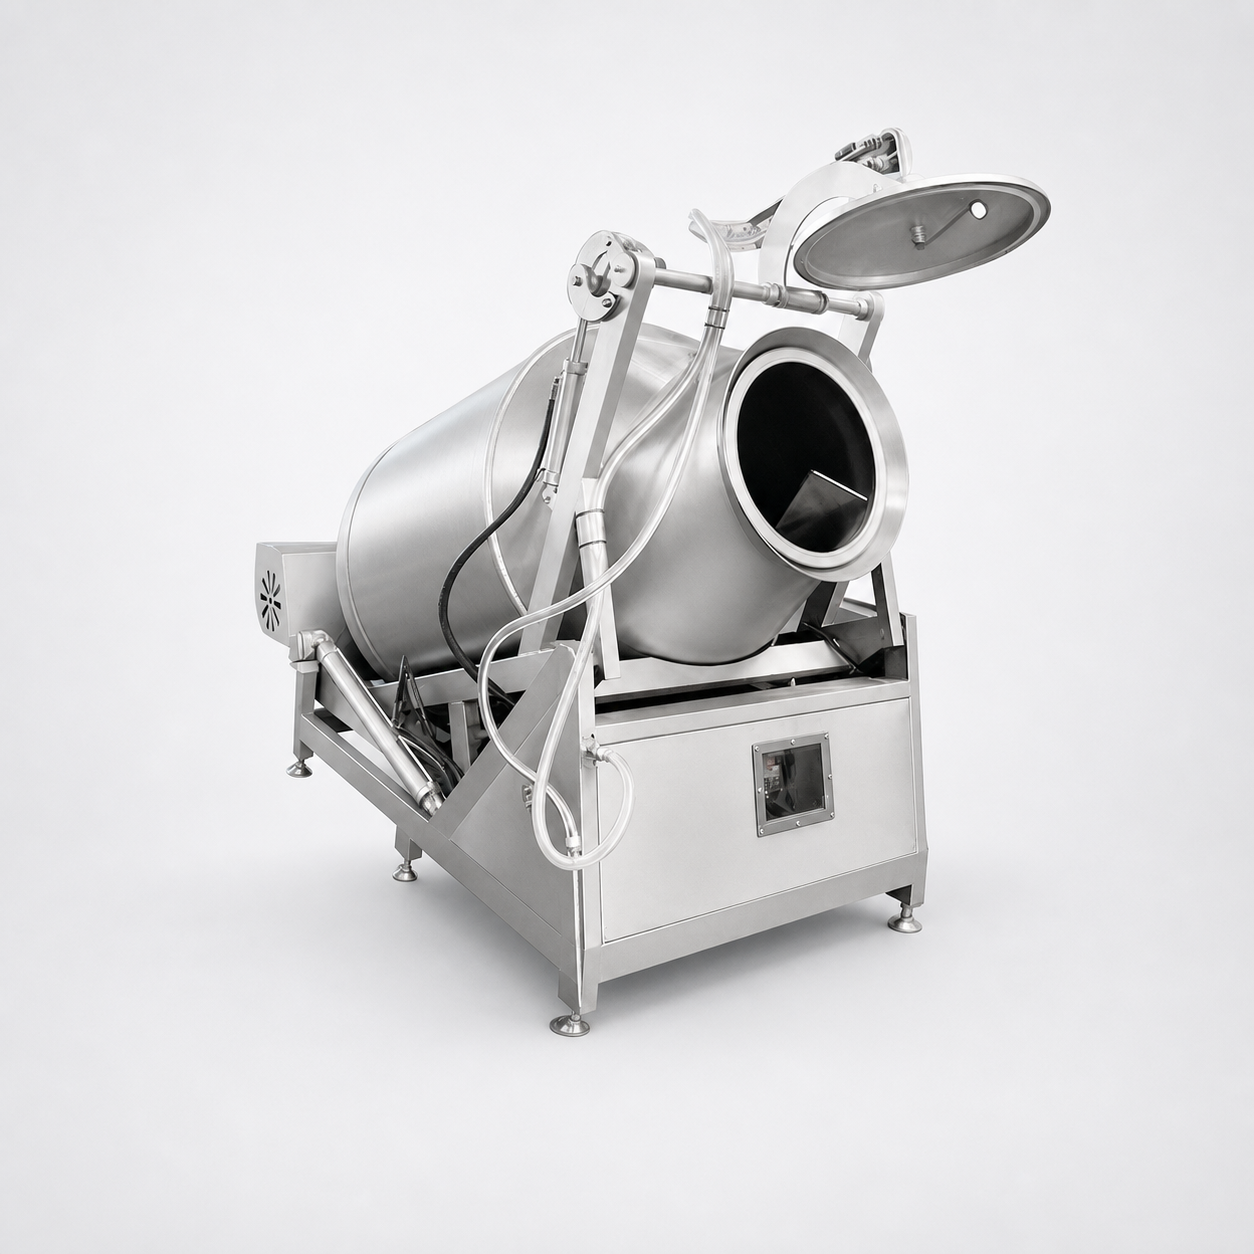
Tiras e espirais desidratadas
Características do processo
Cortadas, marinadas e secas, em vez de cozidas e expandidas
Etapa principal
Marinada
Nível de automação
Marinada em bateladas seguida de secagem contínua
Rota
Linha de secagem de petiscos desidratados
Linha de secagem de petiscos desidratados
Inspeção em linha, captura de dados e rastreabilidade
A segurança dos alimentos é incorporada ao projeto da linha nas etapas em que um perigo ainda pode ser removido e, depois, comprovada pelos registros da linha. As 2 partes são importantes: um controle sem evidências é indistinguível de um controle que nunca foi executado, e essa lacuna representa o risco real de um recall.
A Shengtu incorpora a camada de inspeção e dados à linha por uma razão estrutural, não comercial. Registrar um parâmetro depois do processo custa mais do que medi-lo no local, pois as evidências precisam ser reconstruídas a partir dos relatos das pessoas, em vez de serem consultadas diretamente na máquina.
4 módulos técnicos
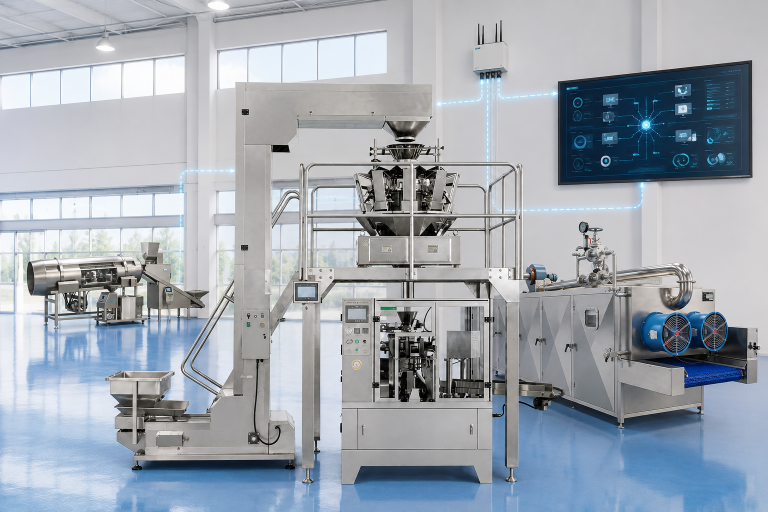
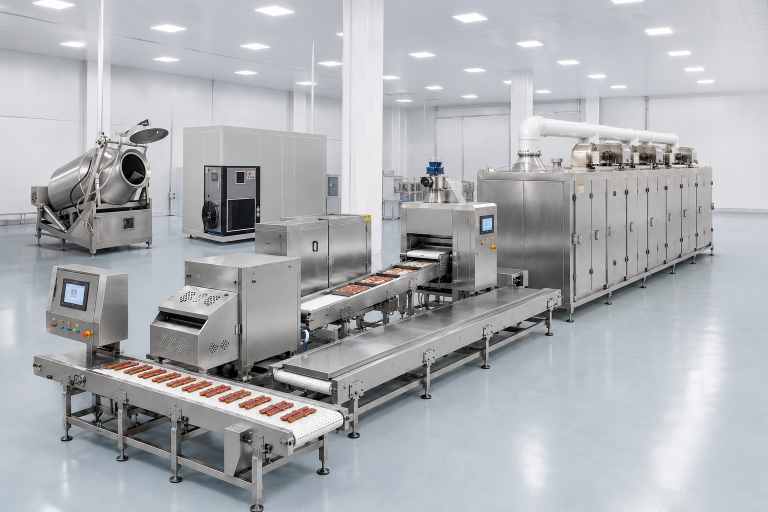
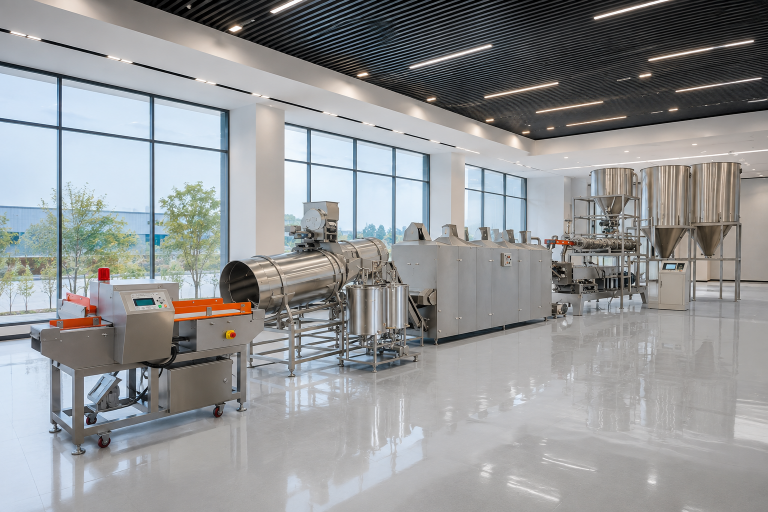
Requisitos regulatórios que o próprio equipamento deve atender
“Cada autoclave … deve ser equipada com pelo menos um dispositivo indicador de temperatura. … Cada dispositivo indicador de temperatura deve ser testado quanto à precisão em comparação com um termômetro padrão de precisão conhecida … e deve ter precisão de 1 °F (0,5 °C).”21 CFR 113.40(a)(1)(iv), Alimentos de baixa acidez processados termicamente e embalados em recipientes hermeticamente fechados
Essa única cláusula explica por que muitas vezes basta atualizar os controles e registros. Ela exige um instrumento e uma calibração rastreável, não um novo recipiente.
| Requisito | Referência | O que isso significa ao especificar uma linha |
|---|---|---|
| Uma análise de perigos por escrito para o alimento para animais que você produz, qualquer que seja o resultado | 21 CFR 507.33 | A linha deve permitir que os perigos sejam controlados e medidos, e não apenas identificados |
| Controles de processo com um valor máximo ou mínimo definido para o parâmetro controlado | 21 CFR 507.34 | Os pontos de ajuste devem poder ser configurados e consultados na linha, em vez de ficarem anotados no caderno de alguém |
| Um processo programado estabelecido por uma pessoa qualificada, no mínimo equivalente a um processo definido por uma autoridade competente em processamento | 21 CFR 113.3 e 113.83 | A autoclave deve ser capaz de executar e manter as condições definidas no processo protocolado |
| Um dispositivo indicador de temperatura e um dispositivo registrador separado em cada autoclave | 21 CFR 113.40 | Dois instrumentos, sendo que um deles gera um registro permanente |
As atualizações OTA independentes permitem atualizar o software após a entrega técnica sem interromper mecanicamente a linha. Isso é mais importante no segundo e no terceiro ano, quando os requisitos mudam, mas a linha continua a mesma.
Monte o conjunto de registros para o seu próprio fluxo
O Construtor de Conjunto de Registros para os Estados Unidos considera seu fluxo e destino e lista os instrumentos, registros e documentos que devem constar na especificação, cada um associado à cláusula de referência. Também indica quais fluxos não são abrangidos pelas regras para embalagens hermeticamente fechadas de baixa acidez.
As seis etapas da consulta à aceitação da linha
A questão que mais custa aos fabricantes de primeira viagem não é o preço de uma máquina. É quem se responsabiliza pelo espaço entre duas máquinas. Este mapa define essa responsabilidade em cada etapa e para cada fluxo.
| Etapa | Quem fornece | Quem instala | Quem faz o comissionamento | Quem assina o termo de aceitação |
|---|---|---|---|---|
| Recebimento, dosagem de produtos químicos e mistura | Shengtu | Shengtu com sua equipe local | Shengtu | Ambas as partes |
| Redução de tamanho e condicionamento | Shengtu | Shengtu com sua equipe local | Shengtu | Ambas as partes |
| Etapa que define o processo | Shengtu | Shengtu | Shengtu | Ambas as partes |
| Secagem, resfriamento ou esterilização | Shengtu | Shengtu | Shengtu | Ambas as partes |
| Inspeção e coleta de dados | Shengtu | Shengtu | Shengtu | Ambas as partes |
| Embalagem e rotulagem | Shengtu | Shengtu | Shengtu | Ambas as partes |
| Utilidades industriais até o ponto de conexão | Sua unidade | Sua unidade | Verificação conjunta | Ambas as partes |
| Edificação, drenagem e zoneamento higiênico | Sua unidade | Sua unidade | Verificação conjunta | Ambas as partes |
| Processo térmico protocolado para produto de baixa acidez | Sua autoridade de processamento | Não aplicável | Validado em relação à autoclave | Ambas as partes |
| Decisão | O que especificar | Por que isso reduz custos |
|---|---|---|
| Capacidade do secador | Dimensione o secador e a máquina de cobertura para uma capacidade superior à nominal da extrusora, com margem, em vez de igualá-la | É o secador, e não a extrusora, que limita a produção real de uma linha de ração extrusada seca |
| Medição da umidade | Meça a variação ao longo da camada de produto, não apenas a média | Uma grande variação exige secagem excessiva, e isso significa evaporar peso que poderia ser vendido |
| Zoneamento entre áreas úmidas e secas | Separe a área com muito vapor da área de rotulagem e embalagem já na etapa do layout | Instalar uma barreira depois que a linha estiver operando custa mais do que incluí-la no projeto desde o início |
| Dimensionamento da autoclave | Escolha o tamanho da autoclave considerando sua menor batelada realista, não a maior | Uma autoclave superdimensionada opera parcialmente carregada, e é nas bateladas com carga parcial que os problemas ocorrem |
| Faixa de formatos | Defina a faixa de formatos antes do layout e informe o segundo formato, se houver | Adicionar um formato depois de definir o layout geralmente exige mover equipamentos, e não apenas acrescentá-los |
| Troca de produto | Informe na consulta quantas trocas de produto você prevê por turno | A frequência das trocas de produto altera o projeto da embaladora e do sistema de transporte, e é barato considerá-la desde o início do projeto |
| Escopo do sistema de controle | Defina se os gateways e terminais fazem parte do escopo antes de solicitar o orçamento | Adicionar a camada de dados mais tarde significa abrir painéis que já haviam sido aprovados |
| Posição do detector de metais | Posicione o detector onde ainda seja possível retirar o produto rejeitado do fluxo | Detectar o metal depois da selagem transforma um retrabalho em perda total do produto |
| Peças de reposição | Aprove a lista de peças sujeitas a desgaste na aceitação, e não quando ocorrer a primeira falha | As peças que param uma linha são baratas; o tempo de inatividade enquanto se espera por elas não é |
| Amostragem e liberação do produto | Defina onde o produto final será amostrado e quem fará sua liberação | As disputas sobre a qualidade do produto são resolvidas pelo ponto de amostragem, não pela discussão posterior |
O que acontece após a aceitação
Os compradores só perguntam sobre a continuidade do serviço no fim e se arrependem de ter deixado essa pergunta para o fim. Três questões são resolvidas na aceitação, e não durante a primeira parada.
Lista de peças sujeitas a desgaste:
aprovada e entregue na aceitação, separando o que fica armazenado na sua unidade do que é fabricado sob encomenda
Software:
atualizações OTA independentes permitem atualizar o sistema de controle sem uma parada mecânica, evitando que uma mudança de requisito no segundo ano exija reconstruir a linha
Registros:
o conjunto de registros de cada batelada gerado pela linha continua disponível para você, como exige uma auditoria e como depende uma investigação de recall
Escopo:
tudo o que estiver fora dos limites definidos no mapa acima é identificado na aceitação, para que ninguém descubra uma lacuna sem responsável durante uma parada
Analise os limites etapa por etapa
A Divisão do Escopo Etapa por Etapa detalha o mapa acima, uma etapa de cada vez: quem fornece, quem instala, quem faz o comissionamento, quem assina e qual decisão de projeto daquela etapa altera o valor. Use-a para comparar os limites do escopo de dois orçamentos antes de compará-los pelo preço.
RECURSOS / FERRAMENTAS DE ENGENHARIA
Ferramentas de engenharia e recursos para planejamento de projetos
Perguntas frequentes
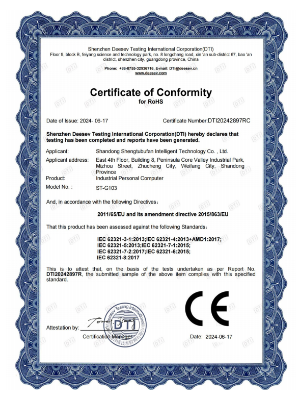
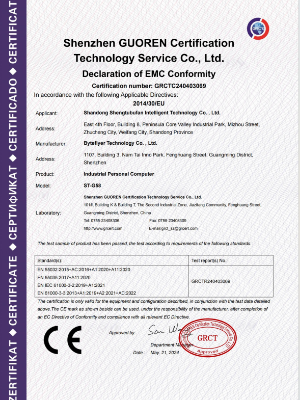
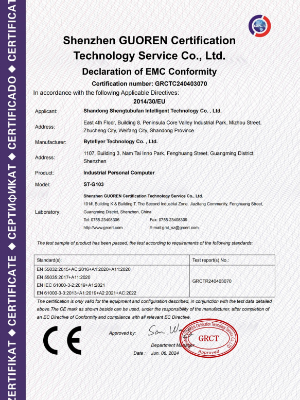
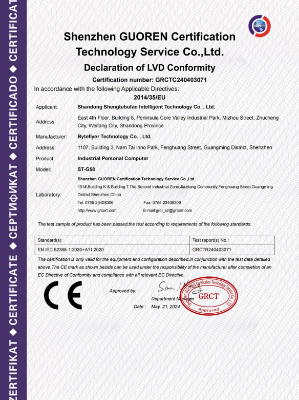
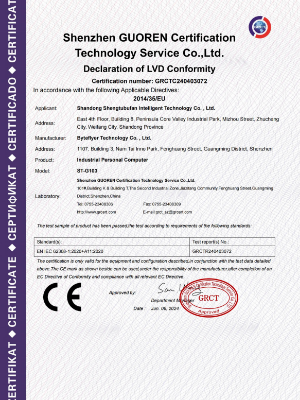
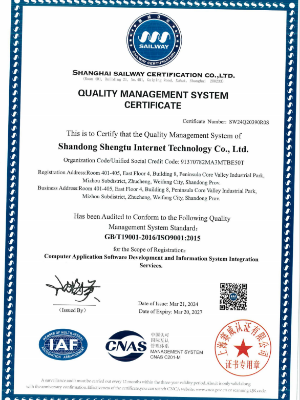
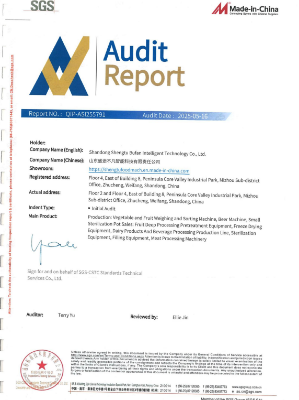
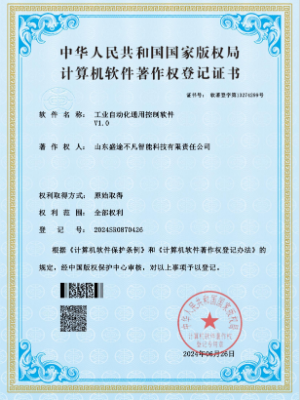
Os certificados e documentos aplicáveis são confirmados para o modelo, a configuração do equipamento e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Em alta agora






