Entre em contato com a Shengtu Bufan Company

Avaliação de qualidade específica do projeto
Equipamentos de extrusão
Extrusoras de alimentos e equipamentos de extrusão de dupla rosca para linhas de snacks, alimentos para pets, cereais e ração para aquicultura
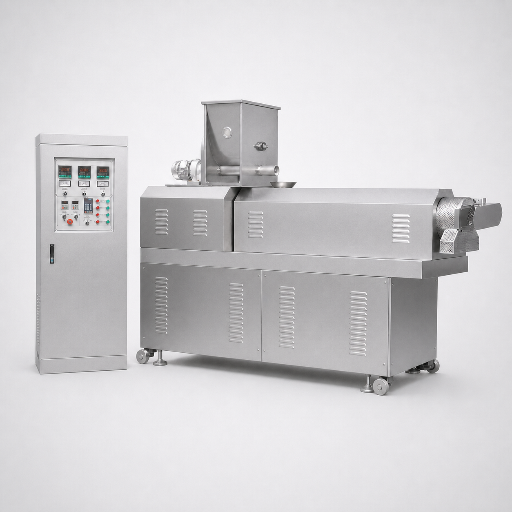
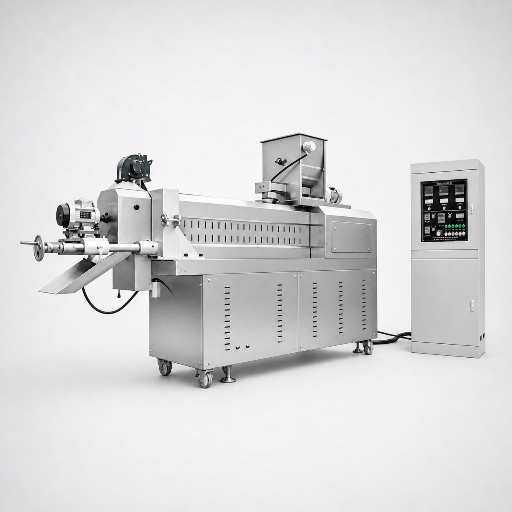
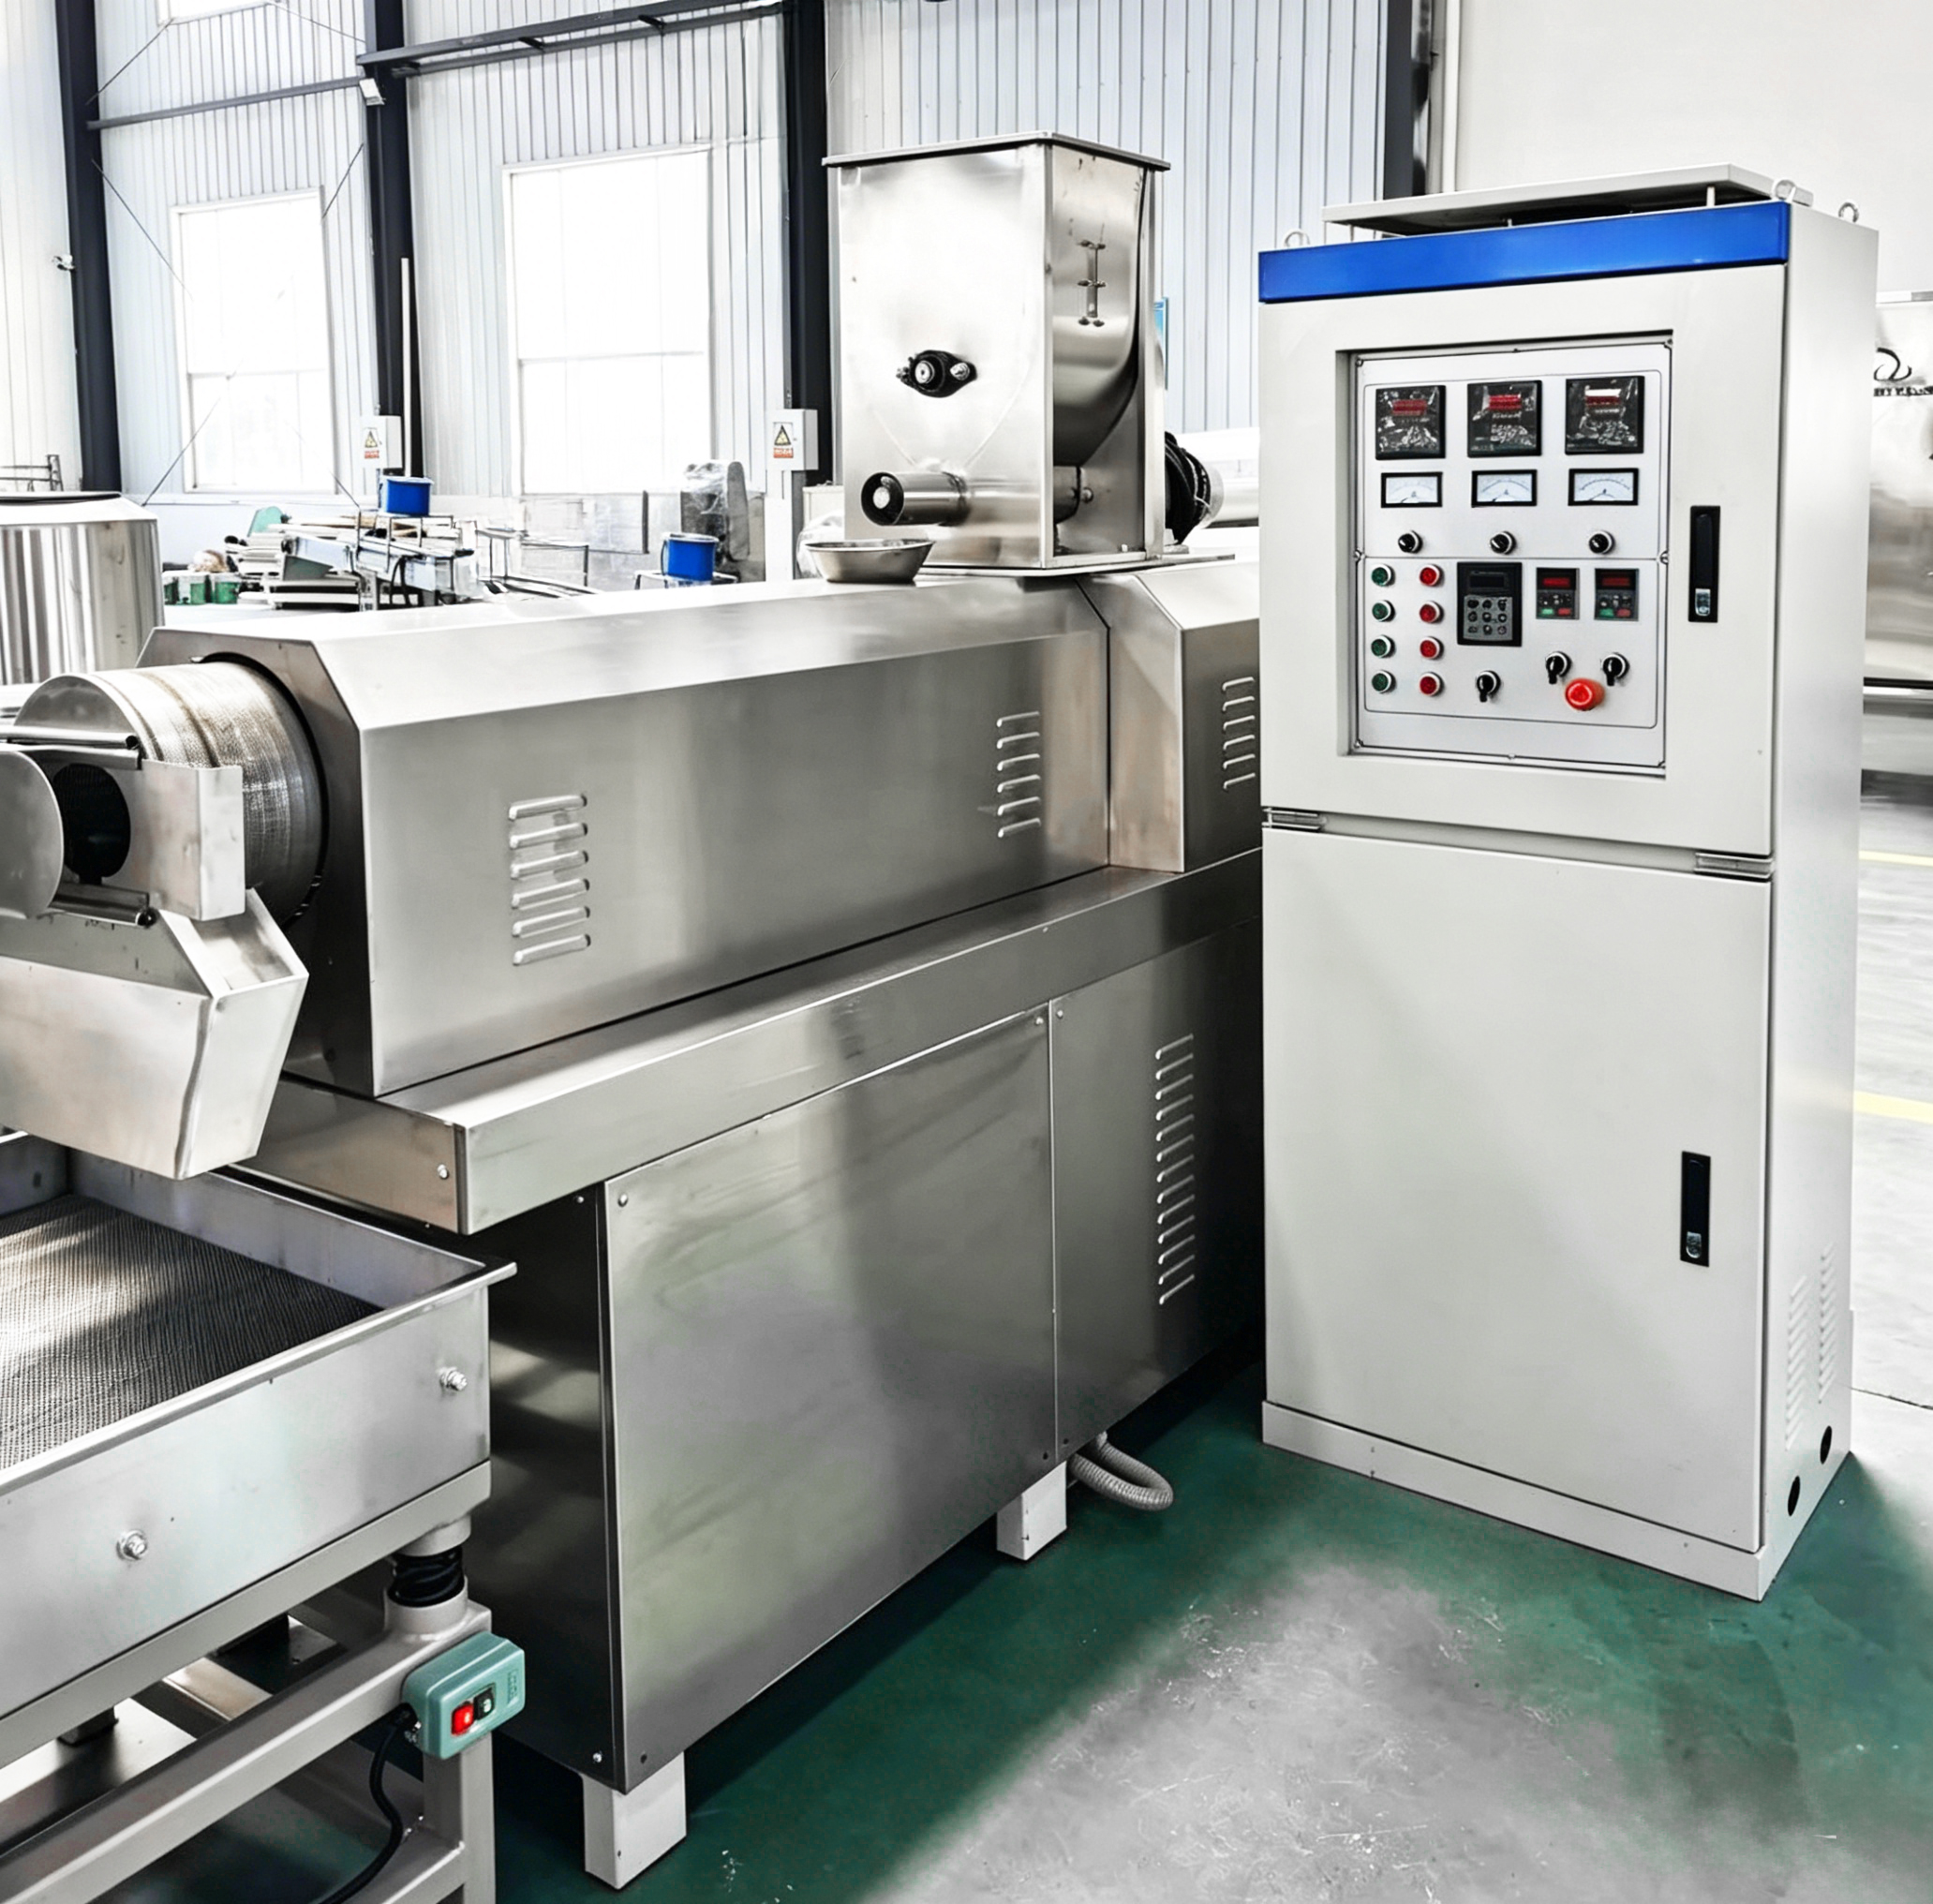
A Shengtu fabrica extrusoras de alimentos de dupla rosca e as estações que as acompanham, do misturador no início à embaladora no final. Informe o produto e a capacidade em quilogramas por hora, e um engenheiro dimensionará a máquina conforme sua receita, em vez de se basear em um catálogo.
- Quatro modelos, 100–500 kg/h
- Fabricação em 30–40 dias úteis
- Depósito de 30% por T/T
- Pedido mínimo de 1 conjunto
Sua receita, as fotos do produto e a produção desejada ficam entre você e nossa equipe de engenharia. Não publicamos nem reutilizamos formulações de clientes.
Clique para alternar
100–500
Faixa de produção em kg/h
30–40
Prazo de fabricação em dias
100%
Projetado conforme a receita
ISO
Documentação do equipamento
Visão geral da capacidade de extrusão
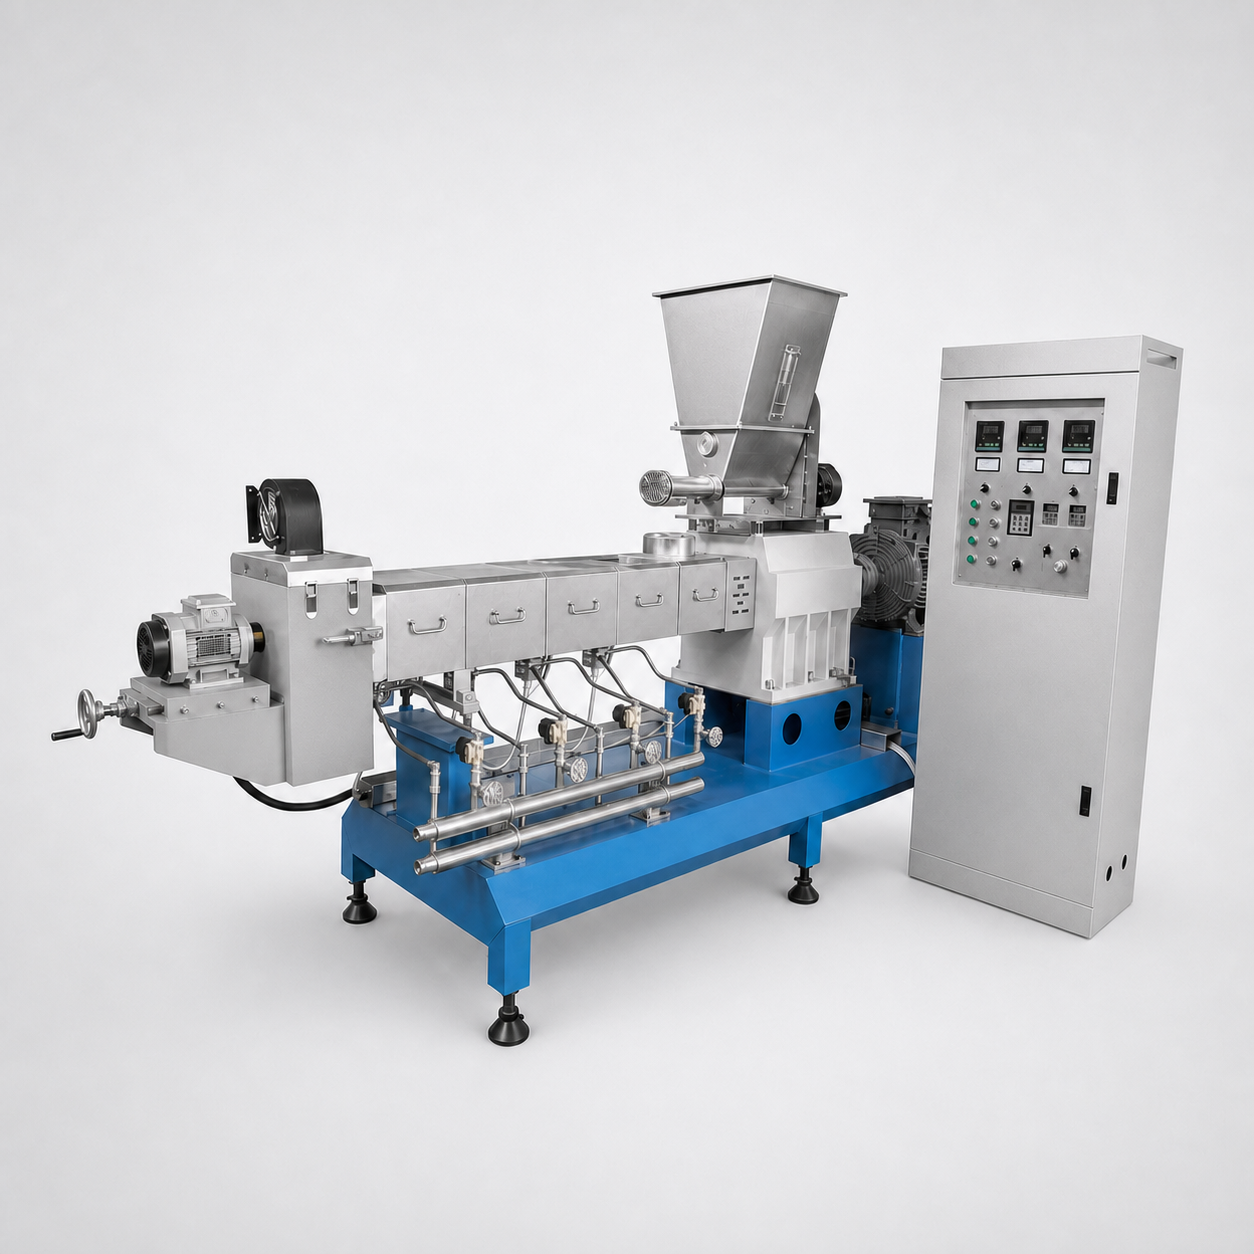
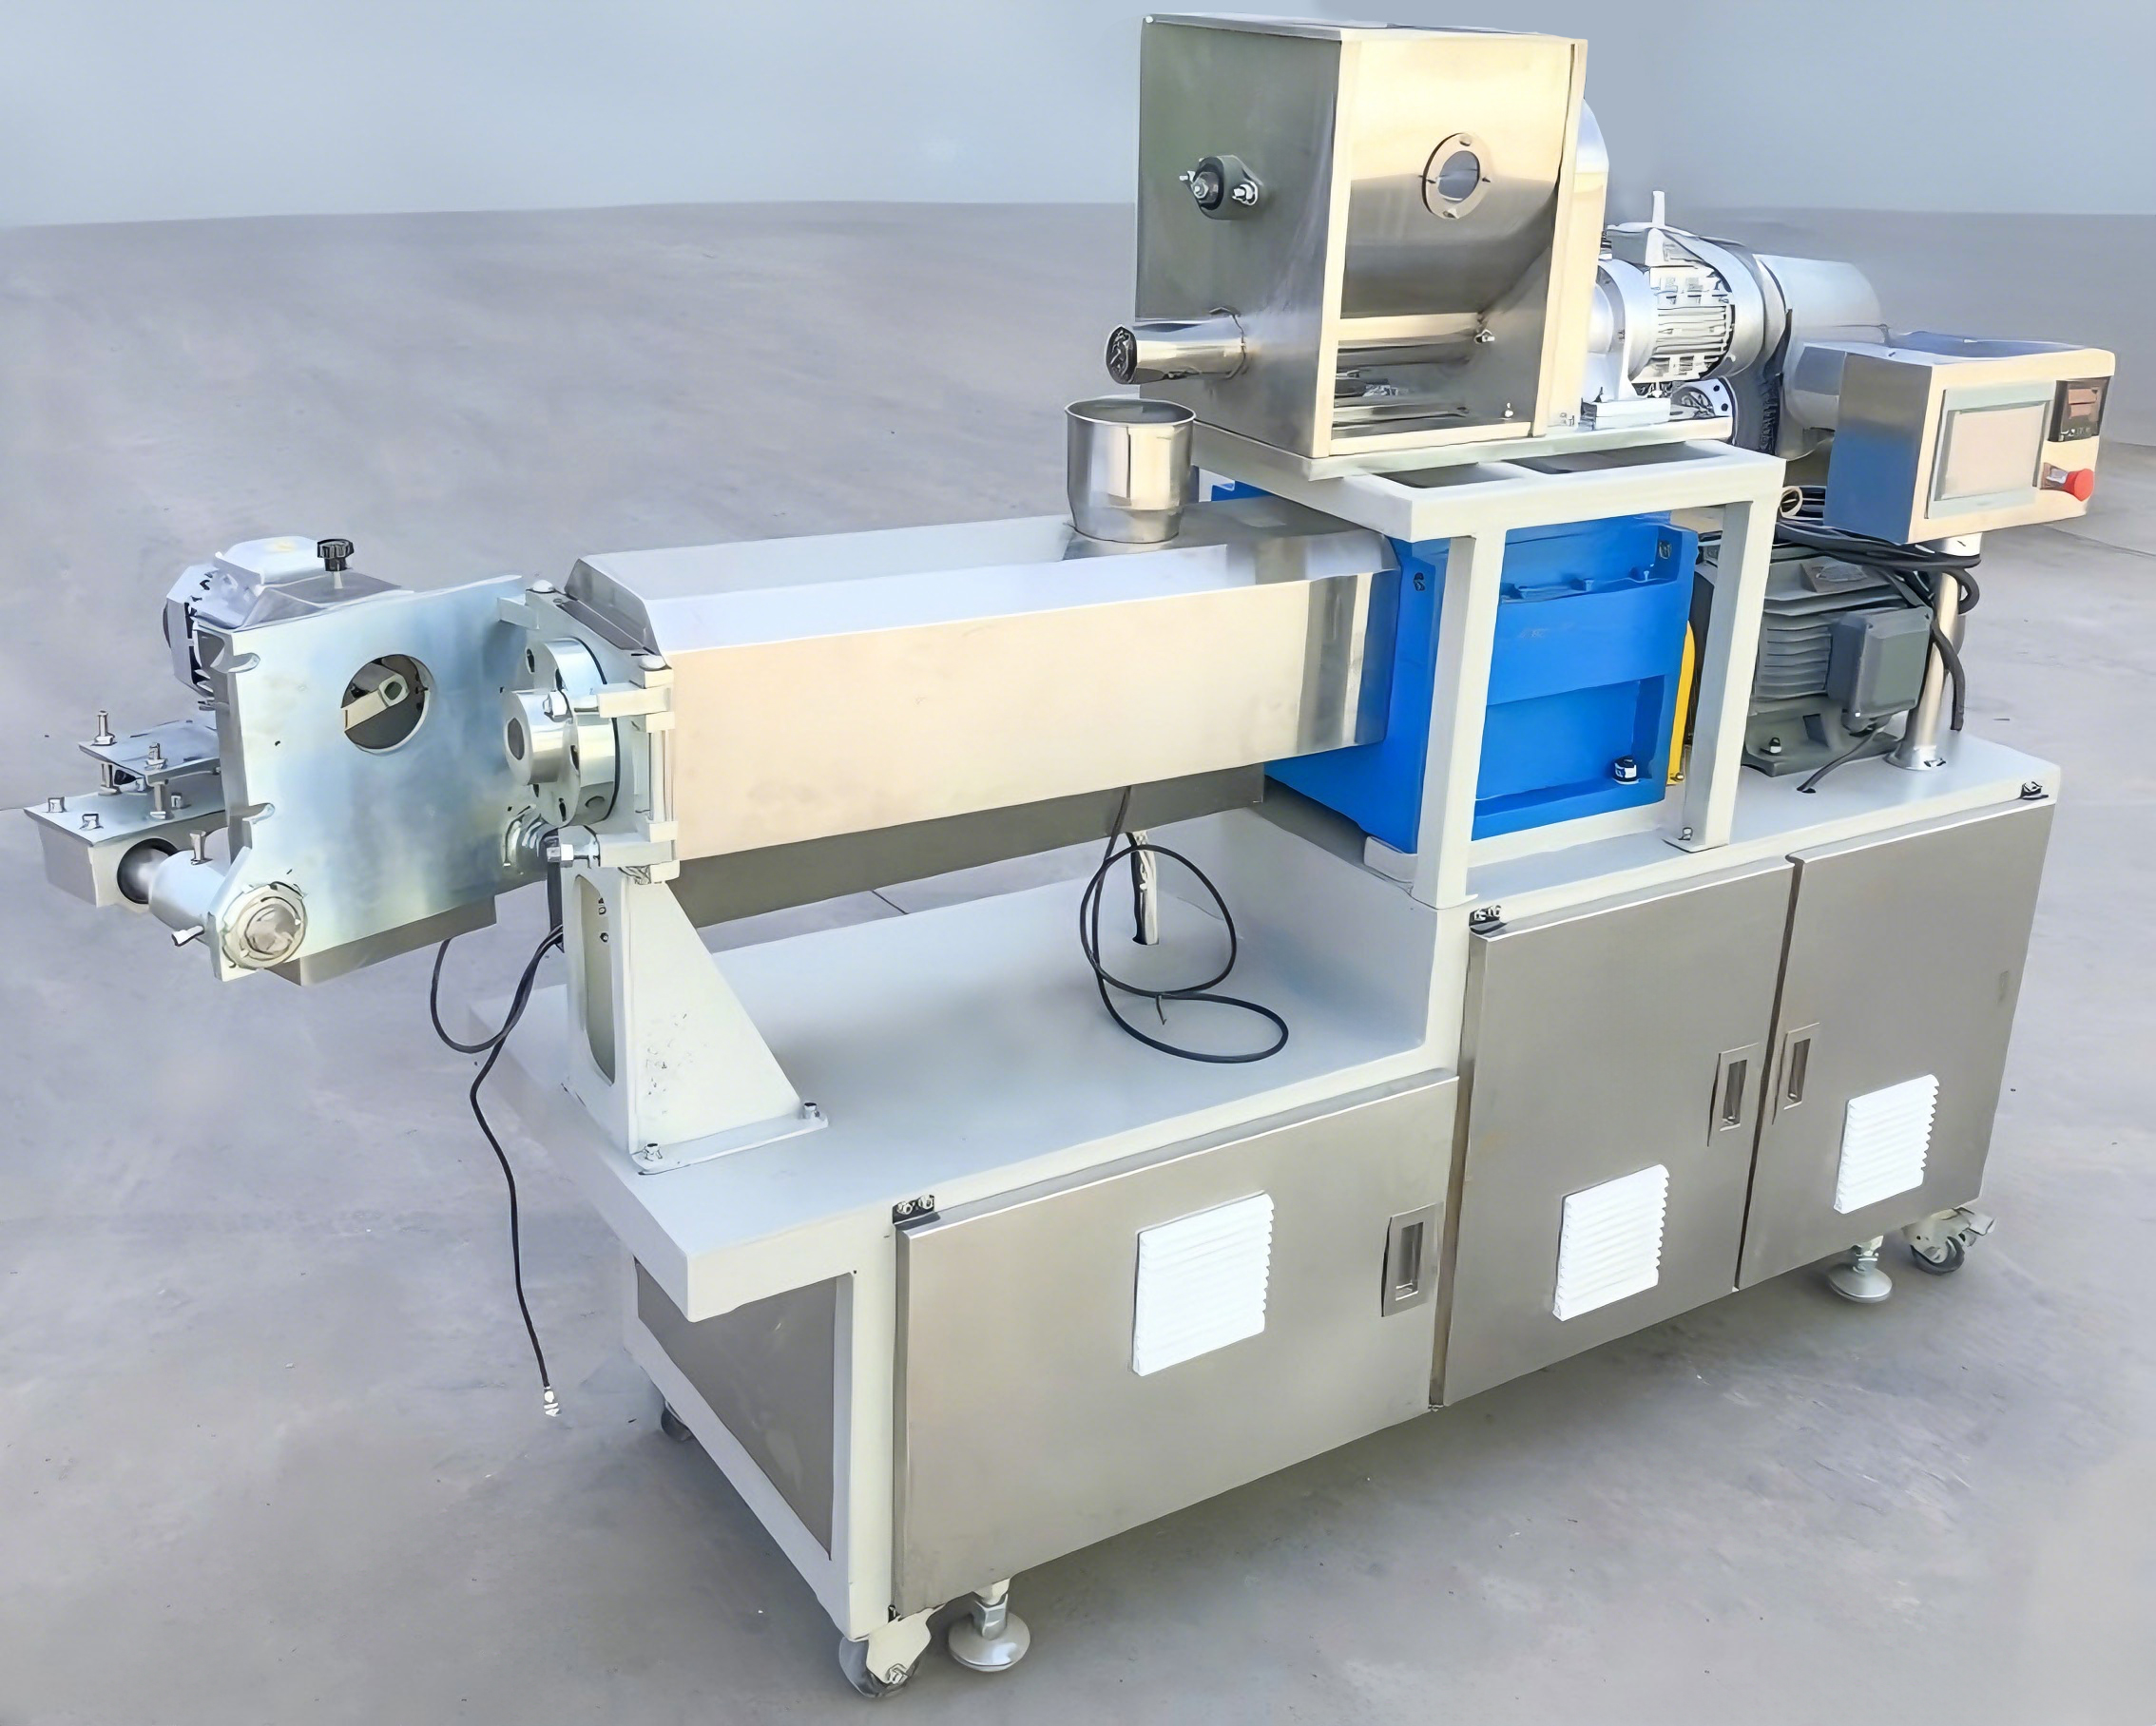
Uma extrusora de alimentos é uma máquina de dupla rosca que mistura, cozinha e dá forma a alimentos ou rações em um único fluxo contínuo. A Shengtu fabrica quatro modelos, de 100 a 500 kg/h. O cozimento ocorre na rosca por cisalhamento e pressão, o formato vem da matriz e o comprimento é definido pelo cortador.
100–500 kg/h
Quatro modelos de dupla rosca. A LY65 atende a volumes de planta piloto e pequenas unidades industriais; a LY85 atende à produção em escala plena.
Roscas de 65 mm a 85 mm
Roscas duplas engrenadas de 65, 70, 75 e 85 mm, com comprimentos de 1.050 mm a 2.150 mm.
Acionamento principal de 22–75 kW
Com controle por inversor nos modelos LY65, LY70 e LY85. O aquecimento do cilindro é dividido em zonas, de 10–26,4 kW, conforme o modelo.
Aço inoxidável 304 para contato com alimentos
Utilizado em toda a estrutura da máquina; é o grau de aço considerado nas normas para metais em contato com alimentos, da FDA 21 CFR Part 177 à GB 4806.9.5
Cinco testes antes do embarque
Teste sem carga, simulação com carga, estabilidade do controle de temperatura, inspeção dos componentes principais e integração de toda a linha, em cada máquina.
Condições da garantia confirmadas no orçamento e no contrato
Os prazos de resposta, o suporte remoto, o atendimento no local e as condições de fornecimento de peças de reposição são confirmados no orçamento e no contrato.
Nove estações
Mistura, alimentação, pré-condicionamento, extrusão, corte, secagem, aplicação de temperos, resfriamento e embalagem, fornecidos como uma linha completa ou como máquinas individuais.
Para ver detalhes relacionados ao planejamento, consulte o guia de equipamentos para extrusão de alimentos.
Receitas desenvolvidas com você
Definimos a fórmula e os parâmetros de extrusão com você e fazemos novos ajustes durante o comissionamento.
A linha de extrusão, estação por estação
Uma extrusora sozinha dá forma ao produto. Uma linha produz o alimento. Estas são as nove estações que fabricamos e integramos, na ordem em que o material passa por elas.
Mistura e alimentação automática
Os ingredientes secos são misturados e, em seguida, medidos e alimentados à extrusora em uma taxa controlada. A alimentação tem acionamento próprio com controle por inversor: 0,75 kW nos modelos LY65 e LY70 e até 2,2 kW no LY75. Assim, a taxa de alimentação pode ser ajustada sem alterar a velocidade das roscas.
A geometria do funil, que evita a formação de pontes, é mais importante que a potência do alimentador. Quando o material forma pontes no funil, o cilindro recebe pouca matéria-prima; no painel, isso parece um problema de velocidade das roscas, mas na verdade é um problema de fluxo do pó.
Pré-condicionamento: quando é possível dispensá-lo
O pré-condicionamento adiciona vapor e água à mistura seca em uma câmara com pás, antes de o material chegar às roscas. A NC State Extension indica que a mistura leva de dois a quatro minutos e descreve o efeito de forma direta: a matéria-prima passa de um estado vítreo para um estado borrachoso, o amido começa a gelatinizar e, então, a extrusora precisa de menos energia mecânica para concluir o processo.1
Há um limite que vale conhecer antes de investir nessa estação. Abaixo de aproximadamente 18% de umidade de processo, é possível dispensar o pré-condicionamento; os produtos de baixa umidade e alta expansão, como os salgadinhos de milho tufados, são o exemplo clássico.1 Acima de 18–20% de umidade, dispensá-lo exige aumentar a temperatura do cilindro, o cisalhamento ou a relação comprimento-diâmetro para obter o mesmo cozimento; esse caminho provoca dextrinização e queima.1
Dois detalhes operacionais da mesma fonte ajudam a evitar problemas recorrentes. Óleo e outros líquidos devem ser adicionados perto da saída, pois o óleo colocado no início reveste as partículas e impede a absorção de água. A pasta de carne precisa ser dosada com precisão, porque os aglomerados de produto causam oscilações no fluxo e peças fora da especificação nas etapas seguintes.1
Extrusão de dupla rosca
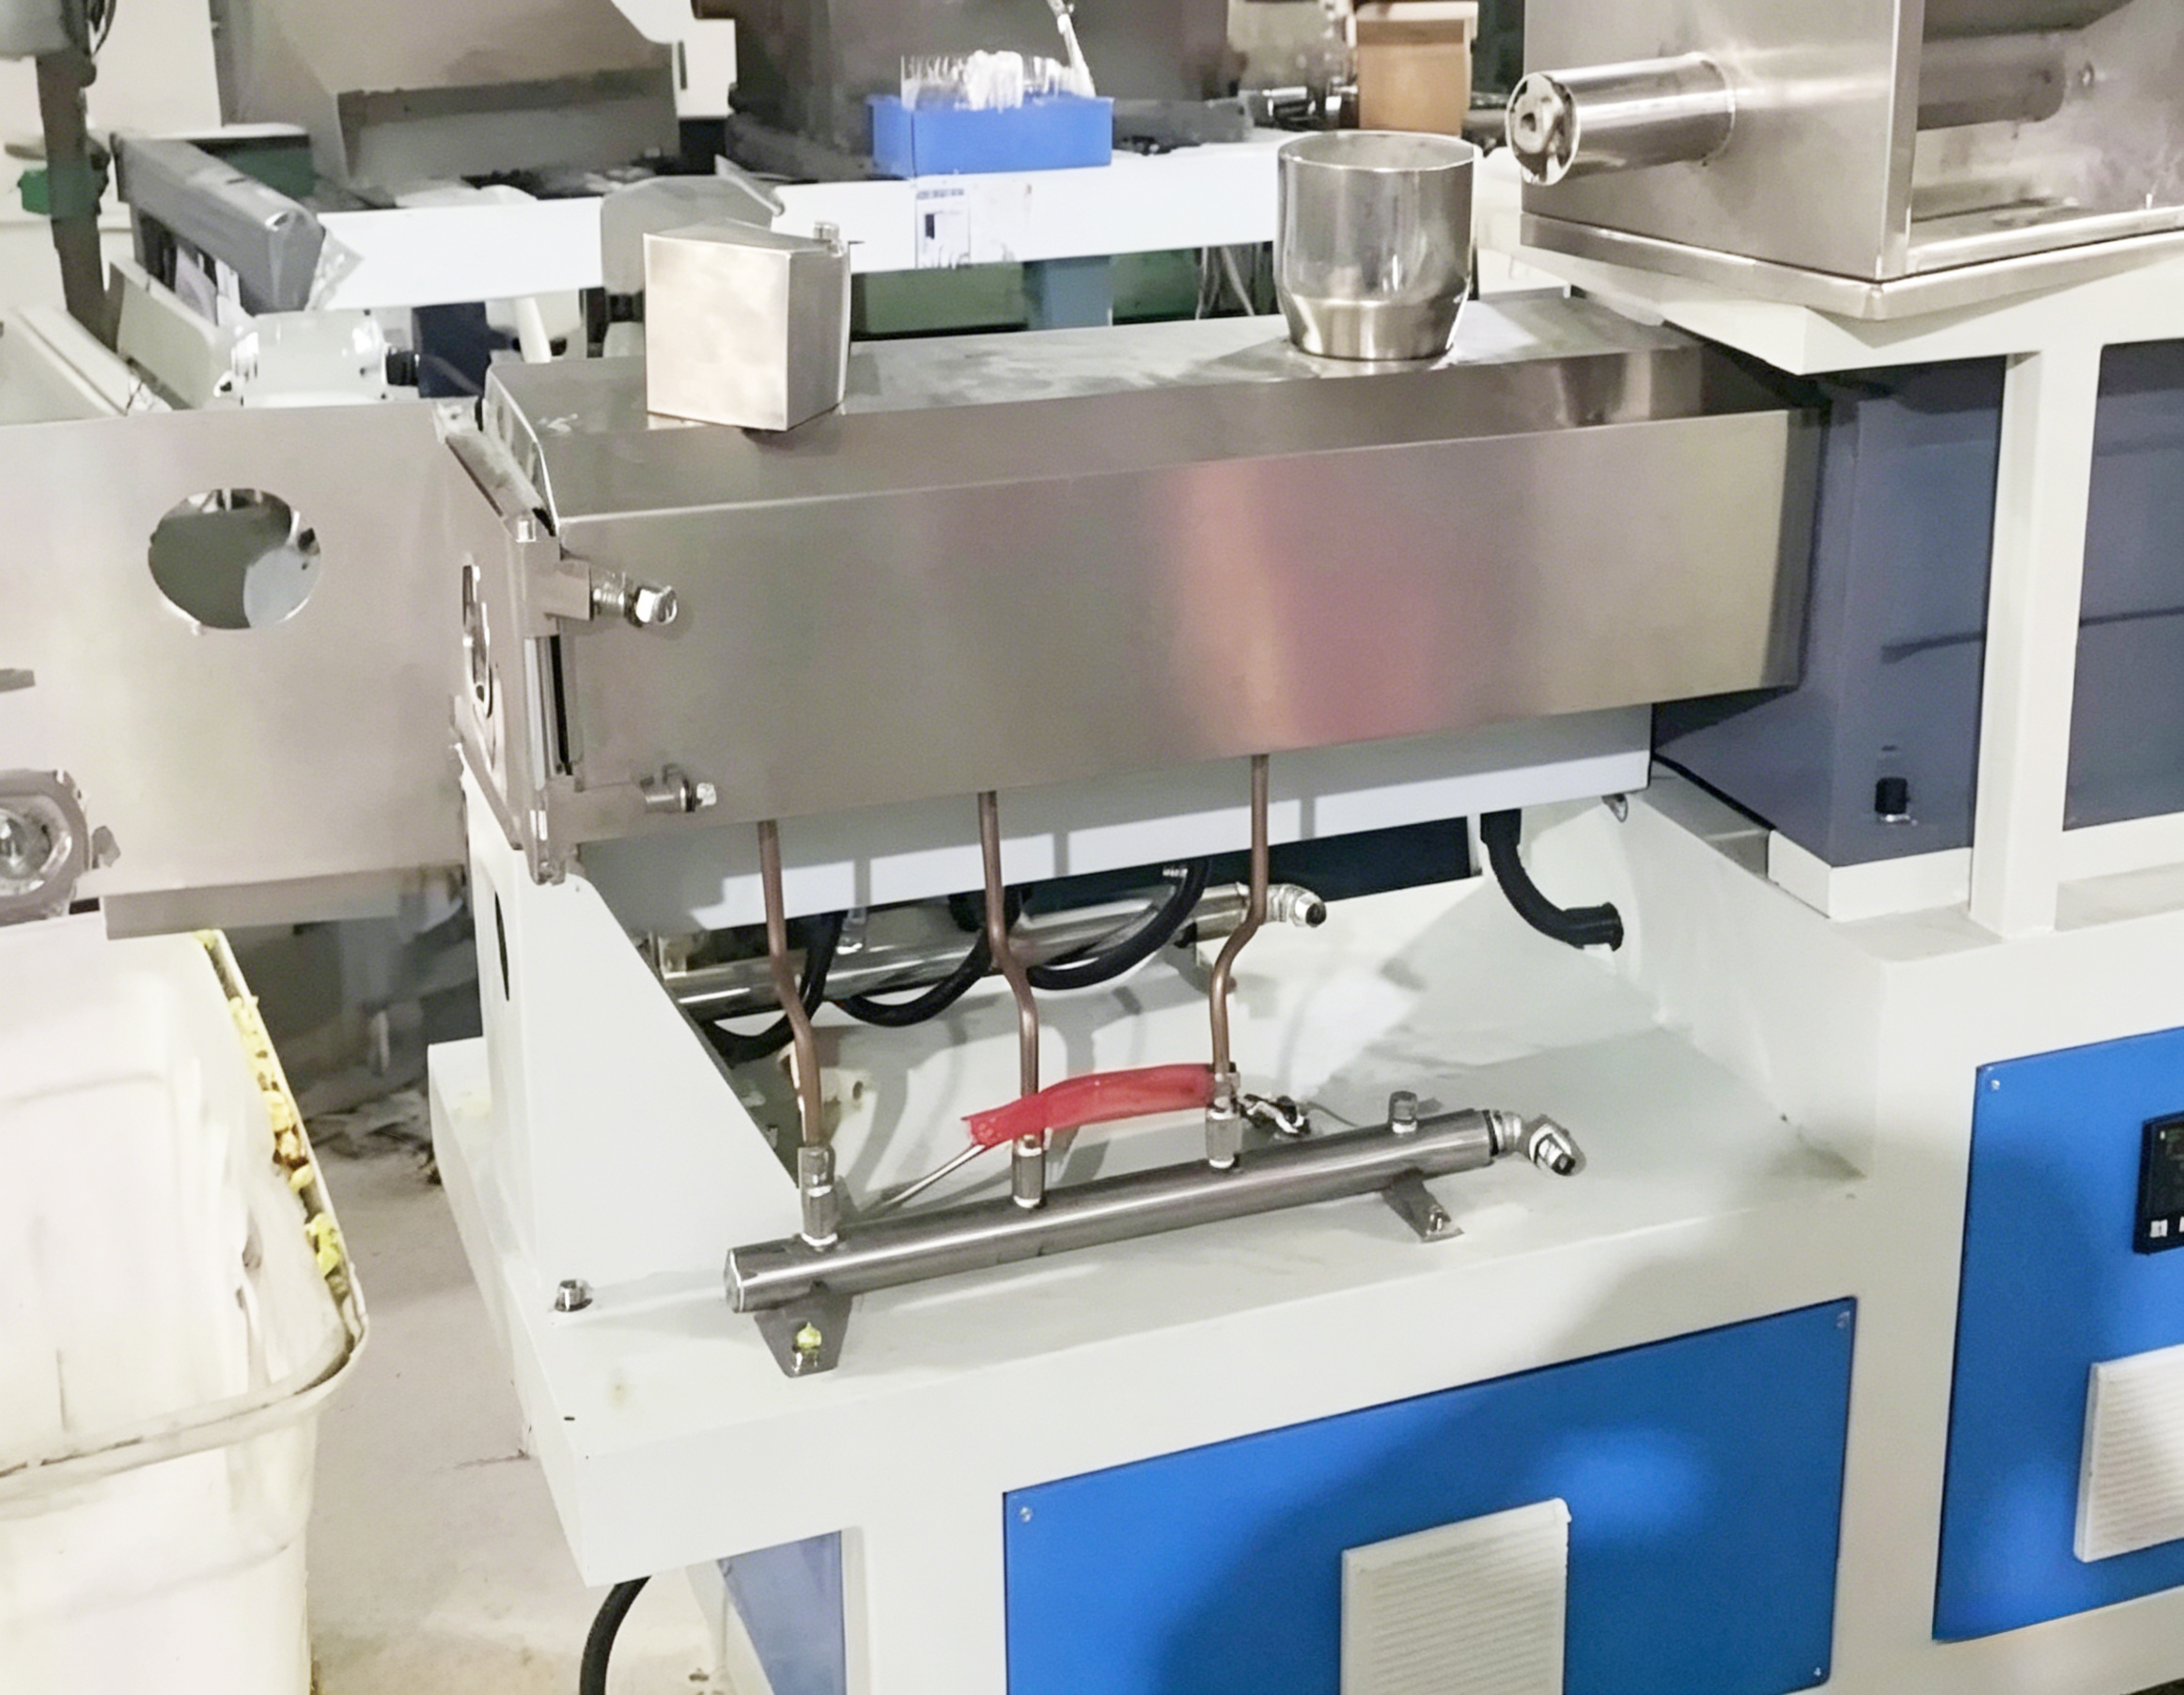
Duas roscas engrenadas e co-rotativas transportam, misturam e cozinham o material no mesmo cilindro. A energia de cozimento vem de duas fontes: mecanicamente, pelo cisalhamento das roscas, e termicamente, pelos aquecedores do cilindro divididos em zonas. A energia mecânica das roscas é chamada pelo setor de energia mecânica específica.
Na extrusão de dupla rosca, o comprimento útil é formado por elementos de rosca cujo passo e perfil determinam onde o material é transportado, onde é misturado e onde a pressão aumenta. A patente da Wenger descreve exatamente esse processo: uma seção de desagregação e homogeneização formada pela alternância de peças com passo à direita e à esquerda.2 O torque, e não apenas a potência nominal, é o que o redutor precisa transmitir a essa geometria.
Esse conceito não é nosso. Uma patente da Wenger Manufacturing sobre a restrição na parte intermediária do cilindro define a extrusão com alta energia mecânica específica como um processo com extrusora simples ou dupla e pré-condicionador a montante, e informa valores de operação entre 45 e 60 kW·h por tonelada.2 Esse é apenas o componente mecânico, e é o valor que um engenheiro de processos otimiza em todo o processo de extrusão.
Corte e conformação
Um cortador frontal de velocidade variável define o comprimento das peças na matriz. Os acionamentos do cortador são controlados por inversor: 0,75 kW nos modelos menores e 1,5 kW no LY85. O formato vem da placa da matriz; por isso, um produto novo geralmente exige novas ferramentas, não uma máquina nova.
Secagem com ar quente
A secagem com ar quente em várias camadas reduz a umidade a um nível adequado para armazenamento do produto após a expansão. Essa é a estação que mais costuma ser subdimensionada: se o secador não acompanhar a produção, ele limita toda a linha, independentemente do que informa a placa de identificação da extrusora.
Aplicação de temperos, pulverização de óleo e resfriamento
Um tambor rotativo aplica óleo e temperos em pó; uma seção de resfriamento leva o produto à temperatura de embalagem para evitar que transpire dentro do saco. Em sentido estrito, ambas as estações são opcionais; do ponto de vista comercial, são decisivas, pois é nelas que se ganha ou se perde a consistência do sabor.
Embalagem automática
A pesagem e o ensacamento fecham a linha. Fornecemos esse conjunto como parte de um escopo completo, pronto para operação, ou deixamos a interface aberta se você já tiver uma embaladora.
Matérias-primas e receitas processadas por esta linha
A extrusão começa como um processo de formulação, antes de ser um processo de máquina. Estas são as famílias de materiais que a linha foi projetada para processar e a propriedade que determina o comportamento de cada uma no cilindro.
| Família de materiais | Comportamento no cilindro | Produtos fabricados |
|---|---|---|
| Sêmola e farinha de milho | Alto teor de amido, expande facilmente com baixa umidade | Salgadinhos de milho tufados, espirais e palitos extrusados |
| Farinha de arroz | Textura fina, cor uniforme e baixo teor de gordura | Crisps à base de arroz e snacks sem glúten |
| Farinha de trigo e semolina | A rede de glúten proporciona coesão, em vez de expansão | Formatos de massa, pellets para snacks e farinha de rosca |
| Amidos de milho e trigo | Amido puro, gelatiniza rapidamente sob cisalhamento | Amido modificado, aglutinante e snacks em pellets |
| Farinha de aveia e cevada | Mais fibras, menos expansão e maior necessidade de umidade | Cereais matinais e produtos extrusados ricos em fibras |
| Farelo e fibras de cereais | Abrasivos, aumentam o desgaste das roscas e matrizes | Cereais e snacks enriquecidos com fibras |
| Família de materiais | Comportamento no cilindro | Produtos fabricados |
|---|---|---|
| Proteína de soja e farinha de soja desengordurada | A proteína ganha textura sob cisalhamento e umidade | Proteína vegetal texturizada, pedaços de soja e extensores de carne |
| Proteína de ervilha e misturas de proteínas vegetais | O alinhamento das fibras depende do histórico de cisalhamento | Formatos de carne à base de plantas |
| Farinha de carne e farinha de aves | O teor de gordura aumenta a lubrificação e reduz o cisalhamento | Ração seca para pets em pellets e petiscos |
| Farinha de peixe | Exige temperatura controlada para preservar os nutrientes | Ração flutuante e afundante para aquicultura |
| Pasta de carne fresca | Adicionada no pré-condicionador, precisa ser medida com precisão | Alimentos para pets com alto teor de carne |
| Aditivos funcionais, vitaminas e corantes | Sensíveis ao calor; geralmente adicionados após a matriz ou no equipamento de cobertura | Cereais fortificados, snacks funcionais e alimentos nutricionais para pets |
Matrizes, formatos e acabamento nas etapas seguintes
A matriz e a linha de acabamento determinam o que o comprador vê. A repetibilidade depende da extrusora.
Matrizes redondas e ocas
Palitos, tubos, anéis e espirais. Geometria versátil para snacks de milho e arroz.
Matrizes com formatos
Estrelas, conchas, formas de animais e letras, cortadas no bocal no comprimento desejado.
Matrizes para pellets de ração
Formatos redondos, cruzados, de ossos e peixes para ração seca e petiscos.
Matrizes para ração de aquicultura
Dimensionadas para pellets flutuantes ou afundantes; a densidade é definida pela umidade e pela pressão da matriz, não apenas pela matriz.
Matrizes para proteínas texturizadas
Configurações com fendas e matrizes de resfriamento para pedaços de soja e proteínas vegetais fibrosas.
Secagem com ar quente
Circulação em várias camadas com controle independente de temperatura, dimensionada conforme a produção da extrusora, não conforme o número do modelo.
Pulverização de óleo e aplicação de temperos
Tambor rotativo com medição de óleo e dosagem de pó para obter cobertura uniforme em alta velocidade.
Resfriamento
Leva o produto à temperatura de embalagem para evitar que a umidade se condense dentro do saco.
O que a matriz realmente controla
A geometria da matriz e a restrição antes dela determinam a pressão a que o material é submetido na saída. Junto com a umidade, a pressão define se um pellet de ração para aquicultura flutua ou afunda. É a mesma variável que a patente da Wenger manipula deliberadamente com uma válvula de restrição na parte intermediária do cilindro para aumentar a energia mecânica específica sem acrescentar energia térmica.2
Ao contrário do que se costuma dizer em vendas, uma matriz mais larga não aumenta a produção. Ao ampliar a área, a pressão cai e a expansão diminui; o produto muda, mas a tonelagem não. A produção depende da velocidade das roscas, da taxa de alimentação e do acionamento; o formato e a densidade dependem da matriz.
A secagem é a estação que mais costuma determinar a umidade do produto final. O relato da NC State Extension sobre o pré-condicionamento explica por quê: o material que chega à matriz já hidratado deixa mais água para remover.1 Dimensione o secador conforme a produção da extrusora, não conforme o número do modelo.
As ferramentas são a forma mais econômica de adicionar um produto alimentício. Uma matriz nova e um ajuste no cortador geralmente bastam para obter um formato novo na mesma extrusora; por isso, cotamos as matrizes separadamente da máquina.
Nossa linha é modular pelo mesmo princípio. Você pode escolher apenas a extrusora, adicioná-la à secagem ou levar a linha completa até a embalagem; também pode acrescentar uma estação mais tarde, quando uma nova linha de produtos alimentícios justificar o investimento. O produto final é definido pela combinação da receita, da matriz e dos parâmetros de processo, não por uma única máquina da linha.
Quatro modelos de 100 a 500 kg/h
Todos os valores desta tabela vêm das especificações das nossas máquinas. Quando um valor não está definido, a linha fica em branco em vez de trazer uma estimativa.
| Especificação | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Capacidade de processamento | 100–150 kg/h | 200–260 kg/h | 250–350 kg/h | 400–500 kg/h |
| Diâmetro das roscas | 65 mm (2.56 in) | 70 mm (2.76 in) | 75 mm (2.95 in) | 85 mm (3.35 in) |
| Comprimento das roscas | 1.050 mm (41.3 in) | 1.699 mm (66.9 in) | 2.150 mm (84.6 in) | 1.650 mm (65.0 in) |
| Configuração das roscas | Duplas, engrenadas | Duplas, engrenadas | Duplas, engrenadas | Duplas, engrenadas |
| Acionamento principal | 22 kW, inversor | 45 kW, inversor | 75 kW, 4 polos | 75 kW, inversor |
| Acionamento do alimentador | 0,75 kW, inversor | 0,75 kW, inversor | 2,2 kW, 4 polos | 1,5 kW, inversor |
| Acionamento do cortador | 0,75 kW, inversor | 0,75 kW, inversor | 2,2 kW, 4 polos | 1,5 kW, inversor |
| Especificação | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Acionamento da bomba de óleo | 0,37 kW | 0,37 kW | 0,75 kW | 0,37 kW |
| Aquecimento do cilindro | 10 kW (5 × 2 kW) | 14 kW (7 × 2 kW) | 26,4 kW (12 × 2,2 kW) | 21 kW (7 × 3 kW) |
| Potência instalada | 33,87 kW | 60,87 kW | 106,55 kW | 99,37 kW |
| Potência em operação | 25–28 kW | 33 kW | 85–90 kW | 55–65 kW |
| Alimentação elétrica | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Modelo | Potência em operação | Capacidade de processamento | Potência total em operação por kg |
|---|---|---|---|
| LY65 | 25–28 kW | 100–150 kg/h | 0,17–0,28 kWh/kg |
| LY70 | 33 kW | 200–260 kg/h | 0,13–0,17 kWh/kg |
| LY75 | 85–90 kW | 250–350 kg/h | 0,24–0,36 kWh/kg |
| LY85 | 55–65 kW | 400–500 kg/h | 0,11–0,16 kWh/kg |
Como interpretar os dois valores de energia no orçamento de uma extrusora
Um orçamento de extrusora pode apresentar um valor de energia, que será uma de duas grandezas diferentes. Uma é a potência total em operação por quilograma, que inclui tudo o que a máquina consome na produção nominal. A outra é a energia mecânica específica, que considera apenas o trabalho que as roscas realizam sobre o material. Um orçamento que não informa qual delas está usando não diz nada.
Divida a linha da potência em operação pela linha da capacidade de processamento para obter o primeiro valor, aquele que aparece na conta de energia elétrica. Publicamos esse dado porque o comprador pode compará-lo com nossas próprias especificações e com sua tarifa de energia.
Esse valor não é a energia mecânica específica, e os dois não devem ser comparados. Os valores acima abrangem tudo o que a máquina consome na produção nominal: acionamento principal, alimentador, cortador, bomba de óleo e aquecedores do cilindro. A energia mecânica específica contabiliza apenas o trabalho mecânico que as roscas realizam sobre o material. Para essa grandeza, a patente da Wenger informa valores de operação de 45 a 60 kW·h por tonelada.2 Um fornecedor que compara um valor com o outro está comparando grandezas diferentes.
Dois pontos ficam claros na própria tabela. Em toda a faixa, a LY85 é a mais econômica por quilograma. A LY75 está no outro extremo e também tem o maior número de zonas de aquecimento da linha: 26,4 kW em doze bandas, além da rosca mais longa, com 2.150 mm.
×
![Vista ampliada do equipamento]()
Qualidade de fabricação e testes antes do embarque
Antes de sair da fábrica, cada máquina passa por cinco testes, e nenhum deles é apenas uma formalidade documental.
01
Ligar a máquina vazia confirma a rotação estável e partidas e paradas regulares nos sistemas de transporte, acionamento principal e controle.
02
Em condições simuladas de produção e operação contínua, observamos como a máquina se comporta com material dentro do cilindro.
03
Verificamos a precisão do sistema de aquecimento e do circuito de controle em todas as zonas.
04
Motor, redutor, roscas e rolamentos são inspecionados item por item.
05
Todo o percurso, da alimentação à saída do produto acabado, é testado em sequência, não estação por estação.
Os testes na fábrica seguem essa ordem porque os modos de falha se acumulam: uma falha de controle encontrada sob carga é diferente de uma falha de rolamento detectada com a máquina parada. Se os problemas forem procurados na ordem errada, será preciso desmontar a máquina duas vezes. Por isso, a Shengtu realiza a simulação com carga antes da inspeção dos componentes: é uma questão prática, não de formalidade.
Registros da empresa: Solicite informações atualizadas sobre o titular, o escopo e a validade.
Conformidade do equipamento: Confirme a documentação do modelo, da configuração e do país de destino.
Documentos do pedido: Defina no contrato os registros de inspeção, os manuais, os desenhos e a documentação de embarque.
Materiais e normas aplicáveis
As máquinas são fabricadas em aço inoxidável 304 para contato com alimentos. As normas que definem o que significa “próprio para contato com alimentos” para um metal incluem a FDA 21 CFR Part 177 nos Estados Unidos, a Regulation (EC) 1935/2004 na União Europeia e a GB 4806.9 na China, que substituiu a GB 9684-2011 para materiais metálicos em aplicações alimentícias.5 Informamos o grau do material e as normas consideradas em sua seleção; deixamos as declarações de certificação para os documentos que as comprovam.
Certificações da empresa
Os certificados e documentos aplicáveis são confirmados para o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
Solicite os registros atuais do sistema de gestão da empresa e qualquer avaliação DCMM aplicável para analisar o fornecedor. Um certificado de sistema de gestão ou uma avaliação de gestão de dados não comprova a segurança nem a conformidade de um modelo específico de máquina.
Suporte após o início da operação
Compradores de equipamentos chineses descrevem publicamente o mesmo padrão de falhas: suporte limitado para solução de problemas, documentação ausente e uma diferença de fuso horário que transforma um problema de uma hora em um problema de três dias.6 O processo de resposta, as responsabilidades e os prazos precisam ser acordados por escrito.
Duas dessas reclamações dizem respeito à documentação, não ao equipamento. A documentação que nunca chega e a barreira linguística que transforma um problema de uma hora em um problema de três dias estão entre as falhas mais citadas pelos compradores. Uma máquina melhor não resolve nenhuma delas.
Os prazos de resposta, o suporte remoto, o atendimento no local e as condições de fornecimento de peças de reposição são confirmados no orçamento e no contrato. A duração, a cobertura e as exclusões da garantia também são confirmadas no orçamento e no contrato. Confirme na lista de peças de reposição quais roscas, matrizes, rolamentos e componentes de controle são recomendados.
Produtos fabricados nesta linha
As aplicações abaixo correspondem ao que a imprensa especializada descreve para extrusoras de dupla rosca: massas, proteína vegetal texturizada e alimentos oleosos são processados em equipamentos de dupla rosca, enquanto rações secas simples continuam sendo produzidas em máquinas de rosca única.3
Salgadinhos e alimentos expandidos
Espirais, palitos, anéis e salgadinhos recheados feitos com grits de milho, farinha de arroz e misturas. Essa é a faixa de baixa umidade e alta expansão, em que muitas vezes é possível dispensar o pré-condicionamento.
Cereais matinais e flocos de milho
Formatos extrusados de cereais e pré-formas de flocos, com a sequência de secagem e cobertura que os transforma em um cereal pronto.
Alimentos para animais de estimação e ração para aquicultura
Ração seca e petiscos feitos com receitas à base de farinhas, além de ração flutuante ou que afunda para aquicultura, cuja densidade dos pellets é definida pela umidade e pela pressão da matriz. Nas receitas com alto teor de carne, a mistura de carne é adicionada no pré-condicionador.
Proteína vegetal e de alta umidade
Proteína vegetal texturizada, pedaços de soja e pré-formas de carne vegetal, nas quais a estrutura fibrosa criada no cilindro é o próprio produto e precisa ser preservada em todas as etapas seguintes.
Massas, farinha de rosca e produtos de amido
Pré-formas de massas e macarrão, farinha de rosca extrusada, amido modificado e arroz fortificado: todos podem ser produzidos na mesma família de máquinas, com ferramentas diferentes.
Produtos funcionais e fortificados
Cereais enriquecidos com vitaminas e alimentos nutricionais para animais de estimação, nos quais os aditivos sensíveis ao calor são dosados depois da matriz ou no revestidor, em vez de serem adicionados ao cilindro.
Como esta página se encaixa entre os tipos de extrusora
As buscas nesta categoria se dividem por aplicação, não por máquina. Por isso, o mesmo cilindro aparece como extrusora para alimentos de animais de estimação, extrusora de cereais, máquina extrusora de ração para peixes e extrusora de alimentos expandidos em quatro catálogos diferentes. Apesar do que esses catálogos dão a entender, em geral se trata da mesma plataforma de dupla rosca, com ferramentas e equipamentos posteriores diferentes.
Quem compara fabricantes de extrusoras para alimentos muitas vezes começa procurando uma máquina para extrusar alimentos para animais de estimação e acaba especificando uma linha de produção de cereais, ou vice-versa. O princípio da cocção por extrusão é o mesmo nos dois casos; o que muda é a receita, a umidade e a matriz.
Escopo turnkey
Máquinas individuais, uma linha de camada única ou multicamada, semiautomática ou totalmente automática, ou um escopo para a planta industrial inteira, com planejamento do layout. A linha abrange mistura, alimentação, pré-condicionamento, extrusão, corte, secagem, tempero, resfriamento e embalagem.
Quando a extrusão não é o processo indicado
Há quatro situações em que recomendaríamos outro equipamento ou uma solução menor. Na prática, a resposta honesta a uma consulta às vezes é uma cotação menor do que a que você pediu.
01
Uma receita estável, sem alterações
Uma máquina de dupla rosca oferece flexibilidade para trabalhar com diferentes receitas, mas exige um investimento maior. Uma máquina de rosca única não a substitui quando a receita muda toda semana. Para um produto fixo, porém, o contrário se aplica: a segunda rosca não traz benefício, uma máquina de rosca única dá conta do trabalho por um custo menor, e os fornecedores do setor confirmam isso. Alternativa: uma extrusora de rosca única dimensionada para a mesma produção.
02
Alimentos úmidos para animais de estimação e produtos em autoclave
A extrusão cozinha e dá forma a uma massa plástica. Alimentos úmidos enlatados ou em sachês seguem um processo de envase, fechamento e esterilização. Alternativa: uma linha de autoclave, que pertence a outra família de equipamentos.
03
Ingredientes ativos sensíveis ao calor no cilindro
Probióticos, algumas vitaminas e corantes delicados não resistem às condições dentro do cilindro. Alternativa: fazer a dosagem depois da matriz, no revestidor ou na etapa de pulverização.
04
Comprar uma capacidade de produção que você não consegue alimentar nem secar
Uma extrusora maior antes de um secador subdimensionado aumenta a fila, não a produção. Alternativa: dimensionar primeiro a estação que limita a linha e, depois, a extrusora.
Perguntas frequentes
O que é uma extrusora de alimentos e o que ela faz?
Uma extrusora de alimentos força uma mistura umedecida de alimentos ou ração a passar por um cilindro aquecido, com uma ou duas roscas giratórias, e sair por uma matriz moldada. A mistura, a cocção e a modelagem ocorrem em uma passagem contínua, por isso uma máquina substitui várias etapas em batelada.
O que é considerado um alimento extrusado?
Todo produto cozido e moldado no cilindro, em vez de ser montado depois: salgadinhos expandidos, cereais matinais, ração seca, pellets para aquicultura, proteína texturizada e pré-formas de massas são alimentos extrusados nesse sentido. A extrusão funciona da mesma maneira em cada caso; o que muda é a receita, a matriz e os parâmetros.
Qual é a diferença entre uma extrusora de alimentos de rosca única e uma de dupla rosca?
Uma máquina de rosca única principalmente transporta e funde o material. Duas roscas engrenadas acrescentam capacidade real de mistura, toleram faixas mais amplas de umidade e gordura e permitem lidar com mudanças de receita sem alterar as ferramentas do processo. A contrapartida é o custo de investimento.
Como escolher uma extrusora para 100 to 500 kg por hora?
Defina primeiro o produto, depois a produção por hora e, em seguida, verifique as estações antes e depois da extrusora. Na nossa linha, o modelo LY65 começa em 100–150 kg/h e o LY85 atende a 400–500 kg/h; a ferramenta acima segue o mesmo raciocínio.
Uma extrusora maior significa maior produção para a linha?
Não por si só. Se o pré-condicionador antes dela ou o secador depois não comportar o novo fluxo, a capacidade adicional da extrusora não chega à embaladora.8
Quais matérias-primas esta linha pode processar?
Farinhas de milho, arroz, trigo e aveia, amidos, farelo e fibras de cereais, proteína de soja e ervilha, farinhas de carne e peixe, mistura de carne fresca no pré-condicionador e aditivos funcionais dosados nas etapas seguintes. A tabela de materiais acima mostra como cada um se comporta no cilindro.
Uma extrusora pode fabricar mais de um produto?
Sim. Esse é o principal motivo para escolher roscas duplas.
Ela pode processar carne fresca ou ingredientes com alto teor de gordura?
A mistura de carne fresca entra no pré-condicionador e precisa ser dosada com precisão, porque uma mistura irregular provoca oscilações no fluxo e peças fora de especificação nas etapas seguintes.1 Um alto teor de gordura reduz o cisalhamento; por isso, a configuração das roscas e a umidade são ajustadas, em vez de serem presumidas.
O que é cocção por extrusão e qual é a diferença em relação à conformação a frio?
Na cocção por extrusão, o amido é gelatinizado e a proteína é desnaturada dentro do cilindro, por meio de cisalhamento e calor. A conformação a frio apenas molda uma massa que já foi cozida ou misturada em uma etapa anterior. Cada processo exige roscas e temperaturas diferentes e, muitas vezes, máquinas distintas.
Quanta energia a máquina realmente consome por quilograma?
Entre 0.11 e 0,36 kWh por quilograma na produção nominal dos quatro modelos, considerando todo o consumo da máquina. Essa medida é diferente da energia mecânica específica, que contabiliza apenas o trabalho mecânico das roscas e aparece na literatura sobre patentes de extrusão na faixa de 45 a 60 kW·h por tonelada.2
Quando vale a pena pagar pelo pré-condicionamento?
Abaixo de aproximadamente 18% de umidade do processo, muitas vezes é possível dispensá-lo, por isso salgadinhos de milho expandidos geralmente são feitos sem pré-condicionamento. Acima de 18–20% de umidade, ele permite que a extrusora cozinhe corretamente sem levar o produto ao ponto de queimar.1
Que manutenção uma linha de extrusão exige?
As roscas, as matrizes e os rolamentos são componentes sujeitos a desgaste; as resistências do cilindro e seus controles também precisam de inspeções periódicas. Mantemos roscas, matrizes, rolamentos e componentes de controle disponíveis durante toda a vida útil da máquina.
Qual é a diferença entre uma extrusora de alimentos e uma peletizadora?
A peletizadora comprime sem cozinhar. A extrusora cozinha enquanto transporta o material.
Quais são as desvantagens da extrusão de alimentos?
Nutrientes sensíveis ao calor podem se perder no cilindro, o investimento é maior do que em equipamentos para processamento em batelada, e algumas matérias-primas não são adequadas ao processo. Fontes do setor apontam as mesmas limitações, e a seção acima apresenta as quatro situações em que recomendaríamos outra solução.
Quanto tempo leva a fabricação e quais são as condições de pagamento?
A fabricação da máquina leva de 30–40 dias úteis a partir do pagamento do sinal; o prazo é confirmado na cotação. O pagamento é feito com um sinal de 30% por T/T e o saldo antes do envio. Também aceitamos L/C à vista.
Qual é o pedido mínimo e como a máquina é embalada?
O pedido mínimo é de uma unidade, e uma máquina pode ser ampliada para formar uma linha completa posteriormente. As máquinas saem da fábrica em caixas de madeira sem fumigação. A embalagem é dimensionada para o transporte marítimo, e a máquina segue com a documentação, o conjunto de peças de desgaste fornecido com o pedido e o desenho do layout de que sua equipe de instalação precisará ao abrir a caixa. Se o destino tiver exigências fitossanitárias ou de marcação específicas, informe-nos ao fazer o pedido; assim, elas serão incluídas na especificação da caixa, em vez de serem descobertas no porto.