Линии стерилизации и асептического розлива

Shengtu разрабатывает проекты стерилизации и асептического розлива с учётом пищевого продукта, упаковки, условий хранения, выпуска продукции, инженерных коммуникаций и порядка валидации. Компания проектирует линию как единую систему с согласованными интерфейсами, а не как набор отдельных машин.

3 технологических маршрута

Асептический розлив UHT, пастеризация в туннеле и обработка в автоклаве

Комплексная линия

От проектирования процесса до поставки и технической поддержки

Система управления готова к цифровой интеграции

ПЛК, HMI и интерфейсы передачи данных с учётом проекта

Единая карта ответственности

Указаны ответственность за оборудование, интерфейсы и приёмку

СИСТЕМА РАБОТАЕТ
Основная линия стерилизации и асептического розлива

Начните с продукта и заданного конечного состояния процесса

Начните с конечного состояния процесса

Пастеризация, промышленная стерилизация и асептическая переработка — это разные процессы. Выбор маршрута для инженерной проработки зависит от состава продукта, герметичности упаковки, условий розлива, требований к хранению и правил рынка сбыта.

Три дорогостоящих пробела в техническом задании

01 Выбор туннельного пастеризатора
Покупатель может выбрать туннельный пастеризатор, не выяснив, нужна ли продукту пастеризация, промышленная стерилизация или хранение в охлаждённом виде.
02 Возможность подготовить предложение по автоклаву
Предложение по автоклаву может оказаться непригодным, если не указаны тип продукта, объём наполнения, свободное пространство над продуктом, вязкость, наличие включений или геометрия упаковки.
03 Ответственность за валидацию и отклонения
Покупатели опасаются, что производитель оборудования и специалист по обработке продукции каждый предположат, что ответственность за валидацию и решения по отклонениям лежит на другой стороне.

Сначала выберите технологический маршрут, затем оборудование

Предварительную технологическую схему разрабатывают после подтверждения требуемого уровня микробиологического контроля и маршрута упаковки. Это позволяет не рассматривать туннельный пастеризатор как замену автоклаву или асептической системе.

Инженерный термин: значение при обсуждении пищевой линии

Процесс стерилизации или термическая стерилизация предполагает выдержку при заданной высокой температуре для контроля целевого микроорганизма, спор или других микробов. Требуемое конечное состояние продукта определяет, какие методы стерилизации следует рассматривать.

Машина для асептического розлива, стерильный тракт продукта, тракт упаковки и барьерные системы образуют единую согласованную систему розлива. При проверке стерилизации упаковки фиксируют, предусмотрен ли пероксид водорода или другой валидированный метод. Одно лишь оборудование для розлива не обеспечивает завершённый процесс розлива и гарантию стерильности.

Это оборудование для стерилизации использует пар, горячую воду или другой валидированный способ нагрева для стерилизации пищевого продукта в герметичной упаковке. Выбранные циклы обеспечивают безопасность пищевого продукта, а упаковка и схема охлаждения помогают сохранить его качество.

Для пастеризации продукта в закрытой упаковке необходимы контролируемые зоны нагрева, выдержки и охлаждения. Операторы отслеживают результат пастеризации по времени, температуре и согласованной методике оценки единиц пастеризации (PU).

Контроль загрязнений может предусматривать чистое помещение, стерильный тракт продукта или другие меры стерильного производства. Требования к пищевому процессу должны определять необходимый уровень стерильности, а не заимствовать его из фармацевтического производства.

Производительность, занимаемая площадь, энергопотребление, смена типа упаковки и принимаемый выпуск продукции определяют эффективность линии для пивоваренного, напиточного или пищевого производства. Эти факторы также учитывают при сравнении производителей.

Линия может поддерживать процесс, предназначенный для продления срока хранения, однако государственные органы и нормативные требования обеспечивают безопасность пищевой продукции, возлагая на переработчика обязанности по разрешению на выпуск продукции. Конструкция из нержавеющей стали сама по себе не заменяет валидацию продукта.

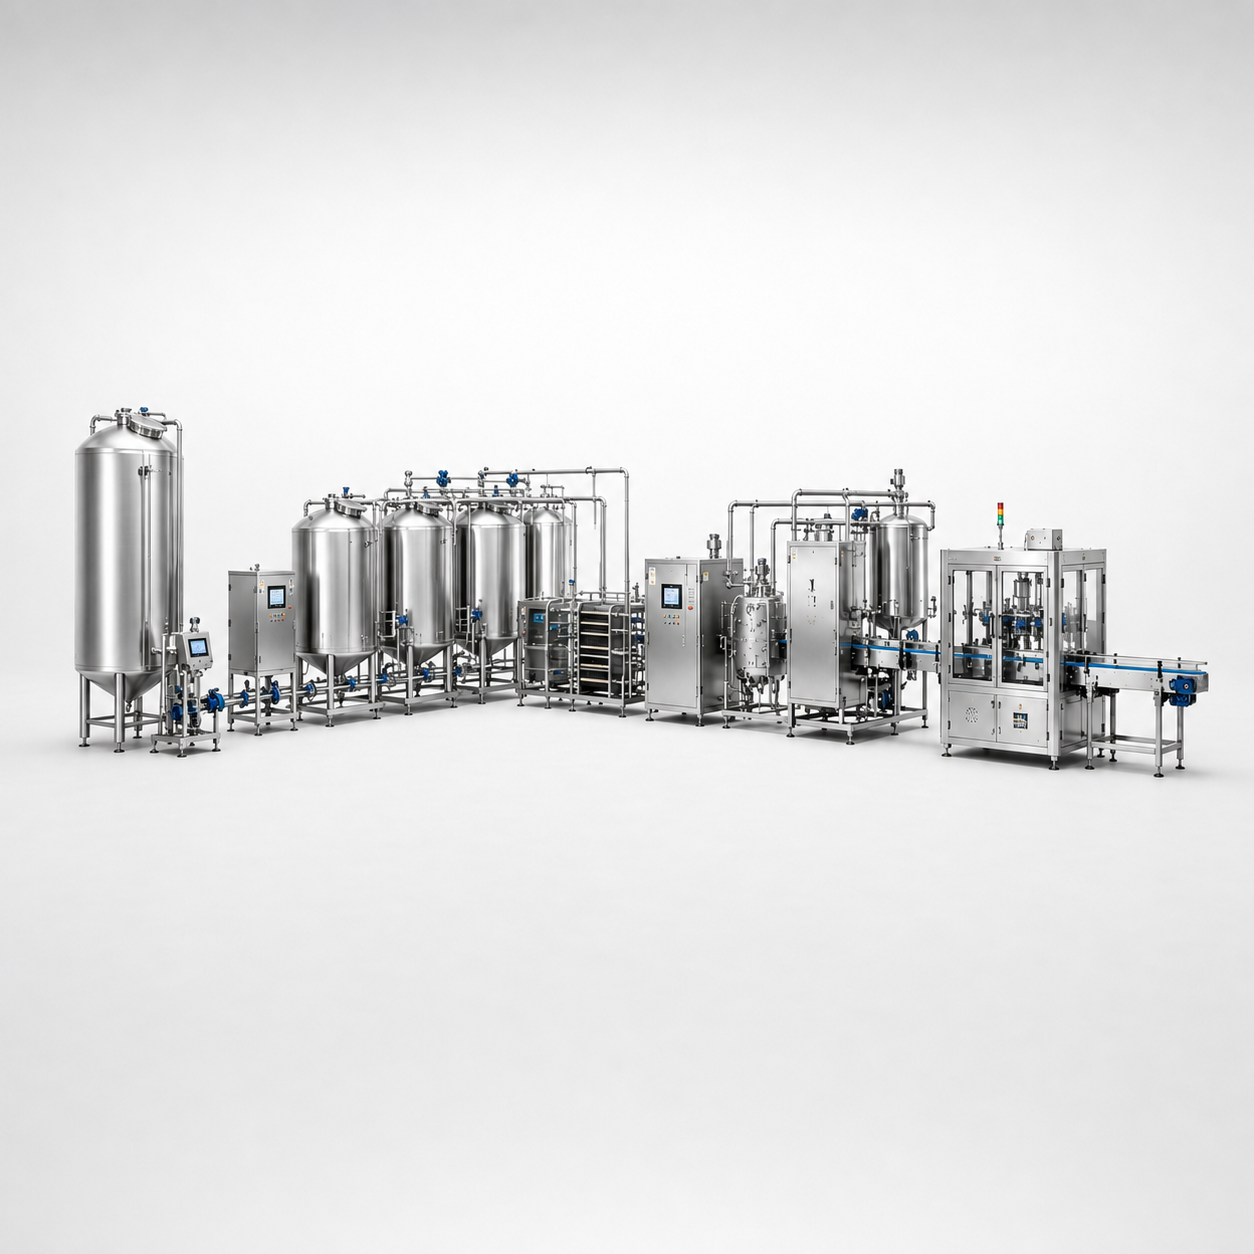
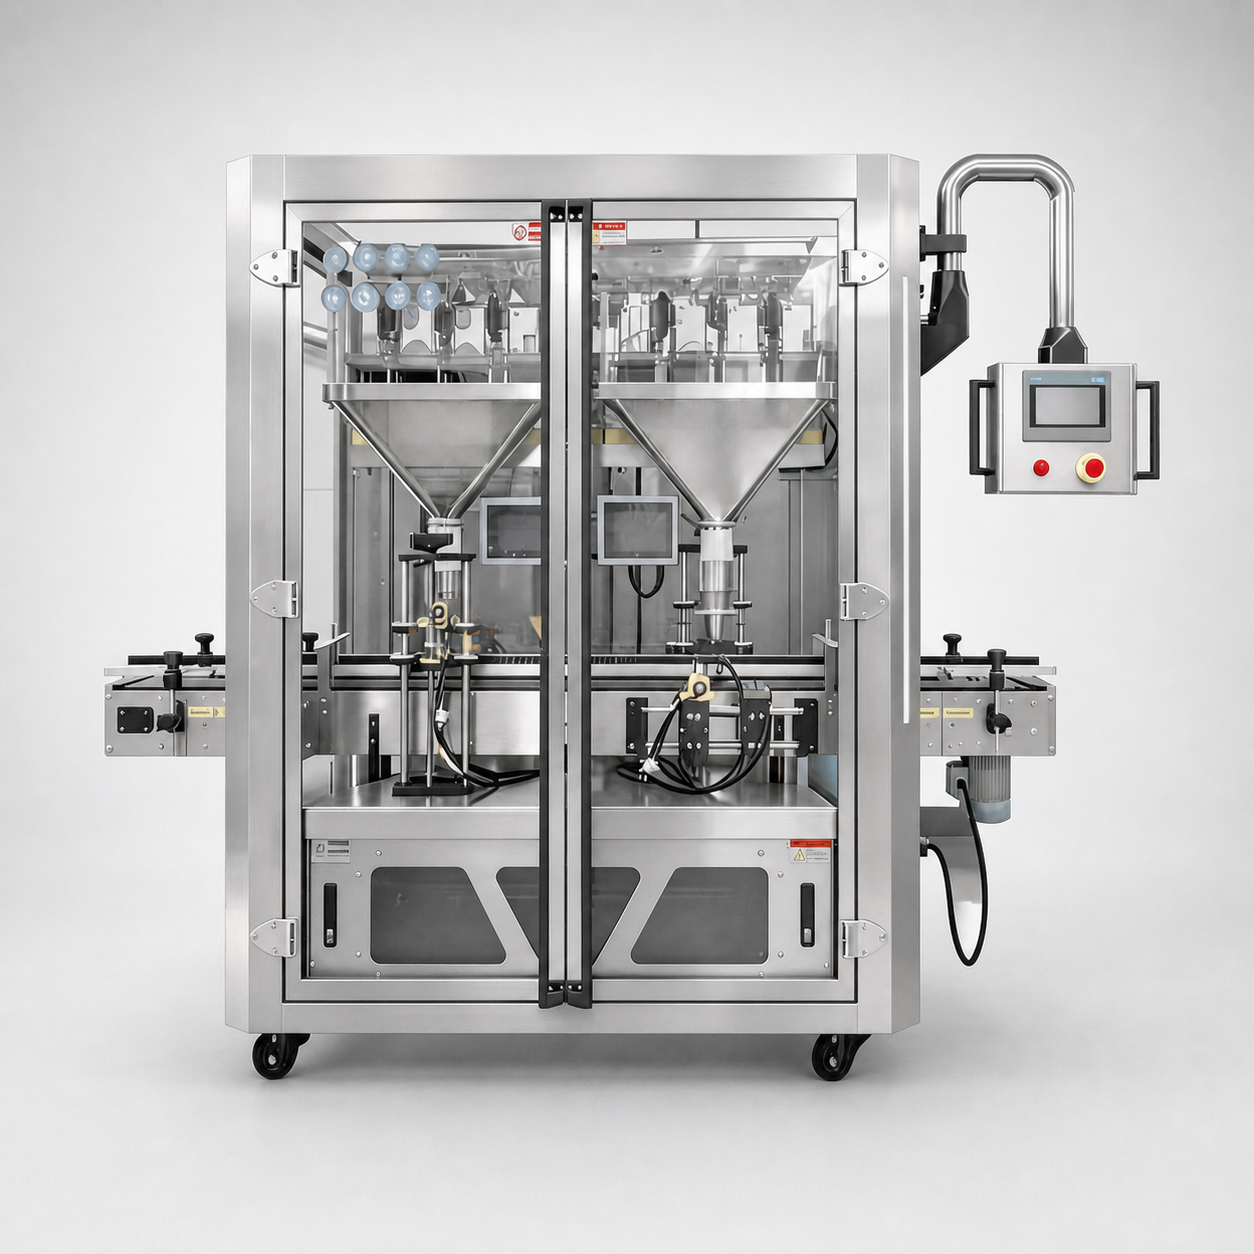
Производственная линия Shengtu для стерилизации UHT и асептического розлива

Линия асептического розлива UHT

Для проектов с жидкими пищевыми продуктами, которые подвергаются тепловой обработке до розлива, после чего их состояние необходимо сохранить в стерильной зоне. Мы рассматриваем характеристики продукта, интерфейсы стерилизатора и гомогенизатора, стерильную выдержку, тип розлива, логику мойки и инженерные коммуникации.

  • Маршруты стерилизации продукта и упаковки рассматриваются отдельно
  • Интерфейсы стерильной зоны определены в предложении
  • Мойка и системы управления определены с учётом проекта
Подробнее о линии асептического розлива UHT →
Линия асептического розлива UHT Shengtu

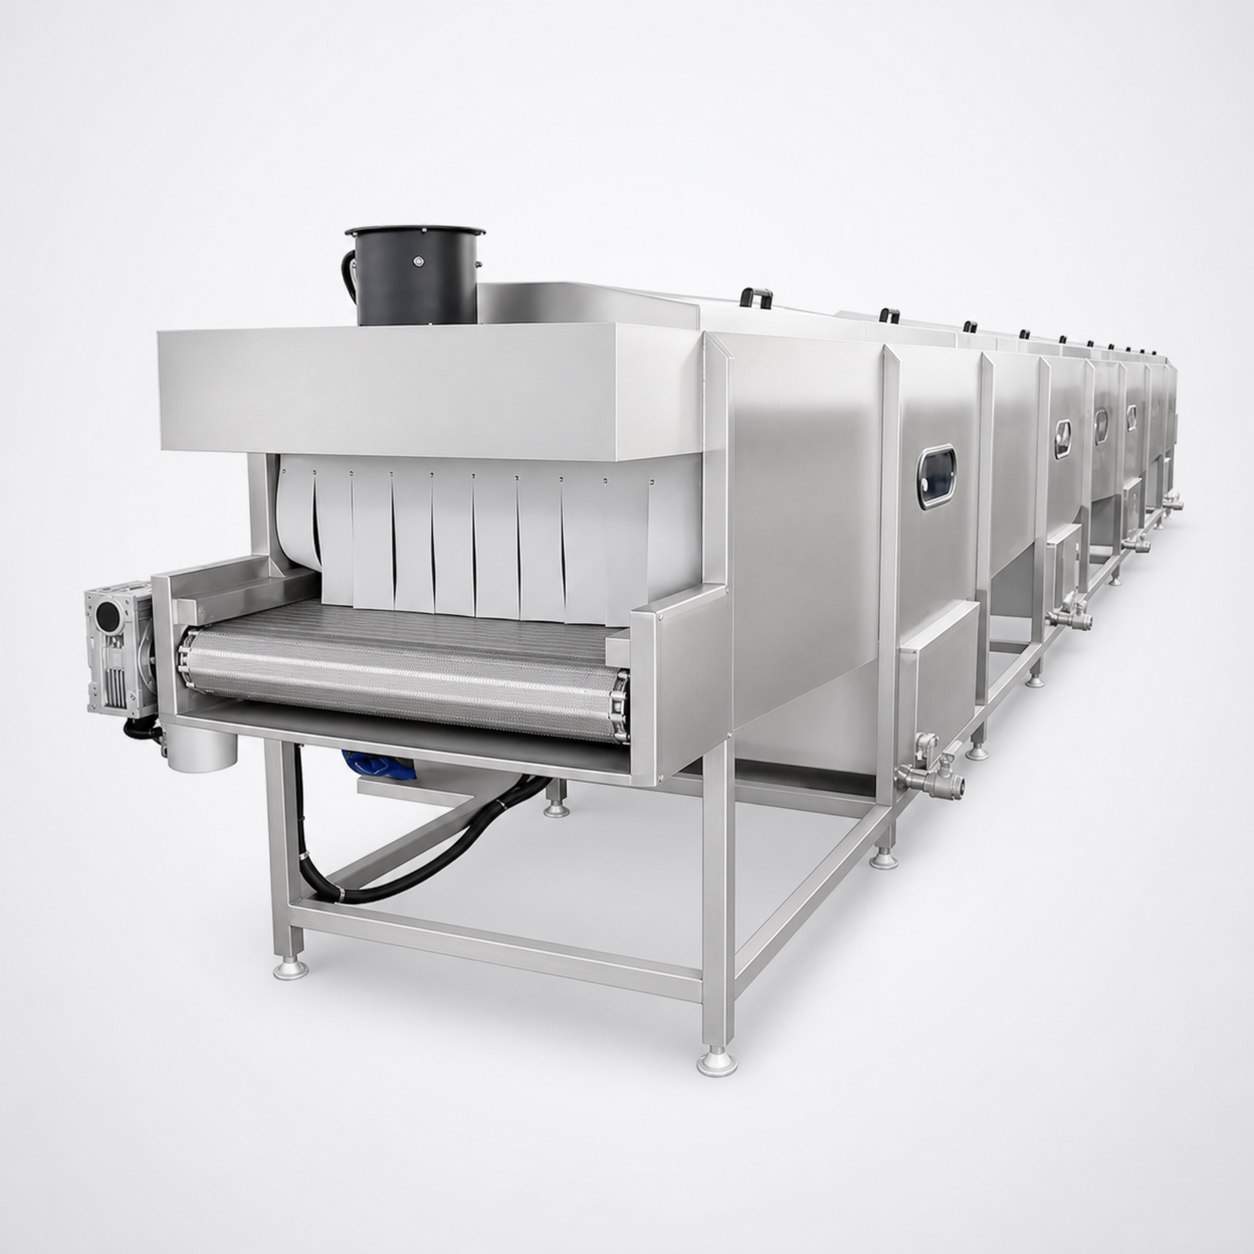
Линия туннельной пастеризации бутилированных напитков Shengtu

Линия туннельной пастеризации

Для наполненных и герметично закрытых ёмкостей с напитками, которым необходим контролируемый профиль нагрева, выдержки и охлаждения. В рамках одной проверки учитывают реакцию продукта на нагрев, давление в ёмкости, поведение укупорки, загрузку конвейера и контроль единиц пастеризации.

  • Проектируется с учётом наполненной ёмкости
  • Зоны нагрева и охлаждения согласованы между собой
  • Учтены интерфейсы для перемещения ёмкостей
Подробнее о линии туннельной пастеризации →
Линия туннельной пастеризации Shengtu

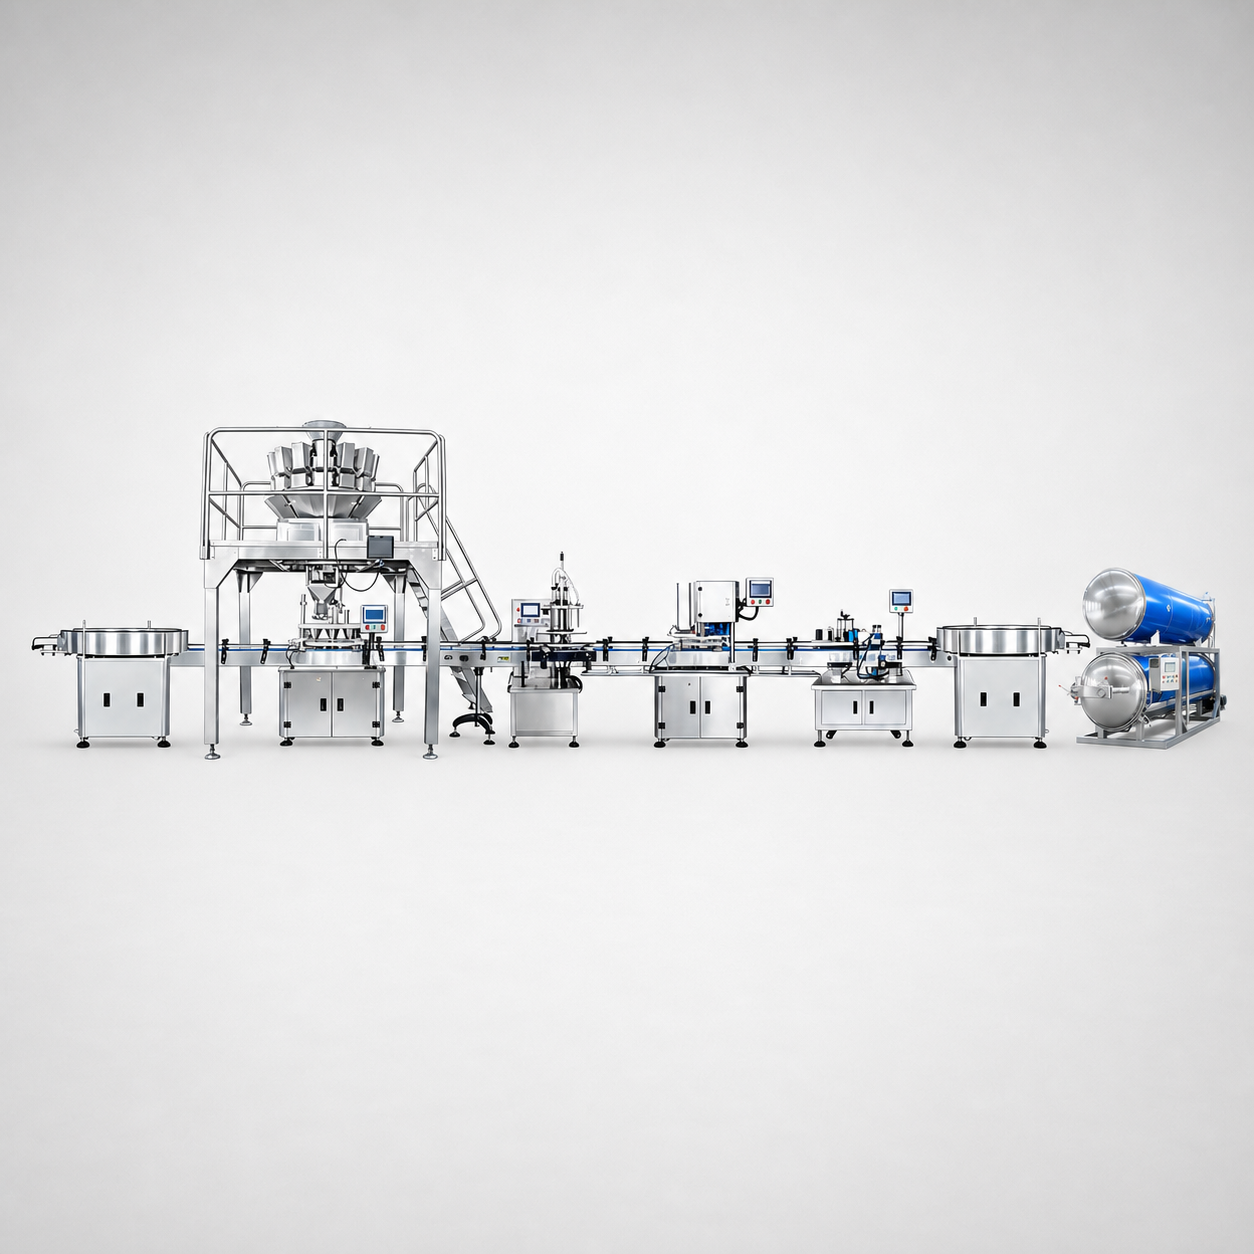
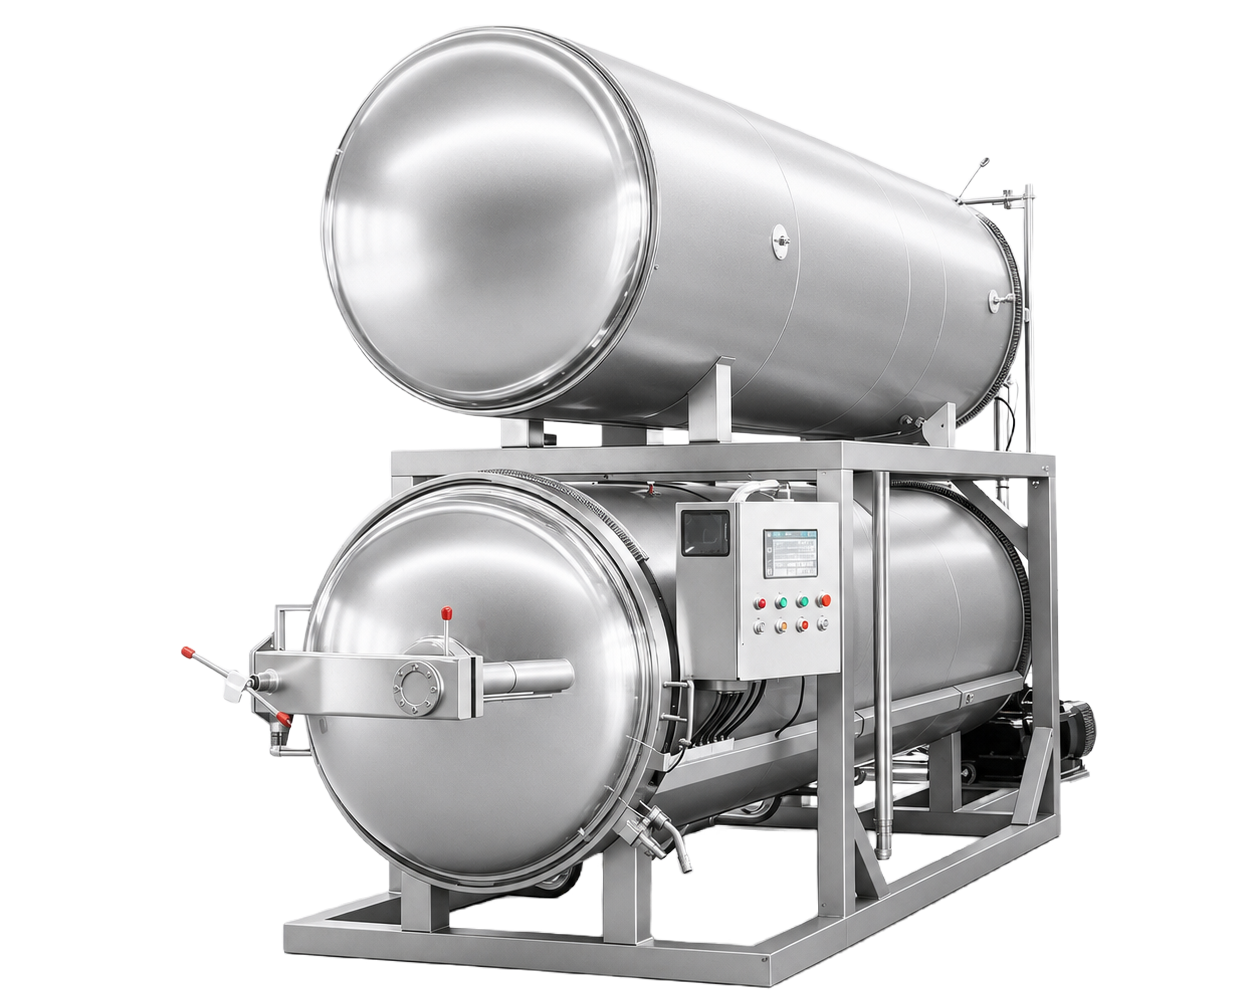
Производственная линия Shengtu для обработки консервов и продуктов в паучах в автоклаве

Линия для консервов и паучей с автоклавом

Для герметично закрытых банок, стеклянных банок, лотков или гибких паучей, требующих термической обработки в упаковке. Квалифицированные специалисты по процессам используют данные о продукте и упаковке для определения установленного процесса. Затем в предложении по линии учитывают наполнение, герметизацию, обращение с корзинами или лотками, интерфейсы автоклава и перемещение после обработки.

  • Геометрия упаковки и тип укупорки входят в объём работ
  • Проверяется схема загрузки и перемещения продукции в автоклаве
  • Определены записи о процессе и границы ответственности
Подробнее о линии для консервов и паучей с автоклавом →
Линия для консервов и паучей с автоклавом Shengtu

Данные проекта, необходимые для подготовки полезного предложения

В таблице собраны минимальные технические данные для предварительного выбора маршрута. Значения предоставляют специалисты по разработке продукта, упаковке, эксплуатации и соответствию требованиям; Shengtu готовит проект линии с определённым объёмом работ.

ОБОРУДОВАНИЕ // ОБЗОР Туннельный стерилизатор для предварительного выбора маршрута проекта
НАБОР ДАННЫХ 01-02

1. Химический состав продукта

Необходимые данные:

Равновесный pH, активность воды и категория состава

Обоснование решения:

Предварительный выбор нормативных требований и технологического маршрута

2. Физические свойства

Необходимые данные:

Вязкость, содержание твёрдых веществ, включения и риск расслоения

Обоснование решения:

Оценка теплопередачи и розлива

НАБОР ДАННЫХ 03-04

3. Упаковка

Необходимые данные:

Материал, размеры, укупорка, объём и свободное пространство над продуктом

Обоснование решения:

Оценка перемещения, давления и реакции на нагрев

4. Условия розлива

Необходимые данные:

Температура, точность, гигиеническое зонирование и требования к переналадке

Обоснование решения:

Конфигурация разливочной машины и стерильной границы

СТРАНИЦА 1 / 2
НАБОР ДАННЫХ 05-06

5. Целевой выпуск продукции

Необходимые данные:

Принимаемое количество единиц в час, сменность и ассортимент продукции

Обоснование решения:

Схема балансировки и накопления

6. Инженерные коммуникации

Необходимые данные:

Пар, вода, охлаждение, воздух, электропитание и водоотведение

Обоснование решения:

График нагрузок и интерфейсов площадки

НАБОР ДАННЫХ 07-08

7. Условия хранения продукта

Необходимые данные:

Хранение при комнатной температуре или в охлаждённом виде и целевой срок годности

Обоснование решения:

Конечное состояние процесса и планирование валидации

8. Юрисдикция

Необходимые данные:

Рынки сбыта и категория продукции, подпадающая под регулирование

Обоснование решения:

Документы и порядок привлечения профильных специалистов

СТРАНИЦА 2 / 2

Выбор оборудования зависит от продукта и упаковки

Полезное предложение начинают с данных о продукте и упаковке, а не с примерной ширины машины. Мы проверяем параметры, влияющие на теплопередачу, эффективность розлива, перемещение ёмкостей и маршрут валидации.2

Почему важно собрать исходные данные

Несоответствие упаковки создаёт риск переделки, поскольку розлив, укупорка и реакция на нагрев взаимосвязаны. Shengtu использует 8 наборов данных ниже, чтобы устранить этот пробел до выпуска оборудования.

Профиль продукта

  • Равновесный pH и активность воды
  • Вязкость, содержание твёрдых веществ и размер включений
  • Тип продукта и среда для упаковки
  • Чувствительность к нагреву и приоритеты по качеству

Профиль упаковки

  • Материал, геометрия и номинальный объём
  • Конструкция крышки или шва
  • Температура розлива и свободное пространство над продуктом
  • Ограничения по давлению, охлаждению и перемещению
ОБОРУДОВАНИЕ // ОБЗОР Моделирование оборудования для розлива при переработке пищевого сырья

Интеграция линии и цифровые системы управления

Мы рассматриваем стерилизатор, разливочную машину, автоклав или туннель как систему потоков продукта и данных. В предложении определены интерфейсы до и после оборудования, зона инженерных коммуникаций, протоколы обмена сигналами управления и записи приёмки.1

ПРИНЦИП РАБОТЫ СИСТЕМЫ //

«Линия готова к интеллектуальной эксплуатации, когда оборудование, интерфейсы и записи спроектированы как единая система».

— Инженерная команда Shengtu
01

Системы управления оборудованием

Мы настраиваем управление на базе ПЛК, работу HMI, взаимодействие оборудования, ведение записей данных, оповещения об авариях, удалённый мониторинг и оценку интеграции систем в соответствии с требованиями проекта и условиями площадки.

02

Промышленная связь

Если заводу необходим обмен данными на уровне оборудования или удалённое обслуживание, мы можем оценить применение контроллеров с настройкой без программирования, многопротокольных шлюзов и функций промышленной интернет-платформы STUnit.

03

Ответственность за интерфейсы

До выпуска оборудования в производство мы документируем, кто обеспечивает каждый сигнал, подключение инженерных коммуникаций, интерфейс конвейера, поле технологического рецепта, запись и проверку приёмки.

Объём работ, факторы стоимости и график проекта

Стоимость линии зависит от выбранного технологического маршрута, конструкции контактирующих с продуктом частей, типа упаковки, принимаемого выпуска продукции, уровня автоматизации, инженерных коммуникаций, границы интеграции, документации и объёма работ на площадке. Shengtu рассчитывает стоимость после анализа этих факторов.

Скрытый объём работ создаёт риск срыва графика

Пробел в определении интерфейсов может задержать приёмку на заводе, поскольку системы управления, инженерные коммуникации и конвейеры связывают нескольких поставщиков. В предложении Shengtu определены 5 групп факторов стоимости, и для каждой назначен ответственный.

ЦЕНТР ФАКТОРОВ СТОИМОСТИ // СИСТЕМА АКТИВНА
ЗАЩИЩЕНО

Конструкция оборудования с учётом продукта и гигиены

Почему это влияет на объём работ PRM-A
Влияет на оборудование, контактирующее с продуктом, логику мойки и зонирование
Какие данные полезны от покупателя PRM-B
Группы технологических рецептов и требования к мойке

Упаковка и переналадка

Почему это влияет на объём работ PRM-A
Влияет на розлив, укупорку, направляющие и механизмы перемещения
Какие данные полезны от покупателя PRM-B
Чертежи, образцы и перечень типов исполнения

Принимаемый выпуск продукции

Почему это влияет на объём работ PRM-A
Влияет на балансировку оборудования, накопление продукции и потребность в инженерных коммуникациях
Какие данные полезны от покупателя PRM-B
Принимаемое количество единиц в час для каждого типа исполнения

Автоматизация и записи

Почему это влияет на объём работ PRM-A
Влияет на системы управления, датчики, интерфейсы данных и испытания
Какие данные полезны от покупателя PRM-B
Требования завода к системам управления и ведению записей

Объём работ на площадке и техническое обслуживание

Почему это влияет на объём работ PRM-A
Влияет на монтаж, пусконаладочные работы, обучение и командировки
Какие данные полезны от покупателя PRM-B
Компоновка, точки подключения инженерных коммуникаций и расположение проекта

Логика графика работ

Последовательность работ по проекту охватывает анализ процесса, механическое проектирование, изготовление оборудования, заводские проверки, упаковку, доставку, координацию монтажа и послепродажную поддержку. Даты и этапы приёмки для согласованного объёма работ фиксируются в письменном предложении.

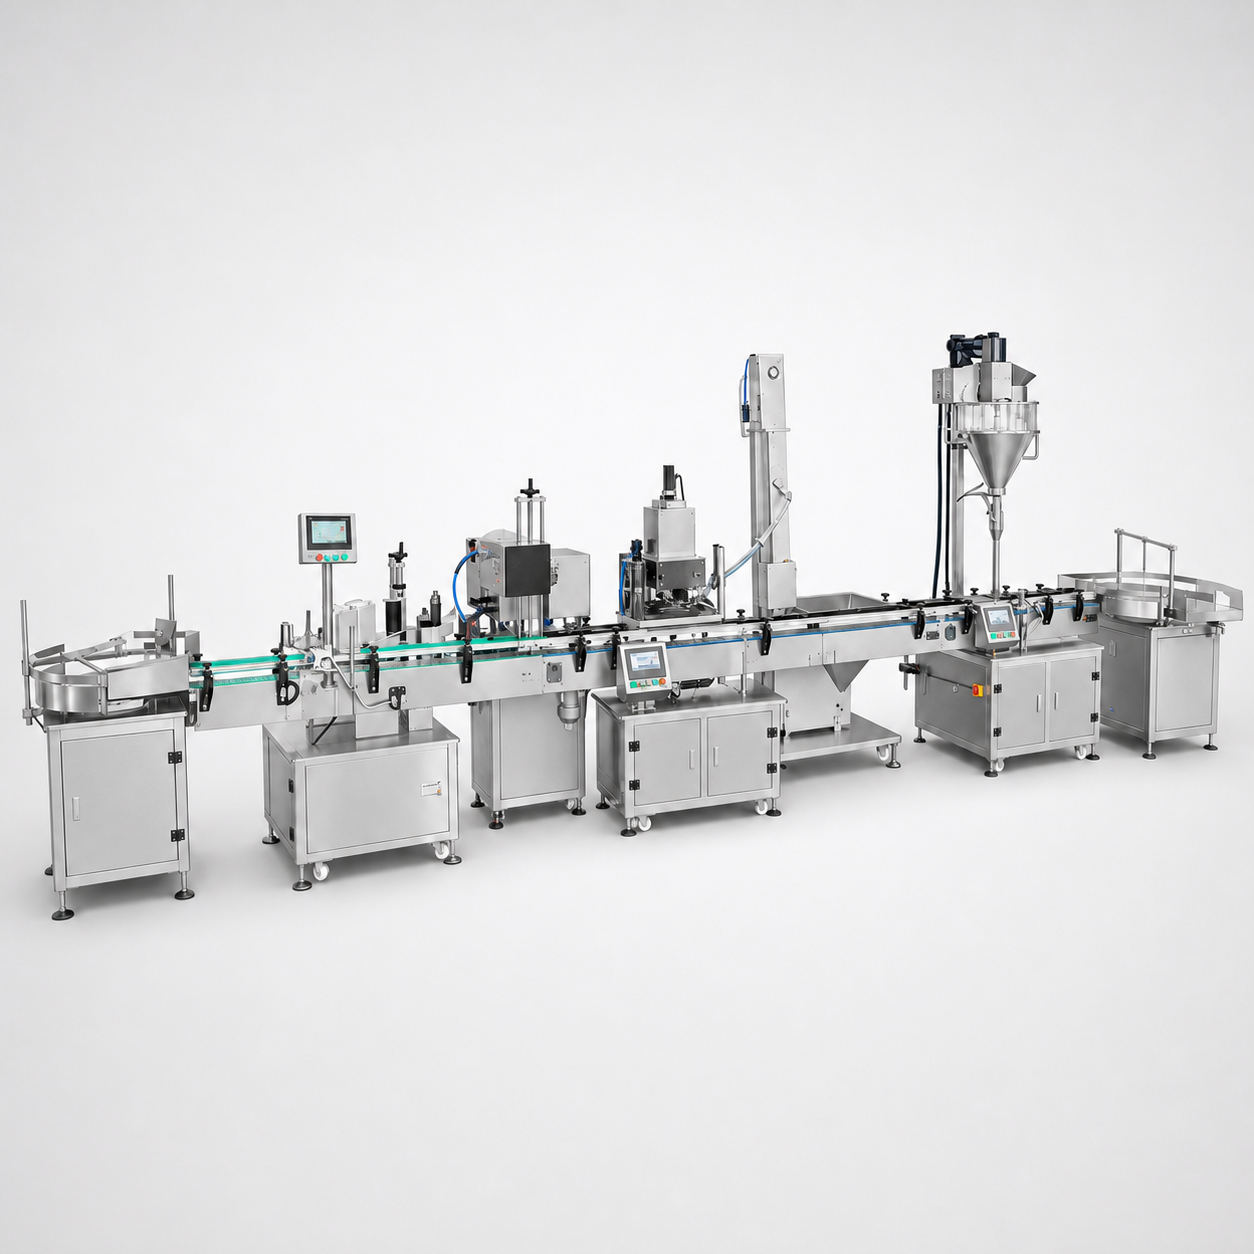
Производственная линия Shengtu

Валидация и границы ответственности

Квалификация оборудования и установленный процесс обработки пищевого продукта — разные, но взаимосвязанные виды работ. Квалифицированный специалист по переработке или другой эксперт оценивает термический процесс, а переработчик отвечает за повседневную эксплуатацию, мониторинг, ведение записей и работу с отклонениями в соответствии с установленными правилами.

СТОРОНА_01 //

Shengtu

Основная ответственность

Поставить согласованное оборудование и системы управления, предоставить документацию и обеспечить оговорённый объём работ по интерфейсам; поддержать согласованные испытания и пусконаладочные работы.

Документы по проекту

Предложение, чертежи, перечень интерфейсов и записи приёмки

СТОРОНА_02 //

Специалист по переработке или квалифицированный эксперт

Основная ответственность

При необходимости установить или оценить установленный процесс с учётом конкретного продукта и упаковки.

Документы по проекту

Подписанная документация по процессу или его оценке

СТОРОНА_03 //

Переработчик

Основная ответственность

Эксплуатировать линию, контролировать критические факторы, вести записи, управлять отклонениями и определять порядок обращения с продукцией.

Документы по проекту

Эксплуатационные записи, процедуры и файлы по отклонениям

Как мы работаем: определяем объём работ по линии

Оборудование для переработки пищевого сырья Shengtu
01
ЭТАП 01 // АНАЛИЗ

Проверяем продукт

Мы анализируем состав, физические свойства, условия хранения и юрисдикцию.

02
ЭТАП 02 // ЛОГИСТИКА

Фиксируем маршрут упаковки

Мы проверяем ёмкость, укупорку, наполнение и требования к перемещению.

03
ЭТАП 03 // ВЫБОР МАРШРУТА

Выбираем технологическую группу

Мы разграничиваем асептический розлив UHT, пастеризацию в туннеле и обработку в автоклаве.

04
ЭТАП 04 // ПРОЕКТИРОВАНИЕ

Определяем оборудование и инженерные коммуникации

Мы определяем оборудование, интерфейсы, инженерные коммуникации и границы систем управления.

05
ЭТАП 05 // СООТВЕТСТВИЕ ТРЕБОВАНИЯМ

Назначаем ответственных за валидацию

Мы указываем обязанности Shengtu, профильного специалиста и переработчика.

06
ЭТАП 06 // ВЫПОЛНЕНИЕ

Подготавливаем предложение

Мы документируем объём работ, источник изготовления, этапы, приёмку и обслуживание.

Сведения о производителе оборудования

Shengtu сообщает о наличии 4 собственных производственных баз. Специализированное или дополнительное оборудование могут поставлять выбранные долгосрочные партнёрские заводы. В предложении указываются производитель и ответственный за каждую позицию оборудования.

НАЖМИТЕ, ЧТОБЫ ВОССТАНОВИТЬ

Производственные возможности и подход к работе

Shengtu объединяет проектирование оборудования для пищевой промышленности с разработкой систем управления и промышленного интернета. Согласно предоставленным компанией данным, выполнено 100+ научно-исследовательских проектов, зарегистрировано 100+ авторских прав на программное обеспечение и получено 7 патентов на изобретения.

100+ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИХ ПРОЕКТОВ
100+ АВТОРСКИХ ПРАВ НА ПРОГРАММНОЕ ОБЕСПЕЧЕНИЕ
7 ПАТЕНТОВ НА ИЗОБРЕТЕНИЯ
01

Комплексная поставка

Для проектов производственных линий под ключ мы выполняем проектирование процесса и оборудования, изготовление оборудования, монтаж, поставку и послепродажное обслуживание.

02

Цифровые разработки

Мы совместно разрабатываем оборудование и цифровые функции, чтобы системы управления, шлюзы, записи данных и будущие обновления могли использовать заранее спроектированную архитектуру.

03

Работа по всему миру

Shengtu сообщает, что поставляет оборудование в 52 страны и что по всему миру эксплуатируется более 2 000 машин.

Когда лучше выбрать другой технологический маршрут

Грамотная инженерная оценка помогает избежать неподходящего маршрута. Неучтённые компромиссы задерживают валидацию, а неподходящий маршрут может привести к ненужной переделке упаковки.

Ориентируйтесь на требуемое конечное состояние продукта

Эти маршруты не взаимозаменяемы: категории обработки FDA и валидация конкретного продукта предполагают разные риски. Вместо этого Shengtu использует 3 технологические группы, чтобы показать, на что следует обратить внимание.

СТРАНИЦА 01 / 04
ОТЧЁТ // 01

Ожидается, что туннель обеспечит промышленную стерильность низкокислотного продукта в герметичной упаковке

АНАЛИЗ ПРОТИВОРЕЧИЙ

Пастеризация и промышленная стерилизация предполагают разные конечные состояния процесса.

РЕКОМЕНДУЕМЫЙ СЛЕДУЮЩИЙ ШАГ

Передайте данные о составе и упаковке для оценки обработки в автоклаве и проверки специалистом по переработке.

ОТЧЁТ // 02

Запрошена асептическая линия без определённого маршрута стерилизации упаковки

АНАЛИЗ ПРОТИВОРЕЧИЙ

Одной обработки продукта недостаточно для создания полноценной асептической системы.

РЕКОМЕНДУЕМЫЙ СЛЕДУЮЩИЙ ШАГ

До выбора производительности определите стерилизацию упаковки, стерильную зону и средства контроля укупорки.

ОТЧЁТ // 03

Модель оборудования выбрана до согласования типа упаковки

АНАЛИЗ ПРОТИВОРЕЧИЙ

Изменение типа упаковки и укупорки может повлиять на розлив, перемещение и реакцию на нагрев.

РЕКОМЕНДУЕМЫЙ СЛЕДУЮЩИЙ ШАГ

Зафиксируйте тип упаковки или задайте документированный диапазон параметров для проектирования.

ОТЧЁТ // 04

В проекте по-прежнему необходимы формование, нарезка или предварительная переработка мясных продуктов

АНАЛИЗ ПРОТИВОРЕЧИЙ

Термическая обработка не заменяет линию подготовки продукта.

РЕКОМЕНДУЕМЫЙ СЛЕДУЮЩИЙ ШАГ

Прежде чем определять маршрут последующей стерилизации, ознакомьтесь с вариантами линий Shengtu для переработки мяса и птицы.

Инструменты для планирования стерилизации и асептического розлива

01

МОДУЛЬ 01

Подбор технологического маршрута

Открыть подбор маршрута
02

МОДУЛЬ 02

Контрольный список исходных данных проекта

Открыть контрольный список исходных данных
03

МОДУЛЬ 03

Матрица ответственности

Открыть матрицу ответственности

Часто задаваемые вопросы: стерилизация и асептический розлив

При асептической переработке продукт и упаковку стерилизуют по согласованным маршрутам, после чего продукт разливают в контролируемых стерильных условиях. При конечной стерилизации термическую обработку проводят после герметизации продукта в его конечной упаковке.

Он подходит для наполненных и герметично закрытых ёмкостей с напитками, если подтверждённая цель — пастеризация, а упаковка выдерживает профиль нагрева и охлаждения. Называть этот процесс промышленной стерилизацией без заключения специалиста по конкретному продукту не следует.

Равновесный pH — один из параметров, по которым определяют нормативные требования и маршрут термической обработки подкисленных продуктов и продуктов с низкой кислотностью. Состав, упаковку и рынок сбыта всё равно должен оценить квалифицированный специалист.

В необходимых случаях его устанавливают или оценивают признанные специалисты по переработке либо другие квалифицированные эксперты. Shengtu поставляет согласованное оборудование и системы управления, а переработчик отвечает за повседневную эксплуатацию и ведение записей.

При анализе проекта мы связываем температуры в зонах, время нахождения на конвейере, загрузку ёмкостей и реакцию продукта с согласованным планом управления и мониторинга. Окончательные пределы определяются валидированным процессом для продукта и упаковки.

Необходимо проверить давление в ёмкости и поведение укупорки при нагреве и охлаждении. Для оценки оборудования и процесса предоставьте спецификацию упаковки, параметры газации и образцы наполненной продукции.

Предоставьте 8 наборов данных из таблицы проекта: химический состав, физические свойства, упаковка, условия розлива, выпуск продукции, инженерные коммуникации, условия хранения и юрисдикция. Чертежи компоновки и файлы с данными об интерфейсах существующего оборудования помогут точнее определить объём работ.

С учётом требований проекта и условий площадки мы оцениваем ПЛК, HMI, взаимодействие оборудования, записи данных, оповещения об авариях, удалённый мониторинг, контроллеры с настройкой без программирования, многопротокольные шлюзы и функции STUnit.

В каждом письменном предложении указаны производитель и ответственный за каждую позицию оборудования. Shengtu сообщает о наличии 4 собственных производственных баз и при необходимости привлекает выбранные долгосрочные партнёрские заводы для поставки специализированного или дополнительного оборудования.

Начните проверку выбора линии

Предоставьте данные о продукте, файлы упаковки, целевой выпуск продукции, условия хранения, инженерные коммуникации, компоновку и рынок сбыта. Инженеры Shengtu подготовят предварительную оценку технологического маршрута и ответственности с учётом вашего проекта.

Справочные материалы и источники

  • FDA США — Асептическая переработка и упаковка пищевых продуктов
  • FDA США — Руководство по инспекции консервов с низкой кислотностью 8
  • FDA США — Руководство по подкисленным продуктам и консервам с низкой кислотностью
  • Национальный исследовательский совет — Пастеризация и сохранение пищевых продуктов
  • FDA США — Обучение регулирующих органов по HACCP для соков
  • FDA США — Руководство по инспекции консервов с низкой кислотностью 10

Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы компании о системе менеджмента проверяются отдельно от документов о соответствии продукции.