Entre em contato com a Shengtu Bufan Company

Uma linha de extrusão de ração seca é um sistema integrado de processamento que transforma uma receita preparada em peças estáveis e cobertas, por meio de dosagem e moagem, mistura, pré-condicionamento, cozimento por extrusão, corte, secagem, resfriamento, cobertura e embalagem. O controle é eficaz quando cada etapa entrega à seguinte um estado mensurável do produto, e não quando o operador mantém todos os valores de referência constantes.
Comece o diagnóstico pelo sintoma visível e, em seguida, procure um segundo sinal do mesmo intervalo de produção. Antes de alterar a temperatura, a velocidade da rosca, a água ou o fluxo de ar, verifique o estado do material na etapa imediatamente anterior. Formulação, tamanho das partículas, distribuição da umidade, aporte térmico, energia mecânica, condição da matriz, carregamento do secador e cobertura interagem. Por isso, um ajuste estável da máquina pode produzir uma ração diferente após uma mudança de receita ou de taxa de produção.
Este guia detalha o processo de extrusão de ração e oferece às equipes da unidade industrial 2 ferramentas práticas: um registro de modos de falha com 12 sintomas e uma matriz de medições vinculada às etapas. Ele não apresenta receitas universais, limites de segurança dos alimentos, marcas de máquinas nem configurações comerciais de linha.
Produção de alimentos para pets: como a ração seca passa de uma etapa a outra
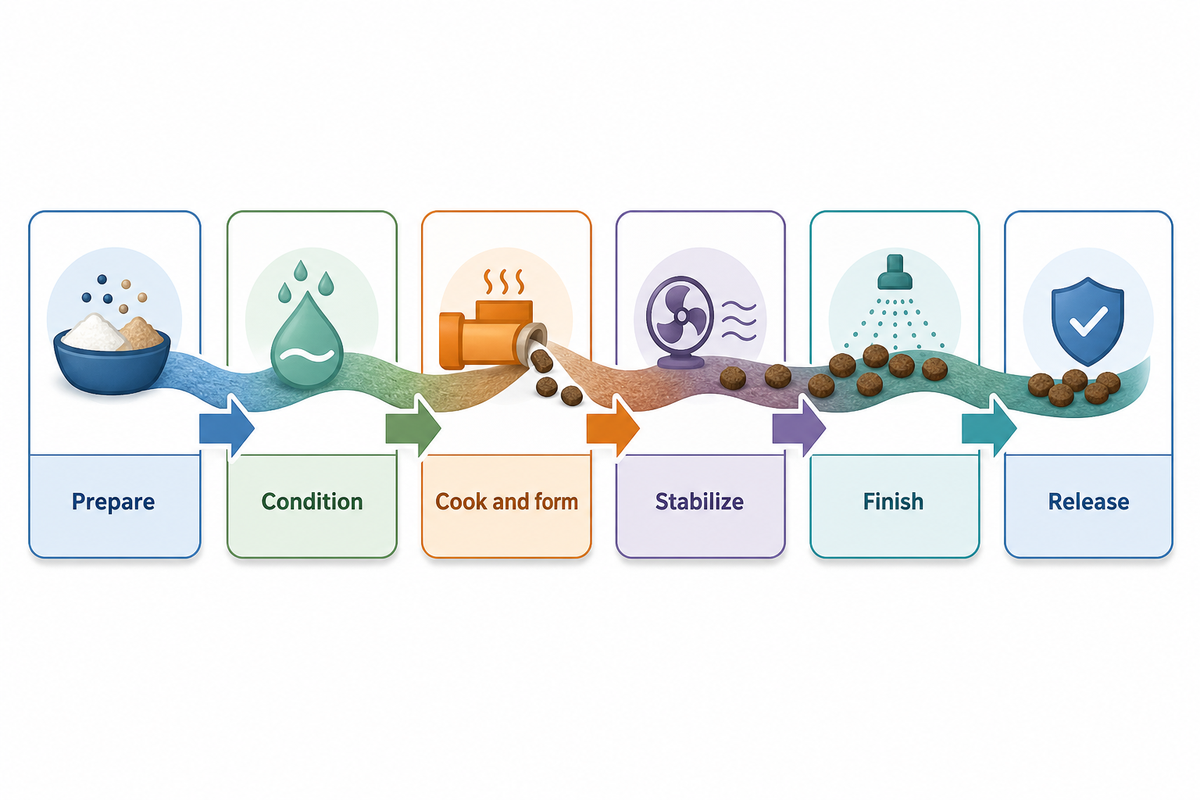
A produção de alimentos para pets é uma sequência de mudanças no estado do material. Os ingredientes são recebidos, peneirados, moídos e dosados para que a mistura seca entre na linha com composição e distribuição granulométrica consistentes. A mistura distribui os ingredientes macro e micro. Em seguida, o pré-condicionamento, também chamado de condicionamento prévio, adiciona água, vapor, tempo e agitação antes de a farinha chegar ao cilindro da extrusora.
Dentro de uma extrusora para alimentos para pets, as roscas giratórias transportam e misturam a massa, enquanto a energia térmica e mecânica altera a viscosidade, o estado do amido, a estrutura das proteínas e o fluxo. Na matriz, a queda de pressão faz parte da água evaporar rapidamente. À medida que o cordão se expande, uma faca define seu comprimento, e a ração ainda úmida segue para o secador. O resfriamento a prepara para receber a cobertura ou ser embalada; a aplicação de gordura líquida e palatabilizantes pode então modificar as propriedades da superfície e a aceitação.
- Preparação: controle a identidade dos ingredientes, o tamanho das partículas, a dosagem e a mistura.
- Condicionamento: distribua o vapor e a água enquanto a farinha é agitada.
- Cozimento e conformação: combine calor, cisalhamento, pressão e tempo de residência no cilindro e na matriz.
- Estabilização: remova e uniformize a umidade no secador e, em seguida, reduza a temperatura do produto.
- Acabamento: aplique gordura e palatabilizantes em condições definidas de superfície e temperatura do produto.
- Liberação do produto: avalie o lote acabado de acordo com os padrões validados de qualidade e segurança dos alimentos da unidade industrial.
A transferência entre etapas é tão importante quanto cada estação. Se o alimentador opera de forma pulsante, o pré-condicionador recebe uma taxa variável de sólidos. Se a ração úmida chega ao secador com profundidade de leito variável, uma média na saída pode ocultar diferenças ao longo do leito. Para garantir a rastreabilidade, uma linha de produção de alimentos para pets precisa usar uma referência comum de tempo ou lote em toda a linha. Essa visão entre etapas ajuda o setor de alimentos para pets e o setor de alimentos em geral a relacionar um defeito às evidências do material.
O que a extrusão de alimentos altera dentro de uma extrusora para alimentos para pets: estrutura e qualidade nutricional
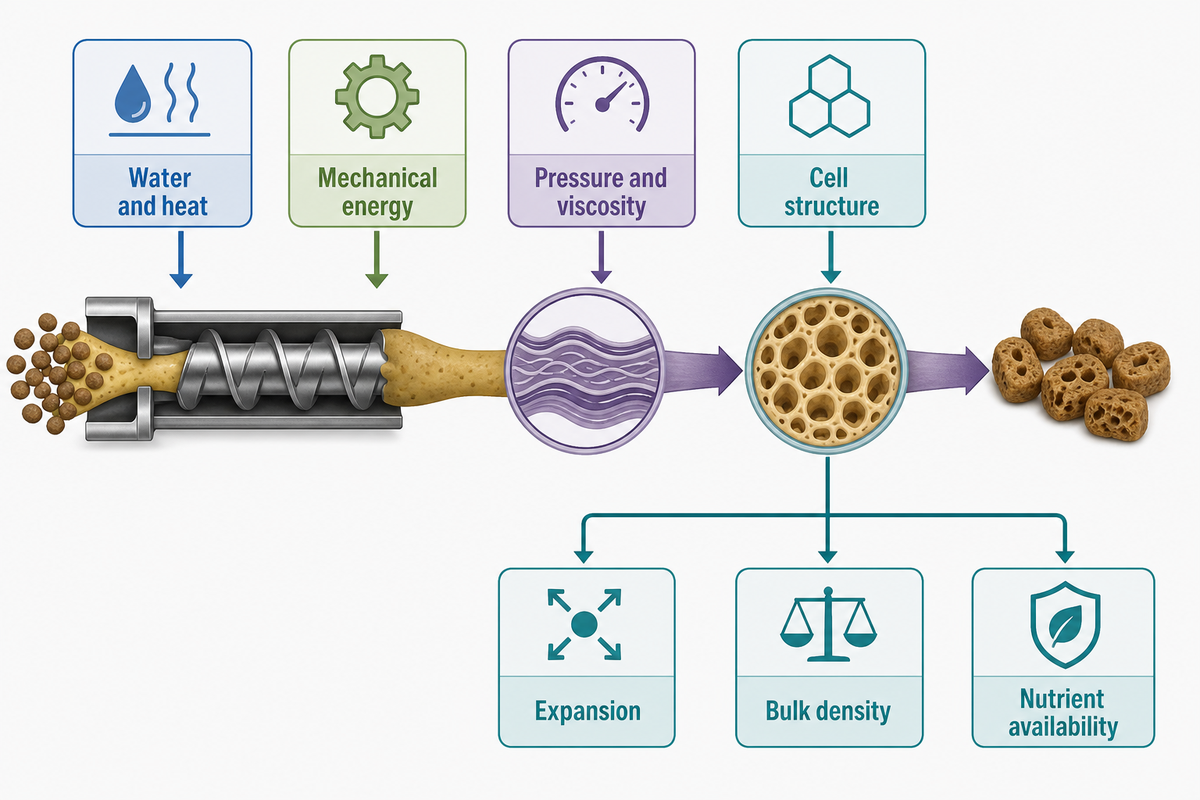
A extrusão de alimentos combina mistura contínua, cozimento e conformação. O material que entra no cilindro não é simplesmente empurrado por uma abertura moldada. Água e calor amolecem a matriz, o trabalho da rosca adiciona energia mecânica, a pressão e a viscosidade controlam o fluxo, e a matriz provoca uma mudança rápida de pressão. A estrutura celular resultante influencia a expansão, a densidade aparente, a textura, a quebra e o comportamento durante a secagem.
Um estudo em escala industrial sobre ração para cães mostra por que os valores dos tratamentos devem ser considerados dentro de seu contexto. Os tratamentos com cisalhamento alto, médio e baixo usaram uma única receita e um único sistema de produção. As medições publicadas abaixo permitem comparar as respostas; elas não representam uma faixa operacional para outra extrusora de ração para cães.
| Tipo de medição do estudo | Tratamento com cisalhamento alto | Tratamento com cisalhamento médio | Tratamento com cisalhamento baixo |
|---|---|---|---|
| Carga do pré-condicionador | 33.8% | 32.7% | 32.3% |
| Umidade no pré-condicionador | 20.0% | 25.2% | 25.3% |
| Temperatura no pré-condicionador | 88,9°C | 88,0°C | 87,2°C |
| Vazão mássica | 1.184 kg/h | 1.266 kg/h | 1.308 kg/h |
| Carga do motor | 62.8% | 47.2% | 41.3% |
| Energia mecânica específica | 39,5 Wh/kg | 27,9 Wh/kg | 23,6 Wh/kg |
| Energia térmica específica | 32,8 Wh/kg | 33,5 Wh/kg | 32,7 Wh/kg |
| Energia específica total | 72,2 Wh/kg | 61,3 Wh/kg | 56,3 Wh/kg |
| Umidade dentro do cilindro | 25.8% | 31.2% | 31.3% |
| Densidade aparente a úmido | 386 g/L | 428 g/L | 435 g/L |
| Densidade aparente a seco | 296 g/L | 324 g/L | 338 g/L |
| Perda de umidade no secador | 6.98% | 13.04% | 13.16% |
Na prática, a lição aponta uma tendência: as entradas mecânicas, térmicas e de umidade não se comportaram como uma única variável, enquanto a densidade, a expansão e a transformação do amido mudaram. Aproveite a relação para o diagnóstico, não os valores dos tratamentos.
O contexto do equipamento também limita a aplicação dos resultados: o experimento relatou densidade aparente da mistura seca de 668 g/L, umidade inicial de 11,6%, velocidade constante da faca de 700 rpm, acionamento de 100 hp, cilindro com aproximadamente 1,495 m, diâmetro da rosca de 11,41 cm e 4 orifícios de 0,82 cm na matriz. Esses detalhes descrevem aquele ensaio; nenhum deles é uma meta para outra unidade industrial.
Como o processo de extrusão afeta a qualidade nutricional?
O cozimento pode alterar a gelatinização do amido, a estrutura das proteínas, a disponibilidade de nutrientes, vitaminas e minerais e outros compostos sensíveis ao calor. Ainda assim, temperatura e pressão elevadas não produzem um único resultado nutricional previsível. A resposta depende da formulação, da umidade, da distribuição de energia, do tempo e do nutriente medido. O teor de nutrientes ou o valor nutricional calculado não equivale à biodisponibilidade; lisina reativa, digestibilidade e resposta animal precisam de métodos próprios e adequados.
Em outro estudo controlado sobre ração para cães, uma receita foi processada com 6 temperaturas de descarga do pré-condicionador, de 45°C a 95°C. O maior aporte térmico reduziu a demanda de energia mecânica e alterou a gelatinização e a expansão, enquanto a digestibilidade aparente dos nutrientes e a palatabilidade não seguiram a mesma tendência simples. Essas temperaturas de tratamento demonstram uma via de energia acoplada; não definem uma faixa universal de cozimento. Como o ensaio com 6 temperaturas usou uma única receita e um único sistema de produção, uma leitura rigorosa preserva a relação de compromisso: tratar essa resposta como uma verdade do setor pode levar a uma conclusão inconsistente para outra linha.
“As alterações na energia mecânica do processo de extrusão influenciaram as características da ração e a transformação do amido.”
I. Corsato Alvarenga et al., pesquisadores da Kansas State University
Defina a resposta do produto antes de avaliar o processo. Acompanhe separadamente a estrutura, a transformação do amido ou outra transformação relevante e a medida validada do nutriente. Os resultados de um estudo não comprovam nutrição equilibrada, uma alegação de “completo e balanceado” nem adequação às necessidades alimentares de todos os cães ou gatos. Para quem tem pets, não é possível inferir a adequação para cães e gatos a partir dos dados de extrusão; a formulação da ração e as evidências de alimentação precisam ser avaliadas à parte.
Como o estado da matéria-prima e o pré-condicionamento definem o processo de extrusão
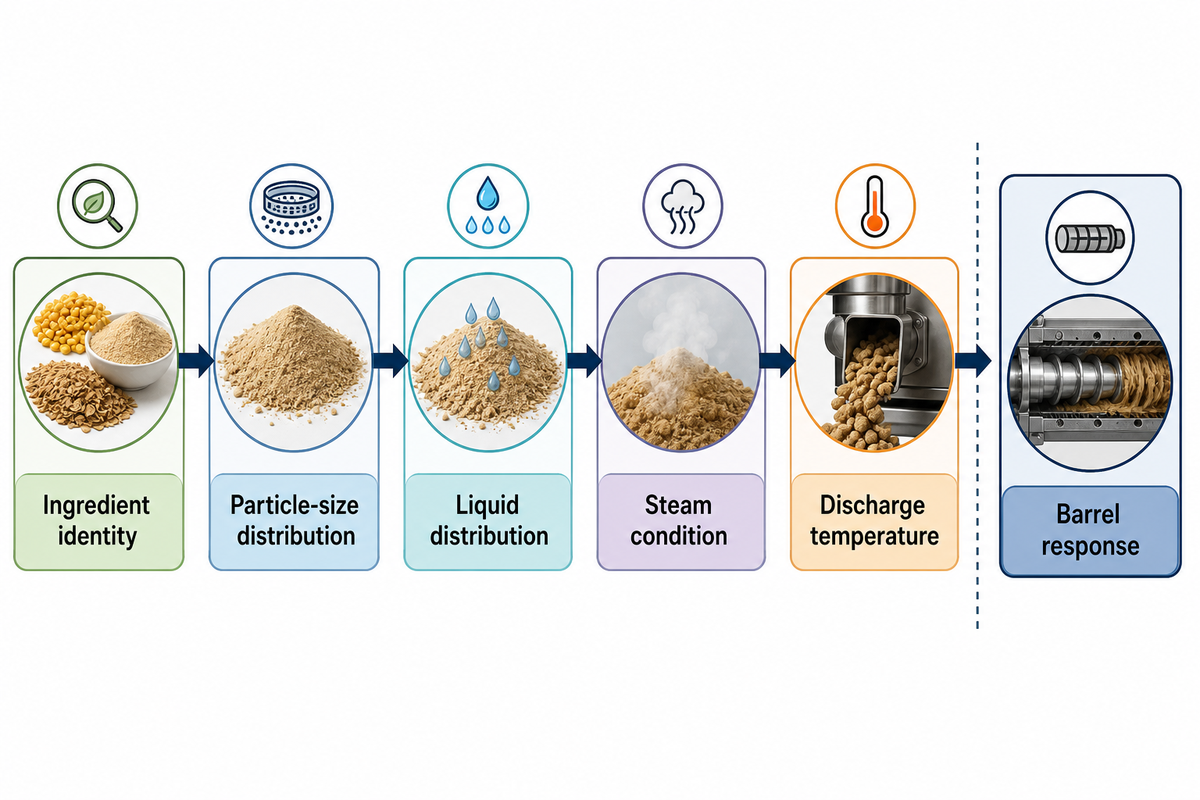
Os controles do cilindro não conseguem corrigir totalmente um fluxo de alimentação inconsistente. A identidade dos ingredientes, a moagem, a precisão da dosagem, a mistura, a distribuição de líquidos e as condições de armazenamento afetam a absorção de água pela farinha e sua resposta ao cisalhamento. Uma suspensão de carne não homogênea pode se manifestar primeiro em oscilações, formato irregular ou variação da densidade aparente. Esses sintomas podem parecer uma falha da extrusora, mesmo quando o problema começou durante a preparação da batelada ou a mistura.
A distribuição granulométrica afeta a velocidade de hidratação e o empacotamento. Partículas grandes ou resistentes podem ficar menos condicionadas do que a farinha ao redor, enquanto o excesso de finos pode alterar o fluxo e a demanda de água. A gordura adicionada cedo demais pode revestir as partículas e retardar a hidratação. A fonte e a proporção de fibras podem alterar a retenção de água, a viscosidade, a expansão, a textura e a resposta do secador. A mesma quantidade de água adicionada não garante o mesmo estado da massa quando a formulação muda.
A NC State Extension descreve o pré-condicionamento como a distribuição de água e vapor antes da extrusão, geralmente com cerca de 2–4 minutos de mistura nos equipamentos abordados. A instituição também apresenta uma condição específica do processo: a operação abaixo de aproximadamente 18% de umidade de processo pode dispensar o pré-condicionamento, enquanto a operação acima de cerca de 18–20% pode se beneficiar de mais condicionamento e menor demanda de cisalhamento no cilindro. Esses valores explicam um mecanismo; não são receitas para ração seca.
Esta ficha técnica de extensão apresenta o contexto de mecanismos já estabelecidos, não uma especificação atual de equipamento. Confirme o tempo de residência, a base de cálculo da umidade, a qualidade do vapor e os limites operacionais seguros com a documentação atual da máquina e o processo validado da unidade industrial.
Se a operação com alimentação seca ficar instável, compare a formulação programada com o material que de fato entra na linha. Verifique a taxa de alimentação, a identidade da batelada, a distribuição da moagem, o fluxo de líquidos, a condição do vapor, o nível de enchimento do pré-condicionador e a temperatura de descarga. Alinhe as amostras por horário; uma amostra do condicionador coletada depois que a perturbação passou pode levar a uma comparação enganosa.
- Observe primeiro: registro da taxa de alimentação, registro do fluxo de líquidos, temperatura de descarga do pré-condicionador e aparência da amostra.
- Confirme com outros sinais: compare o horário da perturbação com os registros da carga do motor, da pressão na matriz, da densidade aparente e do formato.
- Evite: aumentar o calor no cilindro antes de verificar se houve mudança na farinha de entrada ou na distribuição da água.
Como a extrusão de alimentos para pets relaciona temperatura, pressão, cisalhamento e tempo de residência
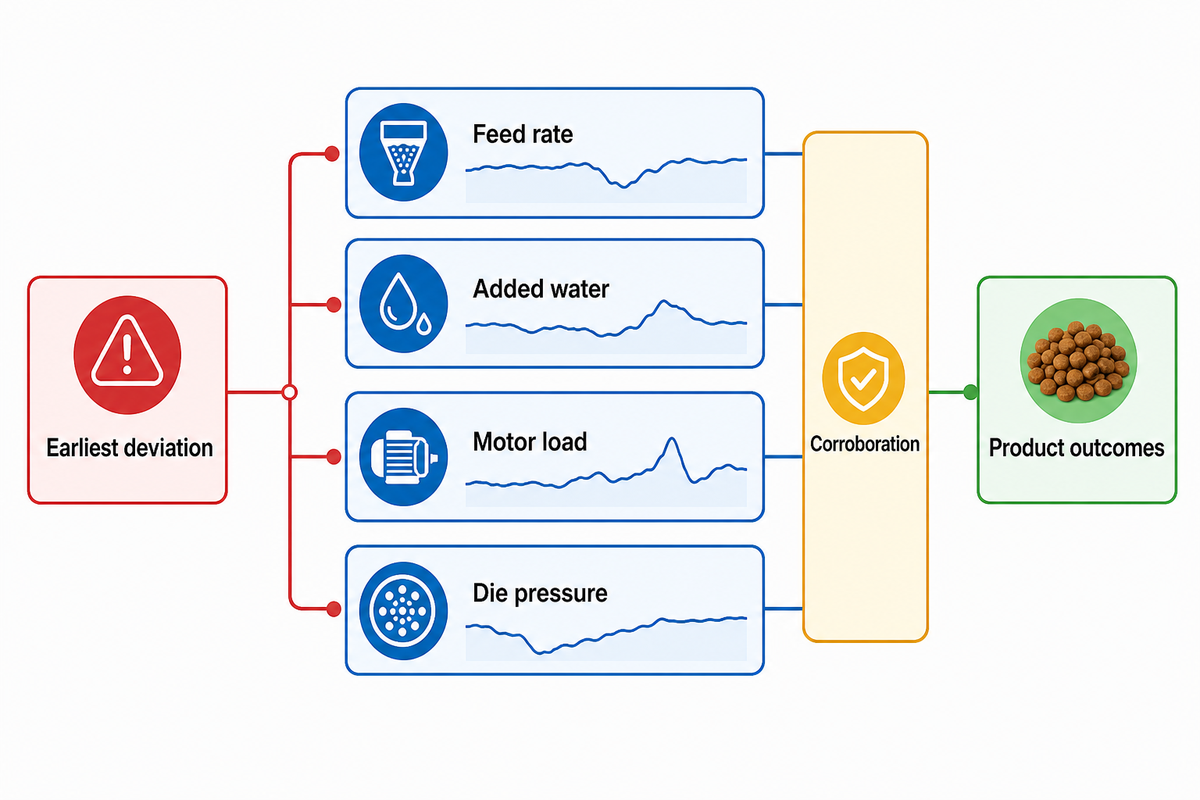
Temperatura, pressão, cisalhamento e tempo de residência descrevem aspectos diferentes do sistema de extrusão. Eles interagem, mas não são parâmetros intercambiáveis. O vapor e o aquecimento do cilindro adicionam energia térmica. A rotação da rosca e a resistência do material adicionam energia mecânica. A pressão reflete a resistência ao fluxo em um ponto específico, enquanto o tempo de residência indica por quanto tempo o material fica exposto às condições variáveis. A viscosidade da massa conecta esses 4 fatores.
Considere um aumento da taxa de produção. Uma massa maior pode reduzir o tempo de residência, alterar o nível de enchimento do cilindro e elevar ou reduzir a carga do motor, dependendo da configuração da rosca e do material. A água adicionada pode reduzir a viscosidade e a carga, mas também altera a evaporação rápida na matriz e a demanda do secador. Uma velocidade mais alta da rosca pode aumentar a taxa de cisalhamento e a capacidade de processamento, mas a energia mecânica específica (SME) ainda depende do torque e do fluxo de massa. A pressão pode subir porque a viscosidade, a restrição na matriz ou a taxa mudou; a leitura da pressão, por si só, não permite distinguir essas causas.
Qual sinal deve ser analisado primeiro?
Não aceite um único sinal como diagnóstico. Comece pelo desvio mais antigo com registro de horário e busque confirmação antes de fazer uma alteração. Se a carga do motor mudar enquanto a taxa de alimentação, a água adicionada e a pressão na matriz permanecerem estáveis, inspecione o acionamento e os sinais das zonas da rosca. Se a carga do motor e a pressão na matriz mudarem juntas depois de uma alteração na alimentação ou na água, inspecione o estado do material. Se o formato mudar enquanto os sinais do cilindro permanecerem estáveis, mas o registro da faca variar, verifique o corte antes de alterar o cozimento.
Os mesmos valores de referência no cilindro podem produzir uma ração diferente quando mudam a fibra, a gordura, o tamanho das partículas ou a capacidade de retenção de água. As tendências observadas pelo operador ou os modelos podem restringir a investigação, mas precisam distinguir valores medidos de valores inferidos. A pesquisa sobre modelagem da extrusão também trata as propriedades finais como respostas mediadas pela temperatura do material fundido, viscosidade, pressão, tempo de residência e aporte de energia.
Registros úteis do sistema de controle separam as entradas manipuladas, os estados intermediários do processo e os resultados do produto. Isso evita que um valor de referência seja confundido com uma comprovação do cozimento. Também evidencia o comportamento da energia acoplada: mais energia térmica pode alterar o trabalho mecânico necessário para atingir um estado do material, mas a intensidade e a direção dessa mudança dependem da formulação e do equipamento. Avalie a tecnologia de extrusão pelas respostas mensuráveis, não por um único número na tela de controle.
Por que a liberação na matriz altera a expansão, a densidade aparente e o formato da ração
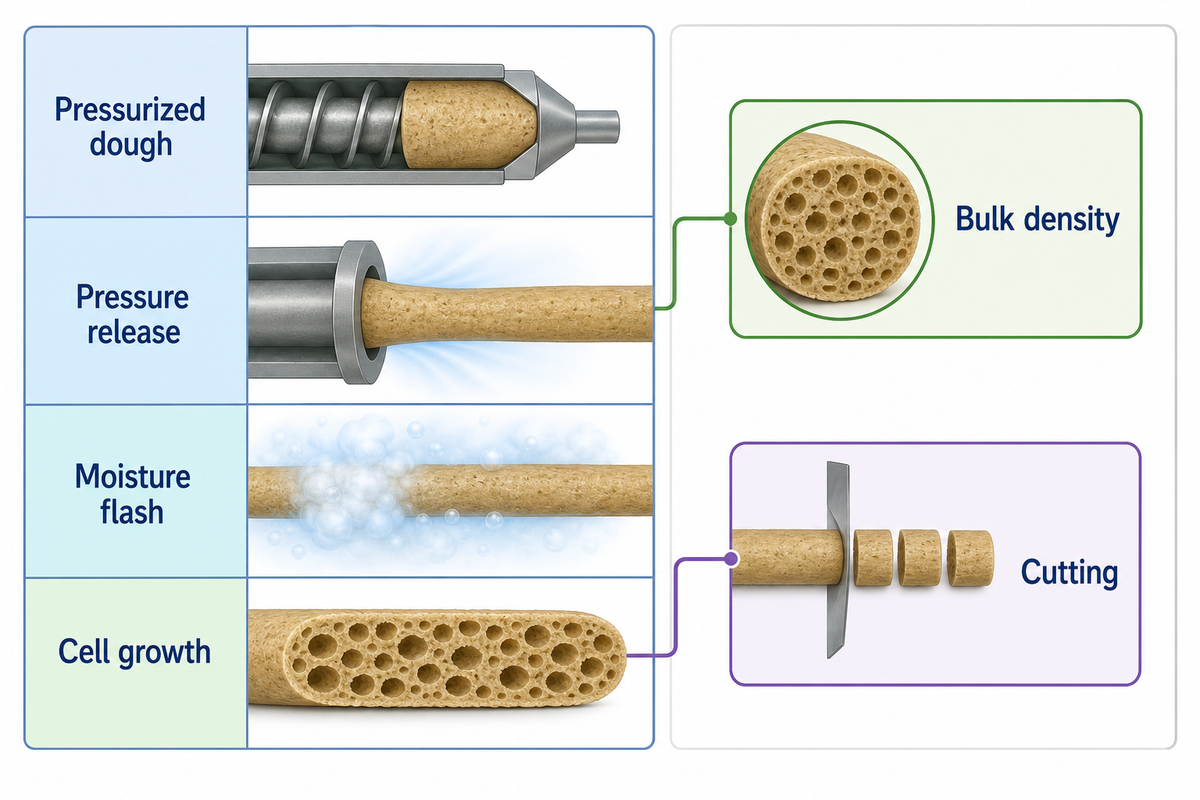
Em seguida, a massa quente e pressurizada chega à matriz e entra em um ambiente de pressão mais baixa. Parte da água pode evaporar rapidamente, as bolhas crescem e a matriz se expande antes que o resfriamento e a perda de umidade fixem a estrutura. A geometria da matriz, a área aberta da placa e o comprimento do canal influenciam a resistência ao fluxo e o formato do cordão. O corte transforma o cordão em peças, mas não corrige uma estrutura interna fraca ou irregular.
A expansão e a densidade aparente costumam variar em sentidos opostos: um produto celular mais expandido geralmente ocupa mais volume por unidade de massa. Essa relação nem sempre é linear. O colapso das paredes celulares, o encolhimento após a liberação, a umidade irregular, o rompimento da superfície ou as diferenças de formulação podem romper uma relação direta simples. Analisar os dois resultados em conjunto é mais útil do que analisar qualquer um deles isoladamente.
Para diagnosticar, meça as dimensões das peças, a massa unitária, a densidade aparente, a expansão, a qualidade do corte e a quebra em amostras vinculadas por horário. Relacione esses resultados à pressão na matriz, à temperatura do produto, à carga da rosca, à adição de umidade e à velocidade da faca. Mudanças de pressão sem uma resposta correspondente na densidade ou no formato podem indicar instrumentação, fluxo transitório ou uma alteração operacional absorvida pela matriz do produto. Variações de densidade com pressão estável na matriz podem começar em etapas anteriores ou continuar depois da matriz, por causa do encolhimento e da secagem.
Defeitos visíveis podem ter causas em comum. Pontas irregulares podem resultar da condição da faca, da temperatura do cordão, do desgaste da matriz ou da condição da massa. Comprimentos variáveis podem decorrer do corte e/ou de oscilações. Bolhas na superfície podem resultar da evaporação rápida, de vapor retido ou de secagem excessiva. Para o primeiro teste, escolha o sinal mais próximo e mais capaz de distinguir as causas, não o valor de referência mais próximo.
Como a secagem, o resfriamento e a cobertura controlam a umidade e a palatabilidade
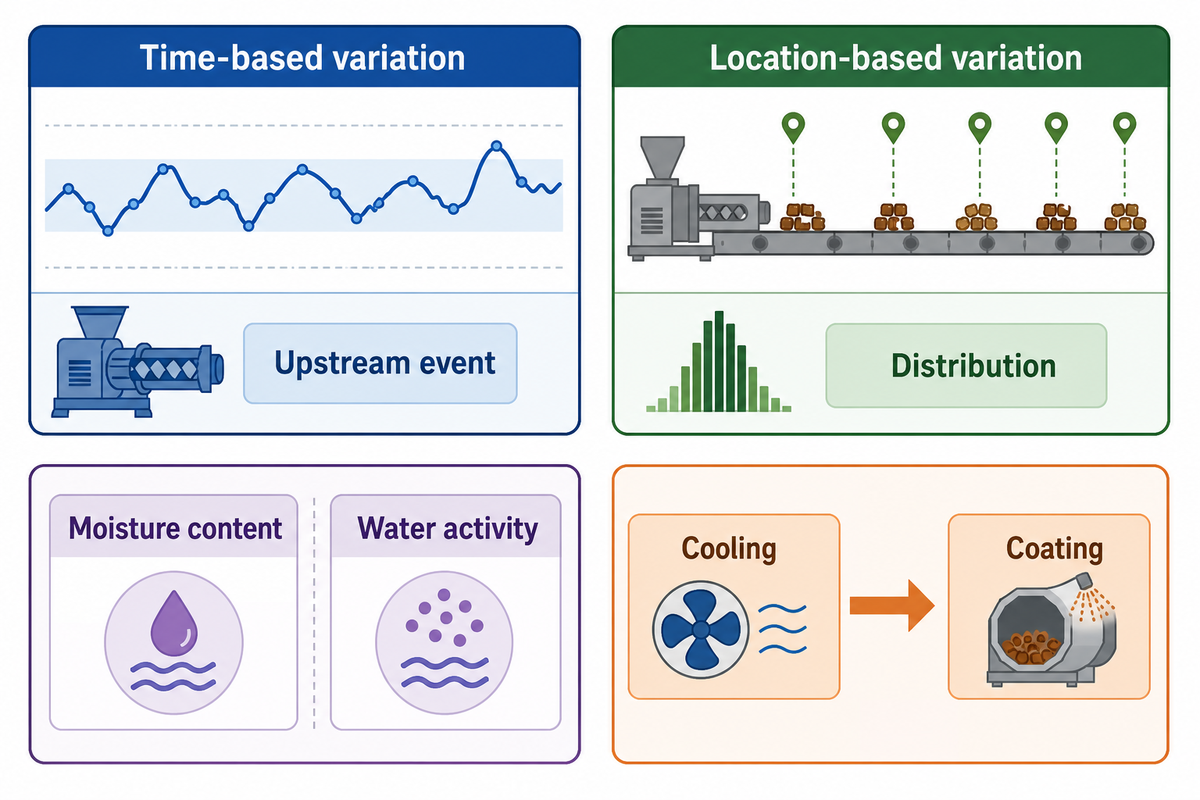
Após a liberação na matriz, a secagem e o resfriamento determinam se a umidade e a temperatura da ração estão adequadas para a etapa seguinte. O produto que entra no secador tem tamanho, porosidade, temperatura, padrão de carregamento e umidade de entrada específicos. A temperatura do ar é importante, assim como a umidade, a velocidade e a distribuição do ar, a profundidade do leito, o tempo de residência, a agitação do produto e o desempenho da combustão.
Uma pequena variação na umidade de descarga pode decorrer do fluxo de ar, do tempo de residência, do carregamento do leito ou da combustão, e não apenas da temperatura. Um exemplo comercial de diagnóstico de falhas usou uma mudança de 1,3% na umidade de saída como motivo para inspecionar todo o sistema de secagem. Outro descreveu 9 amostras da seção transversal do secador com variação de umidade dentro de ±1 ponto percentual. Ambos são exemplos de diagnóstico de discussões específicas sobre equipamentos, não limites universais de liberação.
Por que a umidade final ainda pode variar?
A média na saída pode permanecer igual enquanto o leito forma uma borda úmida e um centro seco. Ela também pode mudar porque a geometria ou a porosidade das peças que entram se alterou, mesmo que o ajuste do secador permaneça estático. Compare o padrão das amostras ao longo do leito, o tempo de residência, a condição do ar, o carregamento e o estado do produto na entrada. Se a variação depender do tempo, investigue o evento anterior e a resposta do controle. Se depender da posição, investigue a distribuição.
Teor de umidade não é atividade de água. O teor de umidade mede a quantidade de água presente; a atividade de água descreve a disponibilidade dessa água no equilíbrio termodinâmico da matriz do produto. Como os ingredientes retêm água de maneiras diferentes, 2 formulações podem ter o mesmo teor de umidade e atividades de água diferentes. A temperatura da medição e o tempo de equilíbrio também importam.
A FDA observa um exemplo baseado no princípio de medição: a 25°C, uma diferença de 0,1°C entre a amostra e o espaço livre pode alterar em cerca de 0.005 a leitura da atividade de água. Isso não é um limite de liberação para alimentos para pets. Cada unidade deve usar amostragem, equipamentos, limites e ações corretivas validados em seu sistema de segurança dos alimentos.
Este guia técnico citado da FDA sustenta a ressalva sobre a medição física; ele não é um manual de operação para um medidor específico. Siga o método atual do instrumento, o procedimento de calibração, os requisitos de equilíbrio da amostra e o plano de segurança dos alimentos aplicável.
O resfriamento deve evitar a condensação e criar uma condição de superfície uniforme para a cobertura ou a embalagem. O comportamento da cobertura depende da superfície e da porosidade da ração, da temperatura, das propriedades do líquido, da aplicação e da mistura. A palatabilidade e a aceitação do alimento nem sempre melhoram com a alteração de um tempo ou uma dosagem de cobertura. Revisões publicadas sobre a palatabilidade de alimentos secos para pets destacam as interações entre formulação, processamento, gordura, palatabilizantes e resposta animal.
O controle da umidade deve ser avaliado junto com a temperatura de secagem, o fluxo de ar, a carga, a uniformidade e as evidências para liberação do produto. Eficiência energética e redução do consumo de energia são objetivos distintos; nenhum deles justifica alterar um limite de segurança dos alimentos ou do produto sem validação.
Registro de modos de falha da ração: 12 sintomas
Use o registro de modos de falha da ração: 12 sintomas como ferramenta de triagem, não como sequência ou receita. Selecione o sintoma visível, encontre o sinal de confirmação no mesmo intervalo de tempo e faça a primeira verificação na etapa anterior. A última coluna indica uma alteração tentadora que deve ser adiada até que as evidências diferenciem as causas possíveis.
| Sintoma observado | Sinal de confirmação | Primeira verificação na etapa anterior | Causa alternativa | Alteração que deve ser evitada primeiro |
|---|---|---|---|---|
| Oscilações na extrusora | Os registros do alimentador, do fluxo de líquidos, da carga do motor e da pressão na matriz oscilam juntos | Confirme a alimentação de sólidos, a uniformidade da suspensão e a continuidade da descarga do pré-condicionador | Restrição ou desgaste dos elementos de transporte | Não aumente a velocidade da rosca antes de identificar a origem das oscilações |
| A densidade aparente aumenta | A expansão diminui na mesma amostra coletada no horário correspondente | Compare a umidade de entrada, o aporte térmico, a energia mecânica específica e o lote da formulação | Encolhimento após a matriz ou efeito do secador | Não considere a pressão na matriz como a única causa |
| A densidade aparente diminui | As peças se expandem mais, mas as paredes parecem frágeis | Verifique a formulação, a adição de água, a resposta à energia e a condição de liberação na matriz | Diferença na amostra ou no método de teste | Não reduza a água automaticamente |
| Formato irregular da ração | As dimensões das peças variam junto com os registros do alimentador ou da pressão | Inspecione a dosagem, a mistura da suspensão, o pré-condicionamento e o fluxo na matriz | Alinhamento da faca ou desgaste da matriz | Não altere a temperatura do cilindro considerando apenas a aparência |
| Superfície de corte irregular | A velocidade ou a condição da faca mudou enquanto o fluxo do cordão permaneceu estável | Inspecione a condição e a folga da faca, a sincronização do corte e a temperatura do cordão | Estrutura frágil da massa ou desgaste da matriz | Não tente compensar apenas com mais cozimento |
| Rachaduras ou bolhas na superfície | O defeito acompanha a umidade do produto, o tamanho das peças ou a zona do secador | Compare o estado na saída da matriz com a taxa de secagem inicial e a posição ao longo do leito | Fragilidade das células internas na liberação da matriz | Não aumente a temperatura do secador antes de mapear o defeito |
| A umidade de saída aumenta | A condição do ar, a profundidade do leito, o tempo de residência ou a carga de entrada mudou | Verifique todo o balanço do secador e o estado do produto na entrada | Local de amostragem ou equilíbrio do instrumento | Não suponha que a temperatura seja o único controle |
| A umidade de saída não é uniforme | As amostras ao longo do leito mostram um padrão repetível conforme a posição | Inspecione a distribuição do fluxo de ar, o carregamento do leito, a dispersão do produto e a agitação | Mistura de rações de entrada com tamanhos ou densidades diferentes | Não reduza a meta média para ocultar uma zona úmida |
| A atividade de água varia apesar de a umidade ser semelhante | A formulação, a temperatura da amostra ou o tempo de equilíbrio mudou | Verifique a identidade da formulação, o preparo e a temperatura da amostra e o método calibrado | Diferença real na retenção de água | Não converta diretamente o teor de umidade em atividade de água |
| A cobertura é aplicada de forma irregular | A quantidade de óleo ou palatabilizante na superfície varia com a temperatura do produto ou o carregamento do misturador | Verifique a transferência do resfriamento, a distribuição da pulverização, o fluxo e o tempo de mistura | Variação da porosidade ou da área de superfície após a extrusão | Não aumente a dosagem antes de verificar a distribuição |
| A quebra aumenta | A quantidade de finos aumenta após uma esteira, um resfriador, uma máquina de cobertura ou uma transferência para a embalagem | Identifique a primeira transferência em que a quantidade de finos aumenta | Baixa resistência estrutural desenvolvida durante a extrusão ou a secagem | Não atribua o problema ao manuseio antes de medir a resistência anterior à transferência |
| O resultado de palatabilidade diminui | As evidências sobre cobertura, oxidação, textura ou formulação mudaram | Verifique a identidade do lote, a distribuição da cobertura, o armazenamento e o desenho do teste | Variação no painel de animais ou mudança anterior na formulação | Não deduza uma única causa principal do processo a partir de um único resultado de preferência |
Faça
Defina a janela do evento, mantenha a identificação da receita e do lote e colete um segundo sinal antes de fazer ajustes. Altere apenas um fator controlado quando as evidências e o procedimento da planta industrial permitirem.
O que não fazer
Não use um único sintoma como diagnóstico definitivo da causa raiz. Não copie para a produção um tratamento descrito em um estudo publicado sem realizar testes, validação e seguir o processo de autorização da unidade.
O que medir em uma linha de extrusão de ração seca
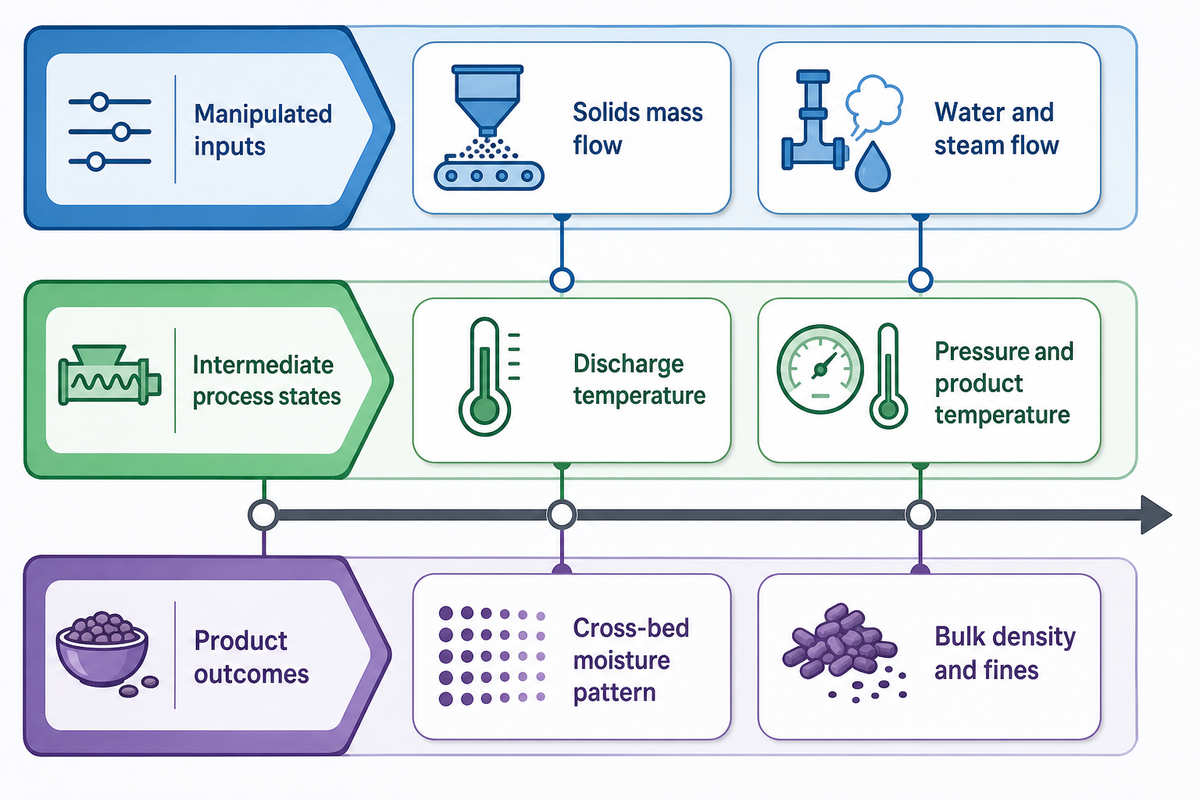
Por isso, um plano de medição útil acompanha o material ao longo do tempo. Ele diferencia o que o operador ajusta, o estado atingido pelo processo e o que o produto demonstra. Use a Matriz de medições por etapa abaixo como roteiro para estruturar esse registro. As unidades e a frequência de amostragem devem ser compatíveis com os instrumentos da planta industrial, o produto, os métodos validados e o plano de controle.
| Etapa | Sinal | Unidade típica | Ponto de amostragem | Gatilho para o evento | Pergunta respondida |
|---|---|---|---|---|---|
| Preparação dos ingredientes | Distribuição do tamanho das partículas | µm ou fração granulométrica | Após a moagem, antes da mistura | Novo lote, troca de peneira ou mudança no fluxo | O potencial de hidratação e compactação mudou? |
| Dosagem e mistura | Identificação da receita e do lote | ID da batelada | Descarga do misturador | A cada batelada ou troca de produto | Que material efetivamente entrou na linha? |
| Alimentação | Fluxo mássico de sólidos | kg/h | Descarga do alimentador | Desvio da taxa ou oscilações no fluxo | O enchimento do cilindro está mudando porque a alimentação está variando? |
| Pré-condicionamento | Fluxo de água e vapor | kg/h | Linhas de adição | Movimento da válvula ou mudança na receita | Que aporte térmico e de umidade foi fornecido? |
| Pré-condicionamento | Temperatura e umidade na descarga | °C e % | Saída do condicionador | Partida, verificação em regime estável ou perturbação | Que estado da massa chegou ao cilindro? |
| Extrusão | Carga ou torque do motor | kW, A ou N·m | Controle do acionamento | Desvio ou mudança do valor de referência | A resistência do material ou o trabalho mecânico mudou? |
| Extrusão | Temperatura do cilindro e da matriz | °C | Zonas dos sensores identificadas | Desvio, mudança na taxa ou aquecimento inicial | Onde o estado térmico mudou? |
| Matriz | Pressão e temperatura do produto | bar ou MPa; °C | Local identificado na matriz e saída da matriz | Perturbação no formato, na densidade ou no fluxo | Qual era o estado imediatamente antes da liberação do produto? |
| Corte | Velocidade do cortador e dimensões das peças | rpm; mm | Face da matriz e amostra coletada em intervalo definido | Comprimento ou defeito na borda | O defeito está relacionado ao fluxo ou ao corte? |
| Secagem | Condição do ar, tempo de residência e carga da camada | °C, umidade relativa, min, kg/m² | Zonas identificadas e transportador | Variação da umidade ou nova geometria | A capacidade de evaporação ou a distribuição mudou? |
| Saída do secador | Perfil de umidade ao longo da camada | % pelo método validado | Posições definidas da esquerda para a direita | Mapeamento de rotina ou não uniformidade | A média esconde um efeito da posição? |
| Resfriamento e liberação do produto | Temperatura e umidade do produto e atividade de água | °C, %, aw | Após a equalização nos pontos definidos | Cada lote validado ou desvio | O resfriamento, a umidade e a disponibilidade de água atendem a critérios distintos? |
| Cobertura | Taxa de adição de líquidos e ingredientes secos | kg/h ou % | Aplicação e amostra do produto acabado | Mudança na fórmula ou na condição da superfície | A dosagem prevista foi aplicada e distribuída? |
| Produto acabado | Densidade aparente, dimensões, finos e textura | kg/m³, mm, %, específico do teste | Amostra composta vinculada ao tempo | Liberação de rotina ou evento do processo | Que mudança no processo chegou ao produto? |
Sem identificar o material, um registro de data e hora é uma evidência fraca; sem um ponto de amostragem, um resultado de laboratório também é fraco. Registre a localização do sensor, a situação da calibração, o método, a temperatura da amostra, a fórmula, a matriz, a taxa e o evento operacional. Depois, represente graficamente o primeiro desvio, em vez de comparar apenas as médias das bateladas. Para manter a qualidade consistente, as evidências precisam continuar comparáveis entre lotes, turnos e trocas de produto.
Esta matriz ajuda a analisar defeitos de extrusão e suas soluções, mas não substitui a análise de perigos, o programa de sanitização, o monitoramento ambiental, os controles preventivos ou a autorização de liberação do produto da planta industrial. O diagnóstico da qualidade do produto e as decisões de segurança de alimentos exigem tipos diferentes de evidência.
Como as mudanças na fórmula deslocam a janela de processo
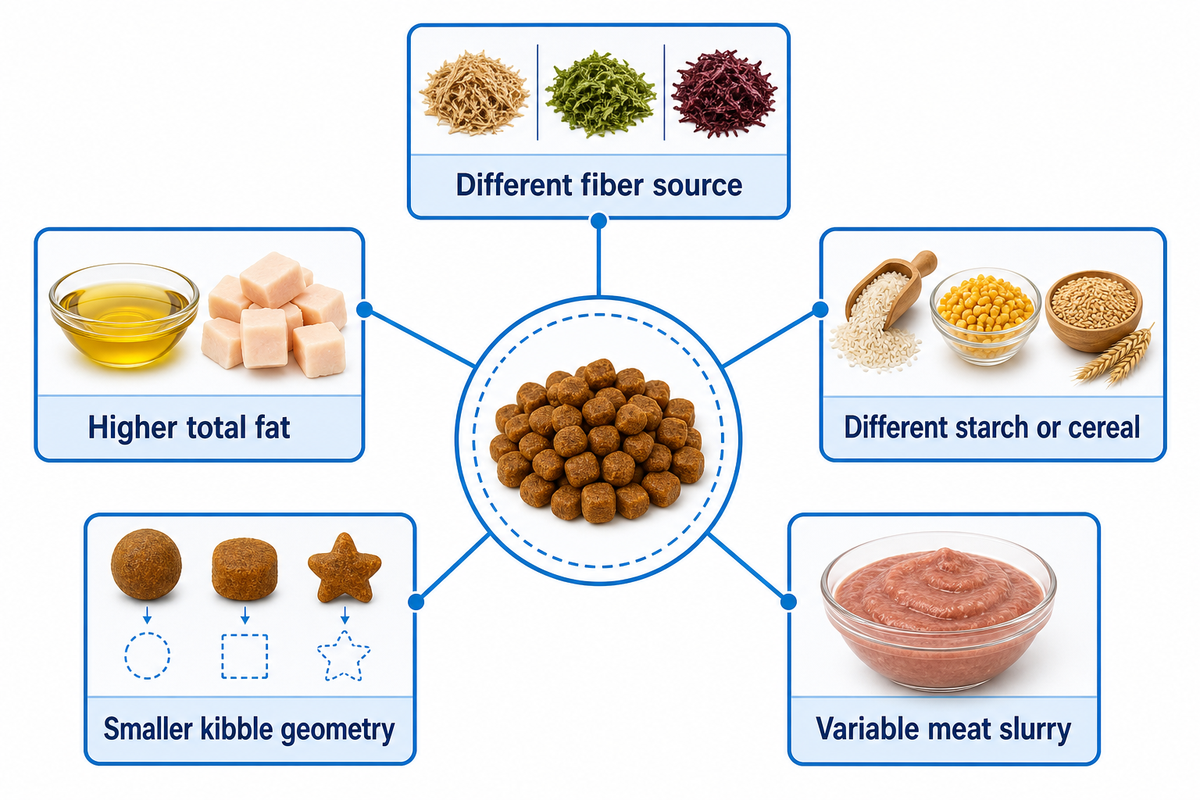
Com esse registro de medições, cada janela de processo passa a corresponder a uma fórmula, geometria, taxa e condição do equipamento. Manter os mesmos valores de referência não é uma estratégia de controle estável após uma mudança significativa na formulação. A fonte de proteína, o tipo de cereal e amido, a fibra, a gordura, o tamanho das partículas, a suspensão de carne fresca, a carga mineral e o sistema aglutinante podem alterar a hidratação, a viscosidade, a demanda de energia, a expansão, o corte, a secagem e a cobertura.
| Cenário de mudança | Possível mudança no processo | Evidências a coletar primeiro | Limite de transferibilidade |
|---|---|---|---|
| Maior teor ou outra fonte de fibra | A retenção de água, a viscosidade, a expansão, a textura e a secagem podem mudar | Distribuição das partículas, condição no condicionador, carga, densidade e umidade ao longo da camada | O tipo de fibra importa; considerar apenas sua inclusão é insuficiente |
| Mais gordura na superfície ou no total | A hidratação, a resposta ao cisalhamento, a expansão, o equilíbrio da cobertura e a aceitação podem mudar | Local de adição, fluxo, carga, expansão e condição da superfície | A gordura adicionada antes e depois da extrusão tem funções diferentes |
| Outro tipo de amido ou cereal | A gelatinização, a viscosidade, a expansão e a textura podem mudar | Lote da fórmula, resposta energética, condição da matriz, método de análise do amido e densidade | A origem botânica e o histórico de processamento importam |
| Geometria menor da ração | A frequência de corte, a relação entre superfície e volume, a secagem e a área de cobertura podem mudar | Dimensões das peças, registro do cortador, umidade ao longo da camada e distribuição da absorção | O formato e a compactação podem contrariar expectativas simples baseadas no tamanho |
| Suspensão de carne mais variável | A continuidade da alimentação, a distribuição da umidade, a carga, a pressão e o formato podem mudar | Uniformidade da suspensão, dosagem, descarga do condicionador e registros do cilindro vinculados ao tempo | A composição e a reologia devem ser medidas, não presumidas |
Uma pesquisa controlada com fibra cítrica identificou mudanças no processamento e nas características da ração relacionadas à fórmula. Isso reforça a necessidade de restabelecer as evidências após uma mudança; não oferece uma correção de valor de referência que possa ser aplicada em qualquer situação. Receitas de ração para gatos ou com alto teor de proteína podem responder de forma diferente das rações para cães ricas em cereais. Confirme as evidências antes de fazer ajustes e documente qual resultado a mudança pretende restabelecer. Um diagrama de processo não comprova facilidade de limpeza; quando a lavagem dedicada ou o CIP forem pertinentes, trate a limpeza e o CIP como um escopo separado, com evidências próprias de acesso, resíduos, troca de produto e validação.
Limites de integração e utilidades industriais: onde terminam as evidências do processo e começa a definição do escopo da linha
As evidências do processo podem descrever o estado do material, a propagação de perturbações, a amostragem e as relações de controle. Um artigo genérico não pode selecionar máquinas para processamento de alimentos nem definir uma linha de produção completa. O uso de extrusão com rosca simples ou dupla em uma extrusora de alimentos influencia a discussão de engenharia, mas este guia não compara as duas opções. A capacidade de cada etapa, o modo de operação, as utilidades industriais, o layout, a automação, a limpeza, a embalagem e as interfaces são decisões específicas do projeto.
Equipamentos a jusante podem limitar a produção utilizável quando há incompatibilidade de capacidade ou modo de operação, mas isso nem sempre limita a linha. Um estudo de caso da FAO sobre um pequeno moinho de ração ajustou deliberadamente um secador em batelada à extrusora. A lição é compatibilizar as interfaces, e não presumir que “o secador é sempre o gargalo”. Equipamentos modulares podem deslocar uma interface, mas as leis da física não eliminam o balanço de massa e energia. Da mesma forma, a carga térmica das utilidades depende do fluxo mássico, das propriedades do material, da variação de temperatura, da eficiência e do tempo; um valor genérico de vapor ocultaria os critérios de projeto.
| As evidências do processo podem responder | A decisão continua sendo específica do projeto | Destino adequado |
|---|---|---|
| Qual sinal mudou primeiro e como o estado do produto evoluiu | Conjunto de sensores, arquitetura de controle e estratégia de alarmes | Escopo de engenharia configurado |
| Como a fórmula, a geometria e a taxa afetam as transferências entre etapas | Dimensionamento dos equipamentos, programação de operação e redução de capacidade | Discussão sobre capacidade e testes |
| Por que a secagem e o resfriamento devem ser compatíveis com o extrudado | Zonas do secador, sistema de fluxo de ar, utilidades industriais e área ocupada | Integração da linha e da unidade industrial |
| Quais amostras ajudam no diagnóstico | Limites de qualidade validados, controles de perigos e testes de aceitação | Protocolos de qualidade e do projeto da unidade industrial |
Se sua pesquisa começou com uma avaliação de uma linha de extrusão de ração seca e avançou do diagnóstico do processo para um projeto concreto, o próximo passo é definir um escopo configurado. A página da Shengtu sobre a linha de extrusão de ração seca é o destino comercial para essa conversa. Este guia não repete intencionalmente os modelos, módulos, lista de dados de entrada, critérios para cotação nem o fluxo de aceitação.
A solução de problemas dos equipamentos não substitui a gestão da segurança de alimentos. A FDA exige que os alimentos para animais sejam seguros, produzidos em condições sanitárias, livres de substâncias nocivas e rotulados com informações verdadeiras. As unidades precisam de análise de perigos aplicável, controles preventivos validados, monitoramento, ações corretivas, verificação, sanitização, monitoramento ambiental quando exigido e registros próprios.
Perguntas frequentes
Como funciona uma extrusora de alimentos para animais de estimação?
A mistura condicionada entra no cilindro de uma extrusora de alimentos para animais de estimação, onde as roscas misturam, comprimem, aquecem, submetem o material ao cisalhamento e o transportam até a matriz. O acionamento e os controles térmicos regulam o aporte de energia, enquanto as medições do estado do produto mostram o resultado.
Vapor, água, trabalho mecânico, temperatura, pressão e tempo de residência alteram o estado da massa. Na matriz, a pressão cai rapidamente, parte da umidade evapora de forma instantânea e o filamento pode se expandir. A rotação do cortador determina o comprimento básico antes de as peças seguirem para a secagem e o resfriamento. O controle deve relacionar esses aportes ao estado medido do material e à ração acabada, em vez de avaliar o processo por um único valor de referência.
Uma linha de produção pode fabricar diferentes tipos de alimentos para animais de estimação?
Em muitos casos, sim, desde que os equipamentos configurados e as janelas operacionais validadas atendam às receitas, aos formatos, às taxas e às trocas de produto, e que a planta industrial consiga controlar resíduos e contaminação entre as produções.
Não se deve esperar que uma única linha opere todos os produtos com um ajuste universal. Proteína, amido, fibra, gordura, tamanho das partículas, diâmetro, objetivo de cobertura e programação da embalagem podem alterar o condicionamento, a resposta da rosca, a liberação na matriz, a secagem, o resfriamento e as necessidades de limpeza. Os testes na planta industrial devem determinar se as janelas necessárias se sobrepõem e se cada troca de produto pode ser controlada sem desestabilizar nem contaminar a produção seguinte.
Quais são os principais componentes de uma extrusora de alimentos para animais de estimação?
Os principais equipamentos de processamento incluem um alimentador controlado, um pré-condicionador, um conjunto de rosca e cilindro, um acionamento, zonas de controle térmico, uma matriz e um cortador. Sensores permitem monitorar o fluxo, a carga, a pressão, a temperatura e a velocidade para controlar o processo.
As medições de temperatura, pressão, carga do motor, fluxo, velocidade e estado do produto permitem monitorar o equipamento. Além desse conjunto principal, uma linha completa de fabricação de ração seca precisa de etapas interligadas de secagem, resfriamento, cobertura, transporte e embalagem. Essas estações não fazem parte da extrusora em si, mas as transferências entre elas afetam a produção utilizável e a qualidade do produto acabado. Essa distinção evita que uma leitura da extrusora seja confundida com evidência de toda a linha.
Quais são as desvantagens da extrusão de alimentos?
Na extrusão de alimentos, a fórmula é exposta ao calor e ao cisalhamento. Como as variáveis interagem, um diagnóstico incorreto pode sair caro: uma única mudança pode alterar a densidade, a umidade, a textura, a retenção de nutrientes ou a cobertura nas etapas seguintes.
Uma janela de processo instável pode causar problemas de densidade, formato, umidade, textura, retenção de nutrientes ou cobertura. Alterar um valor de referência para corrigir um sintoma pode criar outro defeito a jusante. Nutrientes sensíveis ao calor e compostos reativos exigem formulação adequada, validação do processo e testes. Essas são limitações de engenharia e controle, não uma prova de que alimentos extrusados para animais de estimação sejam inerentemente inadequados.
Qual é a diferença entre ração extrusada e ração assada?
A ração extrusada e a assada desenvolvem sua estrutura por combinações diferentes de calor, umidade, trabalho mecânico e pressão. Por isso, os testes devem comparar as propriedades do produto acabado, em vez de se basear apenas no nome do processo.
A extrusão usa o trabalho da rosca e uma liberação rápida de pressão, o que permite formar peças expandidas continuamente em uma variedade de densidades. Os alimentos assados são moldados e aquecidos sem a mesma etapa de liberação na matriz, o que pode resultar em uma estrutura de poros e textura diferentes. Nenhum dos métodos é automaticamente melhor para todas as receitas. Compare formato validado, densidade aparente, transformação do amido, teor de gordura, proteção dos nutrientes, uniformidade da umidade, capacidade de processamento, troca de produto, cobertura e resposta dos animais. Fórmulas desenvolvidas para um método podem exigir uma formulação ou um perfil de secagem diferente quando usadas no outro. Para tomar uma decisão na unidade industrial, baseie-se em testes do produto e evidências operacionais, não apenas no rótulo de marketing.
Nota de transparência: Este artigo reúne pesquisas públicas, orientações regulatórias, materiais de extensão, orientações de associações e exemplos do setor identificados como tais. Ele não afirma apresentar resultados de testes na planta industrial da Shengtu nem substitui os testes de receita, a validação ou o plano de segurança de alimentos do cliente.
Referências e fontes
- NC State Extension: o papel do pré-condicionamento na extrusão de alimentos e rações
- Alvarenga et al.: efeitos do processamento por extrusão nas características da ração e na transformação do amido
- Estudo controlado sobre energia térmica e mecânica durante a extrusão de ração para cães
- Efeitos da fórmula e da fibra durante a extrusão de ração para cães
- Revisão da modelagem e das respostas dos produtos na extrusão de alimentos
- Revisão dos fatores de palatabilidade de alimentos secos para animais de estimação
- FDA dos Estados Unidos: alimentos para animais de estimação
- FDA dos Estados Unidos: controles preventivos para alimentos para animais
- FDA dos Estados Unidos: atividade de água nos alimentos
- FEDIAF/UK Pet Food: guia de boas práticas para a fabricação segura de alimentos para animais de estimação
- PetfoodIndustry: solução de problemas em secadores no processamento de alimentos para animais de estimação
- PetfoodIndustry: precisão na extrusão de alimentos para animais de estimação
- FAO: estudo de caso sobre processo e equipamentos de um pequeno moinho de ração