Entre em contato com a Shengtu Bufan Company

Atualizado em setembro de 2026
Uma linha de produção de molhos de tomate, pimenta e molhos compostos não segue uma sequência fixa de equipamentos. O trajeto de processamento adequado depende do estado da matéria-prima, da textura desejada, da formulação, do processo térmico, dos registros necessários para comprovar a troca de produto e da embalagem. Tomates, concentrado de tomate, pimentas frescas e pimenta em pó passam por algumas etapas de produção em comum. No entanto, essas etapas impõem diferentes requisitos operacionais para tomates frescos, concentrado de tomate, pimentas frescas, pimenta seca e molhos compostos.
Uma linha de produção de molho de pimenta só alcança uma produção estável quando as condições do processo e da embalagem são compatíveis. O método de planejamento abaixo considera produtividade como produto liberado, e não como movimento de uma máquina.
Este documento ajuda gerentes de planta industrial, equipes de QA, responsáveis pelo projeto e equipes de compras a definir as decisões antes de comparar máquinas. Não há descrições genéricas de escopo que especifiquem uma receita, um volume de produção previsto ou um parâmetro universal de segurança dos alimentos. A seleção de modelos comerciais, as utilidades industriais específicas do projeto, o prazo de entrega e a cotação ficam a cargo das opções de configuração da linha de produção de molhos de tomate, pimenta e molhos compostos da Shengtu.
A ideia principal é descrever o produto ao longo de todo o processo por meio de atributos mensuráveis, verificar cada condição operacional e definir qual registro comprovará a aceitação. A seleção dos equipamentos vem depois. Esse processo permite que os fornecedores cotem a mesma solução quando a solicitação é de uma “linha de produção de molhos”.
Ponto principal
Defina o estado da matéria-prima, a textura final, a classificação do processo, a embalagem e o ciclo medido antes de escolher a linha. A maior capacidade nominal em kg/h não comprova a produção diária da linha de produção completa.
Um único rótulo esconde vários processos diferentes de produção de molhos
Uma única linha de produção de molhos reúne várias operações, cuja sequência e carga variam conforme o produto. Por exemplo, a produção de molho com tomates frescos envolve lavagem e seleção. Receitas à base de concentrado começam com diluição e dispersão controladas. A escolha entre pimenta fresca e seca também afeta as decisões sobre remoção de impurezas, moagem e hidratação.
O nome da linha deve dar início à discussão técnica. Uma rota com tomate fresco incluiria uma lavadora, um transportador de seleção, uma máquina de corte, um triturador e, provavelmente, uma despolpadeira antes da concentração. Rotas à base de concentrado podem dispensar a maior parte dessas etapas iniciais, mas exigem indução de pós, adição controlada de água ou manuseio da fase oleosa em tanques de mistura. Só se devem acrescentar equipamentos especializados quando os requisitos do processo exigirem; máquinas adicionais não substituem uma base bem definida.
Os molhos compostos trazem ainda mais complexidade. Amido, gomas, açúcar, sal, óleo e outras partículas podem alterar a sequência de mistura, o nível de cisalhamento, a necessidade de camisa, o tipo de bomba, o comportamento durante a retenção e o envase do molho. O mesmo nome de molho final pode ocultar especificações diferentes de tamanho de partículas e estabilidade desejada.
Erro comum: Um comprador envia uma solicitação de “linha para molho de pimenta com capacidade de 1.000 kg/h” sem especificar claramente se a matéria-prima é pimenta fresca, flocos de pimenta seca, pasta de pimenta ou concentrado de pimenta. O mais provável é que quatro fornecedores proponham quatro variantes de linhas de produção, e as cotações não serão comparáveis. O que falta é a rota de processamento, não a lista de equipamentos.
As equipes de compras podem argumentar que descrever o produto atrasa a cotação. Uma página com as informações básicas da matéria-prima e do produto final reduz as dúvidas posteriores e diminui a probabilidade de uma operação omitida gerar uma alteração contratual.
Resumo da decisão: Descreva a matéria-prima com dados mensuráveis, como fruta inteira fresca, concentrado a 28 °Brix ou flocos de pimenta seca; depois, especifique a textura final e a embalagem. Só o nome do produto não informa aos fornecedores quais etapas de preparação devem fazer parte da linha de produção.
O painel de seleção das 5 rotas de produção de molhos
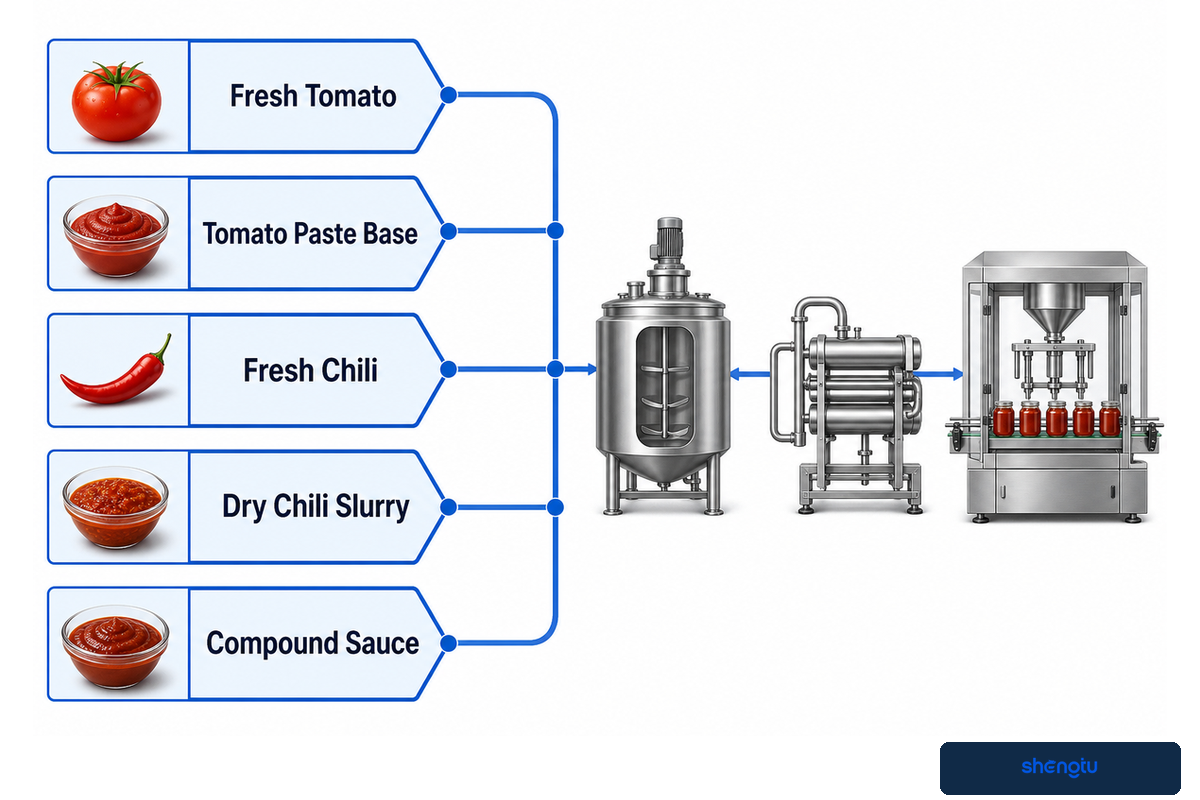
O painel de seleção das 5 rotas de produção de molhos diferencia os projetos conforme o que entra e o que sai do processo. É um mapa de planejamento, não um catálogo. Selecione a rota mais próxima, indique as operações opcionais e registre cada estação compartilhada em que a família de produtos, a textura, o histórico térmico ou o risco de limpeza possam mudar.
| Tipo de rota | Estado de entrada | Ponto de decisão provável | Evidências a solicitar |
|---|---|---|---|
| 1A Tomate fresco, textura lisa | Fruta inteira | Selecione, triture, quebre, despolpe e refine antes da concentração ou do cozimento. | Amostragem da fruta crua e meta de viscosidade e partículas do produto final. |
| 1B Tomate fresco, com pedaços | Fruta inteira | Preserve ou acrescente pedaços definidos após preparar a base lisa. | Distribuição do tamanho dos pedaços e limite de danos. |
| 2A Base de concentrado de tomate | Concentrado | Meça a água e disperse o concentrado sem deixar partes não misturadas. | °Brix de entrada, condição do tambor ou da embalagem e base de diluição. |
| 2B Concentrado com pós | Concentrado + ingredientes secos | Controle a indução dos pós, a ordem de hidratação e a espuma. | Sequência de adição e verificação de grumos e ar. |
| 3A Pimenta fresca, textura lisa | Pimentas inteiras | Lave, selecione, corte e moa até atingir a condição final de partículas medida. | Plano para materiais estranhos e perfil de moagem. |
| 3B Pimenta fresca, sem sementes | Pimentas inteiras | Defina a remoção das sementes e o nível residual aceitável. | Método de contagem das sementes e resultado da amostra retida. |
| 4A Suspensão de pimenta seca | Flocos ou pó | Hidrate, umedeça e moa, controlando o pó e os aglomerados de produto. | Umidade, descrição da malha e das partículas e teste de hidratação. |
| 4B Sistema de óleo com pimenta | Pimenta seca + fase oleosa | Controle a suspensão de sólidos, a exposição à temperatura e a transferência. | Proporção entre óleo e sólidos e período de observação da sedimentação. |
| 5A Molho composto de textura lisa | Vários ingredientes líquidos e secos | Defina a sequência de mistura, hidratação, emulsificação e desaeração. | Ordem da receita e comportamento final de escoamento medido. |
| 5B Molho composto com partículas | Base líquida + pedaços | Preserve os pedaços durante a passagem por bombas, válvulas e canais da envasadora. | Dimensões máximas das partículas e verificação da abertura da embalagem. |
Cenário de mudança de rota:Uma planta industrial tem uma semana programada para produzir ketchup de tomate liso e, em seguida, molho de pimenta com alho e pedaços visíveis. A primeira receita sugere refino e envase de um produto liso. A segunda pode exigir a adição tardia de partículas, transferência mais suave e válvulas de envase que permitam a passagem de partículas maiores. Neste caso, o circuito de alto cisalhamento e o canal estreito da válvula continuam iguais, então é provável que as partículas de alho se dispersem antes que os frascos de vidro cheguem à tampadora. Por isso, o desenho útil indica qual circuito fica ativo para cada SKU, onde as partículas entram, quais válvulas mudam de posição e qual amostra confirma a textura desejada. Comprar uma “máquina para produção de molho de pimenta” separada não resolve essa questão.
Defina os cenários de rota quando os clientes exigirem automação completa desde o primeiro dia. O software de automação consegue ordenar as etapas, mas não determina se foi especificada a rota errada de moagem, retenção ou embalagem.
Diferentes tipos de pimenta podem afetar a umidade, a percepção de ardência, o tipo de partículas necessário e a contagem de sementes. Registre essas variações, mesmo em pequenos testes de produção, antes de aprovar a mesma rota para produção em larga escala.
Resumo da decisão:Uma matriz de rotas com 10 linhas torna a cotação verificável: cada linha identifica a matéria-prima, a alternativa de processo e as evidências necessárias. Assim, os fornecedores podem indicar quais equipamentos de produção são compartilhados, contornados ou acrescentados, enquanto a configuração comercial fica na página da solução.
Defina critérios de aceitação da matéria-prima antes de selecionar os equipamentos
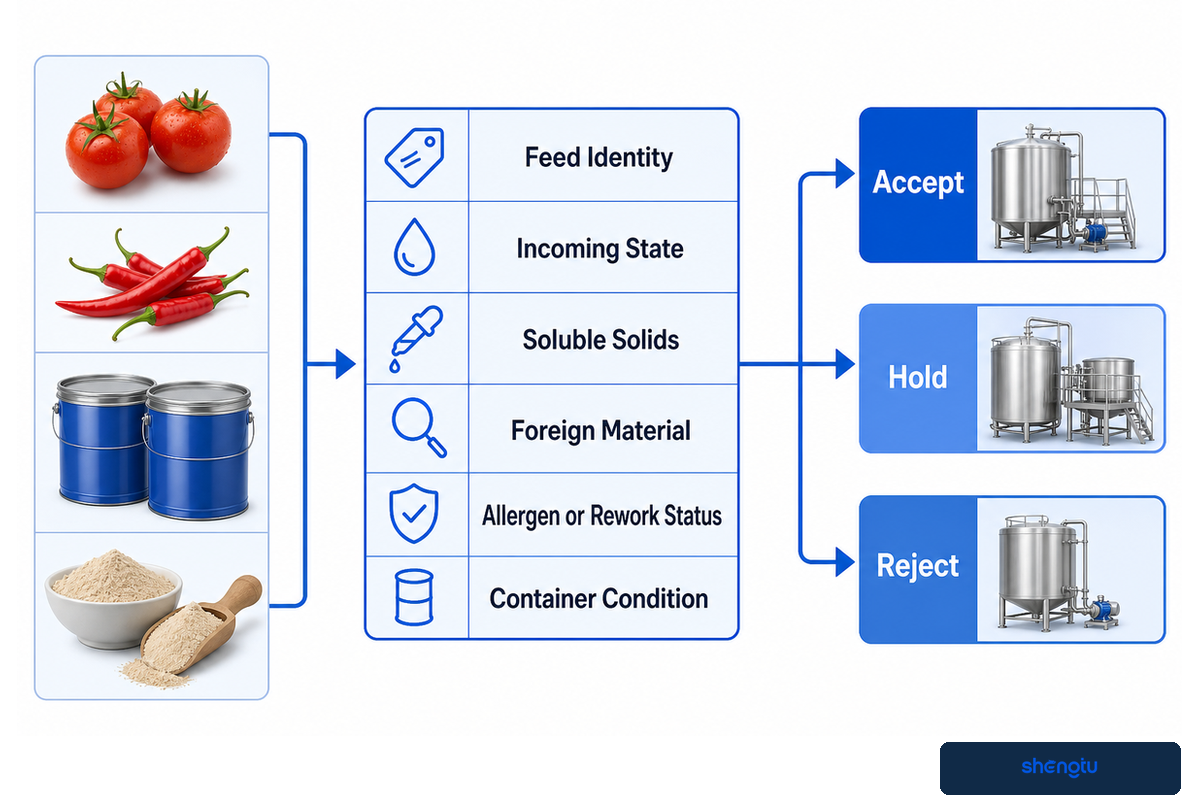
Os critérios para a matéria-prima transformam a variabilidade dos produtos agrícolas e semielaborados em requisitos do processo. Meça os parâmetros afetados pela lavagem, seleção, trituração, despolpamento, moagem, aquecimento, evaporação ou envase. Cada especificação deve identificar a amostra, o método e o responsável pela decisão. Resultados isolados de °Brix ou pH só são úteis dentro de um sistema de amostragem definido.
A inspeção de produtos frescos pode incluir o grau de maturação, danos, materiais estranhos, pedras, talos, sementes e sujidade na superfície. A lavagem pode remover sujeira, mas não garante a remoção de todas as impurezas. Defina o que pode entrar nos equipamentos de limpeza e trituração e o que deve ser rejeitado, aparado ou desviado.
O estudo de tomates-cereja avaliou umidade, pH, teor de sólidos totais, densidade e propriedades físicas antes de aplicar tratamentos de ruptura. A polpa apresentou 5.50 ± 0,70 °Brix a 24 ± 2 °C. Esses valores do estudo não descrevem tomates maduros de qualidade comercial e não são uma classificação de compra para molho de tomate comercial.
Monte a ficha de aceitação com a identidade da matéria-prima, o lote, o estado de entrada, os sólidos solúveis totais, o método de medição do pH, a umidade da pimenta seca, materiais estranhos, danos, distribuição de partículas, condição de alergênicos e reprocessamento e condição do recipiente. Para cada campo, defina uma decisão: aceitar, reter, selecionar novamente, ajustar ou rejeitar.
O °Brix de entrada pode afetar o balanço de materiais, mas não mede todos os fatores de qualidade. A qualidade, ou sua ausência, se reflete no sabor, na cor, na acidez, nos danos e na contaminação. A equipe de compras não deve aceitar uma classificação baseada em um único número, a menos que a equipe de QA tenha definido o que essa classificação representa e o que significa para o molho aprovado.
Resumo da decisão:O valor de 5.50 ± 0,70 °Brix a 24 ± 2 °C no estudo mostra como as medições perdem o contexto sem informações sobre o material e a temperatura. A ficha de aceitação deve registrar o método real de amostragem e a decisão sobre a rota, em vez de reproduzir o resultado do estudo como limite de compra.
Matriz de metas de textura e operações unitárias
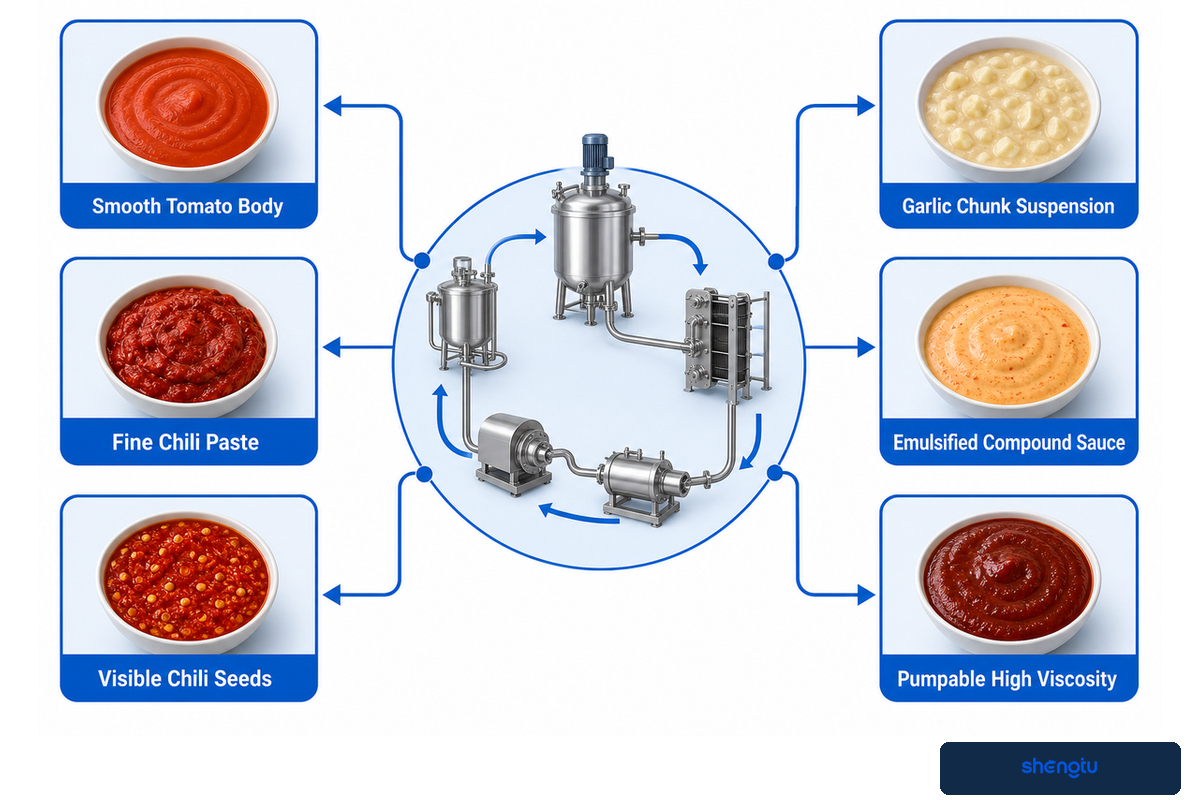
Antes de escolher um processo de despolpamento, moagem, moagem coloidal ou homogeneização, descreva a textura como um comportamento mensurável do produto. Os adjetivos sensoriais “liso”, “espesso” e “com pedaços” ajudam, mas não especificam a malha, a passagem da válvula, o histórico de cisalhamento, as condições de envase ou o teste de estabilidade.
Um estudo sobre tomate usou tratamentos de ruptura a frio a 55 °C e 65 °C e tratamentos de ruptura a quente a 75 °C, 85 °C e 95 °C, todos por 2 min. O estudo mostrou diferenças de viscosidade relacionadas aos tratamentos. Essas condições não são instruções para uma receita. A revisão citada sobre homogeneização em alta pressão relata que a formulação, os sólidos, a geometria da válvula, a energia, o tempo de residência e o resfriamento alteram o resultado.
| Meta observada | Medição anterior à seleção | Operação a testar | Verificação de falha |
|---|---|---|---|
| Corpo de tomate liso | Distribuição de partículas + curva de escoamento | Despolpamento, refino e ruptura controlada | Resíduos de sementes e casca ou perda de corpo. |
| Cor viva de tomate | Método de medição da cor + histórico térmico | Compare rotas de ruptura com condições definidas | Ganho de cor com perda inaceitável de viscosidade. |
| Pasta fina de pimenta | Maior tamanho de partícula e distribuição | Pré-corte e moagem úmida | Aumento da temperatura, textura arenosa ou canais obstruídos. |
| Sementes de pimenta visíveis | Contagem e danos às sementes | Adição tardia ou desvio | Quebra indesejada das sementes. |
| Suspensão de pedaços de alho | Tamanho dos pedaços + período de sedimentação | Mistura e transferência suaves | Flutuação, sedimentação ou danos aos pedaços. |
| Molho composto emulsificado | Teste de estabilidade das gotículas e fases | Cisalhamento elevado controlado ou homogeneização | Separação após o período de armazenamento desejado. |
| Alta viscosidade com possibilidade de bombeamento | Viscosidade na temperatura e no cisalhamento do teste | Teste de bomba e tubulação | Falta de alimentação, aquecimento ou variação no envase. |
| Pouco ar retido | Observação da densidade e do ar | Sequência de mistura ou desaeração | Espuma e volume de envase instável. |
| Molho adequado para sachê | Partículas em relação à passagem do bico | Teste do produto na bomba e na envasadora | Contaminação da área de selagem ou envase insuficiente. |
| Molho com partículas para frasco de vidro | Distribuição dos pedaços por recipiente | Teste de envase e fechamento | Sólidos distribuídos de forma irregular ou contaminação do fechamento. |
Use esta matriz para elaborar um teste, não para escolher equipamentos com base em uma palavra. Registre a temperatura, a idade da amostra e o método ao comparar a viscosidade. As leituras em cP ou Pa·s podem variar com o cisalhamento e a temperatura, portanto especifique as condições do teste. Cor e sabor são critérios finais de aceitação distintos.
Se um fornecedor pedir apenas “molho espesso”, envie uma amostra de referência retida e as condições finais medidas. Embora isso seja mais específico do que um simples adjetivo, oferece ao fornecedor uma meta de aceitação justa.
Resumo da decisão:O estudo citado testou condições de ruptura de 55 °C a 95 °C por 2 min e ainda encontrou efeitos específicos para cada produto. Os compradores devem comparar as condições finais de textura medidas, em vez de presumir que uma ruptura mais quente ou mais cisalhamento sempre melhora a qualidade do produto.
Coordene o aquecimento, a concentração e a formulação
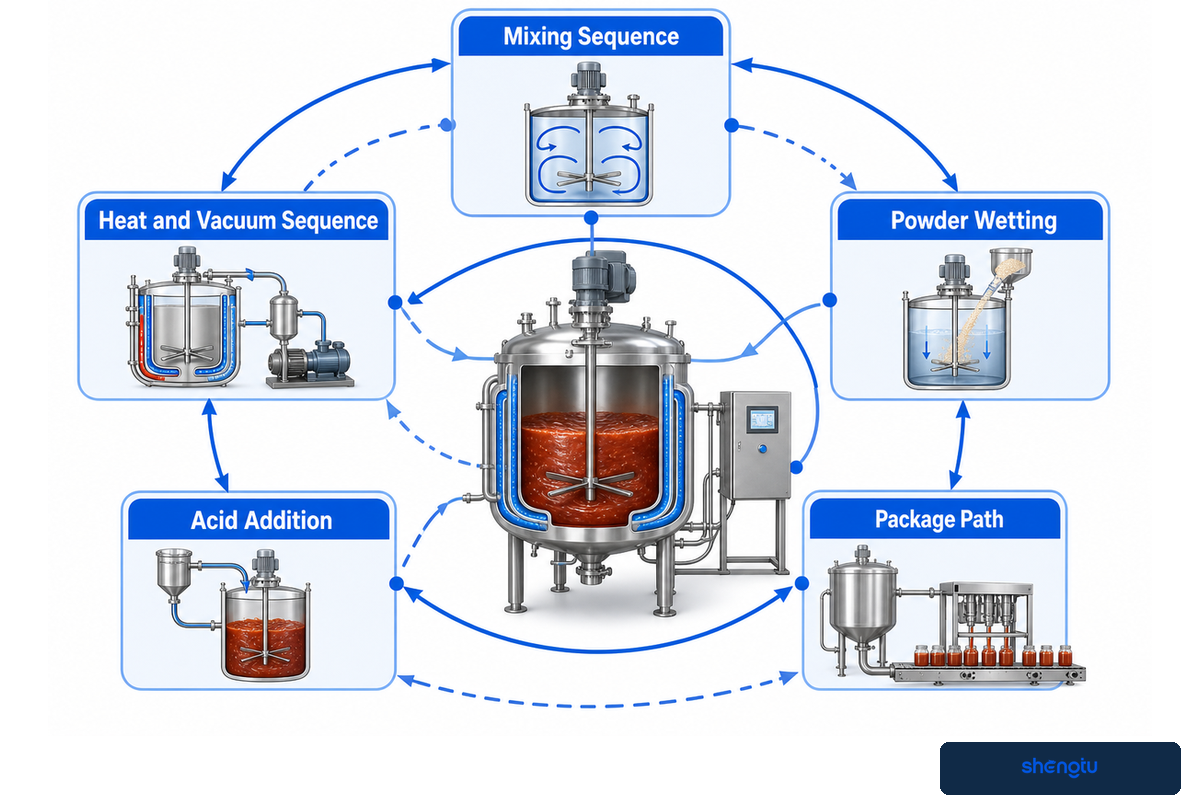
Aquecimento, evaporação e adições afetam uns aos outros. Durante a remoção de água, o aumento dos sólidos pode afetar a transferência de calor, a viscosidade e a carga da bomba. A hidratação de amidos e gomas depende da ordem de adição e do histórico térmico. Ácido, sal, açúcar e óleo podem afetar o molho final e sua resposta às etapas seguintes do processo.
Escolha a opção de ruptura a quente ou a frio do tomate com base no comportamento desejado da polpa e no resultado de qualidade. Os requisitos de concentração devem considerar os sólidos de entrada e finais, o produto recuperado, as perdas operacionais e a receita aprovada. No caso da produção de molho com concentrado, o controle principal pode passar da evaporação para a dispersão, a hidratação e a desaeração.
Não copie uma condição de estudo para uma instrução de produção. O estudo citado sobre tomates-cereja utilizou uma variedade definida, um preparo específico, um tratamento de 2 min e um método de medição laboratorial específico. Sua unidade de processamento de alimentos exige definir a matéria-prima, a sequência de mistura, o formato do recipiente de processamento, o sistema de transferência de calor, o tamanho da batelada e o trajeto das embalagens.
“Os processos programados para alimentos acidificados devem ser estabelecidos por uma pessoa qualificada.”
A citação se aplica somente à regulamentação dos Estados Unidos para alimentos acidificados. Isso não significa que todo molho de tomate ou molho de pimenta comercial se enquadre necessariamente nessa categoria. Os responsáveis pelo produto e pelo processo na planta industrial devem estabelecer a classificação e a autoridade competente aplicáveis.
Revisão prática:Coloque a ordem da receita ao lado da sequência de aquecimento e vácuo. Cronometre o umedecimento dos pós, a adição de ácido e a inclusão dos pedaços; controle a bomba na viscosidade máxima; e determine se a envasadora recebe o produto nas mesmas condições usadas no teste. Por fim, essa sobreposição costuma revelar a falta de uma etapa de mistura ou transferência.
Um responsável pode pedir uma temperatura e um tempo “seguros” para escolher os equipamentos. Uma resposta confiável é usar a base de processo aprovada para o produto específico; uma faixa pode ser interpretada como base de processo e gerar uma falsa sensação de segurança, além de levar ao subdimensionamento ou superdimensionamento dos equipamentos de transferência de calor e retenção.
Resumo da decisão:Associe cada valor de processo de 1 °C ou 1 min ao produto, método de teste, embalagem e autoridade competentes. Recipientes encamisados ou unidades de pasteurização podem manter uma condição aprovada, mas os fornecedores de equipamentos não devem defini-la.
O relógio de gargalos da batelada à embalagem: dimensione a produção útil
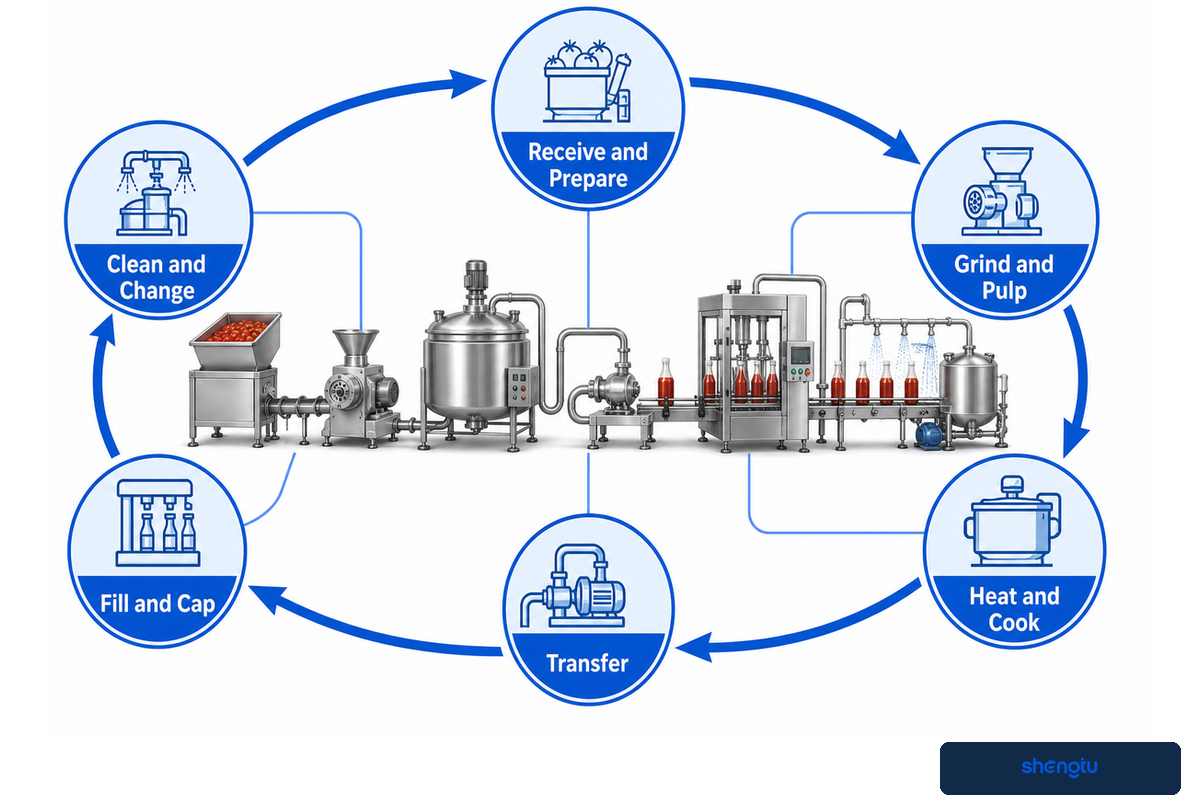
O relógio de gargalos da batelada à embalagem registra os tempos e as perdas que definem a produção de produtos embalados em condições adequadas, mas não afirma que uma máquina específica seja o gargalo real antes da disponibilidade de dados. Meça a preparação, a batelada, a transferência, o processo térmico, o pulmão, o envase do molho, o fechamento, a rotulagem, a limpeza e a troca de produto para cada SKU representativo.
As capacidades nominais respondem a perguntas específicas. As envasadoras podem operar rapidamente com um produto liso e quente, mas perder velocidade à medida que a viscosidade aumenta ou que partículas sólidas entram na passagem do produto. As tampadoras podem esperar pelos recipientes, enquanto a estabilidade do volume de envase depende das condições reais do molho. As linhas de embalagem também podem perder produtividade com rótulos, custos de mão de obra ou liberação da equipe de QA.
| Etapa do ciclo | Medição | Unidade | Pergunta sobre restrição oculta | Responsável |
|---|---|---|---|---|
| Recebimento e preparação | Matéria-prima adequada liberada por tempo decorrido | kg/h | As perdas na seleção ou a lavagem atrasam a próxima etapa? | Produção + QA |
| Moagem e despolpamento | Polpa aprovada na condição de partículas desejada | kg/h | A carga na peneira ou a recirculação reduz a capacidade líquida? | Processo |
| Indução de ingredientes | Tempo de adição e hidratação | min/batelada | O umedecimento dos pós prolonga a ocupação do recipiente? | Produção |
| Aquecimento e cozimento | Tempo entre o carregamento e a condição final aprovada | min/batelada | As utilidades industriais ou a alta viscosidade prolongam o ciclo? | Processo + utilidades industriais |
| Concentração e resfriamento | Tempo entre a condição final e a transferência pronta | min/batelada | A evaporação ou o resfriamento mantém o recipiente ocupado? | Processo |
| Transferência | Fluxo estável aprovado | L/min | Perdas na tubulação, ar ou falta de alimentação da bomba interrompem o fluxo? | Engenharia |
| Pulmão | Volume útil e tempo de permanência mínimo e máximo | L e min | O pulmão absorve variações normais ou oculta tempos de espera? | Engenharia |
| Envase e fechamento | Embalagens fechadas em condições adequadas | embalagens/min | A viscosidade, as partículas, as tampas ou as inspeções reduzem a produção adequada? | Embalagem + QA |
| Rotulagem e encaixotamento | Caixas liberadas após inspeção | caixas/h | A verificação dos rótulos ou a mão de obra cria um bloqueio? | Embalagem |
| Limpeza e troca de produto | Da última embalagem adequada à próxima embalagem adequada | min/troca | Qual circuito, peça ou teste de liberação determina o intervalo? | Higienização + QA |
| Parada | Evento, duração e causa | min/evento | O tempo perdido foi planejado, bloqueado, causado por falta de alimentação ou por falha? | Responsável pela área |
| Produção adequada | Produto liberado por turno e SKU | kg/turno | Qual etapa muda quando o mix de SKUs muda? | Gerente da planta industrial |
Cenário de mudança de gargalo:Uma linha de produção de molho de tomate envasa ketchup liso em garrafas de vidro pela manhã e um molho mais espesso e com mais partículas em sachês depois do almoço. As tampadoras e rotuladoras podem ser o gargalo durante o envase em garrafas. No envase em sachês, a restrição pode estar na transferência do produto, na precisão do envase, na selagem ou na limpeza da área de selagem. Se os dois produtos forem incluídos em uma única média diária de produção, nenhuma das restrições ficará visível. Cada SKU deve ser medido separadamente, assim como o ciclo completo, desde a liberação da matéria-prima até o molho embalado em condições adequadas. O “gargalo” é uma etapa medida, não uma condição permanentemente atribuída a uma máquina.
O seletor de capacidade da linha de produção de molhos ajuda a estruturar as discussões sobre capacidade depois que a base medida estiver completa. A equipe de compras deve solicitar as condições assumidas para o produto, o limite de disponibilidade operacional e o teste de aceitação por trás de cada número elevado de produção.
Exemplo prático:Uma estação cotada a 1.000 kg/h em operação por 8 h parece produzir 8.000 kg/turno. Se a produção adequada medida durar 6 h, a produção observada será de 1.000 kg/h × 6 h = 6.000 kg/turno antes das rejeições. Uma envasadora a 60 embalagens/min por 300 min indicaria 18.000 embalagens somente se o abastecimento do produto, o fechamento e a liberação da equipe de QA acompanhassem o ritmo. Com a mesma base hipotética, uma batelada de 500 L transferida a 50 L/min exige 10 min; se a batelada levar 45 min e a limpeza acrescentar 40 min, o ciclo será de 95 min antes de outras paradas. Substitua cada valor pelos dados da planta industrial.
Resumo da decisão:Compare kg/h, min/batelada, L/min, embalagens/min, caixas/h e min/troca para o mesmo SKU. O gargalo observado pode mudar quando mudam a receita, a temperatura, o formato da embalagem, a equipe ou os requisitos de limpeza.
Valide o produto, o processo térmico e a embalagem como um único sistema
Produto, processo e embalagem formam um único sistema de liberação. Um molho pode ser envasado a quente, pasteurizado, processado em autoclave ou processado assepticamente; no entanto, esses termos não definem um cronograma de processo universal. A formulação e o equilíbrio, a atividade de água, o estado das fases, as partículas, o recipiente, o fechamento e a transferência de calor, em conjunto com as regras do mercado de destino, determinam a questão de validação.
De acordo com a Parte 114, quando a definição se aplica, um alimento acidificado tem pH de equilíbrio final igual ou inferior a 4.6 e atividade de água acima de 0.85. Essa regra também prevê exceções. Alguns alimentos ácidos e molhos condimentados ácidos, produtos refrigerados e outros casos seguem caminhos diferentes. Classifique primeiro o produto; não use pH 4.6 como meta genérica de formulação para molhos.
Para produtos dos EUA abrangidos pela definição da Parte 114, o processo programado e os registros são importantes. A seção 114.100 trata do pH e de outros fatores críticos, enquanto a seção 114.83 determina que o processo programado seja estabelecido por uma pessoa qualificada. Outros produtos e mercados podem seguir regras, autoridades ou evidências de validação diferentes.
Defina dez grupos interligados: classificação do produto, formulação, fatores críticos, desafio de partículas/viscosidade, recipiente, rota térmica, janela de envase/fechamento, resfriamento, evidências de vida útil e responsáveis por desvios. Uma mudança em qualquer um deles pode afetar a análise do processo e da embalagem.
No processamento em autoclave, analise o processo e o recipiente em conjunto. Na pasteurização em túnel e no processo UHT com envase asséptico, a linha de equipamentos, os pontos de controle e os requisitos da embalagem serão diferentes. As rotas de esterilização e envase asséptico da Shengtu oferecem uma perspectiva comercial conforme o produto-base aprovado.
Um comprador pode pedir que o fornecedor de máquinas confirme a vida útil. O fornecedor pode apresentar evidências do equipamento em relação a uma carga térmica aprovada; no entanto, a segurança do produto, a validação da embalagem e a responsabilidade pela vida útil dependem do caminho técnico e regulatório aprovado pela planta industrial.
Resumo para decisão: Na definição da Parte 114 dos EUA, pH 4.6 e aw 0.85 são limites de classificação para os produtos abrangidos, não valores absolutos a serem definidos para o molho. Relacione a receita real e os fatores críticos à rota térmica e à embalagem para fundamentar uma alegação sobre o processo.
Matriz de risco de resíduos na troca de produto
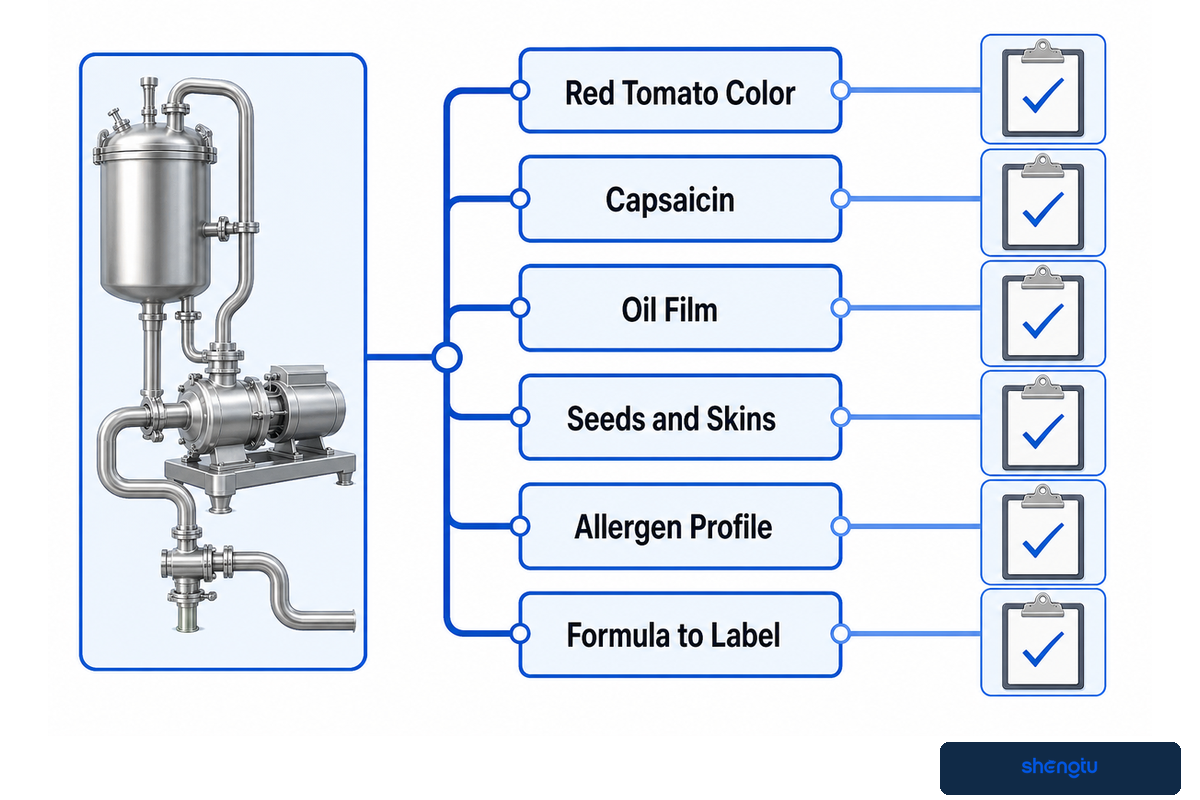
A matriz de risco de resíduos na troca de produto descreve o que pode passar de uma receita para a seguinte por meio de superfícies compartilhadas, trechos mortos, vedações, bombas, envasadoras e utensílios, além de retrabalho e rótulos. O tempo de limpeza, por si só, não é suficiente. Cada transição exige um modo de resíduo aprovado, um procedimento definido de limpeza e higienização e uma verificação de liberação compatível com o risco.
A versão atual da norma 21 CFR 117.135 dos EUA inclui a limpeza de superfícies em contato com alimentos e a prevenção do contato cruzado com alergênicos entre os controles sanitários, conforme apropriado para a instalação e o alimento. Este guia não estabelece um produto químico, concentração, temperatura ou tempo de contato universal para CIP. Esses critérios dependem dos materiais envolvidos e da sujidade real.
| Modo de transferência de resíduos | Pontos a verificar | Evidência de liberação | Responsável |
|---|---|---|---|
| Cor vermelha do tomate | Juntas, visores, cuba da envasadora e linhas de retorno | Condição final definida para inspeção visual/cor | Higienização + QA |
| Capsaicina | Circuito de moagem, vedações, mangueiras e ferramentas de amostragem | Verificação aprovada e específica para o produto | Garantia da qualidade |
| Película de óleo | Paredes do tanque, carcaça da bomba e linhas de retorno com baixa vazão | Enxágue/inspeção conforme método aprovado | Higienização |
| Sementes e cascas | Peneiras, válvulas, conexões em T e passagens da envasadora | Registro de desmontagem ou inspeção por enxágue | Operador + garantia da qualidade |
| Depósitos de amido/goma | Superfícies quentes, tanque encamisado e circuito de recirculação | Conclusão do ciclo aprovado + inspeção | Higienização |
| Perfil de alergênicos | Equipamentos compartilhados, utensílios, retrabalho e armazenamento do produto | Liberação após limpeza de alergênicos conforme o programa da planta industrial | Garantia da qualidade |
| Identificação do retrabalho | Tanques de retrabalho, mangueiras e identificação da batelada | Conciliação de lote/receita | Produção + QA |
| Fórmula e rótulo | Rotuladora, código, bobina e caixa do produto acabado | Liberação da linha e aprovação da primeira embalagem | Embalagem + QA |
| Resíduo químico | Enxágue final, pontos baixos e líquido retido | Condição final aprovada para o enxágue | Higienização + QA |
| Condição microbiológica | Circuito em contato com o produto e equipamentos abertos | Programa de verificação de higienização da unidade | Garantia da qualidade |
Cenário de troca de produto: Uma linha termina a produção de um molho composto que contém gergelim e passa para um perfil de alergênicos que não declara gergelim. Ter uma envasadora visualmente limpa não é suficiente. A equipe deve encerrar o lote de retrabalho, remover os rótulos antigos, executar o procedimento aprovado de limpeza dos equipamentos, verificar a condição final especificada para os alergênicos, inspecionar os utensílios compartilhados e validar a primeira embalagem com a codificação correta. A capsaicina ou a cor do tomate podem ser consideradas questões de qualidade distintas, mas nenhuma delas pode ser usada para validar a liberação em relação a alergênicos. Assim, uma única troca de produto pode afetar muitos responsáveis pela aceitação e muitos registros.
A planilha de troca de produto por estação e rota pode ajudar em uma discussão comercial. Plantas industriais com circuitos de limpeza compartilhados também podem analisar o escopo do sistema de limpeza CIP. Nenhum dos dois substitui a validação da planta industrial.
Uma objeção frequente da equipe de compras é que mais circuitos separados aumentam os custos. A matriz permite comparar esse custo com o tempo de limpeza medido e com a perda de produto e o risco de liberação para a sequência de SKUs, sem criar uma justificativa universal.
Resumo para decisão: Registre min/troca para cada transição e, em seguida, anexe as evidências corretas de inspeção visual, enxágue, alergênicos, retrabalho e rotulagem. Uma limpeza de 30 min para um par de produtos não diz nada sobre outra transição até que a planta industrial tenha testado a sujidade e o circuito reais.
Monte um pacote de evidências da batelada de referência
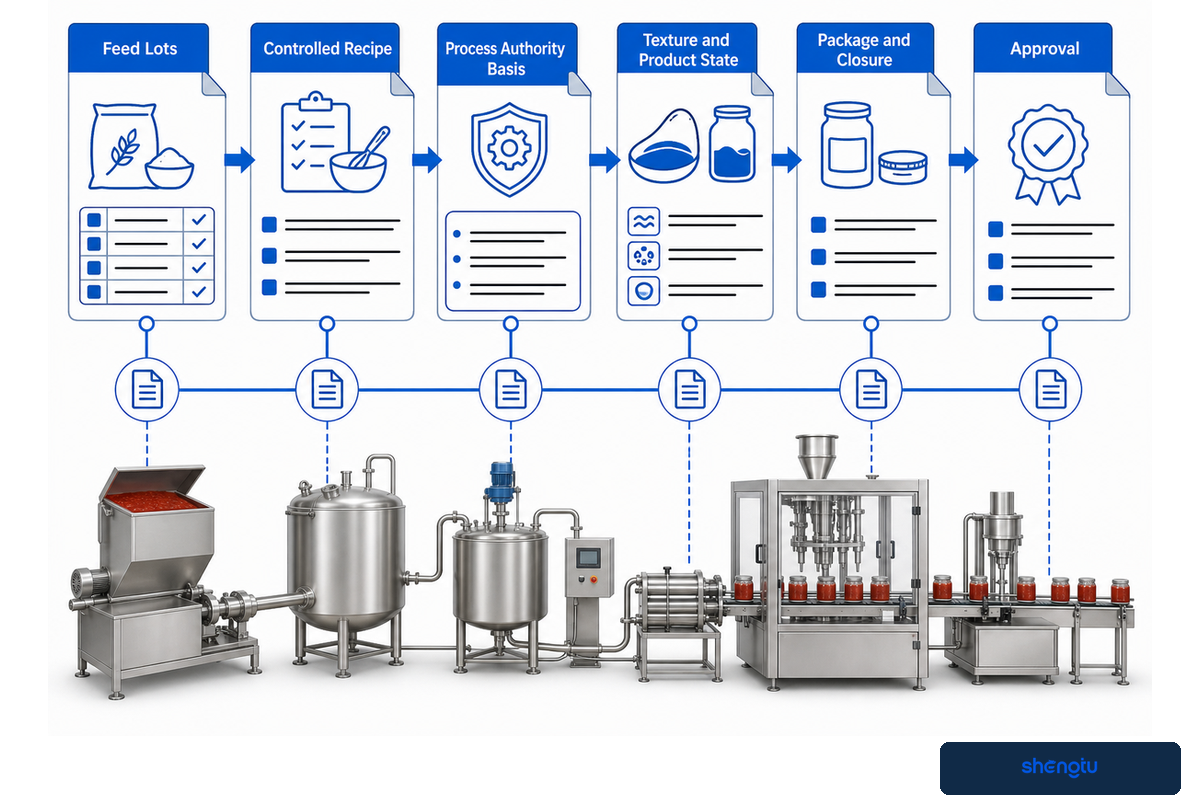
Um pacote de evidências da batelada de referência conecta a receita aprovada ao produto, ao registro operacional, à embalagem e à decisão de liberação. Uma operação com água pode confirmar a direção do fluxo, os controles, as utilidades industriais e a prontidão mecânica, mas não valida a textura do molho acabado, o comportamento térmico, a precisão do envase, a integridade da embalagem ou uma alegação de vida útil.
O pacote não é uma batelada selecionada depois de sua execução. É uma operação de referência controlada, com insumos definidos, condições de desafio acordadas e evidências documentadas. Os desvios ficam claros. Assim, torna-se relativamente simples analisar os efeitos sobre a alimentação, a receita, os equipamentos, o software, as máquinas de embalagem ou o ciclo de produção industrial.
| Bloco de evidências | Pergunta mínima | Exemplo de anexo | Responsável |
|---|---|---|---|
| Lotes de insumos | Foram usados materiais aprovados? | Registros de recebimento e liberação de lotes | Garantia da qualidade + almoxarifado |
| Receita controlada | A versão correta foi emitida? | Fórmula/versão e adições reais | Produção |
| Medições de entrada | A variabilidade dos insumos foi registrada? | °Brix, pH, umidade, partículas e IDs das amostras | Laboratório/garantia da qualidade |
| Base da autoridade de processo | Quem aprovou o processo de segurança, quando necessário? | Referência do processo programado/validado | Responsável técnico |
| Registro de fatores críticos | A operação permaneceu dentro dos limites aprovados? | Tendências e verificações dos instrumentos | Operador + garantia da qualidade |
| Textura/estado do produto | O molho acabado correspondeu à meta? | Método e resultado de viscosidade/partículas/cor | Garantia da qualidade |
| Embalagem/fechamento | A embalagem correta foi produzida? | Verificações de envase, fechamento, vedação e código | Embalagem + QA |
| Ciclo e produção aprovada | Qual foi o resultado da linha completa? | Registro de kg/turno e estado operacional | Gerente da planta industrial |
| Limpeza/troca de produto | O próximo SKU pode ser liberado? | Ciclo aprovado e evidências de liberação | Higienização + QA |
| Desvio | As exceções e os produtos afetados foram tratados? | Investigação e destinação | Garantia da qualidade |
| Treinamento/entrega técnica | Os operadores conseguem repetir a condição aceita? | Documentos de treinamento e operação assinados | Produção |
| Aprovação | Quem aceitou cada bloco de evidências? | Responsável, data e lista de pendências | Responsável pelo projeto |
Um cliente pode preferir um Teste de Aceitação em Fábrica breve. O pacote pode distinguir o que é possível comprovar antes do envio daquilo que exige ingredientes, utilidades industriais, operadores e embalagens reais na planta. FAT, SAT e liberação da produção podem compartilhar uma base de carga térmica sem alegar que entregam o mesmo resultado.
Resumo para decisão: Uma execução de referência útil relaciona 12 blocos de evidências a responsáveis definidos. Registre kg/turno, °Brix, pH e verificações da embalagem, incluindo os respectivos métodos, enquanto os limites de segurança e a autoridade para liberação do produto permanecem sob responsabilidade do programa aprovado da planta industrial.
Transforme a base do processo em um briefing para fornecedores
Um briefing para fornecedores deve fazer com que cada proposta responda ao mesmo cenário de produto e operação. Ele define os insumos, as famílias de receitas, o produto acabado, a embalagem, a base de medição da produção, os limites da limpeza, as utilidades industriais, as interfaces e as evidências de aceitação. Os equipamentos de processamento e o escopo industrial completo são respostas comerciais a essa carga térmica definida, não substitutos dela.
| Seção do briefing | Informações fornecidas pelo comprador | Informações fornecidas pelo fornecedor | Responsável pela aceitação |
|---|---|---|---|
| Produto/rota | Casos para cinco rotas e lista anual de SKUs | Fluxo do processo por estação e rota | Responsável pelo processo |
| Matérias-primas | Condições dos insumos e critérios de aceitação | Premissas e exclusões de preparação | Garantia da qualidade |
| Estado da receita/produto | Ordem de adição e textura medida | Base de mistura, transferência e carga térmica | Pesquisa e desenvolvimento/processo |
| Capacidade | kg/turno por SKU e dados de operação | Taxas presumidas, pulmões e cenário de restrição | Gerente da planta industrial |
| Embalagem | Sachê, garrafas/potes de vidro ou outra embalagem aprovada | Interface de envase e fechamento | Embalagem + QA |
| Processo de segurança | Base aprovada do produto/processo | Capacidade dos equipamentos e mapeamento dos controles | Autoridade técnica |
| Limpeza/troca de produto | Matriz de risco e regras de liberação | Circuito, acessos e pontos de verificação propostos | Higienização + QA |
| Utilidades industriais/instalação | kW, bar, água, drenagem e espaço disponíveis | Base de consumo e lista de conexões | Instalações |
| Automação/dados | Necessidades de receita, rastreabilidade e integração | Lista de entradas/saídas, alarmes, relatórios e interfaces | Controles/TI |
| Testes | Plano de aceitação da batelada de referência | Matriz de evidências FAT/SAT | Responsável pelo projeto |
| Documentação | Requisitos de idioma e formato | Lista de desenhos, manuais, peças e certificados | Engenharia |
| Proposta comercial | Limites de fornecimento e opções solicitadas | Escopo, exclusões, preço e prazo de entrega | Compras |
O briefing para fornecedores, por si só, não conclui o projeto sanitário da instalação. O layout das salas, a drenagem, o zoneamento de ingredientes, as utilidades industriais, o gerenciamento da limpeza, o acesso dos funcionários, os sistemas de qualidade e as normas aplicáveis são responsabilidade do proprietário. Um projeto modular pode ajudar no planejamento por etapas, mas cada interface ainda precisa de um responsável. Uma indicação SUS304 não define o acabamento, a solda, a junta nem a compatibilidade química.
Para preparar o briefing para fornecedores, você pode usar o gerador de briefing de linha da Shengtu. Depois, consulte o histórico de projetos e da empresa Shengtu Machinery. Um possível comprador deve acessar a página de soluções somente depois de estabelecer a base técnica e desejar uma proposta final de equipamentos.
A equipe de compras pode pedir um preço mesmo quando alguns campos ainda estão em aberto. O escopo orçamentário deve ser apresentado com um conjunto claro de premissas. A proposta final deve incluir todos os campos em aberto, as exclusões e os critérios de aceitação. Uma proposta preliminar não deve ser tratada como especificação de projeto.
Resumo para decisão: Um briefing de 12 seções reúne, em uma única folha de análise, as utilidades industriais em kW e bar, a capacidade em kg/turno, a troca de produto em min/troca e a produção de embalagens em embalagens/min. Com informações semelhantes, será possível comparar as propostas.
Perguntas frequentes sobre linhas de produção de molhos de tomate, pimenta e compostos
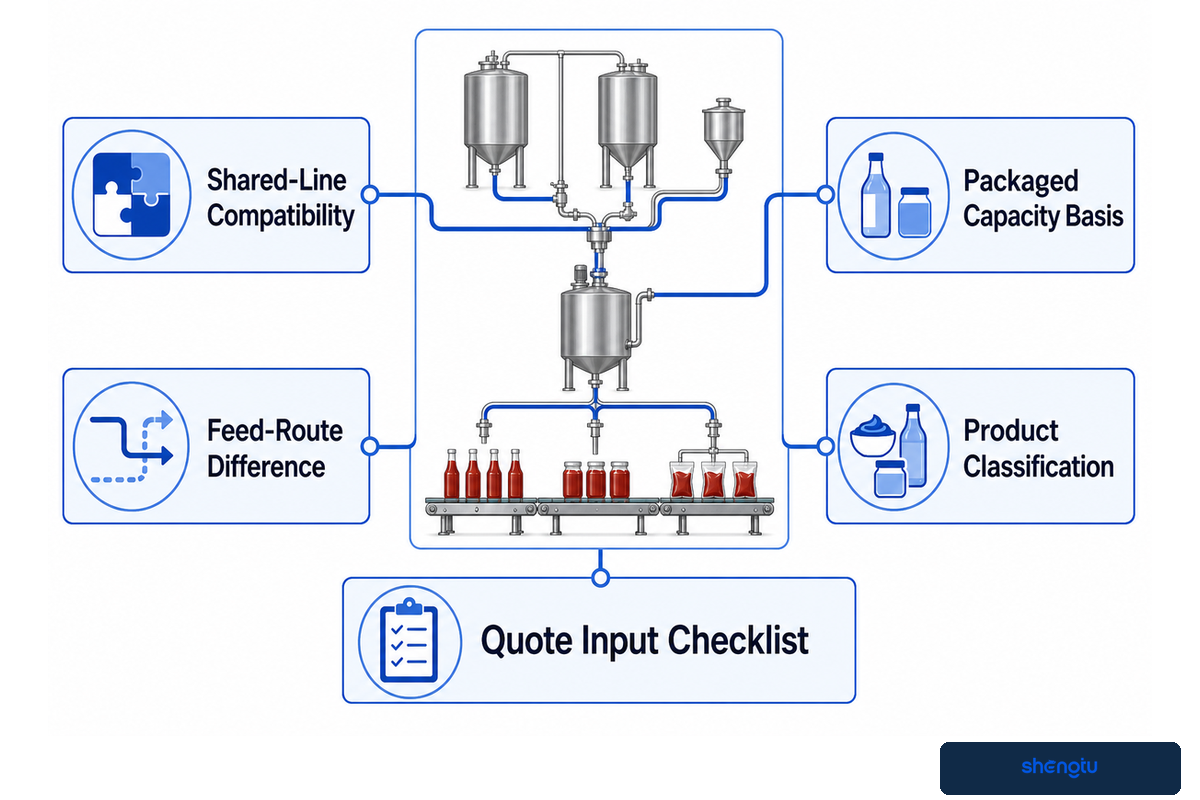
Estas respostas não substituem testes de produto, o programa de segurança de alimentos da planta industrial nem uma cotação específica para o projeto. Cada resposta aborda uma questão de planejamento específica, mas não substitui a configuração final dos equipamentos proposta pelo fornecedor.
Uma única linha de produção pode processar molhos de tomate, pimenta e molhos compostos?
Resposta curta
Sim. É possível compartilhar algumas estações quando as rotas dos insumos, as passagens do produto, a carga térmica, o formato de envase e as evidências de troca de produto são compatíveis. Elabore um mapa por estação e rota e teste os casos mais exigentes de textura, partículas e limpeza. “Compartilhado” deve significar compatibilidade verificada, não apenas uma conexão de tubulação comum. Registre quais bombas, válvulas, tanques, envasadoras e circuitos de limpeza mudam de estado para cada SKU.
Qual é a diferença entre linhas de produção com tomate fresco e com pasta de tomate?
Resposta curta
Uma rota com tomate fresco normalmente inclui recebimento, lavagem e seleção, trituração, tratamento hot break, despolpamento/refino e, possivelmente, concentração. Uma rota com pasta começa com o manuseio controlado da pasta, a adição de água e ingredientes, a dispersão e o cozimento da receita. A variação da fruta fresca pode alterar o rendimento e a carga das etapas iniciais; as condições da pasta podem afetar a diluição, o manuseio dos tambores e a carga de mistura. Compare as duas rotas com base nos insumos aceitos, na textura final, nas utilidades industriais e na embalagem, e não no título da página.
Como especificar a capacidade de produção?
Resposta curta
Informe a produção de embalagens aprovadas por SKU e turno e, em seguida, registre as premissas de batelada, transferência, processamento térmico, envase, limpeza, troca de produto e tempo de parada. Separe kg/h de produto aprovado de embalagens/min na envasadora e kg/turno liberados pela garantia da qualidade. A taxa de uma máquina não determina a produção diária se o ciclo completo e os limites de aceitação não estiverem definidos. Registre separadamente os tempos de bloqueio, falta de alimentação, paradas planejadas e falhas para que a restrição possa ser analisada, em vez de estimada. Confirme se a taxa se aplica ao produto mais fácil de processar ou à combinação representativa de produtos e identifique os limites dos pulmões, a cobertura dos operadores, o tempo de retenção para controle de qualidade e o tamanho da embalagem usado no cálculo. A operação de aceitação deve reproduzir a base acordada.
pH 4.6 é a meta correta para todos os molhos?
Resposta curta
Não. Na definição da Parte 114 dos EUA, um pH de equilíbrio final igual ou inferior a 4.6 aparece junto com atividade de água acima de 0.85 e outras condições e exclusões de classificação. A autoridade técnica responsável deve analisar a formulação, o processo, a embalagem, o armazenamento e os requisitos do mercado de destino.
Quais informações são necessárias antes de solicitar uma cotação?
Resposta curta
Informe as condições dos insumos, as famílias de receitas, a textura desejada, a base térmica/do processo, o formato da embalagem, a meta de produção aprovada, as utilidades industriais, o espaço disponível, os requisitos de limpeza e troca de produto, as interfaces de automação e as evidências de aceitação. Marque os campos desconhecidos como decisões em aberto, em vez de substituí-los por especificações presumidas.
Prepare a base do processo antes da lista de equipamentos
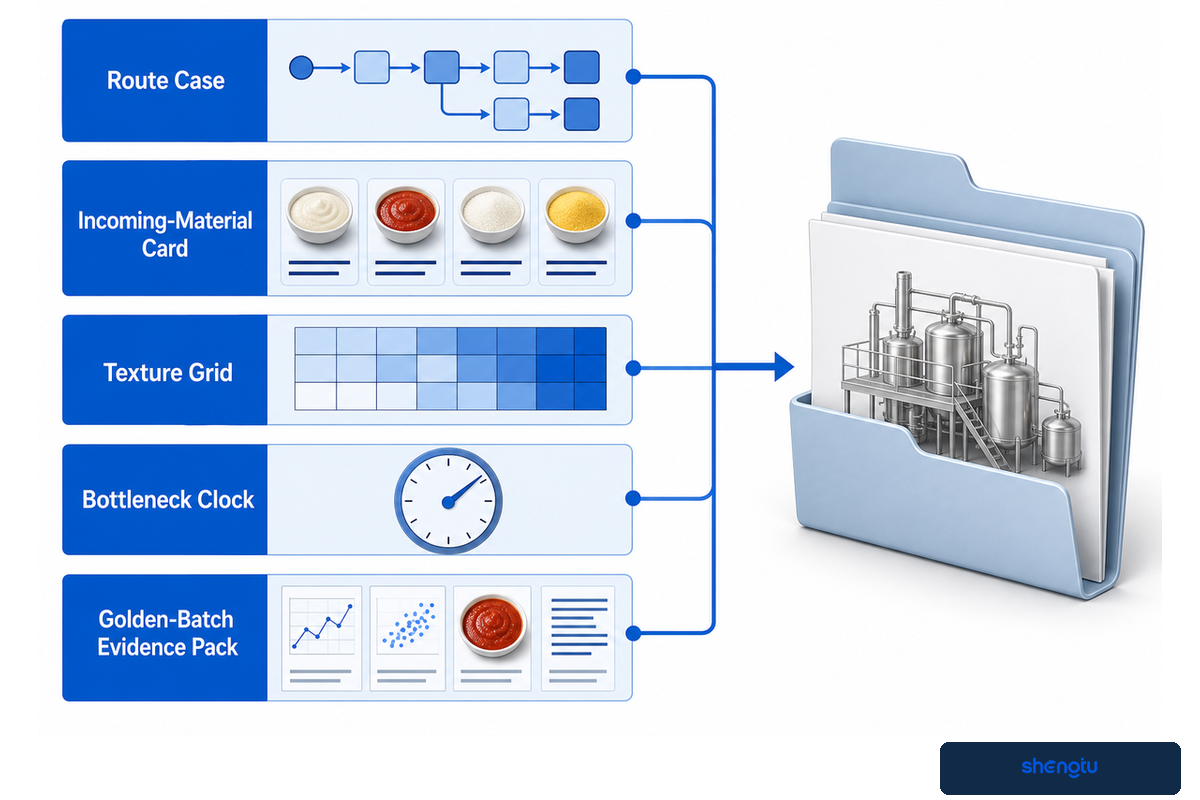
Há cinco registros interligados para a primeira etapa da produção industrial de molhos: um caso de rota, uma ficha de materiais recebidos, uma matriz de textura, um registro de gargalos e um pacote de evidências da batelada de referência. Esses registros mantêm visíveis as premissas de rota enquanto as equipes comparam uma linha de processamento de tomate, uma linha de produção de pasta de tomate e uma linha de processamento de molho de tomate. Em conjunto, esses documentos informam ao fornecedor quais etapas de fabricação devem ser executadas, o que precisa ser medido e qual resultado será aceito pela planta industrial.
Para uma análise específica do projeto, prepare o briefing e depois compare-o com o escopo da solução para processamento de molhos da Shengtu. Deixe disponíveis amostras de matérias-primas, produtos e embalagens para os testes. Trate todo número sem responsável identificado como uma premissa até que alguém assuma a decisão.
Transforme a base do seu produto em um briefing de linha pronto para análise
Compartilhe com a equipe de projetos da Shengtu a rota dos insumos, a textura desejada, a embalagem, a base de produção aprovada, os casos de troca de produto e as evidências de aceitação.
Converse sobre sua linha de molhosReferências e fontes
As fontes listadas apresentam restrições regulatórias, reológicas e de planejamento. As páginas comerciais definem os limites do escopo de responsabilidade direta. Os valores ainda dependem dos métodos e materiais utilizados.
- Código Eletrônico de Regulamentações Federais, 21 CFR Parte 114.
- Efeito dos tratamentos térmicos hot break e cold break na polpa e na pasta de tomate-currant.
- Homogeneização de alta pressão em alimentos de origem vegetal: revisão.
- Código Eletrônico de Regulamentações Federais, 21 CFR 117.135.
- Packaging Digest: estudo de caso de testes de produto e recipiente em autoclave.
- Linha de produção de molhos de tomate, pimenta e compostos da Shengtu Machinery (escopo de responsabilidade direta).