Entre em contato com a Shengtu Bufan Company

Atualizado em setembro de 2026
Uma extrusora de alimentos de dupla rosca é um sistema de processamento contínuo no qual duas roscas transportam, misturam, aquecem, submetem ao cisalhamento, pressurizam e moldam uma massa formulada de alimentos. A máquina é importante, mas o resultado depende da interação entre a receita, a distribuição da umidade, os elementos das roscas, a taxa de alimentação, a temperatura, a resistência da matriz e as etapas subsequentes de secagem ou resfriamento.
Este guia ajuda tecnólogos de alimentos, engenheiros de projetos e equipes da unidade industrial a transformar essas interações em um descritivo de processo e em um plano de testes bem fundamentado. Ele não repete intencionalmente informações sobre modelos, configurações, preços ou cotações. Essas decisões comerciais devem ficar na página específica dos equipamentos da Shengtu, depois que os requisitos do processo estiverem claros.
Resposta curta
Uma extrusora de alimentos de dupla rosca transforma uma alimentação controlada de ingredientes em um estado de material repetível e, em seguida, força esse material através de uma matriz para obter o formato e a estrutura desejados. Sua função não é apenas empurrar o produto pelo cilindro; é manter uma janela de processo mensurável que produza textura, densidade, dimensões, umidade e estabilidade da linha aceitáveis.
Mapa do guia
- O que a extrusora realmente faz
- Como o material percorre o processo
- Quando escolher rosca simples ou dupla
- Matriz de evidências de aplicação e processo
- Como criar uma janela de processo mensurável
- Escala de diagnóstico de falhas de textura
- Capacidade em quilogramas de produto aprovado
- Protocolo de aceitação do teste à ampliação de escala
- Higienização, desgaste e intervenções seguras
O que uma extrusora de alimentos de dupla rosca realmente faz?
A extrusão de alimentos com dupla rosca dosa continuamente, transporta, mistura, aquece, submete ao cisalhamento, pressuriza e molda o material alimentício. As duas roscas podem combinar elementos de transporte e mistura em uma sequência adequada a uma transformação definida, mas o produto final ainda depende da receita e da linha como um todo.
As roscas desempenham várias funções ao mesmo tempo. Os elementos de transporte movem o material para a frente. Os elementos de mistura redistribuem água, gordura, ingredientes minoritários e calor. O trabalho mecânico e o aquecimento do cilindro alteram a viscosidade e favorecem o cozimento ou a texturização. A restrição próxima à matriz gera pressão, e a matriz transforma a massa condicionada na geometria escolhida. Na saída, a liberação de pressão pode contribuir para a expansão, enquanto o cortador, o secador, o resfriador ou a matriz de resfriamento determinam o que acontece em seguida.
Projetos co-rotacionais com roscas interpenetrantes são comuns quando a flexibilidade da receita e o controle da mistura são importantes. Isso não significa que a tecnologia de dupla rosca seja sempre superior. Receitas estáveis, com peças soltas e sem aglomeração e uma faixa operacional estreita, podem ser processadas com eficiência por um sistema mais simples. A pergunta mais relevante é se o produto exige transporte positivo, mistura configurável, adição de líquidos, desgaseificação ou controle diante de mudanças nas matérias-primas.
Ao contrário da extrusão de plásticos, a extrusão de alimentos pode combinar uma mistura variável de pós com água, vapor, gordura e ingredientes sensíveis ao calor. Os layouts modulares das roscas permitem posicionar as funções de transporte e mistura onde a receita testada exige, mas esses elementos ainda precisam ser validados como parte de um único processo, em vez de escolhidos com base em um diagrama genérico.
A extrusora também não é a linha de produção inteira. Pequenas oscilações na alimentação podem parecer um problema de extrusão. Ter carga disponível no motor não impede que o secador limite a produção. Paradas no resfriador ou na embaladora reduzem o tempo de produção programado. Por isso, defina o sistema desde o recebimento dos ingredientes até o produto embalado e aprovado, e não apenas da tremonha à matriz.
Limites da terminologia na produção de alimentos
O princípio de funcionamento é contínuo: um par de roscas giratórias opera dentro de um cilindro, e o projeto de roscas interpenetrantes pode ser co-rotacional ou contrarrotacional. Os tipos de extrusoras de dupla rosca também incluem configurações paralelas ou cônicas, mas esses termos, por si só, não predizem uma qualidade consistente do produto. Uma escolha criteriosa da extrusora ainda começa pela receita e pelos testes do produto.
Fabricantes modernos de alimentos podem usar a extrusora para combinar formulações complexas, processar uma pequena batelada durante o desenvolvimento ou sustentar uma produção contínua de alimentos. Em comparação com o processamento em batelada, a linha registra um histórico contínuo do material ao longo do cilindro. Ainda é preciso interpretar o projeto das roscas, o controle do processo, o controle preciso da temperatura, o tempo de residência e a temperatura, além das zonas de temperatura ao longo do cilindro, considerando o comportamento da alimentação e o resultado final. Alegações de mistura superior ou excelente não são, por si só, evidências de aceitação.
As aplicações comuns em diferentes setores de alimentos incluem alimentos secos para animais de estimação, cereais matinais, produtos proteicos, salgadinhos e outras aplicações variadas. Uma extrusora é usada em muitas categorias de produtos, mas essa lista não comprova que uma configuração possa produzir todos eles. Os resultados de busca também podem abordar ingredientes farmacêuticos ativos; esse tema está fora do escopo deste guia sobre alimentos e não deve influenciar uma decisão sobre processos alimentícios.
Como o material percorre o processo de extrusão de alimentos?
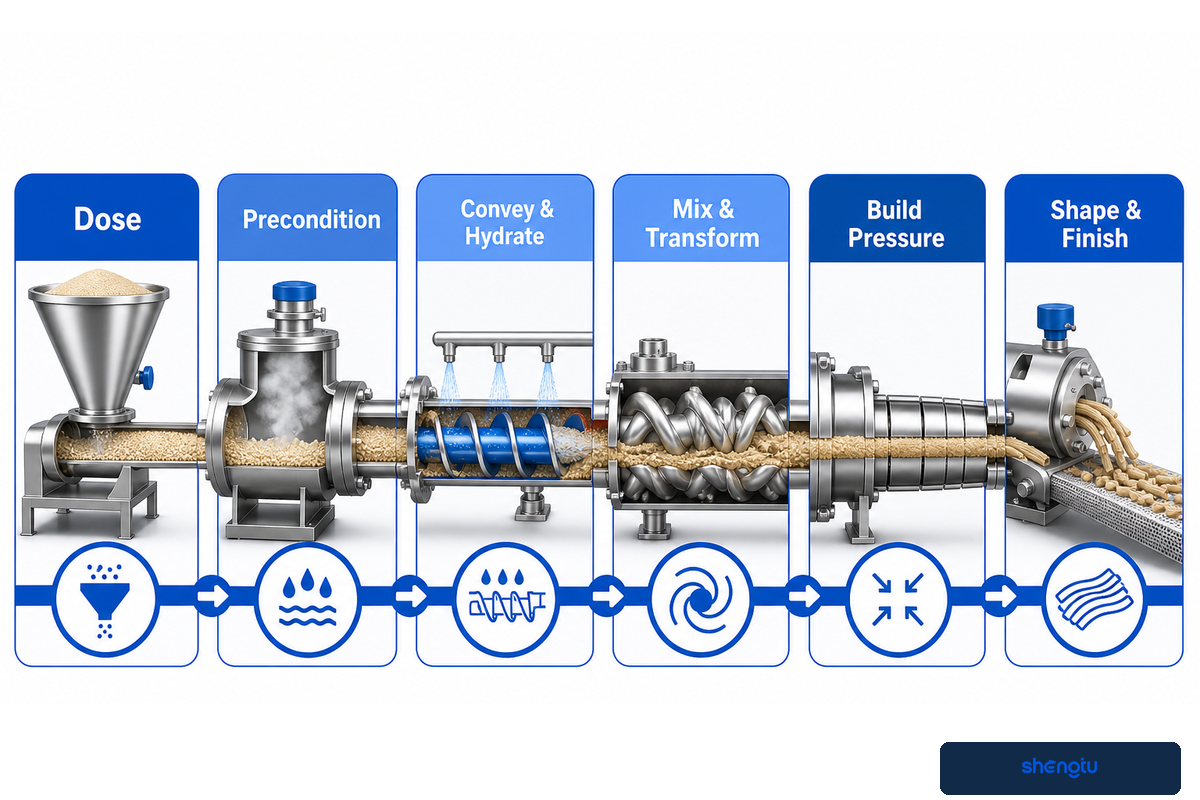
Em geral, o material passa pela dosagem e pelo pré-condicionamento opcional, seguido pelo transporte de sólidos, hidratação, cozimento ou texturização, aumento de pressão, moldagem na matriz, corte e secagem ou resfriamento subsequentes. Embora o cilindro tenha zonas físicas, o estado do material muda continuamente; por isso, os operadores devem acompanhar em conjunto a umidade, a temperatura, a energia mecânica e a pressão.
Em um processo de extrusão com dupla rosca, a pergunta útil não é onde termina uma zona com determinado nome. É se o estado registrado do material está relacionado ao resultado do processo de extrusão de alimentos aprovado nos testes do produto.
Fluxo do processo de extrusão de alimentos
1. Dosagem→
2. Pré-condicionamento→
3. Transporte e hidratação→
4. Mistura e transformação→
5. Aumento de pressão→
6. Moldagem e acabamento
A dosagem estabelece a receita ao longo do tempo. Se os ingredientes se segregarem ou o alimentador operar em pulsos, a formulação média pode parecer correta enquanto a extrusora recebe porções alternadas com excesso e falta de ingredientes. O pré-condicionamento pode adicionar água ou vapor e iniciar o processamento térmico antes do cilindro. Isso pode reduzir a carga térmica de transformação dentro da extrusora, mas somente quando o tempo de residência, a mistura e as condições de entrada são controlados.
Dentro do cilindro, o transporte e a mistura redistribuem a alimentação, enquanto o calor é fornecido pelo cilindro e pelo trabalho mecânico. A pressão geralmente aumenta em direção à matriz, mas o torque, a temperatura do produto e a pressão são respostas do processo, não controles independentes de qualidade. A revisão por pares das variáveis de extrusão de alimentos descreve a velocidade das roscas, a taxa de alimentação, a umidade, a temperatura, o torque, a pressão na matriz, a configuração das roscas, o tamanho das partículas e a proporção dos ingredientes como fatores interativos.
Na matriz, o material passa por uma mudança rápida de geometria e pressão. Produtos expandidos dependem, em parte, da expansão instantânea controlada e da estabilização da estrutura. Pellets densos podem exigir expansão limitada. Produtos proteicos com alto teor de umidade seguem outro percurso: uma matriz de resfriamento remove calor e ajuda a desenvolver a estrutura, limitando a expansão instantânea. Uma única “melhor receita” sem ressalvas não pode atender a esses mecanismos diferentes.
Rosca simples ou dupla: quais condições de processo favorecem cada uma?
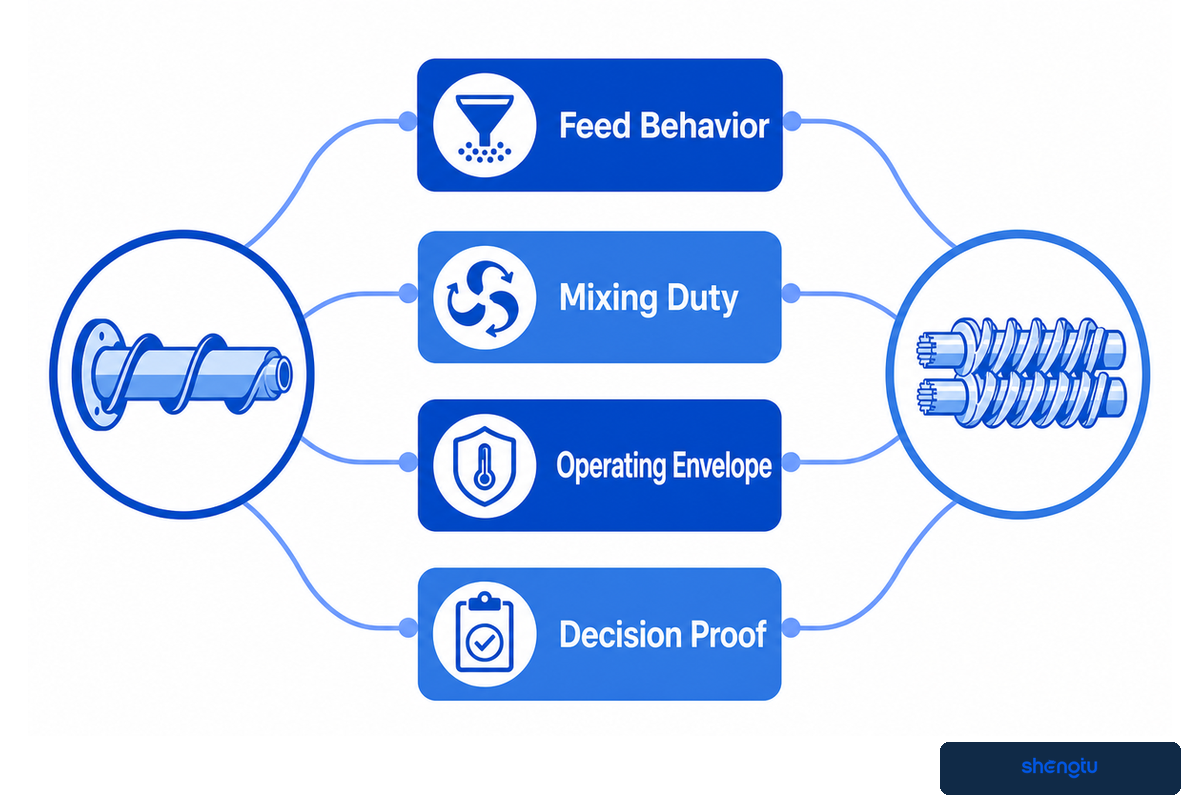
Extrusoras de rosca simples podem ser adequadas a uma receita consistente, com peças soltas e sem aglomeração e uma faixa de processamento relativamente estreita. Extrusoras de dupla rosca são uma opção atraente quando a alimentação é mais difícil de transportar, a formulação varia, é necessária uma mistura mais intensa ou o processo precisa combinar várias funções com controle mais rigoroso.
A quantidade de roscas não determina a qualidade dos alimentos. O relatório técnico da DLG sobre extrusão diferencia aplicações mais simples, que podem ser adequadas ao processamento com rosca simples, das condições de formulação e alimentação em que a modularidade da dupla rosca agrega valor. A revisão de 2025 sobre ração para aquicultura também considera a versatilidade em relação às maiores exigências de capital, energia e manutenção em seu contexto específico. Essas comparações delimitam decisões; não são multiplicadores de custo universais.
| Pergunta | Condições que podem favorecer a rosca simples | Condições que podem favorecer a dupla rosca |
|---|---|---|
| Comportamento da alimentação | Estável, com peças soltas e sem aglomeração e baixa variação | Variável, pegajosa, com vários componentes ou difícil de alimentar |
| Exigência de mistura | Redistribuição limitada ou cozimento e moldagem simples | Mistura distributiva ou dispersiva, adição de líquidos, funções em etapas |
| Faixa operacional | Faixa estreita de receita e umidade | Faixa mais ampla de formulações ou trabalho frequente de desenvolvimento |
| Evidência para a decisão | Alimentação estável e produto aprovado na produção útil necessária | A mesma evidência, além de comprovação de que a flexibilidade adicional é realmente utilizada |
Depois de definir as exigências da receita e o método de aceitação, consulte as configurações de extrusoras de alimentos de dupla rosca disponíveis na página da solução. Manter a seleção de modelos nessa página evita que este guia concorra com a página comercial por solicitações de cotação.
Use a matriz de evidências de aplicação e processo com 5 colunas
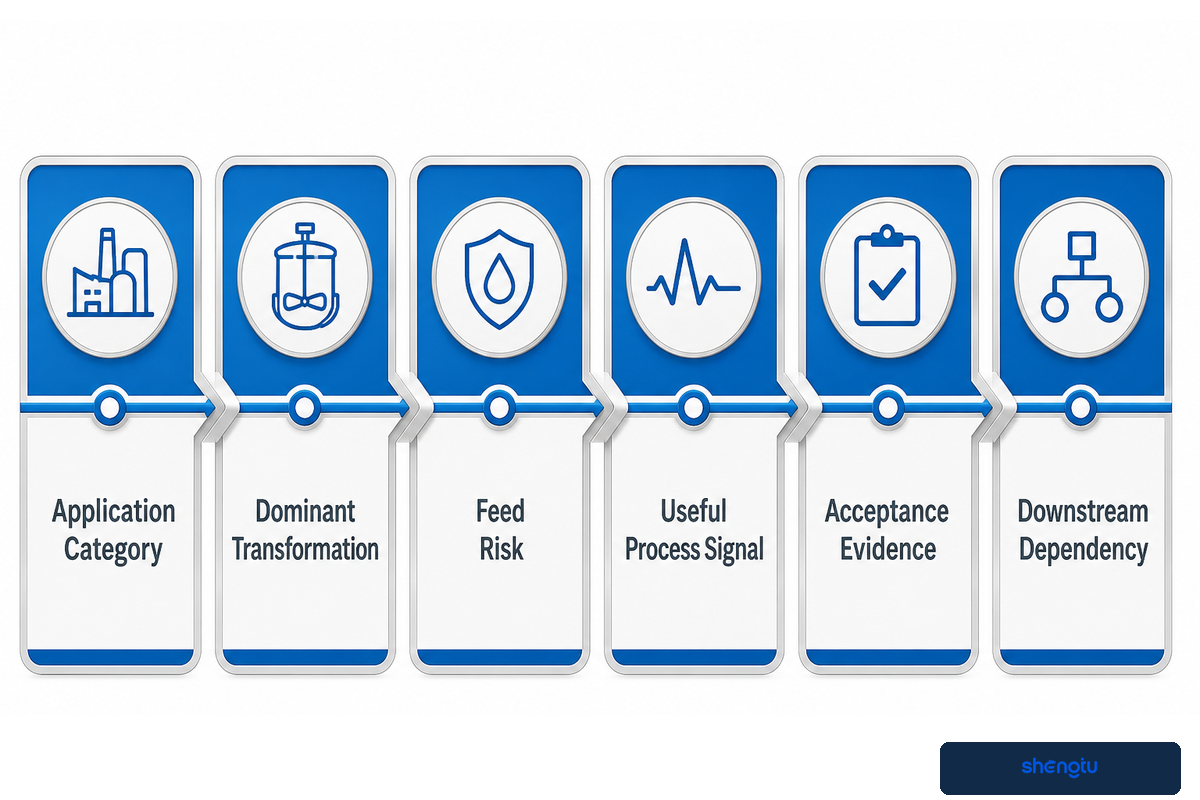
A matriz de evidências de aplicação e processo relaciona cada categoria de alimento à transformação, ao risco da alimentação, ao sinal durante o processo, ao teste do produto e à dependência das etapas seguintes que um teste deve comprovar. Ela evita que uma lista de produtos possíveis seja confundida com evidência de que uma configuração pode produzir todos eles.
| Categoria de aplicação | Transformação predominante | Risco da alimentação | Sinal útil do processo | Evidência de aceitação | Dependência das etapas seguintes |
|---|---|---|---|---|---|
| Salgadinhos expandidos / cereais | Cozimento, expansão, formato | Variação de umidade e tamanho das partículas | Torque, temperatura do produto, pressão na matriz | Densidade aparente, expansão, textura, cor | Secagem e cobertura |
| Alimentos para animais de estimação | Cozimento, moldagem, controle de densidade | Gordura, fibra, proteína, plano de palatabilizantes | Carga, pressão, estabilidade | Dimensões, densidade, durabilidade, umidade final | Secador, resfriador, aplicador de cobertura |
| TVP com baixo teor de umidade | Texturização e expansão de proteínas | Funcionalidade e hidratação das proteínas | Energia, temperatura, pressão | Estrutura, reidratação, densidade | Secagem e redução de tamanho |
| Proteína com alto teor de umidade | Alinhamento das proteínas e estrutura definida pelo resfriamento | Fonte de proteína, hidratação, sensibilidade ao calor | Carga, temperatura do produto, comportamento térmico da matriz | Estrutura fibrosa, integridade, desempenho no cozimento | Matriz de resfriamento e corte |
| Pellets / peças semielaboradas | Cozimento, densificação, formato controlado | Distribuição do aglutinante e da umidade | Pressão, torque, estabilidade do cortador | Geometria, quebra, comportamento de expansão posterior | Secagem e processamento secundário |
| Ração para animais aquáticos | Cozimento, densidade, estabilidade na água | Óleo, fibra, finos, variação dos ingredientes | Carga, pressão, temperatura do produto | Comportamento de flutuação ou afundamento, durabilidade, estabilidade na água | Secagem, aplicação de óleo, resfriamento |
| Cereal / farinha instantânea | Cozimento, aglomeração, alteração da solubilidade | Tipo de amido e fluxo do pó | Energia, temperatura, estabilidade da taxa | Dispersibilidade, viscosidade, umidade | Secagem, moagem, peneiramento |
| Salgadinhos recheados / coextrusados | Formação da casca e coordenação do recheio | Reologia da casca e do recheio | Pressão, taxa de formação da casca, taxa de alimentação do recheio | Espessura da parede, vedação, proporção do recheio | Cabeçote de coextrusão, corte, secagem |
| Farinha de rosca / produtos intermediários porosos | Cozimento, expansão controlada, moagem posterior | Uniformidade de cor e umidade | Temperatura, densidade, taxa da linha | Porosidade, cor, distribuição das partículas após a moagem | Secagem, resfriamento, moagem, peneiramento |
Use a matriz para decidir quais dados devem acompanhar cada amostra. Por exemplo, é difícil comparar uma amostra de salgadinho expandido sem o tempo de condicionamento e o resultado de umidade correspondentes. Sem as condições da matriz de resfriamento, uma amostra de proteína com alto teor de umidade diz pouco sobre a ampliação de escala. A matriz não escolhe a configuração das roscas; ela evidencia quais informações estão faltando antes de iniciar a configuração.
Crie uma janela de processo baseada na qualidade mensurável do produto
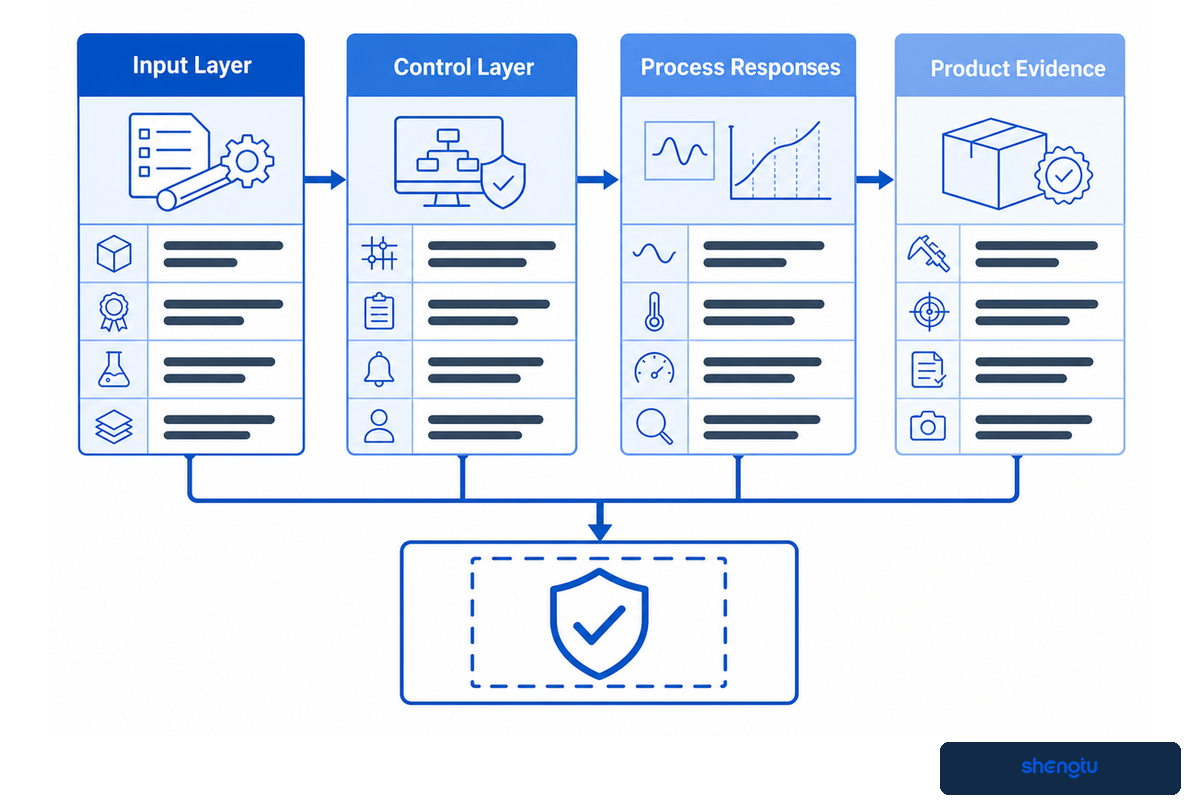
Uma janela de processo é uma combinação delimitada de insumos do material e respostas da máquina que produz repetidamente um produto aprovado. Ela deve relacionar a formulação e as condições operacionais a sinais mensurados e testes do produto, em vez de preservar isoladamente um valor de temperatura ou velocidade das roscas.
Princípio para a decisão: Uma máquina estável não garante qualidade aprovada na extrusão de alimentos. As evidências para a liberação do produto devem relacionar o estado registrado do processo ao teste acordado para o produto.
Comece pela camada de insumos: fórmula, fornecedor e lote, distribuição do tamanho das partículas, umidade inicial, pré-condicionamento, taxa de alimentação de sólidos e água ou vapor adicionados. Em seguida, registre a camada de controle: velocidade das roscas, sequência dos elementos das roscas, ajustes das zonas do cilindro, geometria da matriz, condição do cortador e qualquer desgaseificação ou alimentação lateral. Depois, registre respostas como torque ou carga do motor, energia mecânica específica quando disponível, temperatura do produto, pressão da massa, comportamento do tempo de residência e estabilidade da capacidade de processamento. Use unidades explícitas no registro, por exemplo, mm para dimensões, kg/m³ para densidade aparente, N para força de ruptura, % para umidade, °C para temperatura, bar para pressão, kW para potência, kg/h para taxa e min para intervalos de amostragem, sem considerar nenhuma unidade de exemplo como uma meta universal.
A última camada é a evidência do produto. Dependendo da aplicação, ela pode incluir a taxa de expansão, a densidade aparente, a força de ruptura, o perfil de textura, a umidade final, as dimensões, a cor, a uniformidade das peças, o comportamento no cozimento ou a reidratação. O experimento de análise de sistema de 1994 variou a umidade e a velocidade das roscas enquanto monitorava o torque, a energia mecânica específica, a temperatura do produto e a pressão na matriz. Sua lição duradoura está na estrutura da cadeia de evidências: insumos, resposta do processo e resultado do produto devem ser interpretados em conjunto.
| Campo registrado | Apenas notação de exemplo | Por que faz parte da cadeia de evidências |
|---|---|---|
| Tamanho das partículas | 0,1 mm | Contexto da alimentação e hidratação |
| Taxa de alimentação de sólidos | 1 kg/h | Normaliza a entrada de material |
| Taxa de adição de água | 0,1 kg/h | Acompanha o percurso da umidade |
| Taxa de adição de vapor | 0,1 kg/h | Acompanha a preparação térmica |
| Umidade inicial | 0.1% | Distingue a água da matéria-prima da água do processo |
| Velocidade das roscas | 1 rpm | Define uma importante entrada de controle |
| Ajuste do cilindro | 1°C | Registra o perfil térmico programado |
| Temperatura do produto | 1°C | Registra uma resposta do material |
| Pressão na matriz | 0,1 bar | Indica resistência e estabilidade |
| Potência do motor | 0,1 kW | Dá suporte ao cálculo de energia |
| Intervalo de amostragem | 1 min | Relaciona as tendências às amostras |
| Duração da janela estável | 1 min | Define o período avaliado |
| Comprimento da peça | 0,1 mm | Quantifica os resultados do cortador e da matriz |
| Diâmetro da peça | 0,1 mm | Quantifica a variação do formato |
| Densidade aparente | 1 kg/m³ | Relaciona a estrutura ao comportamento na embalagem |
| Força de ruptura | 0,1 N | Quantifica a textura com um único método |
| Umidade final | 0.1% | Verifica a conclusão das etapas seguintes |
| Tempo de residência no secador | 1 min | Define a exposição nas etapas seguintes |
| Temperatura de resfriamento | 1°C | Confirma as condições para embalagem |
| Massa de produto quebrado | 0,1 kg | Dá suporte à contabilização do rendimento |
| Tempo de operação | 0,1 hr | Dá suporte ao cálculo da produção programada |
| Folga por desgaste | 0,01 mm | Relaciona a inspeção ao desvio do processo |
| Frequência elétrica | 1 Hz | Documenta a base das utilidades industriais |
| Pressão do ar comprimido | 0,1 bar | Documenta uma condição auxiliar |
| Tensão do sinal de controle | 1 V | Documenta um sinal de interface |
Regra prática
Não copie um ajuste publicado como se fosse uma receita garantida. Use pesquisas publicadas para escolher as variáveis e medições; depois, estabeleça a faixa operacional com a formulação, a geometria do equipamento e o método de aceitação reais.
Quando o produto mudar, verifique novamente os limites. Alterar a fonte de proteína, o teor de gordura, o sistema de amido, o tamanho das partículas ou o veículo de sabor pode afetar a alimentação, a viscosidade, a transferência de energia e o comportamento da matriz. A estabilidade mecânica pode coexistir com alimentos fora dos critérios de aceitação; portanto, “a extrusora funcionou” não basta para decidir pela liberação do produto.
Diagnostique defeitos com a escala de falhas de textura
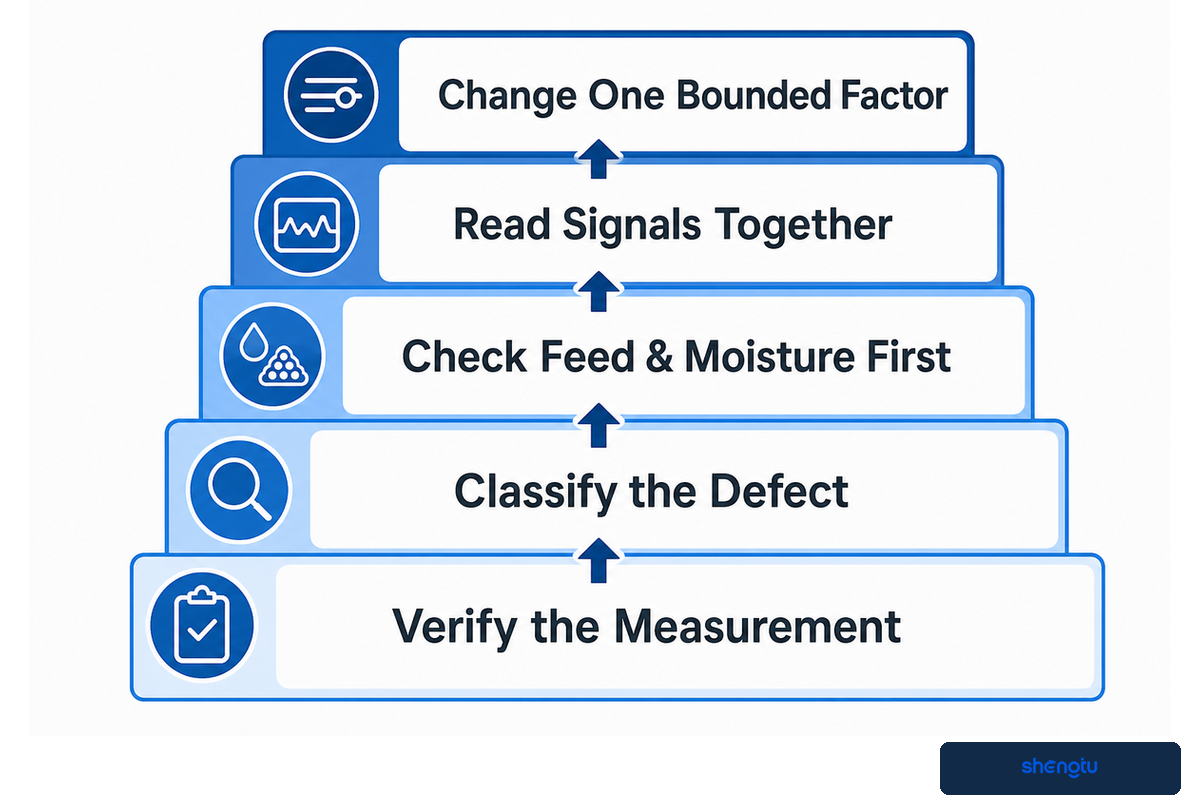
A escala de falhas de textura começa pela verificação da medição e segue pela classificação do defeito, pelas verificações da alimentação e da umidade, pela análise conjunta dos sinais do processo e por uma alteração com limites definidos. Ela reduz o erro comum de aumentar o aquecimento ou a velocidade das roscas antes de confirmar se o defeito e sua causa a montante são reais.
- Verifique a medição. Condicione as amostras da mesma maneira, use o mesmo método de teste e confira o instrumento ou o padrão visual.
- Classifique o defeito. Diferencie densidade ou expansão, dureza ou estrutura interna, superfície ou cor, uniformidade de tamanho e estabilidade da linha.
- Verifique primeiro a alimentação e a umidade. Analise a variação do alimentador, a adição de água, a descarga do pré-condicionador, a segregação dos ingredientes e as mudanças de lote.
- Analise os sinais em conjunto. Torque, pressão, temperatura do produto e taxa podem diferenciar uma mudança no processo de um problema nas etapas seguintes ou na amostragem.
- Altere um fator dentro de limites definidos. Estabeleça a hipótese, mantenha as demais variáveis o mais estáveis possível, registre a resposta e retorne às condições de referência se a qualidade piorar.
| Defeito | Verifique primeiro | Analise em conjunto | Evite |
|---|---|---|---|
| Expansão baixa ou em declínio | Umidade da amostra, consistência da alimentação, condição da matriz | Densidade, temperatura do produto, pressão, carga | Aumentar a temperatura automaticamente |
| Dureza excessiva | Método de condicionamento, percurso da umidade, estrutura | Energia, densidade, umidade final, histórico de secagem | Culpar apenas a matriz |
| Fluxo intermitente ou peças não uniformes | Alimentador, formação de ponte, pulsação de água, cortador | Taxa, torque, pressão, distribuição das peças | Usar apenas a capacidade de processamento média |
| Pontos escuros ou queimaduras | Material retido, zonas mortas, histórico de paradas, sensibilidade dos ingredientes | Temperatura, comportamento do tempo de residência, tendência visual | Presumir que a cor é apenas um problema da receita |
| Produto úmido após o secador | Umidade de entrada, carregamento do leito, fluxo de ar, distribuição do tempo de residência | Produção da extrusora, carga do secador, distribuição da umidade final | Reduzir a taxa de extrusão sem identificar o limite do secador |
Calcule a capacidade em quilogramas de produto aprovado, não em quilogramas nominais
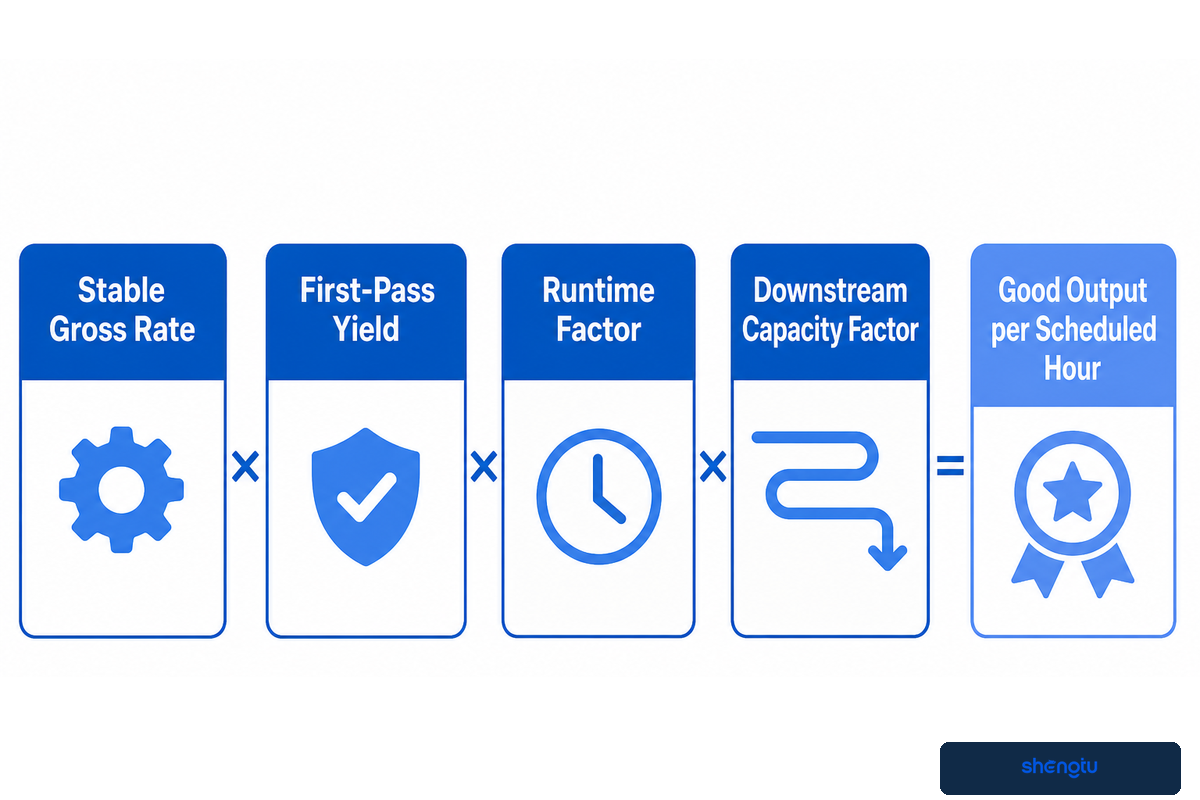
A capacidade útil é a quantidade de produto aprovado entregue pela linha completa durante o tempo programado. Estime-a descontando da taxa bruta estável de extrusão o rendimento de primeira passagem, o fator de tempo de operação e o fator de capacidade da estação limitante nas etapas seguintes.
Planilha de desconto da capacidade em quilogramas de produto aprovado
Produção aprovada por hora programada = taxa bruta estável × rendimento de primeira passagem × fator de tempo de operação × fator de capacidade das etapas seguintes
Cada fator deve vir dos limites reais da unidade industrial ou de um teste representativo da linha. Não trate a planilha como garantia da máquina.
Exemplo hipotético de planejamento: suponha que uma linha demonstre uma taxa bruta estável de 500 kg/h para o produto de teste. Se o rendimento medido de primeira passagem for 94%, o fator planejado de tempo de operação for 85% e o sistema das etapas seguintes conseguir manter 90% dessa taxa bruta estável, a estimativa de planejamento será 500 × 0,94 × 0,85 × 0,90 = 359,6 kg de produto aprovado por hora programada. Estes números são apenas ilustrativos; não são especificações da Shengtu nem desempenho prometido.
O fator das etapas seguintes impede que cálculos com valores nominais ocultem a restrição real. O tempo de residência no secador pode ser o primeiro limite rígido quando a distribuição da umidade final é importante. O resfriamento deve estabilizar o produto antes da embalagem, enquanto o aplicador de cobertura pode ter uma faixa de aplicação mais estreita que a extrusora. Cortadores, transportadores e máquinas de embalagem também podem limitar a capacidade de processamento aprovada ou aumentar a quebra.
Peça tanto a restrição quanto as evidências. Se o secador for o limitante, registre o carregamento do leito, o tempo, as condições do fluxo de ar e a distribuição da umidade final. Se o alimentador for o limitante, registre a variabilidade da taxa, não apenas a média. Se a qualidade do produto falhar primeiro, é a janela de processo — e não a potência do motor — que determina a capacidade. A menor taxa limitante repetível que resulta em produto aprovado é a taxa de produção da linha que pode ser defendida.
Valide um teste com o protocolo de aceitação do teste à ampliação de escala
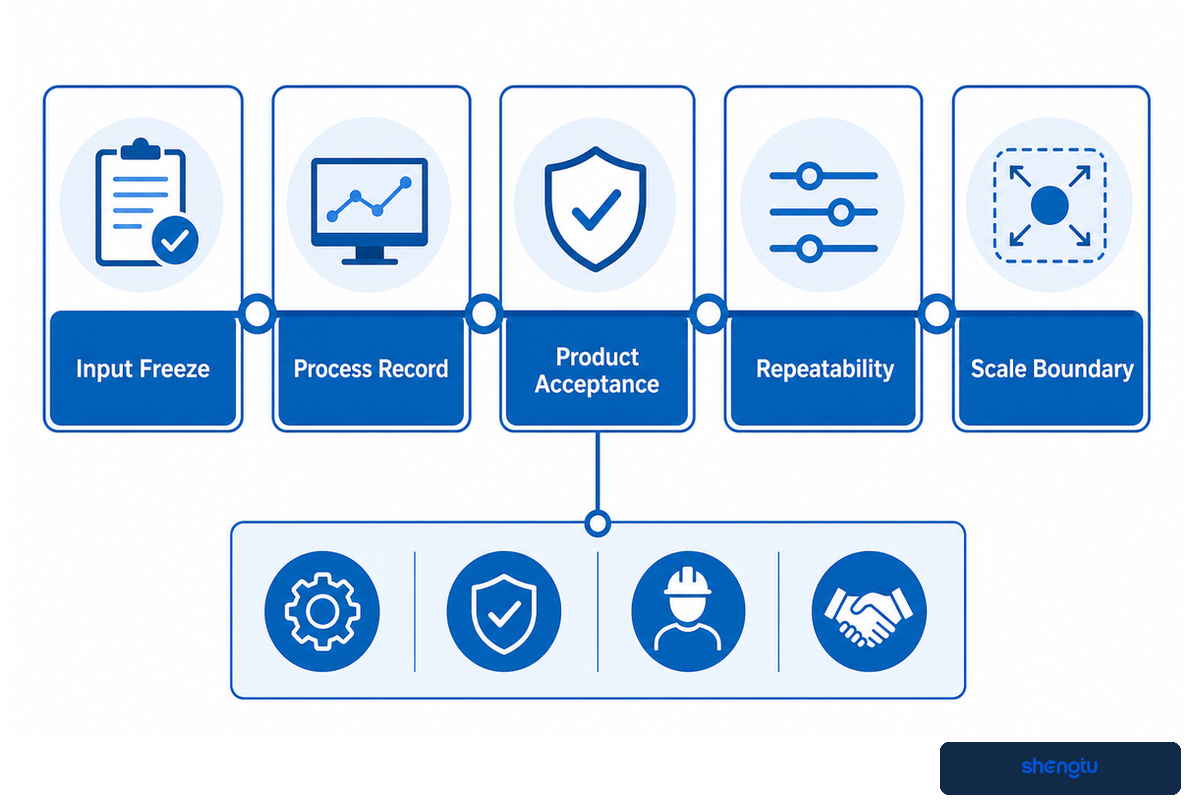
O Protocolo de Aceitação do Teste à Escala de Produção congela os insumos representativos, registra o estado do processo, testa o produto, comprova a repetibilidade e documenta o que pode mudar em uma escala maior. Ele substitui uma foto de uma amostra bem-sucedida por um conjunto de evidências que engenharia, qualidade, operações e fornecedor podem analisar em conjunto.
Protocolo de aceitação do teste à ampliação de escala
- Definição dos insumos: revisão da receita, fornecedor e lote, tamanho das partículas, umidade inicial, configurações do pré-condicionador e métodos de medição.
- Registro do processo: taxa de alimentação, adição de água ou vapor, velocidade da rosca, configurações do cilindro, carga ou torque, pressão quando disponível e temperatura do produto.
- Aceitação do produto: umidade, densidade aparente, textura, dimensões, cor, quebra e testes específicos da aplicação.
- Repetibilidade: amostragens repetidas durante um período estável definido, além de observações sobre partida, reinício e troca de produto, quando relevantes.
- Limites da ampliação de escala: mudanças esperadas no diâmetro da rosca, na área da matriz, no comportamento da alimentação, no histórico térmico, no carregamento do secador e nos equipamentos auxiliares.
A extrusão com alta umidade mostra por que essa disciplina é importante. A revisão científica de 2025 identifica a fonte de proteína, a composição dos insumos, a configuração da extrusora e os parâmetros do processo como variáveis de desenvolvimento interdependentes. Outro estudo de 2025 descreve transformações complexas no cilindro aquecido de rosca dupla e na matriz de resfriamento, comparando a otimização por aprendizado de máquina com métodos convencionais. Mais dados podem aprimorar um modelo, mas não eliminam a necessidade de materiais representativos e testes físicos de aceitação.
Ensaios em laboratório ou em escala piloto podem indicar uma direção e descartar formulações inadequadas, mas a ampliação de escala altera as relações entre área de superfície e volume, a geometria das roscas, a transferência de calor, a área da matriz, a distribuição do tempo de residência e o carregamento dos equipamentos auxiliares. Portanto, diferencie “a amostra passou no teste nesta configuração” de “o resultado será reproduzido sem alterações”. Registre as premissas que precisam ser confirmadas durante a aceitação na fábrica e o comissionamento.
O protocolo também deve indicar quem é responsável por cada decisão. Os tecnólogos de alimentos aprovam a fórmula e os métodos de avaliação do produto. As equipes de qualidade aprovam as regras de amostragem e liberação do produto. A engenharia confirma as utilidades industriais, os controles e as interfaces. As operações verificam a limpeza, o dimensionamento da equipe e o comportamento no reinício. O fornecedor documenta as condições da máquina e as pendências técnicas. O teste está concluído quando essas partes conseguem relacionar o resultado do produto a um insumo e a um estado do processo definidos.
Planeje a higienização, o controle de desgaste e as intervenções seguras
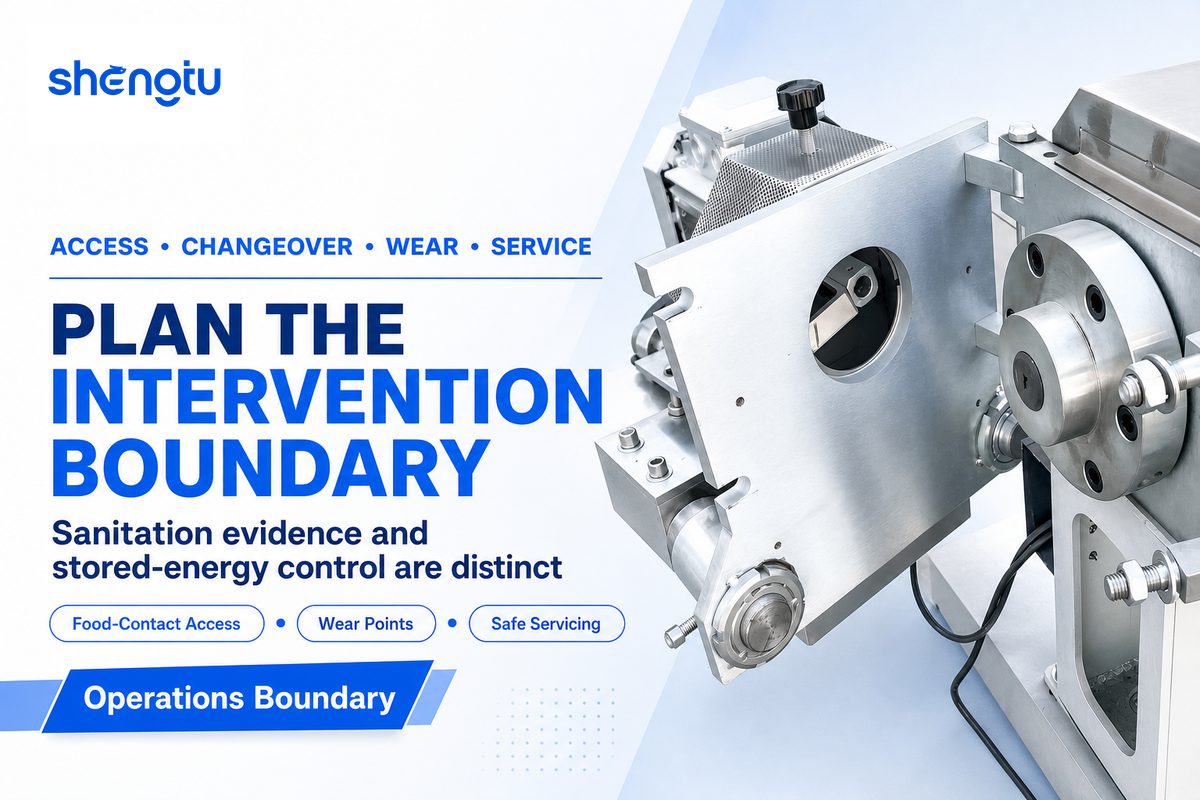
Um plano de extrusão confiável mapeia o acesso às superfícies em contato com alimentos, os riscos de alérgenos e de troca de produto, os pontos de desgaste e a manutenção segura antes do início da produção. A higienização de rotina e o controle de energia armazenada são questões operacionais relacionadas, mas exigem procedimentos e verificações distintos na planta industrial.
Comece pelo contato com o produto e pelo deslocamento de resíduos. Identifique as zonas visíveis e de limpeza direta, as peças que precisam ser removidas, as vedações ou juntas que podem reter material e o trajeto do produto purgado. Defina a inspeção ou o teste que encerra uma troca de produto. Para operações com alérgenos, inclua a sequência de produção, o manuseio de retrabalho, os utensílios compartilhados e as evidências exigidas antes da liberação do produto.
A orientação da FDA sobre controles preventivos relaciona os controles de higienização aos riscos à segurança dos alimentos, ao contato cruzado com alérgenos e à contaminação. Ela não estabelece uma frequência universal de limpeza para toda receita de extrusão. O processador deve elaborar e validar um plano de segurança dos alimentos adequado ao produto, aos equipamentos, à sequência e à jurisdição em questão.
O desgaste afeta mais do que o custo de manutenção. A folga entre rosca e cilindro pode alterar o transporte, a transferência de energia, o comportamento da pressão e o histórico de residência. Aberturas desgastadas na matriz ou peças desgastadas do cortador alteram a geometria e a distribuição dos pedaços. Acompanhe as inspeções dimensionais junto com as tendências do processo e os resultados do produto. Aumentos graduais na carga ou uma distribuição de densidade que se desvia podem motivar uma investigação, mas não comprovam um mecanismo específico de desgaste.
Abrir, desobstruir ou fazer manutenção em uma extrusora envolve outro limite de segurança. A 29 CFR 1910.147 da OSHA abrange manutenção e assistência técnica nos Estados Unidos quando uma energização inesperada, uma partida ou a energia armazenada puder causar ferimentos. A intervenção deve seguir o procedimento documentado de controle de energia da planta industrial, a avaliação de riscos, os requisitos locais e as instruções do fabricante. Este guia não substitui esses documentos.
Estrutura de decisão antes de enviar um resumo do processo
Um resumo útil do processo define o produto desejado, os limites da receita, a exigência de produção aprovada, o escopo da linha completa, as utilidades industriais, os limites de limpeza e o método de aceitação do teste. Só então o projeto deve ser encaminhado a um fornecedor para configurar a máquina.
| Bloco de decisão | O que definir | Evidência de aceitação |
|---|---|---|
| Produto desejado | Dimensões, densidade, textura, umidade final, variação permitida | Métodos, amostras condicionadas, tabela de tolerâncias |
| Limites da receita | Materiais principais, variação entre lotes, umidade, sensibilidade, alérgenos | Materiais representativos para o teste e controle de revisões |
| Necessidade de produção | Produção aprovada, programação, mudanças, paradas planejadas | Registro de operação contínua da linha e contabilização do rendimento |
| Escopo da linha completa | Dosagem, pré-condicionamento, extrusão, acabamento, embalagem | Lista de interfaces e teste da estação limitante |
| Comprovação do teste | Sinais, amostragem, métodos, período estável, limites da ampliação de escala | Protocolo assinado, exportação de dados, amostras, lista de ações pendentes |
A Shengtu Machinery descreve seu trabalho com equipamentos para processamento de alimentos e linhas completas na página sobre a empresa. Use esse contexto para entender a organização; avalie a adequação ao projeto com base no produto desejado documentado e nas evidências do teste.
Quando o resumo estiver pronto, leve-o à página da solução de extrusora de alimentos de rosca dupla para discutir a configuração. Essa sequência mantém distintas as intenções de busca informativa e comercial: o guia explica como decidir e validar, enquanto a página da solução aborda o que a Shengtu pode configurar e fornecer.
Apresente um resumo do processo, não apenas o nome do produto
Compartilhe os limites da receita, a qualidade desejada, a exigência de produção aprovada, o escopo das etapas posteriores e o método de aceitação do teste. Assim, a discussão de engenharia começa com uma base que pode ser testada.
Discuta os requisitos do processoPerguntas frequentes
Qual é a finalidade de uma extrusora de rosca dupla?
Uma extrusora de alimentos de rosca dupla transforma materiais de forma controlada ao transportar, misturar, aquecer, pressurizar e moldar continuamente os alimentos, mantendo uma janela de processo repetível em toda a linha.
A extrusão de rosca dupla transforma continuamente uma formulação de alimentos medida por medidor em um produto moldado, combinando transporte, mistura, aquecimento, cisalhamento mecânico e geração de pressão. Seu valor prático está no controle do processo: as equipes podem configurar as funções das roscas e ajustar a alimentação, a umidade, a temperatura e a resistência da matriz para obter um estado definido do material. A finalidade não é simplesmente empurrar ingredientes por um cilindro; é manter uma janela de processo repetível que produza textura, densidade, formato e umidade aceitáveis. Essa janela deve incluir o alimentador e as etapas posteriores, pois um cilindro estável não corrige a alimentação intermitente da receita nem um secador subdimensionado. Portanto, a finalidade real é realizar uma transformação controlada e rastreável em toda a linha. Tendências registradas, amostras coletadas em horários definidos e testes de produto estabelecidos mostram se essa transformação se repete o suficiente para a próxima escala.
Qual é a diferença entre uma extrusora de rosca simples e uma extrusora de rosca dupla?
As extrusoras de rosca simples e de rosca dupla diferem principalmente no transporte, na mistura e na flexibilidade do processo. O sistema adequado depende do comportamento da alimentação e da função requerida na transformação, não de uma classificação simples de qualidade dos alimentos.
Em geral, a extrusão de rosca simples depende mais do atrito e de uma alimentação constante, podendo ser eficiente para receitas consistentes com uma janela operacional relativamente estreita. Os sistemas de rosca dupla oferecem mistura mais intensa, maior flexibilidade na disposição dos elementos da rosca e melhor manuseio de algumas formulações variáveis ou com alta umidade. A escolha certa ainda depende do produto, do comportamento da alimentação, dos requisitos de controle, das necessidades de limpeza e dos custos; o número de roscas, por si só, não determina a qualidade final dos alimentos.
Quais são as desvantagens da extrusão de alimentos?
A extrusão de alimentos combina muitas variáveis. Por isso, perdas na partida, desgaste, exigências de limpeza, habilidade dos operadores e gargalos nas etapas posteriores podem reduzir a produção útil, mesmo quando a extrusora parece estável.
A extrusão de alimentos combina muitas variáveis. Assim, uma mudança na umidade, na taxa de alimentação, na velocidade da rosca, na restrição da matriz ou na secagem posterior pode alterar vários atributos de qualidade ao mesmo tempo. Perdas na partida, desgaste, limpeza, habilidade dos operadores e gargalos na linha também afetam a capacidade utilizável. Calor ou cisalhamento excessivos podem prejudicar a cor, o sabor, a textura ou componentes sensíveis, enquanto um processamento insuficiente pode não produzir a estrutura desejada. Por isso, um teste controlado com um plano de aceitação definido é mais confiável do que copiar as configurações de outro produto.
As extrusoras de rosca dupla processam formulações com alta umidade?
As extrusoras de rosca dupla muitas vezes conseguem processar formulações com alta umidade, mas essa capacidade precisa ser demonstrada com o sistema proteico real, a faixa de umidade, a meta de produção, o trajeto de resfriamento e os testes de aceitação do produto.
O processamento com alta umidade altera a alimentação, o controle térmico, os requisitos da matriz ou de resfriamento e a formação da estrutura. A adequação precisa ser testada com o sistema proteico real, a faixa de umidade, a meta de capacidade de processamento e o método de resfriamento ou corte das etapas posteriores. Trate “apta para alta umidade” como uma questão de desenvolvimento do processo, não como uma especificação completa, e registre o que pode mudar entre as escalas piloto e de produção.
Como estimar a capacidade de produção útil?
Estime a capacidade útil descontando da taxa bruta estável medida o rendimento na primeira passagem, o tempo de operação programado e o fator limitante das etapas posteriores; depois, informe a quantidade de produto aprovado por hora programada.
Comece pela taxa estável de extrusão medida para um produto aprovado. Em seguida, aplique os descontos do rendimento na primeira passagem, do tempo de operação programado e do fator de capacidade da etapa posterior mais lenta. O resultado é a quantidade de produto aprovado em quilogramas por hora programada, uma medida mais útil do que um único valor nominal da máquina. Use registros de testes representativos e dados de aceitação do produto para cada fator e identifique a estação que se torna limitante primeiro.
Quais dados do processo uma fábrica deve coletar durante um teste?
Um teste na fábrica deve registrar a identificação do material, as taxas de alimentação e de líquidos, a velocidade da rosca, as temperaturas, a carga, a pressão, o horário das amostras, as condições das etapas posteriores e a qualidade final do produto em um único conjunto de evidências rastreável.
No mínimo, registre a receita e o lote, a taxa de alimentação, a adição de água ou vapor, a velocidade da rosca, o perfil de temperatura, a carga do motor ou o torque, a pressão na matriz quando disponível, a temperatura do produto, o horário da amostra e as condições das etapas posteriores. Combine esses registros com as medições do produto acordadas para que a equipe possa relacionar as mudanças no processo à qualidade real. Inclua observações sobre partida, reinício e troca de produto quando forem relevantes para a produção programada.
Método editorial e de comprovação
Este artigo distingue as orientações educativas sobre o processo, a solução de problemas e os testes da página comercial de produtos da Shengtu. Ele utiliza evidências públicas atuais de fontes regulatórias, revisadas por pares, técnicas independentes, mecanismos descritos em patentes e do próprio site da empresa. As configurações de pesquisa e o cálculo hipotético de capacidade não são apresentados como valores operacionais universais nem como garantias das máquinas.
Referências e fontes
- Extrusão com alta umidade de proteínas vegetais: fundamentos e oportunidades — revisão revisada por pares indexada no PubMed.
- O processo de extrusão como alternativa para melhorar o consumo de produtos de leguminosas — revisão de acesso aberto revisada por pares.
- Otimização por aprendizado de máquina da extrusão de proteínas com alta umidade — estudo de acesso aberto revisado por pares.
- Análise sistêmica de um processo de extrusão de alimentos com rosca dupla — Food Control.
- Relatório técnico DLG 02/2022: Extrusão — relatório técnico independente do setor de alimentos.
- Extrusão de rosca simples e dupla no processamento de ração para aquicultura — revisão de 2025 revisada por pares.
- Análise de perigos e controles preventivos para alimentos destinados ao consumo humano baseados em riscos — orientação da Administração de Alimentos e Medicamentos dos EUA.
- 29 CFR 1910.147: Controle de energia perigosa — Administração de Segurança e Saúde Ocupacional dos EUA.
- Registro da matriz de resfriamento US7275927B2 — apenas contexto sobre o mecanismo, não constitui orientação sobre liberdade de operação.