Связаться с компанией Shengtu Bufan

Система CIP-мойки
Системы CIP-мойки — установки для мойки на месте на пищевых производствах и предприятиях по выпуску напитков
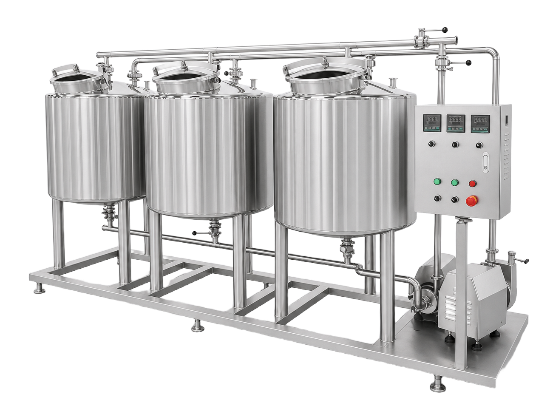
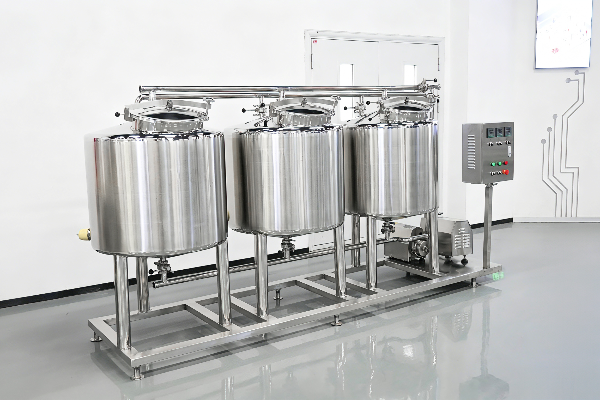
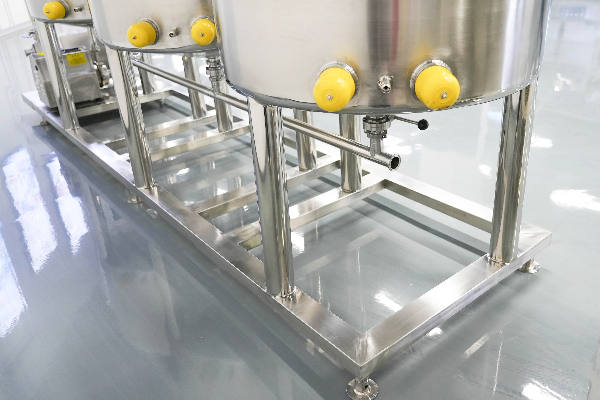
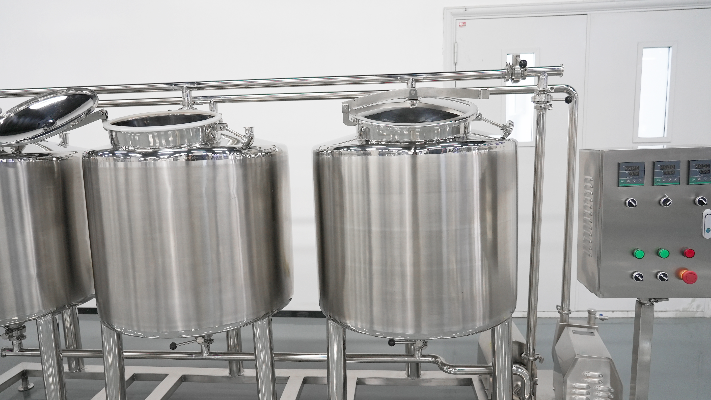
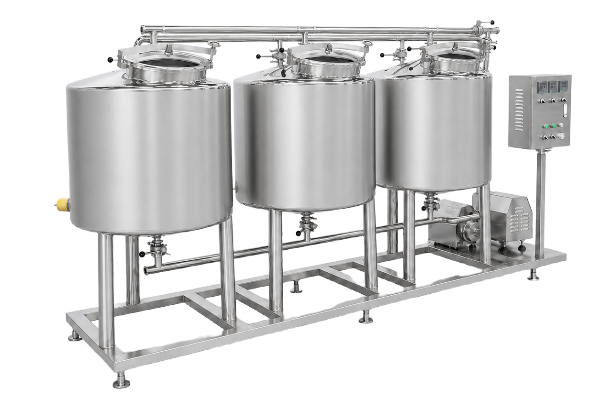
Мы производим одно- и многобаковые, а также мобильные системы CIP-мойки — установки на раме, которые моют оборудование для переработки пищевого сырья на месте, без разборки. Каждую установку подбираем по перечню контуров CIP-мойки: учитываем их количество, длину и степень загрязнения, а не выбираем готовую модель из каталога. Отправьте нам перечень контуров, и инженер-технолог подготовит описание решения, цикл мойки и цену.
Мы сохраняем конфиденциальность переданных вами технологических данных.
Расчёт цены за 1 рабочий день
Изготовление за 30–45 дней
Минимальный заказ — 1 комплект
EXW, FOB или CIF
- Срок подготовки расчёта Письменное описание решения и цена в течение 1 рабочего дня
- Срок изготовления 30–45 дней после утверждения чертежа
- Минимальный заказ 1 комплект
- Гарантия Условия гарантии подтверждаются в коммерческом предложении и договоре
- Оплата Аванс 30 %, оставшаяся сумма — до отгрузки
- Условия поставки EXW, FOB или CIF
- Перед упаковкой Каждая установка проходит испытание водой в присутствии заказчика на месте или по видеосвязи
- В комплекте поставки Коммерческий счёт, упаковочный лист, коносамент, сертификат происхождения, руководство по эксплуатации и техническому обслуживанию
Исполнения CIP-систем и возможности по контурам CIP-мойки
Подбор системы CIP начинается с контуров, а не с площади помещения. Контур — это замкнутый цикл: подающая линия, моющееся оборудование и обратная линия. Установка заполняет контур, нагревает раствор, обеспечивает его циркуляцию и сливает его как единое целое. Сначала считают контуры, а затем определяют количество баков, расчётную нагрузку насосов и диаметры труб.
Однобаковая CIP-установка
Контуры за цикл
По одному, последовательно
Моющий раствор
Одноразовое использование. Раствор готовят заново для каждого цикла и сливают в канализацию
Подходит для
Одной линии розлива, одного семейства продуктов и мойки 1 или 2 раза в день
Двухбаковая CIP-установка
Контуры за цикл
По одному, с возвратом раствора щёлочи
Моющий раствор
С возвратом. Щёлочь хранится в одном баке, вода для ополаскивания — в другом; моющее средство используют повторно в следующих циклах
Подходит для
Линий по переработке молока, производству соков и соусов с ежедневной мойкой
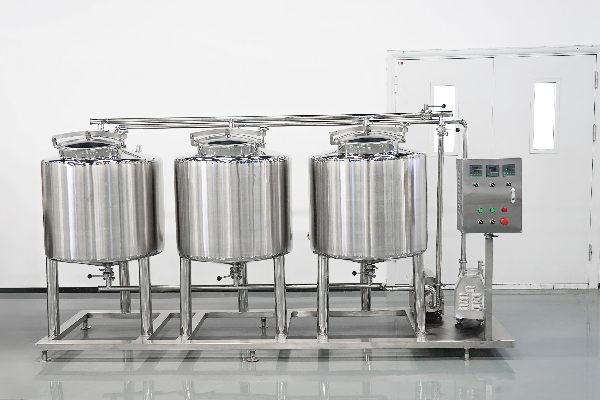
Трёхбаковая CIP-установка и установки с большим числом баков
Контуры за цикл
2 или более параллельно, каждый со своим насосом подачи
Моющий раствор
Щёлочь и кислоту используют повторно, а свежую воду хранят отдельно, чтобы финальное ополаскивание всегда выполнялось свежей водой
Подходит для
Предприятий с несколькими линиями, частой переналадкой и автоматизированным графиком CIP-мойки
Мобильная CIP-станция
Контуры за цикл
Один; подключение к оборудованию выполняется шлангом
Моющий раствор
Одноразовое использование; раствор сливают после каждого цикла мойки
Подходит для
Периодической мойки одного бака или предприятия, где пока нет стационарного замкнутого контура
Какие участки предприятия моет CIP-установка
- Контуры баков для хранения и буферных баков — с помощью моющих шаров или вращающихся струйных головок, подобранных под ёмкость
- Контуры пластинчатых и трубчатых теплообменников, где моющий раствор должен сохранять скорость в узких каналах
- Контуры оборудования для розлива, включая продуктовые чаши, клапаны розлива и подающие к ним трубопроводы
- Контуры насосов перекачки и трубопроводов, от которых зависит скорость возвратного потока во всём цикле
- Контуры гомогенизаторов и баков для периодической обработки, которые моют после каждой смены продукта
- Контуры фильтрационного оборудования и мембран, которые моют с соблюдением химических ограничений, установленных поставщиком мембран
Материалы, контактирующие с продуктом, и гигиеничное исполнение
Гигиеничность определяется качеством соединения, а не стенкой бака. Марки стали ниже выбираются по EN 10088-1, где нержавеющие стали обозначены наименованиями и номерами. Сначала приведены американские обозначения, поскольку большинство заказчиков указывает их в спецификациях.
Нержавеющая сталь 304 (1.4301)
- Марки стали304 (1.4301), выбор по EN 10088-1
- Почему инженеры выбирают эту маркуСтандартная марка для поверхностей, контактирующих с водой, щёлочью и большинством пищевых загрязнений
- Доступные виды обработки поверхностиПолировка, травление и пассивация
- Относительная цена / срок поставки$ | Без доплаты. Стандартный запас на складе
Нержавеющая сталь 316L (1.4404)
- Марки стали316L (1.4404), выбор по EN 10088-1
- Почему инженеры выбирают эту маркуПрименяется при контакте поверхности с кислотой, хлоридами или рассолом — на линиях маринования, в сырном рассоле, при переработке томатов и цитрусовых
- Доступные виды обработки поверхностиПолировка, травление и пассивация
- Относительная цена / срок поставки$$ | На несколько дней дольше, если весь контур изготовлен из стали со склада металлургического предприятия
Уплотнения и прокладки из EPDM
- МатериалПищевой EPDM в комплектах, подобранных под стандарт фитингов
- Почему инженеры выбирают этот материалСтандартный эластомер для CIP-мойки, устойчивый к горячей щёлочи и пару
- Доступные исполненияФормованные профили для разных типов соединений
- Относительная цена / срок поставки$ | Без доплаты. Быстроизнашиваемые детали и основные запасные части рассчитываются и поставляются по запросу после передачи оборудования
Уплотнения и прокладки из FKM
- МатериалПищевой FKM; марку указывают отдельно для каждой позиции, а не для всей установки
- Почему инженеры выбирают этот материалПрименяется там, где жиры, масла или агрессивная кислота вызывают разбухание EPDM. Для участков с одной лишь горячей щёлочью FKM не подходит, поэтому материалы уплотнений подбирают с учётом расчётной нагрузки
- Доступные исполненияФормованные профили для разных типов соединений
- Относительная цена / срок поставки$$ | На несколько дней дольше при заказе полного комплекта
Санитарные фитинги и клапаны
- ИсполненияПо умолчанию — зажимные соединения; резьбовые DIN 11851 — если они уже используются на вашем предприятии; разъёмные соединения расширяются в диапазоне DN 10–DN 100, стыковая сварка — DN 10–DN 150
- Почему инженеры выбирают ихЗажимные соединения разбираются для осмотра и герметично собираются без резьбы. Стандартное резьбовое соединение DIN 11851 не соответствует критериям проектирования 3-A или EHEDG, поэтому мы предлагаем зажимные соединения для каждого контура
- Доступные виды клапановДисковые, седельные и двойные седельные клапаны
- Относительная цена / срок поставки$$–$$$ | Дольше всего приходится ждать двойные седельные клапаны; наличие подтверждается до отправки коммерческого предложения
Моющие шары и вращающиеся струйные головки
- МатериалКорпус из 304 (1.4301) или 316L (1.4404); отверстия выполняются под конкретную ёмкость, а не по каталожному шаблону
- Почему инженеры выбирают эти устройстваСтатические распылители смачивают поверхность за счёт затопления и подходят для растворимых загрязнений; вращающиеся струйные головки создают механическое воздействие на стенки, необходимое для засохших или пригоревших загрязнений
- Доступные исполненияРасположение отверстий выбирают с учётом диаметра и внутренних элементов ёмкости
- Относительная цена / срок поставки$–$$$ | Для статических распылителей доплаты нет; срок поставки вращающихся головок зависит от наличия у поставщика
Обработка поверхностей
и отделка сварных швов
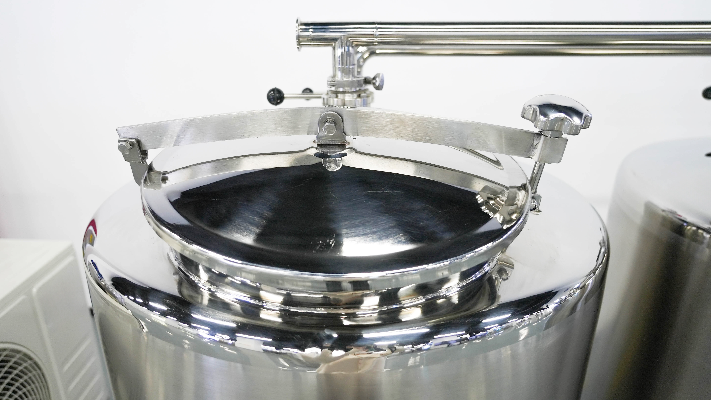
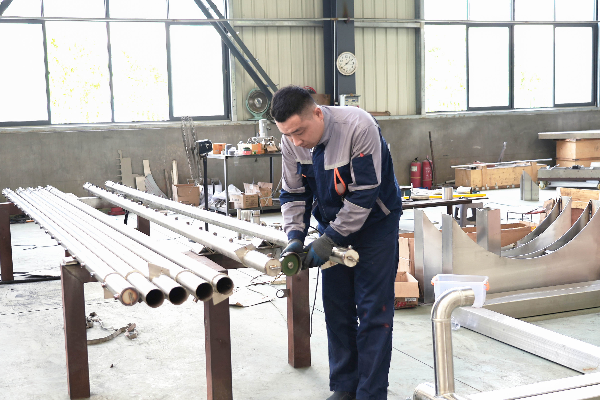
Именно на обработке поверхностей решается, будет ли установка гигиеничной: каждая оставшаяся щель становится местом скопления загрязнений, недоступным для следующего цикла мойки. Шесть операций превращают контактирующую с моющим раствором поверхность отрезанной трубы в контур, который можно отмыть. В коммерческом предложении указано, где выполняется каждая операция.
-
01
Механическая полировка поверхностей, контактирующих с моющим раствором
Стандарт ASTM A380/A380M-25РезультатРавномерная направленная обработка поверхности без видимых царапин и внедрённых частиц абразива
-
02
Обезжиривание и удаление окалины перед сборкой
Стандарт ASTM A380/A380M-25РезультатПеред замыканием контура на поверхности не должно оставаться масла, смазки для волочения и сварочной окалины
-
03
Травление и пассивация компонентов, контактирующих с моющим раствором
Стандарт ASTM A967/A967M-25, обработка лимонной кислотойРезультатНа обработанной поверхности нет видимых коррозионных язв, точечной коррозии и матового налёта
-
04
Очистка собранной установки в сборе
Стандарт ASTM A380/A380M-25 (распространяется на смонтированные системы и детали)РезультатПеред испытанием водой контур промывают и полностью осушают
-
05
Стыковая сварка труб, контактирующих с моющим раствором
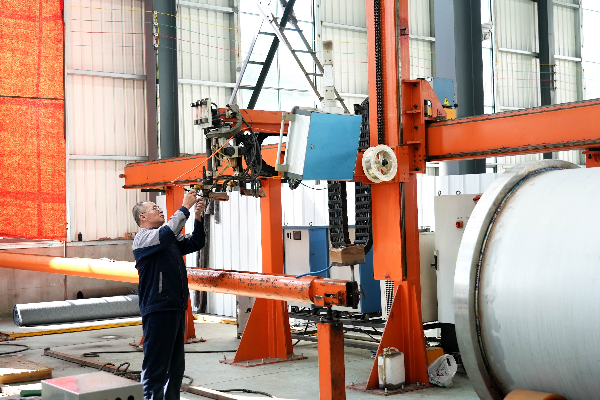
Стандарт AWS D18.1/D18.1M и Руководство EHEDG 35РезультатШов с полным проплавлением; внутри трубы нет щелей
-
06
Сварка несущей рамы, опор и наружных швов рубашки
Стандарт ISO 5817:20238РезультатНесущие сварные соединения оценивают по допустимым дефектам; моющий раствор с ними не контактирует
Параметры CIP-мойки и стандартный срок изготовления
Большинство страниц поставщиков описывают процессы мойки, не приводя числовых параметров. Здесь указаны рабочие диапазоны, на которые рассчитаны наши установки; для строк с опубликованными источниками приведены ссылки, чтобы вы могли проверить данные до обращения к нам. После оценки загрязнений и контуров мы подбираем параметры в пределах этих диапазонов.
#
Параметр процесса
Рабочий диапазон
-
01Концентрация щёлочи0,5–2,0 % в моющем растворе; значение выбирают по типу загрязнений, а не по привычке
-
02Концентрация кислоты0,5–1,5 %; раствор используют при температуре окружающей среды или подогревают в зависимости от типа удаляемых загрязнений
-
03Температура щелочного раствора71–82 °C (160–180 °F) в контурах с горячей щёлочью; опубликованный для CIP-мойки общий диапазон составляет 57–82 °C2
-
04Скорость потока в обратной линииНе менее 1.5 м/с (5 фт/с) в обратной линии — это условие, необходимое для турбулентного потока в трубопроводе12
-
05Время контактаРециркуляция в течение 20–45 минут в зависимости от контура. Моющий или дезинфицирующий раствор нельзя оставлять на поверхности нержавеющей стали более чем на 20 минут до ополаскивания1
-
06Финальное ополаскивание и подтверждение охватаОполаскивают до тех пор, пока электропроводность возвратного потока не сравняется с показателем исходной воды. Охват проверяют с помощью рибофлавина и ультрафиолетовой лампы; статическое моющее устройство обеспечивает эффективное покрытие поверхности примерно на диаметре 2.4 м (8 фт) при расходе 20–30 гал/мин и давлении 20–30 фунт/кв. дюйм1
-
07Стандартный срок изготовления30–45 дней после утверждения чертежа
Строки со ссылками основаны на опубликованных рекомендациях университетских служб распространения знаний и производителей измерительных приборов; значения без ссылок и срок изготовления отражают наши проектные диапазоны и обязательства.
Как связаны четыре параметра
Температура, время, концентрация и механическое воздействие взаимозаменяемы — эту взаимосвязь обычно не указывают в технических характеристиках. Если снизить температуру щёлочи для экономии энергии, потребуется увеличить время мойки или концентрацию раствора. Давление насоса — не четвёртый параметр: результат определяют скорость потока в обратной линии и время контакта. Отсчёт времени начинается, когда до рабочей температуры нагревается обратная линия, а не подающая.
Форма данных контура CIP-мойки
Заполните 7 полей, чтобы получить перечень контуров, который можно сразу вставить в запрос. После получения этих 7 значений мы оптимизируем длительность цикла с учётом вашей матрицы переналадок.
Цены и сроки поставки CIP-систем
Цена зависит от 5 факторов: количества контуров, которые обслуживает установка, количества баков, способа нагрева, уровня автоматизации и выбранного материала контактирующих поверхностей. Фиксированной цены на CIP-установку нет, поскольку перечень контуров у каждого предприятия свой.
№
Фактор
Влияние на стоимость
Как снизить стоимость
01
Количество контуров
Для каждого контура нужны дополнительные клапаны, приборы и технологический рецепт
Объедините линии с одинаковыми загрязнениями и диаметром, вместо того чтобы выделять отдельный контур для каждой машины
02
Количество баков
Второй бак позволяет возвращать щёлочь; третий — возвращать кислоту и отдельно хранить воду для ополаскивания
Если мойка проводится раз в день, начните с одноразового использования раствора и предусмотрите место для второго бака
03
Способ нагрева
Нагрев паром, пластинчатым теплообменником и электрическими элементами требует разных капитальных и эксплуатационных затрат
Используйте инженерные коммуникации, уже подведённые к этой части предприятия
04
Уровень автоматизации
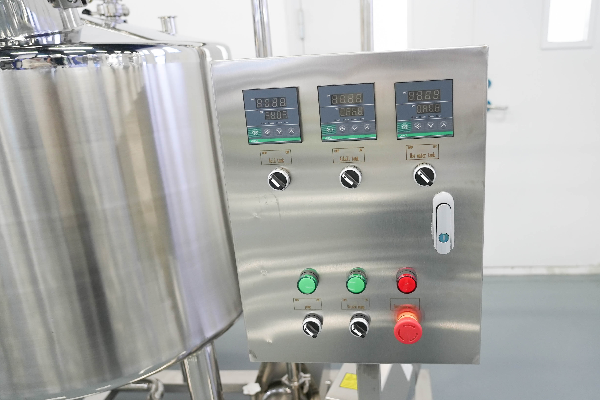
Ручные клапаны, полуавтоматические технологические рецепты и полная регистрация параметров требуют разных исполнений оборудования
Предусмотрите регистрацию параметров там, где её потребует аудитор; ручные клапаны — там, где это допустимо
05
Материал контактирующих поверхностей
Контур целиком из 316L стоит дороже, чем исполнение из 304 с 316L только на участках, контактирующих с кислотой или хлоридами
Мы поможем подобрать марку стали для каждой позиции по вашему перечню продукции
№
Этап заказа
Срок
Что включает
A
Коммерческое предложение
1 рабочий день
Группировка контуров, предложение по циклу, описание решения и цена
B
Утверждение чертежа
Зависит от сроков рассмотрения с вашей стороны
Общий вид, схема контуров и перечень приборов
C
Производство
30–45 дней
Изготовление, обработка поверхности, сборка, электромонтаж и испытание водой
Как рассчитывается цена
Отправьте перечень контуров, компоновку предприятия или фотографию трубопроводов. Инженер-технолог изучит данные и подготовит письменное описание решения и цену; срок подготовки предложения подтвердим для вашего проекта. В ответе будут указаны сгруппированные контуры, принятый цикл мойки и заданные параметры, чтобы вы могли обсудить инженерное решение, а не просто цифру.
Срок изготовления отсчитывается с момента утверждения чертежа; морская перевозка и таможенное оформление в вашей стране в него не входят.
Заказ подтверждается авансом 30 %; оставшиеся 70 % оплачиваются до отгрузки. Мы предлагаем условия EXW, FOB или CIF. Выбранные условия поставки фиксируются в договоре и не пересматриваются при упаковке.
Контроль качества, испытания и отгрузочные документы
Применимые сертификаты и документы подтверждаются для конкретной модели и исполнения оборудования, а также страны назначения. Документы системы менеджмента компании проверяются отдельно от документов о соответствии продукции.
Покупатели гигиеничного оборудования из Китая задают одни и те же 3 вопроса: соответствует ли сталь чертежу, подлинны ли электрические компоненты и кто выполнил сварку.
Мы отвечаем на эти 3 вопроса с помощью последовательности проверок, за которыми вы можете наблюдать, а не знака, которому нужно просто доверять. Испытания водой проводят по нашим правилам приёмки, и вы можете присутствовать.
Как проверяется каждая установка
-
01
Проверка объёма работ
До начала резки материалов мы письменно направляем вам группировку контуров, цикл и набор параметров — в течение 1 рабочего дня после получения перечня контуров.
-
02
Контроль изготовления
Изготовление, обработку поверхностей и электромонтаж принимают по утверждённому чертежу в течение согласованных 30–45 дней. Любые запрошенные вами изменения пересчитываются до внесения.
-
03
Испытание водой
Перед упаковкой каждую установку испытывают водой, проверяя цикл работы насосов, клапанов, нагрева и системы управления. Вы можете присутствовать на испытании на заводе или подключиться по видеосвязи.
-
04
Проверка документов
Перед закрытием ящика комплект экспортных документов проверяют на соответствие требованиям вашей страны назначения.
Аудит поставщика независимой организацией
SGS-CSTC провела аудит нашей деятельности по отчёту QIP-ASI255791 от 2025-05-16. В отчёте оценивается поставщик, а не отдельная установка. Мы указываем его именно в этом качестве: как свидетельство организации нашей работы, а не как одобрение CIP-системы.
Вместе с грузом отправляется комплект документов: коммерческий счёт, упаковочный лист, коносамент и сертификат происхождения, а также руководства по эксплуатации и техническому обслуживанию. Ошибка в указании марки стали может проявиться спустя годы в виде точечной коррозии, поэтому марки материалов, контактирующих с моющим раствором, указывают в договорном чертеже, а не оставляют на откуп отгрузочным документам. До упаковки измерения и результаты испытаний сверяют с согласованным объёмом работ по тем же письменным правилам приёмки, что применялись при испытании водой.
Как мы работаем: от обследования контуров до пусконаладочных работ
Укажите линии, баки, оборудование и тип загрязнений в каждом контуре. Для начала достаточно фотографий трубопроводов и компоновки предприятия.
Мы группируем контуры, подбираем диаметр обратной линии и определяем оборудование, которое нельзя включить в один цикл.
Контуры, цикл, параметры, материалы и срок изготовления — ответ в течение 1 рабочего дня.
Общий вид, схема контуров и перечень приборов — всё до начала изготовления.
Если установка не проходит цикл на нашем предприятии, её не упаковывают.
Упаковка, документы и удалённые консультации во время первого цикла вашей команды.
Количество контуров
Количество баков и насосов, а также число технологических рецептов в системе управления
Диаметр самого большого бака
Достаточно ли статического распылителя для мойки стенок или нужна вращающаяся струйная головка
Длина и диаметр самого длинного трубопровода
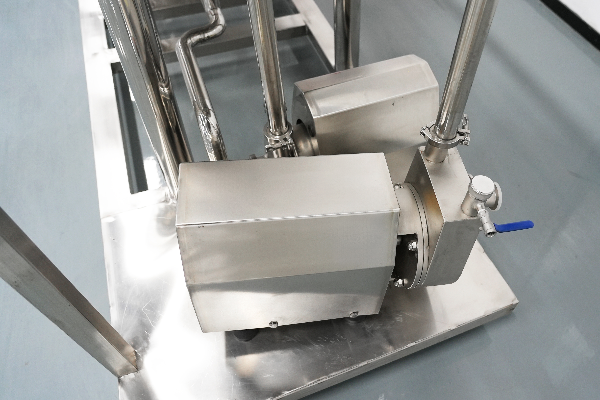
Расчётная нагрузка насоса обратной линии: необходимо обеспечить заданную скорость потока
Тип загрязнений в каждом контуре
Количество этапов, моющие средства и достаточность одной щёлочи
Доступные инженерные коммуникации
Способ нагрева: пар, горячая вода или электричество
Пропускная способность слива
Возможно ли одноразовое использование моющего раствора или необходим возврат растворов в баки
Целевая продолжительность цикла
Насколько вы готовы менять температуру, время и концентрацию раствора
| Этапы | Тип загрязнений | Примеры из отраслей | Необходимое количество баков |
|---|---|---|---|
| 1 | Лёгкие растворимые остатки между периодическими циклами обработки одного продукта | Линии воды и прозрачных напитков | Не требуется; только ополаскивание горячей водой |
| 3 | Обычные пищевые загрязнения, удаляемые одним моющим средством | Пекарные смеси, перекачка соусов, небольшие пивоварни | 1 бак, одноразовое использование |
| 5 | Белковые и минеральные загрязнения вместе; сначала щёлочь, затем кислота | Молочная продукция, соки, напитки на растительной основе, сыр | 2 или 3, с возвратом раствора |
| 7 | Загрязнения, документированная стадия дезинфекции и подтверждённое финальное ополаскивание | Молочная и фармацевтическая отрасли, где ведение записей — часть требований к продукции | 3 или более |
Щёлочную мойку проводят перед кислотной: сначала щёлочь удаляет белки и жиры. Промежуточное ополаскивание обязательно, поскольку при смешивании щёлочь и кислота нейтрализуют друг друга.
Производственные площадки и галерея завода
Shengtu производит оборудование для пищевой промышленности на четырёх собственных производственных площадках, построенных компанией. Около 80 % основных категорий оборудования выпускается на этих площадках. Остальное поставляют отобранные заводы-партнёры, которых указывают в коммерческом предложении, а не скрывают под собственной маркой.
Общая площадь офисных и выставочных помещений в четырёх городах превышает 20 000 м²; около 5 000 м² занимает демонстрационный зал оборудования для пищевой промышленности.
Когда мойка на месте (CIP) — не лучший выбор
Мойка на месте (CIP) — лишь один из нескольких способов мойки, и применять её к неподходящему оборудованию — неверное решение, даже если установка идеально спроектирована. На предприятиях используют CIP там, где можно замкнуть контур, и выбирают другие способы мойки, если это невозможно. Ниже приведены три случая, когда мы посоветуем вложить средства в другой способ мойки. Один из участников рабочей группы 3-A, подготовившей гигиенический стандарт CIP, прямо говорит об этом:
Почему это не подходит
Наружные поверхности разливочных сопел, пробоотборные клапаны силосов и уплотнения дверей находятся за пределами замкнутого контура. Циркулирующий моющий раствор не достигнет поверхности, которая не входит в контур. Утверждать обратное — значит скрывать риск загрязнения, а не устранять его.
Что делать вместо этого
Мойте эти детали отдельно — в моечной камере или в ванне для замачивания. Установку CIP используйте для контуров, которые действительно можно замкнуть.
Почему это не подходит
Стационарная установка требует трубопроводов, клапанов и места на полу, а цикл мойки раз в неделю не окупит эти затраты.
Что делать вместо этого
Используйте передвижную тележку или документированную процедуру ручной мойки. Вернитесь к вопросу о стационарной установке, когда появится вторая линия.
Почему это не подходит
Пригоревшее загрязнение и твёрдая накипь уже вышли за пределы, при которых помогают химические средства и скорость потока. Более длительные циклы с повышенной концентрацией лишь увеличивают расходы на химию и могут привести к появлению новых загрязнений.
Что делать вместо этого
Сначала удалите отложения механически или проведите специальную предварительную обработку, а затем используйте систему CIP для поддержания чистоты поверхности.
ИНЖЕНЕРНЫЕ ИНСТРУМЕНТЫ ДЛЯ СИСТЕМ CIP
-
Форма данных контура CIP-мойки
Скачайте стандартные технические характеристики и требования к параметрам жидкости, чтобы настроить контуры мойки для вашей производственной линии.
Открыть инструмент -
Подбор цикла CIP из 1/3/5/7 этапов
Подберите оптимальную последовательность этапов мойки с учётом уровня загрязнения, санитарных требований и целей по возврату воды.
Открыть инструмент -
Оценка готовности к внедрению CIP
Оцените, насколько инженерные коммуникации и системы автоматизации вашего предприятия готовы к интеграции автоматизированной мойки CIP на месте.
Открыть инструмент
Часто задаваемые вопросы о системах CIP, циклах и коммерческих предложениях
Запросить коммерческое предложениеПредварительное ополаскивание, щелочная мойка, промежуточное ополаскивание, кислотная мойка или дезинфекция и заключительное ополаскивание. Промежуточное ополаскивание — не лишний этап: без него щёлочь и кислота встретятся и нейтрализуют друг друга.
При мойке CIP моющий раствор циркулирует через оборудование, которое остаётся собранным, поэтому для удаления загрязнений разбирать его не нужно. При мойке COP детали снимают и моют в камере или ванне для замачивания. На большинстве предприятий пищевой промышленности используют оба способа: разливочные сопла, седла клапанов и прокладки остаются за пределами любого замкнутого контура независимо от схемы трубопроводов.
Для химических средств однократного использования нужен один резервуар, для возврата щёлочи — два, а для возврата кислоты и отдельной подачи воды для ополаскивания — три или больше. Установка с одним резервуаром должна работать только с однократным использованием раствора: в одном резервуаре нельзя хранить и разделять два химических раствора.
Циклы мойки из трёх и пяти этапов обычно занимают от 30 минут до двух часов; цикл из семи этапов с дезинфекцией и проверенным заключительным ополаскиванием длится ближе к 60–90 минутам. На контактную выдержку приходится 20–45 минут, остальное время занимают заполнение, нагрев, слив и переналадка.
Каустическая сода концентрацией от 0.5 до 2,0 % удаляет белки и жиры, а азотная, фосфорная или органическая кислота концентрацией от 0.5 до 1,5 % — минеральную накипь. Если этого требует процесс, отдельным этапом применяют дезинфицирующее средство.
Мойка CIP удаляет загрязнения и очищает поверхность; при стерилизации паром на месте (SIP) поверхность нагревают до температуры стерилизации и выдерживают при ней. Установка CIP может полностью очистить контур, но при этом оставить живые микроорганизмы. Для большинства процессов в пищевой промышленности это допустимо, а для асептического розлива — нет. Предприятия, которым нужны оба процесса, заказывают обе системы. Мы обсуждаем это при обследовании, а не после оформления заказа.
В большинстве планов пищевой безопасности мойка относится к программам предварительных условий, а не к критическим контрольным точкам, однако доказательства верификации всё равно должны быть. Аудиторы запрашивают параметры цикла, а не отметку «цикл завершён», поэтому ведите записи о температуре, времени, концентрации и электропроводности.
Нужны семь параметров: количество контуров, диаметр самого большого резервуара, длина и внутренний диаметр самой длинной линии, тип загрязнения в каждом контуре, доступные инженерные коммуникации, пропускная способность слива и целевое время цикла. Большую часть данных можно взять из плана предприятия или фотографии трубопроводов. Если каких-то данных не хватает, мы закладываем консервативные значения и указываем допущение в коммерческом предложении, чтобы вы могли его скорректировать.
Изготовление занимает 30–45 дней после утверждения чертежа. Заказ оформляется с предоплатой 30 %, остаток оплачивается до отгрузки на условиях EXW, FOB или CIF.
Да. Перед упаковкой каждую установку испытывают водой. Вы можете присутствовать на испытаниях на площадке или подключиться по видеосвязи. В рамках того же сеанса можно организовать удалённую проверку самого предприятия; именно так поступает большинство зарубежных покупателей.
Сейчас популярно