Обзор линии для производства фрикаделек и котлет Интерфейс проектирования линии для производства фрикаделек
ВИД_ФОНА

Интегрированная линия для производства фрикаделек, рыбных шариков и котлет

  • Три технологические схемы
  • Общие и специализированные модули
  • Термообработка, замораживание IQF и упаковка
  • Дополнительная система интеллектуального управления

Линия Shengtu для производства фрикаделек, рыбных шариков и котлет проектируется с учётом технологического рецепта, геометрии изделий, заданного конечного состояния продукта, нагрузки при замораживании, типа упаковки и инженерных интерфейсов предприятия. Общее оборудование отделяется от решений, зависящих от вида продукции, поэтому линии для фрикаделек, рыбных шариков и котлет не рассматриваются как единый фиксированный перечень машин.

Укажите виды продукции, плановый выпуск продукции, состояние сырья на входе и продукта на выходе, компоновку и инженерные коммуникации. На основе этих данных будут подготовлены описание технологической схемы, перечень модулей, матрица ответственности и критерии приёмки.

Визуализация интеграции комплексной линии переработки пищевого сырья

Возможности интегрированной линии

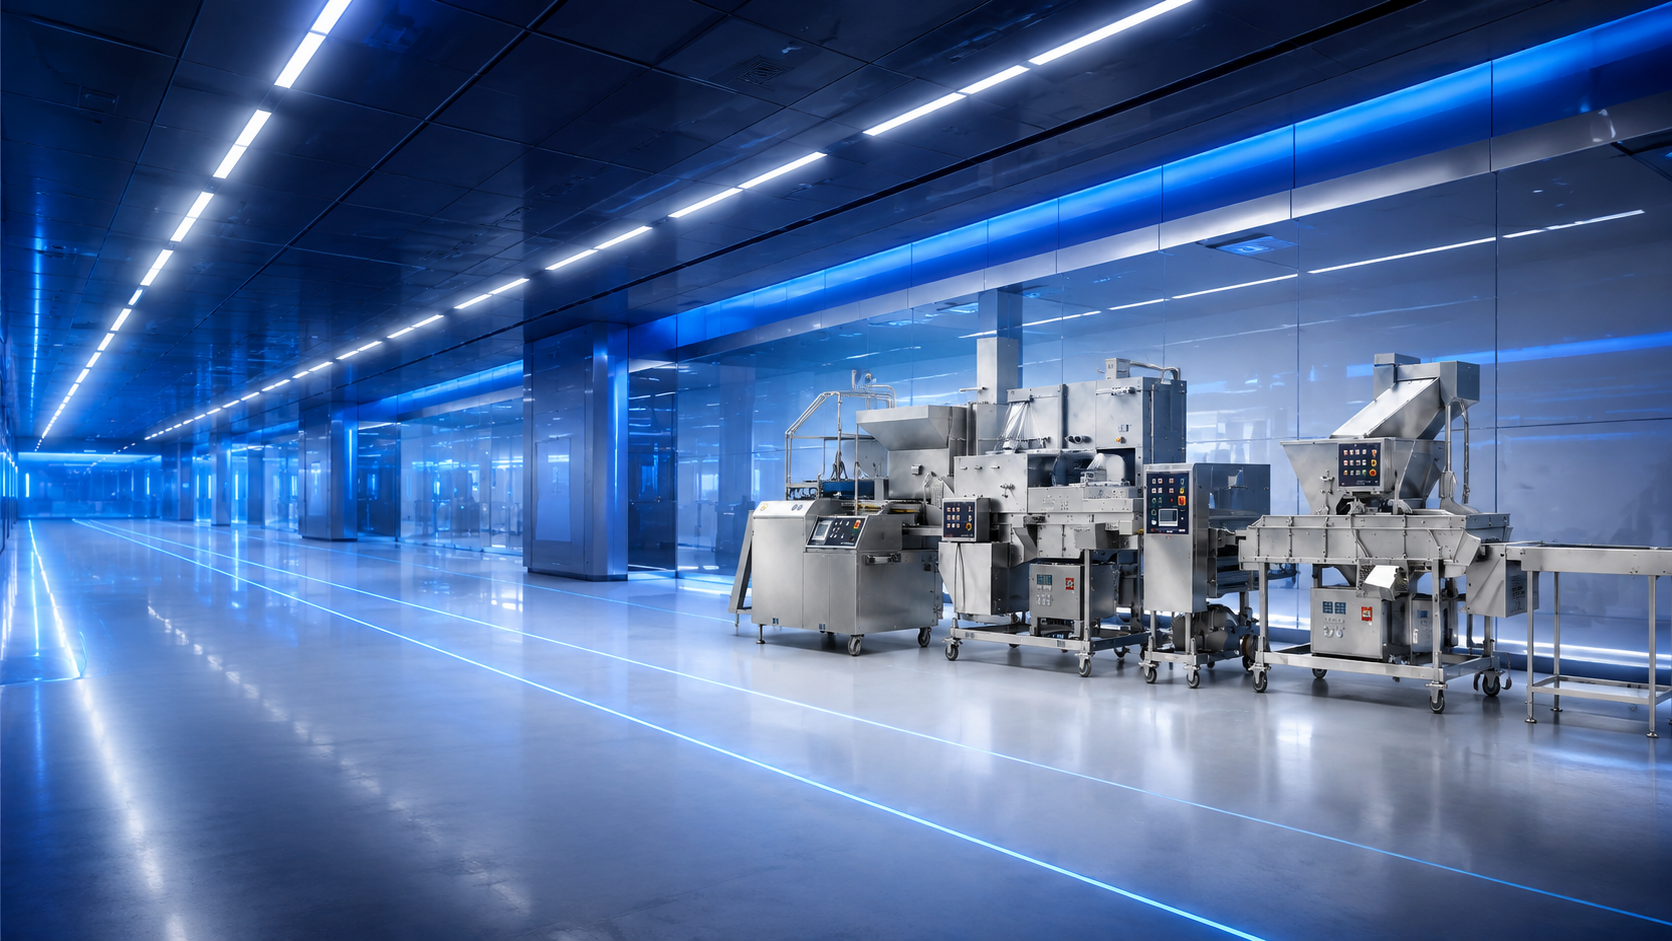
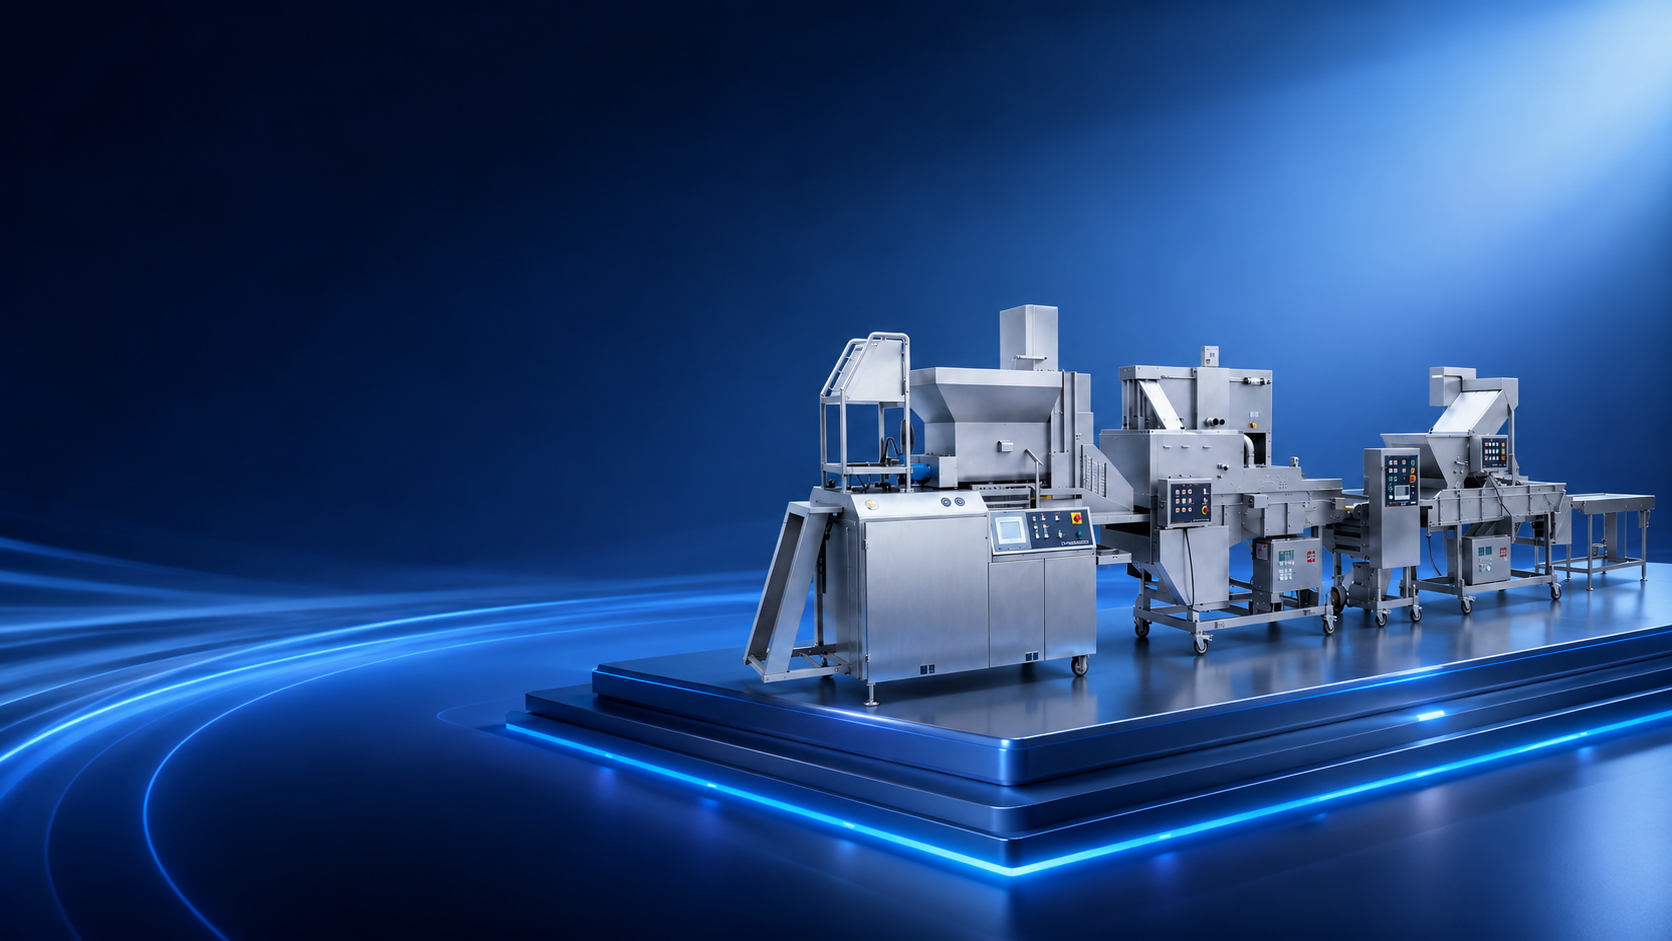
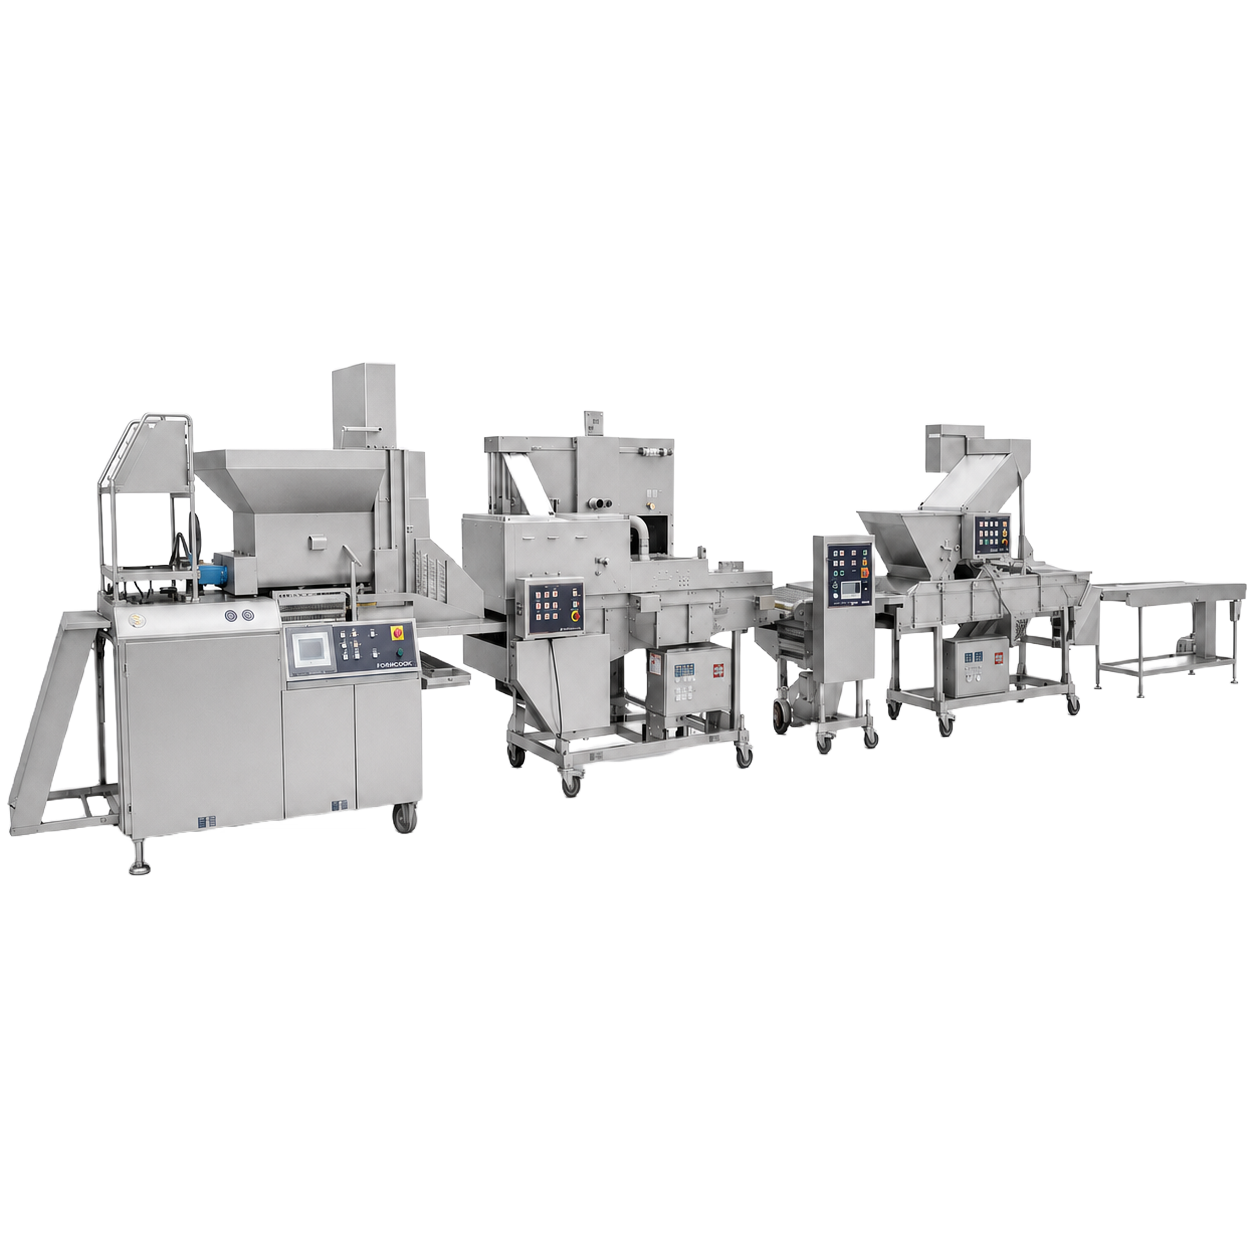
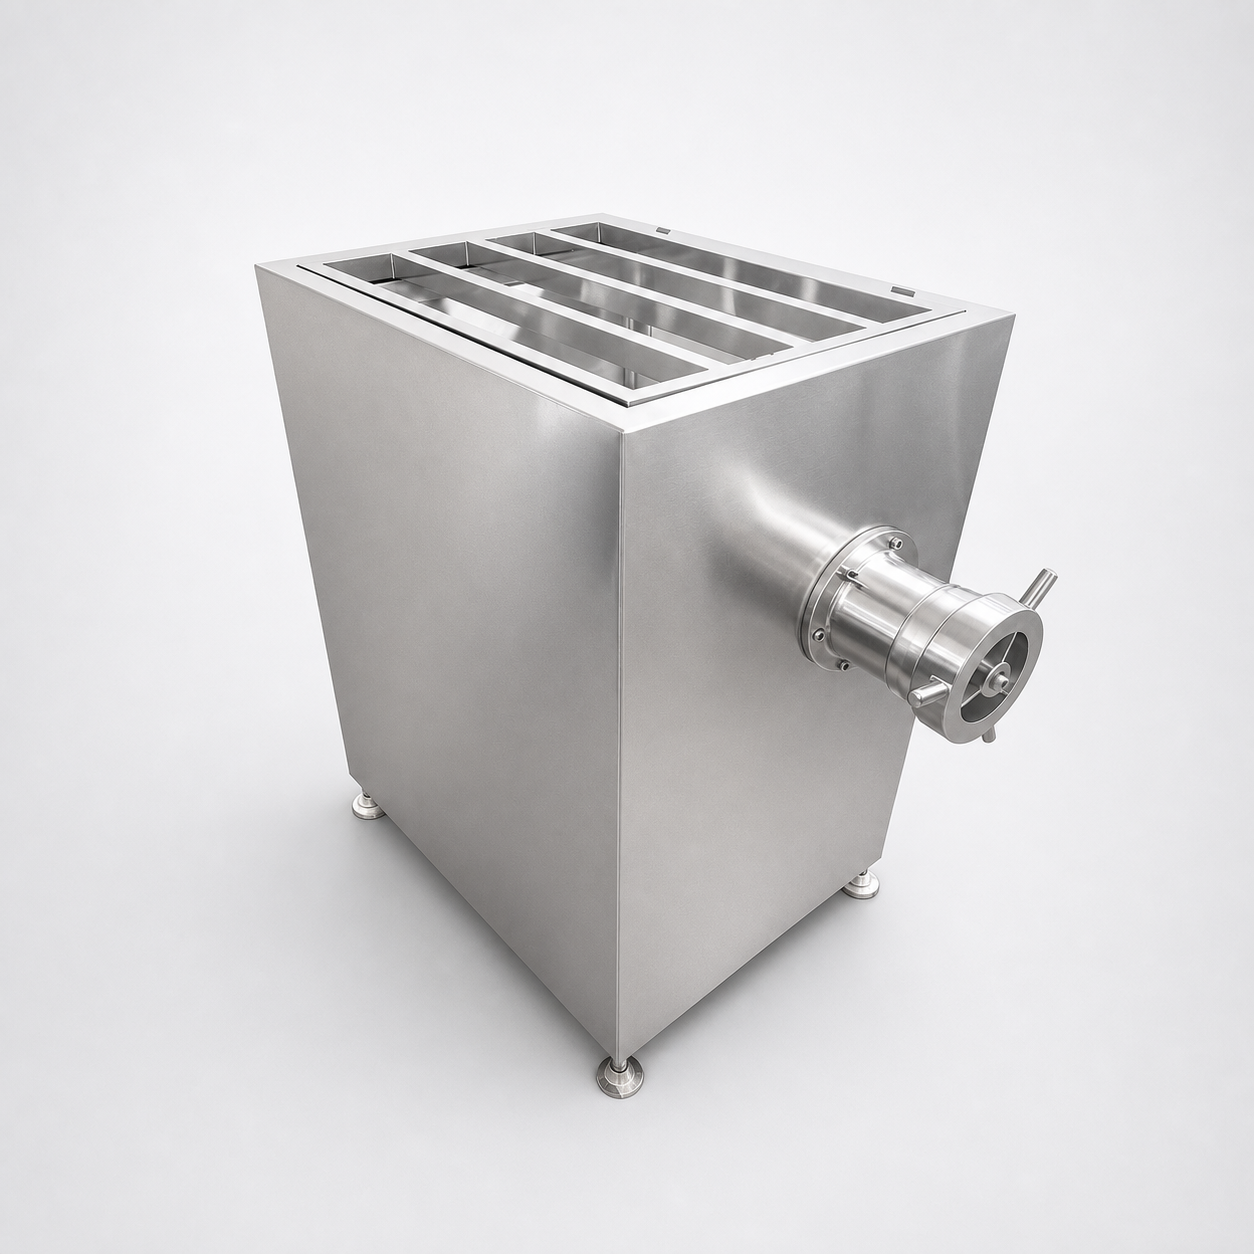
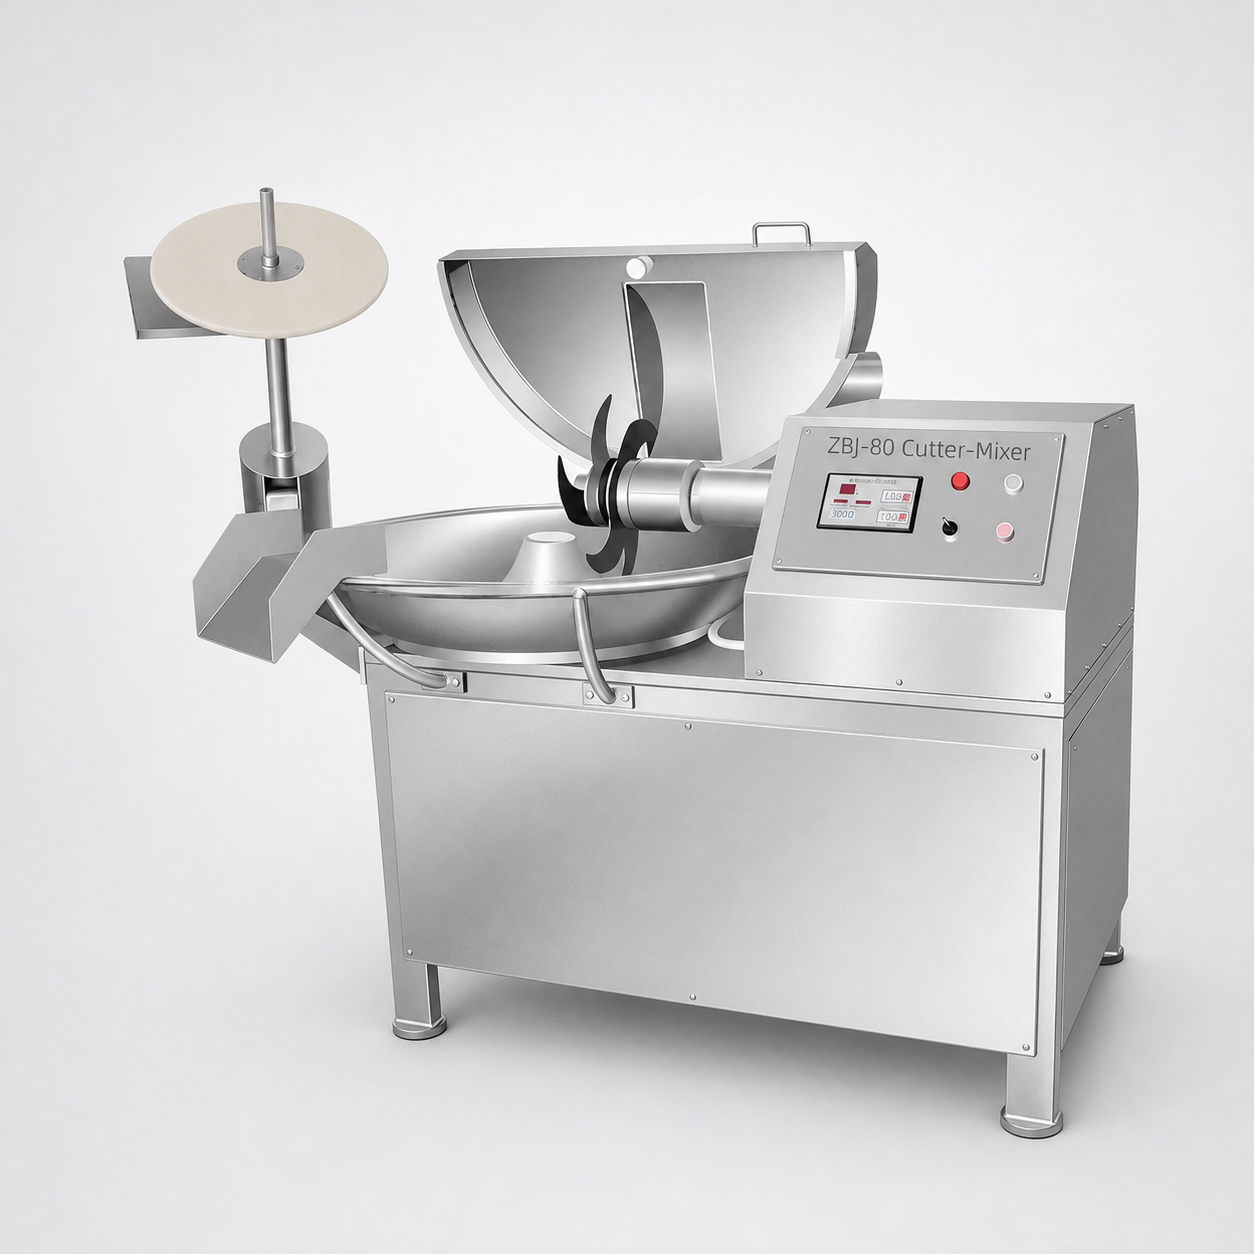
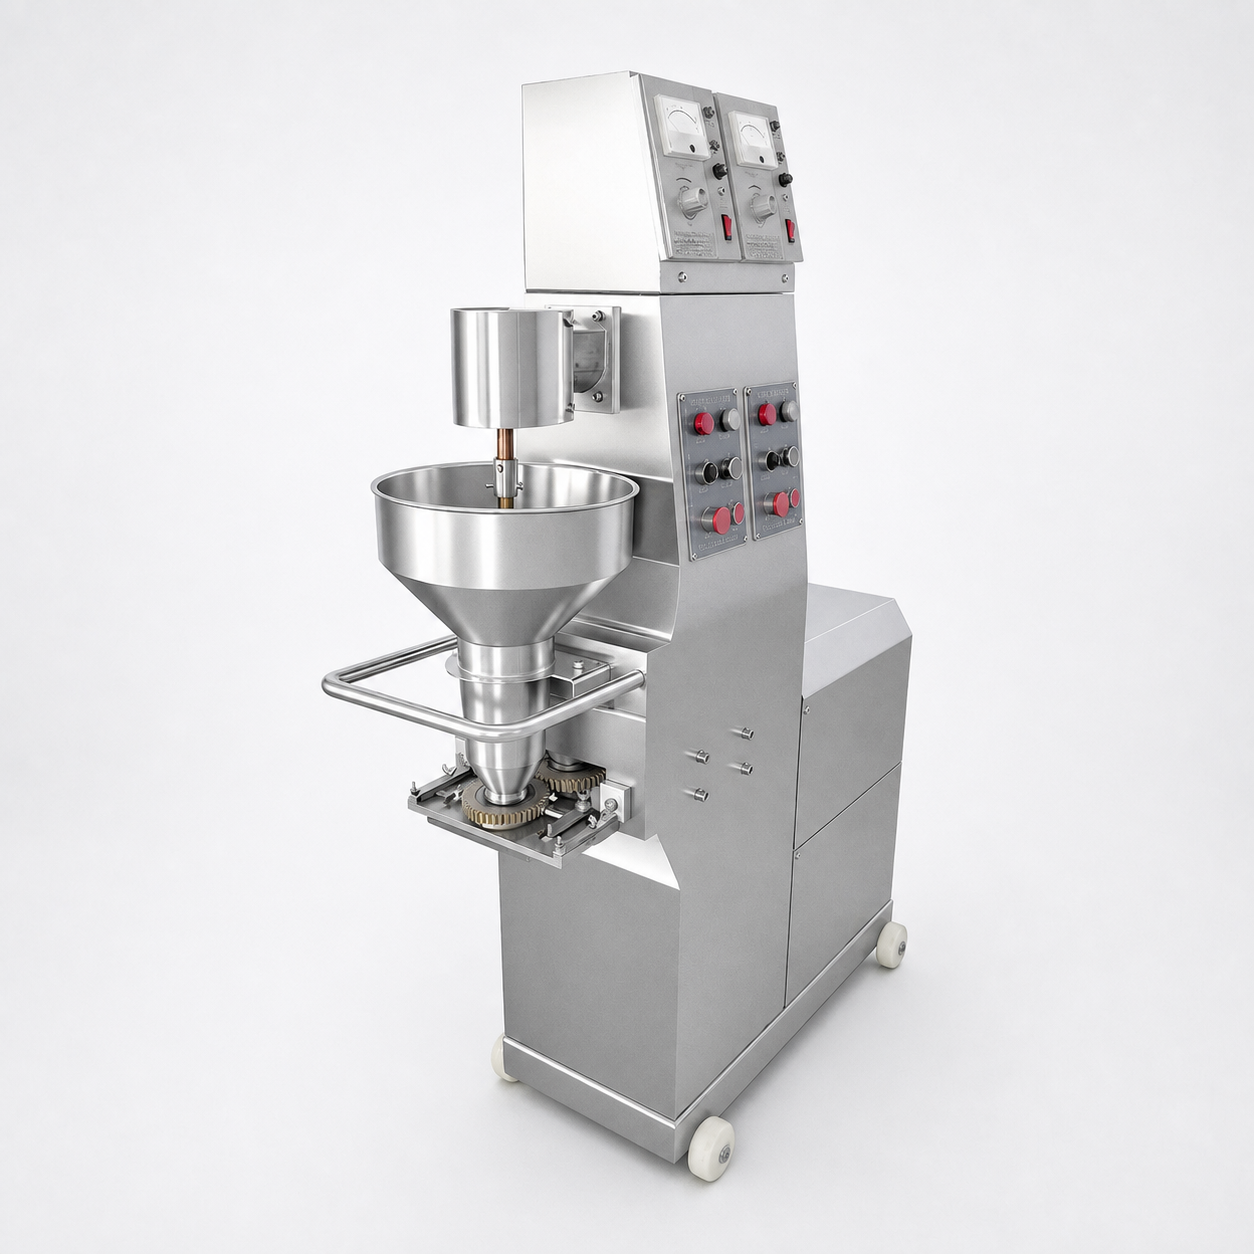
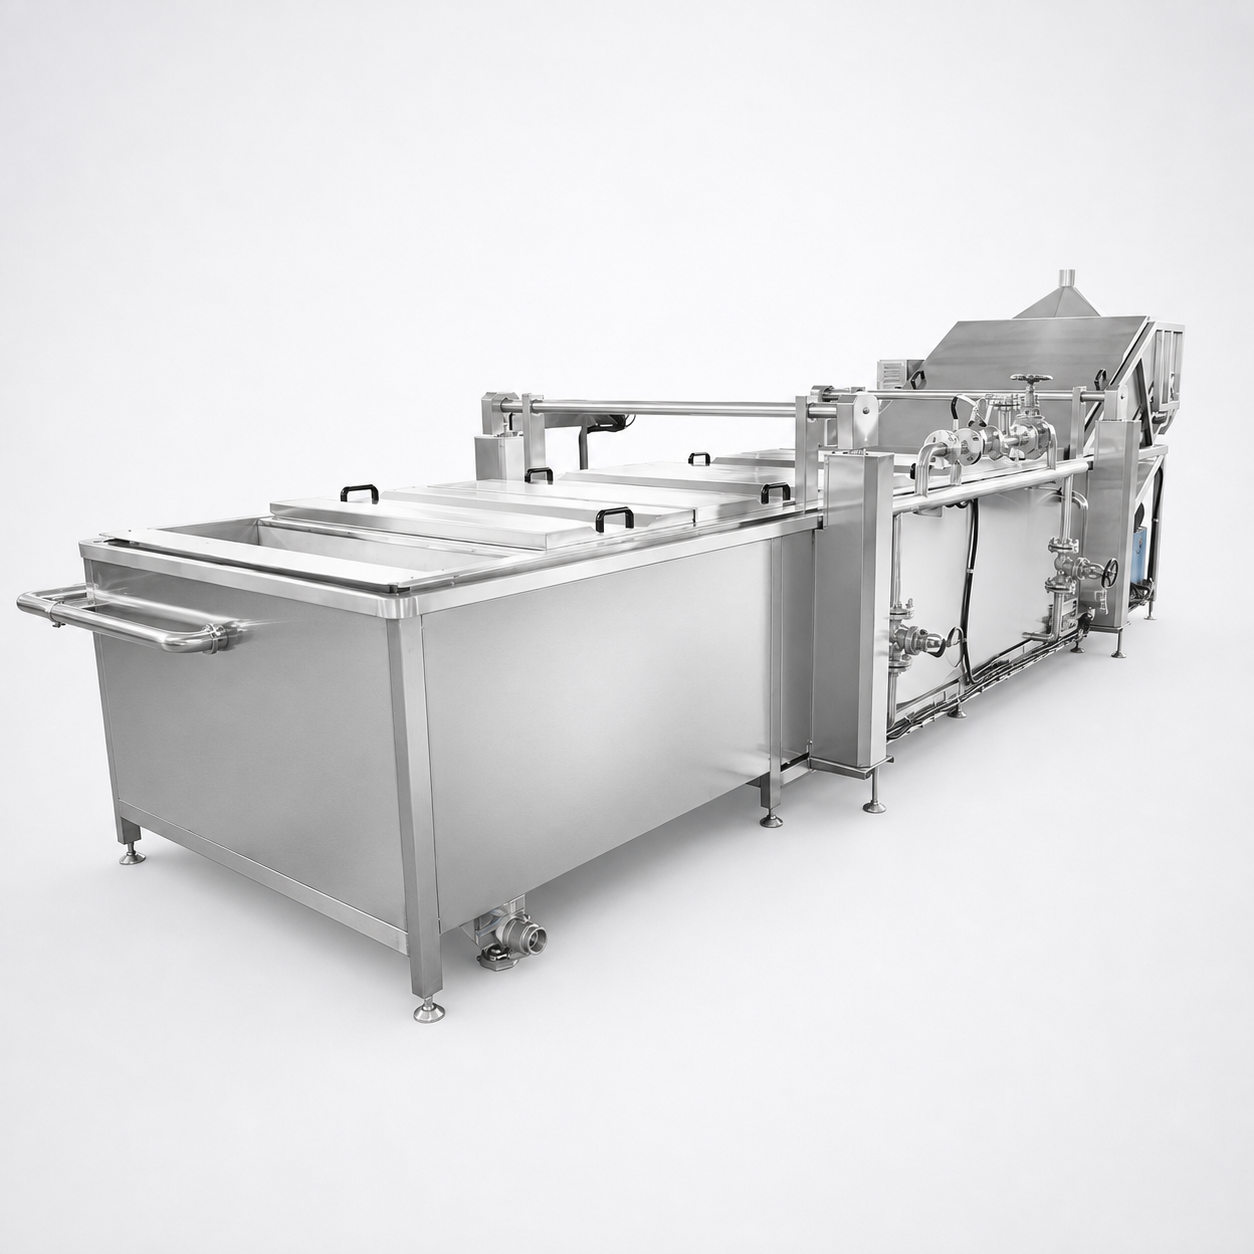
Shengtu проектирует оборудование для переработки пищевого сырья от подготовки сырья до упаковки, а не просто предлагает отдельную формовочную машину. Предоставленные заказчиком визуальные материалы показывают мясорубку, формовочную машину, бланширователь, скороморозильную установку IQF, упаковочную машину и металлодетектор, а также визуализацию полной производственной линии.

Подготовка и формирование текстуры

На этапе подготовки используют свежее, охлаждённое или замороженное мясо, замороженную рыбу, рыбное филе, рыбный фарш или другую утверждённую смесь. Мясорубку, машину для нарезки мяса, смеситель или куттер включают в состав линии только тогда, когда этого требуют сырьё, заданная текстура и условия подачи.

Формование с учётом вида продукции

Формовочную машину, формы и оснастку выбирают с учётом массы и размеров изделий, свойств начинки и требований к однородности. Промышленная машина для формования фрикаделек, машина для производства рыбных шариков и автоматическая машина для формования котлет для бургеров решают разные задачи геометрии и передачи продукта; оснастку согласуют для каждого SKU.

Интеграция термообработки и замораживания

Бланширование или варку, регулируемую передачу продукта, охлаждение и быстрое замораживание можно объединить в одну технологическую схему. Для производства рыбных шариков может потребоваться поэтапная обработка в горячей воде, а котлеты для бургеров могут направляться сразу на замораживание, упаковку или отдельный, согласованный этап нанесения покрытия.

Системы управления и цифровые решения

В возможности компании Shengtu входят платформа STUnit, блоки управления с низкокодовым программированием, многопротокольные шлюзы, машинное зрение YOLO и алгоритмы периферийных вычислений. До включения цифровых решений в проект согласуют управление технологическими рецептами, точки сбора данных, удалённый доступ, ответственность за OTA, роли пользователей, резервный режим и приёмочные испытания.

ПРАВИЛО КОНФИГУРАЦИИ
Правило конфигурации Shengtu: «Номинальная производительность отдельного модуля не равна производительности всей линии. Модуль с наибольшей производительностью не всегда подходит для выбранной линии». Рабочее ограничение могут определять тепловая нагрузка продукта, длительность цикла, передача между этапами, контроль качества, санитарная обработка, оттайка, инспекция и упаковка.

Технологические схемы для разных продуктов и общие модули

Проектирование технологической схемы начинают с продукта и ведут в обратном направлении. Использование одного конвейера из нержавеющей стали не делает смеси взаимозаменяемыми; общие узлы для разных продуктов также не означают, что технологические схемы взаимозаменяемы.

Производство фрикаделек

Для производства фрикаделек определяют вид белкового сырья, степень измельчения, смешивание или эмульгирование, массу шарика, наличие начинки, заданное конечное состояние после термообработки, а также охлаждённый или замороженный вид готовой продукции. После этого можно определить состав автоматической линии: от подготовки сырья и формования до варки, охлаждения, замораживания IQF, инспекции и упаковки.

Производство рыбных шариков

При производстве рыбных шариков учитывают вид рыбы, состояние замороженной рыбы или фарша, ответственность за удаление костей, связующие вещества, аллергены, формирование геля, размер шариков и последовательность термообработки. Данные о запатентованной технологической схеме указывают, что формование, обработка в горячей воде, охлаждение и замораживание могут быть взаимозависимыми этапами, однако эти данные не подтверждают производительность Shengtu.

Производство котлет

Для производства котлет определяют массу порции, диаметр, толщину, форму края, необходимость бумаги или прокладок между изделиями, прочность при передаче и конечное состояние продукта. Для производства котлет для гамбургеров и бургеров применяют специализированную формовочную машину и пресс-форму; модули нанесения жидкого теста, панировки или жарки относятся к другому процессу и указываются в предложении отдельно.

Решение об использовании общих модулей

Этап принятия решения
Общий модуль может подойти, если Отдельную технологическую схему следует рассмотреть, если
Подготовка сырья
Состояние сырья, текстура и требования к мойке оборудования совпадают
Для рыбных, мясных или растительных смесей нужны несовместимые санитарные режимы или оснастка
Формование
Сменная оснастка подходит для проверенного диапазона массы и геометрии изделий
Для передачи шариков и котлет либо изделий с начинкой требуются разные формовочные машины
Этап термообработки
Для продуктов подходит одна валидированная схема «время — температура»
Один SKU замораживают сырым, а другой необходимо полностью приготовить
Замораживание
Нагрузка продукта, расстояние между изделиями и заданное конечное состояние укладываются в одну валидированную спецификацию
Геометрия, температура продукта на входе или время выдержки меняют тепловую нагрузку
Санитарная обработка
Один способ мойки прошёл валидацию для полного профиля аллергенов
Разделение аллергенов или повторная валидация делают совместное использование непрактичным
СООТВЕТСТВИЕ ТРЕБОВАНИЯМ И ПРОФИЛЬ АЛЛЕРГЕНОВ //

По данным FDA, перекрёстный контакт с аллергенами может возникнуть из-за недостаточной мойки общего оборудования, нарушений разделения потоков, повторной переработки продукции и ошибок при планировании производства. Поэтому профиль аллергенов и ответственного за валидацию мойки определяют при конфигурировании линии, а не рассматривают как вопрос маркировки.

Термообработка, замораживание и упаковка на последующих этапах

Оборудование последующих этапов выбирают с учётом требуемого состояния продукта для рынка: сырой охлаждённый, полностью приготовленный охлаждённый, сырой замороженный, приготовленный замороженный или другое письменно согласованное конечное состояние. В линию включают только необходимые для него этапы.

Линия бланширования или варки

Для линии бланширования или варки определяют состояние продукта на входе, способ расчёта времени обработки, контроль температуры, обращение с продуктом и приёмочное испытание для достижения требуемого состояния в центре продукта. Автоматическое регулирование температуры полезно только при условии, что также определены расположение датчиков, калибровка, сигнализация и ответственность за записи.

Охлаждение и IQF

Охлаждение не позволяет неконтролируемой тепловой нагрузке повлиять на следующий этап. Согласно рекомендациям FAO, время замораживания зависит от исходной и конечной температуры, размеров и формы продукта и теплопередачи; производительность морозильной установки также зависит от нагрузки продукта и времени выдержки.

Взвешивание и упаковка

Упаковочную машину выбирают с учётом состояния продукта, массы упаковки, типа пакета или лотка, способа запайки и требуемой скорости линии. Подача на неё должна соответствовать потоку продукции, прошедшей замораживание и инспекцию; иначе накопление или нехватка продукта сместят узкое место.

Металлодетекция и отбраковка

Металлодетектор — это этап контроля, а не знак соответствия. В руководстве FDA по морепродуктам работа детектора связана с валидированными стандартами чувствительности, проверками контрольными образцами, корректирующими действиями и ведением записей; влияние продукта, упаковка и положение детектора также должны учитываться в плане анализа опасностей заказчика.

В РЕЖИМЕ РЕАЛЬНОГО ВРЕМЕНИ: SYS.SYNC
Промышленная мясорубка и оборудование последующих этапов

Требования рынка назначения: заказчик отвечает за анализ опасностей продукта и разрешение на его обращение на рынке. Shengtu может настроить оборудование и контрольные точки в соответствии с письменными требованиями пользователя, однако страница оборудования не подтверждает безопасность готового пищевого продукта и не заменяет план пищевой безопасности заказчика.

Конфигурация оборудования Shengtu

Конфигурация линии
Матрица решений

Приведённые ниже данные взяты из предоставленного файла оборудования Shengtu для IQF. Это номинальные показатели отдельных модулей; они не означают гарантированную производительность линии для рыбных шариков, фрикаделек, котлет для гамбургеров или линии в целом. Номинальный показатель модуля не заменяет приёмочное испытание на фактическом технологическом рецепте заказчика, с его геометрией изделий и условиями эксплуатации.

МОДЕЛЬ ЗАДОКУМЕНТИРОВАННЫЙ ПОКАЗАТЕЛЬ ИНЖЕНЕРНЫЕ ПРОВЕРКИ ПЕРЕД ВЫБОРОМ
ST-SDS-100 100 kg/h Нагрузка продукта, расстояние между изделиями, температура на входе, заданное состояние в центре продукта
ST-SDS-300 300 kg/h Загрузка конвейера, поток воздуха, время выдержки, режим оттайки
ST-SDS-500 500 kg/h Баланс приготовления и охлаждения на предыдущих этапах, скорость упаковки на последующих этапах
ST-SDS-1000 1 000 kg/h Холодильная установка, планировка помещения, доступ для обслуживания и накопление продукта на линии
МОДЕЛЬ ЗАДОКУМЕНТИРОВАННЫЙ ПОКАЗАТЕЛЬ ИНЖЕНЕРНЫЕ ПРОВЕРКИ ПЕРЕД ВЫБОРОМ
ST-LXS-300 300 kg/h Стабильность продукта, загрузка ленты, передача и расчёт времени выдержки
ST-LXS-500 500 kg/h Занимаемая площадь, высота, доступ для санитарной обработки и переналадка при смене продукта
ST-LXS-750 750 kg/h Тепловая нагрузка, расчётная нагрузка системы охлаждения, оттайка и планируемая доступность оборудования
ST-LXS-1000 1 000 kg/h Узкое место всей линии, типы упаковки, инспекция и обращение с бракованной продукцией
Конфигурация формовочной машины Shengtu

Цена, состав поставки и границы ответственности

Стоимость линии зависит от согласованного перечня модулей, материалов, контактирующих с продуктом, систем управления, измерительных приборов, оснастки, интерфейсов конвейеров, инженерных коммуникаций, состава холодильной системы, документации, испытаний, ответственности за монтаж и места назначения. Эти параметры указываются в письменном техническом и коммерческом предложении; на открытой странице нет фиксированного прайс-листа или неподтверждённых сроков поставки.

Факторы стоимости для сравнения при одинаковых границах учёта

Что влияет на состав поставки

Дополнительные размеры, формы, технологические рецепты или аллергены могут потребовать оснастки, валидации и работ по переналадке

Что предоставить

Матрицу SKU и годовой ассортимент

Что влияет на состав поставки

Для сырого, приготовленного, охлаждённого и замороженного продукта нужны разные оборудование и системы управления

Что предоставить

Требуемое состояние сырья и готового продукта

Что влияет на состав поставки

Целевой выпуск продукции, готовой к продаже, необходимо сбалансировать на всех требуемых этапах

Что предоставить

кг/ч и шт./мин для каждого SKU

Что влияет на состав поставки

Холодоснабжение, пар, вода, воздух, электропитание, водоотведение и доступ для обслуживания могут повлиять на объём работ по проекту

Что предоставить

Перечень инженерных коммуникаций и компоновка

Что влияет на состав поставки

FAT, SAT, испытания продукта, приборы, записи и требования к участию свидетелей влияют на объём работ

Что предоставить

Требования пользователя и план приёмки

Расчёт стоимости жизненного цикла

Сравнивайте стоимость приобретения с затратами на доставку, монтаж, инженерные коммуникации, энергию, время мойки, потери при переналадке, изнашиваемые детали, профилактическое обслуживание, калибровку, поддержку программного обеспечения, запасные части и утилизацию по окончании срока службы. Для каждого поставщика используйте одинаковую техническую базу и допущения; единичная оценка без состава поставки, анализа чувствительности и исходных данных об эксплуатации не подходит для принятия решения.

Коммерческие условия, включая базовый график, распределение расходов на доставку, оплату, гарантию, сервис, пусконаладочные работы и исключения из поставки, закрепляются в предложении и договоре. Это не позволяет короткому тексту на сайте подменить согласованную для конкретного продукта технологическую схему и матрицу ответственности.

Контроль качества и пищевой безопасности

При оценке оборудования рассматривают возможность мойки, доступ для обслуживания, надлежащее техническое состояние, контролируемое движение продукта и проверяемые критерии приёмки. Например, правила США для пищевого оборудования требуют, чтобы оборудование можно было надлежащим образом мыть, а его установка облегчала мойку и обслуживание; применимые требования зависят от продукта и рынка заказчика.

План контроля аллергенов и санитарной обработки

До согласования общего оборудования необходимо предоставить полные данные о технологическом рецепте и профиле аллергенов. Заказчик и специалисты по санитарной обработке определяют способ мойки, метод отбора проб или проверки, критерий приёмки, записи, полномочия на разрешение выпуска продукции и основания для повторной валидации при появлении нового продукта, ингредиента, инструмента или процесса.

Анализ оборудования для переработки пищевого сырья — санитарная обработка
МОДУЛЬ: САНИТАРНАЯ ОБРАБОТКА

Данные по термообработке и замораживанию

Датчики, сигнализация, заданные значения и записи увязываются с согласованным конечным состоянием продукта. Ответственные за продукт определяют пределы на основе анализа опасностей; испытание оборудования проверяет согласованный письменный метод, а не исходит из предположения, что одни и те же параметры времени и температуры подходят для любого продукта.

Бланширователь — данные по термообработке
МОДУЛЬ: ТЕРМООБРАБОТКА

Контроль посторонних включений

Предоставленный модуль металлодетекции можно интегрировать в согласованную схему упаковки и конвейеров. В плане приёмки указывают расположение детектора, влияние продукта, валидированную чувствительность, контрольные образцы, частоту проверок, надёжность отбраковки, действия при удержании или повторной переработке продукта и проверку записей.

Интеграция металлодетекции и конвейера
МОДУЛЬ: ИНСПЕКЦИЯ

Инспекция и документация

Перечень запрашиваемых чертежей, руководств, списков деталей, резервных копий систем управления, сведений о приборах, протоколов испытаний, списков замечаний и документов для передачи согласуют письменно. Считается, что документы входят в поставку только тогда, когда они указаны в утверждённом составе поставки.

Документация и инспекция оборудования
МОДУЛЬ: ДОКУМЕНТАЦИЯ
ЗАЯВЛЕНИЕ О СИСТЕМЕ HACCP И САНИТАРНОЙ ОБРАБОТКЕ

Если применимы требования к мясу и мясу птицы, санитарные мероприятия и контроль HACCP увязывают с конкретным продуктом и процессом. Один план может охватывать несколько продуктов, только если их опасности, критические контрольные точки, пределы и процедуры в существенной степени совпадают; различия для отдельных продуктов необходимо описать отдельно.

Как мы работаем: Проектирование линии Shengtu

01

Определить характеристики продукции

Зафиксировать технологические рецепты, состояние сырья, аллергены, размеры и диапазон массы изделий, состояние готового продукта, типы упаковки и рынки назначения.
02

Разработать технологическую схему

Разделить процесс на необходимые блоки: подготовка сырья, формование фрикаделек, выбранная машина для формования котлет, термообработка и охлаждение, а также дополнительные блоки быстрого замораживания, инспекции и упаковки.
03

Сбалансировать линию

Сравнить производительность для одного и того же продукта и учесть выдержку, переналадку, санитарную обработку, оттайку, выход продукции и её накопление.
04

Определить интерфейсы предприятия

Нанести на схему занимаемую площадь, доступ, гигиенические зоны, водоотведение, электропитание, воду, пар, сжатый воздух, вентиляцию и границы холодильной системы.
05

Направить письменное предложение

Указать включённое оборудование, сменную оснастку, системы управления, ответственность заказчика и поставщика, коммерческие исключения и метод приёмки.
06

Провести проверку и передать оборудование заказчику

Провести согласованные заводские и площадочные инспекции, закрыть список замечаний и передать документы по заказу.

Минимальный перечень тем для приёмки

Этап
Что согласуют заказчик и Shengtu
Документы, указанные в заказе
Заводская проверка
Сборка, системы управления, блокировки, сменная оснастка, порядок испытаний вхолостую или с продуктом
Подписанный контрольный перечень, записи и список открытых вопросов
Проверка на площадке
Состояние при поставке, готовность инженерных коммуникаций, монтаж, интерфейсы и проверки безопасности
Записи о монтаже и проверке контуров и соединений
Оценка производительности
SKU, состояние сырья на входе, длительность испытания, выпуск продукции, готовой к продаже, ограничения по качеству и исключения
Согласованный технический паспорт и результат приёмки
Передача цифровых систем
Учётные записи, роли, данные, резервные копии, удалённый доступ, ответственный за обновления и резервный режим
Матрица доступа и утверждённая конфигурация

Галерея: подтверждающие материалы по предоставленной линии

Предоставленные файлы включают визуализацию полной линии, изображения отдельных единиц оборудования и видеозаписи работы, подтверждающие приведённую ниже последовательность физических модулей; это не именованный проект заказчика, не аудит завода и не протокол измерения эксплуатационных показателей.

Визуально подтверждённые модули

  • Мясорубка и оборудование для подготовки сырья
  • Оборудование для формования шариков или котлет с формой или оснасткой для конкретного продукта
  • Модуль бланширования или термообработки
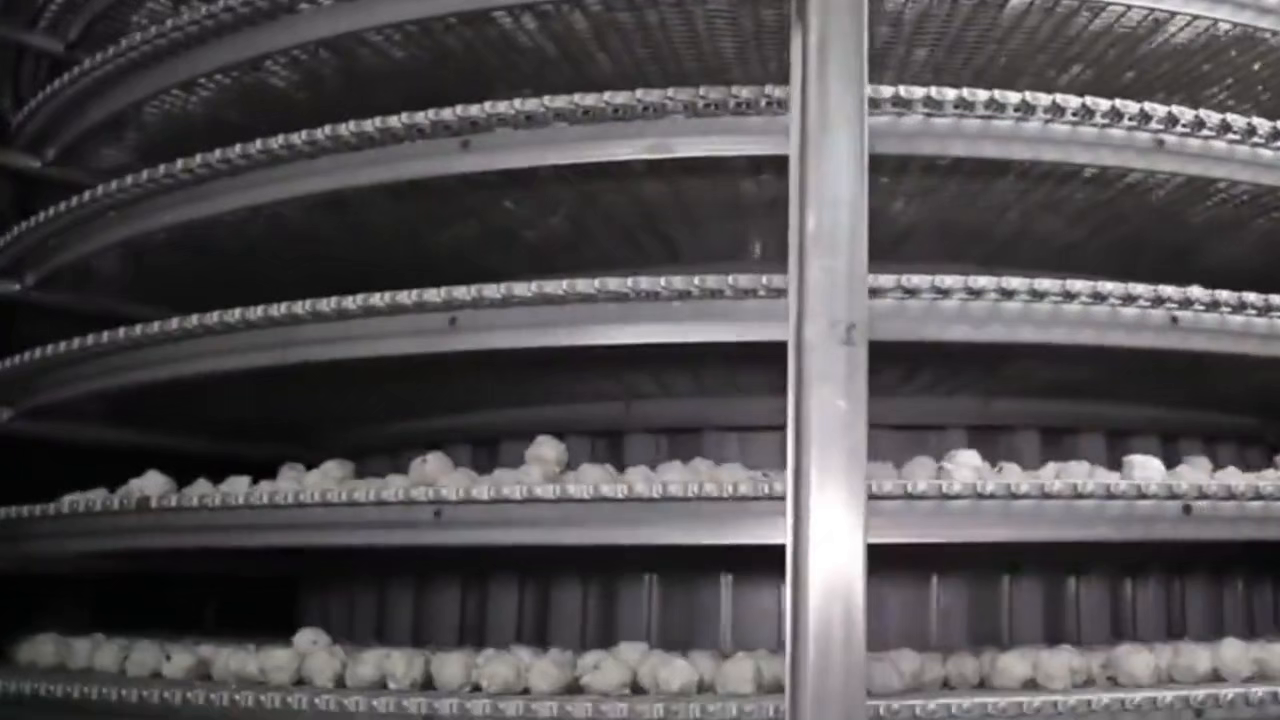
  • Варианты выбора туннельной или спиральной морозильной установки IQF
  • Модули упаковки и металлодетекции на последующих этапах

Когда комбинированная линия не подходит

Комбинированная линия не всегда обеспечивает оптимальный баланс при эксплуатации. Она не подходит, если совместное использование модулей ухудшает пищевую безопасность, качество продукции или доступность оборудования. Отдельную технологическую схему рекомендуется рассмотреть, когда эксплуатационная нагрузка при совместном использовании превышает экономию на составе оборудования.

СИТУАЦИЯ.01

Несовместимые профили аллергенов

Почему это мешает проекту

Подтверждённая переналадка может требовать больше времени и документов, чем позволяет план производства.

РЕШЕНИЕ.01
Вариант для рассмотрения

Отдельные детали, контактирующие с продуктом, разделённые модули или отдельные линии.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО
СИТУАЦИЯ.02

Сырые замороженные и полностью приготовленные продукты проходят по одной технологической схеме

Почему это мешает проекту

Для них различаются гигиеническое зонирование, термоконтроль и условия контакта после приготовления.

РЕШЕНИЕ.02
Вариант для рассмотрения

Разделить зоны работы с сырым продуктом и продуктом после уничтожающей микроорганизмы термообработки.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО
СИТУАЦИЯ.03

Геометрия изделий влияет на передачу продукта

Почему это мешает проекту

Рыбные шарики катятся и всплывают; тонкие котлеты могут деформироваться или накладываться друг на друга на конвейерной ленте.

РЕШЕНИЕ.03
Вариант для рассмотрения

Отдельные секции выгрузки и передачи продукта после формования.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО
СИТУАЦИЯ.04

Номинальная производительность модулей значительно различается

Почему это мешает проекту

Накопление, нехватка продукта и длительная выдержка могут снизить выпуск продукции, готовой к продаже.

РЕШЕНИЕ.04
Вариант для рассмотрения

Изменить размеры модулей, добавить буферные накопители или использовать отдельные производственные линии.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО
СИТУАЦИЯ.05

Инженерные коммуникации предприятия не обеспечивают выбранную морозильную установку

Почему это мешает проекту

Ограничения холодильной системы или электроснабжения могут сделать установленную производительность недоступной.

РЕШЕНИЕ.05
Вариант для рассмотрения

Модернизировать инженерные коммуникации, выбрать модуль с меньшей нагрузкой или выполнять монтаж поэтапно.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО
СИТУАЦИЯ.06

Цифровой доступ не соответствует политике предприятия

Почему это мешает проекту

Удалённая поддержка или OTA могут противоречить требованиям к безопасности OT-систем и управлению изменениями.

РЕШЕНИЕ.06
Вариант для рассмотрения

Локальная система управления, шлюз с контролируемым доступом или автономный процесс обновления.

СОЕДИНЕНИЕ СИСТЕМЫ ДАННЫХ УСТАНОВЛЕНО

Общее правило: сначала устраните реальное ограничение. Более крупная морозильная установка, формовочная машина или упаковочная машина, выбранные без учёта этого ограничения, могут увеличить расходы, не повысив выпуск продукции, готовой к продаже.

Инструменты проектирования

Используйте приведённые ниже инструменты для оценки вариантов замораживания, определения ограничений линии и подготовки данных предприятия к разработке предложения по интегрированной линии.

01

Сравнение модулей IQF

Сравните варианты модулей IQF с учётом тепловой нагрузки, длительности цикла и требований к замораживанию фрикаделек, рыбных шариков и котлет.

02

Анализ узких мест линии

Определите эксплуатационные ограничения, изучите интерфейсы передачи и оцените производственные ограничения на этапах подготовки, формования и термообработки интегрированной линии.

03

Контрольный перечень данных для RFQ

Уточните необходимые виды продукции, целевые технологические рецепты, типы упаковки и доступные инженерные коммуникации предприятия, необходимые для определения полного объёма инженерных работ по RFQ.

БАЗА ЗНАНИЙ // ЧАСТЫЕ ВОПРОСЫ

Решения по производственной линии Часто задаваемые вопросы

Схема технологического процесса может включать подготовку сырья, измельчение на мясорубке, смешивание или измельчение в куттере, формование мясных шариков, бланширование или варку, охлаждение, быстрое замораживание, упаковку и металлодетекцию. Итоговый перечень составляют с учётом матрицы «1 продукт/SKU», а не копируют со стандартной схемы.

Для 3 маршрутов продукта можно использовать общие выбранные модули, если совместимы условия подачи, гигиены, перемещения, термообработки и выпуска продукции. Оснастка для формования, валидация санитарной обработки и дальнейшее обращение с продуктом по-прежнему требуют отдельного согласования для каждого маршрута.

Сначала определяют производительность каждого необходимого этапа для одного и того же продукта, затем учитывают переналадку, санитарную обработку, размораживание, задержки на контроль качества, выход продукции и упаковку. В предоставленной Shengtu документации IQF (индивидуального быстрого замораживания) перечислены 8 моделей морозильных установок, однако номинальная производительность отдельного модуля сама по себе не подтверждает производительность всей линии.

В представленном модельном ряду — 4 туннельные установки производительностью от 100 до 1 000 кг/ч и 4 спиральные установки производительностью от 300 до 1 000 кг/ч. Выбор зависит от геометрии продукта, загрузки, температуры на входе, заданного состояния теплового центра продукта, времени выдержки, занимаемой площади, доступа для мойки и расчётной нагрузки холодильной системы.

При обсуждении формования можно учесть заданную массу изделия, размеры, форму и особенности передачи между этапами. Для согласования необходимы испытания продукта и письменное описание объёма работ по изготовлению форм; «одинаковый размер» — это критерий приёмки, а не подтверждённое утверждение без заданного допуска.

Укажите точное сырьё, температуру, степень измельчения или состояние эмульсии, состав продукта и перечень аллергенов. FDA относит рыбу к основным аллергенам, поэтому для одной линии, используемой для разных продуктов, необходимы специальные меры разделения, мойки и валидации для каждого продукта.

Да, их можно рассмотреть как отдельное расширение линии для таких продуктов, как куриные наггетсы, котлеты в панировке или другие мясные изделия с покрытием. Панировочная смесь, сухарная обсыпка, крошка, покрытие и этап жарки не входят в согласованный базовый объём поставки, если они не указаны в письменном перечне модулей.

Место установки определяют по результатам анализа опасностей для продукта, типу упаковки и участку, на котором через контрольное устройство можно пропустить всю продукцию. Глава 20 FDA связывает металлодетектор с валидацией чувствительности, проверками с контрольными образцами, корректирующими действиями и ведением записей; все эти 4 элемента следует включить в план приёмки.

Единого заявления о соответствии мировому стандарту для всех рынков и продуктов не существует. При рассмотрении проекта можно учитывать применимые требования покупателя, например 21 CFR 117.40 к очищаемости оборудования, а в заказе следует точно указать юрисдикцию, требования пользователя и подтверждающие соответствие документы.

Это 2 разных этапа подтверждения соответствия: при заводских приёмочных испытаниях проверяют согласованную комплектацию и функции до отгрузки, а при приёмочных испытаниях на площадке — поставленную систему с подключёнными инженерными коммуникациями и интерфейсами. Испытательный продукт, продолжительность испытаний, критерии приёмки и записи необходимо определить в проектной документации.

В дополнительные опции могут входить STUnit, системы управления на основе low-code, шлюзы, системы компьютерного зрения YOLO и периферийные функции. В NIST IR 8259 выделено как минимум 5 вопросов об обновлениях — их доступность, инициирование, доставка, ответственная сторона и аутентификация; на них следует ответить до согласования OTA-обновлений.

Предоставьте данные по 12 основным группам: матрица продуктов/SKU, состав и аллергены, геометрия изделий, состояние сырья, состояние готового продукта, целевой выпуск продукции, схема температурной обработки, тип упаковки, инженерные коммуникации, компоновка, страна назначения и требования к FAT/SAT. Если требуются интеллектуальные системы управления, добавьте сведения о цифровых интерфейсах.

Применимые сертификаты и документы определяют для конкретной модели и комплектации оборудования с учётом страны назначения. Документы о системе менеджмента компании рассматривают отдельно от документов о соответствии продукции.