Entre em contato com a Shengtu Bufan Company

Atualizado em agosto de 2026
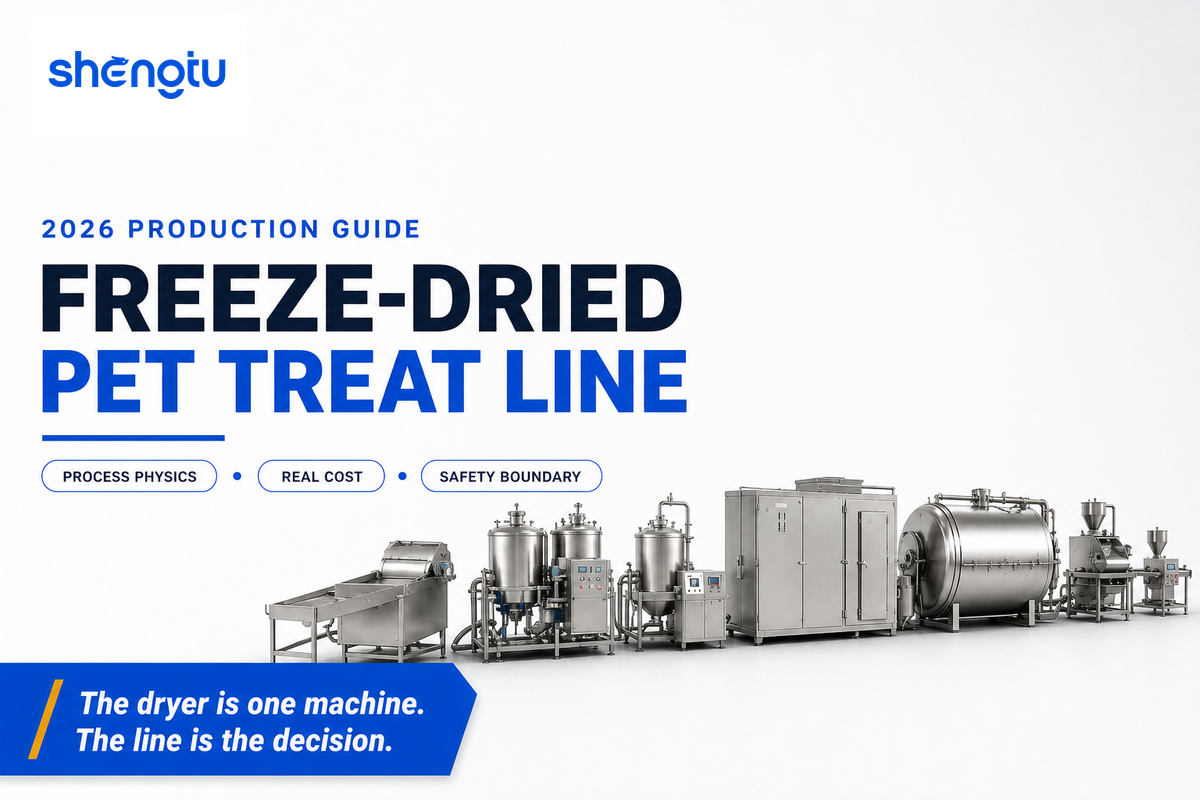
Uma linha de petiscos liofilizados para animais de estimação é uma sequência de estações interligadas em torno de uma câmara de vácuo para bateladas, e é essa câmara que determina todo o restante. Este guia explica o que acontece fisicamente durante o processo, quanto custa em escala de alimentos — e não farmacêutica —, onde ficam os limites regulatórios e quando a resposta honesta é não comprar nada ainda. Duas ideias permeiam o texto: A curva de custos da indústria farmacêutica não é a sua, por isso o valor de custo que você encontra em toda parte é o errado, e A matriz interna de decisão entre avançar ou parar, que ajuda a decidir se vale a pena comprar uma linha.
Especificações rápidas
| Tipo de processo | Em bateladas, não contínuo |
| Pressão na câmara de secagem primária | 50–200 mTorr; normalmente, 100–150 mTorr |
| Energia por kg de água removida | 600–1.000 kWh |
| Participação dos custos operacionais, em escala de alimentos | 50–70% das despesas totais de produção |
| Atividade de água para estabilidade na prateleira | 0.85 ou menos é o valor de referência regulatório |
| A secagem é uma etapa de eliminação de patógenos? | Não |
O que é uma linha de petiscos liofilizados para animais de estimação — e o que não é
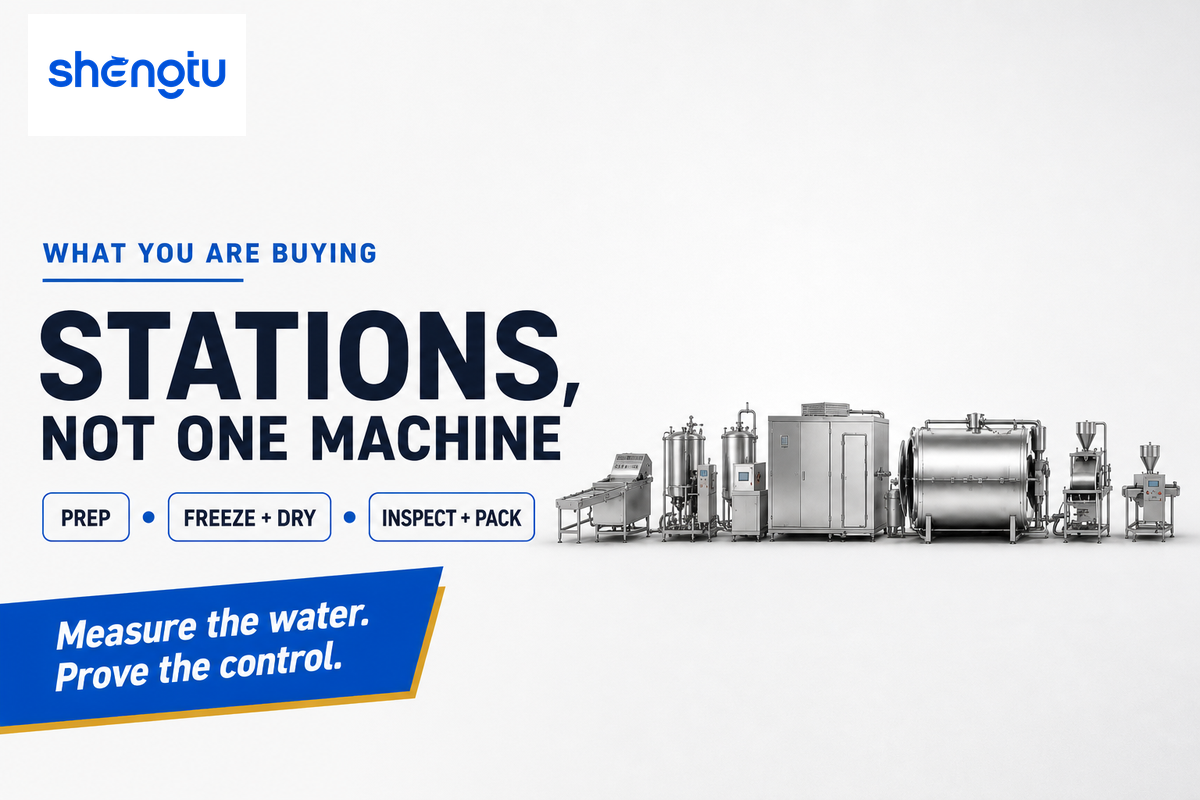
Uma linha de petiscos liofilizados para animais de estimação é um conjunto de estações interligadas em torno de uma câmara de vácuo para bateladas: preparo e porcionamento, congelamento, o próprio liofilizador, inspeção e embalagem. Esse secador é uma máquina da sequência, não a linha inteira. Orçamentos com preços muito diferentes geralmente divergem porque um inclui a câmara e outro inclui as estações ao redor dela.
O processo tem três etapas. O produto é congelado até ficar sólido, o gelo é removido por sublimação sob vácuo durante a secagem primária, e a secagem secundária remove a umidade ainda ligada quimicamente — etapa chamada corretamente de dessorção. Nenhuma etapa depende do calor para preservar o produto, e é exatamente por isso que os alimentos liofilizados para animais de estimação mantêm a forma, a cor e os nutrientes sensíveis ao calor que são degradados por processos quentes. É também por isso que esses alimentos não têm conservantes adicionados: a água foi removida, então não há condições para o crescimento de organismos causadores de deterioração. Produtos estáveis na prateleira sem necessidade de conservantes são a razão comercial da existência do processo, e as marcas que descrevem uma dieta biologicamente adequada se apoiam exatamente nessa característica.
O resultado é um produto estável na prateleira que se reidrata em água, característica na qual se baseia o posicionamento de alimentos crus e minimamente processados liofilizados. A linha não é um aparelho de bancada ampliado. Uma unidade comercial permite programar perfis de receita e é construída para operar continuamente. Um operador que usava 30 aparelhos de bancada ao mesmo tempo relatou que, em qualquer momento, cerca de um terço deles não funcionava corretamente.
Como são feitos os petiscos liofilizados para cães?
A produção comercial segue 5 etapas em uma ordem fixa: congelar a matéria-prima, porcioná-la com dimensões controladas, carregar as bandejas nos carrinhos e colocá-los na câmara, sublimar o gelo sob vácuo e, por fim, inspecionar o produto e selá-lo em uma embalagem de barreira. O tamanho da batelada e a duração do ciclo variam entre plantas industriais; a ordem, não.
A matéria-prima chega congelada ou é congelada no local; em seguida, é porcionada, colocada em bandejas e empilhada em carrinhos que são levados à câmara. Uma unidade industrial nos Estados Unidos, apresentada pela Pet Food Processing, carrega dez carrinhos com quarenta e duas bandejas cada em cada secador, em um ciclo de doze a dezoito horas. A pressão na câmara é reduzida até atingir o vácuo; as prateleiras fornecem o calor necessário à sublimação, e o gelo deixa o produto em forma de vapor, que é capturado em um condensador frio. Após o descarregamento, o produto é inspecionado para detectar materiais estranhos e selado em uma embalagem com barreira contra umidade. Essa sequência nunca muda; o que varia entre as unidades industriais é o quanto do processo é automatizado e quem é responsável por cada interface.
Sublimação, não evaporação: a física que determina a duração do ciclo
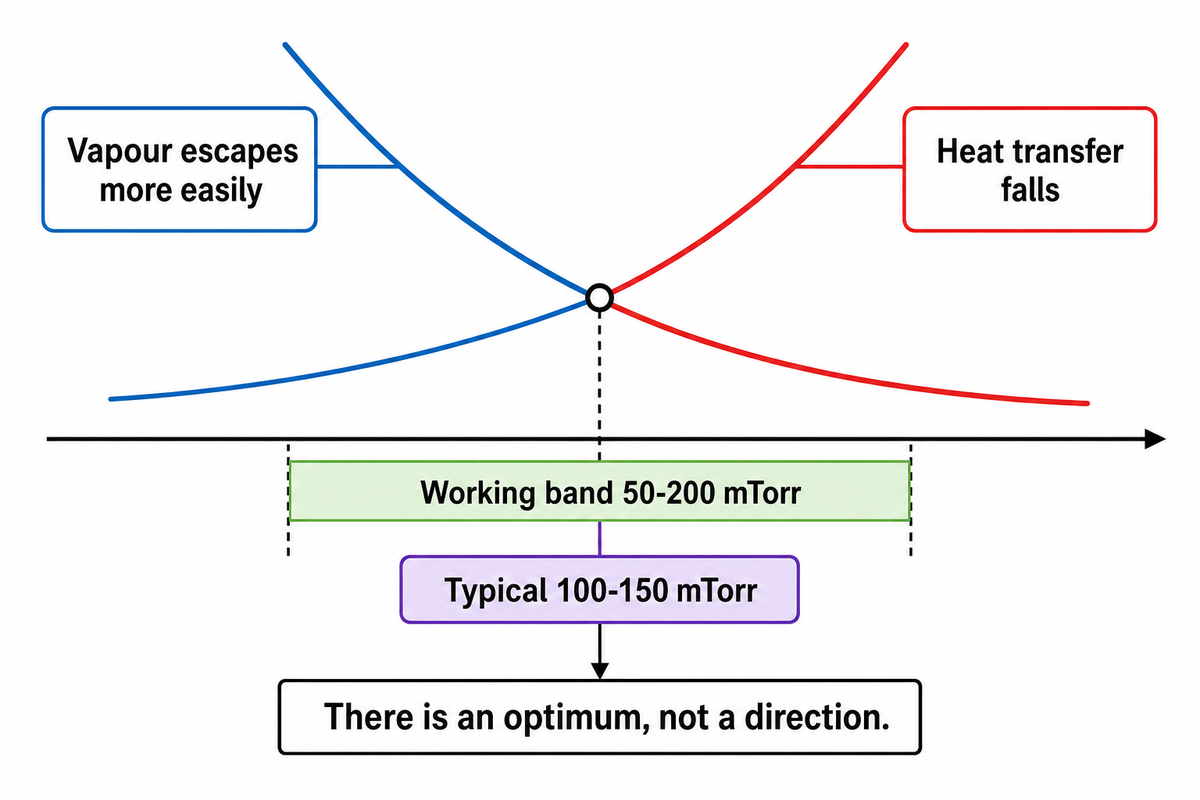
A sublimação transforma o gelo diretamente em vapor, sem passar pela fase líquida, e exige duas coisas ao mesmo tempo: calor suficiente transferido para a peça congelada e pressão baixa o bastante para o vapor sair. Esses dois requisitos entram em conflito, por isso a duração do ciclo não é algo que você possa simplesmente aumentar com um ajuste.
⚠️ Um vácuo mais profundo não seca mais rápido
Esta é a interpretação equivocada mais comum do processo. Pesquisas sobre secagem primária mostram que a taxa de sublimação diminui à medida que a pressão da câmara aumenta e cresce com a temperatura das prateleiras, mas estudos de fluxo de calor em escala piloto mostram o efeito oposto na transferência de calor: o aumento da pressão na câmara melhora a transferência de calor para o produto, porque a condutividade térmica do vapor de água depende muito da pressão. Se a pressão cair demais, o vapor sai facilmente, mas o calor deixa de chegar ao produto. Existe uma faixa ideal, não uma direção única.
Essa faixa ideal é estreita e bem estabelecida. Uma revisão de 2023 sobre o projeto de processos de liofilização relata que, durante a secagem primária, a pressão da câmara quase sempre fica entre 50 e 200 mTorr, sendo 100 a 150 mTorr uma faixa típica. Se um fornecedor propuser valores muito fora dessa faixa, pergunte qual comportamento do produto justifica essa escolha.
Onde essa regra deixa de valer: esses valores vêm da liofilização em frascos, em que a carga consiste em alguns mililitros de solução em vidro. Uma bandeja de carne em cubos tem outra geometria, uma carga de água muito maior e um caminho de transferência de calor diferente. A faixa de pressão pode ser aplicada entre escalas; as durações específicas dos ciclos, não.
Liofilização, secagem com ar quente e HPP: como escolher o processo
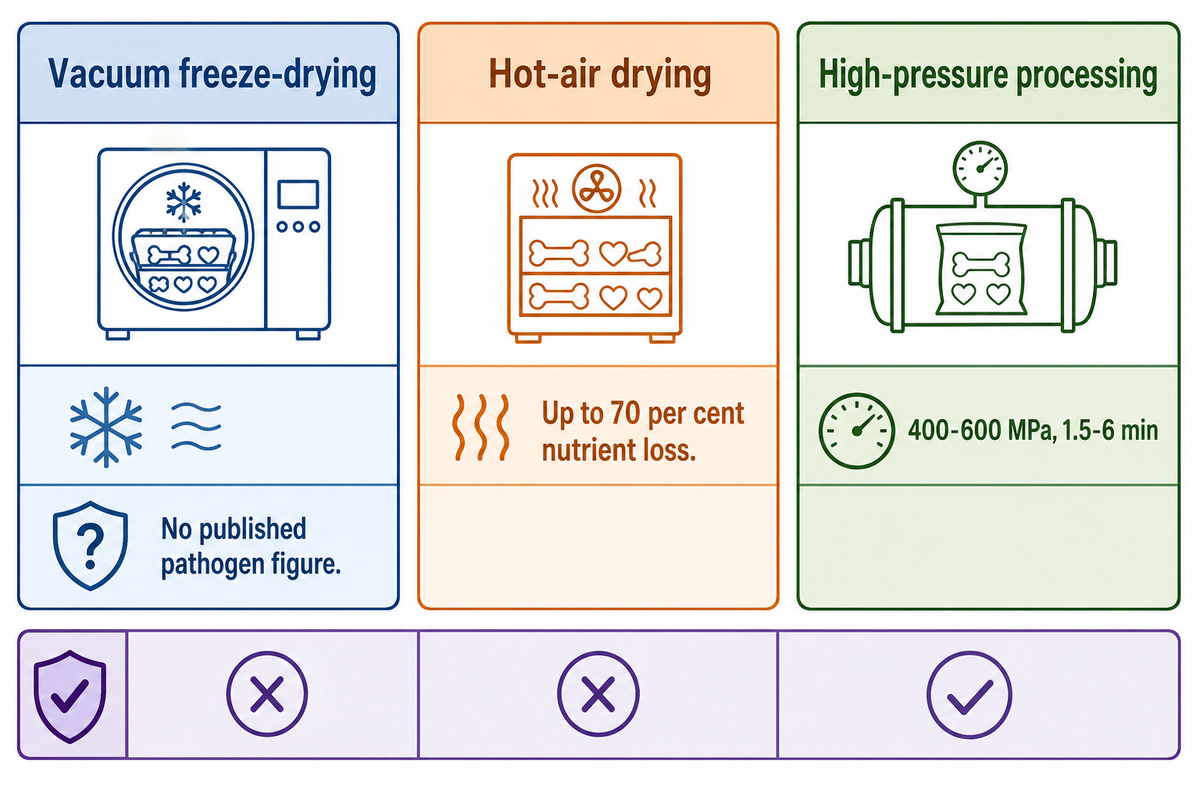
Três processos disputam a mesma matéria-prima e não são intercambiáveis, porque resolvem problemas diferentes. A liofilização preserva a estrutura e os nutrientes sensíveis ao calor. A secagem com ar quente custa menos por kg de água removida, mas compromete a qualidade. O processamento por alta pressão não é um método de secagem: é uma etapa de redução de patógenos que pode vir antes de qualquer um dos dois. A decisão entre liofilizar e secar ao ar deve se basear no produto, não na categoria em que os alimentos acabados para animais de estimação serão vendidos.
As diferenças de qualidade entre os processos podem ser medidas. Há relatos de que a secagem convectiva reduz em até 70% o teor de vitamina C, carotenoides e compostos fenólicos de produtos agrícolas secos, dependendo dos parâmetros do processo, e uma revisão sobre secagem de carne observa que a liofilização não promove a desnaturação de proteínas nem a perda de vitaminas. O ar quente também causa endurecimento superficial: forma-se uma camada seca que retém a umidade no interior, e temperaturas e velocidades do ar mais altas agravam o problema. A palatabilidade é outro fator considerado pelos compradores: a carne crua seca sem calor mantém aroma e textura mais próximos dos originais, características geralmente associadas a maior palatabilidade; além disso, nutrientes essenciais sensíveis ao calor sobrevivem ao processo mais brando. Nenhum desses efeitos é uma alegação de adequação nutricional. Manter o conteúdo nutricional não equivale a comprovar o valor nutricional da dieta pronta, e o posicionamento nutricional de alimentos crus depende da formulação, não da secagem. Ingredientes de alta qualidade que entram degradados na câmara saem degradados.
| Processo | O que faz | Parâmetros publicados | Não indicado para |
|---|---|---|---|
| Liofilização a vácuo | Remove a água por sublimação e mantém a estrutura | 50–200 mTorr na secagem primária; nenhuma redução logarítmica publicada para patógenos | Qualquer plano que dependa da própria secagem como controle microbiológico |
| Secagem com ar quente | Remove a água por evaporação | Há relatos de perda de até 70% de vitamina C, carotenoides e compostos fenólicos em produtos agrícolas | Pedaços espessos, nos quais o endurecimento superficial retém um núcleo úmido |
| Processamento por alta pressão | Inativa patógenos vegetativos dentro da embalagem selada | 400–600 MPa, 1,5–6 min em escala industrial; redução de 8-log de Salmonella estimada em 600 MPa / 5 min | Esporos, que o processamento não térmico por alta pressão não inativa |
| HPP seguido de liofilização | Primeiro, a redução; depois, a remoção da água | Um estudo sobre alimentos para animais de estimação relata redução de 9.08 log de Salmonella a 750 MPa | Planos que presumem que a redução obtida antes da abertura da embalagem cobre tudo o que acontece depois |
Valores de pressão e tempo de manutenção da opinião científica da EFSA sobre processamento por alta pressão, publicada em 2022. As combinações estimadas no modelo foram determinadas para leite cru e colostro, não para alimentos para animais de estimação. O valor de 9.08 log vem de um estudo da Food Control sobre alimentos crus para animais de estimação, consultado somente no nível do resumo.
É nessa última linha que os compradores acabam sendo pegos de surpresa. O HPP proporciona uma redução real e especificada no momento do tratamento, dentro de uma embalagem selada. Essa proteção não acompanha o produto até a sua unidade. Sean Jones, hoje diretor de vendas da Glacial Freeze Dry, explicou essa transferência de responsabilidade com clareza em uma discussão do setor sobre como ampliar a produção liofilizada:
“Eles passam os materiais pelo HPP, colocam tudo em um saco plástico e entregam para nós. Qual é a primeira coisa que fazemos quando chega? Abrimos o saco plástico e expomos o produto ao que quer que esteja nas nossas instalações.”
Sean Jones, diretor de vendas, Glacial Freeze Dry
A redução obtida antes de fechar o saco não é desfeita. O que muda é que tudo o que acontece depois da abertura representa uma nova exposição, que a validação original nunca contemplou e que deve estar prevista no seu plano, não no do fornecedor.
Quais formatos de petiscos a linha precisa processar
A combinação de produtos é uma decisão sobre a máquina, não de marketing, porque a geometria das peças determina a carga nas bandejas e essa carga determina a duração do ciclo. Uma linha especificada para fatias finas de fígado terá desempenho ruim com corações inteiros e densos, e nenhum dos dois formatos será adequado para um hambúrguer moldado. Antes de especificar qualquer equipamento, vale saber quais formatos realmente têm demanda no varejo e o que acontece com cada um dentro da câmara.
Medimos o volume de buscas nos Estados Unidos para a categoria de petiscos liofilizados em agosto de 2026. Petiscos para gatos e petiscos para cães têm, cada um, uma média de cerca de 5.400 buscas por mês; petiscos liofilizados de fígado para cães, cerca de 3,600; alimento cru liofilizado para gatos, cerca de 2,900; e petiscos liofilizados de frango para cães, cerca de 1,600. Essa classificação revela algo útil sobre a linha: pedaços de órgãos inteiros, como fígado e coração, e proteínas pequenas inteiras dominam a categoria de petiscos — e não os hambúrgueres formulados, que pertencem à categoria de dietas completas.
Essas duas famílias de produtos se comportam de maneiras diferentes dentro da câmara, por causa da água, não da proteína: a energia do ciclo varia conforme a umidade que precisa ser removida, valor quantificado pela revisão de 2026 sobre liofilização na indústria de alimentos em 600 a 1.000 kWh por quilograma removido. Um coração de frango inteiro é denso, tem baixa relação entre superfície e volume e seca lentamente a partir do centro. Uma fatia fina de fígado seca rápido, mas é frágil e gera partículas finas durante o manuseio. Um hambúrguer moldado fica entre os dois e exige uma etapa de moldagem antes do congelamento. Uma linha especificada para um desses produtos terá desempenho ruim com outro, por isso “fazemos petiscos liofilizados” não é uma especificação.
| Grupo de produtos | Geometria típica das peças | Consequências para a carga das bandejas e o ciclo | Sinal de demanda nos Estados Unidos, por mês | Não indicado para |
|---|---|---|---|---|
| Órgão inteiro e denso (coração, rim) | 15–30 mm, baixa relação entre superfície e volume | Ciclo mais longo da combinação; o centro é a última parte a secar | Incluído no grupo de 5.400 buscas por petiscos para cães | Linhas dimensionadas para ciclos de fatias finas |
| Órgão fatiado (fígado, pulmão) | Fatias de 5–10 mm, grande área de superfície | Ciclo rápido, produto frágil; gera partículas finas na descarga | 3.600 para petiscos liofilizados de fígado para cães | Roscas sem-fim para produtos a granel e embalagem alimentada por gravidade |
| Carne muscular em cubos | Cubos uniformes de 10–20 mm | Ciclo mais previsível; referência para o dimensionamento | 1.600 para petiscos liofilizados de frango para cães | Produtos vendidos pela aparência visível das peças inteiras |
| Pequenas presas e peixes inteiros | Alicetas inteiras e similares, com formato irregular | A disposição irregular nas bandejas desperdiça área das prateleiras | Incluído no grupo de 5.400 buscas por petiscos para gatos | Carregamento automatizado das bandejas sem sistema de visão |
| Hambúrguer ou medalhão moldado | Discos moldados de 8–15 mm | Acrescenta uma estação de moldagem antes do congelamento | 2.900 para alimento cru liofilizado para gatos | Posicionamento como petisco de ingrediente único |
| Farofa para complementar a refeição | Migalhas e fragmentos após a quebra | Produzida quebrando um formato já seco; não exige um ciclo separado | Derivada dos grupos de alimentos para cães e gatos | Planos que a tratam como uma linha de produtos distinta |
| Porção para dieta completa | Formulada, de 10–25 mm | Maior umidade inicial; maior carga de água por bandeja | Posicionamento como alimento premium para animais de estimação, não como petisco | Câmaras para petiscos dimensionadas com base em carne magra |
| Inclusão de frutas e vegetais | 5–15 mm, alto teor de açúcar | O açúcar reduz a temperatura de colapso; exige uma receita própria | Ingrediente complementar, não um sinal independente de demanda | Operação com o perfil de ciclo para carne |
| Petisco mastigável de osso e cartilagem | Formato irregular, de 30 mm para cima | Ciclo muito longo; baixo aproveitamento da área das prateleiras | Categoria de petiscos mastigáveis, em sua maioria secos ao ar | Liofilização por motivos de custo |
| Inclusão de laticínios e ovos | Líquido ou semissólido, moldado na bandeja | A espessura da camada moldada determina o ciclo, não o tamanho das peças | Ingrediente complementar em produtos alimentícios para animais de estimação | Bandejas de tela metálica sem revestimento sólido |
| Cobertura com probióticos ou suplementos | Aplicada após a secagem | Não ocupa tempo de câmara; exige uma sala com umidade controlada | Posicionamento como alimento funcional para animais de estimação | Ser considerada uma etapa validada de controle de patógenos |
Os sinais de demanda correspondem aos volumes mensais de buscas nos Estados Unidos medidos para este artigo em agosto de 2026. As ferramentas de palavras-chave informam valores agrupados, que indicam interesse relativo, não vendas. As faixas geométricas são valores de planejamento, não especificações.
Essa tabela reflete duas estratégias comerciais, que levam a máquinas diferentes. Marcas de petiscos vendem petiscos e snacks liofilizados para animais de estimação em embalagens flexíveis, o que favorece a aparência das peças inteiras e a flexibilidade para produzir pequenas bateladas. Marcas de dietas completas vendem alimentos premium para animais de estimação por quilo, o que favorece longas operações ininterruptas com uma única receita. Marcas que tentam atender aos dois mercados com uma só câmara geralmente descobrem o custo do compromisso na programação dos ciclos, não na especificação. Os tutores alimentam seus animais por hábito e pela aparência do produto, e avaliam o resultado pelo prazo de validade e pelo aspecto das peças no comedouro. Por isso, a indústria de alimentos para animais de estimação trata a escolha do formato como uma decisão de marketing, enquanto a planta industrial a trata como uma questão térmica. Ambas estão certas; são apenas decisões diferentes, e o mercado de alimentos secos para animais de estimação passou uma década demonstrando que formatos e equipamentos incompatíveis produzem alimentos incompatíveis.
💡 Dica profissional
O volume de buscas indica demanda, não prevê vendas. Use-o para decidir quais geometrias a sua linha precisa processar e, antes de definir o projeto das bandejas, confirme a combinação de produtos com os dados dos seus próprios canais.
Estação por estação: o que há ao redor do liofilizador
Uma planta industrial em operação tem mais estações do que a maioria dos compradores de primeira viagem prevê no orçamento. A unidade de liofilização da Petsource by Scoular é descrita pela Pet Food Processing como tendo 6 linhas de produção: mistura de carne crua, mistura de ingredientes, moldagem e corte em cubos, liofilização, embalagem a granel e embalagem. Apenas uma dessas 6 linhas é o liofilizador.
O que não aparece nos orçamentos é justamente o que causa problemas. A capacidade de congelamento precisa acompanhar a câmara, ou o produto fica esperando em temperatura ambiente. A lavagem de bandejas e carrinhos precisa acompanhar a capacidade de processamento, e isso surpreende: um operador contou que se preparava para lavar milhares de bandejas por dia e perguntou se o prédio teria espaço para isso. O mesmo operador observou que, em todos os casos, em até 6 meses a operação havia ultrapassado a área de piso prevista no planejamento.
📐 Nota de engenharia
Uma configuração de referência publicada ajuda a estimar as necessidades de utilidades industriais para um módulo de aproximadamente 20 m²: área efetiva das prateleiras de pelo menos 19,8 m², faixa de temperatura das prateleiras de −45 °C a +80 °C, armadilha fria a −60 °C ou menos, capacidade para capturar pelo menos 300 kg de gelo por batelada, carga elétrica instalada de no máximo 88 kW a 380 V / 50 Hz e dimensões externas do módulo de até 7.600 × 2.100 × 3.600 mm, sem incluir os espaços de manutenção. Esses são os valores que a Shengtu publica como base de sua própria proposta na página da linha de petiscos liofilizados para animais de estimação; considere-os um exemplo concreto dos pontos a esclarecer, não uma especificação universal.
| Interface | Valor de referência | O que confirmar no local |
|---|---|---|
| Carga elétrica instalada | 88 kW ou menos | Capacidade de reserva do disjuntor e trajeto dos cabos até o quadro elétrico |
| Alimentação elétrica | 380 V / 50 Hz | Se a rede elétrica local exige um transformador |
| Área efetiva das prateleiras | Pelo menos 19,8 m² | Área efetiva, e não total, em relação à quantidade de bandejas |
| Faixa de temperatura das prateleiras | −45 °C a +80 °C | Se as condições finais especificadas para a sua receita estão dentro dessa faixa |
| Temperatura da armadilha fria | −60 °C ou menos | Valor de referência com carga vazia; peça o valor com carga |
| Captura de gelo por batelada | Pelo menos 300 kg | Em relação à água presente na carga da sua própria batelada |
| Base da carga por batelada | Pelo menos 150 kg | Densidade do produto e profundidade das bandejas nessa carga |
| Dimensões externas do módulo | No máximo 7.600 × 2.100 × 3.600 mm | Os espaços de manutenção são adicionais a essas dimensões |
| Altura das portas e acessos | Altura do carrinho mais espaço para manuseio | Trajeto do congelador à câmara sem uso de elevador |
| Condições da sala de descarga | Umidade controlada, abaixo de 40 % RH | O produto seco recupera umidade antes de ser selado |
Os valores na coluna do meio correspondem à configuração de referência publicada e citada acima; são um exemplo concreto, não uma especificação universal. A condição de descarga a 40 % RH é uma orientação de planejamento, não um valor publicado, e deve ser discutida com o fornecedor.
Os padrões de qualidade e segurança precisam ser discutidos junto com a lista de estações, pois a empresa que fabrica e distribui a embalagem final é responsável por eles, independentemente de quem forneceu a máquina. O nível de automação também deve ser definido desde o início. Uma linha pode ser manual no carregamento das bandejas, semiautomática nos carrinhos ou totalmente integrada, do cortador em cubos à embalagem flexível. A escolha depende do custo da mão de obra e da quantidade de SKUs, não do que é tecnicamente possível. A capacidade de pesquisa e desenvolvimento também importa: a maioria dos projetos de ampliação da produção perde tempo na transição de uma receita piloto para a produção em escala total. Entregue essa lista ao engenheiro da sua planta industrial antes de pedir um orçamento. Alimentação elétrica, interfaces de refrigeração e vácuo, água e drenagem, carga do piso, altura de portas e teto para acesso dos carrinhos e condições ambientais na área de descarga determinam o que cabe fisicamente no espaço.
Da área das prateleiras à produção anual: dimensionamento da linha
A área das prateleiras é o ponto de partida de toda conversa sobre capacidade e também onde a maioria delas dá errado. A conta parece simples, e esse é justamente o problema.
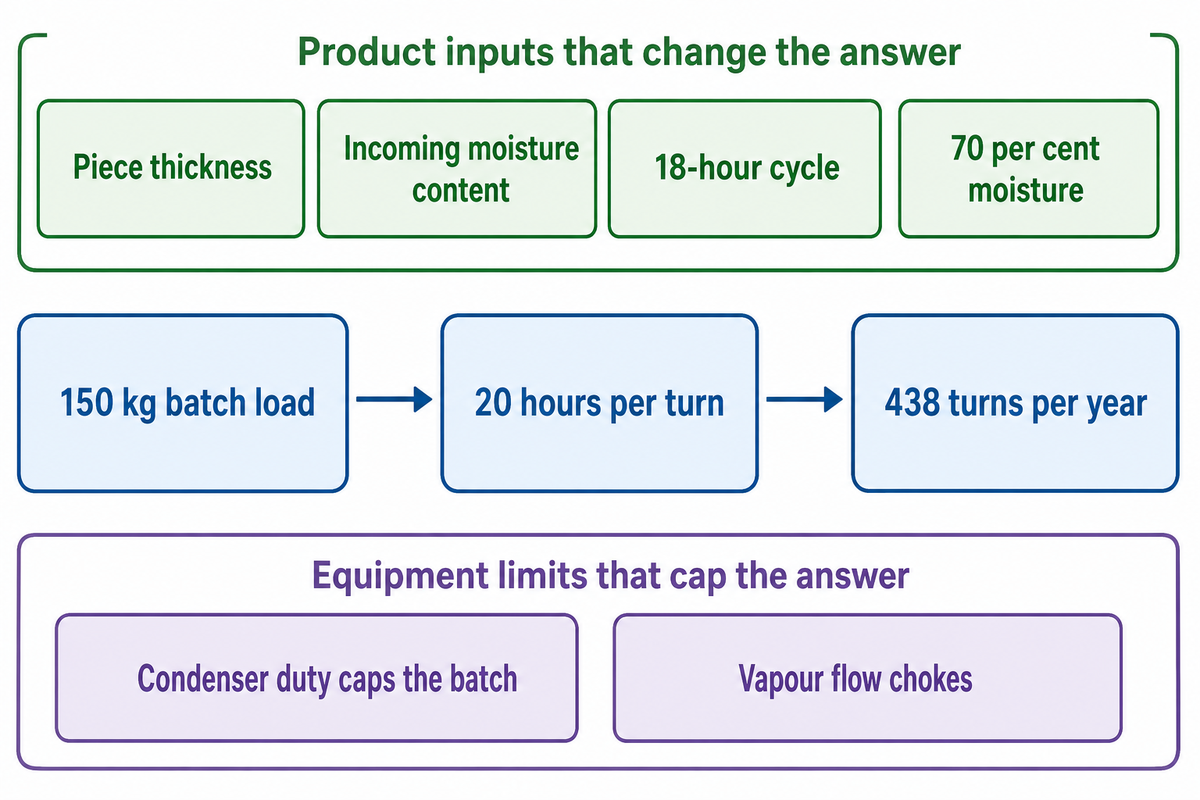
Comece com uma carga de batelada de 150 kg de produto preparado. Em um ciclo de 18 horas, com 2 horas para descarregar, limpar e carregar novamente, são 20 horas por batelada; assim, uma planta industrial em operação contínua realiza 8.760 ÷ 20 ≈ 438 bateladas por ano. Com 150 kg por batelada, isso representa cerca de 65.700 kg de produto úmido na alimentação. Petiscos liofilizados perdem a maior parte da massa na forma de água; portanto, com matéria-prima a 70 por cento de umidade, a produção final fica em torno de 19.700 kg por ano. Agora aplique sua própria premissa de disponibilidade: com 80 por cento, o valor fica perto de 15.800 kg; com 60 por cento, mais perto de 11.800 kg.
Esse número é uma referência provisória para planejamento, não uma capacidade, e aqui está o motivo. As orientações publicadas de projeto de processo para liofilização tratam a carga e a pressão como variáveis que determinam o tempo de secagem, justamente o que um cálculo baseado na área das prateleiras mantém constante.
✔ Quatro fatores que alteram o resultado
- Espessura das peças, o principal fator que determina o tempo de secagem
- Umidade de entrada, que determina a quantidade de água a sublimar
- Profundidade e uniformidade do carregamento nas bandejas
- Formulação, incluindo o teor de gordura e açúcar
⚠ Dois limites que restringem a capacidade
- Carga térmica do condensador: quando a captura de gelo satura, uma área maior de prateleiras não traz benefício
- Fluxo de vapor entre a câmara e o condensador, que fica restrito quando as taxas de sublimação são altas
Nada disso é teórico. Operadores de equipamentos de pequeno porte relatam que os tempos de batelada não são consistentes nem previsíveis o bastante para planejar com base em um único número. É exatamente o que se espera quando quatro variáveis do produto e dois limites do equipamento afetam o mesmo resultado. Peça ao fornecedor o tempo de ciclo com seu produto e seu carregamento e trate qualquer valor informado sem esses dados como uma estimativa comercial.
O custo real da liofilização e por que o valor habitual está errado
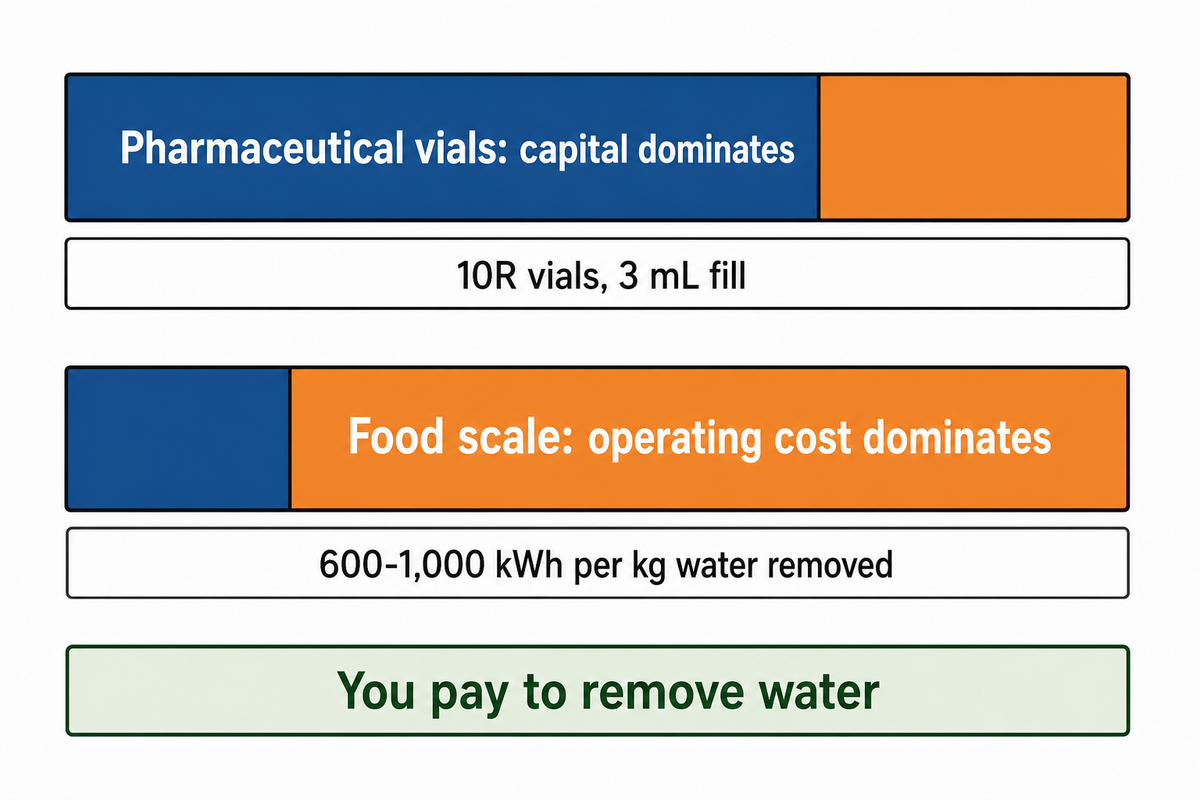
Pesquise a economia desse processo e você vai encontrar sempre uma estatística: o investimento inicial, e não o custo operacional, domina a liofilização, respondendo por algo como 91 a 95 por cento do custo de um ciclo. É um dado real e publicado. Mas também foi calculado com base em algo que não tem relação com o seu produto.
A curva de custos da indústria farmacêutica não é a sua
A curva de custos da indústria farmacêutica não é a sua, porque esse dado sobre a predominância do investimento vem de um modelo econômico de liofilização de frascos farmacêuticos: frascos de vidro 10R com rolhas de borracha, preenchidos com 3 mL de solução, 800 frascos por ciclo de laboratório e cerca de 100.000 frascos em uma câmara industrial de 8 m³. A carga de água por ciclo é mínima e o equipamento é enorme; por isso, é claro que o investimento inicial supera todos os outros custos. Carregue uma câmara da mesma categoria com bandejas de carne úmida e a proporção se inverte.
Na escala de alimentos, a proporção é inversa. Uma revisão de 2026 sobre liofilização na indústria de alimentos, baseada na literatura publicada que analisa, estima o consumo de energia entre 600 e 1.000 kWh por quilograma de água removida, muito acima da secagem por atomização ou da secagem convencional com ar quente. Também relata que o uso de processamento em bateladas eleva os custos operacionais para 50 a 70 por cento das despesas totais de produção. Esses valores foram reunidos em diferentes segmentos da indústria de alimentos, não medidos em uma linha de petiscos para animais de estimação. Portanto, use-os para entender a estrutura de custos, não como números da sua planta industrial. Dois terços do seu custo vêm da operação, não da compra.
Isso muda toda a perspectiva da compra. Você não está comprando tempo de secagem; está pagando, por quilograma, para remover água. Toda decisão que reduz a quantidade de água que entra na câmara — a geometria das peças, a umidade de entrada, a escolha de não liofilizar determinado produto — afeta seu principal custo. Decisões que apenas encurtam o calendário afetam o custo menor. Na prática, é isso que significa dizer que a curva de custos da indústria farmacêutica não é a sua: o modelo dos frascos recomenda buscar a utilização da máquina, enquanto os dados da indústria de alimentos apontam para a redução da água.
Visão dos custos em cinco anos: dados para preencher antes de comparar duas propostas
| Item de custo | O que determina o custo | Onde terminam os dados publicados |
|---|---|---|
| Preço de compra | Área das prateleiras, carga térmica do condensador, controles | Há uma única faixa publicada na imprensa especializada; veja abaixo |
| Instalação e comissionamento | Utilidades industriais, obras no piso, integração | Não há valor público; depende da instalação |
| Energia, em cinco anos | kg de água removida × tarifa | Há registro publicado de 600–1.000 kWh por kg de água |
| Mão de obra, bandejas e higienização | Carregamento, descarregamento e ciclos de lavagem por dia | Não há valor público; varia conforme o número de bandejas |
| Risco de parada, em cinco anos | Duração da batelada × disponibilidade | Não há estudo publicado sobre utilização para essa categoria de equipamento |
Exemplo de cálculo do custo de energia: com 150 kg de produto na alimentação por batelada e 70 por cento de umidade, cada batelada remove cerca de 105 kg de água. Usando o valor intermediário de 800 kWh por kg, isso equivale a aproximadamente 84.000 kWh por batelada para a água removida; com 438 bateladas por ano e tarifa industrial de USD 0,10 por kWh, o custo de energia é o primeiro item a calcular. Substitua pelos seus valores de umidade, tamanho da batelada e tarifa. O objetivo do cálculo é mostrar que o custo varia conforme a quantidade de água, não conforme as horas.
Um negócio de alimentos liofilizados dá lucro?
A lucratividade depende de três números que não aparecem nas fontes publicadas: sua tarifa de energia, a quantidade de água na sua receita e a utilização da câmara. O que está documentado é o preço de entrada, que indica o tamanho do investimento, não o retorno. Quem apresentar um prazo de retorno sem esses três dados estará fazendo uma estimativa sem fundamento.
Os preços de entrada para o investimento estão documentados publicamente. Jerad Ducklow, vice-presidente executivo de vendas e marketing da Parker Freeze Dry, disse à Petfood Industry em setembro de 2025 que unidades de bancada normalmente custam de 3.000 a 5.000 dólares americanos, enquanto secadores por congelamento comerciais variam de 75.000 a mais de um milhão de dólares americanos, dependendo da capacidade. O dado foi publicado em setembro de 2025 e vem de uma única fonte. Portanto, trate-o como uma faixa publicada naquela data, não como preço atual de mercado; os preços dos equipamentos variam. Vale observar também que o resumo de IA do próprio Google para esse tema informa atualmente um limite superior de 1,3 milhão de dólares, com base em uma gravação em vídeo da mesma conversa; o registro da sessão na imprensa especializada informa um milhão. A lucratividade depende, então, da sua tarifa de energia, da quantidade de água e da utilização, os três fatores que a faixa publicada não contempla.
A secagem não é uma etapa de eliminação de patógenos: limites da segurança de alimentos
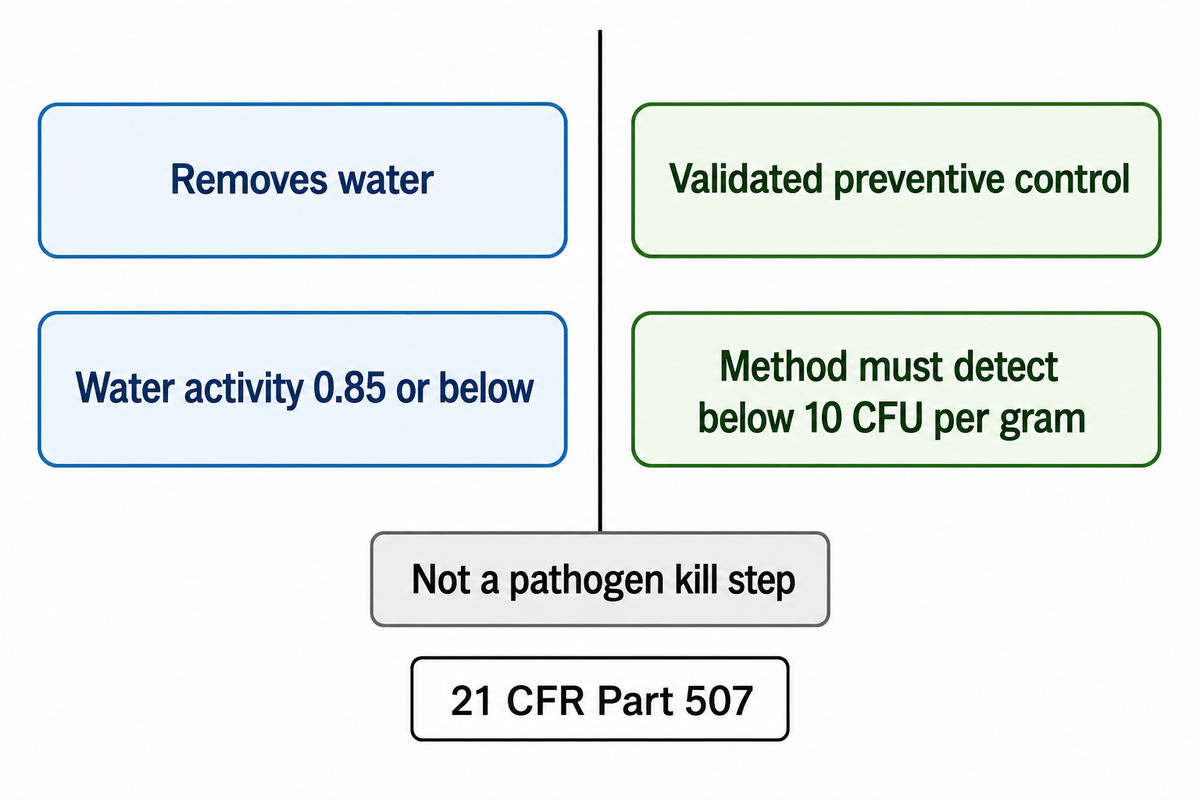
A liofilização é um processo de conservação, não de controle de patógenos. Ela interrompe o crescimento microbiano ao remover água, mas não destrói de forma confiável os microrganismos já presentes. A prova mais clara disso vem do uso comercial: o mesmo processo é empregado deliberadamente para manter vivas as bactérias probióticas durante a secagem. Um processo escolhido porque as bactérias sobrevivem a ele não pode ser o motivo para considerar um produto seguro.
Os órgãos reguladores dos Estados Unidos tratam explicitamente dessa categoria. O Center for Veterinary Medicine da FDA inclui alimentos crus congelados, crus liofilizados e desidratados para cães e gatos em sua ação de coleta de amostras, e declara que esses produtos são adulterados, conforme a seção 402(a)(1) da Lei, se contiverem Salmonella, Listeria monocytogenes ou E. coli O157:H7. O critério é presença, não contagem. As instalações seguem a 21 CFR Part 507, cuja subparte C exige controles preventivos por escrito.
Há registros públicos de recalls nessa categoria específica. Em um aviso da FDA, um fabricante de Wisconsin recolheu voluntariamente lotes específicos de petiscos liofilizados para animais de estimação vendidos sob várias marcas, devido à possível contaminação por Salmonella. O aviso informa que o recall ocorreu após uma coleta de amostras da FDA revelar a presença de Salmonella. A FDA publica esses avisos como comunicados das empresas e informa que a investigação da causa estava em andamento.
Um controle declarado não é um controle se o método não consegue detectar o perigo
Este é o aspecto que quase nenhum guia para compradores aborda, e é onde um plano de segurança de alimentos realmente falha. Em uma carta de advertência de 2023, a FDA analisou um fabricante de alimentos crus congelados e crus liofilizados para animais de estimação que havia declarado a inclusão de probióticos como controle preventivo de patógenos no produto liofilizado. A FDA concluiu que o estudo de validação não sustentava essa afirmação, não porque o controle estivesse obviamente errado, mas porque o método não conseguia detectar o perigo. Segundo a FDA, as amostras tratadas de carne bovina crua liofilizada que continham probióticos apresentavam altos níveis de flora de fundo, capazes de suprimir o crescimento de Salmonella e reduzir a sensibilidade da detecção. Foi usado um enriquecimento não seletivo quando era necessário um enriquecimento seletivo, e o método de contagem não conseguia detectar níveis abaixo de 10 CFU por grama. A mesma carta registra que os testes do produto final, realizados ao longo de doze meses, deram resultado positivo para Listeria monocytogenes ou Salmonella em 49 produtos.
Essa lição se aplica a outros casos. Qualquer que seja o controle preventivo escolhido, a validação precisa ser feita na matriz real do produto, usando um método sensível o bastante para detectar o microrganismo nessa matriz. Testar o produto final é verificação, não controle.
Duas medições também são confundidas com frequência. Teor de umidade e atividade de água não são equivalentes. A orientação técnica da FDA observa que a atividade de água da maioria dos alimentos é superior a 0.95, condição que favorece o crescimento de bactérias, leveduras e fungos. Também informa que controlar o produto final para atingir 0.85 ou menos o exclui do escopo das normas dos Estados Unidos para alimentos enlatados de baixa acidez e acidificados, em 21 CFR Parts 108, 113 and 114. Esse limite é uma fronteira regulatória dos Estados Unidos para essas normas específicas, não um padrão global de estabilidade em prateleira nem um limite para patógenos. A atividade de água é a medida de estabilidade em prateleira. Nenhum dos dois valores demonstra redução de patógenos.
Quando a liofilização é a escolha errada
A secagem com ar quente supera a liofilização no fator mais importante para quem gerencia uma planta industrial: o custo por quilograma de água removida. Com 600 a 1.000 kWh por kg, a liofilização custa uma ordem de grandeza a mais que a secagem convencional; portanto, o preço adicional precisa proporcionar algo que o cliente perceba.
Esse é o critério a aplicar antes de especificar qualquer equipamento.
Se o seu produto não precisa preservar a estrutura, a cor ou nutrientes sensíveis ao calor, você está pagando um valor adicional alto por um atributo que o comprador não vai notar. A mesma revisão da indústria de alimentos aponta o alto consumo de energia e o custo operacional como os principais obstáculos à adoção industrial mais ampla. O critério é simples: antes de especificar qualquer equipamento, descreva em uma frase o atributo que somente a liofilização pode proporcionar para esse produto específico.
✔ Quando o custo adicional se justifica
- Peças inteiras de músculo e órgãos vendidas pela aparência
- Produtos posicionados como minimamente processados
- Ingredientes adicionados sensíveis ao calor que seriam destruídos pelo ar quente
⚠ Falhas comuns
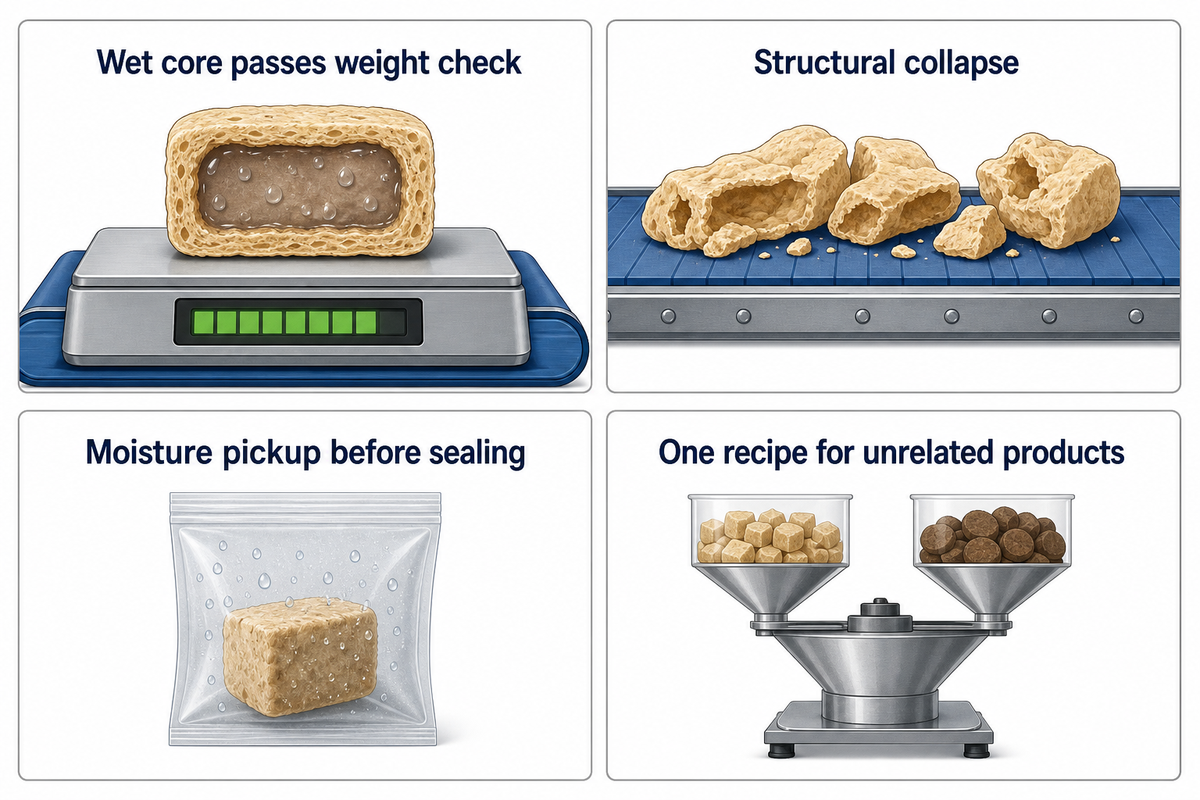
- Núcleo úmido que passa na verificação de perda de peso, mas falha no teste de atividade de água
- Colapso estrutural por forçar demais a secagem primária
- Absorção de umidade entre o descarregamento e a selagem
- Uma única receita de ciclo aplicada a produtos diferentes entre si
Quais são as desvantagens da liofilização?
Três desvantagens predominam, em ordem de frequência: é um processo em bateladas que não pode ser acelerado; consome energia proporcionalmente à água removida, não ao valor do produto; e a peça final é higroscópica e volta a absorver umidade antes de ser selada. Cada problema exige uma solução diferente.
Primeiro, é um processo em bateladas.
Como disse um fabricante contratado, a liofilização é um processo em bateladas e não dá para acelerá-la como a extrusão; para aumentar a capacidade, é preciso adicionar câmaras, não aumentar a velocidade de uma linha. Segundo, o consumo de energia é alto e varia conforme a quantidade de água, não conforme o valor do produto. Terceiro, o produto final é higroscópico: absorve a umidade do ar entre a câmara e a selagem. Por isso, a embalagem com barreira é parte do processo, não um detalhe posterior. O desempenho de barreira contra oxigênio e umidade é medido, respectivamente, conforme ASTM D3985 e ASTM F1249, e esses valores devem constar na especificação da embalagem. Se um formato exige conservantes para se manter durante a distribuição, isso indica que a condição final de secagem estava incorreta. Um produto com baixo teor de umidade, acondicionado em uma embalagem realmente hermética, mantém o frescor e pode ser armazenado facilmente à temperatura ambiente. Em uma embalagem inadequada, o mesmo produto volta a absorver umidade, alterando tanto a textura quanto a atividade de água.
Linha própria ou fabricante contratado?
A matriz de decisão abaixo, que indica quando avançar ou parar com uma linha própria, existe porque, para a maioria das marcas que entram nessa categoria, a primeira resposta correta é contratar um fabricante. O mercado mostra isso com clareza: as instalações que de fato produzem petiscos liofilizados para animais de estimação são, em sua maioria, operações por contrato e de marca própria, não marcas que operam suas próprias câmaras. O investimento também é um motivo documentado para escolher esse caminho: uma empresa do setor foi adquirida, em parte, devido ao capital necessário para expandir.
| Condição | Pare: contrate um fabricante | Avance: tenha sua própria linha |
|---|---|---|
| Volume anual de produto final | Abaixo do volume que uma câmara processa, considerando sua própria premissa de disponibilidade | Consistentemente acima da capacidade de uma câmara e em crescimento |
| Número de SKUs | Muitos formatos, cada um em pequenas bateladas | Poucos formatos, com ciclos repetidos |
| Responsabilidade pela segurança de alimentos | Sem profissional qualificado, não há controle validado | Responsável designado, plano por escrito, método validado |
| Preparação da instalação | Utilidades industriais e área de piso ainda não avaliadas | Energia, refrigeração, vácuo, drenagem e acesso confirmados |
| Capital e ciclo de caixa | A compra do equipamento consumiria o capital de giro | Capital disponível sem comprometer o estoque |
A linha sobre segurança de alimentos é a que mais costuma decidir. Ter uma linha própria significa assumir a responsabilidade por um plano de segurança de alimentos por escrito e por controles preventivos validados conforme 21 CFR Part 507. Um fabricante contratado que já tenha esses requisitos implementados oferece conformidade regulatória junto com capacidade de produção.
Se duas ou mais condições estiverem do lado “Pare” da matriz de decisão para linha própria, a recomendação honesta é não comprar nada ainda. Nós fabricamos esse equipamento, então vale dizer com clareza: uma câmara comprada antes de haver volume e um plano de segurança de alimentos ficará subutilizada; em um processo em bateladas, isso encarece ao máximo a produção de petiscos. Reavalie a matriz quando seu volume estiver estável por dois ou três trimestres, não antes.
O que torna duas propostas impossíveis de comparar
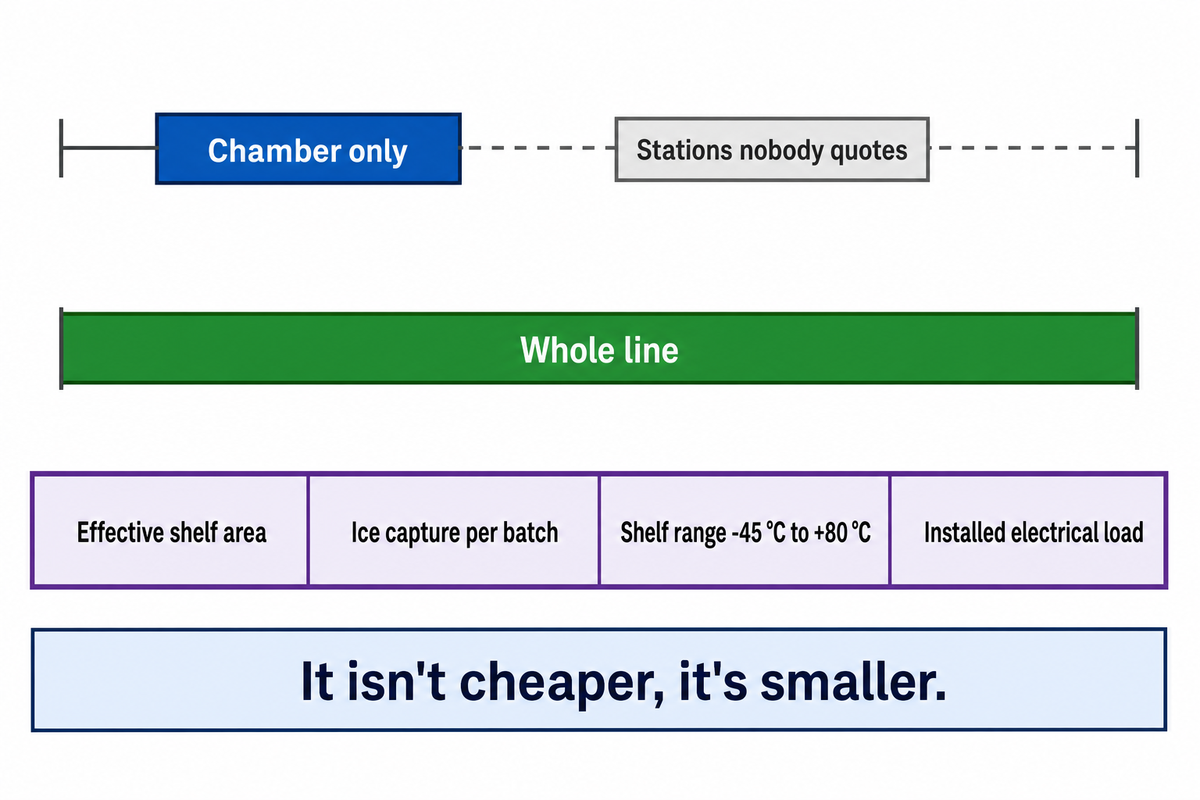
Na maioria dos casos, a confusão ao comparar propostas nessa categoria vem da diferença de escopo, não de uma divergência de preço. Um fornecedor inclui apenas a câmara; outro inclui a câmara, o congelamento, o corte em cubos, a detecção e a embalagem; um terceiro pressupõe que você fornecerá as utilidades industriais até a borda do skid. Defina os limites antes de comparar.
Lista para solicitação de cotação: inclua estes itens no seu pedido:
| Parâmetro | O que informar | Por que isso importa | Como verificar |
|---|---|---|---|
| Área efetiva das prateleiras | m², área efetiva, não bruta | A área bruta inclui superfícies que não podem ser carregadas | Peça o número de bandejas × a área de cada bandeja |
| Captura de gelo por batelada | kg por ciclo | A carga térmica do condensador limita a batelada, independentemente da área das prateleiras | Compare com a quantidade de água por batelada do seu produto |
| Base de cálculo do tempo de ciclo | Horas, com o produto e o carregamento considerados | Sem especificar o produto, o tempo de ciclo não é um número válido | Exija um teste com o seu material |
| Carga elétrica instalada | kW, com tensão e frequência de alimentação | Determina se o seu edifício pode receber o equipamento | Aprovação do engenheiro da planta industrial antes do pedido |
| Faixa de temperatura das prateleiras | °C, valores mínimo e máximo | Define quais receitas podem ser processadas | Registro do teste de aceitação em fábrica |
| Limites do escopo | Quais estações estão incluídas | A principal causa de divergência entre propostas | Lista dos itens incluídos, estação por estação |
| Especificação da barreira da embalagem | Metas de OTR e WVTR | O produto volta a absorver umidade do ar após o descarregamento | Relatórios de ensaio ASTM D3985 e ASTM F1249 |
Dois outros itens devem constar no mesmo pedido e são frequentemente esquecidos. Informe o material e a quantidade de bandejas, pois o projeto delas afeta tanto o trabalho de limpeza quanto a área útil das prateleiras. Informe também se a embalagem tipo pouch especificada pode ser reciclada no mercado de destino, pois essa restrição pode exigir outra estrutura de barreira em uma fase avançada do projeto. Se a proposta omitir uma interface da instalação ou não especificar quem será responsável pela validação, ela não é mais barata: simplesmente tem escopo menor. A Shengtu apresenta sua própria versão dessa discussão sobre limites na página da linha de petiscos liofilizados para animais de estimação, incluindo as responsabilidades que cabem à instalação do comprador.
O futuro da capacidade de produção de alimentos liofilizados para animais de estimação
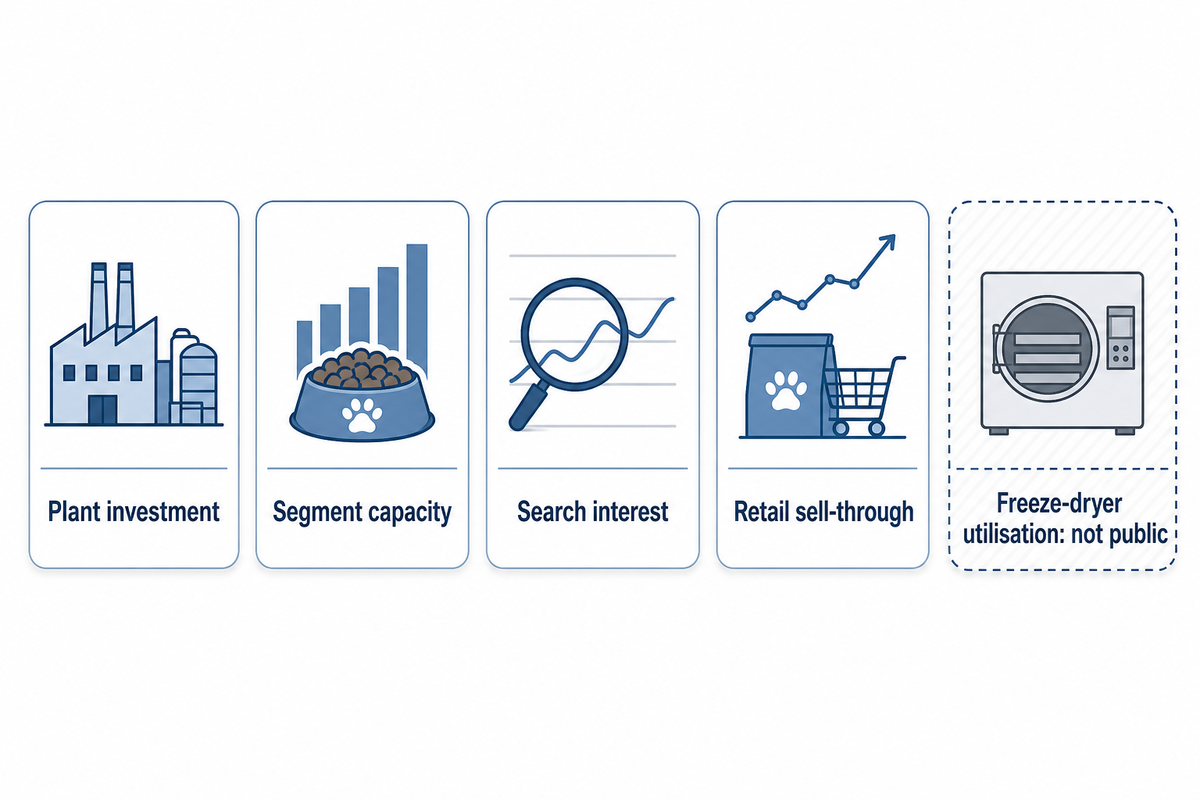
A resposta honesta vem primeiro: não é possível responder, com os dados disponíveis publicamente, à pergunta que os compradores realmente fazem: há espaço para meus volumes? Quatro quantidades diferentes são citadas como se fossem uma só, e nenhuma mede o nível de utilização das câmaras instaladas. Saber qual dado está faltando é mais útil do que confiar em uma previsão baseada no indicador errado.
Quatro quantidades diferentes são citadas como se fossem intercambiáveis. Os investimentos em plantas industriais de alimentos para pets estão bem documentados: em artigo publicado em Petfood Industry em junho de 2026, o presidente da Kormotech, Rostyslav Vovk, registra 40 grandes projetos de produção concluídos entre 2020 e 2022, o dobro do número nos três anos anteriores à pandemia, e mais de 1.5 bilhão de dólares investidos em novas plantas e expansões do início de 2023 até meados de 2024. A capacidade do segmento de alimentos liofilizados para pets é documentada separadamente: a Petsource by Scoular concluiu uma expansão de 75 milhões de dólares, acrescentando 70.000 pés quadrados e triplicando sua capacidade de liofilização. O interesse nas buscas é uma terceira quantidade: nossa própria medição mostra que o interesse do setor por fabricação de petiscos para pets está cerca de 174 por cento acima do nível de três anos atrás. As vendas no varejo são a quarta.
Nenhuma dessas quatro medidas indica o único dado que determina se faz sentido acrescentar uma câmara: o nível de utilização dos liofilizadores já instalados. Esse número não é público.
O que resta é uma disciplina de análise, não uma previsão. Vovk argumenta que o excesso de capacidade pressiona as margens, fortalece a posição dos varejistas nas negociações e favorece as marcas próprias em relação às marcas tradicionais, e que o mercado deixa de recompensar a escala e passa a valorizar a diferenciação. Um leitor desse mesmo artigo formulou de maneira ainda mais direta o critério do comprador: quem investe em capacidade de produção deve se preocupar com o crescimento do volume, não do valor, porque o volume não é inflacionário; a pergunta real é se o mercado consegue absorver as toneladas adicionais. Antes de comprometer capital, responda a essa pergunta para o seu próprio canal, em quilogramas. A demanda que chega ao canal de varejo não equivale às toneladas que saem de uma planta industrial, e os petiscos liofilizados ocupam uma posição competitiva diferente da ração animal a granel justamente porque dependem da qualidade do produto, e não do preço. Esse argumento não depende de aditivos, tendências de formulação ou previsões de mercado.
⚠️ Importante
Os volumes de busca neste artigo são medidos por ferramentas de palavras-chave, que apresentam valores agrupados e arredondados. Interesse nas buscas não é o mesmo que demanda e não prevê vendas. Aqui, ele serve apenas para comparar a tendência da atenção do setor com a do consumidor.
Sobre esta análise
Fabricamos equipamentos usados na produção de alimentos e petiscos liofilizados, além de ração extrusada e outros formatos, e trabalhamos tanto com marcas iniciantes quanto com marcas consolidadas. Por isso, este guia indica onde está nosso interesse comercial: a seção sobre fabricação própria ou terceirizada recomenda não comprar uma câmara quando o volume, a quantidade de SKUs ou a responsabilidade pela segurança dos alimentos ainda não estão definidos. Os dados de processo, custos e regulamentação apresentados aqui vêm de pesquisas publicadas, documentos da FDA e fontes identificadas do setor, e não do nosso próprio material de vendas.
Perguntas frequentes
P: Como vender legalmente alimentos liofilizados para pets nos EUA?
Você precisa de uma instalação que opere de acordo com a 21 CFR Part 507 e tenha um plano escrito de segurança dos alimentos, além de rótulos que atendam aos requisitos estaduais para rações e da AAFCO.
Você precisa de uma instalação que opere de acordo com a 21 CFR Part 507 e tenha um plano escrito de segurança dos alimentos, além de rótulos que atendam aos requisitos estaduais para rações e da AAFCO. A subparte C da Part 507 exige controles preventivos por escrito, e o controle escolhido precisa ser validado para o seu produto. Produtos que contenham Salmonella, Listeria monocytogenes ou E. coli O157:H7 são adulterados, independentemente do nível detectado. Os rótulos com alegações de adequação nutricional para cães e gatos são avaliados de acordo com os perfis da AAFCO, e alegações veterinárias ou de saúde também precisam ser comprovadas. Os requisitos de registro e licenciamento variam de estado para estado; por isso, confirme as obrigações federais e estaduais antes de enviar os produtos.
P: Quais empresas fabricam petiscos liofilizados para pets?
Os petiscos liofilizados para pets são fabricados principalmente por empresas terceirizadas e fabricantes de marca própria, e não pelas marcas cujos nomes aparecem na embalagem. As instalações se concentram nos Estados Unidos, na Turquia, na China, na Nova Zelândia e no Reino Unido.
O segmento é atendido principalmente por instalações terceirizadas e fabricantes de marca própria, e não por marcas que operam suas próprias câmaras. Os resultados de busca para esse termo são dominados por fabricantes terceirizados nos Estados Unidos, na Turquia, na China, na Nova Zelândia e no Reino Unido. Para uma marca que está entrando no segmento, essa concentração já é uma informação importante: o caminho mais comum para chegar ao mercado começa com um fabricante terceirizado, e a capacidade própria é acrescentada quando o volume e a responsabilidade pela segurança dos alimentos justificam o investimento.
P: Alimentos liofilizados para pets são crus ou cozidos?
A liofilização, por si só, não cozinha nem esteriliza nada. Portanto, um petisco liofilizado conserva a natureza da matéria-prima antes de ela entrar na câmara: se a matéria-prima entra crua, o produto final é cru e apenas teve a água removida. A FDA o classifica como produto cru.
A liofilização, por si só, não cozinha nem esteriliza; o produto conserva a natureza que tinha antes de entrar na câmara. Se a matéria-prima entra crua, o petisco final é um produto cru que passou por secagem, seja a matéria-prima uma ave, como frango ou peru, ou uma proteína menos comum, como carne de veado. O programa de amostragem da FDA classifica alimentos crus liofilizados para cães e gatos na categoria de produtos crus, junto com os crus congelados e desidratados. Qualquer cozimento, pasteurização ou tratamento sob pressão precisa ocorrer em uma etapa separada e validada.
P: Qual é a diferença entre alimentos liofilizados e desidratados para pets?
A liofilização remove o gelo por sublimação sob vácuo, sem aquecimento, enquanto a desidratação evapora a água usando ar quente. Na prática, os pedaços liofilizados mantêm o formato, a porosidade e os nutrientes sensíveis ao calor, enquanto os desidratados encolhem e podem endurecer na superfície.
A liofilização remove o gelo por sublimação sob vácuo, sem aquecimento; a desidratação evapora a água usando ar quente. As consequências práticas são estruturais e nutricionais. Os pedaços liofilizados mantêm o formato e a porosidade originais, reidratam rapidamente e preservam os nutrientes sensíveis ao calor. A secagem com ar quente encolhe os pedaços e pode endurecer sua superfície, deixando o interior úmido. Também há relatos de perdas de até 70 por cento do teor de vitamina C, carotenoides e compostos fenólicos em vegetais e frutas. O custo segue o caminho oposto: com consumo de 600 a 1.000 kWh por quilograma de água removida, a liofilização custa muito mais para operar.
P: Por que é tão caro produzir alimentos liofilizados para pets?
Porque você paga por quilograma de água removida, e não por quilograma de produto, e porque o processo ocorre em bateladas e não pode ser acelerado: dados publicados indicam consumo de 600 a 1.000 kWh por quilograma de água e custos operacionais equivalentes a 50 a 70 por cento do custo total de produção.
Porque você paga por quilograma de água removida e porque o processo ocorre em bateladas e não pode ser acelerado. Dados publicados indicam consumo de energia de 600 a 1.000 kWh por quilograma de água removida e custos operacionais equivalentes a 50 a 70 por cento do custo total de produção em aplicações alimentícias, atribuindo esse custo à operação em bateladas. A matéria-prima aumenta esse impacto: um petisco que começa com 70 por cento de umidade significa que a maior parte da massa que entra na câmara é água que você paga para sublimar. Vale observar que a afirmação, bastante citada, de que o capital representa a maior parte do custo da liofilização vem de modelos farmacêuticos com frascos e cargas de água muito pequenas, e não descreve uma linha de produção de alimentos.
P: Pets podem contrair parasitas ao consumir petiscos liofilizados?
A secagem não é uma etapa validada para eliminar patógenos ou parasitas. Portanto, o controle precisa vir de outra parte do processo, como a seleção dos ingredientes, um tratamento validado antes da secagem ou ambos, junto com um plano escrito de segurança dos alimentos que indique quem é responsável por esse controle.
A secagem não é uma etapa validada para eliminar patógenos ou parasitas. Portanto, o controle precisa vir de outra parte do processo: da seleção dos ingredientes, de um tratamento validado antes da secagem ou de ambos.
P: Alimentos liofilizados para pets contêm conservantes?
Geralmente, não, porque a remoção da água até atingir baixa atividade de água é o que torna o produto estável em temperatura ambiente, sem água disponível para a proliferação de microrganismos deteriorantes. Dessecantes ainda são comuns em embalagens de varejo que não são seladas a vácuo, como proteção adicional contra a entrada de umidade.
Geralmente, não, porque a remoção da água até atingir baixa atividade de água torna o produto estável em temperatura ambiente. A maioria dos operadores não vê motivo para adicionar conservantes a um produto liofilizado, e os dessecantes continuam comuns em embalagens que não são seladas a vácuo.
Artigos relacionados
- Linha de extrusão de ração seca: guia de controle de processo, o equivalente de processo contínuo a este processo em bateladas
- Linha de secagem de jerky para pets: o processo com ar quente para petiscos que não precisam preservar a estrutura
- Dimensionamento de liofilizadores industriais: carga de água e área de prateleiras por máquina
- Secador de ar quente com esteira de malha: quando a secagem contínua é indicada
- Linha de liofilização de frutas e vegetais: as decisões de pré-tratamento dependem do produto
- Linha de liofilização de carnes e frutos do mar: aplicação próxima à produção de alimentos para consumo humano
Referências e fontes
- Aplicação da tecnologia de liofilização na indústria de alimentos: uma revisão Foods, 2026
- Recomendações práticas para o projeto científico de processos de liofilização Tchessalov et al., 2023
- Desenvolvimento de processos emergentes de liofilização e desafios de ampliação de escala Patel et al., 2011
- Análise do fluxo de calor e avaliação da cinética de secagem durante a liofilização de frutas Foods, 2023
- Análise econômica de um ciclo de liofilização Processes, 2020 (escopo de frascos farmacêuticos)
- Eficácia e segurança do processamento de alimentos sob alta pressão Parecer científico da EFSA
- Impacto do congelamento e da liofilização sobre Lactobacillus rhamnosus GG
- Revisão da secagem de produtos cárneos e das mudanças associadas Frontiers in Nutrition, 2022
- Designação do CVM para coleta de amostras oficiais de alimentos crus para cães ou gatos Administração de Alimentos e Medicamentos dos EUA
- Carta de advertência 645467 Administração de Alimentos e Medicamentos dos EUA, 2023
- Atividade de água (aw) em alimentos: guia técnico de inspeção Administração de Alimentos e Medicamentos dos EUA
- 21 CFR Part 507: controles preventivos para alimentos destinados a animais Código Eletrônico de Regulamentações Federais
- Cinco perguntas respondidas sobre a produção de alimentos liofilizados para pets Petfood Industry, 2 de setembro de 2025
- Quando a capacidade de produção de alimentos para pets supera a demanda, o que um fabricante deve fazer? Petfood Industry, 22 de junho de 2026
- Muenster Milling 2.0 Pet Food Processing
- Fronteira da liofilização: avanços mais recentes em equipamentos de liofilização Pet Food Processing