Hubungi Shengtu Bufan Company

Diperbarui September 2026
Lini pemotongan sapi, domba, atau unggas terdiri atas beberapa unit produksi yang menerima karkas atau unggas dalam kondisi tertentu, lalu menghasilkan potongan, trim, produk samping, dan hasil pengemasan sesuai spesifikasi. Saat merancang lini ini, pertimbangkan produk dan proses terlebih dahulu, baru peralatannya. Kecepatan konveyor yang sama dapat menghasilkan keluaran yang sangat berbeda, bergantung pada komposisi potongan, jumlah tenaga kerja, inspeksi, pengerjaan ulang, dan pengemasan.
Panduan ini menguraikan bukti yang perlu disiapkan tim pabrik sebelum meminta peralatan industri untuk pengolahan daging. Cakupannya meliputi spesifikasi lini pemotongan, spesifikasi produk, perbedaan jenis hewan, titik serah terima, kapasitas, ergonomi, tata letak higienis, inspeksi, dan kriteria penerimaan. Panduan ini tidak menetapkan nilai sasaran untuk laju produksi, rendemen, keamanan pangan, atau paket peralatan.
Tetapkan lima hal ini sebelum membahas peralatan
- Kondisi dan suhu produk yang masuk
- Jadwal potongan yang dapat dijual, ketentuan trim, dan format kemasan
- Kebutuhan per shift dan waktu produksi yang tersedia
- Pemeriksaan yang dikendalikan pabrik dan antarmuka inspeksi resmi yang berlaku
- Utilitas, zona higiene, alur pergerakan orang, dan bukti penerimaan
Cakupan Lini Pemotongan Daging dalam Alur Pengolahan Daging
Lini pemotongan dimulai setelah serah terima dari proses sebelumnya. Untuk sapi atau domba, produk masuknya dapat berupa karkas yang sudah disiapkan, seperempat karkas, atau karkas dingin. Untuk unggas, produk masuknya dapat berupa unggas utuh yang telah diperiksa atau aliran bagian yang sudah disiapkan. Batas proses di sisi keluaran dapat mencakup potongan primal, daging tanpa tulang, potongan porsi, trim, jeroan, atau produk samping, yang kemudian ditimbang, diperiksa, dan dikemas. Menentukan batas masuk dan keluar lini pemotongan mencegah biaya penyembelihan, pendinginan, pemotongan, dan proses lainnya digabungkan dalam satu cakupan yang tidak jelas.
Pedoman FAO untuk pengolahan daging menetapkan bahwa pemotongan dan proses lainnya merupakan operasi terkendali yang dilakukan di area bersih. Pedoman ini mempertimbangkan perpindahan produk, pembersihan, higiene personel, dan pencegahan kontaminasi. Pedoman tersebut menetapkan batas tahapan, tetapi tidak memilih peralatan atau menetapkan persyaratan hukum untuk negara tertentu. Uraian proses pabrik dan peraturan setempat tetap menjadi acuan utama.
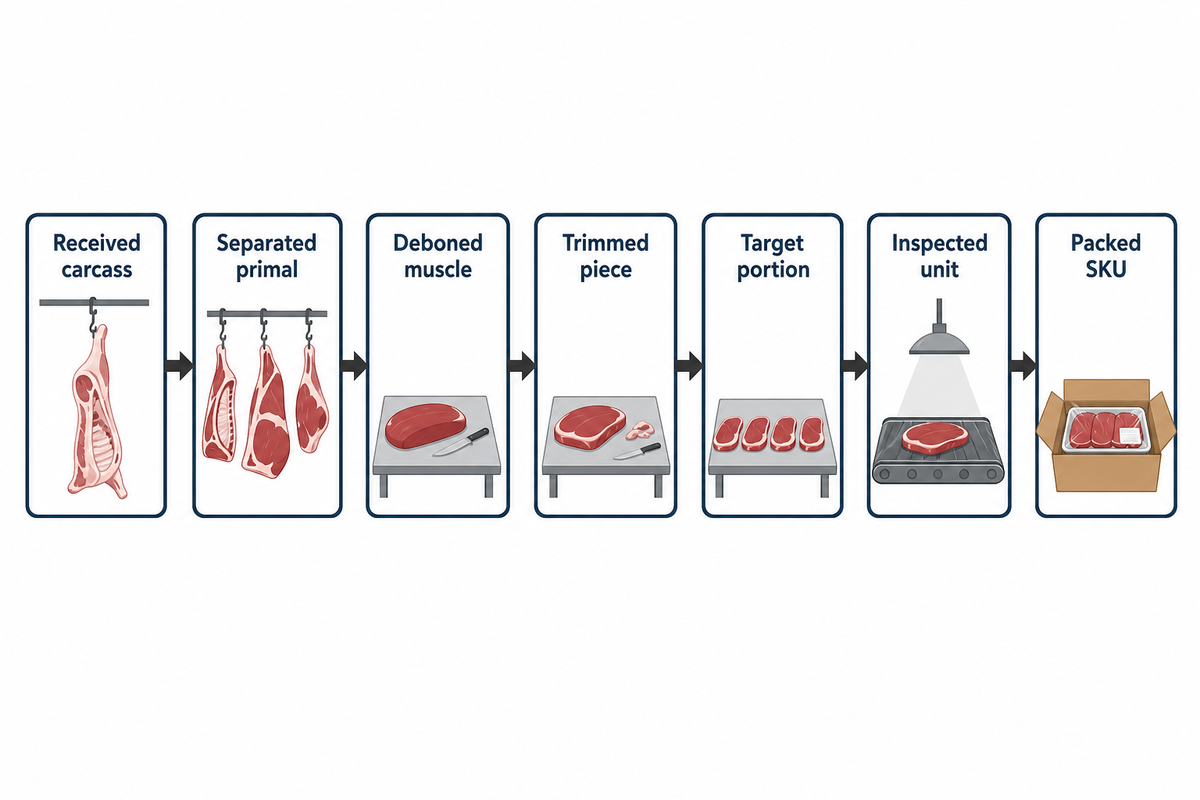
Peta cakupan yang baik mencatat setiap kondisi produk pada tiap tahap perubahan. Contoh: karkas yang diterima, potongan primal yang dipisahkan, daging tanpa tulang, potongan yang sudah di-trim, porsi sasaran, unit yang telah diperiksa, dan SKU yang telah dikemas. Peta cakupan ini juga menjelaskan trim, tulang, produk samping yang dapat atau tidak dapat dimakan, serta pengerjaan ulang. Jika suatu stasiun yang diusulkan tidak dapat dikaitkan dengan salah satu kondisi tersebut, tujuan dan metode penerimaannya belum jelas.
Batas proses juga memisahkan ruang pemotongan dari pekerjaan rumah potong, refrigerasi, penyimpanan dingin, dan pengelolaan umur simpan. Kondisi dan jadwal produk memang terdampak, tetapi masing-masing memerlukan dasar desain tersendiri. Panduan pemotongan ini tidak mencakup lini penyembelihan, program penanganan hewan secara manusiawi, sistem penggantungan, atau pencabutan bulu.
Pemeriksaan batas proses: Shift 8 jam terdiri atas 480 menit menurut waktu jam, tetapi bukan 480 menit produksi. Waktu istirahat, sanitasi, pergantian produk, perawatan alat, penahanan untuk inspeksi resmi, dan penghentian pengemasan harus dimasukkan ke dalam model alur sebelum target kilogram per jam diubah menjadi kapasitas lini.
Spesifikasi Potongan untuk Menjaga Mutu Produk dan Rendemen
Jenis hewan dan tonase harian saja tidak menentukan pekerjaan. Batas proses di sisi hulu tetap memerlukan spesifikasi potongan sebelum kapasitas stasiun dapat dibandingkan. Sebagai contoh, pengaturan stasiun di pabrik yang menjual potongan primal bertulang dan porsi siap jual eceran, sekaligus melakukan trimming, akan berbeda dari pabrik yang mengolah berat karkas sama menjadi sebagian besar kemasan curah tanpa tulang. Jadwal potongan harus menunjukkan produk yang dapat dijual, bagian yang menjadi trim, cacat yang mengharuskan pengerjaan ulang, serta titik pemeriksaan berat atau tampilan.
Gunakan istilah yang dapat diamati dalam spesifikasi. Institutional Meat Purchase Specifications dari USDA Agricultural Marketing Service menunjukkan cara memisahkan data yang ditetapkan pembeli, berat porsi, ketebalan, bentuk, batas lemak, mutu pengerjaan, dan persyaratan kemasan. Daripada menulis “trim bersih”, sebutkan kondisi jaringan, tulang, membran, atau lemak yang diizinkan beserta metode inspeksinya. Daripada menulis “porsi seragam”, tentukan batas berat atau geometri yang dikendalikan, titik pengambilan sampel, dan penanganan potongan yang tidak sesuai spesifikasi. Untuk proyek Anda, gunakan persyaratan produk pembeli, proses yang telah divalidasi, serta ketentuan pelanggan atau peraturan yang berlaku, bukan informasi umum dari blog. Konveyor cepat tidak dapat mengatasi stasiun yang tidak mampu mengulang hasil sesuai spesifikasi potongan yang disetujui.
Untuk produk daging segar, istilah seperti pemotongan memanjang, irisan seragam, dan pemotongan akurat tetap memerlukan contoh produk dan aturan penerimaan yang terukur. Bahasa pemasaran tidak menjelaskan kepada pengolah daging apakah hasilnya berupa porsi untuk penjualan eceran, bahan untuk pengolahan lebih lanjut, atau trim yang dapat dimanfaatkan kembali.
| Masukan perencanaan | Bukti yang perlu disediakan | Keputusan yang didukung | Batasan / tidak cocok untuk |
|---|---|---|---|
| Kondisi produk masuk | Karkas utuh, setengah karkas, seperempat karkas, unggas, atau bagian; kondisi dingin/beku | Penanganan, alat pembawa, dan pemotongan pertama | Nama jenis hewan saja tidak memadai |
| Jadwal potongan | Daftar SKU, acuan anatomi, dan foto contoh | Urutan stasiun dan beban kerja | Foto tidak dapat menggantikan batas yang terukur |
| Kondisi tulang | Ketentuan bertulang, tanpa tulang, fragmen tulang, dan pemulihan | Alat, inspeksi, dan pengerjaan ulang | Satu detektor tidak dapat mendeteksi semua jenis fragmen |
| Definisi trim | Kondisi lemak, membran, jaringan, dan cacat yang diizinkan | Pekerjaan pisau, pemulihan, dan pencatatan rendemen | “Bersih” bukan metode pengujian |
| Sasaran porsi | Massa, geometri, dan rencana pengambilan sampel yang disetujui pembeli | Pengendalian pemotongan, penimbangan, dan kelebihan berat | Nilai rata-rata dapat menyamarkan sebaran yang lebar |
| Komposisi produk | Persentase setiap SKU per shift dan urutan pergantian produk | Beban kerja tertimbang dan pergantian produk | Komposisi puncak tidak dapat digantikan dengan rata-rata tahunan |
| Format kemasan | Curah, baki, vakum, atau kantong; berat kemasan dan data label | Penumpukan sementara, inspeksi, dan pengemasan | Laju pemotongan tidak membuktikan laju pengemasan |
| Kondisi suhu | Kondisi penerimaan dan penanganan yang telah divalidasi | Pengendalian alat, penanganan, dan waktu | Tidak ada setelan baku universal yang dimaksud |
| Daftar cacat | Contoh produk yang baik, ditolak, dan perlu dikerjakan ulang | Cakupan inspeksi dan jalur produk yang ditolak | Cacat tanpa keputusan penanganan berarti belum terselesaikan |
| Catatan penerimaan | Metode, frekuensi, penanggung jawab, hasil, dan tautan ke lot produksi | Bukti komisioning dan pelepasan | Siklus yang selesai bukan berarti produk telah diterima |
Mulai dari Produk, Proses, dan Tujuan Penggunaan, Lalu Pertimbangkan Jenis Hewan
Pertama, tentukan produk dan prosesnya. Di Amerika Serikat, 9 CFR 417.2 mengharuskan analisis bahaya mencakup diagram alir serta identifikasi tujuan penggunaan atau konsumen produk jadi. Satu rencana dapat mencakup beberapa produk dalam kategori pengolahan yang sama jika bahaya, titik kendali, batas kritis, dan prosedurnya secara substansial serupa; ciri khusus tiap produk tetap harus dijelaskan. Yurisdiksi lain menggunakan kerangka hukum masing-masing, tetapi prinsip perencanaannya tetap berlaku: “daging sapi”, “domba”, atau “unggas” bukan definisi proses yang lengkap.
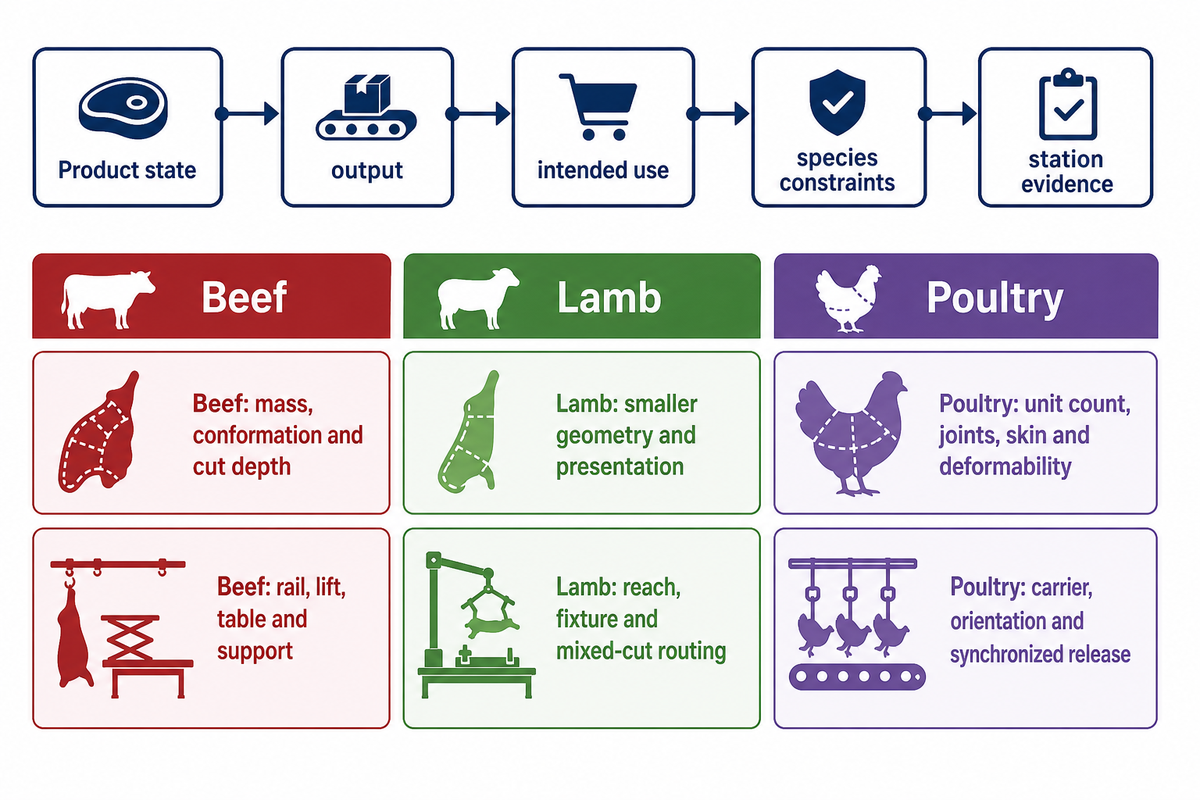
Setelah kondisi produk dan tujuan penggunaannya ditetapkan, jenis hewan menentukan karakteristik fisik pekerjaan. Pemotongan sapi melibatkan setengah karkas dan seperempat karkas yang lebih berat serta potongan yang lebih panjang. Domba berukuran lebih kecil, tetapi jangkauan kerja, perlengkapan, atau jalur tulangnya tidak serta-merta dapat diperkecil secara proporsional. Pengolahan unggas melibatkan alat pembawa unggas, pemotongan berdasarkan sendi, penanganan kulit dan jaringan lunak, serta jumlah unit yang lebih besar. Variasi produk juga memengaruhi kemampuan sensor: bahan yang mudah berubah bentuk dan anatomi yang beragam dapat mengalihkan kendala dari kecepatan pisau ke penyajian, penyelarasan, atau penolakan.
Daging babi hanya disebut ketika bukti tentang babi memberi informasi untuk pertimbangan keselamatan pekerja; ini bukan konfigurasi yang dijanjikan.
| Lapisan perencanaan | Sapi | Domba | Unggas |
|---|---|---|---|
| Unit yang masuk | Setengah karkas, seperempat karkas, potongan primal, atau bagian | Karkas, setengah karkas, atau potongan primal | Unggas utuh atau bagian yang sudah disiapkan |
| Variasi utama | Massa, konformasi, dan kedalaman potongan | Geometri dan penyajian produk yang lebih kecil | Jumlah unit, sendi, kulit, dan kemampuan berubah bentuk |
| Pertanyaan penanganan | Rel, pengangkat, meja, dan penyangga | Jangkauan, perlengkapan, dan pengalihan rute untuk beragam potongan | Alat pembawa, orientasi, dan pelepasan yang tersinkronisasi |
| Batas otomatisasi | Pelokalan anatomi dan pengendalian produk berat | Penyajian produk yang stabil untuk unit berukuran lebih kecil | Sensor berkecepatan tinggi, penentuan lokasi sendi, dan penanganan salah umpan |
Tabel ini bukan spesifikasi pemasok. Pengirisan daging sapi tanpa tulang mungkin lebih mirip dengan pemotongan daging unggas tanpa tulang menjadi porsi daripada dengan pemotongan karkas. Ikuti urutan: kondisi produk → keluaran → tujuan penggunaan → batasan jenis hewan → bukti stasiun.
Batas penerapan: Contoh otomatisasi yang dipublikasikan dengan laju 500 unit/jam atau laju terdokumentasi lainnya hanya berlaku untuk produk, penyajian, sensor, penerimaan, dan kondisi operasi yang terkait. Contoh tersebut tidak dapat dijadikan janji kapasitas untuk sapi, domba, atau unggas hanya dengan mengganti nama jenis hewannya.
Alur dari Karkas hingga Pengemasan: Petakan Setiap Serah Terima
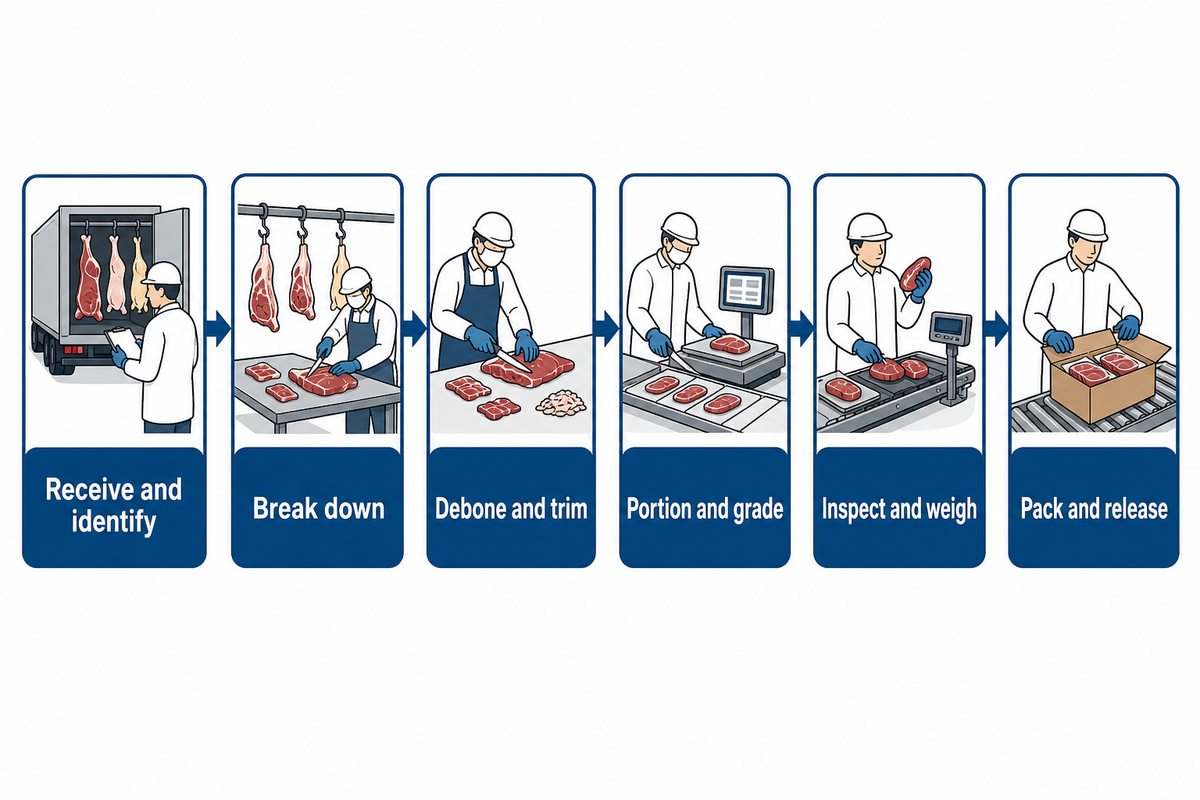
Daftar mesin tidak menunjukkan saat kendali berpindah tangan. Produk dapat meninggalkan rel, masuk ke meja, diputar untuk dipotong, menunggu di wadah, dipindahkan ke proses pemisahan tulang, dipisahkan menurut mutu trim, menjalani inspeksi, lalu digabungkan ke lot pengemasan. Setiap perpindahan mengubah orientasi, penguasaan, paparan, informasi, atau keterlacakan. Antrean sering kali mulai terbentuk di titik-titik ini, bukan di dalam mesin tercepat.
- Terima dan identifikasi — pastikan kondisi produk, lot produksi, dan rutenya.
- Potong awal — pisahkan unit menjadi potongan primal atau bagian sesuai rencana.
- Pisahkan tulang dan lakukan trimming — buang tulang serta jaringan yang tidak sesuai spesifikasi yang disetujui.
- Potong menjadi porsi dan kelompokkan berdasarkan mutu — bentuk geometri atau massa yang dibutuhkan, lalu alihkan produk berdasarkan kondisinya.
- Periksa dan timbang — lakukan pemeriksaan resmi atau pemeriksaan yang dikendalikan pabrik sesuai definisi.
- Kemas dan lepaskan — hubungkan produk yang diterima dengan kemasan, label, lot produksi, dan keputusan penanganannya.
Untuk setiap serah terima, catat lima hal: kondisi produk masuk, kondisi produk keluar, laju yang diharapkan, batas maksimum penumpukan yang terkendali, dan penanggung jawab produk yang ditolak atau ditahan sementara. Tanpa aturan waktu penanganan produk, penyangga dapat menyamarkan penghentian. Tanpa pengendalian identitas, sirkuit pengerjaan ulang dapat mencampur lot atau mengulang cacat yang sama. Tanpa tindakan penolakan dan pengambilan sampel yang ditetapkan, timbangan hanya menghasilkan angka.
Tandai sistem konveyor, titik pemindahan manual, dan area pengolahan pada satu gambar alur. Gambar ini menunjukkan titik persilangan wadah, orang, atau produk, serta lokasi yang dapat menyebabkan kegagalan batas sanitasi atau keterlacakan.
Pedoman pemerintah untuk fasilitas menunjukkan bahwa perencanaan yang buruk dapat menimbulkan kondisi tidak higienis dan kepadatan, serta meminta perencana mempertimbangkan tata letak ruangan, peralatan, alur bahan, dan pergerakan orang secara terpadu. Alur lurus tidak selalu menjadi tata letak terbaik; pengadaan harus mengujinya terhadap zona higiene, akses inspeksi, dan rute pengemasan.
Uji serah terima: Jika sebuah stasiun diperkirakan beroperasi pada 20 unit/menit, sementara serah terima berikutnya yang memenuhi kriteria hanya mampu menangani 16 unit/menit, selisih 4 unit/menit akan menumpuk, dialihkan, atau menghentikan proses di hulu. Dalam 60 menit, kesenjangan itu menghasilkan risiko penumpukan 240 unit, kecuali logika kendali dan penyangga fisik menentukan sebaliknya. Pertumbuhan antrean yang tersembunyi mengubah masalah kecil pada serah terima menjadi pengerjaan ulang dan lot yang tercampur.
Seimbangkan Sebelum Mempercepat: Temukan Serah Terima Diterima yang Paling Lambat dan Berulang
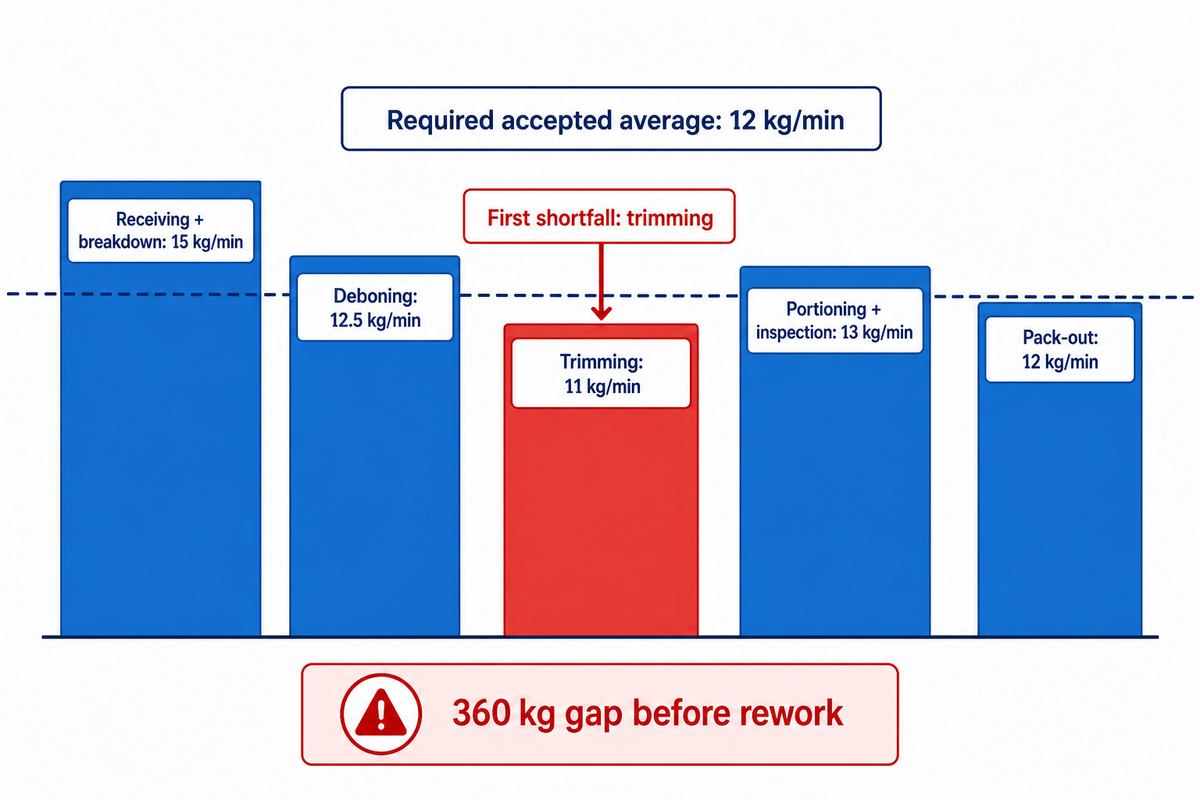
Seimbangkan Sebelum Mempercepat adalah prinsip perencanaan: keluaran seluruh lini dibatasi oleh serah terima diterima yang paling lambat dan dapat diulang, sesuai komposisi produk, jumlah tenaga kerja, waktu istirahat, sanitasi, pergantian produk, inspeksi, dan kondisi pengemasan yang direncanakan. Ini bukan hukum fisika, peringkat pemasok, atau alasan untuk memaksa pekerjaan berlangsung lebih cepat. Lini yang seimbang pun tetap memerlukan penilaian ergonomi tersendiri.
Aturan perencanaan: Pernyataan yang tepat adalah bahwa peralatan modular dapat memindahkan titik hambatan, tetapi tidak menghapus kompromi antara keluaran yang diterima, kemudahan pembersihan, tenaga kerja, inspeksi, dan pengemasan. Panduan ini tidak akan mengklaim laju universal karena hasil tetap ditentukan oleh bukti produk dan operasi.
Peta Keseimbangan 5 Stasiun Sebelum Mempercepat
Misalkan ada shift fiktif selama 8 jam. Kurangi istirahat makan 30 menit, dua kali istirahat 10 menit, 40 menit untuk sanitasi dan perawatan pisau/alat, serta dua kali pergantian produk selama 15 menit. Waktu produksi yang tersedia adalah 360 menit, atau 6 jam. Jika kebutuhan produk yang dapat dijual adalah 4.320 kg, rata-rata keluaran yang diterima harus mencapai 12 kg/menit.
Berikutnya, uji dasar produk yang sama di seluruh stasiun. Misalkan penerimaan dan pemotongan awal mampu mempertahankan laju 15 kg/menit; pemisahan tulang, 12,5 kg/menit; trimming, 11 kg/menit; pemotongan menjadi porsi dan inspeksi, 13 kg/menit; serta pengemasan, 12 kg/menit. Kekurangan pertama terjadi pada tahap trimming. Meningkatkan laju gergaji dari 15 menjadi 18 kg/menit tidak menutup kesenjangan trimming sebesar 1 kg/menit. Selama 360 menit produksi, kesenjangan itu setara dengan 360 kg produk yang mengantre, dialihkan, atau tidak terpenuhi dalam rencana, sebelum pengerjaan ulang dihitung.
Periksa apakah hasil 11 kg/menit mencerminkan komposisi produk yang direncanakan, alat yang tajam, penyajian yang stabil, tenaga kerja pengganti, mutu trim yang diterima, dan pengemasan normal. Bahkan 12,2 kg/menit hanya menyisakan sedikit cadangan terhadap kebutuhan 12 kg/menit.
Uji skenario sensitivitas sebelum menganggap nilai rata-rata sebagai kapasitas. Jika kehilangan waktu tak terencana bertambah 20 min, waktu yang tersedia turun menjadi 340 min dan laju yang dibutuhkan menjadi 12,7 kg/menit. Jika 5% dari aliran bruto memerlukan pengerjaan ulang terkendali, stasiun harus menangani sekitar 13,4 kg/menit untuk menjaga aliran neto yang diterima sebesar 12,7 kg/menit. Penghentian tambahan selama 10 min menyisakan 330 min dan menaikkan kebutuhan keluaran yang diterima menjadi 13,1 kg/menit.
Produktivitas dan pemanfaatan peralatan hanya bermakna jika penyebutnya jelas. Mengurangi tenaga kerja di satu stasiun belum tentu mengurangi total tenaga kerja jika inspeksi, pengerjaan ulang, atau penanganan antrean meningkat di tempat lain. Kondisi kerja tetap menjadi batas penerimaan tersendiri.
Kecepatan kerja dan lini, paparan tenaga kerja, risiko gangguan muskuloskeletal, dan nyeri ekstremitas atas harus diperiksa secara terpisah. Studi FSIS 2025 terhadap pekerja pengolahan babi menemukan bahwa 46% pekerja yang dievaluasi memiliki risiko gangguan muskuloskeletal tinggi dan lebih dari 42% melaporkan nyeri ekstremitas atas sedang hingga berat; dampak kecepatan lini berbeda-beda antar fasilitas. Studi tersebut membahas pengeluaran jeroan pada babi dan tidak dapat diberi label ulang sebagai bukti kapasitas lini pemotongan. Studi ini menunjukkan mengapa satu angka kecepatan tidak dapat menggambarkan beban kerja.
Studi terhadap pemotong daging di Jabalpur, India, melaporkan skor REBA sebesar 10/10 untuk tugas pemisahan tulang dan pencacahan, serta merekomendasikan perancangan ulang alat, stasiun kerja, dan proses. Skor untuk tugas tersebut tidak menunjukkan prevalensi atau kapasitas di pabrik lain. Gunakan ahli ergonomi berkualifikasi atau metode keselamatan kerja yang berlaku untuk menilai gaya, postur, jangkauan, repetisi, suhu dingin, kondisi alat, dan pemulihan.
Gunakan perhitungan untuk
- Menunjukkan kesenjangan laju pertama
- Menguji asumsi komposisi produk dan waktu henti
- Menentukan ukuran penumpukan terkendali dan kapasitas cadangan
- Menetapkan uji coba dan pertanyaan penerimaan
Jangan gunakan perhitungan ini untuk
- Menjanjikan laju kg/jam yang berlaku universal
- Mengubah kecepatan satu mesin menjadi keluaran per shift
- Mengabaikan ergonomi atau sinyal keamanan pangan
- Menyembunyikan pengerjaan ulang di dalam produksi baik
Rancang Ruang Pemotongan dengan Mempertimbangkan Pergerakan, Akses, dan Higiene
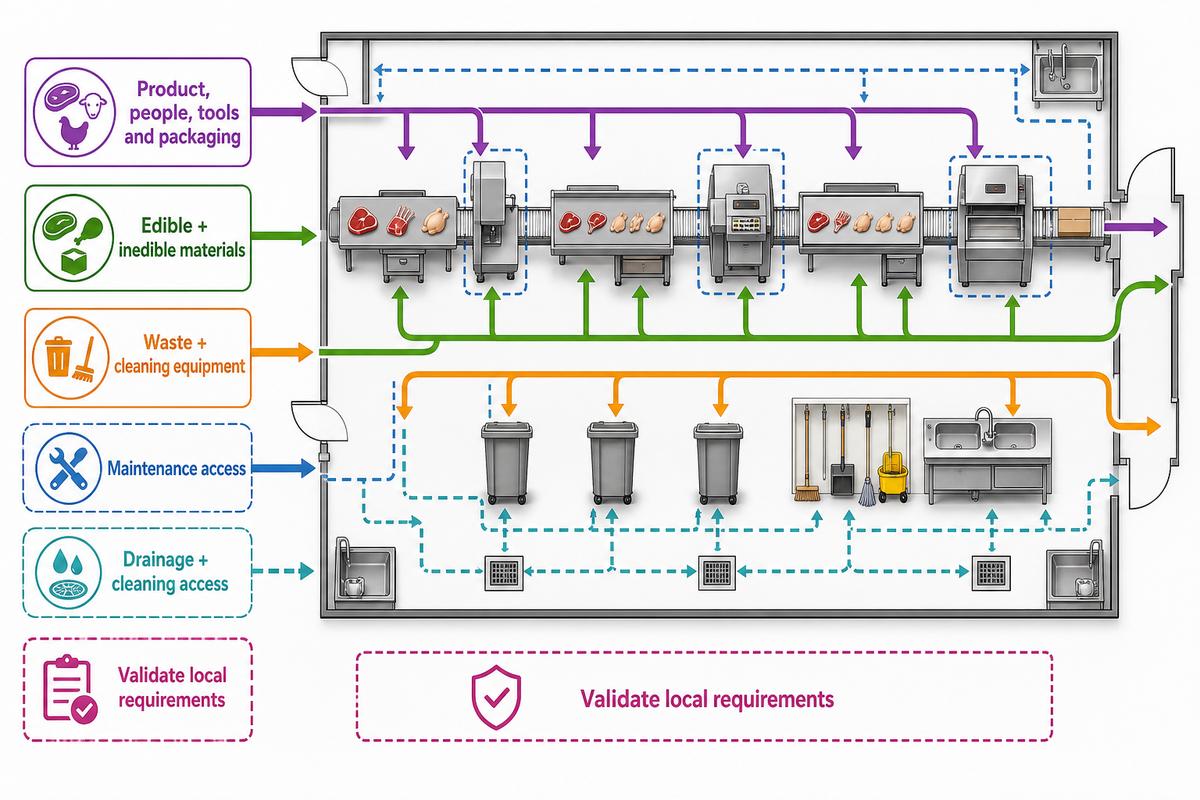
Pikirkan alur, bukan bangunan. Batas serah terima dan antrean dari bagian sebelumnya menjadi rute fisik di sini. Tentukan jalur untuk produk, orang, alat, kemasan, bahan yang dapat dan tidak dapat dimakan, limbah, peralatan pembersih, dan staf pemeliharaan. Ketinggian, desain, dan penataan tempat kerja memengaruhi jangkauan serta kendali pisau yang tepat. Drainase dan akses pembersihan menentukan apakah ruangan dapat dikembalikan ke kondisi yang dapat diterima. Akses pemeliharaan menentukan sejauh mana perbaikan dapat diisolasi dari produk yang terpapar.
Utilitas bangunan merupakan bagian tak terpisahkan dari desain higienis. Di Amerika Serikat, 9 CFR 416.2 mengatur konstruksi pemisah, ventilasi, kondensasi, perpipaan dan aliran balik, drainase lantai, saluran pembuangan, serta air layak minum. Peraturan itu juga mensyaratkan pencegahan pemalsuan produk. Contoh yang dicantumkan hanya mencakup sebagian dari banyak pertimbangan dalam suatu yurisdiksi. Tim proyek harus memvalidasi peraturan setempat tentang bangunan, ketenagakerjaan, lingkungan, dan pangan.
Uji kemudahan pembersihan, genangan air, kondensasi di atas kepala, risiko selang dan saluran pembuangan, persilangan bahan yang dapat dan tidak dapat dimakan, serta akses pemeliharaan langsung pada tata letak. Akses untuk pembersihan cepat hilang jika tata letak hanya mengikuti jejak tapak mesin. Teknisi seharusnya tidak perlu membawa alat melewati zona produk terbuka untuk mencapai penggerak atau sensor.
Penempatan elemen penting dan pemanfaatan ruang tidak boleh mengurangi jarak bebas sanitasi yang diwajibkan. Pastikan secara terpisah persyaratan kontak bahan dengan pangan, detail konstruksi baja tahan karat, sertifikat bahan untuk setiap jenis baja, dan metode pembersihan. Mesin pencuci peti atau pencuci alat mungkin berguna, tetapi tidak dapat mengatasi rangka konveyor yang sulit dijangkau, drainase yang buruk, atau lalu lintas yang tidak terkendali dari area bersih ke area kotor.
Pengendalian ergonomi memerlukan pertimbangan tambahan. Penyangga produk, permukaan miring, posisi pergelangan tangan netral, alat tajam, dan perlengkapan yang dapat disetel mungkin membantu; namun, tingkat manfaatnya bergantung pada tugas dan populasi pekerja. Satu gambar persentil tidak membuktikan akses aman bagi seluruh kru.
Tantangan tata letak: Tandai zona servis 1 m, jangkauan operator 750 mm, dan kemiringan ke saluran pembuangan lantai 150 mm hanya setelah insinyur proyek menyetujui nilai tersebut. Angka-angka itu membantu menunjukkan potensi benturan; namun, tanpa kode setempat yang berlaku, gambar peralatan, dan survei lokasi yang sebenarnya, kegunaannya terbatas.
Keamanan Pangan di Ruang Pemotongan: Kendalikan Kontaminasi pada Titik Serah Terima
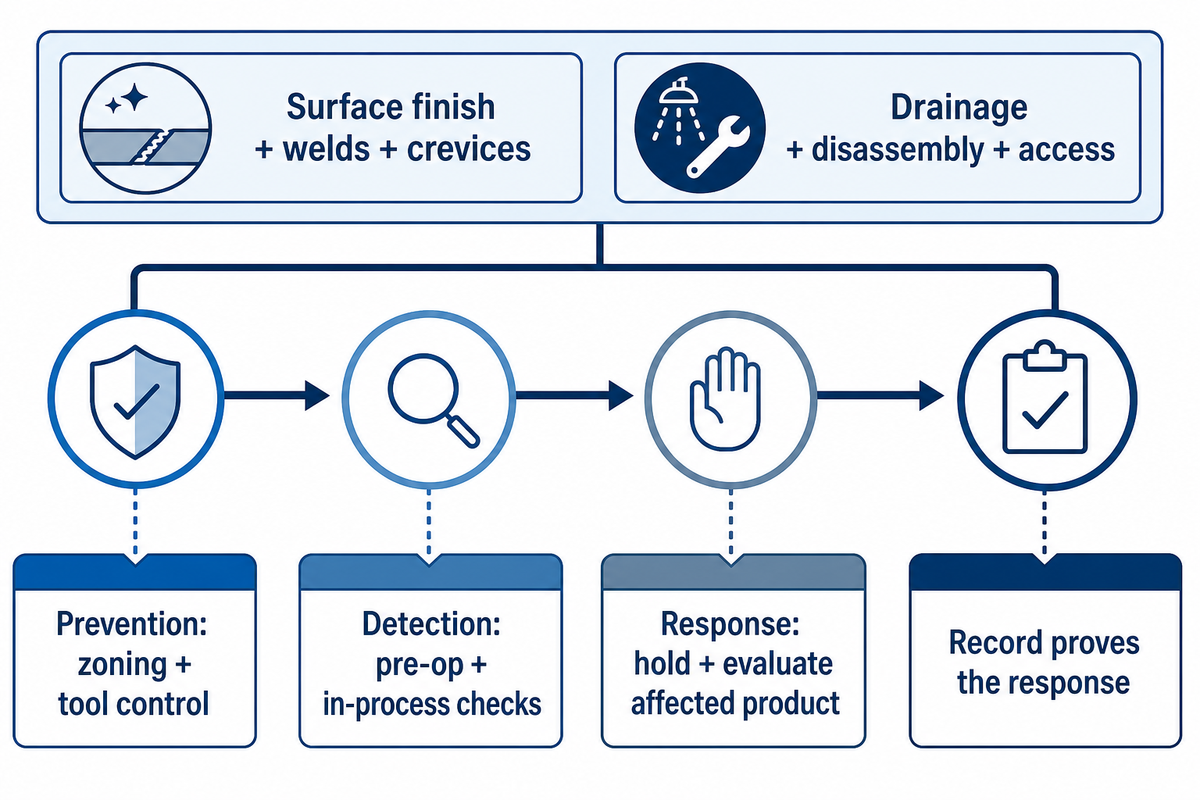
Baja tahan karat saja tidak membuat lini menjadi higienis. Pilihan akses dan drainase pada bagian tata letak sebelumnya menentukan apakah pengendalian tersebut dapat dibersihkan dan diverifikasi. Hasil akhir permukaan, las, celah, bagian berongga, drainase, pembongkaran, akses, dan verifikasi pembersihan menentukan apakah residu dapat dihilangkan dan kondisinya dapat diperiksa. Hal yang sama berlaku untuk alat, sabuk, wadah, dan perlengkapan; deklarasi bahan hanyalah salah satu unsur pengendalian.
Rencana keamanan pangan harus dirancang khusus untuk setiap pabrik. Pedoman FSIS mengaitkan analisis bahaya, pemantauan, tindakan korektif, verifikasi, dan pencatatan, serta tidak menyarankan satu setelan lini pemotongan yang berlaku universal. Kaitkan setiap pengendalian dengan titik serah terima, permukaan, alat, pergerakan, atau kondisi produk tertentu. Lalu nyatakan apa yang dipantau, siapa yang bertindak, apa yang dilakukan terhadap produk terdampak, dan catatan apa yang membuktikan tindakan tersebut.
Standar higiene melindungi keamanan pangan, kesehatan masyarakat, dan keselamatan publik hanya jika pabrik menerjemahkannya menjadi pengendalian yang dapat diverifikasi. Kepatuhan tidak tercapai hanya dengan meniru suatu kelas mutu atau klaim peralatan.
Pisahkan pencegahan dari deteksi. Zonasi dan pengendalian alat meminimalkan sebagian paparan; pemeriksaan sebelum operasi dan selama proses mengungkap paparan lainnya. Inspeksi produk jadi dapat menemukan cacat tertentu, tetapi tidak dapat membuat proses yang sulit dijangkau, memiliki drainase buruk, atau tidak terkendali menjadi higienis.
Waktu dan suhu memerlukan dasar pertimbangan yang jelas. Batas bergantung pada produk, proses, yurisdiksi, analisis bahaya, dan prosedur pabrik yang telah divalidasi. Peralatan harus mendukung nilai dan catatan pabrik; peralatan tidak dapat menggantikannya.
Catatan pengendalian: Pemeriksaan setiap 30 menit belum tentu lebih baik daripada pemeriksaan setiap 60 menit. Frekuensi dapat dipertanggungjawabkan hanya jika mampu mendeteksi hilangnya kendali cukup cepat untuk mengidentifikasi, menahan sementara, dan mengevaluasi produk terdampak sesuai rencana pabrik yang telah divalidasi.
Pisahkan Inspeksi Resmi dari Pemeriksaan Mutu yang Dikendalikan Pabrik
“Inspeksi” dapat merujuk pada otoritas dan tujuan yang berbeda. Inspeksi pemerintah dilakukan berdasarkan undang-undang dan sistem inspeksi tertentu. Secara terpisah, pabrik dapat melakukan pemeriksaan kondisi bahan masuk, pemantauan HACCP, verifikasi sanitasi, penyortiran mutu potongan, pengendalian bobot, pemeriksaan keutuhan alat, deteksi benda asing, pemeriksaan kemasan, dan verifikasi label. Kegiatan-kegiatan tersebut tidak dapat saling menggantikan hanya karena semuanya memeriksa produk.
Untuk fasilitas unggas di AS, 9 CFR 381.36 menetapkan fasilitas dan lokasi untuk inspeksi resmi secara daring dan luring berdasarkan sistem yang berlaku. Dalam konteks New Poultry Inspection System, peraturan tersebut mencakup stasiun verifikasi luring yang ditempatkan sebelum dan sesudah pendingin. Ini adalah titik antarmuka inspeksi resmi; pabrik tidak dapat meniadakannya dengan berpegang pada prinsip umum “inspeksi sebelum nilai tambah diberikan”.
Untuk ternak, 9 CFR 307.2 menetapkan lokasi dan fasilitas tertentu untuk inspeksi akhir serta produk yang ditahan, dan mencakup ketentuan pemisahan, sanitasi, dan drainase. Dalam hal ini, pengaturan resmi ditentukan oleh peraturan setempat dan otoritas inspeksi yang ditunjuk. Panduan ini berlaku untuk pemeriksaan yang dilakukan oleh fasilitas.
Persyaratan untuk unggas tidak menetapkan inspeksi akhir ternak, dan aturan fasilitas ternak tidak menggantikan sistem inspeksi unggas yang berlaku. Tetapkan dengan jelas dan pisahkan titik antarmuka resmi untuk setiap spesies dan program inspeksi.
Tempatkan pemeriksaan yang dikendalikan pabrik pada titik ketika temuannya masih dapat memengaruhi hasil. Pemeriksaan mutu potongan perlu dilakukan sebelum potongan dari banyak unit dicampur jika keterlacakan atau pengerjaan ulang akan hilang setelah pencampuran. Pemeriksaan keutuhan pisau harus disertai respons yang jelas untuk produk yang dibuat sejak pemeriksaan terakhir yang hasilnya memenuhi kriteria. Pemeriksaan bobot perlu ditempatkan di titik yang memungkinkan pemisahan kemasan yang bobotnya kurang atau berlebih, tanpa mengembalikan produk yang ditolak ke jalur yang tidak terkendali.
Uji peran: Cantumkan pihak yang bertanggung jawab di samping setiap pemeriksaan: inspektur resmi, tim keamanan pangan, tim mutu, operator produksi, atau bagian pemeliharaan. Jika 5 pemeriksaan memakai satu label, tetapi memiliki 5 otoritas dan keputusan tindak lanjut yang berbeda, pemeriksaan tersebut bukan satu titik inspeksi yang dapat saling menggantikan.
Diagnosis Ketidaksesuaian Spesies dan Proses Sebelum Membeli Lebih Banyak Otomatisasi
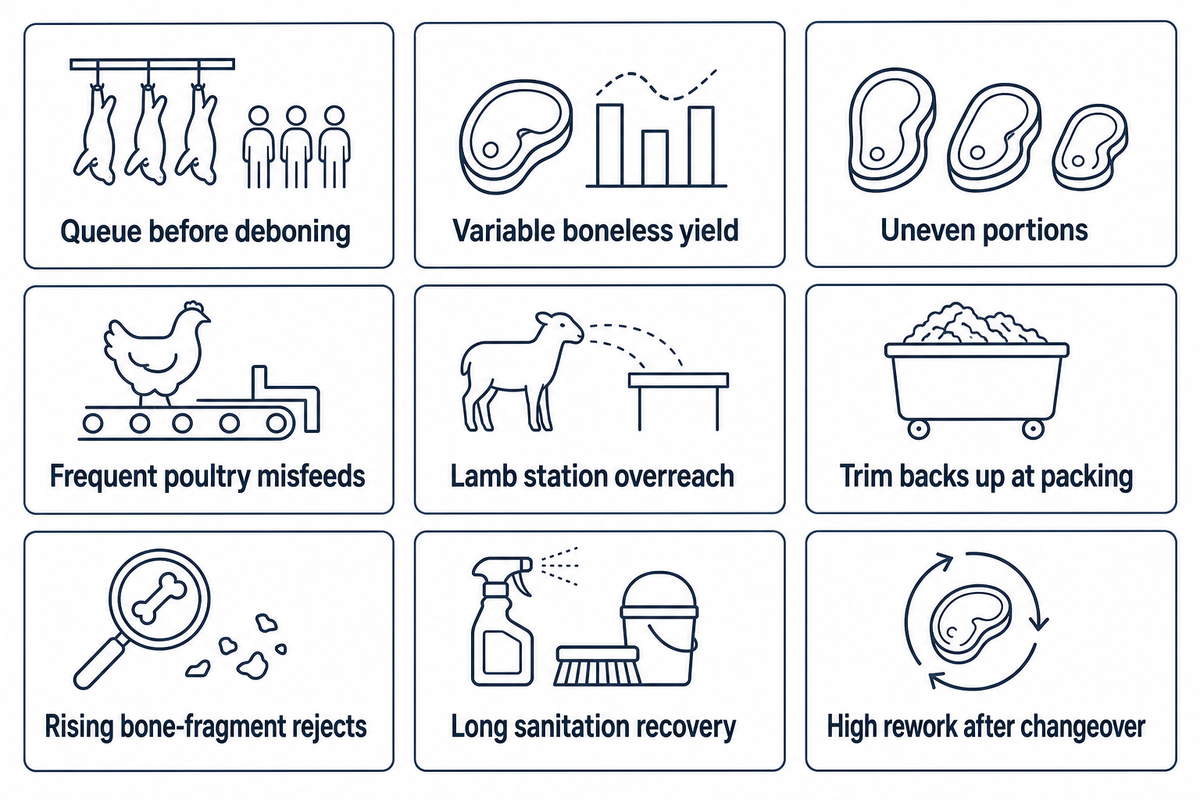
Antrean, potongan yang tidak konsisten, atau keluhan tentang rendemen merupakan gejala dari masalah yang lebih besar. Penanggung jawab inspeksi yang dibahas di bagian sebelumnya membantu membedakan cacat produk dari masalah serah terima atau kerusakan peralatan. Pertanyaan pertama yang perlu diajukan adalah “bukti apa yang membedakan bahan masuk, spesifikasi, pekerjaan, higiene, inspeksi, dan pengemasan akhir?” Otomatisasi untuk tugas yang sudah ditetapkan dengan jelas dapat membantu menstabilkan proses. Namun, otomatisasi juga dapat menyingkap variasi produk, mempercepat terbentuknya antrean, atau meningkatkan jumlah produk yang ditolak ketika cara penyajian dan kriteria penerimaan belum ditetapkan.
Kajian sejawat tentang otomatisasi pengolahan daging mengingatkan bahwa manfaatnya tidak selalu jelas dan perlu dibuktikan secara khusus untuk setiap pabrik. Kajian tahun 2025 juga menjelaskan bahwa variasi ukuran dan produk yang mudah berubah bentuk masih menjadi kendala dalam penerapan sensor dan pemotongan adaptif. Temuan ini merupakan peringatan diagnostik, bukan indikasi bahwa otomatisasi lebih baik daripada sistem manual.
Pengolahan daging modern dapat menggabungkan teknik pemotongan manual, peralatan tambahan, desain modular, dan segmentasi berbasis visi. Tidak satu pun dari pilihan tersebut otomatis meminimalkan kerugian. Label “efisiensi tinggi” bukan bukti kecuali pemasok menetapkan campuran produk, keluaran, tenaga kerja, dan utilitas, serta menjelaskan metode pengujiannya.
| Kategori ketidaksesuaian / gejala yang diamati | Bukti pendukung | Batasan yang perlu diverifikasi | Perubahan yang perlu dihindari |
|---|---|---|---|
| Antrean sebelum pemisahan tulang | Pola kedatangan, orientasi produk, siklus kerja tenaga kerja | Penyajian produk dibandingkan laju aktual stasiun kerja | Mempercepat pemotongan di hulu |
| Rendemen daging tanpa tulang yang bervariasi | Kelas karkas, spesifikasi potongan, pemulihan trim, pengerjaan ulang | Campuran bahan masuk dan dasar pengukuran | Menganggap mesin menjamin rendemen |
| Porsi tidak seragam | Geometri bahan masuk, distribusi bobot, kondisi pisau/alat | Kondisi produk dan metode penerimaan | Memperketat batas tanpa memastikan kapabilitas proses |
| Unggas sering salah masuk ke mesin | Pemuatan ke pembawa, ukuran unggas, orientasi, citra sensor | Penyajian produk dan rentang varian | Meningkatkan kecepatan konveyor |
| Jangkauan kerja stasiun domba terlalu jauh | Ketinggian kerja, jalur jangkauan, jig, dan video pelaksanaan tugas | Faktor manusia dan penopang produk | Meniru stasiun kerja daging sapi dalam skala lebih kecil |
| Trim menumpuk di bagian pengemasan | Urutan SKU, pergantian wadah, siklus penimbangan dan pengemasan | Pengemasan akhir, bukan kapasitas mesin pemotong | Menambah stasiun trim |
| Produk yang ditolak karena fragmen tulang meningkat | Jalur pemotongan, kondisi pisau, anatomi, uji tantangan detektor | Pembentukan kontaminan dibandingkan deteksi | Hanya mengandalkan deteksi |
| Pemulihan sanitasi memakan waktu lama | Peta drainase, catatan akses, waktu pembongkaran, temuan pemeriksaan sebelum operasi | Desain higienis dan utilitas bangunan | Meningkatkan kecepatan produksi sebelum memastikan kemudahan pembersihan |
| Pengerjaan ulang meningkat setelah pergantian produk | Resep, perkakas, pemeriksaan produk pertama, dan sampel yang disimpan | Verifikasi perubahan dan pengendalian varian | Mengotomatisasi penyiapan yang belum terkendali |
Bukti Integrasi dan Penerimaan Sebelum Meminta Proposal Lini Produksi
Untuk mengajukan alternatif yang dapat dibandingkan, berikan paket bukti yang sama kepada semua calon pemasok. Desain yang diajukan harus mencakup representasi produk atau anatomi, seperti sampel yang disetujui, rencana pemotongan, serta asumsi tentang sif dan campuran produk. Sertakan juga batas utilitas dan zona higiene, inspeksi resmi, pemeriksaan pabrik, kemasan yang tersedia, data dan kontrol proses, rencana pergantian produk, serta metode penerimaan yang diusulkan. Minta pemasok mencantumkan hal-hal yang tidak termasuk, bukan membiarkannya tersamarkan dalam harga total.
Untuk menyesuaikan lini produksi daging, alur produk dan bukti harus dirancang bersama. Paket bukti yang diminta harus menunjukkan fungsi mana yang mengubah produk dan fungsi mana yang memeriksanya.
Penerimaan memerlukan bukti untuk produk (potongan, bobot, cacat, kemasan, dan lot produksi) serta proses (laju produksi, antrean, alarm, produk yang ditolak, dan pergantian produk). Nyatakan apakah pemeriksaan menjadi dasar pelepasan satu unit, satu lot produksi, atau hanya penyelidikan.
Paten komponen unggas yang diterbitkan pada 2025 dan berstatus dalam proses saat diperiksa pada September 2026 menjelaskan dudukan, stasiun pengangkut dan pemotongan, scraper, sensor untuk kondisi macet atau salah masuk, pelindung, serta kontrol penghentian. Ini adalah salah satu dari banyak bidang yang berpotensi untuk diteliti. Dokumen ini bukan standar, bukan bukti penerapan komersial yang teruji, dan bukan komponen Shengtu. Pertanyaan penting bagi tim pengadaan adalah apakah konsep yang ditawarkan dapat mendeteksi dan menangani kondisi abnormal yang mungkin terjadi dalam proyek yang diusulkan.
Pernyataan kapabilitas Shandong Shengtu Bufan Intelligent Technology Co., Ltd. menjelaskan cakupannya sebagai riset, manufaktur, dan integrasi digital seluruh pabrik mesin pangan, termasuk integrasi lini, dukungan peningkatan OTA, kotak kontrol low-code, gateway multi-protokol, visi, dan algoritma edge. Pernyataan ini berasal dari informasi kapabilitas yang diberikan perusahaan. Pastikan fungsi, antarmuka, catatan perangkat lunak, dan uji penerimaan mana yang ditawarkan.
Batas maksud pencarian: Pencarian “lini pemotongan daging sapi, domba, dan unggas untuk dijual” atau “biaya lini pemotongan daging sapi, domba, dan unggas” menyatukan cakupan komersial yang berbeda. Panduan ini menjelaskan bukti yang diperlukan; halaman solusi membahas konfigurasi dan penawaran harga.
Setelah paket bukti disiapkan, gunakan lini pemotongan dan pemisahan tulang daging Shengtu untuk membahas konfigurasi, material, tata letak, pengiriman, dan penawaran harga. Panduan ini menempatkan keputusan aspek komersial penawaran pada halaman tersebut; gunakan saluran kontak untuk pertanyaan khusus proyek.
Pemeriksaan proposal: Uji coba terpantau selama 6 jam dengan 3 varian produk dan 2 kali pergantian produk hanya bermakna jika populasi sampel, definisi produk baik/ditolak, aturan pengerjaan ulang, perlakuan waktu henti, metode pengukuran, dan pihak yang berwenang menyetujui hasil telah disepakati sebelum uji coba.
Diskusikan Paket Bukti Lini Pemotongan Anda
Pertanyaan yang Sering Diajukan
Apa yang dimaksud dengan lini pengolahan daging?
Lini pengolahan daging adalah alur kerja terhubung yang memindahkan produk melalui tahapan yang telah ditetapkan, bukan sekadar satu mesin, dengan serah terima yang terkendali, pemeriksaan pabrik, dan catatan penerimaan.
Proses lengkap dapat mencakup penyembelihan, penyiapan karkas, pendinginan, pemotongan, pemisahan tulang, pengolahan lanjutan, inspeksi, dan pengemasan. Karkas, unggas, atau potongan dengan kondisi yang telah ditetapkan masuk; potongan, trim, dan produk sampingan sesuai spesifikasi keluar; dan setiap stasiun mengikuti campuran produk, rencana higiene, serta ritme pengemasan akhir yang sama. Batas proyek yang jelas juga menyebutkan pihak yang bertanggung jawab atas pendinginan, antarmuka inspeksi resmi, pengerjaan ulang, dan pengemasan agar tanggung jawab tersebut tidak terabaikan di antara pemasok.
Apa sebutan untuk bagian pemotongan daging?
Tergantung spesies, kondisi produk yang masuk, dan cakupan proyek, pabrik dapat menyebutnya ruang pemotongan, ruang pemisahan tulang, area fabrikasi, atau area pemotongan unggas.
Namanya bergantung pada spesies, kondisi bahan masuk, dan cakupan. Tetapkan bahan masuk dan keluaran yang dapat dijual; dua “ruang pemisahan tulang” mungkin memerlukan pembawa, stasiun kerja, batas higiene, peran inspeksi, dan jalur pengemasan akhir yang berbeda. Karena itu, menentukan kondisi produk, pemindahan terkendali, jalur orang dan material, utilitas, pemeriksaan, serta catatan penerimaan di dalamnya lebih berguna daripada sekadar menamai ruang.
Apa dampak kecepatan lini yang lebih tinggi terhadap pekerja dan keamanan pangan?
Laju yang lebih tinggi di hulu meningkatkan jumlah produk yang datang, tetapi tidak membuktikan bahwa ruang pemotongan mampu mempertahankan keluaran yang diterima dengan aman sesuai kondisi tenaga kerja, higiene, inspeksi, dan pengemasan akhir yang direncanakan.
Tinjau bersama beban kerja setiap stasiun, jumlah tenaga kerja, gaya, postur, jangkauan, kondisi alat, waktu istirahat, sanitasi, inspeksi, pengerjaan ulang, antrean, dan pengemasan akhir. Pantau produk yang diterima dan sinyal kontrol, bukan hanya kecepatan konveyor. Dalam studi PULSE FSIS 2025, 46% pekerja pengolahan babi yang dievaluasi memiliki risiko tinggi mengalami gangguan muskuloskeletal dan lebih dari 42% melaporkan nyeri ekstremitas atas tingkat sedang hingga berat; dampaknya tetap berbeda antar fasilitas. Angka-angka tersebut tidak menentukan kecepatan lini pemotongan. Angka itu menunjukkan alasan pabrik perlu mengevaluasi pekerja, tugas, dan kontrol sesuai lajunya sendiri. Keputusan kesejahteraan hewan di lini penyembelihan tetap dilakukan di hulu, meskipun ritmenya dapat memengaruhi serah terima.
Apa perbedaan pemotongan daging sapi, domba, dan unggas?
Pertama-tama, tetapkan kondisi produk, kategori proses, dan tujuan penggunaannya; lalu pertimbangkan anatomi dan penanganan setiap spesies sebelum memilih peralatan, stasiun, dan kontrol yang digunakan bersama atau khusus untuk spesies tertentu.
Daging sapi, domba, dan unggas berbeda dalam ukuran bahan masuk, geometri, struktur tulang, metode penggunaan pembawa, ketinggian kerja, campuran porsi, dan penyiapan di hulu. Bahkan konveyor bersama tidak menghilangkan batasan tersebut. Dokumentasikan kedua lapisan itu agar pemasok dapat membedakan stasiun yang benar-benar dapat digunakan bersama dari jig, alat, sensor, dan pemeriksaan khusus spesies.
Bagaimana cara memperkirakan kapasitas lini pemotongan?
Perkirakan kapasitas berdasarkan permintaan produk yang dapat dijual, menit produksi yang tersedia, dan serah terima yang diterima serta dapat diulang dengan laju paling lambat, sesuai rencana campuran produk, tenaga kerja, sanitasi, inspeksi, pengerjaan ulang, dan pengemasan akhir.
Gunakan dasar produk yang sama untuk semua stasiun yang diperlukan. Sertakan waktu istirahat, pembersihan, penggantian alat, pergantian produk, inspeksi, penumpukan sementara, pengerjaan ulang, dan penghentian pengemasan. Anggap hasilnya sebagai kisaran perencanaan sampai uji coba dengan produk yang representatif, jumlah tenaga kerja, tata letak, dan kondisi penerimaan disepakati. Kapasitas nominal mesin tercepat tidak dapat menentukan keluaran selama satu sif penuh.
Berapa harga mesin pemotong daging?
Tidak ada satu harga yang dapat dipertanggungjawabkan untuk lini pemotongan lengkap tanpa cakupan proyek yang jelas, termasuk peralatan, kontrol, pemasangan, dokumentasi, dan uji penerimaan.
Biaya berubah tergantung spesies, kondisi bahan masuk, jumlah stasiun, otomatisasi, material yang bersentuhan dengan produk, kontrol, inspeksi, pengemasan, dokumentasi, pemasangan, tujuan pengiriman, dan penerimaan. Harga mesin pemotong saja tidak mewakili proyek berskala ruang produksi. Siapkan paket bukti terlebih dahulu, lalu minta konfigurasi dan penawaran harga berdasarkan cakupan yang sama.
Penyusunan Panduan Ini
Panduan perencanaan ini membandingkan bukti publik dari FAO, pemerintah, peraturan, dan kajian sejawat dengan keputusan ruang pemotongan yang perlu didokumentasikan pembeli. Shengtu memberikan profil perusahaan dan pernyataan kapabilitasnya, tetapi panduan ini tidak menggunakan uji coba pabrik privat, hasil pelanggan, studi rendemen, atau tolok ukur laju produksi. Nilai proyek tetap perlu diverifikasi melalui uji coba produk, tinjauan kepatuhan setempat, dan rencana penerimaan yang disepakati.
Referensi dan Sumber
- FAO: Panduan Pemotongan dan Pengolahan Lanjutan Daging
- 9 CFR 417.2: Analisis Bahaya dan Rencana HACCP
- 9 CFR 416.2: Area dan Fasilitas Fasilitas Pengolahan
- 9 CFR 381.36: Stasiun Inspeksi Unggas
- 9 CFR 307.2: Fasilitas Inspeksi Ternak
- USDA FSIS: Panduan HACCP
- USDA FSIS: Studi PULSE Babi 2025
- Studi Ergonomi Pengolahan Daging yang Ditelaah Sejawat
- Tinjauan Robotika dalam Pengolahan Daging 2025
- Departemen Pertanian Carolina Utara: Pedoman Fasilitas Daging dan Unggas
- Animal Frontiers: Pembelajaran tentang Otomatisasi Pengolahan Daging
- EP4507500A1: Publikasi Paten Pengolahan Komponen Unggas