Entre em contato com a Shengtu Bufan Company

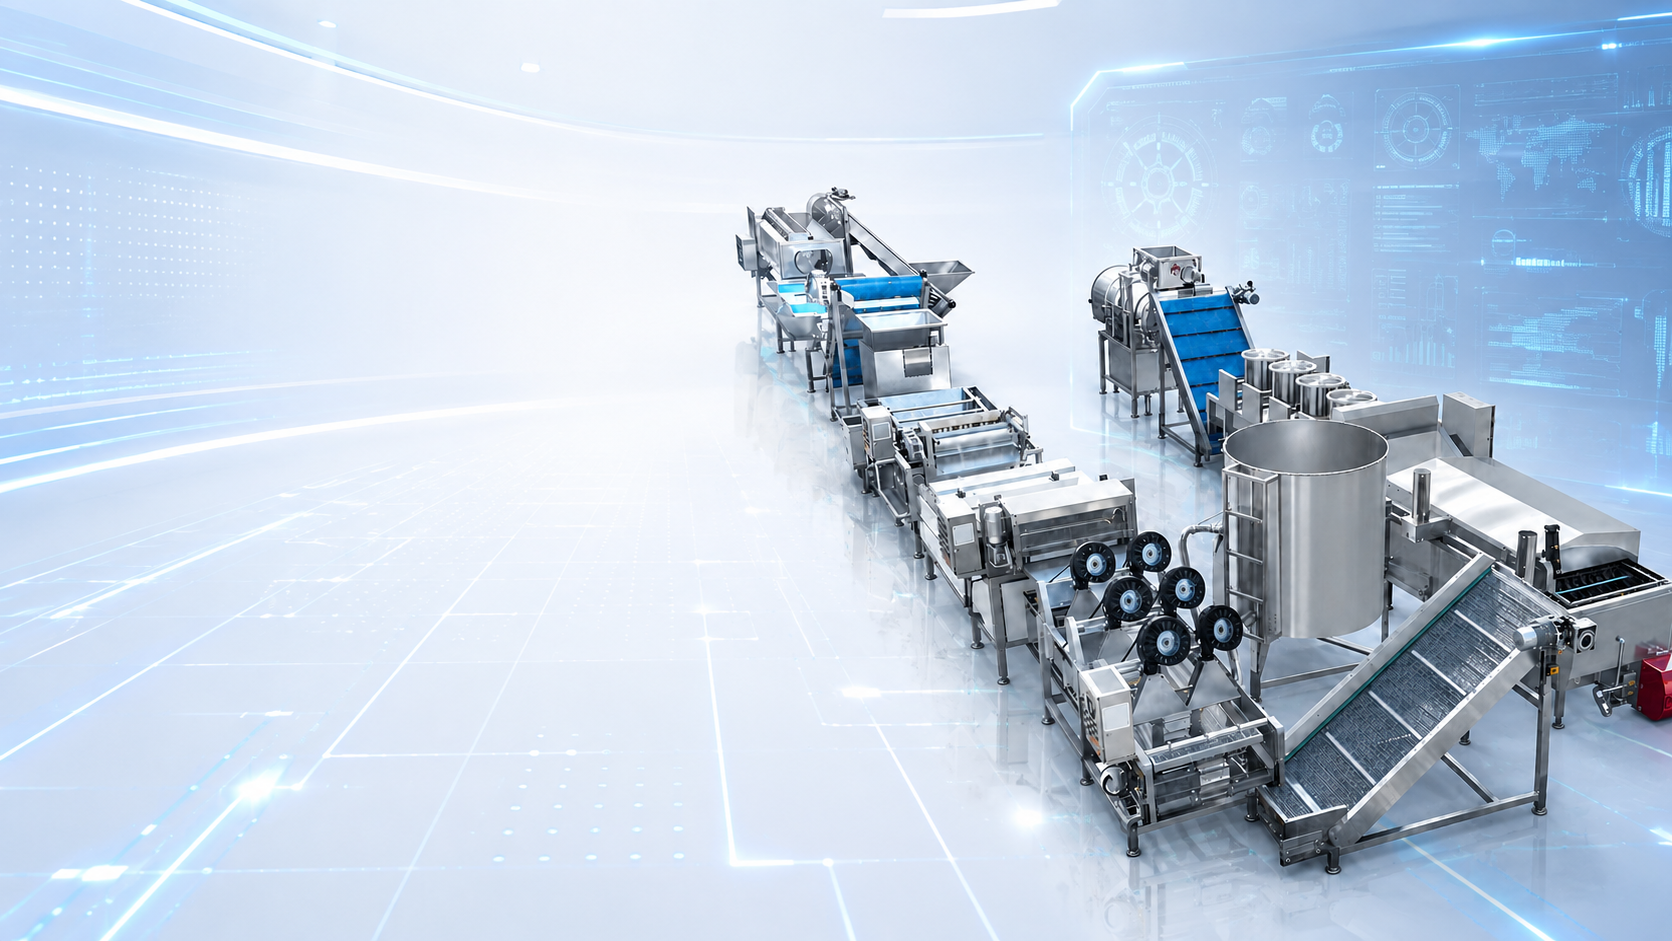
Linha de lavagem e descascamento de tubérculos
Cada linha de lavagem e descascamento de tubérculos é definida por 3 informações fornecidas por você: culturas, capacidade de processamento em kg/h e formato do produto final. A Shengtu projeta, fabrica e comissiona todo o sistema de processamento com base nessas informações — lavagem, descascamento, seleção, corte e desaguamento — para batata, cenoura, batata-doce, taro e mandioca.
Cerca de 80% dos principais equipamentos da sua linha saem da nossa própria fábrica, e não da lista de fornecedores de uma empresa comercial. Por isso, ajustamos a pressão das escovas, o comprimento do tambor e o passo do transportador à sua cultura, em vez de impor parâmetros fixos que ela precisa suportar.
Um engenheiro de projetos designado acompanha sua consulta desde o primeiro desenho até o comissionamento. Você terá contato direto com ele, e receberá respostas para suas dúvidas técnicas em até 1 dia útil.
10+
anos fabricando linhas de processamento de alimentos
52
países atendidos
2.000+
máquinas entregues
4
bases de fabricação próprias e construídas pela empresa
~80%
dos principais equipamentos fabricados internamente
Sujidade, perda de casca e tempo de parada na troca de produto — onde as linhas para tubérculos falham
As linhas de processamento de tubérculos recebem produtos com sujidade de campo e os conduzem pela lavagem, descascamento, seleção, corte opcional e desaguamento até obter um produto final pronto para embalagem. É simples de descrever, mas difícil de construir: 3 modos de falha se agravam mutuamente, e cada um custa caro de uma maneira diferente.
As 3 falhas que determinam se a linha se paga
MODO DE FALHA 01
A sujidade abrasiva é a primeira. Areia, partículas abrasivas e pedras presentes nas raízes atacam escovas, rolamentos e rotores de bombas. Sem um sistema de remoção de pedras, elas seguem direto para os módulos de descascamento.
MODO DE FALHA 02
A perda de casca é a segunda e a mais cara de ignorar. Cada 0,1 mm a mais de casca removida transforma polpa vendável em resíduo, o que torna a profundidade do descascamento a principal variável de rendimento da linha.
MODO DE FALHA 03
O tempo de parada na troca de produto é a terceira. Qualquer planta industrial de processamento de múltiplas culturas perde horas entre variedades, e uma parada não planejada pode custar a uma unidade de processamento de alimentos cerca de USD 30.000 por hora.
Por que esta página começa pelo fim, ao contrário do habitual
A maioria dos fabricantes de máquinas para processamento de vegetais começa com um catálogo. Essa ordem está equivocada: ninguém pode escolher uma máquina antes de definir as culturas, a capacidade horária e o formato do produto final. Aqui, começamos pelas informações de entrada, passamos à configuração e só então chegamos aos equipamentos de processamento.
Onde o dinheiro realmente se perde?
Não onde a maioria dos compradores procura. Equipamentos antigos respondem por 42% das paradas não programadas, à frente de erros dos operadores, com 19%, e da falta de tempo para realizar a manutenção, com 13% — por isso, as unidades industriais costumam culpar seus funcionários por um problema que, estruturalmente, é da máquina.
Os custos de manutenção são bastante incertos, e fornecedores honestos reconhecem isso.
O NIST apresenta estimativas de manutenção para fabricantes que variam de 15% a 70% do custo dos produtos vendidos e alerta explicitamente que os dados vêm de países e métricas diferentes. Apresentada como uma faixa, a informação é útil; apresentada como um único número, criaria uma falsa precisão. Por isso, a Shengtu informa a faixa.
Defina sua linha com 3 informações — cultura × capacidade de processamento × formato do produto
A tabela abaixo mostra os critérios que nossos engenheiros de aplicação analisam na primeira conversa. Ela relaciona a cultura e a carga de sujidade à configuração recomendada e serve como ponto de partida para uma conversa técnica, não como orçamento. Primeiro, confirme a faixa de capacidade de processamento, considerada em todas as linhas.
Recurso A — seletor de linha com 3 informações
| Cultura | Carga de sujidade | Formato desejado do produto final | Faixa de capacidade típica | Configuração recomendada |
|---|---|---|---|---|
| Batata | Alta (sujidade de campo, pedras) | Inteira, lavada e descascada | 500–3.000 kg/h | Pré-lavagem em tambor → remoção de pedras → descascamento com rolos de escovas → seleção → desaguamento |
| Batata | Alta | Cubos ou fatias, minimamente processados | 500–2.000 kg/h | Adicionar corte, proteção da cor e enxágue após a lavagem antes do desaguamento |
| Cenoura | Média a alta | Inteira e lavada | 500–3.000 kg/h | Lavagem com bolhas de ar → polimento com escovas → classificação → desaguamento |
| Cenoura | Média a alta | Palitos ou fatias descascadas | 300–1.500 kg/h | Descascamento com rolos de escovas → esteira de inspeção → corte → lavagem posterior |
| Batata-doce | Alta, pegajosa | Inteira, lavada e descascada | 500–2.000 kg/h | Pré-imersão prolongada → lavagem com bolhas de ar → descascamento com escovas e pressão reduzida |
| Taro | Média, casca delicada | Inteiro e descascado | 300–1.000 kg/h | Lavagem com bolhas de ar → descascamento de baixa abrasão → esteira de inspeção manual |
| Mandioca | Alta, fibrosa | Descascada e depois cortada | 500–2.000 kg/h | Pré-lavagem em tambor → remoção de pedras → descascamento abrasivo → corte reforçado |
| Gengibre | Média, formato irregular | Inteiro e lavado | 200–800 kg/h | Jatos de alta pressão e bolhas de ar; geralmente sem descascamento |
| Raiz de lótus | Alta, com canais internos | Lavada e fatiada | 200–800 kg/h | Lavagem por vórtice → enxágue de alta pressão → corte de tubérculos → proteção da cor |
| Rabanete / beterraba | Média | Inteiro ou em cubos | 300–1.500 kg/h | Lavagem com bolhas de ar → polimento com escovas → corte em cubos opcional → desaguamento |
| Cebola | Pouca sujidade, casca externa seca | Inteiro e descascado | 300–1.000 kg/h | Limpeza a seco → remoção pneumática da casca externa → inspeção |
| Mistura de raízes na mesma linha | Variável | Múltiplos | 500–2.000 kg/h | Linha básica com bolhas de ar e conjuntos de escovas intercambiáveis; veja a troca de produto abaixo |
3 compradores que consultam a mesma tabela chegam a 3 conclusões diferentes, e é justamente por isso que não se pode simplificar a especificação. Se você processa batata no outono e cenoura no inverno, configure a linha para a cultura mais abrasiva e reduza a capacidade para a mais delicada. Fazer o contrário transforma uma mudança mecânica em um ritual sazonal. Cozinhas centrais geralmente especificam uma faixa de capacidade menor e mais estações posteriores, porque o formato do produto final, e não a tonelagem, determina a configuração dos equipamentos.
Dimensione a capacidade de processamento para a alta temporada, não para um dia médio
Uma regra de dimensionamento que protege o investimento
Maior nem sempre é melhor, e a escolha envolve concessões nos dois sentidos. A Food Safety Magazine afirma claramente: capacidade insuficiente não atende à meta, mas “capacidade excessiva pode sobrecarregar o sistema de processamento, e o aumento não será plenamente aproveitado”.
Depois vem a armadilha que compromete a maioria das modernizações. Se os equipamentos a montante ou a jusante não comportarem a nova capacidade de processamento, a meta continuará fora de alcance — você terá comprado capacidade que a própria unidade industrial não consegue usar.
O risco de entrega também está ligado ao dimensionamento. Uma linha superdimensionada prolonga o prazo de entrega e amplia o escopo da instalação; uma linha subdimensionada exige um turno de 12 horas quando deveria bastar um de 8. Antes de definir a faixa, confira seus registros de produção das semanas de pico.
Bolhas de ar, vórtice ou escovas e jatos — como escolher o mecanismo de lavagem
3 mecanismos predominam no projeto de lavadoras industriais de vegetais, e eles não são intercambiáveis. Cada um aplica energia à superfície do produto de uma maneira diferente, e essa diferença determina quais culturas são adequadas para cada mecanismo.
Lavagem com bolhas de ar
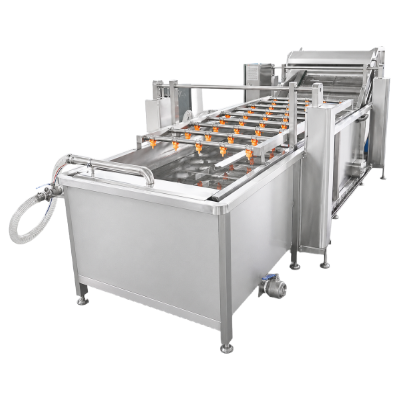
Sopradores injetam ar por um coletor perfurado instalado abaixo da linha d’água, e a coluna de bolhas em ascensão movimenta o produto em suspensão. A turbulência remove a sujidade sem contato mecânico, reduzindo o risco de danos. É a opção padrão para culturas delicadas e irregulares e para linhas que também precisam processar bateladas de vegetais folhosos.
Lavagem por vórtice
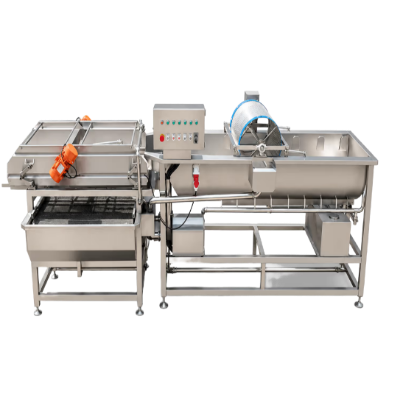
A água bombeada entra tangencialmente e cria um fluxo giratório que conduz o produto pelo tanque. A sujidade mais pesada, a areia e os sedimentos se depositam no fundo e são removidos por uma rosca coletora ou um poço de coleta. Os tanques de vórtice processam bem cargas mistas e combinam naturalmente com um filtro de tambor rotativo que recircula a água de lavagem.
Lavagem com escovas e jatos
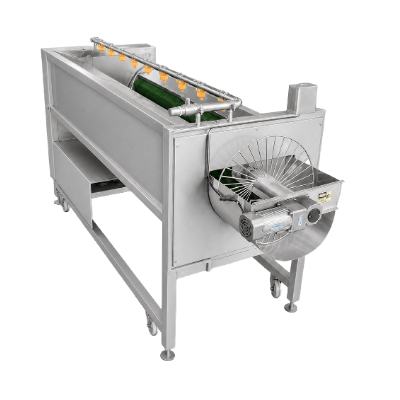
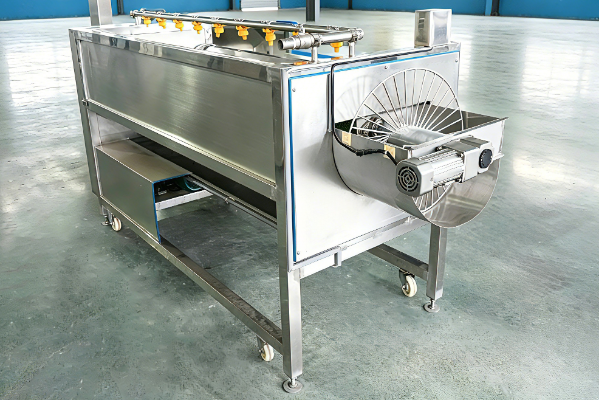
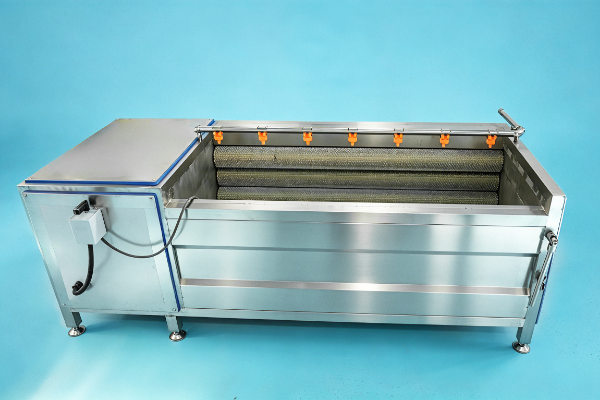
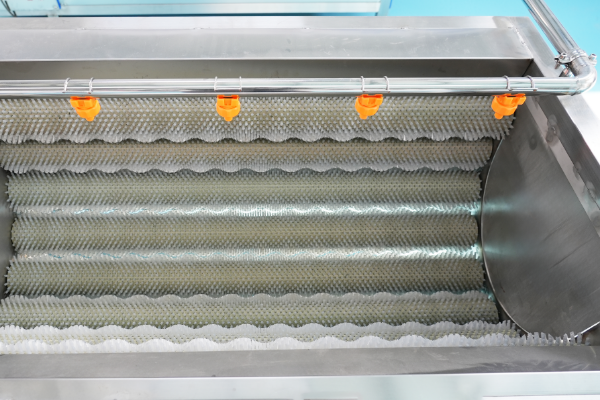
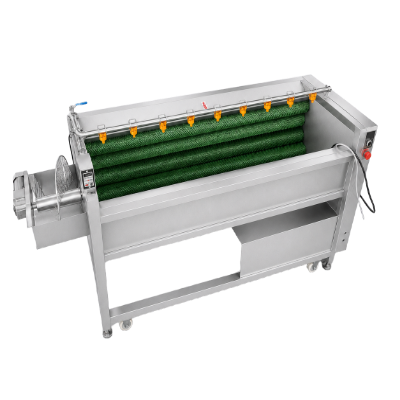
Rolos de escovas em contrarrotação desgastam a superfície enquanto bicos de pulverização de alta pressão removem a sujidade solta. É o mecanismo mais intenso dos 3 e o mais eficaz contra a sujidade de campo incrustada. A substituição das capas com cerdas por versões abrasivas transforma a mesma máquina em um descascador. Uma estrutura de máquina, 2 funções.
Recurso C — matriz comparativa dos mecanismos de lavagem
| Mecanismo | Culturas mais adequadas | Risco de danos | Base de consumo de água | Remoção de pedras e sedimentos | Posição típica na linha |
|---|---|---|---|---|---|
| Bolhas de ar | Taro, gengibre, batata-doce e bateladas de vegetais folhosos | Baixo | Volume do tanque e reposição; água recirculada por filtragem | Parcial — remove apenas partículas finas por sedimentação | Lavagem principal |
| Vórtice | Cenoura, rabanete, beterraba e mistura de raízes | Baixo a médio | Volume do tanque com recirculação contínua | Boa — sedimentos se depositam no poço de coleta | Lavagem principal ou pré-lavagem |
| Escovas e jatos | Batata, mandioca e cenoura com muita sujidade de campo | Média a alta | Vazão de pulverização, em grande parte de passagem única | Ruim — requer remoção de pedras a montante | Lavagem secundária ou estação de descascamento |
| Pré-lavagem em tambor | Todos os tubérculos com muita sujidade | Média | Baixo — remove a maior parte da sujidade a seco ou úmida | Boa com coletor de pedras integrado | Primeira estação, antes de todas as outras |
Fluxo do processo da linha — da recepção à embalagem
A ordem das estações é tão importante quanto a escolha de cada uma, e uma decisão de sequência causa mais problemas do que as demais. Uma publicação especializada sobre linhas de produção afirma claramente: “o descascador fica depois da pré-lavagem e da remoção de pedras dos produtos”. Se a ordem estiver errada, pedras chegarão aos módulos de corte na velocidade máxima da linha.
Seleção e inspeção — a etapa subdimensionada na maioria das linhas
O subdimensionamento causa mais problemas na etapa de seleção, que remove defeitos invisíveis para qualquer máquina a montante. Há registros de patentes que documentam a classificação assistida por visão com base em subsistemas de transmissão, imagem e controle; portanto, não se trata de uma alegação de marketing. A Shengtu fornece a esteira de inspeção como um módulo de aço inoxidável. Os documentos aplicáveis são confirmados para cada projeto, e as posições dos operadores, a altura de trabalho e a iluminação são definidas durante o projeto mecânico, em vez de improvisadas no local.
INSPEÇÃO VISUAL ATIVA
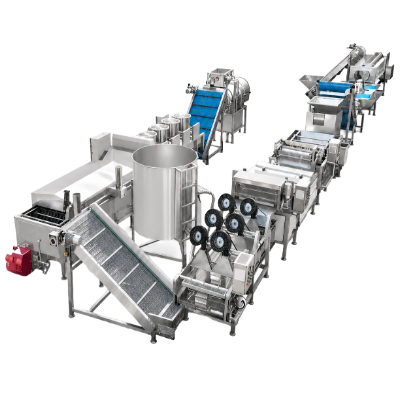
-
01
Recepção e pré-seleção
Descarregamento a granel e remoção de resíduos soltos e de produtos claramente impróprios antes de usar água.
-
02
Pré-lavagem
Etapa em tambor ou imersão que remove a maior parte da sujidade e reidrata a lama seca, evitando que a lavagem principal tenha de cumprir 2 funções ao mesmo tempo.
-
03
Remoção de pedras
Separação por densidade para remover pedras das raízes. Pular essa estação é a causa mais comum de danos ao descascador.
-
04
Descascamento
Descascamento com rolos de escovas, abrasivo ou vapor, com remoção contínua dos resíduos de casca para evitar obstruções.
-
05
Seleção e inspeção
Classificação manual ou assistida por visão do produto descascado, com rejeitos desviados antes de agregar mais valor.
-
06
Corte
Opcional. Uma máquina de corte de vegetais produz cubos, fatias ou palitos para produtos minimamente processados e prontos para cozinhar.
-
07
Lavagem posterior e proteção da cor
Enxágue das superfícies cortadas, com tratamento antiescurecimento quando necessário para o produto.
-
08
Desaguamento
Sistema centrífugo ou de desaguamento com faca de ar, dimensionado para o nível de desidratação superficial tolerado pelo formato de embalagem.
-
09
Embalagem
Pesagem e embalagem do produto final ou transferência para um túnel de congelamento em linhas de congelamento rápido individual.
ARRASTE PARA VER A LINHA COMPLETA
Módulos e faixas de capacidade das linhas Shengtu
A linha padrão de processamento de raízes é composta por 5 famílias de módulos, cada uma construída com equipamentos de processamento de vegetais fabricados internamente pela Shengtu, conforme o escopo de fabricação e inspeção acordado. Por que isso importa comercialmente? Porque, quando uma dimensão não pode ser alterada, sua unidade industrial precisa se adaptar a ela — e a concessão se transforma em um compromisso que você terá de aceitar por 10 anos ou mais.
O desgaste das escovas é o exemplo mais claro. Os rolos são consumíveis, e o erro é descobrir no meio da temporada que um fornecedor que nunca teve sua especificação precisa reprojetar um conjunto de reposição. A Shengtu mantém esses desenhos porque os rolos saem da nossa própria fábrica. Assim, basta fabricar outro conjunto quando houver desgaste.
Módulos da linha, materiais e variáveis ajustáveis
Módulo
Função
Material em contato com o produto
Ajustes disponíveis no pedido
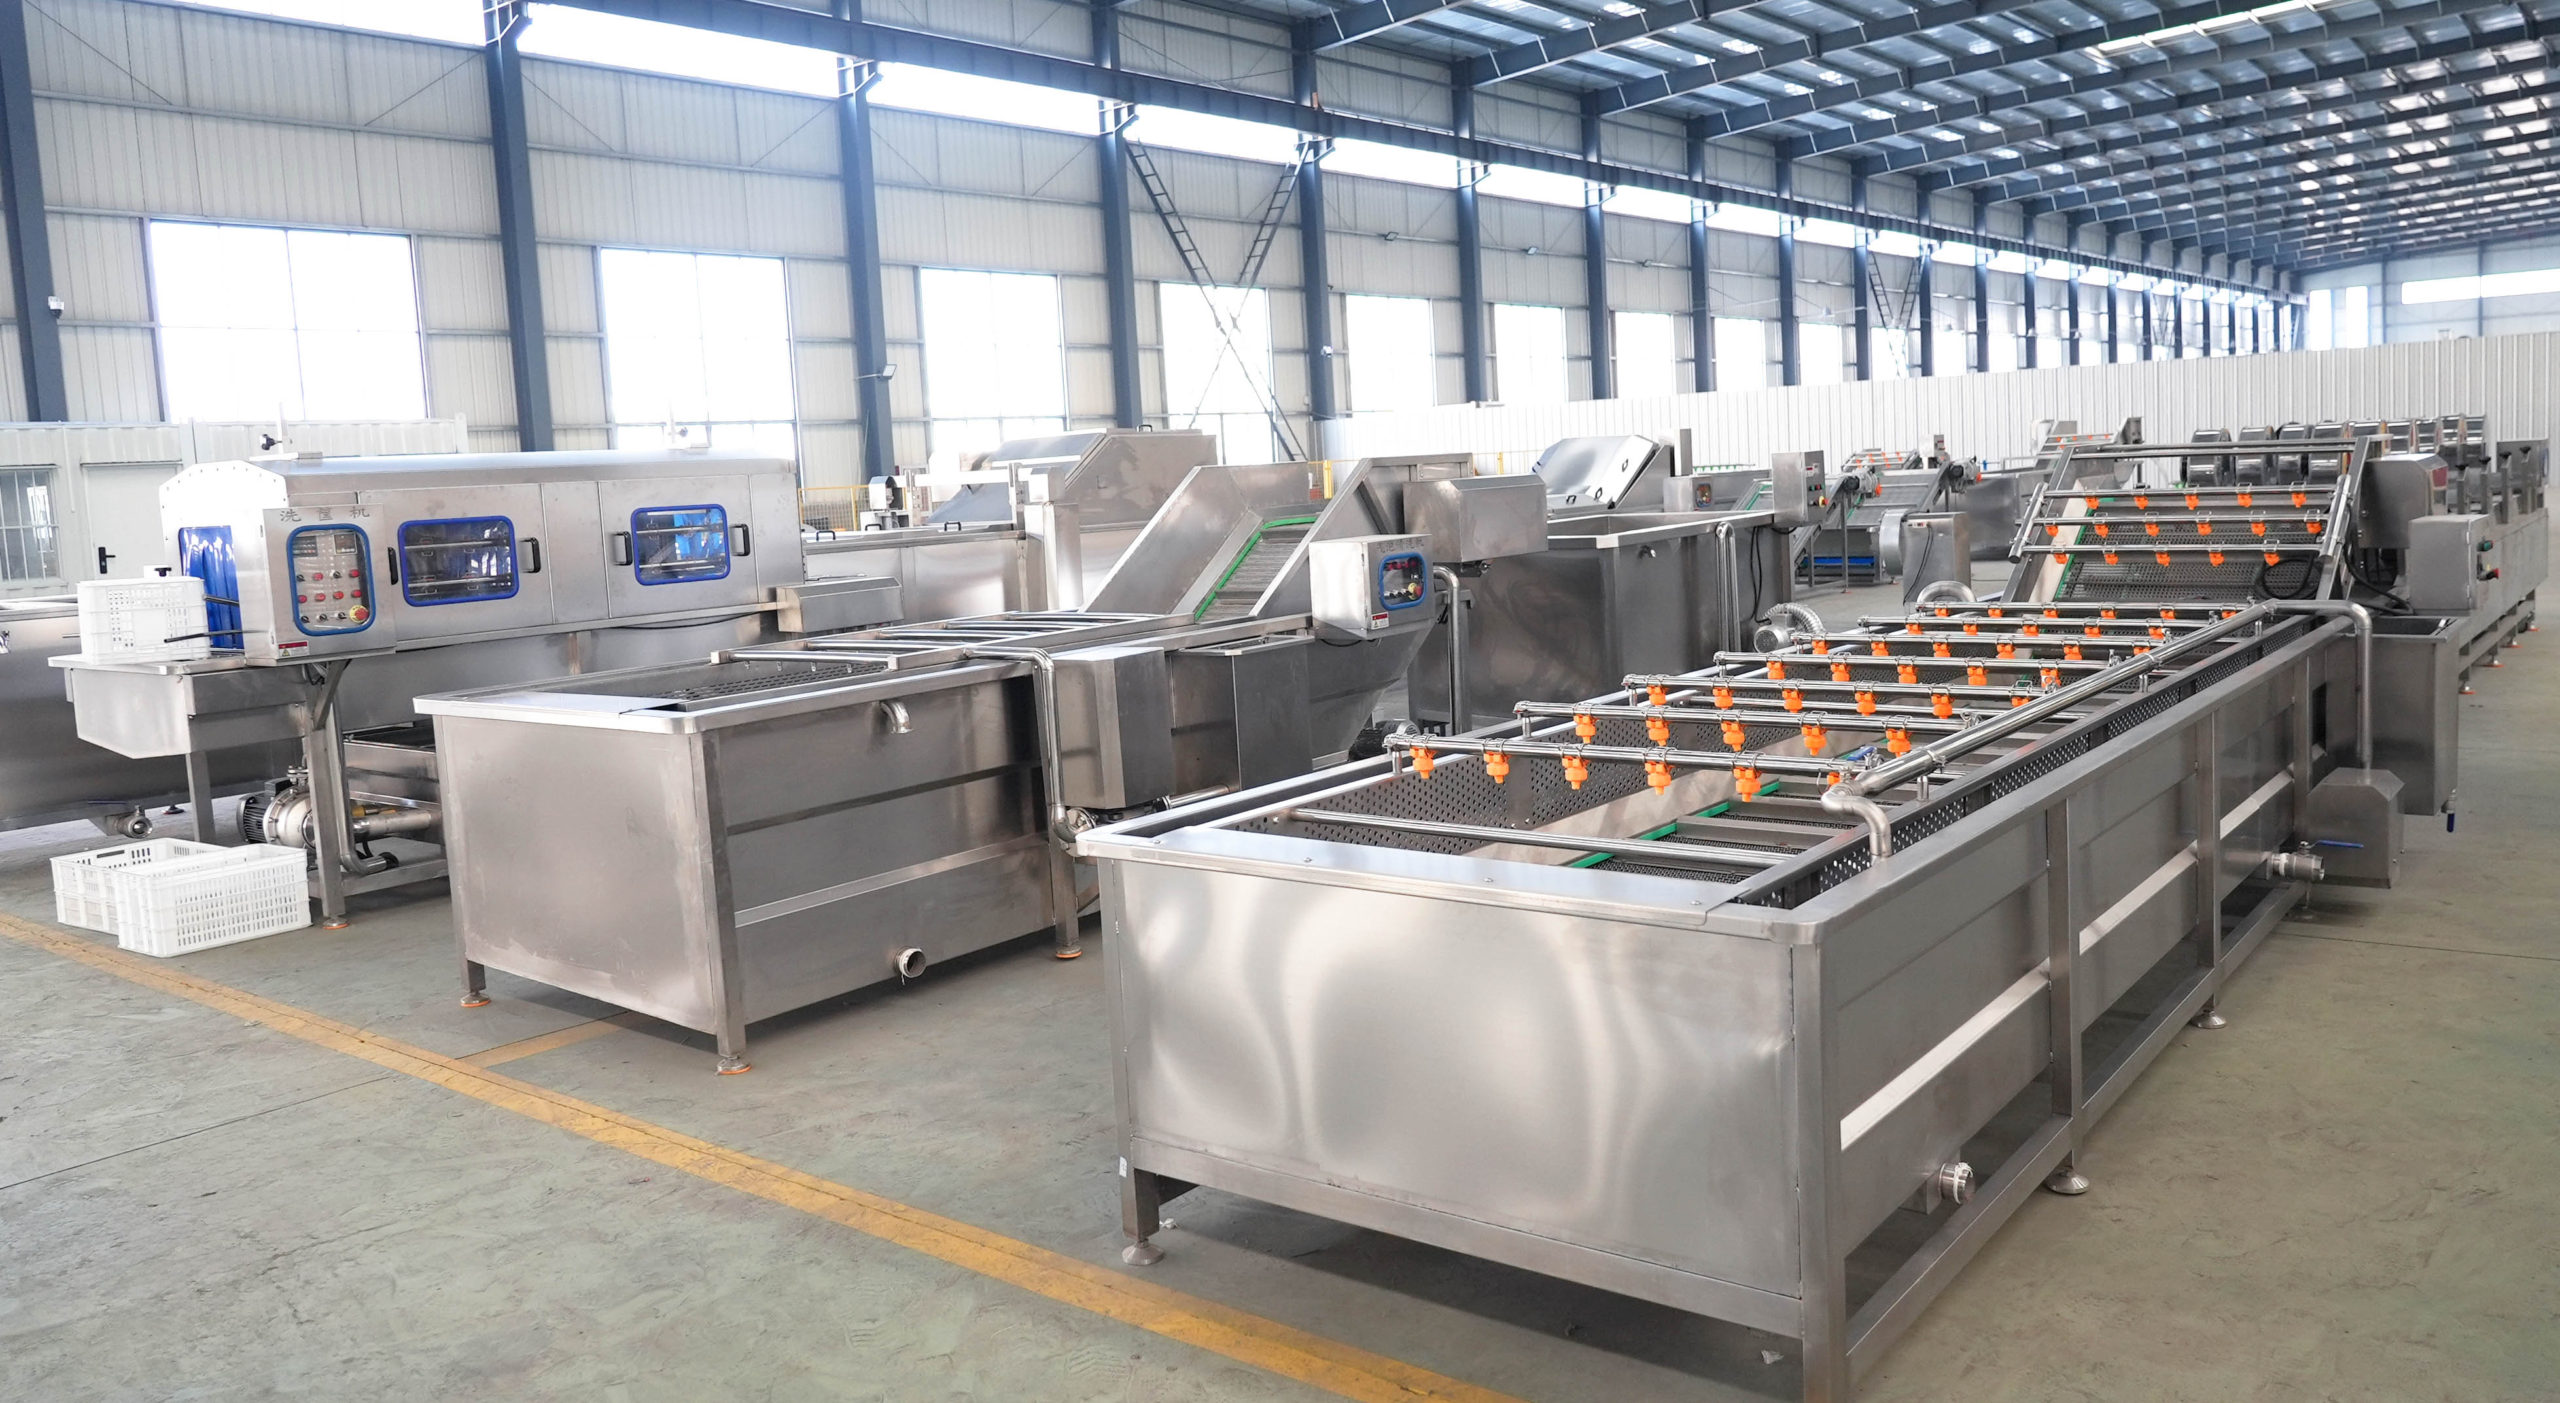
Lavadora com bolhas de ar
Lavagem principal com turbulência que reduz danos; os sedimentos se acumulam no fundo do tanque
Aço inoxidável para uso alimentício, 304 como padrão, 316L sob consulta
Comprimento do tanque, capacidade do soprador, velocidade da esteira de malha, circuito de filtragem
Descascadora com rolos de escovas
Lavagem por escovação ou descascamento abrasivo, conforme a capa instalada nos rolos
Estrutura de aço inoxidável com rolos de escovas substituíveis
Quantidade de rolos, rigidez das escovas, pressão de contato, tempo de permanência
Esteira para manuseio e inspeção manual
Classificação, inspeção e remoção de rejeitos entre as seções úmida e seca
Estrutura de aço inoxidável, esteira própria para uso alimentício
Largura da esteira, altura de trabalho, quantidade de estações, iluminação
Secador de ar por tombamento (máquina de desaguamento)
Remoção da umidade superficial antes do corte ou da embalagem; o tambor é especialmente projetado para tombar o produto sem causar danos
Aço inoxidável com facas de ar de grande volume
Volume de ar, comprimento do tambor, tempo de permanência
Transporte e integração
Conecta as estações, define o ritmo da linha e integra a arquitetura de controle
Estruturas de transportadores de aço inoxidável
Passo, inclinação, capacidade de acumulação, interface de controle
Culturas processadas por esta linha
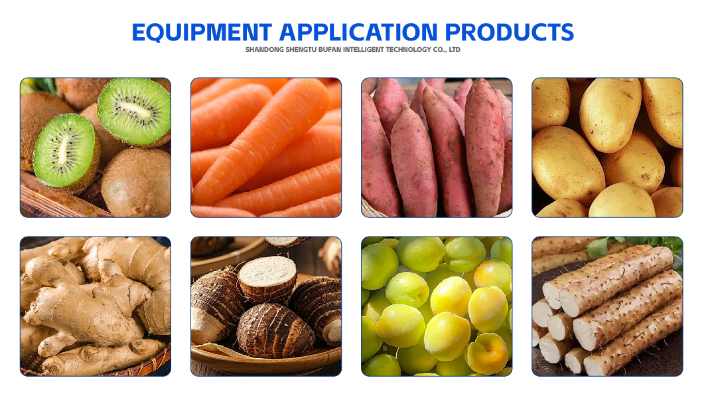 Batata
Cenoura
Batata-doce
Taro
Mandioca
Rabanete
Beterraba
Gengibre
Raiz de lótus
Cebola
Repolho (com troca de mecanismo)
Tubérculos e raízes verdadeiras se comportam de maneiras diferentes sob as escovas. Por isso, considere essa lista um ponto de partida, não uma garantia. As funções adjacentes de processamento de frutas podem ser atendidas pela mesma configuração de equipamentos sempre que o produto for firme e lavado inteiro. Confirme suas variedades com um engenheiro antes de definir a especificação.
O descascamento a vapor é oferecido como alternativa ao descascamento com escovas na produção de batata e cenoura em grande volume. Sua engenharia está documentada em registros de patentes: um vaso de pressão rotativo com elementos internos de elevação e uma área fechada para economizar vapor, seguido de uma queda acelerada de pressão ao fim do ciclo de descascamento. Já a Organização das Nações Unidas para a Alimentação e a Agricultura informa que descascadores com rolos abrasivos são usados em algumas grandes unidades de processamento de batata e cenoura.
“Todo mundo pergunta quanto tempo leva a troca de produto. O que realmente determina a resposta é quantas das suas culturas exigem um conjunto de escovas diferente. Batata e cenoura exigem uma troca de receita. Batata e taro exigem uma alteração nos equipamentos. São 2 linhas distintas, e essa conversa precisa acontecer com transparência na etapa do desenho — não durante o comissionamento.”
Processamento de várias culturas em uma linha — troca de produto e integração
Nenhum fornecedor pode publicar honestamente um único tempo de troca de produto para uma linha que processa várias culturas, e não vamos inventar um. A duração depende das variáveis que realmente mudam entre a cultura que sai e a que entra. Podemos publicar a lista de variáveis. Veja a seguir.
O que determina o tempo de troca de produto
-
01
Troca do conjunto de escovas, necessária quando a linha passa entre culturas que exigem descascamento abrasivo e culturas que precisam apenas de polimento. É o maior bloco de tempo da lista.
-
02
Pressão de contato das escovas e tempo de permanência, ajustes de receita. São rápidos quando salvos como predefinição e demorados quando precisam ser redescobertos por tentativa.
-
03
Troca ou reposição de água, determinada pela carga de sujidade da cultura que sai da linha, e não pela que entra.
-
04
Ferramentas de corte, relevantes apenas quando o formato do produto muda entre cubos, fatias e inteiro.
-
05
Lavagem entre operações com diferentes alérgenos ou produtos orgânicos, definida pelo seu próprio plano de controle de contaminação, não pela máquina.
Neste caso, a camada de controle justifica seu custo, em vez de apenas enfeitar a especificação. A plataforma STUnit da Shengtu armazena receitas das culturas como predefinições, para recuperar a pressão das escovas, a velocidade da esteira e o tempo de permanência em vez de redescobri-los. Caixas de controle de baixo código e gateways multiprotocolo permitem que uma linha modular se coordene com os equipamentos que você já tem, enquanto algoritmos de borda e visão computacional detectam um gargalo em desenvolvimento antes que ele interrompa a produção. O objetivo é manter uma produção estável durante todo o calendário de culturas, não automatizar por automatizar.
Atualizações remotas e diagnósticos à distância são importantes por uma razão prática: fabricantes que investem em manutenção aprimorada relatam reduções de paradas entre 35% e 45%, além de reduções ainda maiores de defeitos. Esses resultados vêm de unidades industriais de outras empresas, não das nossas. Portanto, considere essa faixa uma indicação de tendência, não uma promessa.
Integração com os equipamentos que você já utiliza
Raramente as linhas totalmente automáticas para vegetais são instaladas em uma unidade industrial nova, sem estruturas anteriores. Túneis de congelamento a jusante, sistemas de descarregamento a montante e controles existentes da unidade industrial impõem limites ao projeto. O erro é descobrir essas limitações durante a instalação. A equipe de engenharia de processo da Shengtu mapeia cada interface antes do início do projeto mecânico, transformando o comissionamento em um exercício de integração, em vez de uma etapa de descobertas.
As utilidades industriais exigem o mesmo cuidado. Alimentação monofásica ou trifásica, 120/240/480 V, vapor em lb por horsepower-hour e ar comprimido em pés cúbicos por minuto precisam ser compatíveis com o que seu edifício pode fornecer.
Certificações, base de fabricação e verificação da fábrica
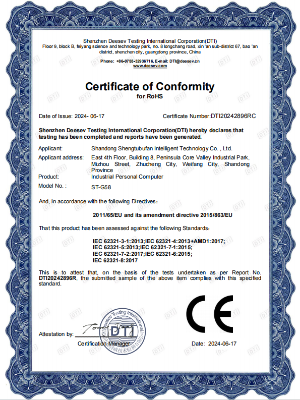
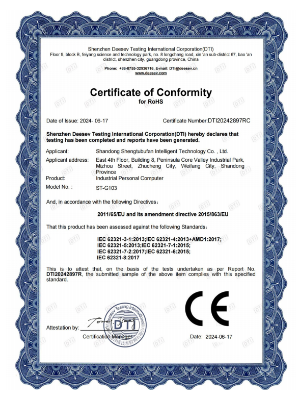
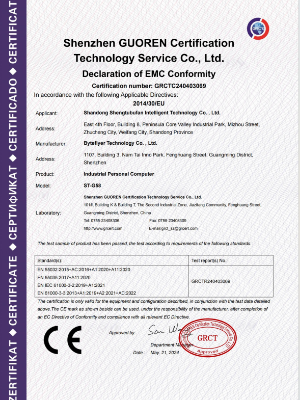
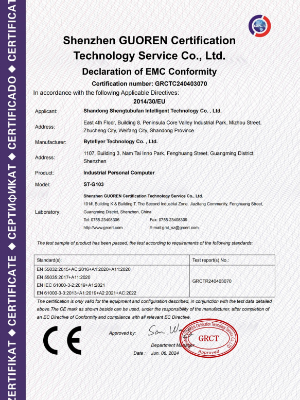
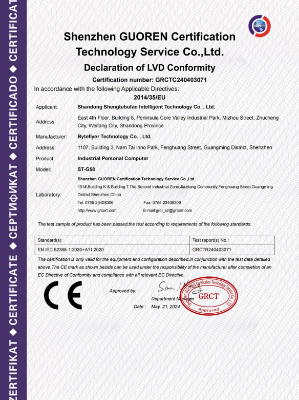
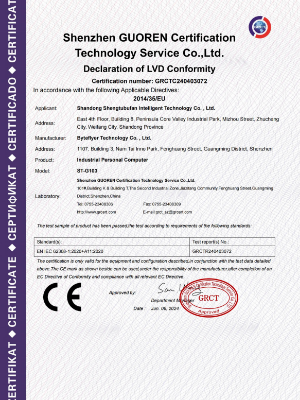
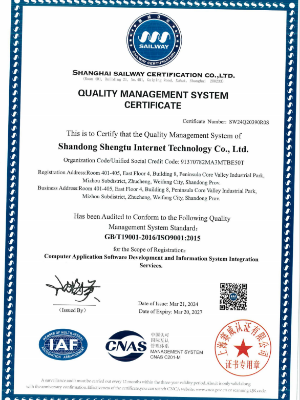
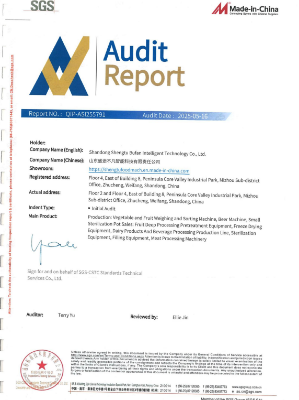
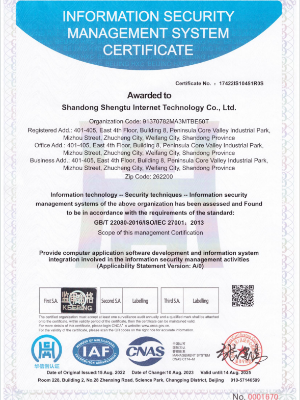
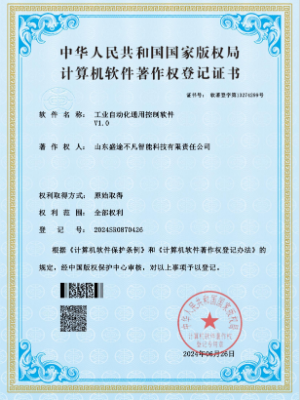
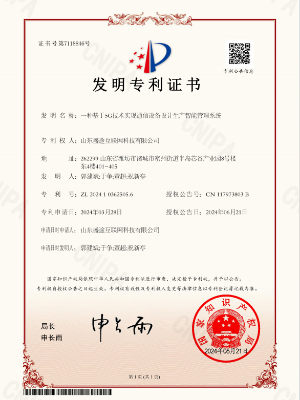
Os certificados e documentos aplicáveis são confirmados de acordo com o modelo do equipamento, a configuração e o país de destino. Os registros do sistema de gestão da empresa são analisados separadamente dos documentos de conformidade do produto.
CE
Gestão da qualidade ISO 9001
Segurança da informação ISO 27001
SGS
DCMM Level-2
Patentes
Direitos autorais de software
Marcas registradas
O projeto higiênico de máquinas para processamento de vegetais é regido por normas publicadas, não por garantias dos fornecedores. A EN 1672-2 estabelece requisitos de higiene para máquinas de processamento de alimentos, e a ISO 14159:2002 define requisitos de higiene para o projeto de máquinas em geral. A Shengtu fabrica de acordo com esses documentos porque uma reprovação em auditoria não é um problema de papelada: é uma paralisação da produção, e as paralisações são o que mais custa a uma linha.
Uma obrigação que os compradores quase nunca incluem no orçamento: recomenda-se passivar as superfícies de aço inoxidável em contato com alimentos após qualquer reparo ou polimento. Se essa etapa for ignorada, surge um risco de corrosão justamente na área que o inspetor vai coletar amostras primeiro. Peça a qualquer fornecedor — inclusive à Shengtu — que informe por escrito quem faz a passivação após reparos cobertos pela garantia.
01
/
11
Base de fabricação: o que você pode verificar
- Quatro bases de fabricação próprias e construídas pela empresa; mais de 20.000 m² de escritórios e espaços de exposição distribuídos pela rede da empresa em quatro cidades
- Cerca de 5.000 m² de showroom com equipamentos em funcionamento
- Aproximadamente 80% dos equipamentos principais são produzidos pela própria empresa, em vez de serem adquiridos de terceiros
- A sede fabril fica em Zhucheng, Shandong, dentro do polo industrial de máquinas para alimentos de Zhucheng; há escritórios em Qingdao, Changzhou e Weifang
“Eu pago antes de eles fabricarem o equipamento?”
Essa pergunta, quase palavra por palavra, é o que os compradores fazem em fóruns de compras — antes de falar de preço e marca. A verdadeira preocupação é a sequência de verificações, e há uma resposta documentada para isso.
O Teste de Aceitação na Fábrica é a etapa de aceitação definida em contrato, realizada nas instalações do fabricante antes de o comprador aceitar o embarque. Ele verifica a especificação técnica, os desenhos, os requisitos de desempenho, os certificados e o conjunto de documentos em relação ao que foi efetivamente contratado. Para sistemas de automação de processos, essa etapa é definida formalmente pela IEC/ANSI/ISA 62381.
A lógica comercial aqui é assimétrica e favorece você. Uma não conformidade encontrada em nossa oficina custa horas de trabalho ao fornecedor; o mesmo defeito encontrado após o embarque, o desembaraço aduaneiro, o transporte e a instalação custa muito mais e ainda provoca atrasos no cronograma. Quando viajar é inviável, é prática aceita acompanhar o teste remotamente por uma visita guiada ao vivo em vídeo, observar os testes em tempo real, revisar a documentação digital e aprovar a etapa à distância.
Resultados de linhas instaladas: o que os operadores relatam
Publicamos apenas o que podemos comprovar. Clientes identificados, logotipos e fotos das instalações aparecem aqui somente quando o cliente autoriza; por isso, as 2 referências abaixo são descritas pela configuração, sem identificação por nome.
2 referências de linhas de produção de vegetais de raiz instaladas (anônimas)
| Referência | Culturas processadas | Configuração | Forma de apresentação do produto | O que o projeto viabilizou |
|---|---|---|---|---|
| Processador contratado, Sudeste Asiático | Mandioca, batata-doce | Pré-lavagem em tambor → remoção de pedras → descascamento abrasivo → esteira de inspeção → desaguamento | Descascados inteiros, a granel | Dimensionada para a capacidade por hora na alta temporada; a remoção de pedras foi acrescentada após uma inspeção no local constatar uma quantidade de pedras muito acima do previsto no escopo original |
| Fornecedor de cozinha central, Leste Asiático | Batata, cenoura, rabanete | Lavagem com bolhas de ar → polimento com escovas → inspeção → corte em cubos → lavagem posterior → desaguamento | Produtos frescos cortados, embalados e prontos para cozinhar | As receitas predefinidas permitem a troca entre culturas; as ferramentas de corte só são trocadas quando muda a forma de apresentação do produto |
Por que não informamos um percentual de rendimento
O rendimento depende da matéria-prima, da tolerância à profundidade do descascamento e do padrão de classificação. Por isso, qualquer número que publicássemos seria uma afirmação de marketing, não de engenharia. Há um problema mais profundo com os números de destaque sobre rendimento, apontado por estudos acadêmicos sobre análise de rendimento da produção: os dados do balanço de massa nem sempre fornecem informações suficientes sobre a origem exata das perdas indesejadas de massa.
Considere isso um teste para o fornecedor. Se ele promete "98% de rendimento" sem detalhar as perdas por estação, você recebeu pouquíssimas informações que possa usar para tomar uma decisão.
Variáveis para incluir no seu próprio modelo de retorno do investimento
- Substituição do manuseio manual — número atual de funcionários na lavagem, no descascamento e na inspeção, considerando o custo total da hora de trabalho
- Variação nas perdas do descascamento — meça a remoção atual da casca e compare-a com a profundidade ajustável de descascamento na sua própria cultura, ao longo de um turno completo
- Redução do tempo de inatividade — tempo de inatividade provocado pela troca de produto ou por falhas da linha em uma temporada típica, multiplicado pela sua taxa horária total atual.
- Água e efluentes — a recirculação e a filtragem reduzem o volume captado, mas a economia depende de cada instalação e precisa ser medida por medidor
- Manutenção e peças de reposição — estimadas como um % anual do valor do equipamento, não como um custo único.
Guia de compras — fatores de custo, prazo de entrega, escopo de fornecimento e pós-venda
Em projetos turnkey de processamento de alimentos, o custo total é pouco transparente por uma razão estrutural, não por conspiração. A Oklahoma State University Extension aponta a especificação incompleta como causa: uma especificação completa "minimiza a confusão entre o comprador e o fornecedor, permitindo propostas firmes que eliminam custos ocultos". Um escopo vago na entrada, custos ocultos na saída.
Gancho B — lista de verificação dos fatores de custo da linha: as 8 variáveis que definem o preço
01
Faixa de capacidade
A largura das máquinas, o comprimento dos tambores e o dimensionamento dos motores acompanham a capacidade máxima em kg/h, não a capacidade média em kg/h
02
Método de descascamento
Com rolos de escovas, abrasivo ou vapor; o vapor exige um vaso de pressão e abastecimento de vapor
03
Complexidade da etapa inicial, com produto sujo
Pré-lavagem, remoção de pedras e manejo da sujidade, definidos pelas condições do campo, não pelo nome da cultura
04
Módulo de corte
Necessário apenas para produtos frescos cortados; a máquina de corte de vegetais e suas ferramentas para cubos, fatias e palitos são orçadas separadamente
05
Tratamento e reúso da água
Filtragem, circuitos de recirculação e manejo de sedimentos — o item com maior variação de custo em culturas com muita sujidade
06
Nível de automação
Inspeção manual ou classificação assistida por visão; arquitetura de controle e quantidade de gateways
07
Grau do aço inoxidável
304 como padrão; 316L quando houver exposição a cloretos ou quando o seu próprio plano de segurança de alimentos exigir
08
Instalação e comissionamento
Se a supervisão, a instalação completa e o treinamento dos operadores estão incluídos no escopo orçado ou ficam fora dele
Referências publicadas do setor estimam a manutenção anual em 3–6% do custo do equipamento e as peças de reposição em 2–4%. Em 5 anos, o custo total acumulado de propriedade fica próximo de 145–165% do investimento inicial no equipamento. Esses valores vêm de pesquisas de mercado, não de medições da Shengtu. Ainda assim, a tendência já permite planejar: a cotação representa cerca de dois terços do custo real ao longo de 5 anos.
Cronograma de entrega
Projeto do processo
Cultura, capacidade de processamento e forma de apresentação do produto definidas; lista de estações e balanço hídrico acordados.
Projeto mecânico
Desenhos do arranjo geral, lista de utilidades industriais e pontos de interface enviados para sua aprovação.
Fabricação
Fabricação em nossas próprias bases, com pontos de inspeção durante o processo.
Aceitação na fábrica
Acompanhada presencialmente ou à distância; relatório datado com o registro de não conformidades.
Embarque
Encaixotamento, proteção e conjunto de documentos.
Instalação
Posicionamento, conexão e alinhamento na sua planta industrial.
Comissionamento
Teste com água, conforme os critérios de desempenho acordados.
Treinamento dos operadores
Entrega técnica às equipes de produção e manutenção.
Escopo de fornecimento — quem é responsável por cada item
Item
Shengtu
Comprador
Em conjunto
Projeto do processo e projeto mecânico
✔
Fabricação do equipamento e aceitação na fábrica
✔
Edificação, fundações e drenagem do piso
✔
Alimentação elétrica até a caixa de terminais da linha
✔
Abastecimento de água, drenagem e licenças para efluentes
✔
Frete marítimo, seguro e desembaraço aduaneiro
✔ conforme o Incoterm acordado
Descarregamento, posicionamento e içamento
✔
Supervisão da instalação
✔
Mão de obra para instalação mecânica e elétrica
✔
Comissionamento e verificação de desempenho
✔
Passe o cursor para ampliar as responsabilidades da fase final
Treinamento de operadores e da equipe de manutenção
✔
Matéria-prima para os testes de comissionamento
✔
Pós-venda e peças de reposição
-
Kit de peças de desgaste
Conjuntos de escovas, correias, vedações e rolamentos acompanham a linha; a reposição anual é orçada separadamente
-
Escopo do eletricista local
A conexão à caixa de terminais, a fiação dos motores e o trabalho com seccionadores podem ser feitos pelo seu prestador local, seguindo nossos esquemas
-
Assistência por vídeo à distância
Diagnóstico de falhas ao vivo com sua equipe de manutenção, usando dados de diagnóstico do sistema de controle
-
Prazo de resposta
O engenheiro responsável pelo seu projeto responde às solicitações técnicas em até 1 dia útil
-
Documentação
Desenhos, esquemas elétricos, lista de peças de reposição e manuais de operação entregues no conjunto de documentos finais conforme construído
A disponibilidade de peças de reposição e a capacidade de calibração devem constar desde o primeiro dia da sua planilha de avaliação, junto com a facilidade de limpeza. Equipamentos fabricados em outro país, sob normas de segurança diferentes, também exigem uma análise de segurança do trabalho específica para a sua instalação. Peça a lista de peças de reposição antes de assinar, não depois.
Solicite a lista de peças de reposição
Ferramentas de engenharia para processamento de vegetais de raiz
Acesse nosso conjunto de ferramentas de engenharia estrutural para configurar o processamento na linha, selecionar mecanismos de lavagem, avaliar a prontidão para troca de produto e calcular os principais fatores de custo.
01
SYS-CONFIGURATOR
Configurador de linha para vegetais de raiz
EXECUTAR FERRAMENTA
↗
02
MECH-SELECTOR
Seletor de mecanismos de lavagem
EXECUTAR FERRAMENTA
↗
03
DATA-PROFILER
Analisador da prontidão para troca de produto
EXECUTAR FERRAMENTA
↗
04
FIN-WORKSHEET
Planilha de fatores de custo da linha
EXECUTAR FERRAMENTA
↗
Perguntas frequentes
Em alta agora