Связаться с компанией Shengtu Bufan

Проверка качества по требованиям проекта
Экструзионное оборудование
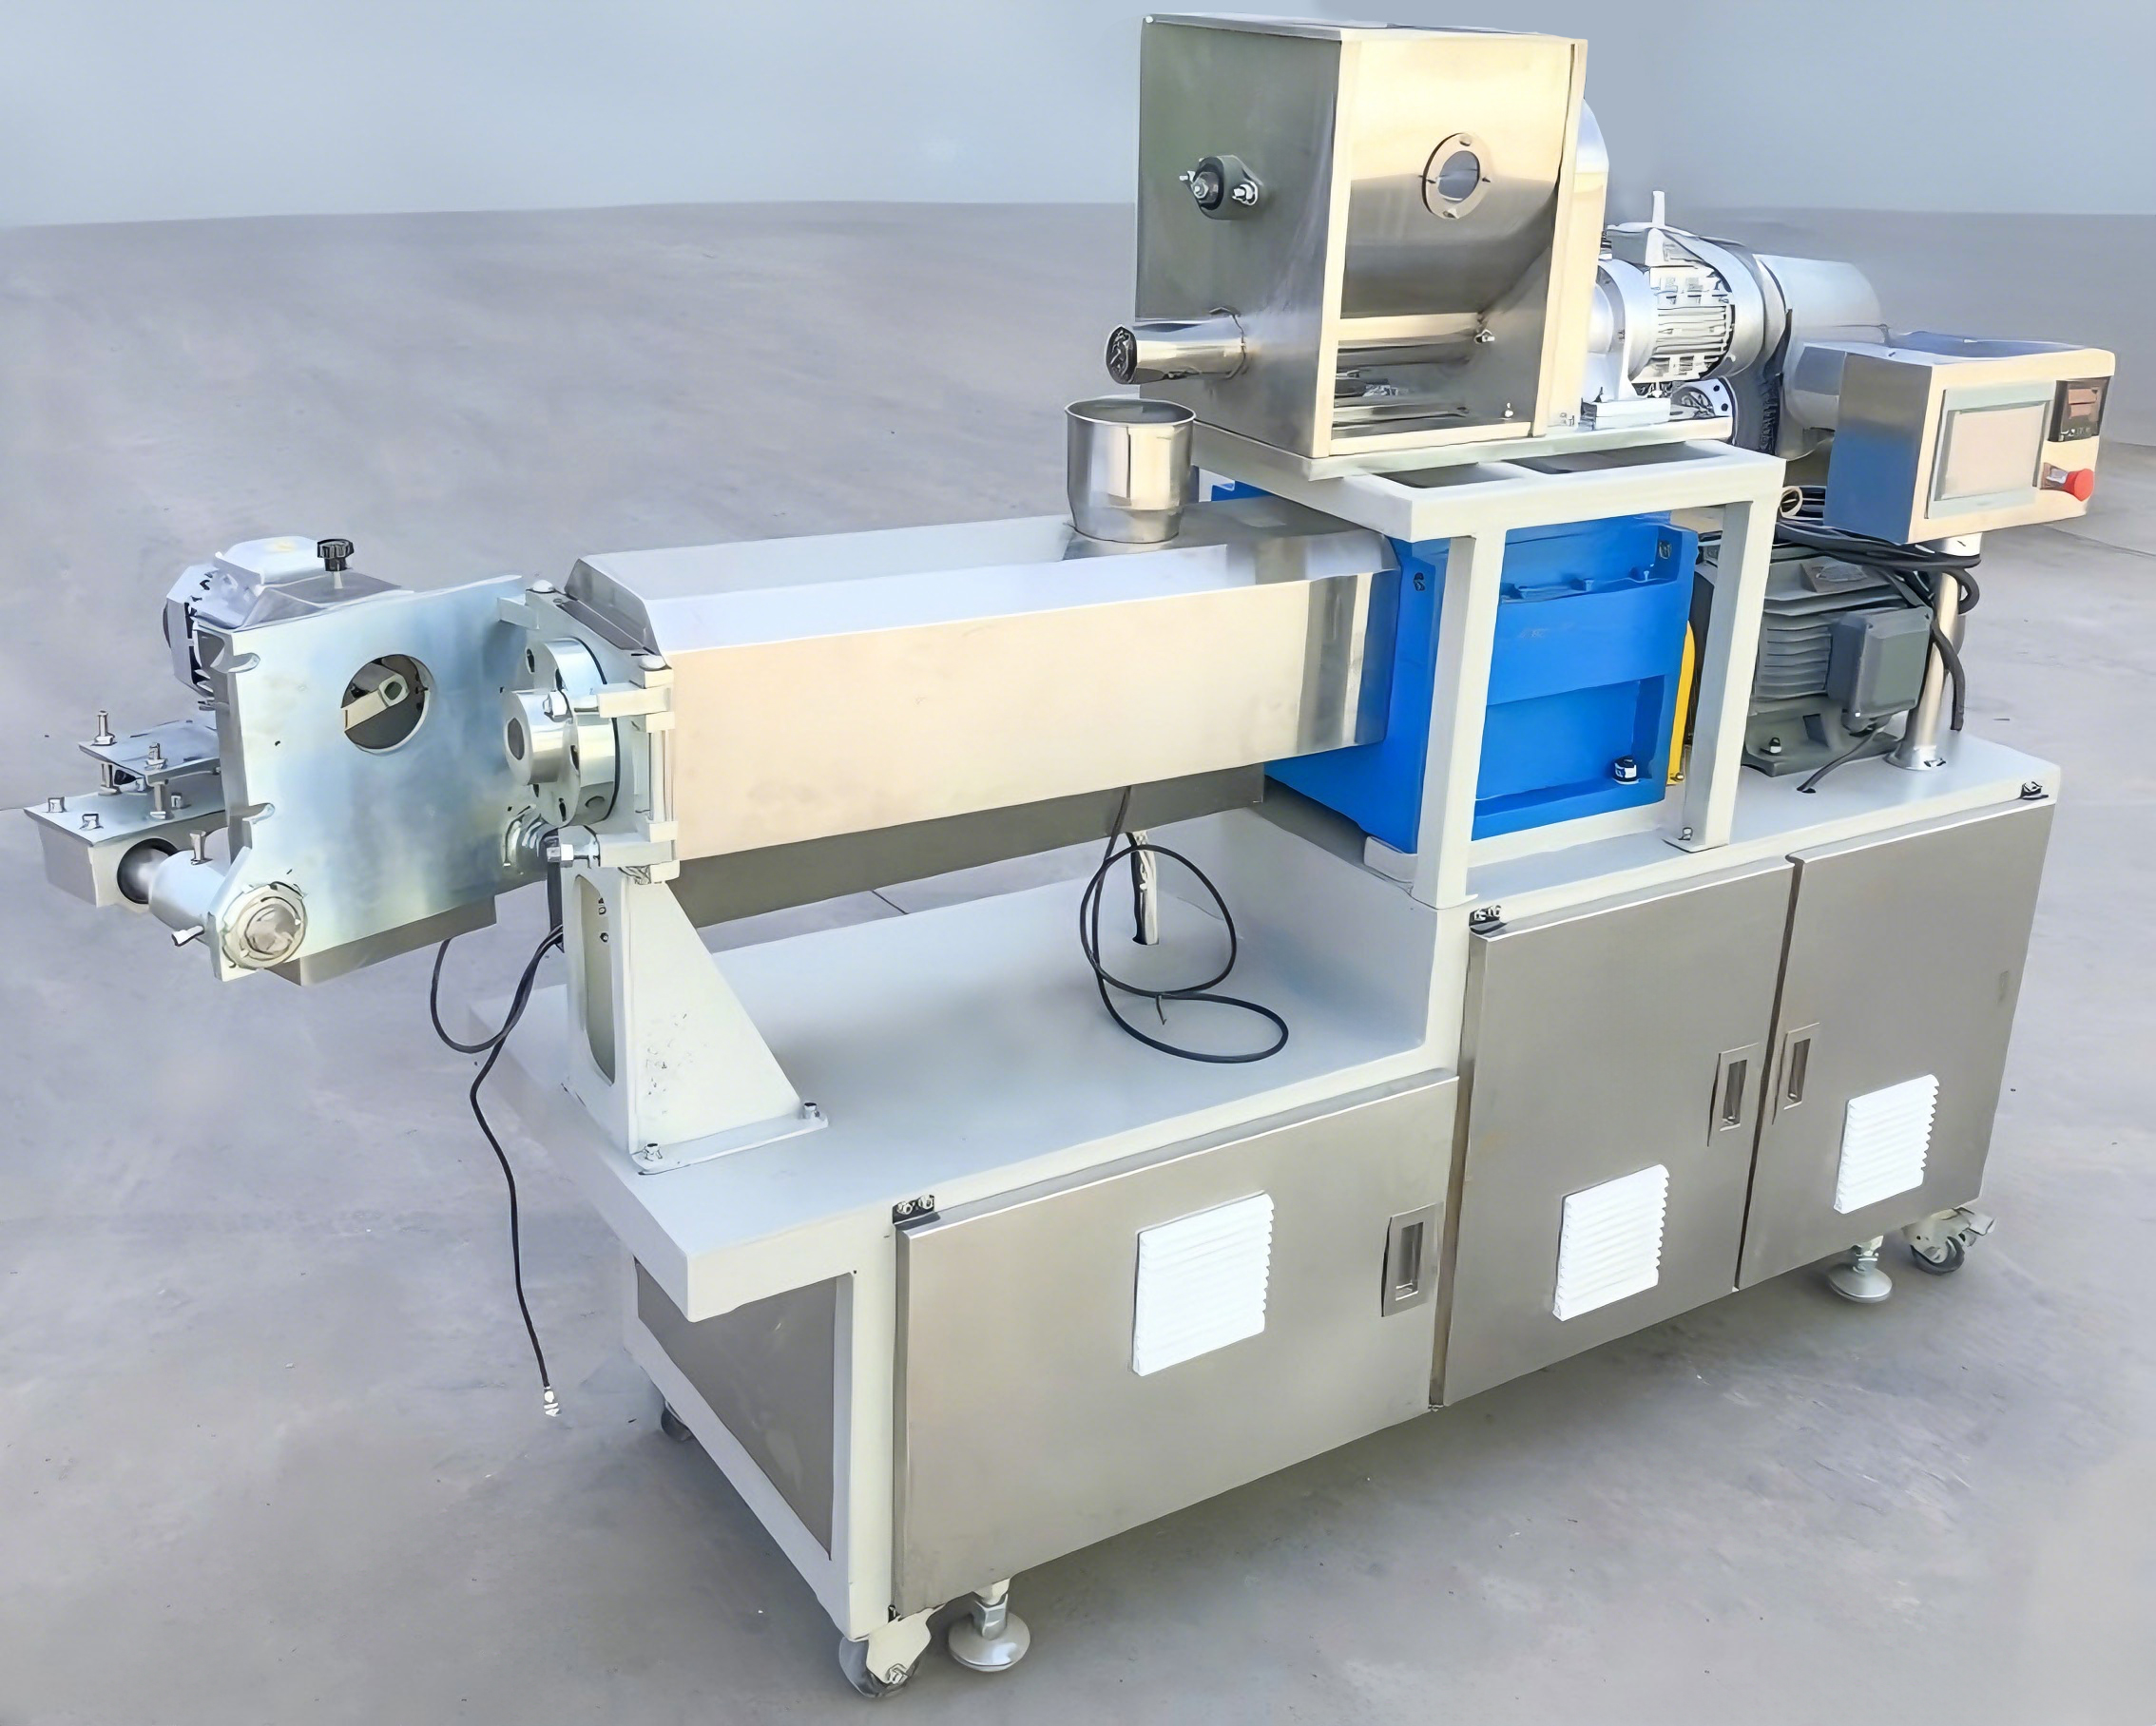
Пищевые экструдеры с двумя шнеками для производства снеков, кормов для домашних животных, круп и кормов для аквакультуры
Shengtu производит двухшнековые пищевые экструдеры и комплектует их необходимыми станциями — от смесителя в начале линии до упаковочной машины в конце. Сообщите нам продукт и требуемую производительность в килограммах в час, и инженер подберёт оборудование под ваш технологический рецепт, а не по каталогу.
- 4 модели, 100–500 кг/ч
- Изготовление за 30–40 рабочих дней
- Аванс 30 % T/T
- Минимальный заказ — 1 комплект
Ваш технологический рецепт, фотографии продукта и целевые показатели выпуска продукции останутся известны только вам и нашей инженерной команде. Мы не публикуем и не используем повторно рецептуры заказчиков.
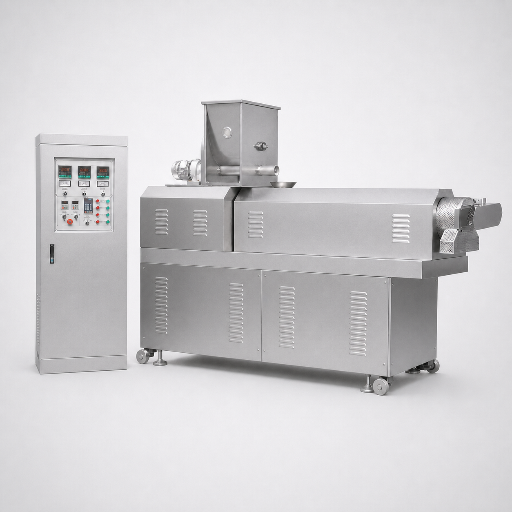
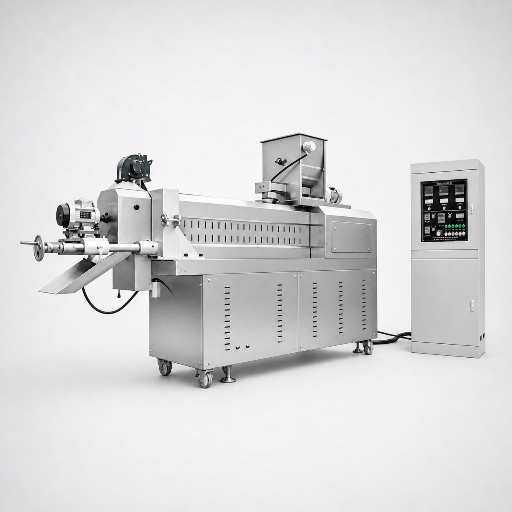
Нажмите, чтобы переключить
100–500
Диапазон производительности, кг/ч
30–40
Срок изготовления, дней
100%
Подбор под технологический рецепт
ISO
Документация на оборудование
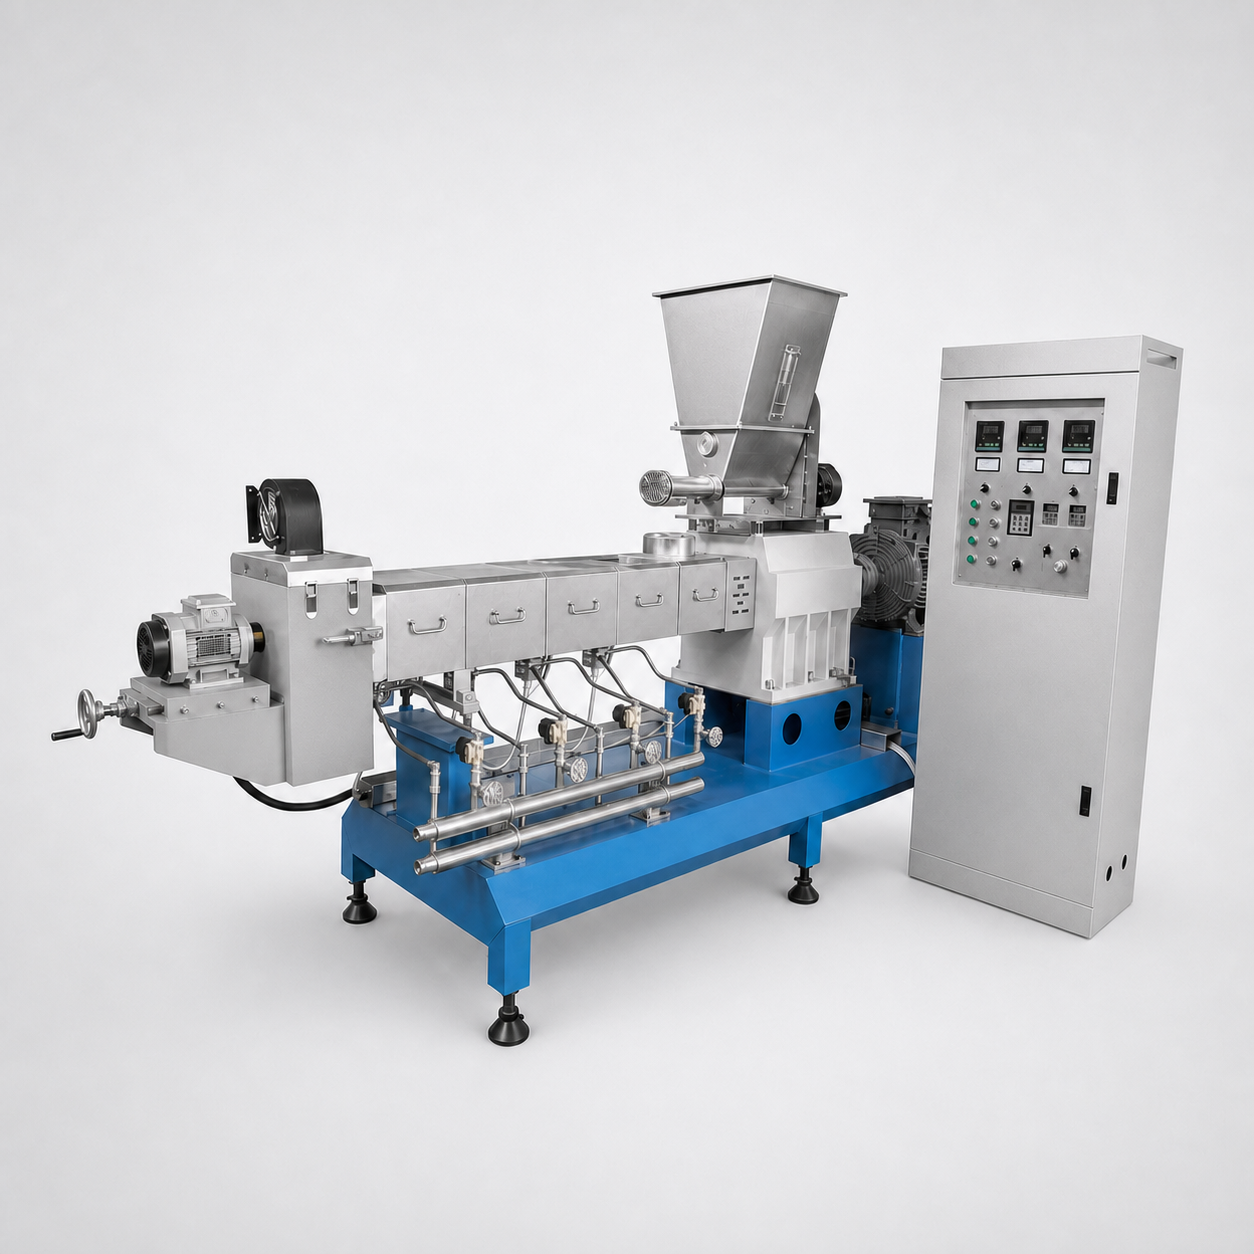
Краткий обзор возможностей экструзии
Пищевой экструдер — это двухшнековая машина, которая за один непрерывный проход смешивает, готовит и формует пищевые продукты или корма. Shengtu производит 4 модели производительностью от 100 до 500 кг/ч. Приготовление происходит в шнековом узле за счёт сдвига и давления, форму задаёт матрица, а длину изделия — нож.
100–500 кг/ч
4 модели с двумя шнеками. LY65 подходит для опытных и небольших производств, LY85 — для полноценного серийного выпуска.
Шнеки диаметром от 65 mm до 85 mm
Два зацепляющихся шнека диаметром 65, 70, 75 и 85 mm, длина шнеков — от 1 050 mm до 2 150 mm.
Главный привод — 22–75 кВт
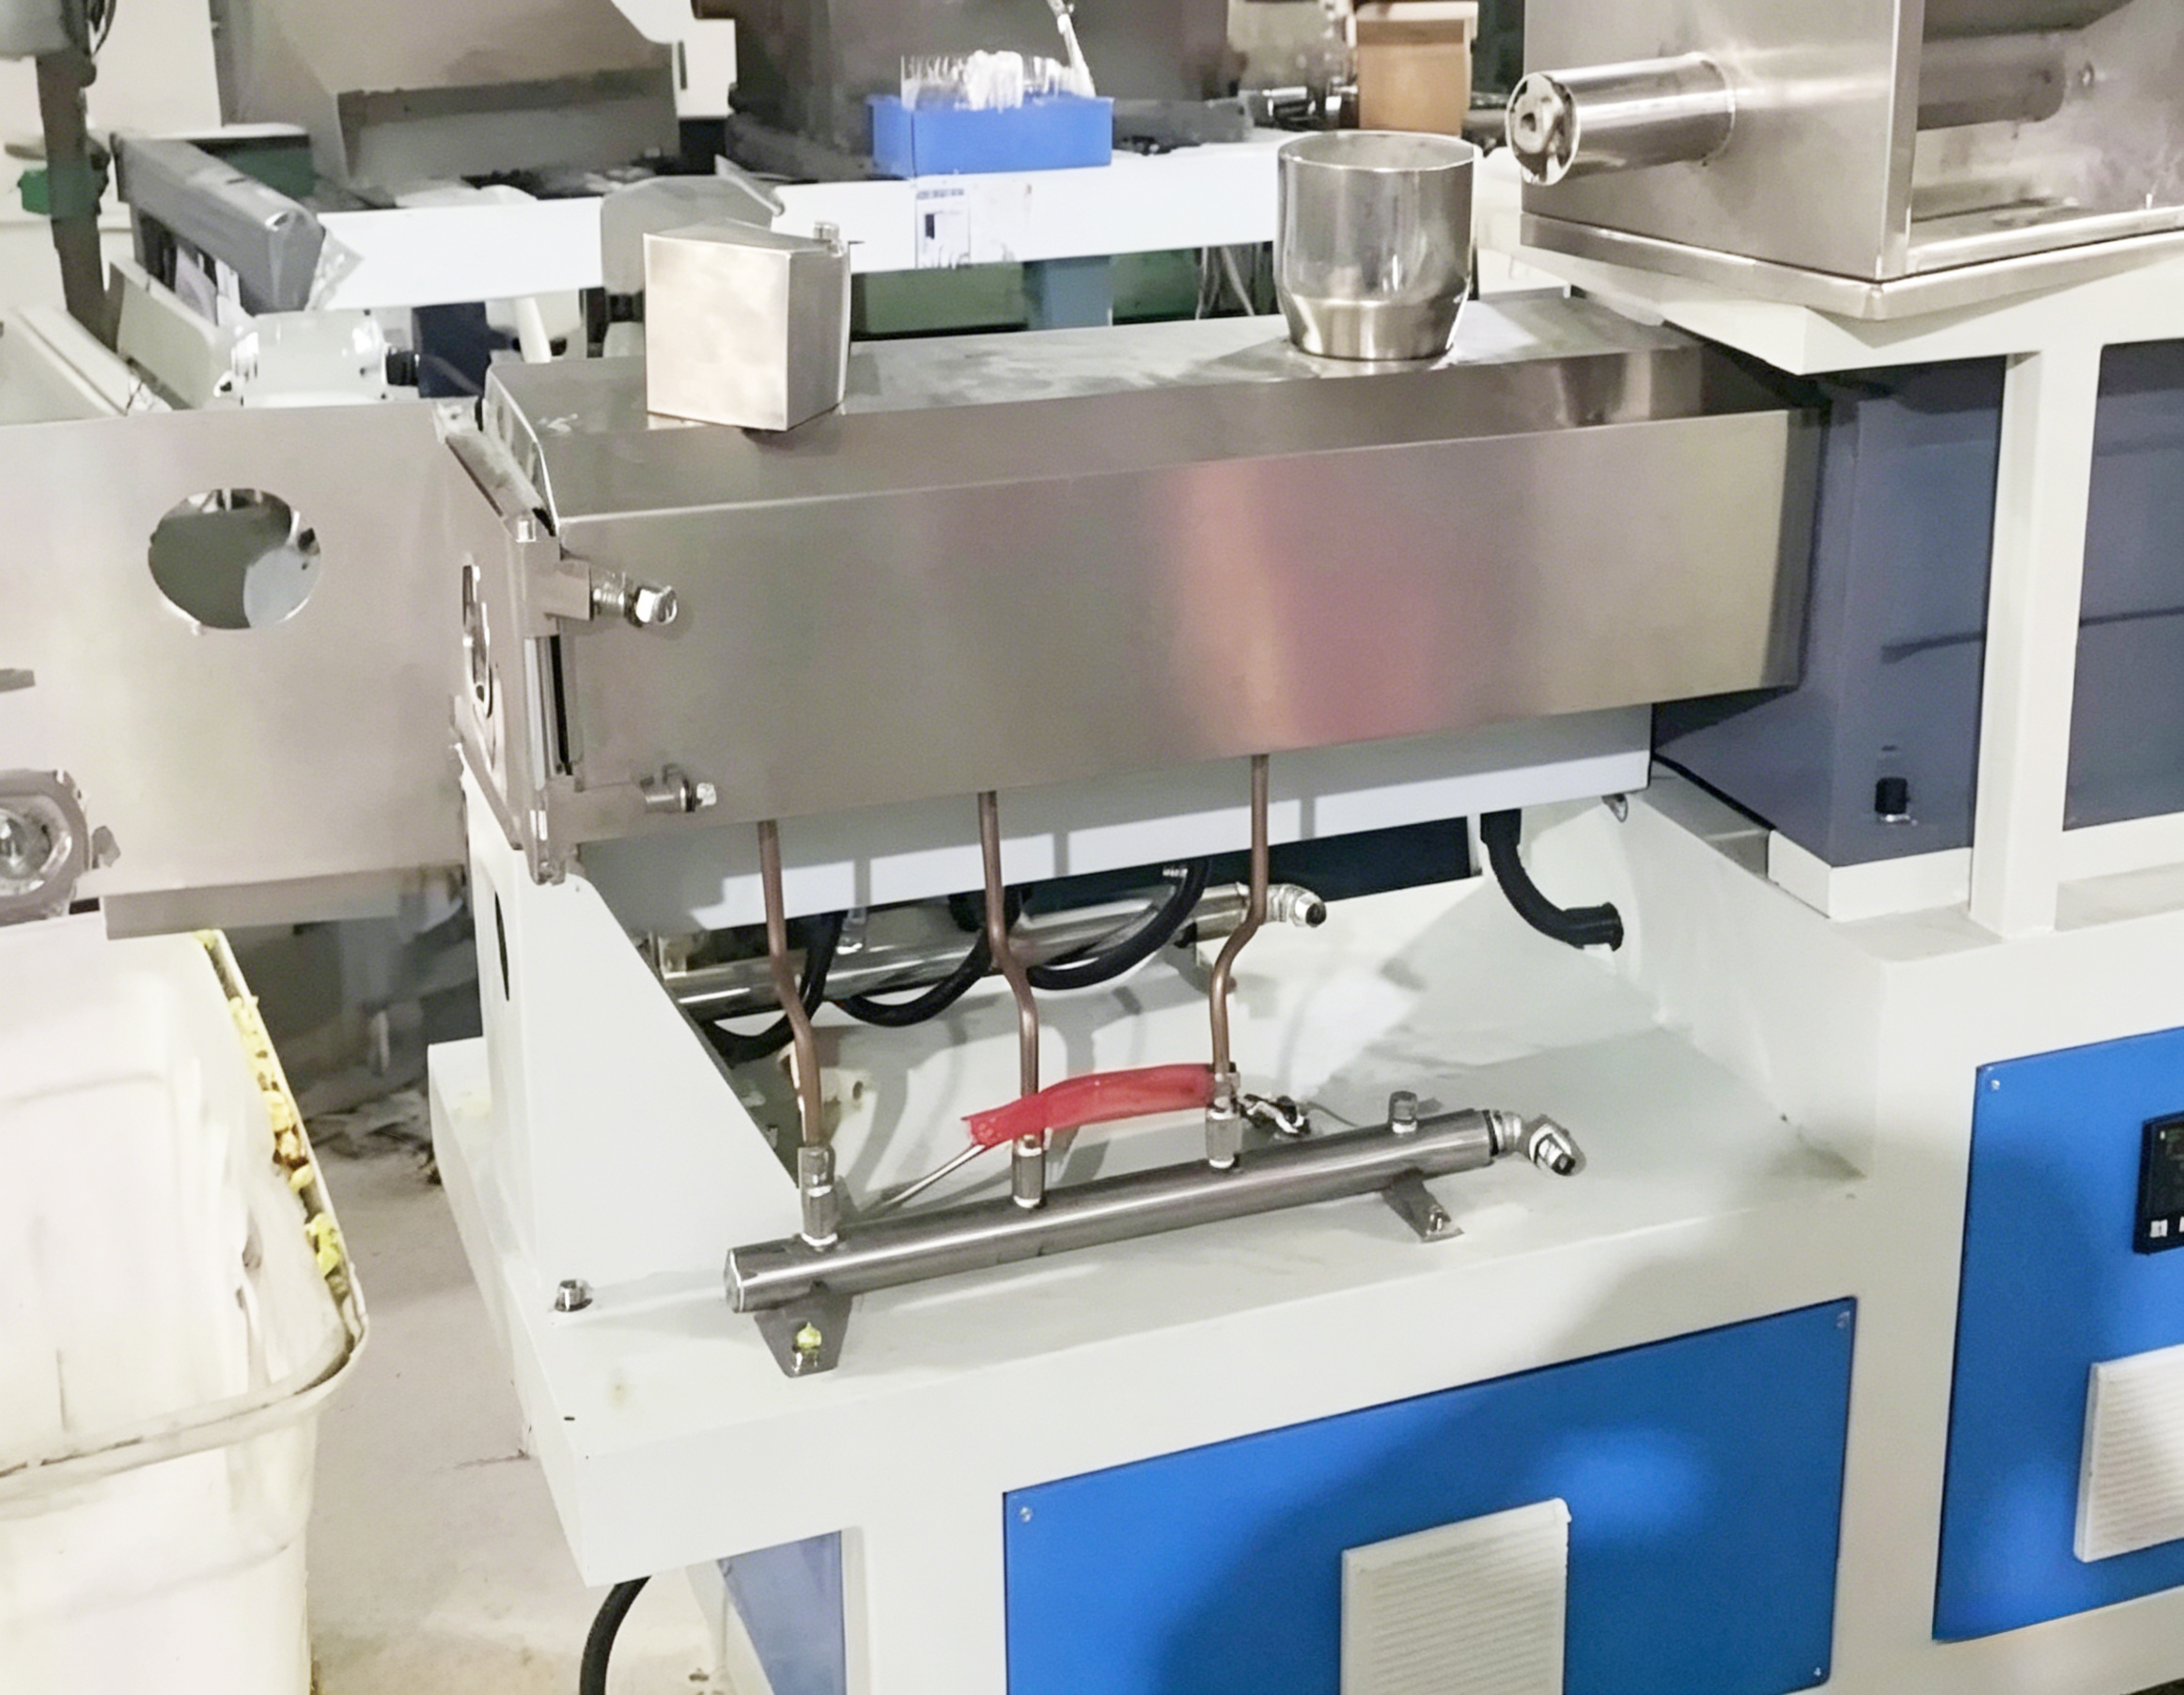
На моделях LY65, LY70 и LY85 скорость регулируется преобразователем частоты. Нагрев корпуса разделён на зоны; мощность зависит от модели и составляет 10–26,4 кВт.
Нержавеющая сталь 304 для пищевого оборудования
Используется при изготовлении всей машины; эта марка предусмотрена нормами для металлов, контактирующих с пищевыми продуктами, — от FDA 21 CFR Part 177 до GB 4806.9.5
5 испытаний перед отгрузкой
Для каждой машины проводят холостой пуск, имитацию работы под нагрузкой, проверку стабильности температурного контроля, осмотр ключевых компонентов и проверку совместной работы всей линии.
Условия гарантии подтверждаются в предложении и договоре
Сроки ответа, удалённая поддержка, обслуживание на месте и порядок поставки запасных частей подтверждаются в предложении и договоре.
9 станций
Смешивание, подача, предварительное кондиционирование, экструзия, резка, сушка, нанесение приправ, охлаждение и упаковка. Поставляются как единой линией, так и отдельными машинами.
Дополнительные сведения для планирования — в руководстве по оборудованию для экструзии пищевых продуктов.
Технологические рецепты разрабатываем вместе с вами
Вместе с вами подбираем формулу и параметры экструзии, а затем уточняем их во время пусконаладочных работ.
Станции экструзионной линии по порядку
Отдельный экструдер придаёт продукту форму. Линия производит готовый продукт. Ниже перечислены 9 станций, которые мы изготавливаем и объединяем в линию в порядке прохождения материала.
Смешивание и автоматическая подача
Сухие ингредиенты смешиваются, а затем с регулируемой скоростью подаются в экструдер. Подача осуществляется отдельным приводом с преобразователем частоты: 0.75 кВт на LY65 и LY70 и до 2.2 кВт на LY75. Это позволяет регулировать скорость подачи независимо от скорости шнеков.
Геометрия бункера, предотвращающая образование сводов, важнее мощности питателя. Если в бункере образуется свод, подача материала в корпус прекращается. На панели это может выглядеть как проблема со скоростью шнеков, хотя на самом деле нарушен поток порошка.
Предварительное кондиционирование: когда без него можно обойтись
Перед поступлением материала к шнекам в камере с лопастной мешалкой к сухой смеси добавляются пар и вода. По данным NC State Extension, смешивание занимает от 2 до 4 минут. При этом сырьё переходит из стеклообразного состояния в эластичное, крахмал начинает клейстеризоваться, и для дальнейшей обработки экструдеру требуется меньше механической энергии.1
Перед тем как включать эту станцию в заказ, учитывайте важный порог. При влажности сырья в процессе ниже примерно 18 % предварительное кондиционирование можно исключить. Типичный пример — кукурузные снеки с низкой влажностью и высокой степенью расширения.1 Если влажность выше 18–20 %, то без предварительного кондиционирования для такого же приготовления придётся повысить температуру корпуса, сдвиговое воздействие или отношение длины шнека к диаметру. Это может привести к декстринизации и подгоранию.1
Ещё 2 практических совета из того же источника помогут избежать постоянных проблем. Масло и другие жидкие добавки подают ближе к выгрузке: если добавить масло раньше, оно покроет частицы и помешает поглощению воды. Мясную суспензию необходимо подавать с высокой точностью: слипшиеся кусочки продукта далее вызывают неравномерную подачу и появление изделий, не соответствующих спецификации.1
Двухшнековая экструзия
Два зацепляющихся шнека, вращающихся в одном направлении, перемещают, смешивают и готовят сырьё в общем корпусе. Энергия для приготовления поступает двумя способами: механически — за счёт сдвига от шнеков, и термически — от зонных нагревателей корпуса. Механическую энергию, передаваемую шнеками, в отрасли называют удельной механической энергией.
Рабочая длина двухшнекового экструдера состоит из секций шнека. Их шаг и профиль определяют, где материал перемещается, где смешивается и где нарастает давление. В патенте Wenger описана именно такая конструкция: секция для нарушения структуры и гомогенизации состоит из чередующихся элементов с правым и левым шагом.2 Редуктор должен обеспечивать требуемый крутящий момент для этой геометрии; одной номинальной мощности недостаточно.
Эта концепция не является нашей разработкой. В патенте Wenger Manufacturing на сужение в средней части корпуса высокоэнергетическая экструзия определяется как обработка в одношнековом или двухшнековом экструдере с предварительным кондиционером перед ним; приведённые рабочие значения составляют от 45 до 60 кВт·ч на тонну.2 Это только механическая составляющая — показатель, который инженер-технолог оптимизирует на всех этапах экструзии.
Резка и формование
Нож с регулируемой скоростью, установленный у матрицы, задаёт длину изделия. Приводы ножа оснащаются преобразователями частоты: 0.75 кВт на младших моделях и 1.5 кВт на LY85. Форму задаёт матрица, поэтому для нового продукта обычно нужна новая оснастка, а не новая машина.
Сушка горячим воздухом
Многоярусная сушка горячим воздухом снижает влажность расширенного продукта до уровня, подходящего для хранения. Именно эту станцию чаще всего выбирают с недостаточной производительностью. Если сушилка не справляется, она ограничивает всю линию независимо от характеристик на паспортной табличке экструдера.
Нанесение приправ, распыление масла и охлаждение
Вращающийся барабан наносит масло и порошковые приправы. Затем секция охлаждения доводит продукт до температуры упаковки, чтобы внутри пакета не образовывался конденсат. Формально обе станции можно не устанавливать, но для бизнеса они имеют решающее значение: именно на этом этапе достигается стабильность вкуса или возникают отклонения.
Автоматическая упаковка
Взвешивание и фасовка завершают линию. Мы включаем их в комплексную поставку либо оставляем подключение открытым, если у вас уже есть упаковочная машина.
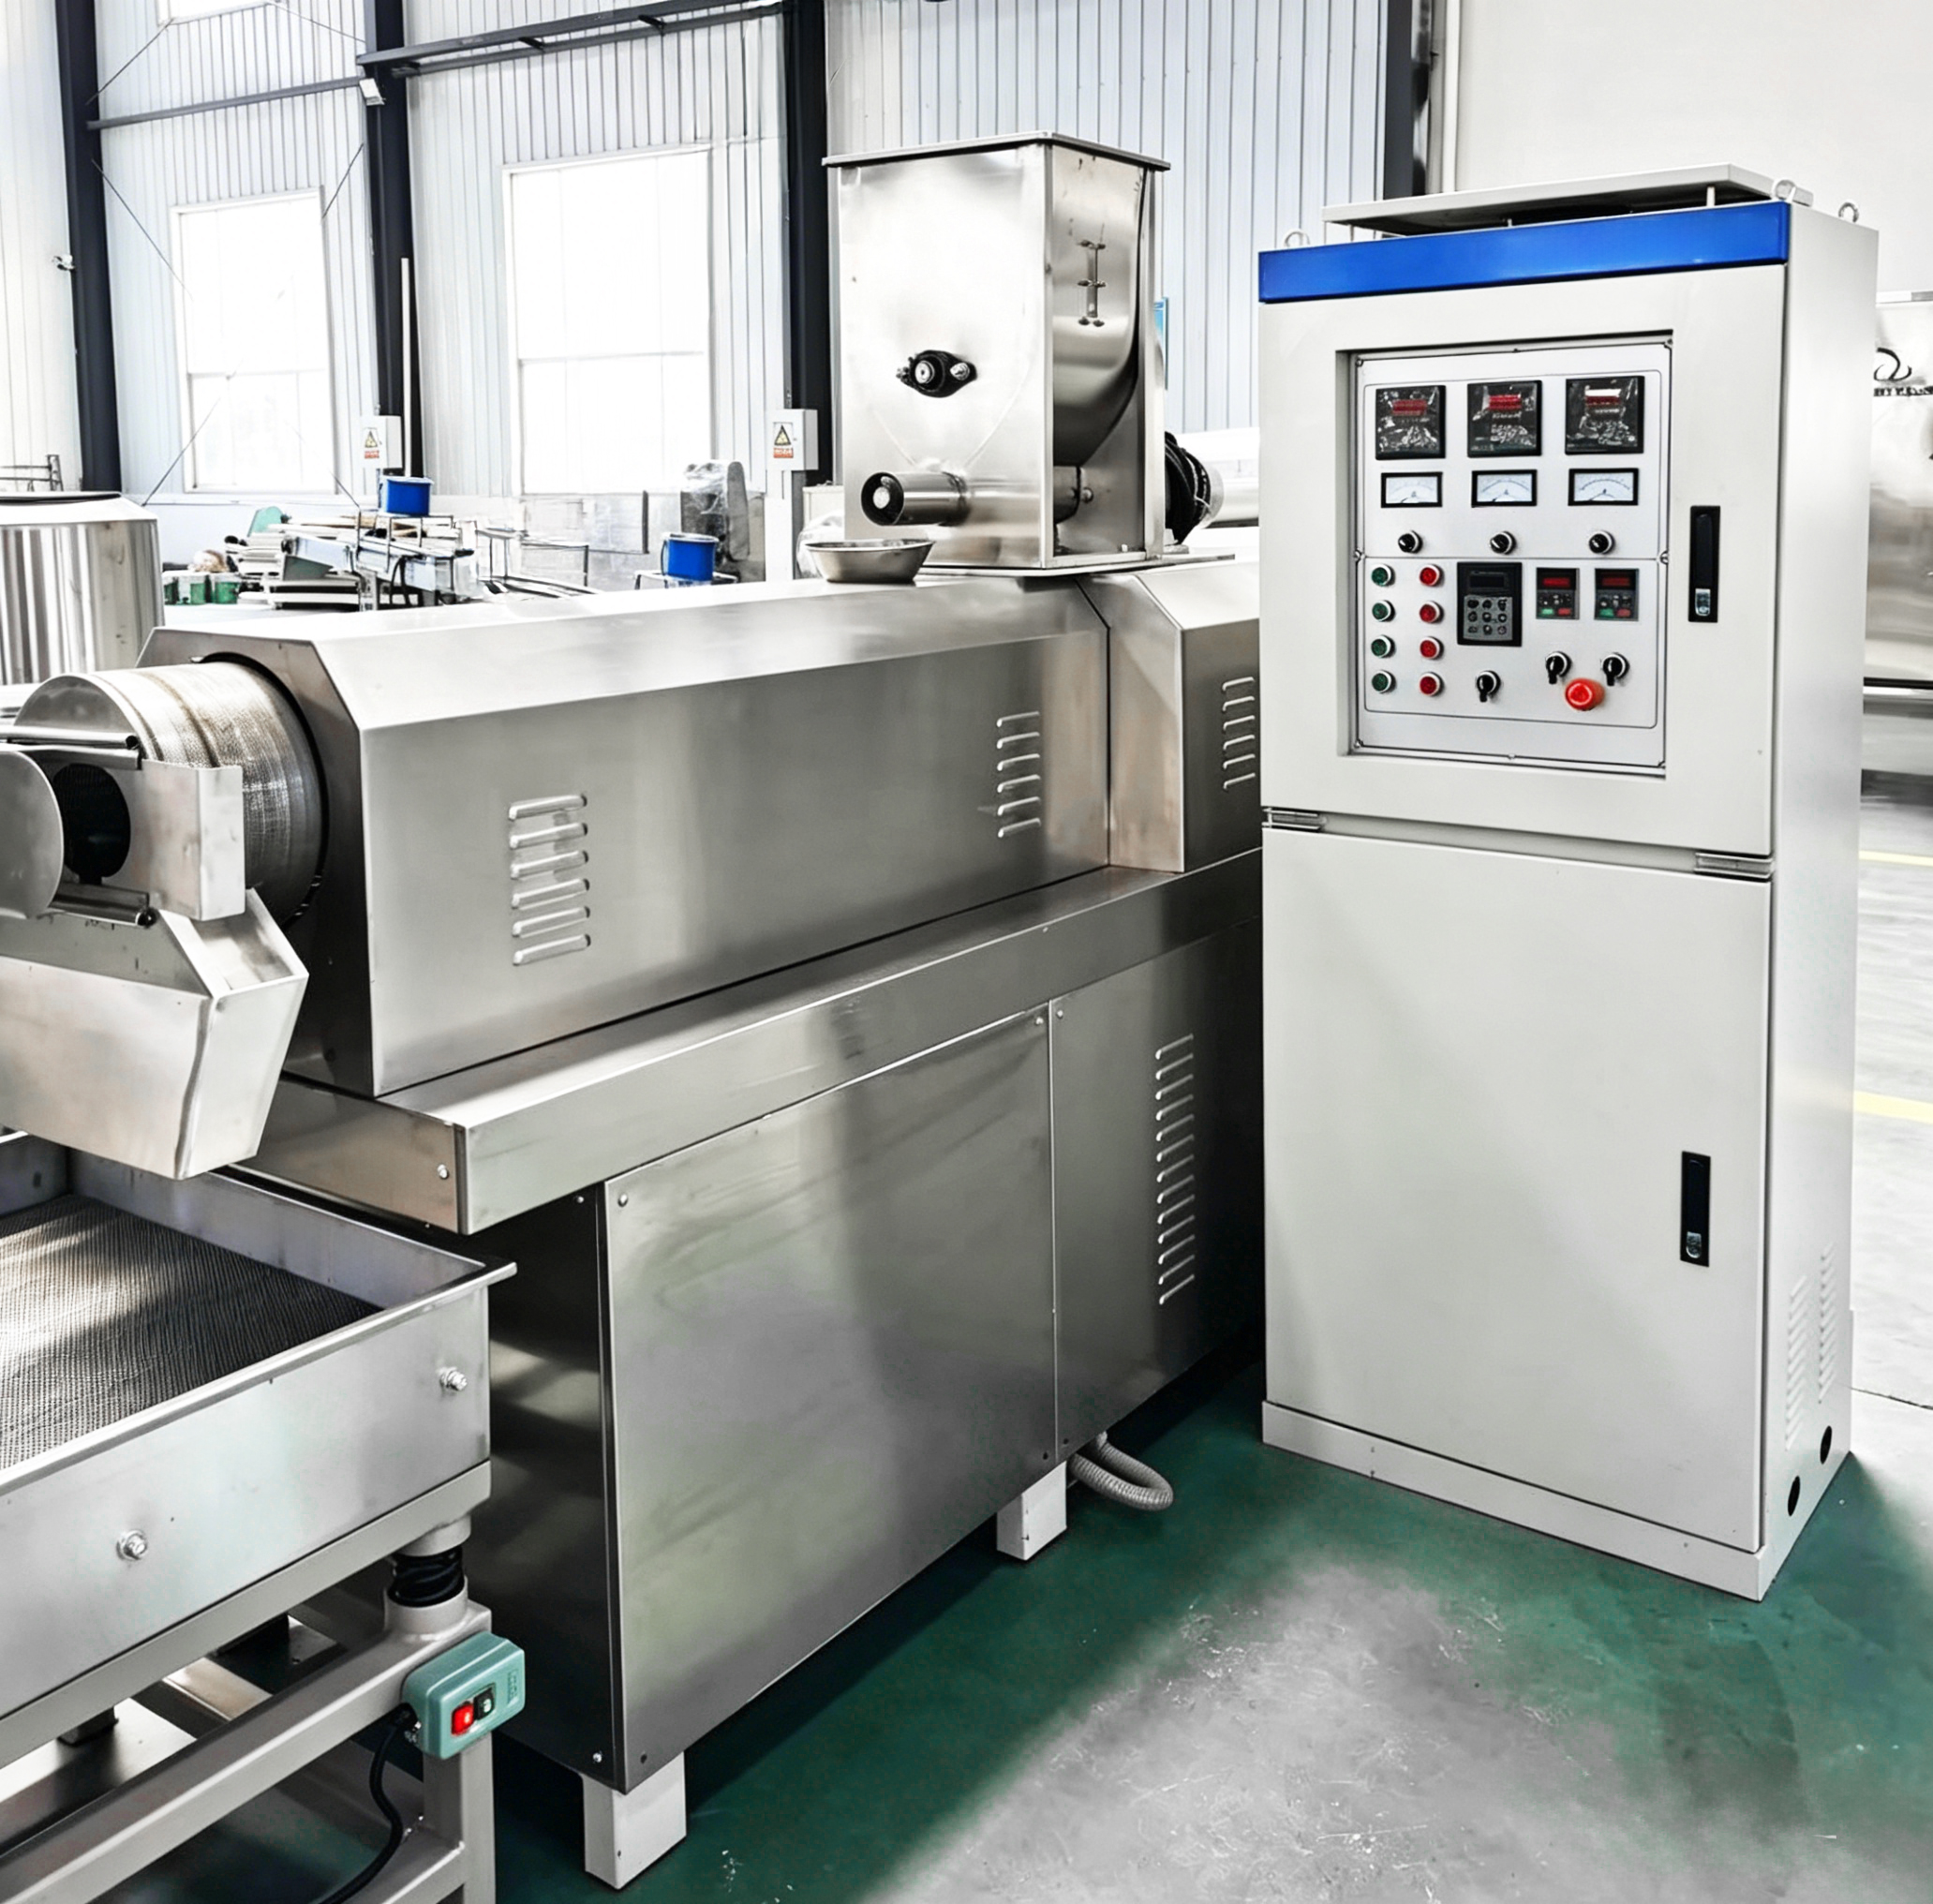
Сырьё и технологические рецепты для этой линии
Экструзия в первую очередь зависит от состава сырья и рецепта, а уже затем — от оборудования. Ниже приведены группы материалов, для работы с которыми предназначена линия, и свойства, определяющие их поведение в корпусе экструдера.
| Группа материалов | Поведение в корпусе экструдера | Выпускаемая продукция |
|---|---|---|
| Кукурузная крупка и кукурузная мука | Высокое содержание крахмала; легко расширяется при низкой влажности | Кукурузные шарики, завитки и экструдированные палочки для снеков |
| Рисовая мука | Тонкая текстура, чистый цвет, низкое содержание жира | Воздушные снеки на основе риса, безглютеновые снеки |
| Пшеничная мука и манная крупа | Клейковина обеспечивает связность, а не расширение | Заготовки для макаронных изделий, гранулы для снеков, панировочные сухари |
| Кукурузный и пшеничный крахмал | Чистый крахмал быстро клейстеризуется под действием сдвига | Модифицированный крахмал, связующее, снеки в форме гранул |
| Овсяная и ячменная мука | Больше пищевых волокон, меньшее расширение, требуется больше влаги | Сухие завтраки, экструдированные продукты с высоким содержанием пищевых волокон |
| Отруби и зерновые волокна | Абразивный материал, ускоряет износ шнеков и матриц | Зерновые продукты и снеки с добавлением пищевых волокон |
| Группа материалов | Поведение в корпусе экструдера | Выпускаемая продукция |
|---|---|---|
| Соевый белок и обезжиренная соевая мука | Под воздействием сдвига и влаги белок приобретает текстуру | Текстурированный растительный белок, соевые кусочки, заменители мяса |
| Гороховый белок и смеси растительных белков | Ориентация волокон зависит от истории сдвигового воздействия | Заготовки из растительного белка для альтернатив мясным продуктам |
| Мясная и птичья мука | Жир повышает смазывающие свойства и снижает сдвиговое воздействие | Сухой корм для домашних животных, гранулы и лакомства |
| Рыбная мука | Для сохранения питательных веществ требуется контролируемая температура | Плавающие и тонущие корма для аквакультуры |
| Свежая мясная суспензия | Подаётся в предварительный кондиционер; требуется точное дозирование | Корм для домашних животных с высоким содержанием мяса |
| Функциональные добавки, витамины и красители | Чувствительны к нагреву; обычно добавляются после матрицы или в барабане для нанесения покрытия | Обогащённые зерновые продукты, функциональные снеки, питательные корма для домашних животных |
Матрицы, формы и последующая обработка
Матрица и последующие станции определяют внешний вид продукта. Стабильность результатов зависит от экструдера.
Круглые и полые матрицы
Палочки, трубочки, кольца и завитки. Универсальные формы для кукурузных и рисовых снеков.
Фигурные матрицы
Звёздочки, ракушки, фигурки животных и буквы; нож у матрицы отрезает изделия заданной длины.
Матрицы для гранул корма
Круглые, крестообразные гранулы, косточки и рыбки для сухого корма и лакомств.
Матрицы для кормов для аквакультуры
Предназначены для плавающих или тонущих гранул. Плотность зависит от влажности и давления в матрице, а не только от самой матрицы.
Матрицы для текстурированного белка
Щелевые матрицы и схемы охлаждения для соевых кусочков и волокнистого растительного белка.
Сушка горячим воздухом
Многоярусная циркуляция воздуха с независимым регулированием температуры. Производительность сушилки подбирают по производительности экструдера, а не по номеру его модели.
Распыление масла и нанесение приправ
Вращающийся барабан с учтённой по счётчику подачей масла и дозированием порошковых добавок обеспечивает равномерное покрытие на рабочей скорости.
Охлаждение
Охлаждает продукт до температуры упаковки, чтобы влага не конденсировалась внутри пакета.
Что именно регулирует матрица
Геометрия матрицы и сужение перед ней задают давление материала на выходе. Вместе с влажностью давление определяет, будут ли гранулы корма для аквакультуры плавать или тонуть. То же давление Wenger намеренно изменяет с помощью регулируемого сужения в средней части корпуса, чтобы увеличить удельную механическую энергию без добавления тепловой энергии.2
Вопреки распространённым рекламным заявлениям, более широкая матрица не увеличивает выпуск продукции. При увеличении открытой площади давление падает, вместе с ним снижается степень расширения, и меняется продукт, а не тоннаж. Производительность зависит от скорости шнеков, подачи сырья и привода; форма и плотность — от матрицы.
Чаще всего именно сушильная станция определяет конечную влажность продукта. Это объясняется предварительным кондиционированием, как указывает NC State Extension: материал, уже увлажнённый перед матрицей, требует больше воды удалить после экструзии.1 Подбирайте сушилку по производительности экструдера, а не по номеру модели.
Оснастка — самый экономичный способ добавить новый пищевой продукт в ассортимент. Обычно новую форму на том же экструдере можно получить, установив другую матрицу и изменив настройки ножа. Поэтому матрицы мы указываем в предложении отдельно от машины.
Наша линия построена по модульному принципу. Можно заказать только экструдер, экструдер с сушкой или полный производственный участок до упаковки, а позднее добавить станцию, если этого потребует расширение ассортимента пищевой продукции. Конечный продукт определяет сочетание технологического рецепта, матрицы и параметров процесса, а не отдельная машина в линии.
4 модели производительностью от 100 до 500 кг/ч
Все показатели в таблице взяты из спецификаций наших машин. Если значение не подтверждено, строка не приводится, а не заполняется расчётной оценкой.
| Характеристика | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Производительность | 100–150 кг/ч | 200–260 кг/ч | 250–350 кг/ч | 400–500 кг/ч |
| Диаметр шнека | 65 mm (2.56 in) | 70 mm (2.76 in) | 75 mm (2.95 in) | 85 mm (3.35 in) |
| Длина шнека | 1 050 mm (41.3 in) | 1 699 mm (66.9 in) | 2 150 mm (84.6 in) | 1 650 mm (65.0 in) |
| Конфигурация шнеков | Два зацепляющихся шнека | Два зацепляющихся шнека | Два зацепляющихся шнека | Два зацепляющихся шнека |
| Главный привод | 22 kW, преобразователь частоты | 45 kW, преобразователь частоты | 75 kW, 4-полюсный двигатель | 75 kW, преобразователь частоты |
| Привод питателя | 0,75 kW, преобразователь частоты | 0,75 kW, преобразователь частоты | 2,2 kW, 4-полюсный двигатель | 1,5 kW, преобразователь частоты |
| Привод ножа | 0,75 kW, преобразователь частоты | 0,75 kW, преобразователь частоты | 2,2 kW, 4-полюсный двигатель | 1,5 kW, преобразователь частоты |
| Характеристика | LY65 | LY70 | LY75 | LY85 |
|---|---|---|---|---|
| Привод масляного насоса | 0,37 kW | 0,37 kW | 0,75 kW | 0,37 kW |
| Нагрев корпуса | 10 kW (5 × 2 kW) | 14 kW (7 × 2 kW) | 26,4 kW (12 × 2,2 kW) | 21 kW (7 × 3 kW) |
| Установленная мощность | 33,87 kW | 60,87 kW | 106,55 kW | 99,37 kW |
| Эксплуатационная мощность | 25–28 kW | 33 kW | 85–90 kW | 55–65 kW |
| Электропитание | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Модель | Эксплуатационная мощность | Производительность | Общее эксплуатационное энергопотребление на 1 кг |
|---|---|---|---|
| LY65 | 25–28 kW | 100–150 кг/ч | 0,17–0,28 кВт·ч/кг |
| LY70 | 33 kW | 200–260 кг/ч | 0,13–0,17 кВт·ч/кг |
| LY75 | 85–90 kW | 250–350 кг/ч | 0,24–0,36 кВт·ч/кг |
| LY85 | 55–65 kW | 400–500 кг/ч | 0,11–0,16 кВт·ч/кг |
Как понимать 2 показателя энергопотребления в предложении на экструдер
В предложении на любой экструдер может быть указан один из двух разных показателей энергопотребления. Первый — общее эксплуатационное энергопотребление на килограмм: вся энергия, которую потребляет машина при номинальной производительности. Второй — удельная механическая энергия, то есть только работа, которую шнеки передают материалу. Если в предложении не указано, о каком показателе идёт речь, эта цифра ничего вам не говорит.
Разделите показатель эксплуатационной мощности на производительность — получите первый показатель, который отражается в счёте за электричество. Мы приводим его, чтобы покупатель мог сверить значение с нашими спецификациями и собственным тарифом.
Это не удельная механическая энергия, и сравнивать эти показатели нельзя. Значения выше охватывают всю энергию, потребляемую машиной при номинальной производительности: главный привод, питатель, нож, масляный насос и нагреватели корпуса. Удельная механическая энергия учитывает только механическую работу шнеков, переданную материалу. В патенте Wenger для этого показателя приведены рабочие значения от 45 до 60 кВт·ч на тонну.2 Поставщик, сопоставляющий эти значения, сравнивает разные показатели.
В таблице видны 2 закономерности. В этом диапазоне LY85 потребляет меньше всего энергии на килограмм. На другом конце — LY75: у него больше всего зон нагрева в линейке — 26.4 кВт на 12 зонах, а длина шнека составляет 2 150 mm.
×
![Увеличенный вид оборудования]()
Качество изготовления и испытания перед отгрузкой
Каждая машина проходит 5 испытаний перед отгрузкой с производства. Ни одно из них не сводится к оформлению документов.
01
Холостой пуск подтверждает стабильность вращения и плавность запуска и остановки систем подачи, главного привода и управления.
02
Во время непрерывной имитации производственных условий проверяем работу машины при наличии материала в корпусе.
03
Проверяем точность работы системы нагрева и контура управления в каждой зоне.
04
Отдельно проверяем двигатель, редуктор, шнеки и подшипники.
05
Все станции работают как единая последовательность — от подачи сырья до готового продукта.
Испытания на производстве проводят именно в таком порядке, поскольку возможные неисправности могут накладываться друг на друга. Сбой управления, обнаруженный под нагрузкой, отличается от неисправности подшипника, выявленной на остановленной машине. Если менять последовательность проверок, машину придётся разбирать дважды. Поэтому Shengtu проводит имитацию работы под нагрузкой до проверки компонентов — это техническая необходимость, а не формальность.
Документы компании: запросите сведения о текущем держателе, области действия и сроке действия.
Соответствие оборудования: уточните, какие документы предусмотрены для модели, конфигурации и страны назначения.
Документы заказа: согласуйте в договоре протоколы испытаний, руководства, чертежи и документы для отгрузки.
Материалы и применимые к ним стандарты
Машины изготавливаются из нержавеющей стали 304 для пищевого оборудования. Требования к материалам, которые считаются пригодными для контакта с пищевыми продуктами, определены в FDA 21 CFR Part 177 в United States, Regulation (EC) 1935/2004 в European Union и GB 4806.9 в China. Последний заменил GB 9684-2011 для металлических материалов, используемых в контакте с пищевыми продуктами.5 Мы указываем марку материала и нормы, которыми руководствовались при её выборе, а заявления о сертификации подтверждаем документами.
Сертификаты компании
Применимые сертификаты и документы подтверждаются для конкретной модели оборудования, конфигурации и страны назначения. Документы компании о системе менеджмента проверяются отдельно от документов о соответствии продукции.
Запросите актуальные документы компании о системе менеджмента и, если применимо, оценку DCMM для проверки поставщика. Сертификат системы менеджмента или оценка управления данными не подтверждают безопасность оборудования или соответствие требованиям для отдельной модели.
Поддержка после запуска машины
Покупатели оборудования из China описывают в открытых источниках похожие проблемы: недостаточная помощь в устранении неисправностей, отсутствие документации и разница во времени, из-за которой решение часовой проблемы занимает 3 дня.6 Порядок реагирования, ответственность и сроки необходимо согласовать письменно.
2 из этих жалоб связаны с документами, а не с оборудованием. Покупатели чаще всего указывают на неполученную документацию и языковой барьер, из-за которого решение часовой проблемы занимает 3 дня. Более совершенная машина не устранит ни одну из этих проблем.
Сроки ответа, удалённая поддержка, обслуживание на месте и порядок поставки запасных частей подтверждаются в предложении и договоре. Там же указываются срок гарантии, объём покрытия и исключения. В списке запасных частей уточните рекомендуемые шнеки, матрицы, подшипники и компоненты системы управления.
Продукция этой линии
Ниже перечислены области применения двухшнековых экструдеров, описанные в отраслевой прессе: макаронные изделия, текстурированный растительный белок и продукты с высоким содержанием жира относятся к двухшнековой экструзии, тогда как обычные гранулы для кормов производят на одношнековых машинах.3
Закуски и воздушные снеки
Кукурузные завитки, палочки, колечки и закуски с начинкой из кукурузной крупы, рисовой муки и их смесей. Это низковлажная продукция с высокой степенью расширения; для неё предварительное кондиционирование часто можно исключить.
Завтраки из злаков и кукурузные хлопья
Экструдированные формы из злаков и заготовки для хлопьев, а также линия сушки и нанесения покрытия, превращающая их в готовый продукт для завтрака.
Корма для домашних животных и водных животных
Сухие гранулы и лакомства на основе кормовой муки, а также плавающие или тонущие гранулы корма для водных животных, плотность которых задают влажность и давление в фильере. Для рецептов с высоким содержанием мяса мясная суспензия подаётся в предварительный кондиционер.
Белок с высокой влажностью и растительный белок
Текстурированный растительный белок, соевые кусочки и растительные заготовки для мяса. Волокнистая структура, сформированная в корпусе экструдера, является частью продукта и должна сохраниться на всех последующих этапах.
Макаронные изделия, панировочные сухари и продукты из крахмала
Заготовки для макаронных изделий, экструдированные панировочные сухари, модифицированный крахмал и обогащённый рис производятся на одной линейке оборудования с разной оснасткой.
Функциональные и обогащённые продукты
Обогащённые витаминами зерновые продукты и питательные корма для домашних животных. Чувствительные к нагреву добавки дозируют после фильеры или в установке для нанесения покрытия, а не в корпусе экструдера.
Место этой страницы среди типов экструдеров
Поисковые запросы в этой категории различаются по применению, а не по типу машины. Поэтому один и тот же корпус фигурирует в разных каталогах как экструдер для кормов для домашних животных, экструдер для зерновых продуктов, машина для экструзии корма для рыб и экструдер для воздушных снеков. Вопреки впечатлению от каталогов, обычно это одна и та же двухшнековая платформа с разной оснасткой и разными узлами на последующих этапах.
Покупатели, сравнивающие производителей пищевых экструдеров, часто начинают с экструдера для кормов для домашних животных, а в итоге заказывают линию для производства зерновых продуктов — или наоборот. Принцип экструзионной варки остаётся тем же; меняются технологический рецепт, влажность и фильера.
Комплексная поставка
Отдельные машины, однослойная или многослойная линия, полуавтоматическое или полностью автоматическое исполнение либо проектирование компоновки всего предприятия. Линия включает смешивание, подачу, предварительное кондиционирование, экструзию, резку, сушку, внесение приправ, охлаждение и упаковку.
Когда экструзия — неподходящий процесс
Четыре ситуации, когда мы посоветовали бы купить другое оборудование или сократить объём закупки. На практике честный ответ на запрос иногда означает предложение на меньшую сумму, чем вы ожидали.
01
Один стабильный технологический рецепт без изменений
Двухшнековый экструдер позволяет менять технологические рецепты, но требует больших капитальных затрат. Одношнековый экструдер не заменит его, если технологический рецепт меняется каждую неделю. Но для одного неизменного продукта всё наоборот: второй шнек не даёт преимуществ, а одношнековая машина справится с задачей дешевле — об этом говорят поставщики по всему рынку. Альтернатива: одношнековый экструдер, рассчитанный на ту же производительность.
02
Влажные корма для домашних животных и продукты для стерилизации в автоклаве
Экструдер нагревает и формует пластичную массу. Для влажных консервированных кормов и продуктов в пакетах нужны наполнение, герметизация швов и стерилизация. Альтернатива: линия с автоклавом — это другой класс оборудования.
03
Термочувствительные активные компоненты в корпусе экструдера
Пробиотики, некоторые витамины и нестойкие красители не выдерживают условий в корпусе экструдера. Альтернатива: дозировать их после фильеры, в установке для нанесения покрытия или на этапе распыления.
04
Закупка производительности, которую нельзя обеспечить подачей сырья или сушкой
Более крупный экструдер перед недостаточно производительной сушилкой создаёт большую очередь, а не увеличивает выпуск продукции. Альтернатива: сначала определить производительность ограничивающего узла, а затем подобрать экструдер.
Часто задаваемые вопросы
Что такое пищевой экструдер и для чего он нужен?
Пищевой экструдер пропускает смешанное увлажнённое сырьё для пищевых продуктов или кормов через нагретый корпус с одним или двумя вращающимися шнеками, а затем через профилированную фильеру. Смешивание, тепловая обработка и формование происходят за один непрерывный проход, поэтому одна машина заменяет несколько периодических этапов.
Какие продукты относятся к экструдированным?
К экструдированным относятся продукты, которые готовят и формуют в корпусе экструдера, а не собирают после обработки: воздушные снеки, зерновые завтраки, гранулы для кормов, гранулы корма для водных животных, текстурированный белок и заготовки для макаронных изделий. В каждом случае экструзия работает одинаково; различаются технологический рецепт, фильера и параметры.
Чем одношнековый пищевой экструдер отличается от двухшнекового?
Одношнековая машина в основном перемещает и плавит продукт. Два сцепленных шнека обеспечивают полноценное смешивание, позволяют работать с более широким диапазоном влажности и жирности, а также менять технологические рецепты без переналадки процесса. Компромисс — более высокие капитальные затраты.
Как выбрать экструдер производительностью от 100 до 500 кг в час?
Сначала определите продукт, затем требуемый выпуск продукции в час и проверьте узлы до и после экструдера. В нашей линейке LY65 рассчитана на производительность 100–150 кг/ч, а LY85 — 400–500 кг/ч; подборщик моделей выше предлагает пройти тот же путь.
Увеличит ли более крупный экструдер выпуск продукции всей линии?
Сам по себе — нет. Если предварительный кондиционер перед экструдером или сушилка после него не справляются с новым расходом продукта, дополнительная производительность экструдера не дойдёт до упаковочной машины.8
Какое сырьё можно перерабатывать на этой линии?
Кукурузная, рисовая, пшеничная и овсяная мука, крахмал, отруби и зерновая клетчатка, соевый и гороховый белок, мясная и рыбная мука, свежая мясная суспензия для предварительного кондиционера, а также функциональные добавки, дозируемые на последующих этапах. В таблице материалов выше указано, как каждый вид сырья ведёт себя в корпусе экструдера.
Можно ли производить на одном экструдере несколько продуктов?
Да. В этом и состоит главное преимущество двухшнековой машины.
Можно ли перерабатывать на нём свежее мясо или сырьё с высоким содержанием жира?
Свежую мясную суспензию подают в предварительный кондиционер и точно дозируют, поскольку неравномерное смешивание приводит на последующих этапах к пульсации потока и кусочкам, не соответствующим спецификации.1 Высокое содержание жира снижает сдвиговое воздействие, поэтому конфигурацию шнеков и влажность корректируют, а не принимают как заданные.
Что такое экструзионная варка и чем она отличается от холодного формования?
При экструзионной варке крахмал клейстеризуется, а белок денатурирует внутри корпуса под воздействием сдвига и нагрева. Холодное формование лишь придаёт форму массе, уже приготовленной или смешанной на предыдущем этапе. Для этих процессов нужны разные шнеки, температуры и зачастую разные машины.
Сколько электроэнергии машина фактически потребляет на килограмм?
При номинальной производительности четыре модели потребляют от 0.11 до 0.36 кВт·ч на килограмм с учётом всей электроэнергии, потребляемой машиной. Этот показатель отличается от удельной механической энергии, которая учитывает только механическую работу шнеков и в публикациях о патентах на экструзию приводится в диапазоне от 45 до 60 кВт·ч на тонну.2
Когда предварительное кондиционирование оправдывает затраты?
При влажности продукта в процессе примерно ниже 18 % предварительное кондиционирование часто можно пропустить — поэтому кукурузные снеки обычно производят без него. При влажности выше 18–20 % оно помогает экструдеру правильно готовить продукт, не доводя его до подгорания.1
Какое техническое обслуживание требуется экструзионной линии?
Шнеки, фильеры и подшипники подвержены износу; нагреватели корпуса и их системы управления нужно периодически проверять. На протяжении всего срока службы машины мы обеспечиваем наличие шнеков, фильер, подшипников и компонентов системы управления.
Чем пищевой экструдер отличается от гранулятора?
Гранулятор прессует продукт без тепловой обработки. Экструдер одновременно перемещает и готовит продукт.
Каковы недостатки экструзионной переработки пищевого сырья?
Чувствительные к нагреву питательные вещества могут разрушаться в корпусе экструдера, капитальные затраты выше, чем на периодическое оборудование, а некоторые виды сырья вовсе не подходят для этого процесса. Отраслевые источники отмечают те же ограничения, а в разделе выше перечислены четыре случая, когда мы посоветовали бы выбрать другое решение.
Сколько времени занимает изготовление и каковы условия оплаты?
Изготовление машины занимает 30–40 рабочих дней с момента внесения аванса; срок подтверждается в предложении. Условия оплаты: аванс 30 % банковским переводом T/T, остаток — до отгрузки. Также принимается безотзывный аккредитив L/C по предъявлении.
Каков минимальный заказ и как упаковывают машину?
Минимальный заказ — один комплект, а отдельную машину позднее можно дополнить до полной линии. Машины отправляются с завода в деревянных ящиках, не требующих фумигации. Размер упаковки рассчитан на морскую перевозку. Вместе с машиной в ящик кладут документацию, комплект запасных изнашиваемых деталей, предусмотренный заказом, и чертёж компоновки, который понадобится монтажной бригаде при распаковке. Если в стране назначения действуют особые фитосанитарные требования или требования к маркировке, сообщите нам об этом при оформлении заказа: мы учтём их в спецификации ящика, чтобы не выяснять это уже в порту.
Сейчас популярно