Hubungi Shengtu Bufan Company

Diperbarui September 2026
Ekstruder pangan ulir ganda adalah sistem pengolahan kontinu yang menggunakan dua ulir untuk mengalirkan, mencampur, memanaskan, memberikan gaya geser, menekan, dan membentuk adonan pangan yang telah diformulasikan. Mesin berperan penting, tetapi hasilnya ditentukan oleh interaksi antara resep, distribusi kadar air, elemen ulir, laju pengumpanan, suhu, hambatan cetakan, serta tahap pengeringan atau pendinginan setelahnya.
Panduan ini membantu ahli teknologi pangan, insinyur proyek, dan tim pabrik menyusun interaksi tersebut menjadi spesifikasi proses dan rencana uji coba yang dapat dipertanggungjawabkan. Panduan ini sengaja tidak mengulang informasi model, konfigurasi, harga, atau penawaran. Keputusan komersial tersebut dibahas di halaman peralatan khusus Shengtu setelah kebutuhan proses ditetapkan.
Jawaban singkat
Ekstruder pangan ulir ganda mengubah bahan yang diumpankan secara terkendali menjadi material dengan kondisi yang konsisten, lalu mendorongnya melalui cetakan untuk menghasilkan bentuk dan struktur yang diinginkan. Fungsinya bukan sekadar mendorong produk melewati barrel, melainkan menjaga rentang proses terukur agar menghasilkan tekstur, densitas, dimensi, kadar air, dan kestabilan lini yang memenuhi persyaratan.
Peta panduan
- Fungsi ekstruder yang sebenarnya
- Alur perpindahan material dalam proses
- Kecocokan ekstruder ulir tunggal dan ulir ganda
- Matriks Bukti Aplikasi dan Proses
- Membangun rentang proses yang terukur
- Tahapan Diagnosis Kegagalan Tekstur
- Kapasitas produk baik dalam kilogram
- Protokol Penerimaan dari Uji Coba hingga Peningkatan Skala
- Sanitasi, keausan, dan intervensi yang aman
Apa Fungsi Sebenarnya Ekstruder Pangan Ulir Ganda?
Ekstrusi pangan dengan ulir ganda mengalirkan, mencampur, memanaskan, memberikan gaya geser, menekan, dan membentuk bahan pangan secara kontinu. Susunan elemen pengalir dan pencampur pada kedua ulir dapat dirancang sesuai transformasi tertentu, tetapi produk akhir tetap bergantung pada resep dan lini secara keseluruhan.
Ulir menjalankan beberapa fungsi sekaligus. Elemen pengalir mendorong material ke depan. Elemen pencampur meratakan distribusi air, lemak, bahan minor, dan panas. Kerja mekanis serta pemanasan barrel mengubah viskositas dan mendorong pemasakan atau pembentukan tekstur. Hambatan di dekat cetakan membangun tekanan, lalu cetakan membentuk adonan yang telah dikondisikan menjadi geometri tertentu. Saat keluar, pelepasan tekanan dapat menyebabkan pengembangan, sementara pemotong, mesin pengering, pendingin, atau cetakan pendingin menentukan tahap berikutnya.
Desain ulir saling mengait dan berputar searah umum digunakan ketika fleksibilitas resep dan kendali pencampuran diperlukan. Namun, teknologi ulir ganda tidak selalu lebih unggul. Resep yang stabil, mudah mengalir, dan memiliki rentang operasi sempit mungkin dapat diolah secara efisien dengan sistem yang lebih sederhana. Pertanyaan yang lebih tepat adalah apakah produk membutuhkan pengaliran positif, pencampuran yang dapat dikonfigurasi, penambahan cairan, ventilasi, atau kendali saat bahan baku berubah.
Berbeda dengan ekstrusi plastik, ekstrusi pangan dapat memadukan campuran bubuk yang bervariasi dengan air, uap, lemak, dan bahan yang peka terhadap panas. Susunan ulir modular memungkinkan fungsi pengaliran dan pencampuran ditempatkan sesuai kebutuhan resep yang telah diuji, tetapi elemen tersebut tetap harus divalidasi sebagai satu proses, bukan dipilih dari diagram umum.
Ekstruder juga bukan keseluruhan lini produksi. Gangguan singkat pada pengumpan dapat terlihat seperti masalah ekstrusi. Kapasitas motor yang tersedia tidak mencegah mesin pengering membatasi hasil produksi. Penghentian pada pendingin atau mesin pengemas mengurangi produksi terjadwal. Karena itu, tentukan cakupan sistem mulai dari penerimaan bahan hingga produk terkemas yang memenuhi persyaratan, bukan hanya dari hopper sampai cetakan.
Batasan istilah dalam produksi pangan
Prinsip kerjanya bersifat kontinu: sepasang ulir berputar di dalam barrel, dan desain ulir yang saling mengait dapat berputar searah atau berlawanan arah. Jenis ekstruder ulir ganda juga mencakup susunan paralel atau kerucut, tetapi label tersebut saja tidak dapat memprediksi konsistensi mutu produk. Pemilihan ekstruder yang tepat tetap dimulai dari resep dan pengujian produk.
Produsen pangan modern dapat menggunakan ekstruder untuk mencampur formulasi kompleks, menjalankan batch kecil selama pengembangan, atau mendukung produksi pangan yang stabil. Dibandingkan pengolahan batch, lini kontinu mencatat riwayat material sepanjang barrel. Desain ulir, kendali proses, kendali suhu presisi, waktu tinggal dan suhu, serta zona suhu sepanjang barrel tetap harus ditafsirkan bersama perilaku umpan dan hasil akhir. Klaim tentang pencampuran yang lebih unggul atau sangat baik bukanlah bukti penerimaan.
Aplikasi umum di berbagai industri pangan mencakup pakan hewan peliharaan kering, sereal sarapan, produk protein, camilan, dan beragam produk lainnya. Ekstruder digunakan untuk banyak kategori produk, tetapi daftar itu tidak membuktikan bahwa satu konfigurasi dapat membuat semuanya. Hasil pencarian mungkin juga membahas bahan aktif farmasi; topik tersebut berada di luar panduan pangan ini dan tidak seharusnya memengaruhi keputusan proses pangan.
Bagaimana Material Bergerak dalam Proses Ekstrusi Pangan?
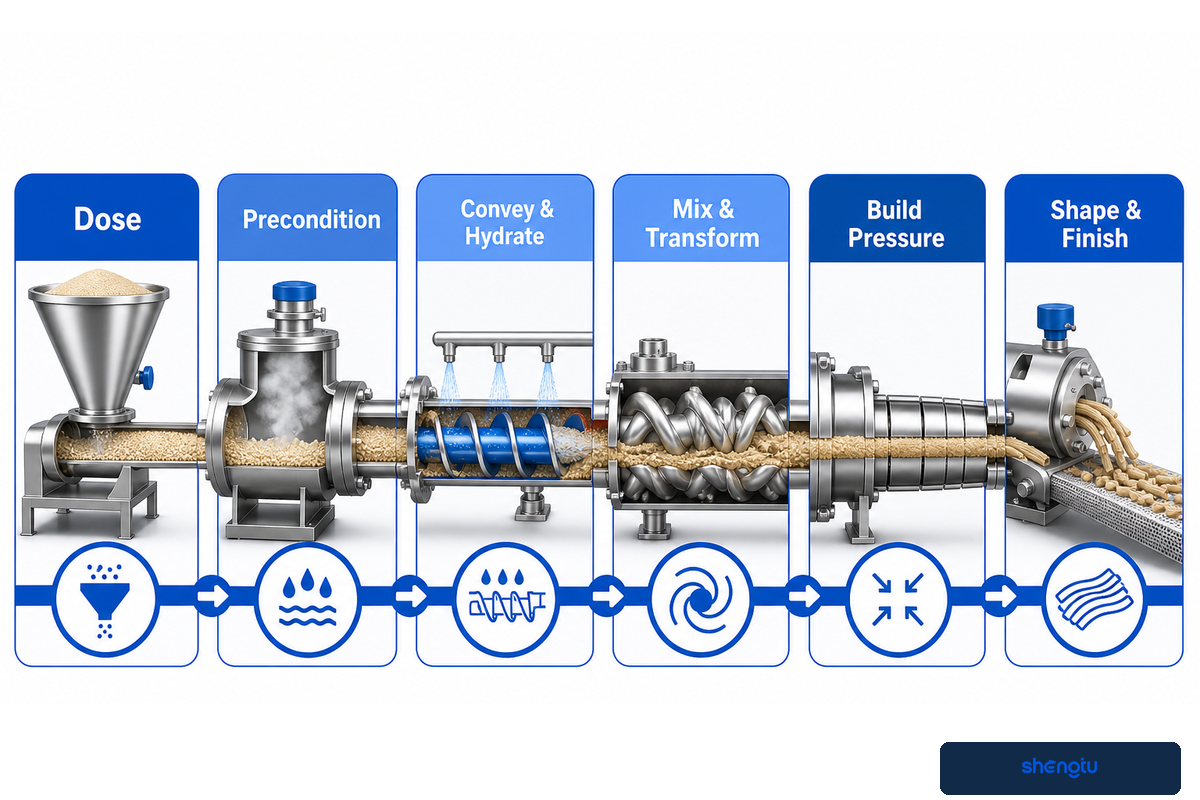
Material biasanya bergerak dari penakaran dan prakondisi opsional, lalu melalui pengaliran padatan, hidrasi, pemasakan atau pembentukan tekstur, peningkatan tekanan, pembentukan di cetakan, pemotongan, serta pengeringan atau pendinginan lanjutan. Meskipun barrel memiliki zona fisik, kondisi material berubah secara kontinu, sehingga operator perlu memantau kadar air, suhu, energi mekanis, dan tekanan secara bersamaan.
Dalam proses ekstrusi ulir ganda, pertanyaan yang berguna bukanlah di mana satu zona bernama tertentu berakhir. Yang perlu dipastikan ialah apakah kondisi material yang tercatat tetap berkaitan dengan hasil proses ekstrusi pangan yang diterima berdasarkan pengujian produk.
Alur proses ekstrusi pangan
1. Takar→
2. Prakondisikan→
3. Alirkan dan hidrasi→
4. Campur dan transformasikan→
5. Bangun tekanan→
6. Bentuk dan selesaikan
Penakaran menentukan komposisi resep dari waktu ke waktu. Jika bahan mengalami segregasi atau pengumpan bekerja tersendat, rata-rata formulanya mungkin tampak tepat, sementara ekstruder menerima bagian yang bergantian kaya dan miskin bahan tertentu. Prakondisi dapat menambahkan air atau uap dan memulai proses termal sebelum barrel. Langkah ini dapat mengurangi beban proses transformasi di dalam ekstruder, tetapi hanya jika waktu tinggal, pencampuran, dan kondisi masuk dikendalikan.
Di dalam barrel, pengaliran dan pencampuran meratakan umpan, sementara panas masuk dari barrel maupun kerja mekanis. Tekanan biasanya meningkat mendekati cetakan, tetapi torsi, suhu produk, dan tekanan adalah respons proses, bukan tombol mutu yang berdiri sendiri. Tinjauan sejawat tentang variabel ekstrusi pangan menjelaskan bahwa kecepatan ulir, laju umpan, kadar air, suhu, torsi, tekanan cetakan, konfigurasi ulir, ukuran partikel, dan proporsi bahan saling berinteraksi.
Di cetakan, material mengalami perubahan geometri dan tekanan secara cepat. Produk mengembang sebagian melalui penguapan cepat yang terkendali dan pembentukan struktur. Pelet padat mungkin memerlukan pengembangan terbatas. Produk protein berkadar air tinggi menggunakan jalur berbeda: cetakan pendingin membuang panas dan membantu pembentukan struktur sekaligus membatasi pengembangan mendadak. Satu “resep terbaik” tanpa kualifikasi tidak dapat mencakup mekanisme yang berbeda tersebut.
Ulir Tunggal atau Ulir Ganda: Kondisi Proses Mana yang Cocok untuk Masing-Masing?
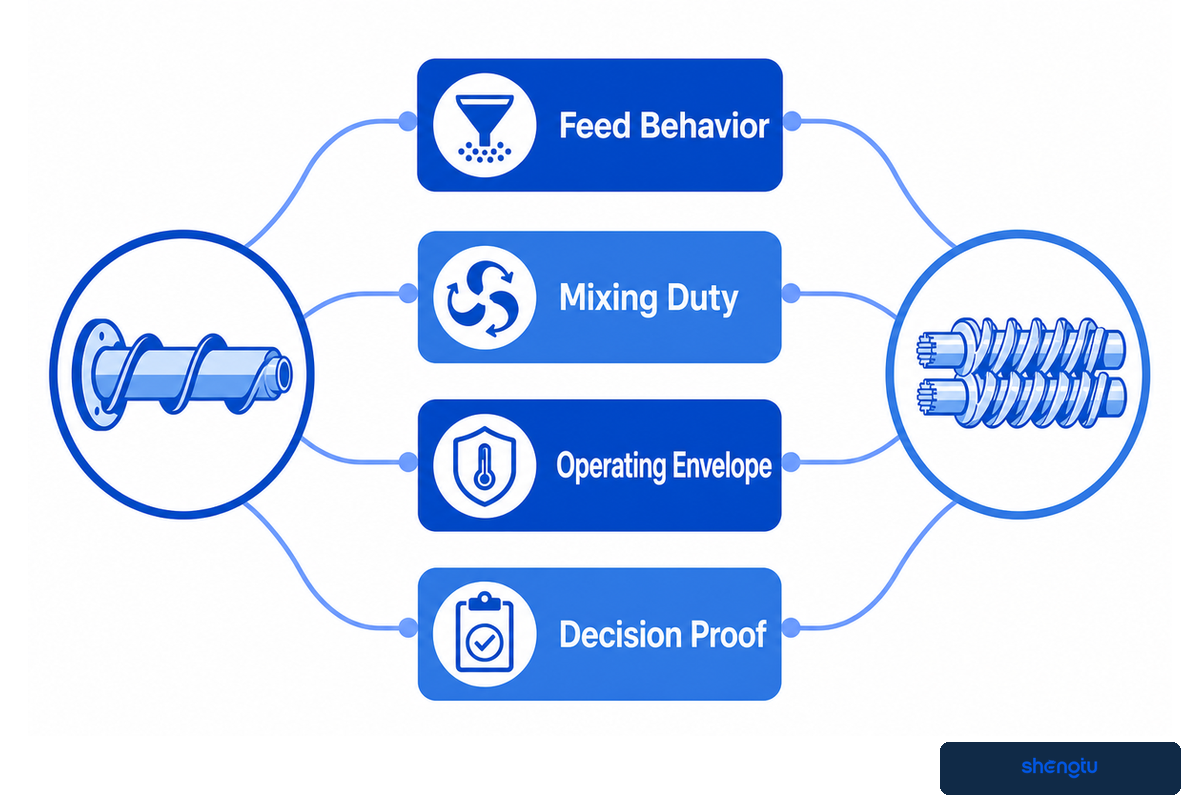
Ekstruder ulir tunggal dapat cocok untuk resep yang konsisten, mudah mengalir, dan memiliki beban proses yang relatif sempit. Ekstruder ulir ganda menarik ketika umpan lebih sulit dialirkan, formulasi bervariasi, diperlukan pencampuran yang lebih kuat, atau proses harus memadukan beberapa fungsi dengan kendali lebih ketat.
Jumlah ulir bukanlah peringkat mutu pangan. Laporan teknis DLG tentang ekstrusi membedakan aplikasi sederhana yang mungkin cocok untuk pengolahan dengan ulir tunggal dari kondisi formulasi dan pengumpanan yang mendapat manfaat dari modularitas ulir ganda. Tinjauan pakan akuakultur 2025 juga membahas fleksibilitas bersama kebutuhan modal, energi, dan pemeliharaan yang lebih tinggi dalam konteksnya. Perbandingan tersebut merupakan batas pertimbangan keputusan, bukan pengali biaya yang berlaku universal.
| Pertanyaan | Kondisi yang mungkin cocok untuk ulir tunggal | Kondisi yang mungkin cocok untuk ulir ganda |
|---|---|---|
| Perilaku umpan | Stabil, mudah mengalir, variasi rendah | Bervariasi, lengket, terdiri dari banyak komponen, atau sulit diumpankan |
| Beban pencampuran | Pemerataan terbatas atau pemasakan/pembentukan sederhana | Pencampuran distributif atau dispersif, penambahan cairan, fungsi bertahap |
| Rentang operasi | Rentang resep dan kadar air sempit | Rentang formulasi lebih luas atau pekerjaan pengembangan yang sering |
| Bukti untuk mengambil keputusan | Umpan stabil dan produk diterima pada hasil produk baik yang disyaratkan | Bukti yang sama, ditambah bukti bahwa fleksibilitas ekstra benar-benar digunakan |
Setelah beban proses resep dan metode penerimaan ditetapkan, tinjau konfigurasi ekstruder pangan ulir ganda yang tersedia di halaman solusi. Penempatan pemilihan model di sana mencegah panduan ini bersaing dengan halaman komersial dalam memenuhi maksud pencarian penawaran.
Gunakan Matriks Bukti Aplikasi dan Proses 5 Kolom
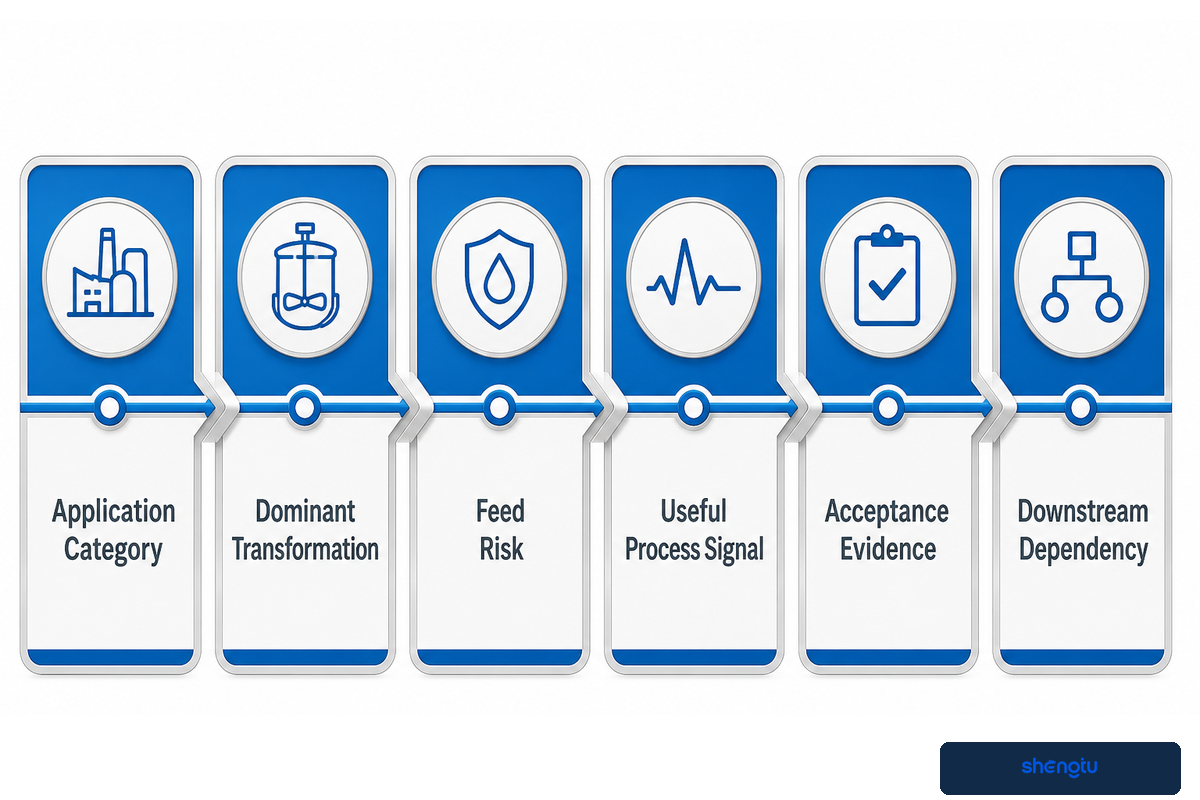
Matriks Bukti Aplikasi dan Proses menghubungkan setiap kategori pangan dengan transformasi, risiko umpan, sinyal selama proses, pengujian produk, dan ketergantungan pada proses lanjutan yang harus dibuktikan melalui uji coba. Matriks ini mencegah daftar kemungkinan produk disalahartikan sebagai bukti bahwa satu konfigurasi dapat membuat semuanya.
| Kategori aplikasi | Transformasi utama | Risiko umpan | Sinyal proses yang berguna | Bukti penerimaan | Ketergantungan proses lanjutan |
|---|---|---|---|---|---|
| Camilan mengembang / sereal | Pemasakan, pengembangan, bentuk | Variasi kadar air dan partikel | Torsi, suhu produk, tekanan cetakan | Densitas curah, pengembangan, tekstur, warna | Pengeringan dan pelapisan |
| Pakan hewan peliharaan | Pemasakan, pembentukan, kendali densitas | Lemak, serat, protein, rencana palatabilitas | Beban, tekanan, kestabilan | Dimensi, densitas, daya tahan, kadar air akhir | Mesin pengering, pendingin, mesin pelapis |
| TVP berkadar air rendah | Pembentukan tekstur dan pengembangan protein | Fungsionalitas dan hidrasi protein | Energi, suhu, tekanan | Struktur, rehidrasi, densitas | Pengeringan dan pengecilan ukuran |
| Protein berkadar air tinggi | Penyelarasan protein dan struktur yang terbentuk melalui pendinginan | Sumber protein, hidrasi, sensitivitas terhadap panas | Beban, suhu produk, perilaku termal cetakan | Struktur berserat, keutuhan, kinerja pemasakan | Cetakan pendingin dan pemotongan |
| Pelet / potongan setengah jadi | Pemasakan, pemadatan, bentuk terkendali | Distribusi bahan pengikat dan kadar air | Tekanan, torsi, kestabilan pemotong | Geometri, produk patah atau pecah, perilaku pengembangan berikutnya | Pengeringan dan pengolahan sekunder |
| Pakan akuatik | Pemasakan, densitas, kestabilan di dalam air | Minyak, serat, partikel halus, variasi bahan | Beban, tekanan, suhu produk | Perilaku mengapung/tenggelam, daya tahan, kestabilan di dalam air | Pengeringan, aplikasi minyak, pendinginan |
| Sereal / tepung instan | Pemasakan, aglomerasi, perubahan kelarutan | Jenis pati dan aliran bubuk | Energi, suhu, kestabilan laju | Dispersibilitas, viskositas, kadar air | Pengeringan, penggilingan, pengayakan |
| Camilan berisi / ko-ekstrusi | Pembentukan kulit dan koordinasi pengisian | Rheologi kulit dan bahan isi | Tekanan, laju kulit, laju pengisian | Ketebalan dinding, segel, rasio isi | Kepala ko-ekstrusi, pemotongan, pengeringan |
| Tepung roti / produk antara berpori | Pemasakan, pengembangan terkendali, penggilingan lanjutan | Keseragaman warna dan kadar air | Suhu, densitas, laju lini | Porositas, warna, distribusi partikel setelah penggilingan | Pengeringan, pendinginan, penggilingan, pengayakan |
Gunakan matriks ini untuk menentukan data yang harus menyertai setiap sampel. Misalnya, sampel camilan mengembang tanpa waktu pengondisian dan hasil pengukuran kadar air akan sulit dibandingkan. Tanpa kondisi cetakan pendingin, sampel protein berkadar air tinggi hanya memberi sedikit informasi tentang peningkatan skala. Matriks ini tidak menentukan konfigurasi ulir; matriks membuat kekurangan bukti terlihat sebelum konfigurasi ditentukan.
Bangun Rentang Proses Berdasarkan Mutu Produk yang Terukur
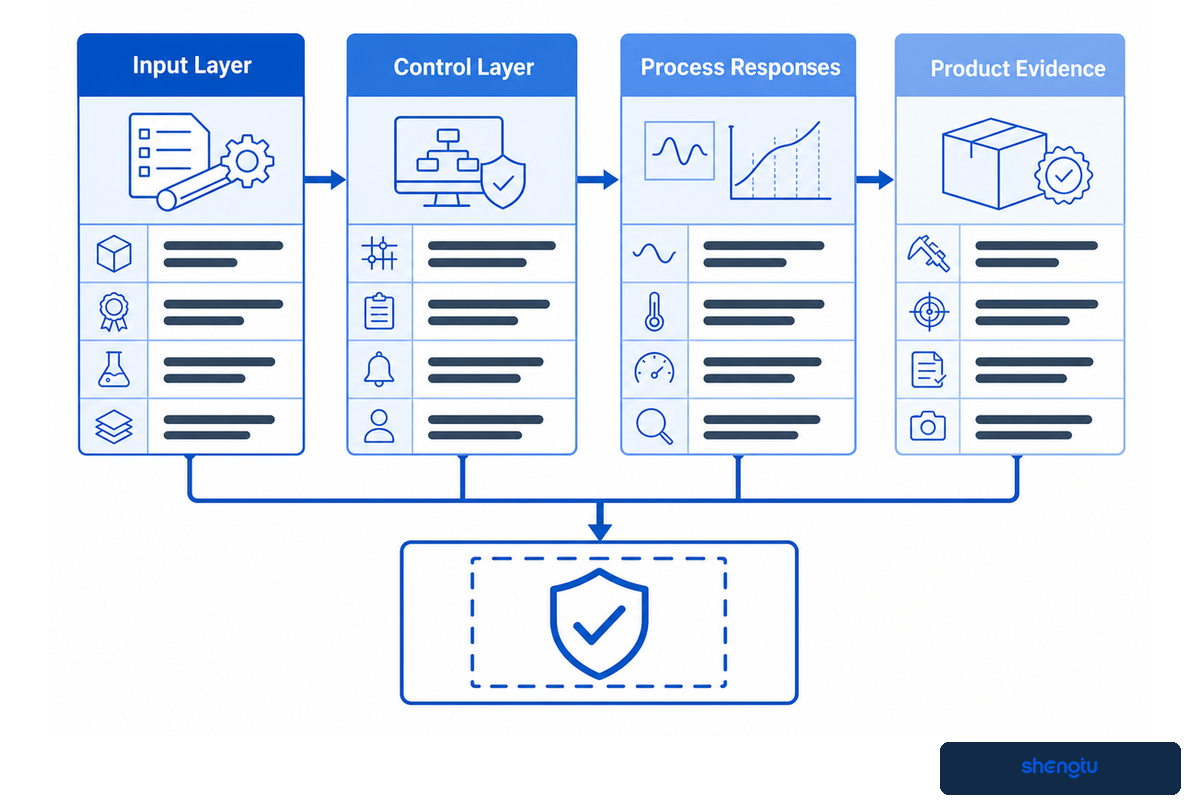
Rentang proses adalah kombinasi terbatas antara masukan material dan respons mesin yang berulang kali menghasilkan produk yang diterima. Rentang ini harus menghubungkan formulasi dan kondisi operasi dengan sinyal terukur dan pengujian produk, bukan hanya mempertahankan satu angka suhu atau kecepatan ulir secara terpisah.
Prinsip keputusan: Mesin yang stabil tidak berarti mutu ekstrusi pangan dapat diterima. Bukti pelepasan produk harus menghubungkan kondisi proses yang tercatat dengan pengujian produk yang disepakati.
Mulai dari lapisan masukan: formula, pemasok dan lot produksi, distribusi ukuran partikel, kadar air awal, prakondisi, laju umpan padatan, serta penambahan air atau uap. Selanjutnya, catat lapisan kendali: kecepatan ulir, urutan elemen ulir, setelan zona barrel, geometri cetakan, kondisi pemotong, serta ventilasi atau pengumpanan samping jika ada. Kemudian catat respons seperti torsi atau beban motor, energi mekanis spesifik jika tersedia, suhu produk, tekanan lelehan, perilaku waktu tinggal, dan kestabilan laju produksi. Gunakan satuan yang jelas dalam catatan—misalnya mm untuk dimensi, kg/m³ untuk densitas curah, N untuk gaya patah, % untuk kadar air, °C untuk suhu, bar untuk tekanan, kW untuk daya, kg/h untuk laju, dan min untuk interval pengambilan sampel—tanpa menganggap satuan contoh sebagai target universal.
Lapisan terakhir adalah bukti produk. Bergantung pada aplikasinya, bukti ini dapat mencakup rasio pengembangan, densitas curah, gaya patah, profil tekstur, kadar air akhir, dimensi, warna, keseragaman potongan, perilaku saat dimasak, atau rehidrasi. Eksperimen analisis sistem tahun 1994 memvariasikan kadar air dan kecepatan ulir sambil memantau torsi, energi mekanis spesifik, suhu produk, dan tekanan cetakan. Pelajaran yang tetap relevan adalah struktur rantai bukti: masukan, respons proses, dan hasil produk harus ditafsirkan bersama.
| Kolom yang dicatat | Hanya contoh notasi | Alasan tetap menjadi bagian dari rantai bukti |
|---|---|---|
| Ukuran partikel | 0,1 mm | Konteks pengumpanan dan hidrasi |
| Laju umpan padatan | 1 kg/h | Menormalkan masukan material |
| Laju penambahan air | 0,1 kg/h | Melacak jalur kadar air |
| Laju penambahan uap | 0,1 kg/h | Melacak persiapan termal |
| Kadar air awal | 0.1% | Membedakan air bahan baku dari air proses |
| Kecepatan ulir | 1 rpm | Menetapkan masukan kendali utama |
| Setelan barrel | 1°C | Mencatat profil termal yang diperintahkan |
| Suhu produk | 1°C | Mencatat respons material |
| Tekanan cetakan | 0,1 bar | Menunjukkan hambatan dan kestabilan |
| Daya motor | 0,1 kW | Mendukung perhitungan energi |
| Interval pengambilan sampel | 1 min | Menghubungkan tren dengan sampel |
| Durasi rentang stabil | 1 min | Menentukan periode yang ditinjau |
| Panjang potongan | 0,1 mm | Mengukur hasil pemotong dan cetakan |
| Diameter potongan | 0,1 mm | Mengukur variasi bentuk |
| Densitas curah | 1 kg/m³ | Menghubungkan struktur dengan perilaku pengemasan |
| Gaya patah | 0.1 N | Mengukur tekstur dengan satu metode |
| Kadar air akhir | 0.1% | Memeriksa penyelesaian proses lanjutan |
| Waktu tinggal di mesin pengering | 1 min | Menentukan paparan proses lanjutan |
| Suhu pendinginan | 1°C | Memastikan kondisi pengemasan |
| Massa produk patah atau pecah | 0,1 kg | Mendukung perhitungan hasil produksi |
| Waktu operasi | 0.1 hr | Mendukung perhitungan hasil terjadwal |
| Celah keausan | 0,01 mm | Menghubungkan inspeksi dengan penyimpangan proses |
| Frekuensi listrik | 1 Hz | Mendokumentasikan dasar utilitas |
| Tekanan udara bertekanan | 0,1 bar | Mendokumentasikan kondisi tambahan |
| Tegangan sinyal kendali | 1 V | Mendokumentasikan sinyal antarmuka |
Aturan praktis
Jangan menyalin setelan yang dipublikasikan sebagai resep yang dijamin berhasil. Gunakan penelitian yang dipublikasikan untuk memilih variabel dan pengukuran, lalu tentukan rentang operasi dengan formulasi, geometri peralatan, dan metode penerimaan yang sebenarnya.
Saat produk berubah, periksa kembali batas proses. Perubahan sumber protein, kadar lemak, sistem pati, ukuran partikel, atau pembawa perisa dapat mengubah pengumpanan, viskositas, perpindahan energi, dan perilaku cetakan. Stabilitas mekanis dapat terjadi bersamaan dengan mutu pangan yang tidak memenuhi syarat, sehingga “ekstruder berjalan” bukan keputusan pelepasan produk yang memadai.
Diagnosis Cacat dengan Tahapan Diagnosis Kegagalan Tekstur
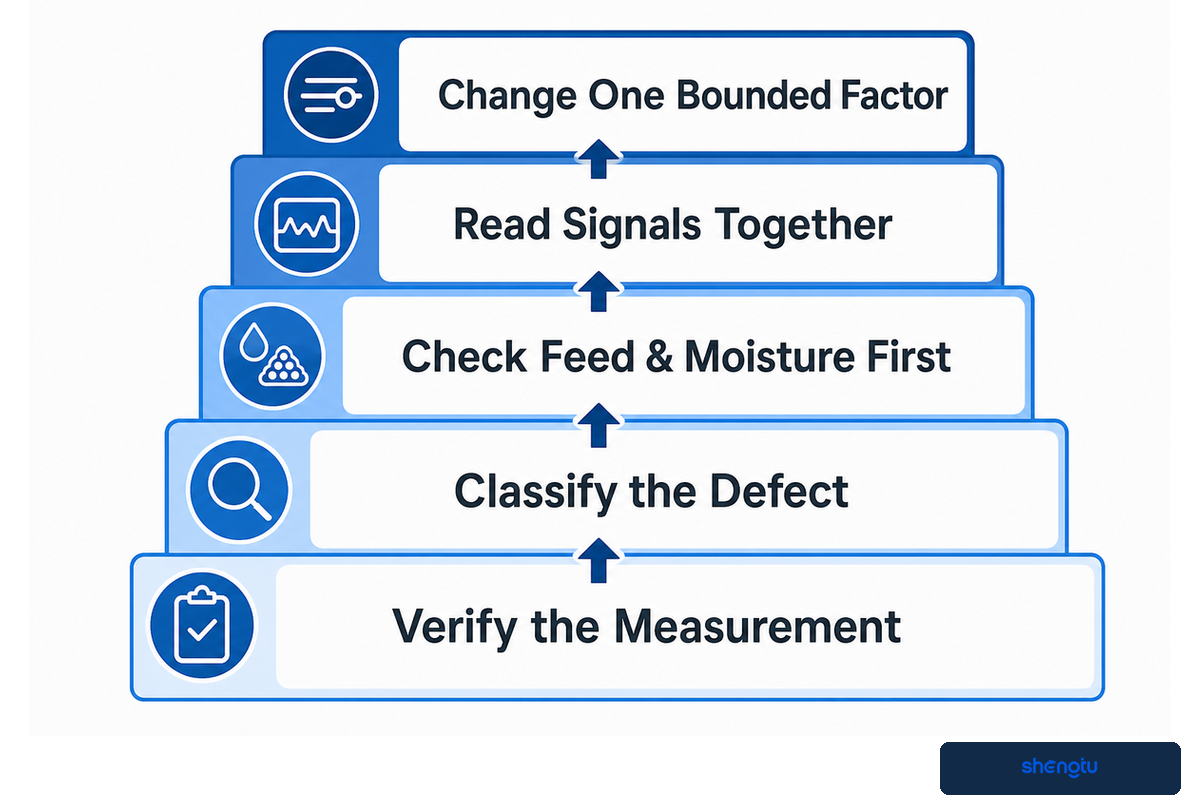
Tahapan Diagnosis Kegagalan Tekstur dimulai dari verifikasi pengukuran, klasifikasi cacat, pemeriksaan umpan dan kadar air, peninjauan sinyal proses secara bersamaan, lalu satu perubahan dengan batas yang jelas. Tahapan ini mengurangi kesalahan umum berupa menaikkan suhu atau kecepatan ulir sebelum memastikan bahwa cacat dan penyebab hulunya benar-benar ada.
- Verifikasi pengukuran. Kondisikan sampel dengan cara yang sama, gunakan metode pengujian yang sama, dan pastikan instrumen atau standar visualnya.
- Klasifikasikan cacat. Pisahkan masalah densitas atau pengembangan, kekerasan atau struktur internal, permukaan atau warna, keseragaman ukuran, serta kestabilan lini.
- Periksa umpan dan kadar air terlebih dahulu. Tinjau variasi pengumpan, penambahan air, keluaran prakondisioner, segregasi bahan, dan perubahan lot produksi.
- Baca sinyal secara bersamaan. Torsi, tekanan, suhu produk, dan laju dapat membedakan pergeseran proses dari masalah di tahap lanjutan atau pengambilan sampel.
- Ubah satu faktor dalam batas yang jelas. Nyatakan hipotesis, jaga variabel lain sestabil mungkin, catat respons, dan kembali ke kondisi awal jika mutu memburuk.
| Cacat | Pemeriksaan pertama | Baca secara bersamaan | Hindari |
|---|---|---|---|
| Pengembangan rendah atau berubah-ubah | Kadar air sampel, konsistensi umpan, kondisi cetakan | Densitas, suhu produk, tekanan, beban | Menaikkan suhu secara otomatis |
| Kekerasan berlebihan | Metode pengondisian, jalur kadar air, struktur | Energi, densitas, kadar air akhir, riwayat pengeringan | Menyalahkan cetakan saja |
| Aliran tersendat atau potongan tidak seragam | Pengumpan, penyumbatan aliran, lonjakan air, pemotong | Laju, torsi, tekanan, distribusi potongan | Hanya menggunakan rata-rata laju produksi |
| Bintik gelap atau gosong | Material tertahan, zona mati, riwayat penghentian, sensitivitas bahan | Suhu, perilaku waktu tinggal, tren visual | Menganggap warna hanya dipengaruhi resep |
| Produk masih basah setelah mesin pengering | Kadar air masuk, beban hamparan, aliran udara, distribusi waktu tinggal | Hasil ekstruder, beban mesin pengering, distribusi kadar air akhir | Mengurangi laju ekstrusi tanpa mencari batas kapasitas mesin pengering |
Hitung Kapasitas dari Kilogram Produk Baik, Bukan Kilogram pada Pelat Nama
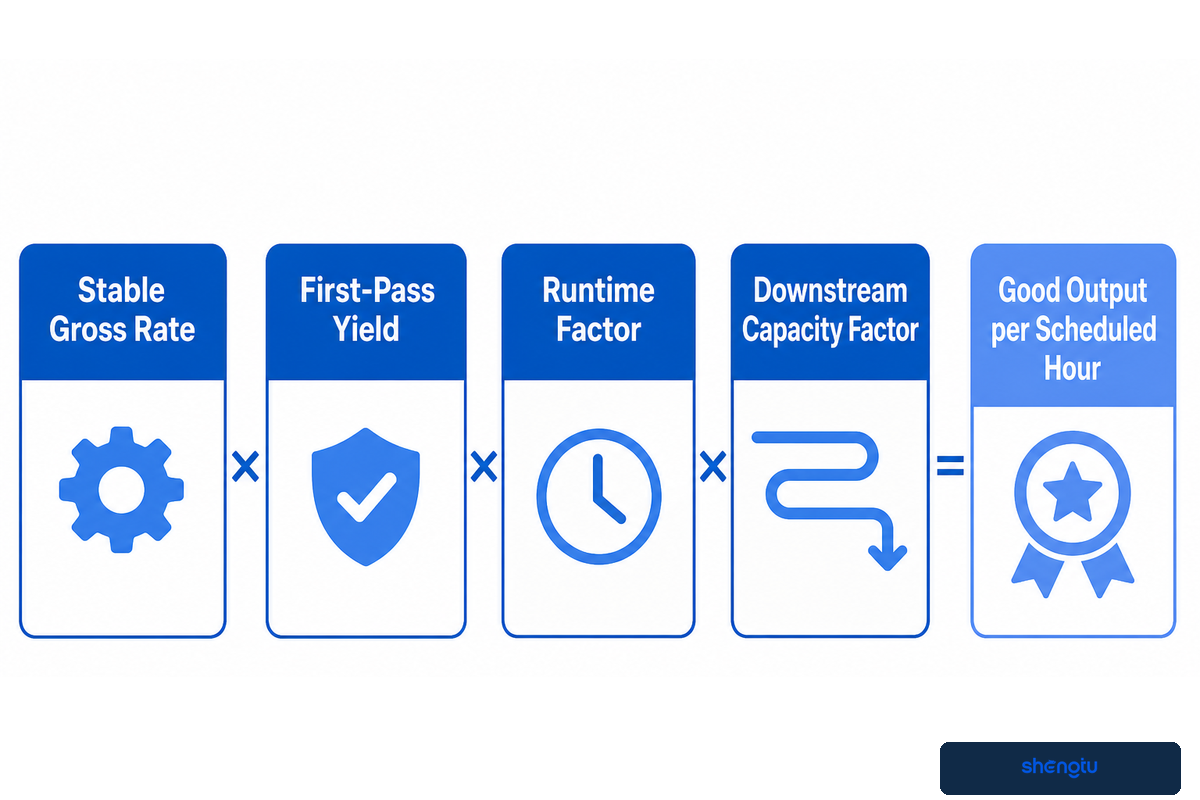
Kapasitas berguna adalah produk yang diterima dan dihasilkan oleh lini secara keseluruhan selama waktu terjadwal. Perkirakan dengan mengurangi laju ekstrusi bruto yang stabil berdasarkan hasil lolos pertama, faktor waktu operasi, dan faktor kapasitas stasiun hilir yang membatasi.
Lembar Kerja Pengurang Kapasitas Produk Baik
Hasil produk baik per jam terjadwal = laju bruto stabil × hasil lolos pertama × faktor waktu operasi × faktor kapasitas hilir
Setiap faktor harus berasal dari batas pabrik yang sebenarnya atau uji coba lini yang representatif. Jangan menganggap lembar kerja ini sebagai jaminan mesin.
Contoh perencanaan hipotetis: misalkan suatu lini menunjukkan laju bruto stabil sebesar 500 kg/h untuk produk uji. Jika hasil lolos pertama yang terukur adalah 94%, faktor waktu operasi yang direncanakan 85%, dan sistem hilir dapat mempertahankan 90% dari laju bruto stabil tersebut, estimasi perencanaannya adalah 500 × 0,94 × 0,85 × 0.90 = 359,6 kg produk baik per jam terjadwal. Angka ini hanya ilustrasi; bukan spesifikasi Shengtu atau kinerja yang dijanjikan.
Faktor hilir mencegah perhitungan berdasarkan kapasitas pelat nama menyembunyikan kendala sebenarnya. Waktu tinggal di mesin pengering dapat menjadi batas keras pertama ketika distribusi kadar air akhir penting. Pendinginan harus menstabilkan produk sebelum pengemasan, sementara rentang aplikasi mesin pelapis mungkin lebih sempit daripada ekstruder. Pemotong, konveyor, dan mesin pengemas juga dapat membatasi laju produksi yang dapat diterima atau meningkatkan produk patah.
Mintalah informasi tentang kendala sekaligus buktinya. Jika mesin pengering menjadi pembatas, catat beban hamparan, waktu, kondisi aliran udara, dan distribusi kadar air akhir. Jika pengumpan menjadi pembatas, simpan data variasi laju, bukan hanya rata-ratanya. Jika mutu produk gagal lebih dahulu, rentang proseslah yang menentukan kapasitas, bukan daya motor. Laju lini yang dapat diterima dan diulang pada kendala terendah adalah dasar yang dapat dipertanggungjawabkan.
Validasi Uji Coba dengan Protokol Penerimaan dari Uji Coba hingga Peningkatan Skala
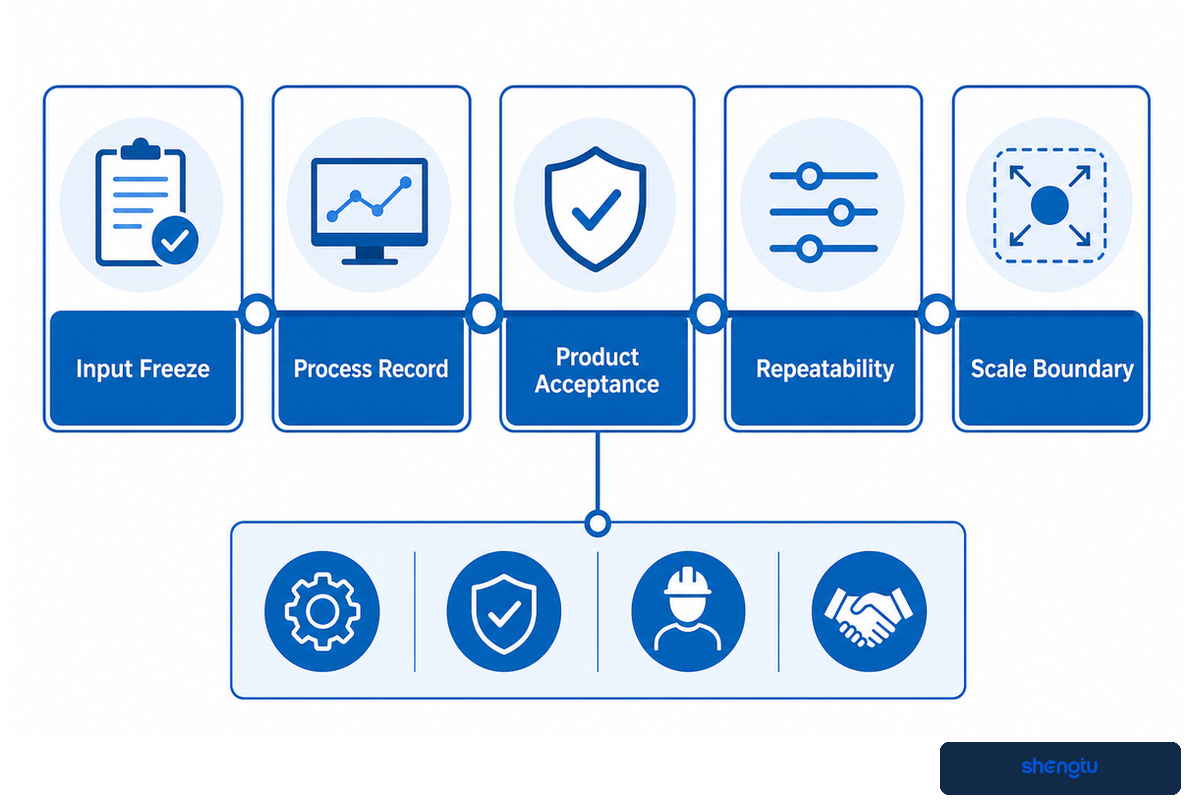
Protokol Penerimaan Uji Coba ke Skala Produksi menetapkan bahan masukan yang representatif, mencatat kondisi proses, menguji produk, membuktikan keterulangan, dan mendokumentasikan hal-hal yang mungkin berubah pada skala lebih besar. Protokol ini menggantikan foto sampel yang berhasil dengan paket bukti yang dapat ditinjau bersama oleh tim teknik, mutu, operasional, dan pemasok.
Protokol Penerimaan dari Uji Coba hingga Peningkatan Skala
- Penetapan bahan masukan: revisi resep, pemasok dan lot, ukuran partikel, kadar air awal, pengaturan prakondisioner, serta metode pengukuran.
- Catatan proses: laju umpan, penambahan air atau uap, kecepatan sekrup, pengaturan barrel, beban atau torsi, tekanan jika tersedia, dan suhu produk.
- Penerimaan produk: kadar air, densitas curah, tekstur, dimensi, warna, produk patah atau pecah, serta pengujian khusus aplikasi.
- Keterulangan: pengambilan sampel berulang selama periode stabil yang telah ditentukan, serta pengamatan saat startup, mulai ulang, dan pergantian produk jika relevan.
- Batas peningkatan skala: perubahan yang diperkirakan akibat diameter sekrup, luas die, perilaku umpan, riwayat termal, beban mesin pengering, dan peralatan bantu.
Ekstrusi dengan kadar air tinggi menunjukkan pentingnya disiplin ini. Tinjauan sejawat tahun 2025 mengidentifikasi sumber protein, komposisi bahan masukan, konfigurasi ekstruder, dan parameter proses sebagai variabel pengembangan yang saling terkait. Studi tahun 2025 lainnya menjelaskan transformasi kompleks di dalam barrel ekstruder ulir kembar yang dipanaskan dan die pendingin, sembari membandingkan optimasi pembelajaran mesin dengan metode konvensional. Data yang lebih banyak dapat meningkatkan model, tetapi tidak menghilangkan perlunya bahan yang representatif dan pengujian penerimaan fisik.
Uji laboratorium atau pilot dapat menunjukkan arah dan menyingkirkan formulasi yang lemah, tetapi peningkatan skala mengubah hubungan luas permukaan terhadap volume, geometri sekrup, perpindahan panas, luas die, distribusi waktu tinggal, dan beban peralatan bantu. Karena itu, bedakan antara “sampel memenuhi pengujian pada konfigurasi ini” dan “hasilnya akan tetap sama pada skala yang lebih besar.” Catat asumsi yang perlu dikonfirmasi saat penerimaan pabrik dan komisioning.
Protokol juga perlu menetapkan penanggung jawab setiap keputusan. Teknolog pangan menyetujui formula dan metode pengujian produk. Tim mutu menyetujui aturan pengambilan sampel dan pelepasan produk. Tim teknik mengonfirmasi utilitas, sistem kontrol, dan antarmuka. Tim operasional memeriksa pembersihan, kebutuhan personel, dan perilaku saat mulai ulang. Pemasok mendokumentasikan kondisi mesin dan tindakan teknis yang masih terbuka. Uji coba selesai ketika semua pihak dapat menelusuri hasil produk hingga ke bahan masukan dan kondisi proses yang telah ditetapkan.
Rencanakan Sanitasi, Pengendalian Keausan, dan Intervensi yang Aman
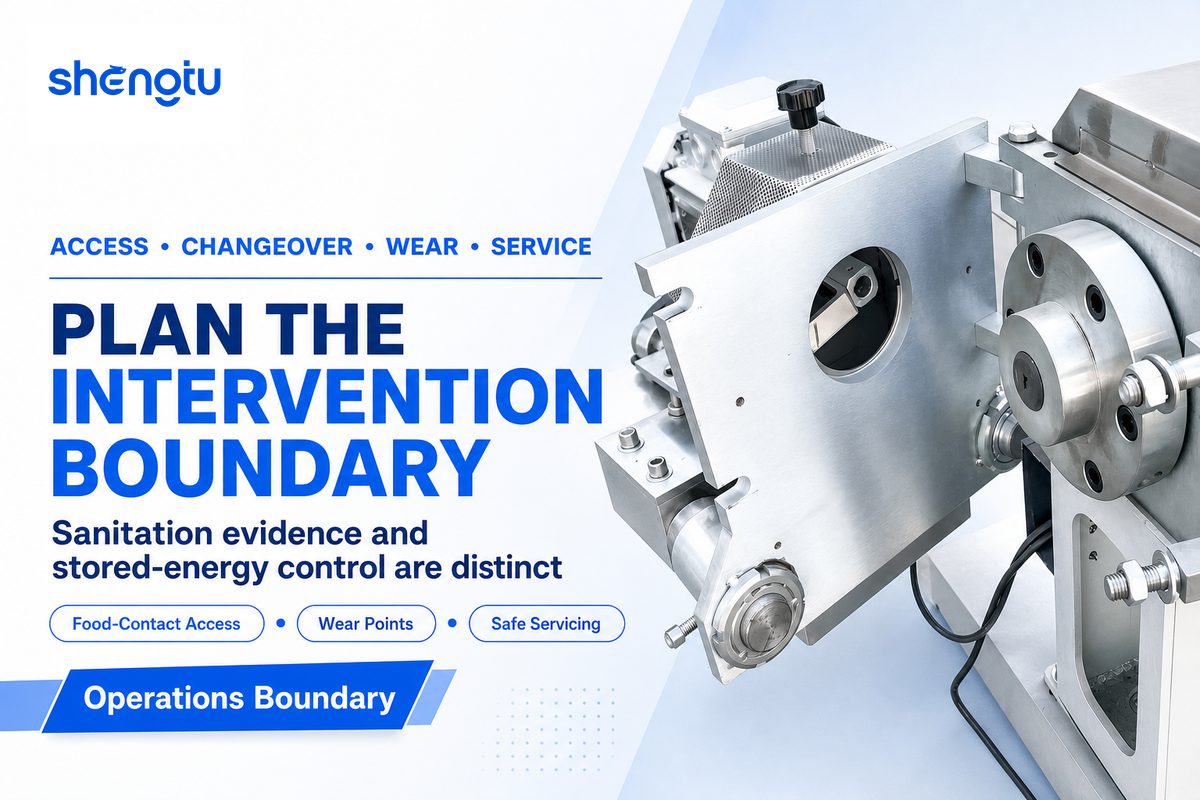
Rencana ekstrusi yang andal memetakan akses ke permukaan yang bersentuhan dengan pangan, risiko alergen dan pergantian produk, titik keausan, serta servis yang aman sebelum produksi dimulai. Sanitasi rutin dan pengendalian energi tersimpan berkaitan dengan operasional, tetapi memerlukan prosedur dan verifikasi pabrik yang berbeda.
Mulailah dengan permukaan kontak produk dan pergerakan residu. Identifikasi zona yang terlihat dan dapat dibersihkan langsung, komponen yang perlu dilepas, segel atau sambungan yang dapat menahan material, serta jalur produk yang dibuang saat pembersihan. Tetapkan pemeriksaan atau pengujian untuk mengakhiri pergantian produk. Untuk penanganan alergen, sertakan urutan produksi, penanganan produk yang dikerjakan ulang, peralatan bersama, dan bukti yang diperlukan sebelum produk dilepas.
Panduan FDA tentang pengendalian preventif mengaitkan pengendalian sanitasi dengan risiko keamanan pangan, kontak silang alergen, dan kontaminasi. Panduan itu tidak menetapkan frekuensi pembersihan universal untuk setiap resep ekstrusi. Pengolah harus menyusun dan memvalidasi rencana keamanan pangan untuk produk, peralatan, urutan produksi, dan yurisdiksi yang sebenarnya.
Keausan berdampak lebih dari sekadar biaya perawatan. Celah antara sekrup dan barrel dapat mengubah pemindahan bahan, perpindahan energi, perilaku tekanan, dan riwayat waktu tinggal. Bukaan die atau komponen pemotong yang aus mengubah geometri dan distribusi ukuran potongan. Catat inspeksi dimensi bersama tren proses dan hasil produk. Kenaikan beban yang berlangsung perlahan atau pergeseran distribusi densitas dapat menjadi pemicu investigasi, tetapi bukan bukti adanya mekanisme keausan tertentu.
Membuka, mengatasi sumbatan, atau menyervis ekstruder memiliki batas keselamatan yang berbeda. 29 CFR 1910.147 dari OSHA mengatur servis dan pemeliharaan di Amerika Serikat ketika penyalaan energi, startup, atau energi tersimpan yang tidak terduga dapat menyebabkan cedera. Prosedur pengendalian energi terdokumentasi di pabrik, penilaian risiko, persyaratan setempat, dan petunjuk produsen menjadi acuan intervensi. Panduan ini bukan pengganti dokumen-dokumen tersebut.
Kerangka Pengambilan Keputusan Sebelum Mengirim Ringkasan Proses
Ringkasan proses yang berguna menetapkan produk sasaran, rentang resep, persyaratan produk baik, cakupan lini lengkap, utilitas, batas pembersihan, dan metode penerimaan uji coba. Setelah itu barulah proyek diserahkan kepada pemasok untuk konfigurasi mesin.
| Bagian Keputusan | Hal yang Perlu Ditetapkan | Bukti penerimaan |
|---|---|---|
| Sasaran produk | Dimensi, densitas, tekstur, kadar air akhir, variasi yang diizinkan | Metode, sampel terkondisi, tabel toleransi |
| Rentang resep | Bahan utama, variasi lot, kadar air, sensitivitas, alergen | Bahan uji coba yang representatif dan pengendalian revisi |
| Kebutuhan produksi | Produk baik, jadwal, pergantian produk, penghentian terencana | Catatan lini berkelanjutan dan perhitungan hasil produksi |
| Cakupan lini lengkap | Penakaran, prakondisioning, ekstrusi, tahap akhir, pengemasan | Daftar antarmuka dan pengujian stasiun pembatas |
| Bukti uji coba | Sinyal, pengambilan sampel, metode, periode stabil, batas peningkatan skala | Protokol yang ditandatangani, ekspor data, sampel, daftar tindakan terbuka |
Shengtu Machinery menjelaskan peralatan pengolahan pangan dan lini siap pakainya di halaman latar belakang perusahaan. Gunakan informasi tersebut untuk memahami perusahaan; gunakan sasaran produk dan bukti uji coba yang terdokumentasi untuk menilai kesesuaian proyek.
Setelah ringkasan siap, gunakan halaman solusi Ekstruder Pangan Ulir Kembar untuk membahas konfigurasi. Urutan ini memisahkan maksud pencarian informasional dan komersial: panduan ini menjelaskan cara mengambil keputusan dan memvalidasi, sedangkan halaman solusi membahas konfigurasi dan pasokan yang dapat disediakan Shengtu.
Sertakan Ringkasan Proses, Bukan Sekadar Nama Produk
Sampaikan rentang resep, sasaran mutu, persyaratan produk baik, cakupan proses hilir, dan metode penerimaan uji coba. Dengan begitu, diskusi teknik memiliki titik awal yang dapat diuji.
Bahas persyaratan prosesPertanyaan yang Sering Diajukan
Apa tujuan ekstruder ulir kembar?
Ekstruder pangan ulir kembar menghasilkan transformasi material yang terkendali dengan terus-menerus memindahkan, mencampur, memanaskan, memberi tekanan, dan membentuk pangan, sekaligus menjaga rentang proses tetap konsisten di seluruh lini.
Ekstrusi ulir kembar secara berkelanjutan mengubah formulasi pangan yang ditakar menjadi produk berbentuk tertentu melalui pemindahan material, pencampuran, pemanasan, geseran mekanis, dan pembentukan tekanan. Nilai praktisnya terletak pada kemudahan pengendalian: tim dapat mengatur fungsi sekrup dan menyesuaikan umpan, kadar air, suhu, serta hambatan die untuk menghasilkan kondisi material yang ditetapkan. Tujuannya bukan sekadar mendorong bahan melewati barrel, melainkan menjaga rentang proses yang konsisten untuk menghasilkan tekstur, densitas, bentuk, dan kadar air yang dapat diterima. Rentang tersebut harus mencakup pengumpan dan tahap hilir, karena barrel yang stabil tidak dapat mengatasi umpan resep yang terputus-putus atau mesin pengering yang terlalu kecil. Jadi, tujuan sebenarnya adalah transformasi terkendali yang dapat ditelusuri di seluruh lini. Tren yang tersimpan, sampel berwaktu, dan pengujian produk yang ditetapkan menunjukkan apakah transformasi tersebut cukup konsisten untuk skala berikutnya.
Apa perbedaan antara ekstruder ulir tunggal dan ekstruder ulir kembar?
Ekstruder ulir tunggal dan ulir kembar terutama berbeda dalam hal pemindahan material, pencampuran, dan fleksibilitas proses. Sistem yang tepat bergantung pada perilaku umpan dan beban proses, bukan peringkat mutu pangan yang sederhana.
Ekstrusi ulir tunggal umumnya lebih mengandalkan gesekan dan umpan yang stabil, serta dapat efisien untuk resep yang konsisten dengan rentang operasi relatif sempit. Sistem ulir kembar memberikan pencampuran yang lebih kuat, susunan elemen sekrup yang lebih fleksibel, dan kemampuan lebih baik untuk menangani beberapa formulasi yang bervariasi atau berkadar air tinggi. Pilihan yang tepat tetap bergantung pada produk, perilaku umpan, kebutuhan pengendalian, kebutuhan pembersihan, dan faktor ekonomi; jumlah sekrup saja tidak menentukan mutu akhir pangan.
Apa kekurangan ekstrusi pangan?
Ekstrusi pangan melibatkan banyak variabel, sehingga kehilangan saat startup, keausan, kebutuhan pembersihan, keterampilan operator, dan hambatan proses hilir dapat mengurangi hasil produksi yang dapat digunakan meskipun ekstrudernya sendiri tampak stabil.
Ekstrusi pangan melibatkan banyak variabel, sehingga perubahan kadar air, laju umpan, kecepatan sekrup, hambatan die, atau pengeringan hilir dapat mengubah beberapa atribut mutu sekaligus. Kehilangan saat startup, keausan, pembersihan, keterampilan operator, dan hambatan lini juga memengaruhi kapasitas yang dapat digunakan. Panas atau geseran berlebih dapat merusak warna, rasa, tekstur, atau komponen sensitif, sedangkan pengolahan yang kurang dapat membuat struktur yang diinginkan tidak tercapai. Karena itu, uji coba terkendali dan rencana penerimaan yang ditetapkan lebih andal daripada menyalin pengaturan produk lain.
Apakah ekstruder ulir kembar dapat menangani formulasi berkadar air tinggi?
Ekstruder ulir kembar sering kali dapat menangani formulasi berkadar air tinggi, tetapi kemampuannya harus dibuktikan menggunakan sistem protein, rentang kadar air, sasaran produksi, jalur pendinginan, dan pengujian penerimaan produk yang sebenarnya.
Pengolahan berkadar air tinggi mengubah proses pengumpanan, pengendalian termal, kebutuhan die atau pendinginan, serta cara struktur terbentuk. Kesesuaiannya harus diuji menggunakan sistem protein, rentang kadar air, sasaran laju produksi, dan metode pendinginan atau pemotongan hilir yang sebenarnya. Perlakukan klaim “mampu menangani kadar air tinggi” sebagai pertanyaan pengembangan proses, bukan spesifikasi lengkap, dan catat hal-hal yang mungkin berubah antara skala pilot dan produksi.
Bagaimana cara memperkirakan kapasitas produksi yang dapat digunakan?
Perkirakan kapasitas yang dapat digunakan dengan mengoreksi laju bruto stabil yang terukur berdasarkan hasil lolos pertama, waktu operasi terjadwal, dan faktor pembatas hilir, lalu laporkan jumlah produk yang diterima per jam terjadwal.
Mulailah dengan laju ekstrusi stabil terukur untuk produk yang diterima, lalu koreksi berdasarkan hasil lolos pertama, waktu operasi terjadwal, dan faktor kapasitas tahap hilir yang paling lambat. Hasilnya adalah kilogram produk baik per jam terjadwal, yang lebih berguna daripada satu angka kapasitas nominal. Gunakan catatan uji coba yang representatif dan data penerimaan produk untuk setiap faktor, serta identifikasi stasiun yang paling awal menjadi pembatas.
Data proses apa yang perlu dikumpulkan pabrik selama uji coba?
Uji coba di pabrik harus mencatat identitas bahan, laju umpan dan cairan, kecepatan sekrup, suhu, beban, tekanan, waktu pengambilan sampel, kondisi hilir, dan mutu akhir produk sebagai satu rangkaian bukti yang dapat ditelusuri.
Minimal, catat resep dan lot, laju umpan, penambahan air atau uap, kecepatan sekrup, profil suhu, beban motor atau torsi, tekanan die jika tersedia, suhu produk, waktu pengambilan sampel, dan kondisi hilir. Lengkapi catatan tersebut dengan pengukuran produk yang telah disepakati agar tim dapat menghubungkan perubahan proses dengan mutu aktual. Sertakan pengamatan saat startup, mulai ulang, dan pergantian produk jika berpengaruh pada hasil terjadwal.
Metode Editorial dan Pembuktian
Artikel ini memisahkan panduan edukasi proses, pemecahan masalah, dan uji coba dari halaman produk komersial Shengtu. Artikel ini menggunakan bukti publik terkini dari regulasi, tinjauan sejawat, sumber teknis independen, mekanisme paten, dan situs pihak pertama. Pengaturan dalam penelitian dan perhitungan kapasitas hipotetis tidak disajikan sebagai nilai operasi universal atau jaminan mesin.
Referensi dan Sumber
- Ekstrusi protein nabati berkadar air tinggi: dasar-dasar dan peluang — tinjauan sejawat yang terindeks di PubMed.
- Proses ekstrusi sebagai alternatif untuk meningkatkan konsumsi produk kacang-kacangan — tinjauan sejawat akses terbuka.
- Optimasi pembelajaran mesin untuk ekstrusi protein berkadar air tinggi — studi sejawat akses terbuka.
- Analisis sistem proses ekstrusi pangan ulir kembar — Food Control.
- Laporan Ahli DLG 02/2022: Ekstrusi — laporan teknis independen industri pangan.
- Ekstrusi ulir tunggal dan ulir kembar dalam pengolahan pakan akuakultur — tinjauan sejawat tahun 2025.
- Analisis Bahaya dan Pengendalian Preventif Berbasis Risiko untuk Pangan Manusia — panduan Badan Pengawas Obat dan Makanan Amerika Serikat.
- 29 CFR 1910.147: Pengendalian Energi Berbahaya — Administrasi Keselamatan dan Kesehatan Kerja Amerika Serikat.
- Catatan die pendingin US7275927B2 — hanya sebagai konteks mekanisme, bukan saran kebebasan beroperasi.