Hubungi Shengtu Bufan Company

Freezer IQF terowongan membekukan potongan pangan satu per satu saat melewati zona yang menyerap panas dari produk. Hasil yang konsisten memerlukan lebih dari sekadar udara dingin: kondisi produk masuk, muatan sabuk konveyor, dan kondisi perpindahan panas harus bekerja bersama. Permukaan yang keras bisa menyembunyikan bagian tengah yang masih hangat, sedangkan potongan yang dingin tetap bisa rusak atau menempel pada potongan lain.
Diperbarui Oktober 2026
Freezer IQF terowongan menggabungkan pengangkutan produk secara kontinu dengan pembekuan cepat setiap potongan secara terpisah. Evaluasi suhu produk, keterpisahan, dan kerusakan di sepanjang sabuk konveyor serta selama proses berlangsung. Suhu udara saja tidak dapat menggambarkan kondisi pangan setelah proses.
Panduan proses singkat
- Cakupan: terowongan konveyor kontinu untuk potongan pangan satu per satu.
- Kondisi akhir produk: suhu tertentu di titik pusat termal, serta mutu fisik yang disyaratkan.
- Pemeriksaan hasil: posisi pada sabuk konveyor dibandingkan dengan tahap produksi.
- Perbandingan energi: listrik yang diukur untuk batas peralatan dan proses yang sama.
Poin utama
- IQF berarti pembekuan potongan satu per satu; fluidisasi menjelaskan mekanisme aliran udara.
- Kapasitas terukur terowongan berubah menurut dimensi produk, suhu masuk, dan muatan.
- Pengamatan berulang membantu membedakan pola yang menetap dari pengecualian pada satu potongan.
- Beban pendinginan dalam kW dan konsumsi listrik dalam kWh menjawab pertanyaan yang berbeda.
Berbagai tim dalam perusahaan memiliki sasaran yang saling bersaing. Misalnya, manajer produksi memperhatikan laju produksi, tim mutu mengutamakan potongan yang tetap utuh, dan tim keuangan membutuhkan angka penggunaan energi sebagai tolok ukur. Sasaran mana pun dapat menjadi titik awal, selama kondisi proses yang dievaluasi ditetapkan dengan jelas.
Apa Itu Freezer IQF Terowongan?
Freezer IQF terowongan membekukan potongan pangan satu per satu secara kontinu di dalam ruang berinsulasi. IQF berarti dibekukan cepat satu per satu. Potongan dapat rusak atau menempel pada potongan lain selama pembekuan. Idealnya, produk membeku merata hingga ke bagian tengah.
Bagaimana cara kerja freezer IQF terowongan?
Sabuk konveyor membawa potongan pangan melewati zona yang menyerap panas dari setiap potongan. Pada sistem mekanis, panas produk berpindah ke evaporator yang terhubung dengan peralatan refrigerasi. Kecepatan sabuk menentukan lama paparan, sedangkan aliran udara dan jarak antarpotongan di atas sabuk memengaruhi pemerataan proses. Panduan pembekuan FAO menjelaskan pengangkutan produk dengan konveyor pada freezer kontinu serta faktor yang memengaruhi waktu pembekuan.
Pembekuan mengubah wujud air dan menyisakan fraksi yang belum membeku dengan konsentrasi lebih tinggi. Pembekuan cepat dapat membatasi pertumbuhan kristal es berukuran besar; namun, penanganan sebelum pembekuan dan riwayat suhu produk (yaitu suhu serta lama produk dipertahankan pada suhu tersebut setelah pembekuan) memengaruhi tekstur produk. Karena itu, pengawetan pangan dimulai dari bahan baku yang baik dan tidak mengandalkan freezer cepat untuk memperbaiki mutu bahan yang buruk saat masuk.
Pertimbangkan lini pengisian kantong udang beku. Pengumpanan potongan yang terpisah secara lancar oleh penimbang dapat menghasilkan porsi yang konsisten. Namun, potongan yang hancur atau menyatu dapat sangat memengaruhi konsistensi porsi. Tetapkan kondisi fisik hasil bersama suhu akhir: proporsi potongan yang menyatu, kerusakan yang terlihat, dan tampilan yang masih dapat digunakan. IQF tidak menjelaskan ekspektasi terhadap produk.
Produk bersuhu −18°C dan produk yang dapat dituang dengan mudah menggambarkan atribut yang berbeda; karena itu, catat kedua pengamatan dalam rekaman proses dengan menggunakan kriteria suhu yang sesuai untuk produk dan tujuan penggunaannya.
Ikuti Perpindahan Panas dari Permukaan ke Pusat Termal
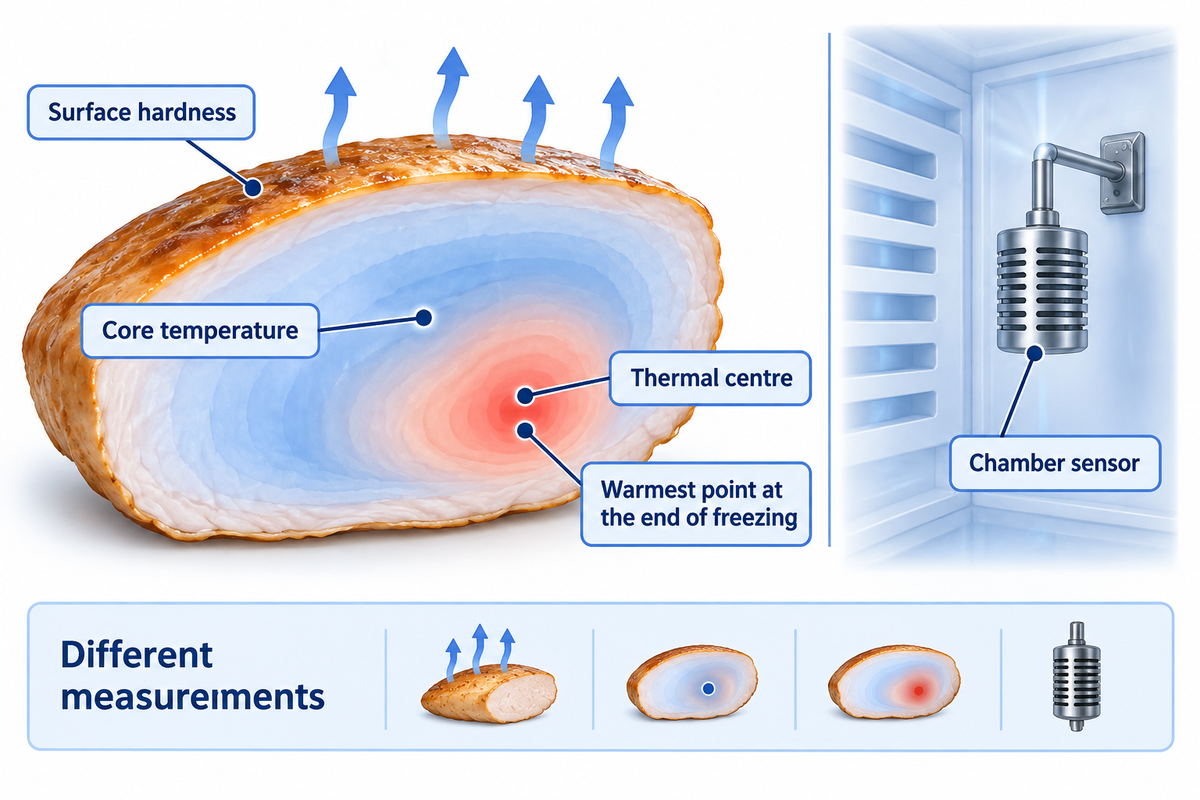
Panas keluar dari potongan pangan melalui permukaannya sebelum bagian tengah selesai mendingin. Pusat termal adalah titik terhangat pada akhir pembekuan dan belum tentu sama dengan pusat geometris. Kekerasan permukaan dan suhu inti menggambarkan aspek pembekuan yang berbeda.
Kode Codex untuk pangan beku cepat, bagian 2 dan 4.3 menjelaskan konsep pusat termal dan bahwa pembekuan selesai pada suhu -18°C atau lebih rendah setelah suhu mencapai kesetimbangan. Codex merupakan panduan internasional; spesifikasi produk yang berlaku serta persyaratan tujuan pengiriman perlu dicantumkan dalam panduan operasi.
“Titik di dalam potongan pangan yang memiliki suhu tertinggi pada akhir proses pembekuan cepat.”
Ukuran pangan berpengaruh karena panas harus merambat melalui produk sekaligus melewati permukaannya. Komposisi memengaruhi jumlah panas yang harus dikeluarkan serta rentang suhu saat air membeku. Panduan pembekuan FAO, bagian 1.2.2 mencantumkan faktor dan asumsi penyederhanaan yang mendasari persamaan Plank. Menggandakan ketebalan tidak selalu memperpanjang total waktu pembekuan hingga empat kali lipat.
Contoh: pengolah mengubah produk potong dadu dari ukuran 10 mm menjadi 20 mm sambil mempertahankan kecepatan sabuk yang sama. Potongan yang lebih besar mungkin memiliki lintasan perpindahan panas internal yang lebih panjang, tetapi dampaknya tidak dapat dihitung hanya dengan membandingkan kedua dimensi tersebut. Suhu, komposisi, dan perpindahan panas permukaan turut berpengaruh. Pengukuran bagian luar saja mungkin tidak mendeteksi area yang masih hangat. Sebelum menyetujui pengaturan produksi awal, tim mutu perlu membandingkan riwayat waktu dan suhu untuk potongan yang lebih besar. Jika potongan juga menjadi lebih basah selama perubahan, catat perbedaan persiapan itu secara terpisah, alih-alih mengaitkan seluruh perubahan dengan ukuran.
Tinjauan tahun 2021 oleh Fadiji dan rekan-rekannya membahas pengaruh geometri pangan dan kondisi batas terhadap model pembekuan. Pemodelan membantu menjelaskan pola suhu. Pengukuran produk memverifikasi apakah proses yang dipilih mencapai kondisi akhirnya.
Inti pengukuran: pembacaan −18°C pada sensor ruang dan −18°C di pusat termal adalah dua pengukuran berbeda. Gunakan metode dengan ketidakpastian yang diketahui dan ukur pada lokasi tertentu di potongan. Catat waktu yang berlalu antara keluarnya produk dan pengukuran.
Terowongan, Unggun Terfluidisasi, dan Spiral Menjelaskan Hal yang Berbeda
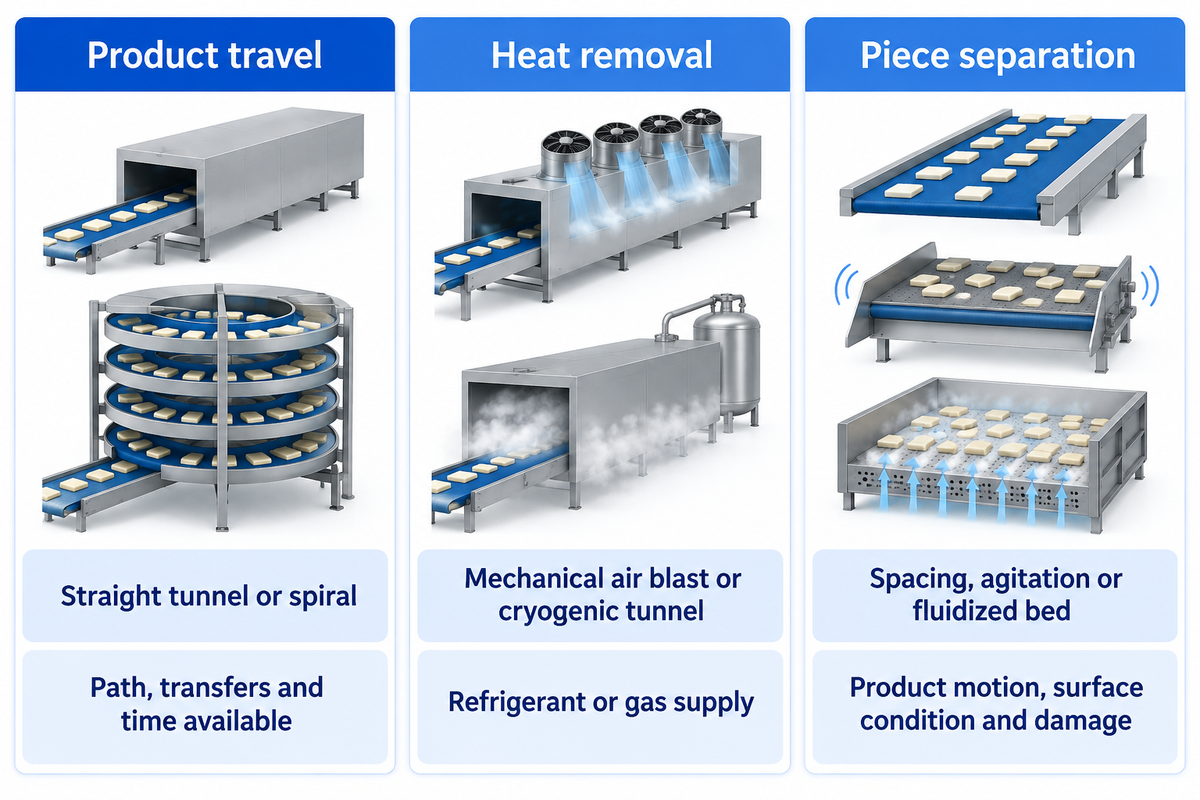
Terowongan dan spiral menjelaskan pengaturan pergerakan produk, sedangkan fluidisasi menjelaskan interaksi udara dengan hamparan pangan. IQF menjelaskan pembekuan produk secara terpisah. Istilah-istilah itu dapat saling tumpang tindih. Terowongan lurus dapat menggunakan refrigerasi mekanis atau pembekuan kriogenik, dan freezer spiral juga dapat menghasilkan produk yang dibekukan satu per satu jika penanganan mekanis dan jaraknya tepat.
Perbedaan ini mencegah kekeliruan umum saat mengelompokkan peralatan. Freezer karton dapat membekukan pangan dalam kemasan di dalam terowongan tanpa menghasilkan potongan IQF yang lepas. Desain terowongan lama mungkin menggunakan baki di atas troli. Sistem sabuk kontinu yang dibahas di sini merupakan kasus yang lebih terbatas.
| Pertanyaan | Contoh label | Hal yang masih perlu ditetapkan |
|---|---|---|
| Bagaimana pangan bergerak? | Terowongan lurus atau spiral | Lintasan, perpindahan, dan waktu yang tersedia |
| Bagaimana panas keluar? | Hembusan udara mekanis atau terowongan kriogenik | Pasokan refrigeran atau gas serta pengaturan perpindahan panas |
| Bagaimana potongan tetap terpisah? | Jarak, pengadukan, atau unggun terfluidisasi | Pergerakan produk, kondisi permukaan, dan kerusakan |
Nitrogen cair merupakan salah satu metode kriogenik. Amonia dan refrigeran lain yang disebutkan dapat digunakan dalam sistem mekanis. “Freon” adalah istilah dagang yang kurang spesifik untuk panduan proyek. Anda dapat meminta uraian yang tepat mengenai refrigeran dan kondisi operasinya.
Untuk melihat pilihan kelompok peralatan secara lebih lengkap, gunakan panduan peralatan pembekuan cepat. Panduan pemilihan freezer sabuk spiral membahas tata letak ketika lintasan sabuk yang panjang dan luas lantai menjadi kendala dalam pengambilan keputusan.
Batas perbandingan: menyebutkan bahwa suatu produk dapat diproses sebanyak 500 kg/jam tidak banyak menjelaskan produk lain tanpa informasi suhu masuk dan kondisi akhirnya. Bandingkan persyaratan proses sebelum menyimpulkan bahwa freezer spiral IQF dan terowongan lurus dapat saling menggantikan.
Sesuaikan Kondisi Produk dengan Proses Pembekuan
Kondisi produk menentukan masalah pemisahan sebelum potongan pertama memasuki zona dingin. Air bebas dapat membentuk jembatan antarpotongan; bahan yang rapuh dapat pecah saat diangkut, sedangkan dimensi yang beragam dapat menghasilkan suhu internal yang berbeda. Pertama, tentukan kendala pada produk yang masuk dan pilih pengamatan yang paling mungkin menunjukkan bahwa persiapan atau penanganan produk belum tepat.
Dalam kolom teknis Svetlana Plotean tentang fluidisasi, koordinator bisnis OctoFrost mengidentifikasi aliran udara dan karakteristik produk. Prinsipnya adalah mengendalikan pergerakan produk, dan pengangkatan yang lebih kuat tidak selalu berarti penanganan yang lebih lembut untuk semua jenis pangan.
| Kondisi produk masuk | Kendala tersembunyi | Pengamatan yang berguna dan penanggung jawab |
|---|---|---|
| Potongan sayuran basah | Sisa air pencucian membuat potongan yang berdekatan menyatu | Bandingkan drainase dan pola potongan yang menyatu; tim persiapan |
| Potongan stroberi lunak | Pergerakan produk dapat merusak jaringan | Catat potongan utuh dan pecah secara bersamaan; tim mutu |
| Kacang polong dengan ukuran beragam | Dimensi berbeda mengubah perilaku pembekuan | Catat distribusi ukuran bersama pembacaan kondisi akhir; tim mutu |
| Fillet ikan tanpa kulit | Potongan yang menempel pada sabuk konveyor dapat merusak sisi yang bersentuhan | Periksa pelepasan produk dan bekas pada permukaan; tim produksi |
| Udang atau produk perairan lainnya | Air di permukaan dan pelapisan es setelah pembekuan mempersulit perbandingan massa | Pastikan tahap penimbangan tetap sama; tim produksi dan keuangan |
| Potongan unggas | Ketebalan yang beragam menyamarkan area yang paling lambat mendingin | Sesuaikan dimensi dan lokasi pengukuran suhu; tim mutu |
| Kentang goreng | Gumpalan yang masuk bersamaan mengurangi permukaan yang terpapar | Amati pemerataan umpan sebelum mengubah zona dingin; operator lini |
| Potongan roti atau pasta berlapis tepung | Tepung lepas menyulitkan akses untuk pembersihan | Periksa lokasi residu dan aksesnya; tim higiene dan pemeliharaan |
| Potongan matang siap santap | Permukaan kontak setelah pemasakan dapat menjadi sumber kontaminasi kembali | Petakan titik kontak setelah langkah pengendalian tervalidasi; tim keamanan pangan |
Dalam pembahasan FAO tentang freezer ikan, dijelaskan bekas dari sabuk jaring dan potongan ikan tanpa kulit yang menempel dalam pengolahan hasil laut; contoh terpisah tentang pengendalian aliran udara dijelaskan dalam US 9644883B2 milik GEA Refrigeration Canada Inc.. Contoh pihak ketiga tentang pengendalian aliran udara lainnya terdapat dalam US9644883B2 milik GEA Refrigeration Canada Inc., yang diberikan pada 2017 dengan tanggal prioritas 2012; susunan bilah yang dapat disetel mengatur distribusi aliran udara dan mencegah bahan terlempar dari unggun terfluidisasi. Paten tersebut berkaitan dengan arsitektur yang diungkapkan dan bukan hasil pengujian SHENGTU.
Sebuah operator pasta isi membahas tepung basah pada terowongan multi-sabuk di IFSQN. Beberapa unggahan menyebut akses mudah ke setiap sabuk konveyor dan pengurangan tepung lepas sebelum pembekuan sebagai hal yang akan membantu. Sejumlah pengamatan mengaitkan keputusan dengan kondisi produk dan pemeliharaan: konstruksi baja tahan karat tidak membuat kotoran di area yang sulit dijangkau menjadi mudah dibersihkan.
Inti persiapan: jika uji coba mengubah potongan dadu 10 mm menjadi 20 mm sekaligus menambah air di permukaan, perbandingan tersebut mencakup dua perubahan. Catat keduanya secara terpisah agar penyesuaian berikutnya menangani kendala yang tepat.
Pahami Kapasitas Pembekuan Berdasarkan Kondisi Produk
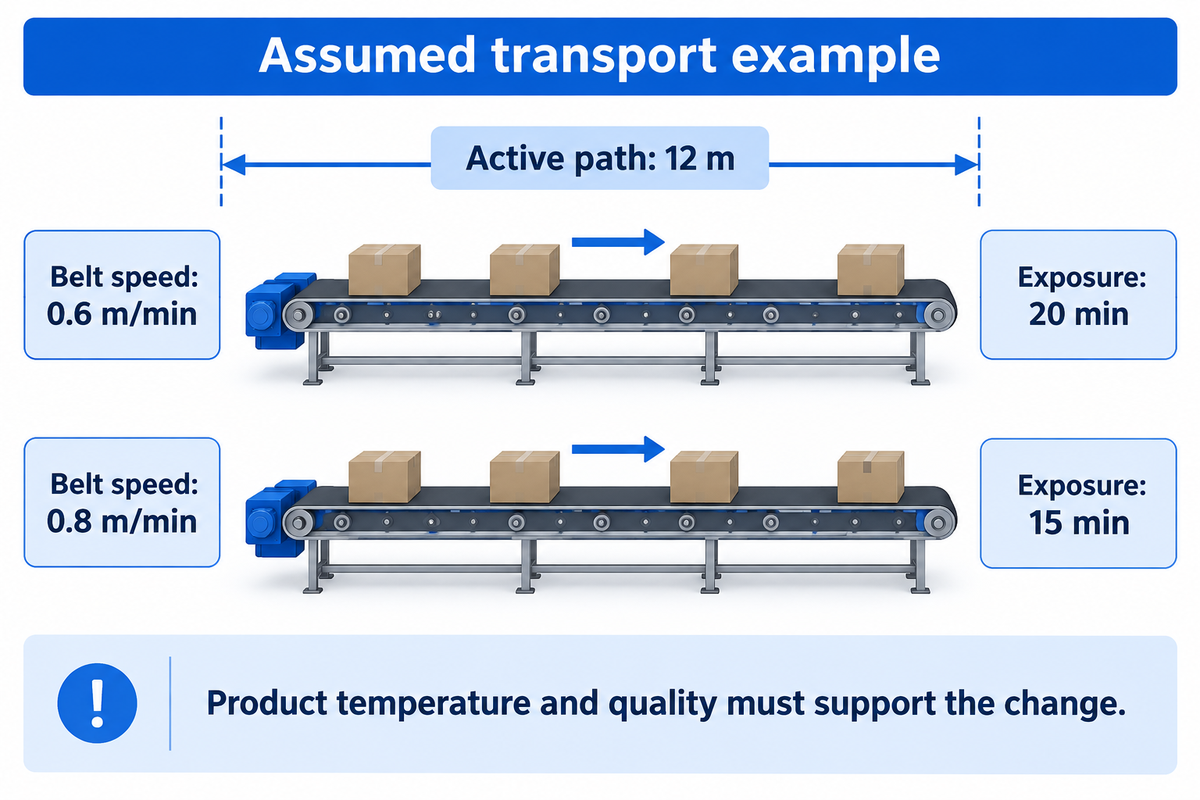
Kapasitas pembekuan adalah laju yang bergantung pada kondisi produk, bukan sifat ruang yang selalu tetap. Kapasitas terukur yang dapat digunakan menghubungkan massa produk masuk dengan dimensi, suhu, muatan, dan kondisi akhir pembekuan yang diinginkan. Sistem refrigerasi harus mengeluarkan panas, dan konveyor harus memberikan paparan yang cukup tanpa membentuk lapisan produk yang tidak sesuai.
Bagian 4.1.1 panduan freezer ikan FAO menyatakan bahwa kapasitas freezer sabuk kontinu bergantung pada produk dan waktu pembekuan. Kapasitas freezer terowongan untuk pengolahan pangan tidak dapat dinilai secara bermakna hanya dari daya motor atau lebar sabuk.
Contoh: anggap lintasan pembekuan aktif sepanjang 12 m dan kecepatan sabuk 0,6 m/min. Waktu tinggalnya adalah 12/0,6 = 20 min. Menaikkan kecepatan menjadi 0,8 m/min mengurangi paparan menjadi 15 min. Jika muatan per meter tidak berubah, konveyor mengangkut lebih banyak massa per jam. Namun, belum jelas apakah produk sudah selesai membeku. Suhu masuk yang lebih tinggi atau potongan yang lebih tebal dapat menghabiskan cadangan waktu. Peningkatan produktivitas hanya berarti jika produk selesai dibekukan, dikeluarkan, dan tetap layak digunakan. Mengedarkan kembali potongan yang belum selesai dibekukan juga dapat mengganggu keseimbangan umpan.
Pada unggun terfluidisasi, kedalaman unggun berinteraksi dengan ukuran partikel dan aliran udara. Sasaran minimum kWh/kg dan maksimum kg/h berbeda. Keduanya tidak cukup untuk mendukung rekomendasi agar unggun produk diperdalam atau ditipiskan.
Inti kapasitas: mengubah lintasan 12 m dari 0,6 menjadi 0,8 m/min mengurangi waktu paparan 5 min pada contoh ini. Sabuk yang lebih cepat baru sebatas usulan peningkatan kapasitas sampai hasil suhu produk dan mutu fisik yang sebanding mendukung perubahan tersebut.
Gunakan Peta Proses Terowongan 3 × 3
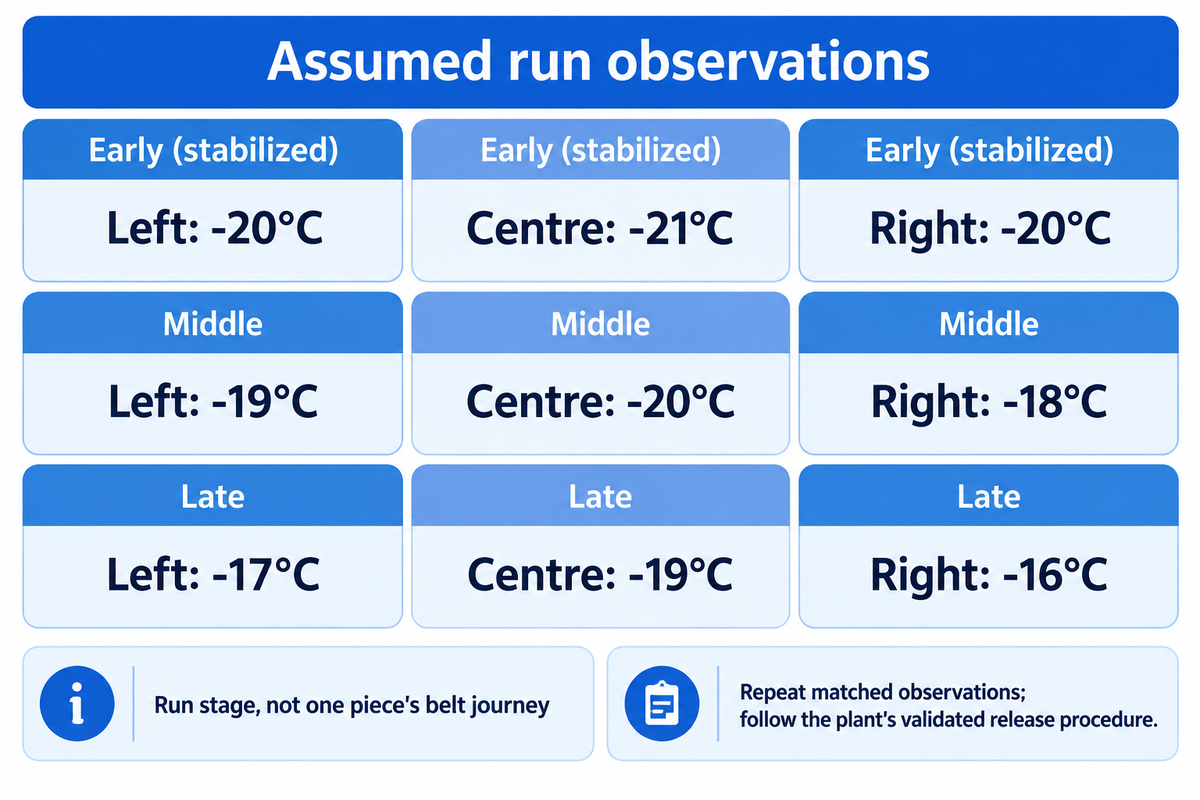
Peta Proses Terowongan 3 × 3 mencatat pengamatan produk pada beberapa posisi lebar sabuk dan tahap berurutan selama proses produksi. Sembilan sel tersebut membantu menyusun perbandingan berikutnya. Mencocokkan potongan yang masuk dan mengulang pengukuran membantu mengungkap perbedaan yang menetap; pola suhu saja tidak dapat menunjukkan apakah penyebabnya peralatan, perubahan umpan, atau pergeseran pengukuran.
Gunakan posisi kiri, tengah, dan kanan saat produk keluar, lalu bandingkan dengan tahap produksi awal, tengah, dan akhir setelah proses stabil. Tentukan posisi kiri dan kanan dengan menghadap arah pergerakan produk. Tahap-tahap ini menggambarkan jalannya produksi, bukan perjalanan satu potongan di sepanjang sabuk. Catat lama waktu produksi dan waktu sejak pencairan bunga es di samping setiap set data.
Prinsip pemodelan proses NIST menjelaskan pentingnya pengulangan dan urutan pengukuran. Pemeriksaan berurutan dari kiri ke kanan dapat mencampuradukkan posisi pada sabuk dengan perubahan yang terjadi selama pengukuran. Catat urutannya, gunakan kelompok produk yang sebanding, dan sertakan pengamatan berulang. Atur pengambilan data untuk meminimalkan keterlambatan penanganan dan menghindari pembebanan keterlambatan tersebut secara sistematis pada satu jalur.
| Tahap proses | Posisi sabuk konveyor | Suhu produk yang dicatat | Pengamatan keterpisahan / kerusakan |
|---|---|---|---|
| Awal, setelah stabil | Kiri | −20°C | Terpisah; tidak terlihat kerusakan |
| Awal, setelah stabil | Tengah | −21°C | Terpisah; tidak terlihat kerusakan |
| Awal, setelah stabil | Kanan | −20°C | Terpisah; tidak terlihat kerusakan |
| Tengah | Kiri | −19°C | Terpisah; tidak terlihat kerusakan |
| Tengah | Tengah | −20°C | Terpisah; tidak terlihat kerusakan |
| Tengah | Kanan | −18°C | Terlihat pasangan yang menyatu |
| Akhir | Kiri | −17°C | Terlihat potongan yang menyatu |
| Akhir | Tengah | −19°C | Terpisah; tidak terlihat kerusakan |
| Akhir | Kanan | −16°C | Terlihat potongan yang menyatu |
Dalam contoh ini, perbandingan berulang pada jalur kanan dapat dibenarkan dan perubahan pada tahap akhir perlu diteliti lebih lanjut. Tabel tersebut tidak menunjukkan adanya jalur udara yang tersumbat atau memastikan bahwa bunga es merupakan penyebabnya. Pertama, periksa kesamaan dimensi potongan yang diukur, suhu masuk, distribusi umpan, dan metode pengukuran. Simpan setiap hasil pengulangan beserta variasinya, alih-alih menggantinya dengan nilai rata-rata.
Tindak lanjut terkontrol hanya mengubah satu variabel yang ditetapkan dan mengulangi perbandingan. Jika pola tetap terlihat pada pangan yang kondisinya disamakan dan pengukuran yang telah dipastikan, pengamatan terhadap peralatan akan lebih berguna. Jika pola menghilang setelah ukuran produk masuk disamakan, penyesuaian freezer mungkin telah menangani masalah yang keliru. Pelepasan produk dilakukan sesuai prosedur pengambilan sampel dan penerimaan pabrik yang telah divalidasi. Cakupannya ditentukan berdasarkan bahaya dan variasi produk.
- Tetapkan kelompok produk: catat ukuran, persiapan, dan kondisi saat masuk bersama identitas proses.
- Kumpulkan pengamatan yang dapat dibandingkan: catat posisi, tahap, urutan pengukuran, dan keterlambatan penanganan.
- Ulangi pemeriksaan atas perbedaan yang dicurigai: simpan setiap hasil dan periksa keterulangan pengukuran.
- Uji penjelasan tertentu: ubah satu faktor yang disepakati dan ulangi perbandingan dengan kondisi yang sama.
Inti pengamatan: lakukan pengamatan berulang atau pemantauan di antara jeda pengamatan saat proses berubah cepat, alih-alih mengandalkan satu nilai −16°C. Sembilan pembacaan tunggal tidak mengukur variasi dalam satu batch.
Telusuri Penyebab Penggumpalan dan Pembekuan Tidak Merata
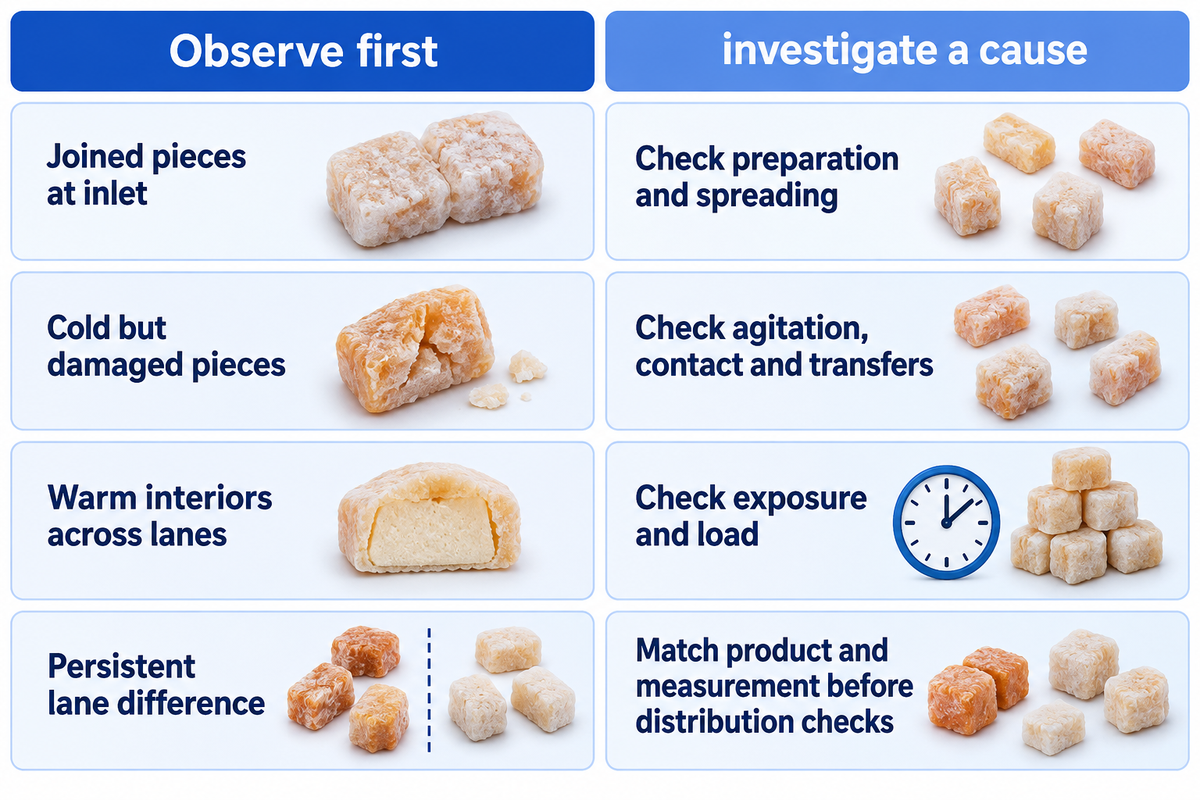
Pengamatan untuk penggumpalan dan pembekuan tidak merata perlu dibedakan karena daya lekat, pengeluaran panas dari bagian dalam, dan kerusakan mekanis dapat terjadi secara terpisah. Mulailah dengan memeriksa pangan yang masuk dan tentukan di mana cacat pertama kali muncul. Bandingkan kondisi produk dengan rekaman proses sebelum mengubah kecepatan sabuk, pengaturan refrigerasi, atau sirkulasi udara secara bersamaan.
Mengapa freezer IQF terowongan saya tidak bekerja sesuai harapan?
Masalah pada freezer IQF terowongan dapat terjadi ketika umpan, waktu paparan, atau kondisi perpindahan panas tidak sesuai dengan produk. Periksa potongan yang menyatu, pusat termal yang hangat, kerusakan, atau hasil produksi yang menurun. Masalah ini dapat memerlukan perbandingan lain; mendinginkan udara tidak menyelesaikan setiap penyebab.
Potongan yang sudah terlihat menyatu saat masuk mengarah pada masalah persiapan atau pemerataan umpan. Potongan yang dingin tetapi rusak mengarahkan perhatian pada pengadukan, kontak dengan sabuk konveyor, dan perpindahan antarbagian. Bagian dalam yang hangat di semua jalur mengindikasikan masalah paparan atau muatan secara lebih luas. Perbedaan yang konsisten antarjalur perlu diperiksa setelah memperhitungkan perbedaan produk dan pengukuran.
Laporan pembentukan bunga es DOE/ORNL menjelaskan hubungan antara bunga es, penurunan tekanan, dan berkurangnya perpindahan panas. Persentase energi untuk kulkas komersial bukan tolok ukur terowongan industri. Perilaku pada tahap akhir proses memang perlu diteliti; menetapkan pengatur waktu pencairan bunga es yang berlaku universal tidak akan menyelesaikan masalah.
Dalam artikel Carmen Popescu tentang pembentukan salju es, koordinator pemasaran OctoFrost membahas perbandingan kadar air produk sebelum dan sesudah pembekuan. Salju es pada koil juga berasal dari sumber air lain, sehingga massanya tidak dapat langsung dianggap seluruhnya sebagai kehilangan produk.
Jika umpan pada lini kentang goreng membentuk gumpalan, atasi masalah itu sebelum mengubah kecepatan kipas. Jika beberapa potongan memiliki bagian tengah yang hangat, tangani juga masalah tersebut. Kenali jenis masalah pada setiap potongan agar penyesuaian yang memperbaiki keterpisahan tidak menutupi potongan yang belum beku sepenuhnya.
Inti diagnosis: perbedaan 2°C antarjalur merupakan alasan untuk mengulangi pemeriksaan, bukan batas mutlak untuk menentukan cacat. Metode pengukuran yang konsisten membantu menghasilkan perbandingan pembekuan merata yang berguna. Sebelum menentukan penyebab, nilai perbedaan berdasarkan kriteria produk, ketidakpastian pengukuran, dan variasi dalam kelompok.
Pisahkan Beban Pendinginan dari Energi Listrik
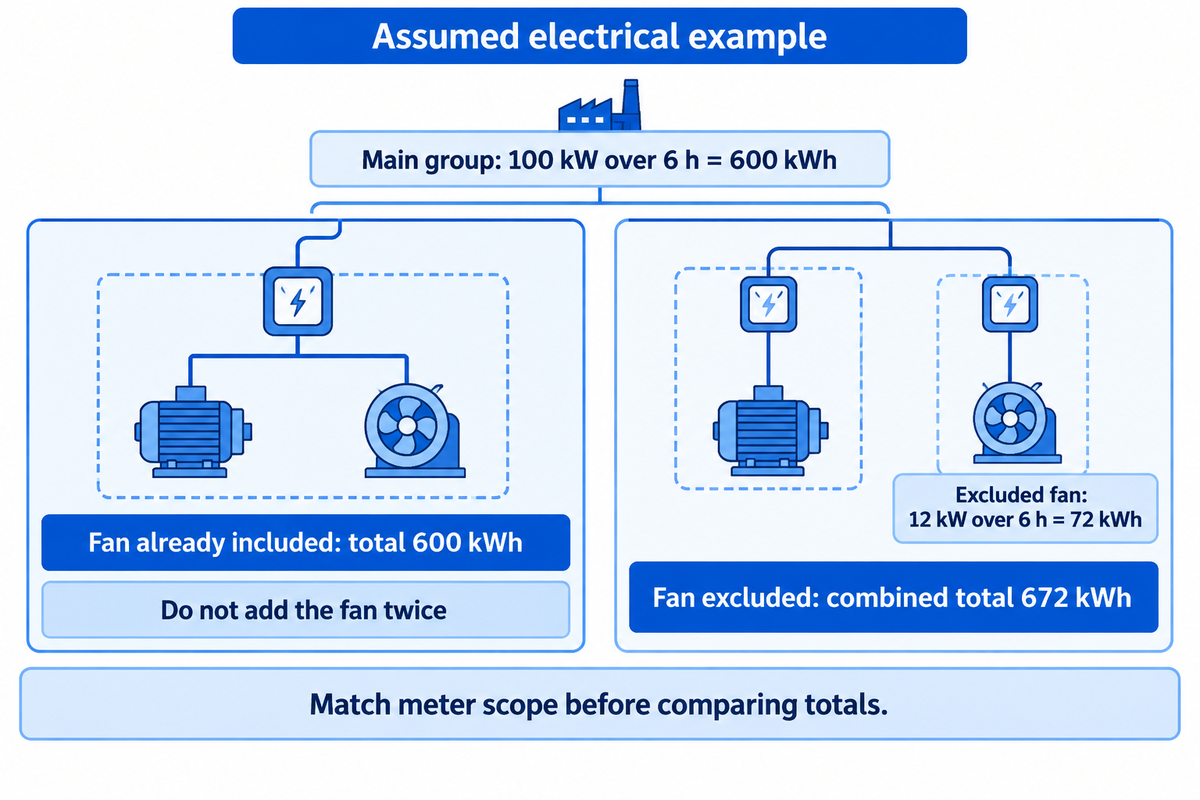
Beban pendinginan mengukur laju pengeluaran panas. Daya listrik mengukur masukan energi. Konsumsi energi merupakan akumulasi masukan tersebut selama periode tertentu. Untuk membandingkannya, kondisi operasi dan batas sistem harus sama. Klaim yang menyesatkan dapat muncul jika beban refrigerasi dibagi dengan daya terpasang yang tidak berkaitan.
SHENGTU mencantumkan 170 kW untuk beban pendinginan dan 28 kW untuk daya terpasang pada ST-SDS-1000. Keduanya ditampilkan sebagai kolom terpisah. Listrik seluruh sistem mencakup instalasi refrigerasi dan peralatan bantu yang relevan dalam cakupan; daya listrik terukur pada mesin dan pengukuran sistem kompresor merupakan besaran yang berbeda.
Lembar Batas Energi Terowongan
Lembar Batas Energi Terowongan mencatat setiap beban listrik beserta meter dan periode pembandingnya sebelum semua total dijumlahkan.
| Beban atau periode | Catatan | Risiko perbandingan |
|---|---|---|
| Sistem kompresor | Meter khusus atau bersama; metode alokasi | Energi sistem bersama dibebankan secara tidak konsisten |
| Kipas evaporator | Pencantuman dalam total meter utama | Kipas dihitung dua kali |
| Pompa sirkulasi | Saluran listrik yang digunakan atau meter terpisah | Listrik tambahan tidak dicatat |
| Penggerak konveyor | Cakupan saluran listrik mesin | Daya pada pelat nama disalahartikan sebagai rata-rata hasil pengukuran |
| Persiapan bahan masuk | Cakupan proses hulu yang terpisah | Pengurangan kadar air hanya tercakup dalam satu penawaran |
| Pengeluaran produk dan pengemasan | Cakupan proses hilir yang terpisah | Energi seluruh lini dibandingkan dengan energi freezer saja |
| Pencairan bunga es | Energi dan waktu yang dicakup | Pemulihan tidak disertakan dalam perbandingan |
| Kondisi siaga dan penyalaan ulang | Kondisi awal dan akhir yang sama | Batas waktu operasi yang tidak sepadan |
| Acuan hasil produksi | Produk bersih, titik penimbangan, dan status penyelesaian | Lapisan es atau bahan pangan yang belum selesai mengubah penyebut |
Contoh: kelompok peralatan lengkap yang diukur menggunakan daya rata-rata 100 kW selama 6 h, sehingga energinya 600 kWh. Jika saluran listrik kipas memiliki daya rata-rata 12 kW dan sudah tercakup dalam 100 kW tersebut, menambahkan 72 kWh lagi berarti menghitungnya dua kali. Jika meter lain tidak mencakup kipas itu, total gabungannya menjadi 672 kWh. Bagian keuangan bisa saja membandingkan 600 dengan 672 dan menyimpulkan ada selisih yang sepenuhnya disebabkan oleh cakupan meter. Samakan hasil produksi, kondisi awal, dan periode sebelum menilai penghematan energi.
Efisiensi energi juga berbeda dari kapasitas keluaran maksimum. Setelan pembekuan yang optimal untuk produk utuh mungkin berbeda dari setelan yang menghasilkan massa produk terbanyak di sabuk konveyor. Tentukan tujuan utama—hasil produksi, mutu, atau konsumsi listrik per massa produk yang selesai diproses—sebelum mengurutkan alternatif.
Inti soal energi: Rata-rata 100 kW selama 6 h setara dengan 600 kWh. Penambahan beban kipas 12 kW hanya tepat jika saluran listrik tersebut berada di luar pengukuran pertama; perhitungan tidak dapat memperbaiki batas yang tidak ditetapkan.
Rencanakan Pencairan Bunga Es, Higiene, dan Serah Terima Produk Keluar
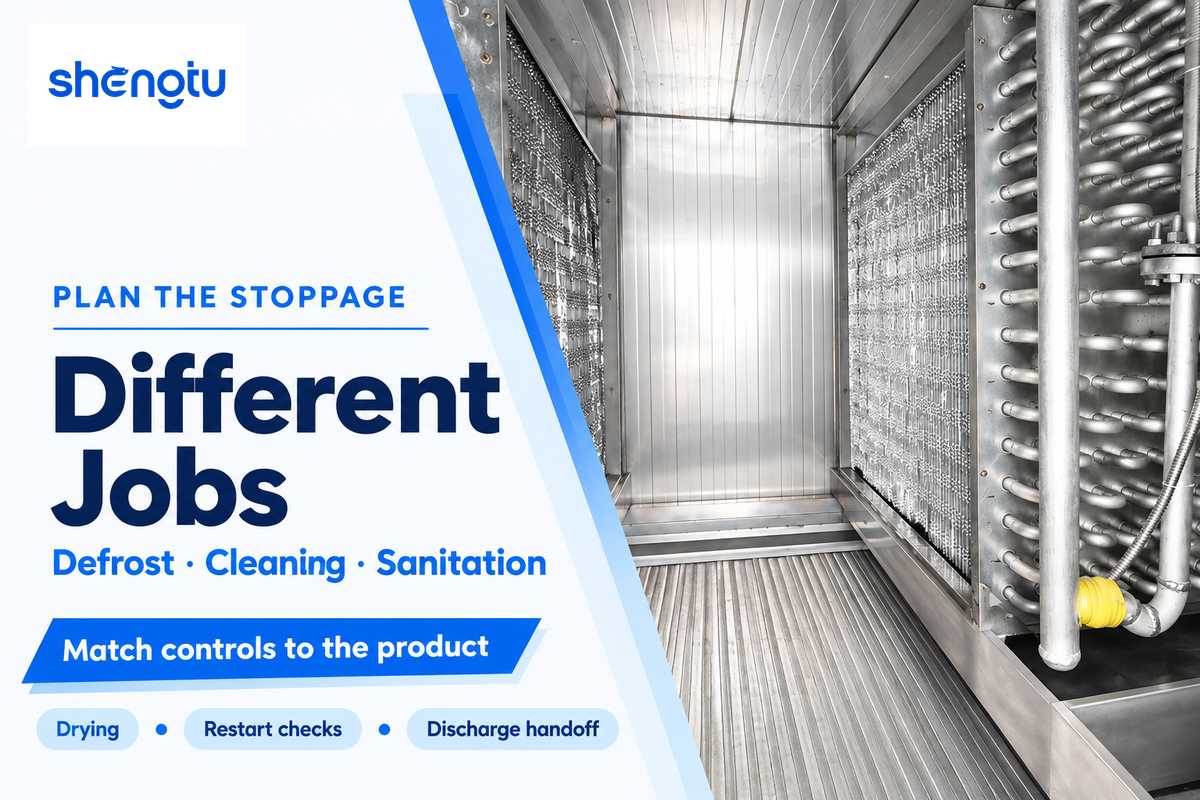
Pencairan bunga es menghilangkan es yang menumpuk. Pembersihan menghilangkan kotoran pangan. Sanitasi mengendalikan kontaminasi pangan. Ketiganya memiliki fungsi berbeda dan harus disesuaikan dengan peralatan serta produk. Serah terima di bagian keluaran kemudian menjaga kondisi produk pangan jadi selama dipindahkan ke proses pelapisan es, pengemasan, dan penyimpanan. Sistem pencairan bunga es saja tidak dapat menjalankan ketiga fungsi tersebut.
Diskusi tentang pasta isi menunjukkan bahwa kotoran tepung dan akses dapat menjadi faktor utama yang memperpanjang waktu henti. Rekomendasi untuk unggahan tersebut berfokus pada koordinasi antara pemasok mesin, spesialis pembersihan, dan departemen pabrik. Jadikan hal ini pelajaran tentang akses dan persiapan, bukan acuan untuk menggunakan bahan kimia atau interval pembersihan yang disebutkan di sana. Persiapan untuk menyalakan kembali pabrik dan pengeringan juga perlu dicantumkan dalam rencana penghentian operasi.
Harus ada pembedaan yang jelas antara pangan siap santap dan pangan yang akan menjalani tahap pemasakan tervalidasi setelahnya. Panduan FDA tentang Listeria menyatakan bahwa pembekuan tidak menghilangkan Listeria. Penjelasan tentang pengambilan sampelnya menggambarkan permukaan yang bersentuhan dengan pangan setelah tahap pemusnahan mikroorganisme, atau ketika kontaminasi berikutnya tidak dikendalikan. Suhu beku tidak menggantikan pengendalian bahaya di lokasi.
Konveyor keluaran yang pendek tetap dapat mengganggu produksi jika proses pengemasan tidak mampu menerima alirannya. Dalam diskusi tentang lini pangan beku cepat, pertimbangkan permukaan yang bersentuhan dengan pangan dan rute menuju penyimpanan dingin. Paket peralatan modular memerlukan penetapan tanggung jawab yang jelas di setiap sambungan.
Pertanyaan tentang integrasi dan utilitas sebelum meminta penawaran
Saat membahas catatan kondisi produk dan pengamatan operasi dengan produsen freezer terowongan IQF, arahkan pemasok dan kontraktor refrigerasi untuk menetapkan batas paket peralatan, utilitas, serta titik pengukuran masing-masing. Tetapkan tim yang bertanggung jawab atas drainase dan penyebaran bahan di bagian hulu, lalu tentukan siapa yang bertanggung jawab atas penumpukan produk di keluaran serta siapa yang menangani gangguan pada pengemasan dan tindakan penyalaan ulang.
Tanggung jawab tersebut lebih langsung memengaruhi keandalan dibandingkan janji dapat membekukan berbagai produk pangan. Bandingkan pemasok freezer berdasarkan spesifikasi dan cakupan yang sama. Solusi freezer terowongan IQF SHENGTU menyediakan model komersial dan informasi proyek untuk pembahasan selanjutnya.
Permintaan data FAO dan WHO pada 13 Maret 2026 meminta informasi yang dapat menjadi bahan pertimbangan untuk kemungkinan pembaruan rekomendasi penyimpanan beku. Permintaan saran ilmiah tidak mewajibkan penggunaan persyaratan penyimpanan yang lebih hangat. Karena itu, jangan mengubah kriteria operasi agar sesuai dengan pemberitahuan tersebut.
Inti pembahasan
Peta operasi 3 × 3 menyusun sembilan sel pengamatan. Padukan kondisi produk yang sama dan pengukuran berulang sebelum menguji penyebab, lalu bandingkan energi dalam satu batas yang telah ditetapkan. Hubungkan spesifikasi pembelian dengan produk yang perlu dikemas oleh pabrik.
Pertanyaan yang Sering Diajukan
Apakah IQF sama dengan beku?
IQF menambahkan pembekuan per potong dan pemisahan ke kondisi beku.
Pangan beku dapat membentuk satu bongkah padat atau tetap terpisah menjadi beberapa potong. IQF dirancang agar setiap porsi tetap dapat dipisahkan setelah pembekuan cepat. Hal ini memudahkan penakaran dan pengemasan, tetapi kondisi terpisah saja tidak menunjukkan suhu di dalam potongan. Nilai mutu fisik dan suhu akhir beku yang disyaratkan secara bersamaan saat membandingkan hasil produk.
Freezer terowongan IQF mana yang paling sesuai untuk produk saya?
Sesuaikan metode pemisahan dan penanganan dengan produk yang masuk.
Partikel kecil dan lepas yang tahan terhadap pergerakan dapat ditangani dengan sistem unggun terfluidisasi. Potongan yang rapuh, lengket, atau berukuran besar memerlukan perhatian lebih pada agitasi, permukaan kontak, dan pemindahan. Pilih sistem berdasarkan kondisi produk yang dituju dan hasil produksi yang dapat digunakan. Keberhasilan proses untuk kacang polong tidak menjamin hasil yang sama untuk buah beri lunak atau potongan unggas tebal.
Apakah freezer terowongan IQF aman untuk pangan?
Freezer yang sesuai mendukung proses terkendali; pembekuan bukan tahap umum untuk memusnahkan patogen.
Keamanan pangan memerlukan bahan baku yang sesuai, peralatan higienis, dan pengendalian yang disesuaikan dengan tujuan penggunaan pangan. Produk siap santap memerlukan perhatian khusus pada permukaan kontak setelah tahap pemusnahan mikroorganisme tervalidasi. Suhu yang tepat dan peralatan yang tampak bersih tidak dapat menggantikan pengendalian tersebut. Sistem refrigerasi, komponen bergerak, serta akses untuk pembersihan juga memerlukan prosedur operasi dan pemeliharaan yang ditetapkan untuk peralatan.
Apakah freezer terowongan sama dengan freezer sembur?
Istilahnya tumpang tindih karena terowongan dapat menggunakan perpindahan panas melalui semburan udara.
“Terowongan” menggambarkan ruang tertutup dan jalur produk. “Sembur” menggambarkan perpindahan panas melalui udara dingin yang dipaksakan mengalir. Karena itu, terowongan konveyor kontinu dapat berupa freezer sembur udara, sedangkan sistem sembur lainnya menggunakan pemuatan secara batch. Jelaskan susunan jalur produk dan metode perpindahan panas saat membandingkan peralatan.
Apa yang perlu saya kirim kepada pemasok sebelum meminta harga?
Kirim spesifikasi produk, persyaratan hasil akhir, dan batas cakupan peralatan.
Cantumkan dimensi dan variasinya, suhu masuk, persiapan, kadar air permukaan, serta tujuan penggunaan. Tambahkan suhu akhir, tingkat pemisahan dan kerusakan yang dapat diterima, durasi operasi, susunan pemasukan, dan rute keluaran. Nyatakan apakah sistem refrigerasi, pendinginan awal, pelapisan es, antarmuka pengemasan, dan utilitas termasuk dalam penawaran. Dengan begitu, pembahasan harga menjadi spesifik dan perbedaan yang tersembunyi di balik kapasitas per jam yang serupa dapat dikurangi.
Apakah pembekuan mempertahankan seluruh nilai gizi?
Tidak. Retensi nutrisi juga dipengaruhi riwayat persiapan dan penyimpanan.
Pembekuan dapat mempertahankan mutu pangan, tetapi pemangkasan, blansir, dan tahap persiapan lainnya dapat mengubah kandungan nutrisi sebelum pembekuan dimulai. Suhu penyimpanan, durasi, dan penanganan berikutnya juga berpengaruh. Jangan menganggap pembekuan cepat menjamin setiap nutrisi atau sifat sensoris tetap sama seperti pada pangan segar.
Bisakah freezer terowongan menghilangkan air seperti pengering beku?
Tidak. Terowongan pembekuan dan pengering beku memiliki fungsi berbeda.
Terowongan IQF membuang panas untuk membekukan pangan dan mempertahankan produk dalam kondisi beku. Pengering beku menggabungkan pembekuan dengan proses pengeringan berikutnya yang menghilangkan es melalui sublimasi pada tekanan rendah. Hilangnya kadar air selama pembekuan biasa merupakan masalah mutu dan keseimbangan massa, bukan proses pengeringan yang dituju. Tentukan produk akhir yang dibutuhkan sebelum memilih antara pembekuan cepat dan pengeringan beku.
Ubah catatan produk menjadi proyek yang terdefinisi
Sampaikan kelompok produk, hasil akhir yang dibutuhkan, dan kondisi yang membatasi proses saat ini. SHENGTU dapat membahas terowongan dan sambungannya ke lini pengolahan pangan.
Diskusikan kebutuhan operasi produk AndaPerspektif editorial: Cherry menulis untuk SHENGTU. Peta operasi dan lembar batas menyusun panduan teknis publik untuk pembahasan proyek; angka pengukuran dan perhitungan contoh merupakan asumsi. Informasi perusahaan tersedia di pengenalan perusahaan SHENGTU. Setelan khusus peralatan dan prosedur pelepasan produk tervalidasi di pabrik tetap menjadi bagian dari proyek yang terdefinisi.
Referensi dan Sumber
- FAO: Pembekuan buah dan sayuran, prinsip-prinsip pembekuan
- FAO: Pembekuan dan penyimpanan dingin hasil perikanan, bab 4
- Codex: Pengolahan dan penanganan pangan beku cepat, CXC 8-1976
- Fadiji et al., 2021: Metode elemen hingga untuk proses pembekuan dan pencairan pangan industri
- GEA Refrigeration Canada Inc.: US9644883B2, sistem freezer sabuk konveyor unggun terfluidisasi
- Plotean, 2018: Fluidisasi dalam pembekuan IQF
- Popescu, 2017: Cara meminimalkan pembentukan salju pada freezer terowongan IQF
- NIST: Prinsip umum perancangan pemodelan proses
- DOE/ORNL, 2023: Pembentukan bunga es dan teknik pencairan bunga es yang baru
- FDA: Listeria dan pembekuan
- FDA: Pengambilan sampel lingkungan di fasilitas pangan
- FAO/WHO, Maret 2026: Permintaan data keamanan penyimpanan beku