Hubungi Shengtu Bufan Company

Pengolahan makanan ringan industri
Lini Pengolahan Keripik Kentang dan Kentang Goreng
Shengtu mengonfigurasikan lini produksi keripik kentang atau lini produksi kentang goreng sesuai produk, bentuk potongan, utilitas, pengemasan, dan batasan pabrik Anda. Rute yang terdokumentasi mencakup pencucian dan pengupasan, pengirisan, blanching, penggorengan, dan pengemasan.
- Dua rute produk kentang goreng
- Data referensi mesin diungkapkan
- Utilitas dan penerimaan direncanakan bersama
- Opsi digital ditentukan sesuai proyek
Dua Rute Produk Kentang Goreng pada Satu Platform Pengolahan yang Dapat Dikonfigurasi
Bagian awal yang sama menyiapkan kentang mentah, tetapi bentuk potongan dan tahapan akhir menentukan perbedaan peralatan pengolahan, resep proses, dan kriteria penerimaan. Kedua rute ini tidak dapat saling menggantikan. Tetapkan produk akhir terlebih dahulu, lalu sesuaikan setiap tahap untuk mencapai sasaran tersebut.
BATAS BUKTI CAKUPAN
Materi rute yang diberikan hanya mendokumentasikan pencucian atau pengupasan, pengirisan, blanching, penggorengan, dan pengemasan. Penghilangan minyak, pembumbuan, penirisan, konveyor, dan tahapan rute lain yang tercantum memerlukan konfirmasi tertulis dalam penawaran.
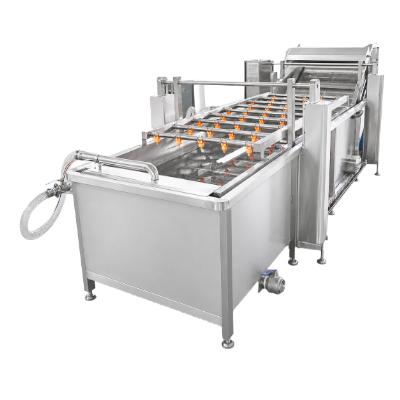
RUTE A
Keripik Kentang Industri
- Pencucian kentang
- Pengupasan
- Pengirisan tipis
- Blanching
- Penggorengan
- Penghilangan minyak
- Pembumbuan
- Pengemasan
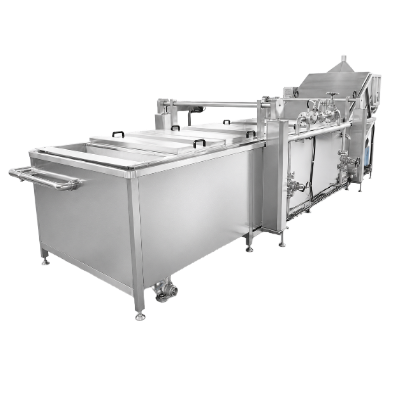
RUTE B
Kentang Goreng
- Mesin pencuci
- Mesin pengupas
- Mesin pemotong
- Mesin blanching
- Penirisan
- Mesin penggoreng
- Sabuk konveyor
- Mesin pengemasan
BATAS TAHAP AKHIR PRODUK BEKU
Untuk lini produksi kentang goreng beku yang lengkap, tahap akhir berupa kentang goreng yang digoreng sebagian, pendinginan, terowongan pembekuan, serah terima rantai dingin, dan penerimaan produk beku harus dikonfirmasi secara terpisah.
Input Produk, Bentuk Potongan, dan Batasan Rute
Variasi bahan baku berpengaruh sepanjang proses produksi. Varietas kentang, riwayat penyimpanan, gula pereduksi, padatan, distribusi ukuran, dan tingkat cacat perlu dicantumkan dalam spesifikasi produk karena dapat memengaruhi warna, tekstur, penyerapan minyak, dan mutu produk.
Detail spesifikasi kentang masuk
- Varietas serta riwayat panen dan penyimpanan
- Distribusi ukuran dan batas cacat
- Target gula pereduksi dan padatan
- Beban residu atau kotoran yang menempel, kehilangan kulit, dan rencana penyortiran
Detail spesifikasi potongan dan hasil akhir
- Irisan keripik atau potongan kentang goreng
- Dukungan pengiris yang terdokumentasi: irisan 1-5 mm
- Warna, tekstur, dan kondisi minyak yang ditargetkan
- Urutan pembumbuan hingga pengemasan
Detail pertanyaan cakupan opsional
- Pemisah batu atau penyortir optik
- Lini pemilahan dan titik pemeriksaan manual
- Mesin pelapisan, penirisan, atau penghilangan minyak
- Kentang goreng beku atau produk goreng suhu ruang
Tahapan Proses dari Pencucian hingga Pengemasan
Pengolahan keripik kentang memiliki risiko ketidakcocokan karena perubahan pada pemotongan atau blanching dapat mengubah beban mesin penggoreng, pengelolaan minyak, dan kinerja mesin pengemas. Panduan FDA menjelaskan pengurangan akrilamida sebagai tugas pengendalian proses, bukan penerapan satu setelan universal. Dokumen yang diberikan oleh Shandong Shengtu Bufan Intelligent Technology Co., Ltd. menyediakan konfigurasi referensi untuk tinjauan tersebut.
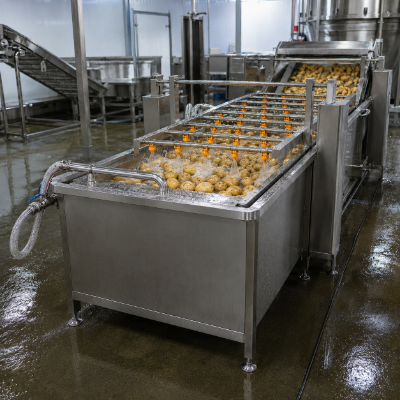
Pencucian dan pengupasan
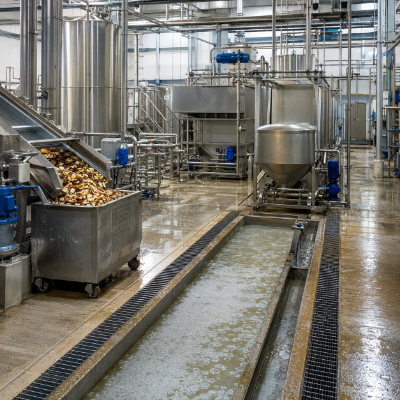
Mesin pencuci gelembung menghilangkan residu atau kotoran yang menempel sebelum proses pengupasan dengan sikat. Mesin pencuci yang dirujuk ini menggunakan baja tahan karat 304, sementara persyaratan baja tahan karat kelas pangan yang lebih luas harus dicantumkan secara tertulis dalam penawaran.
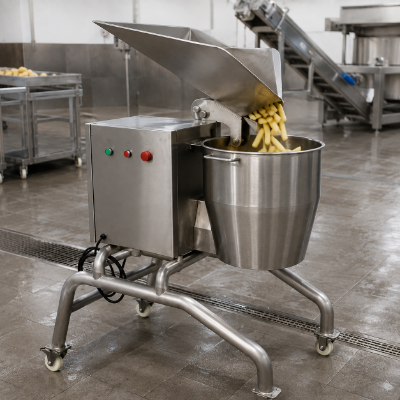
Pengirisan dan pemotongan
Mesin pengiris menghasilkan rentang irisan keripik yang terdokumentasi, yaitu 1-5 mm. Pemotongan kentang goreng memerlukan peninjauan geometri dan toleransi tersendiri, bukan sekadar mengganti label pada resep yang sama.
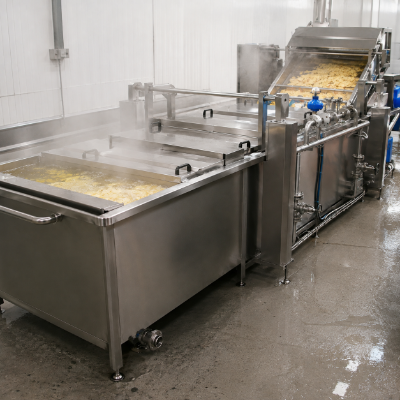
Blanching
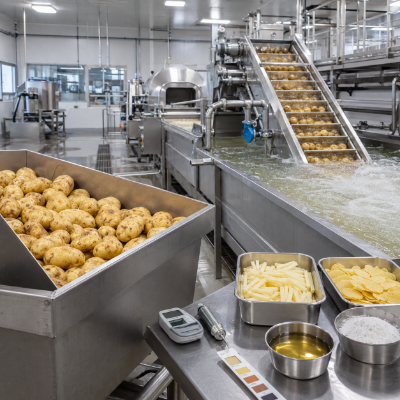
Blanching memengaruhi pati permukaan, prekursor warna, dan beban yang masuk ke mesin penggoreng. Waktu, suhu, mutu air, dan jumlah produk yang dimuat harus divalidasi berdasarkan kentang mentah milik pembeli dan spesifikasi produk akhir.
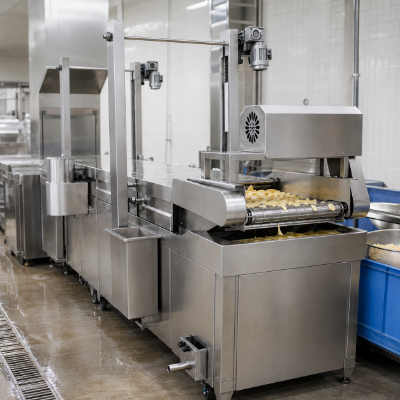
Penggorengan dan penanganan minyak
Waktu dan suhu penggorengan berinteraksi dengan komposisi kentang, ukuran potongan, warna, dan pembentukan akrilamida. Penawaran harus menjelaskan metode pemanasan, sirkuit minyak, filtrasi, pembuangan udara, dan batas pengendalian suhu.
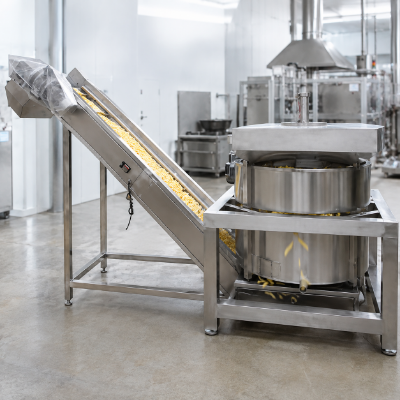
Penghilangan minyak dan pembumbuan
Penghilangan minyak, pendinginan, dan pembumbuan disesuaikan dengan kondisi minyak di permukaan dan kerapuhan produk. Pergantian resep proses dan akses untuk pembersihan yang diperlukan harus dicantumkan dalam rencana penerimaan.
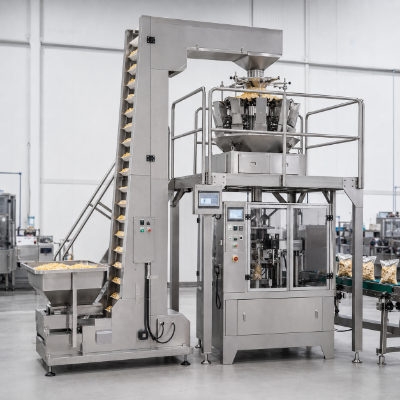
Pengemasan
Sesuaikan mesin pengemasan dengan dimensi kantong, struktur film, berat target, kerapuhan produk, dan pola pasokan produk dari tahap sebelumnya. Kecepatan pengemasan saja tidak menentukan kapasitas lini produksi secara keseluruhan.
Spesifikasi Peralatan Referensi
Setiap nilai menjelaskan konfigurasi referensi mesin individual yang diberikan, bukan laju produksi seluruh lini. Kapasitas produksi akhir memerlukan satu dasar perhitungan yang mencakup bahan baku masuk, produk akhir, waktu operasi terencana, kehilangan produk, dan laju pengemasan yang diterima.
Peta Hambatan Laju Produksi dan Penerimaan:
Laju yang tercantum pada pelat nama mesin bukan pengganti jumlah produk akhir yang diterima. Lini yang tidak seimbang menghambat produksi kontinu yang stabil dan hasil produk yang diterima, sekalipun laju masing-masing mesin tampak tinggi. Konfirmasikan tahap dengan laju paling lambat yang memenuhi kriteria penerimaan menggunakan satu dasar kapasitas bersama.
Tinjau Spesifikasi Ini Berdasarkan Kondisi Pabrik Anda
Pemeriksaan Kesiapan Input Lini
Susun asumsi produk, utilitas, tata letak, dan pengemasan menjadi RFQ terstruktur sebelum membandingkan lini produksi.
| Peralatan atau item | Ukuran atau rentang referensi | Daya dan utilitas | Catatan konfigurasi terdokumentasi |
|---|---|---|---|
| Mesin pencuci gelembung | 4000 x 1530 x 1400 mm | 4,8 kW; 380 V/50 Hz | Konstruksi baja tahan karat 304 |
| Pengupas dengan sikat | 1600 x 760 x 1400 mm | 3 kW | 9 rol: 6 nilon dan 3 karborundum |
| Mesin pemotong kentang / pengiris | 1350 x 800 x 1510 mm | 1,5 kW; 380 V/50 Hz | Unit pengiris yang dirujuk |
| Rentang irisan | 1-5 mm | Bergantung pada produk | Rentang mesin pengiris yang terdokumentasi |
| Mesin blanching | 4000 x 1200 x 1800 mm; sabuk 800 mm | Uap 400 kg/h | Unit blanching yang dirujuk |
| Mesin penggoreng kontinu | 5000 x 1200 x 1800 mm; sabuk 800 mm | Pemanasan listrik 150 kW | Konfigurasi mesin penggoreng yang dirujuk |
| Dimensi keseluruhan sistem pengemasan | 5658 x 1800 x 3650 mm | Konfirmasikan tegangan listrik setempat | Konfigurasi referensi, bukan luas tapak pabrik |
| Dimensi kantong | Panjang 80-400 mm; lebar 100-300 mm | Bergantung pada produk dan film | Rentang pengemasan yang dirujuk |
| Laju pengemasan | Sekitar 30-40 kantong per menit | Bergantung pada kantong dan pasokan produk | Hanya sebagai referensi mesin pengemasan |
| Film pengemasan | Lebar hingga 620 mm; ketebalan 0,04-0,09 mm | BOPP/CPP atau PET/AL/PE | Struktur material yang didukung menurut referensi |
| Output seluruh lini | Tidak tercantum dalam bukti yang diberikan | Memerlukan tinjauan keseimbangan utilitas | Harus ditetapkan dalam dasar penerimaan proyek |
Pengendalian Proses, Higiene, dan Perencanaan Penerimaan
Kemampuan peralatan merupakan salah satu bagian dari pengendalian pengolahan pangan. Pedoman HACCP FDA menempatkan rencana spesifik lokasi pada perusahaan pangan dan tim multidisiplin yang dimilikinya. Karena itu, bahaya, batas kritis, verifikasi, dan catatan harus ditetapkan oleh pembeli untuk produk dan fasilitas yang sebenarnya.
Kartu Penilaian Utilitas, Keselamatan, dan Serah Terima
Matriks penerimaan
Lapisan penerimaan
Contoh kriteria yang perlu ditetapkan
Format bukti
Mesin
Arah, rentang kecepatan, interlock, alarm, dan pemeriksaan utilitas
Catatan inspeksi dan uji fungsi
Lini produksi
Aliran produk, perilaku penyangga, pemulihan setelah berhenti, dan pasokan ke mesin pengemasan
Catatan uji operasional terpadu
Produk
Potongan, warna, tekstur, kondisi minyak, pembumbuan, dan keutuhan kemasan
Sampel yang disetujui dan lembar uji
Operasi
Pembersihan, pergantian produk, isolasi energi, pelatihan, dan suku cadang
Paket serah terima yang ditandatangani
Cara Kerja Kami: dari Spesifikasi Produk hingga Serah Terima Lini
LANGKAH 01
Spesifikasi produk
Anda memberikan data kentang mentah, hasil akhir produk, bentuk potongan, dasar output, dan kemasan.
LANGKAH 02
Spesifikasi pabrik
Anda memberikan dimensi lantai, akses, listrik, uap, air, pembuangan udara, drainase, dan aturan jaringan.
LANGKAH 03
Tinjauan rute
Shengtu memetakan bagian awal yang sama, tahapan khusus untuk setiap rute, modul opsional, dan pengecualian.
LANGKAH 04
Tinjauan konfigurasi
Daftar peralatan, utilitas, antarmuka konveyor, kontrol, dan asumsi tata letak diselaraskan.
LANGKAH 05
Penetapan penerimaan
Kedua pihak menetapkan pengujian di pabrik dan lokasi, kriteria produk, dokumen, pelatihan, dan tanggung jawab.
LANGKAH 06
Rencana penawaran dan serah terima
Penawaran tertulis memuat cakupan yang disepakati, dasar jadwal, dan batas proyek.
Proyek yang Memerlukan Modul Tambahan atau Rute Berbeda
Peralatan yang lebih besar belum tentu tepat untuk setiap produk kentang atau batasan pabrik. Dalam pengadaan, perubahan rute harus dijelaskan secara tegas sebelum proyek turnkey, tata letak, atau harga disetujui.5
Situasi proyek
Alasan rute yang diberikan belum lengkap
Tindakan desain berikutnya
Makanan ringan kentang yang dibentuk atau ditumpuk
Persiapan adonan dan pembentukan menggantikan pengirisan langsung kentang mentah
Tentukan cakupan lini produksi makanan ringan berbentuk
Kentang goreng beku otomatis
Pabrik kentang goreng beku memerlukan pendinginan, pembekuan, penanganan produk beku, dan penerimaan rantai dingin
Tetapkan penggorengan sebagian, terowongan pembekuan, dan dasar suhu akhir secara terpisah
Kapasitas seluruh lini belum diketahui
Data tiap mesin tidak dapat menunjukkan tahap paling lambat yang memenuhi kriteria penerimaan
Tinjau keseimbangan lini dengan satu dasar perhitungan bahan baku masuk dan produk akhir
Beban residu atau kotoran yang menempel atau batu tinggi
Tahap persiapan standar mungkin memerlukan pemisahan dan pemeriksaan tambahan
Tambahkan kebutuhan pemisah batu, penyortir, atau lini pemilahan ke spesifikasi pabrik
Pembuangan air limbah dibatasi
Pencucian, pengupasan, dan blanching menghasilkan padatan serta beban organik
Tetapkan persyaratan pemisahan, prapengolahan, dan pembuangan setempat
Solusi Pengolahan Pangan Terkait
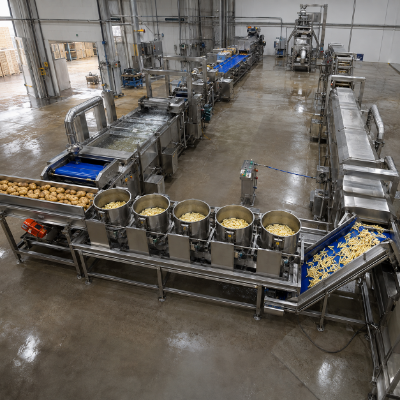
Proyek kentang sering berjalan berdampingan dengan program pencucian, pengupasan, atau pemotongan segar lainnya dalam portofolio pabrik yang sama. Gunakan halaman solusi terkait ini untuk membandingkan batas persiapan dan higiene tanpa menganggapnya sebagai pengganti lini khusus kentang goreng.
Pencucian dan pengupasan sayuran umbi
Tinjau rute yang dapat dikonfigurasi untuk menghilangkan residu atau kotoran yang menempel, mencuci, mengupas, dan menyiapkan hasil olahan sayuran umbi.
Jelajahi lini pengolahan sayuran umbiPengolahan sayuran daun potong segar
Bandingkan rute khusus produk hortikultura yang dirancang untuk penanganan lembut, pencucian bertahap, dan kontrol lini produk potong segar.
Jelajahi lini produk potong segar sayuran daunALAT DIGITAL LINI KENTANG
Jelajahi alat digital khusus kami untuk perencanaan lini pengolahan kentang, evaluasi kesiapan, dan penerimaan proses.
Susun RFQ untuk Mendukung Pengambilan Keputusan
Kirimkan informasi yang cukup untuk membandingkan cakupan satu lini dengan lini lainnya menggunakan dasar yang sama. Shengtu kemudian dapat meninjau asumsi konfigurasi, utilitas, dan tata letak tanpa menyembunyikan hal yang belum diketahui di balik label kapasitas umum.
- 01Produk target dan sampel referensi
- 02Spesifikasi kentang mentah
- 03Bentuk potongan dan toleransi
- 04Dasar perhitungan bahan baku masuk dan produk akhir
- 05Metode pemanasan dan tegangan listrik setempat
- 06Ketersediaan uap, air, dan udara bertekanan
- 07Ukuran kantong, film, dan berat target
- 08Dimensi pabrik dan jalur akses
- 09Batas pembuangan udara, drainase, dan air limbah
- 10Aturan otomatisasi dan akses jarak jauh
- 11Kriteria penerimaan di pabrik dan lokasi
- 12Dokumen, pelatihan, dan suku cadang yang diperlukan
01
Apa perbedaan rute keripik kentang dan rute kentang goreng?
Kedua rute memiliki beberapa tahap persiapan yang sama, tetapi bentuk potongan, blanching, penggorengan, penghilangan minyak, pembumbuan, pendinginan, dan penerimaan pengemasan berbeda. Tetapkan hasil akhir produk sebelum memilih peralatan.
02
Mengapa blanching penting sebelum penggorengan?
Blanching dapat memengaruhi pati permukaan, prekursor warna, tekstur, dan beban yang masuk ke mesin penggoreng. Waktu dan suhunya perlu divalidasi untuk produk, bukan sekadar menyalin resep universal.
03
Input kentang mentah apa saja yang perlu dicantumkan dalam RFQ?
Catat varietas, riwayat penyimpanan, distribusi ukuran, cacat, gula pereduksi, padatan, dan beban residu atau kotoran yang menempel. Input ini membantu menjelaskan mengapa setelan mesin yang sama dapat menghasilkan warna atau tekstur berbeda.
04
Apakah otomatisasi penuh berarti lini beroperasi tanpa pengawasan?
Tidak. Otomatisasi dapat mengoordinasikan konveyor, resep proses, alarm, dan data, tetapi operator tetap bertanggung jawab atas pemeriksaan bahan baku, sanitasi, pengelolaan minyak, verifikasi keamanan pangan, dan pemeliharaan.
05
Berapa ketebalan irisan yang didukung mesin pengiris yang dirujuk?
Data mesin pengiris yang diberikan mendukung irisan 1-5 mm. Bentuk potongan kentang goreng memerlukan mesin pemotong dan tinjauan penerimaan tersendiri.
06
Bagaimana kapasitas produksi sebaiknya dinyatakan?
Nyatakan bersama-sama bahan baku masuk, produk akhir yang diterima, waktu operasi terencana, kehilangan produk, dan dasar kemasan. Bukti yang diberikan tidak mencantumkan satu angka seluruh lini yang telah direkonsiliasi.
07
Angka utilitas apa yang sudah terdokumentasi?
Data mesin blanching yang dirujuk mencantumkan uap 400 kg/h, sedangkan mesin penggoreng kontinu mencantumkan pemanasan listrik 150 kW. Jadwal utilitas akhir harus mencakup semua mesin terpilih dan utilitas setempat.
08
Ukuran kemasan apa yang sesuai dengan sistem yang dirujuk?
Data referensi mencakup panjang kantong 80-400 mm, lebar kantong 100-300 mm, dan film dengan lebar hingga 620 mm serta ketebalan 0,04-0,09 mm. Laju yang dicantumkan sekitar 30-40 kantong per menit untuk konfigurasi pengemasan tersebut, bukan untuk seluruh lini.
09
Apakah halaman ini mencakup pabrik kentang goreng beku yang lengkap?
Tidak. Pendinginan, terowongan pembekuan, penanganan produk beku, antarmuka rantai dingin, dan penerimaan akhir produk beku memerlukan konfirmasi tersendiri untuk cakupan lini produksi kentang goreng beku.
10
Apa saja yang termasuk dalam penerimaan di pabrik dan lokasi?
Gunakan 4 lapisan: fungsi mesin, perilaku lini terpadu, kriteria produk, dan serah terima operasional. Tetapkan sampel, pengukuran, penanggung jawab catatan, dan syarat kelulusan untuk setiap item.
11
Siapa yang menyiapkan prosedur energi berbahaya?
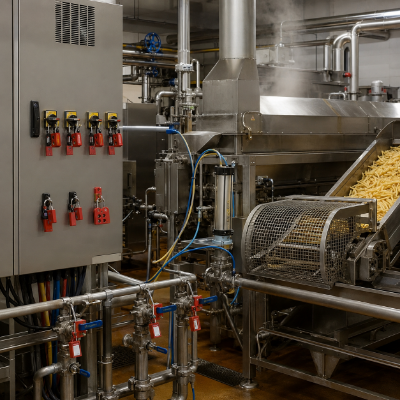
Pemberi kerja di pabrik bertanggung jawab atas program pengendalian energi, pelatihan, dan inspeksi berdasarkan peraturan yang berlaku, seperti OSHA 29 CFR 1910.147. Tinjauan peralatan tetap harus mengidentifikasi titik isolasi energi listrik, uap, minyak panas, pneumatik, dan energi tersimpan.
12
Bagaimana akses jarak jauh sebaiknya ditentukan?
Tentukan apakah akses dinonaktifkan, bersifat sementara, atau terus-menerus, lalu dokumentasikan persetujuan, akun, autentikasi, segmentasi, pencatatan aktivitas, pencadangan, dan pemulihan. NIST SP 800-82 Rev. 3 menjadi referensi perencanaan keamanan OT.