Hubungi Shengtu Bufan Company

Diperbarui Agustus 2026
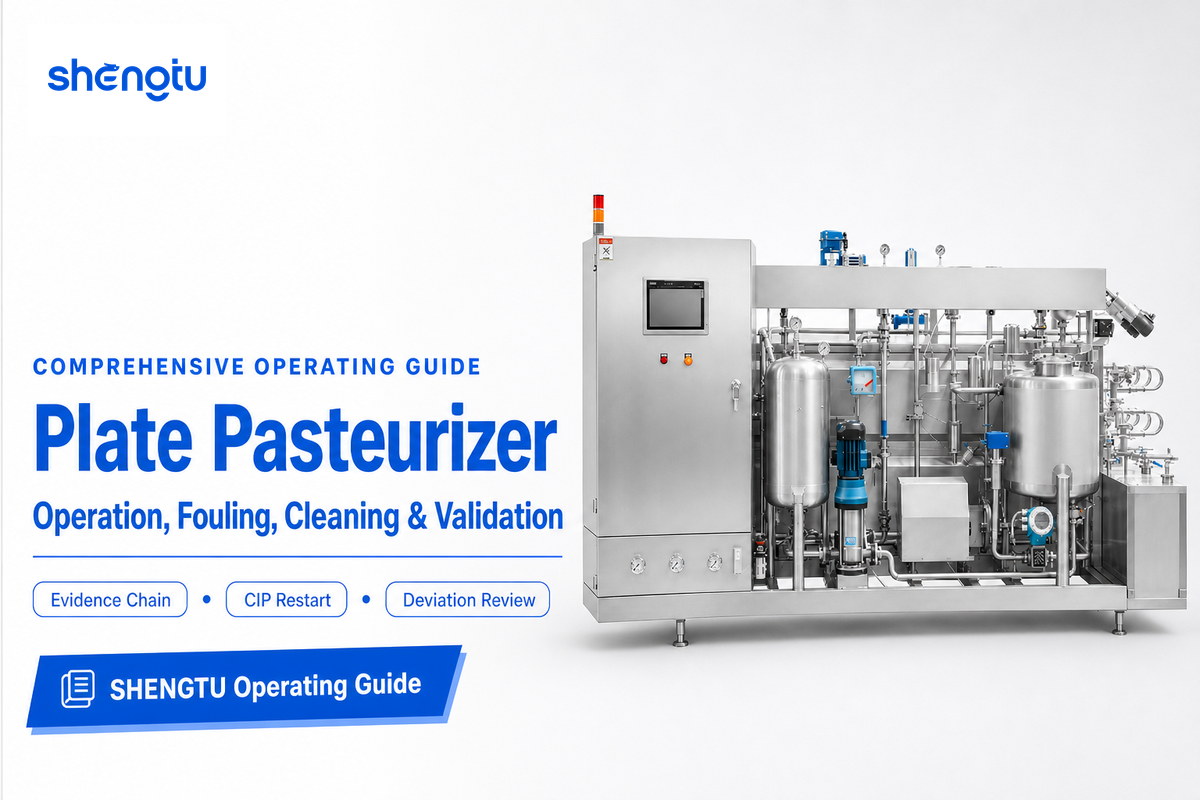
Pasteurisator pelat mengalirkan cairan yang dapat dipompa melalui saluran terpisah di dalam penukar panas pelat. Regenerasi, pemanasan akhir, penahanan tervalidasi, pengalihan aliran, dan pendinginan berlangsung sebagai satu proses kontinu. Meski menjadi komponen utama, paket pelat bukanlah keseluruhan sistem keamanan. Kondisi produk, laju aliran, waktu penahanan, suhu, hubungan tekanan, integritas peralatan, posisi katup, dan catatan harus selaras sebelum produk dapat diteruskan.
Panduan ini menjelaskan logika operasi tersebut untuk manajer pabrik, tim produksi, penjaminan mutu, pemeliharaan, dan insinyur proyek. Panduan ini tidak memberikan setelan universal. Susu, jus, dan makanan cair lainnya memiliki bahaya, sifat fisik, persyaratan otoritas proses, dan aturan pasar yang berbeda. Jika Anda sedang menentukan kapasitas, utilitas, atau konfigurasi peralatan, gunakan halaman SHENGTU untuk mengonfigurasi pasteurisator pelat sesuai produk dan utilitas Anda. Artikel ini membahas aspek operasi dan bukti pendukung keputusan.
Aturan operasi dalam satu kalimat
Jangan hanya bertanya, “Apakah produk mencapai suhu yang ditentukan?” Tanyakan apakah produk yang tepat mengalir dengan laju tervalidasi melalui jalur penahanan yang telah diverifikasi, sementara kondisi tekanan dan pengalihan yang disyaratkan tetap terjaga, serta apakah catatan membuktikan apa yang terjadi pada setiap lot yang terdampak.
Hal yang Dikendalikan Pasteurisator Pelat Selain Panas
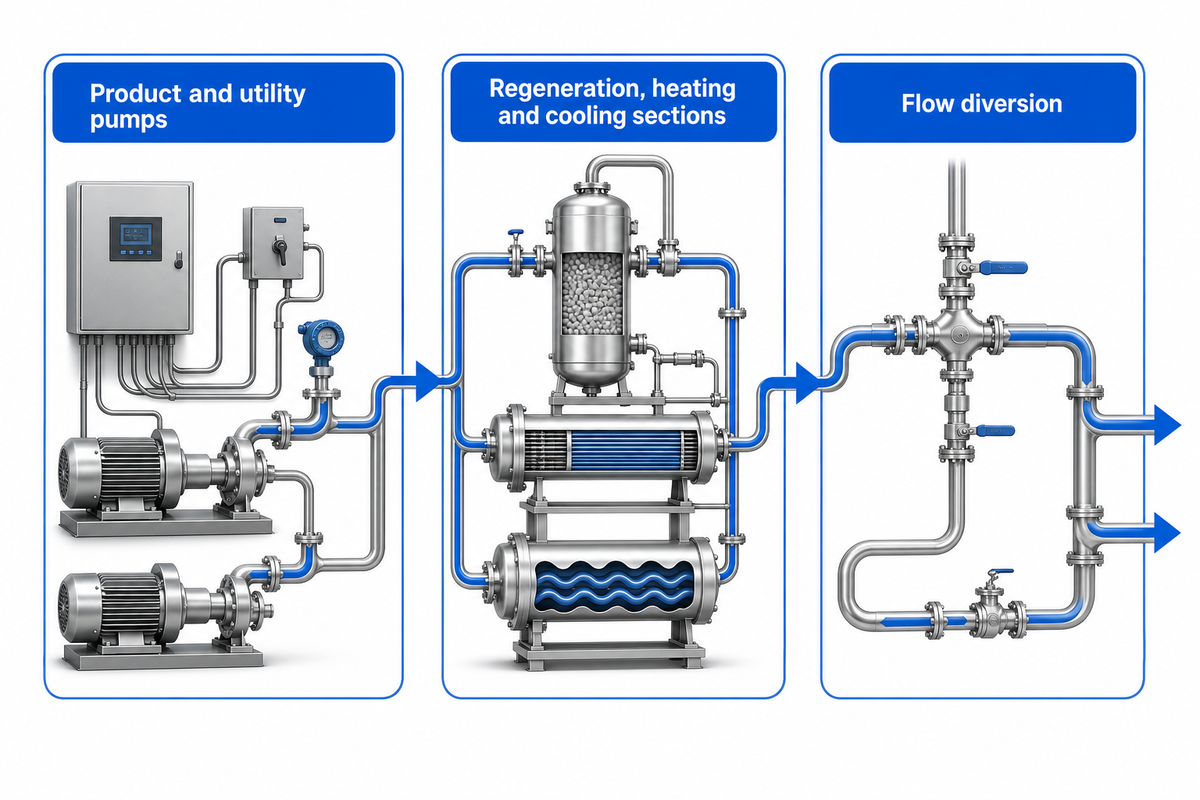
Sistem pasteurisasi pelat biasanya menggabungkan beberapa fungsi. Produk yang masuk dipompa ke penukar panas pelat. Pada bagian regenerasi, produk panas yang keluar memindahkan panas ke produk dingin yang masuk melalui pelat baja tahan karat, sementara saluran terpisah menjaga kedua aliran tetap terpisah. Pemanasan eksternal kemudian menaikkan suhu produk hingga mencapai kondisi tervalidasi. Setelah itu, produk mengalir melalui jalur penahanan, mencapai titik keputusan aliran maju atau pengalihan, melepaskan panas kembali saat regenerasi, lalu didinginkan sebelum tahap berikutnya yang terlindungi.
Regenerasi dapat mengurangi beban pemanasan dan pendinginan eksternal, tetapi persentase penghematan energi yang tetap tidak dapat diasumsikan. Pemulihan aktual bergantung pada suhu, laju aliran, susunan pelat, pengotoran, utilitas, dan desain proses. Pertanyaan operasi yang berguna adalah apakah perilaku pemulihan tetap konsisten dalam kondisi yang sebanding, bukan apakah spesifikasi nominalnya mencantumkan persentase yang mengesankan.
Beberapa komponen menjadikan penukar panas pelat sebagai pasteurisator:
- Pompa produk dan utilitas menetapkan laju aliran yang direncanakan melalui jalur yang benar.
- Bagian regenerasi, pemanasan, dan pendinginan mengatur pertukaran panas sekaligus menjaga aliran tetap terpisah.
- Jalur penahanan yang telah diverifikasi mendukung waktu tinggal yang disyaratkan pada laju aliran terkendali.
- Instrumen suhu, aliran, dan tekanan menyediakan pengukuran untuk program pengendalian dan verifikasi.
- Pengalihan aliran mencegah aliran maju ketika kondisi yang disetujui tidak terpenuhi.
- Perekam, alarm, dan catatan batch mendokumentasikan riwayat produk untuk keputusan pelepasan atau penanganan.
Karena itu, perubahan pada satu hal dapat memengaruhi beberapa hal lainnya. Menaikkan laju aliran dapat mengubah waktu penahanan dan penurunan tekanan. Perbedaan viskositas atau kadar padatan dapat mengubah perilaku hidraulis dan perpindahan panas. Perbaikan katup dapat memengaruhi susunan jalur dan verifikasi interlock. Pelat yang baru dibersihkan mungkin memiliki kondisi dasar yang berbeda dari unit yang mendekati akhir proses.
Ikuti Produk—dan Buktinya—dalam Satu Lintasan
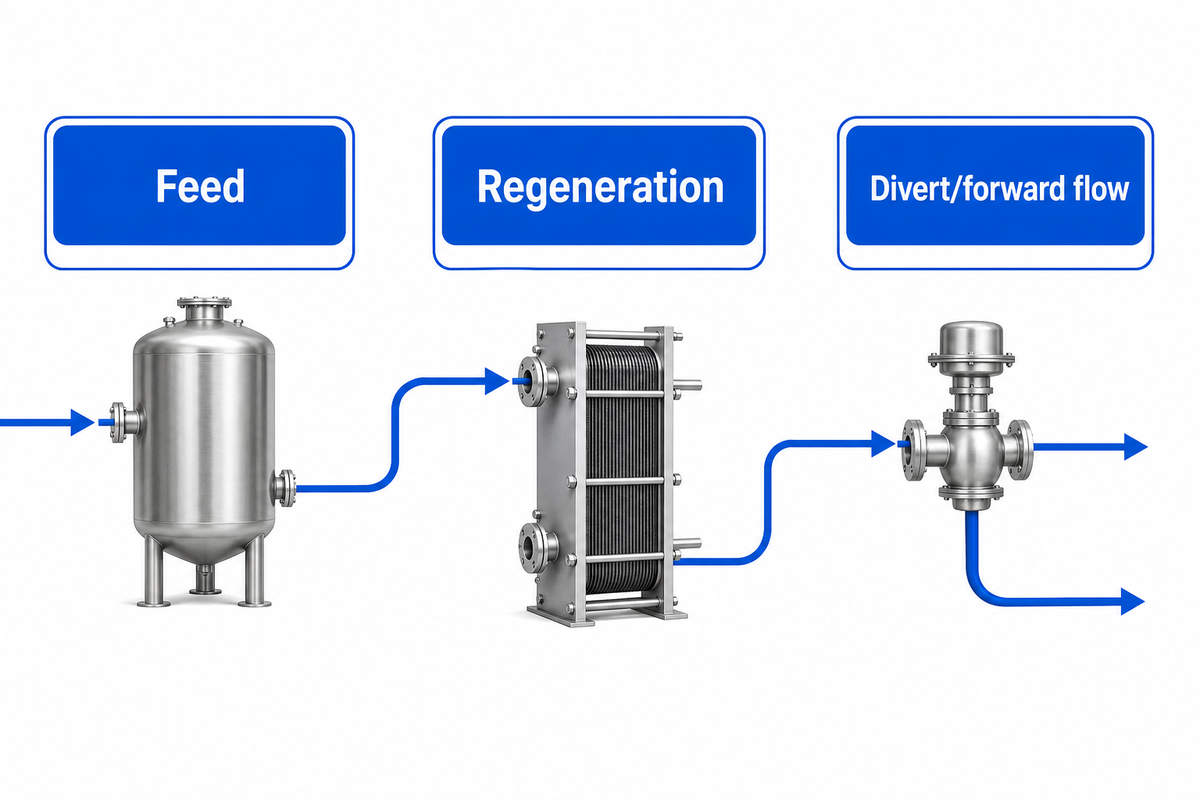
Ikuti aliran cairan dan bukti pendukungnya untuk memahami cara kerja pasteurisator pelat.
| Tahap | Proses yang terjadi | Hal yang harus diketahui tim |
|---|---|---|
| Umpan | Produk yang disetujui masuk ke sirkuit yang benar. | Identitas, lot, kondisi fisik, kesiapan jalur, dan status tahap sebelumnya. |
| Regenerasi | Produk panas yang keluar memanaskan produk dingin yang masuk melalui saluran pelat terpisah. | Jalur aliran, hubungan tekanan, integritas, dan suhu pemulihan yang diharapkan. |
| Pemanasan akhir | Sirkuit utilitas memasok sisa panas yang dibutuhkan. | Titik pengukuran tervalidasi, status sensor, dan respons pengendalian. |
| Penahanan | Produk tetap berada di jalur terverifikasi selama waktu tinggal yang disyaratkan. | Batas laju aliran, konfigurasi jalur penahanan, dan faktor yang dapat mempersingkat waktu tinggal. |
| Pengalihan/aliran maju | Sistem mengarahkan produk sesuai kondisi yang disetujui dan dipantau. | Status katup, status interlock, waktu alarm, dan batas produk yang terdampak. |
| Pemulihan dan pendinginan | Produk dalam aliran maju melepaskan panas dan mencapai target tahap berikutnya. | Jalur hilir yang terlindungi, kinerja pendinginan, dan catatan selama seluruh transisi. |
Panduan resmi HTST untuk produk susu dari Canadian Food Inspection Agency meninjau skema aliran, sambungan silang, hubungan waktu-suhu-tekanan, logika pengalihan, pengujian peralatan, dan catatan sebagai butir yang saling berkaitan.[1] Persyaratan Kanada tersebut tidak berlaku universal. Namun, panduan itu menunjukkan mengapa tinjauan proses yang hanya berfokus pada satu grafik suhu belum lengkap.
Rantai Bukti Operasi
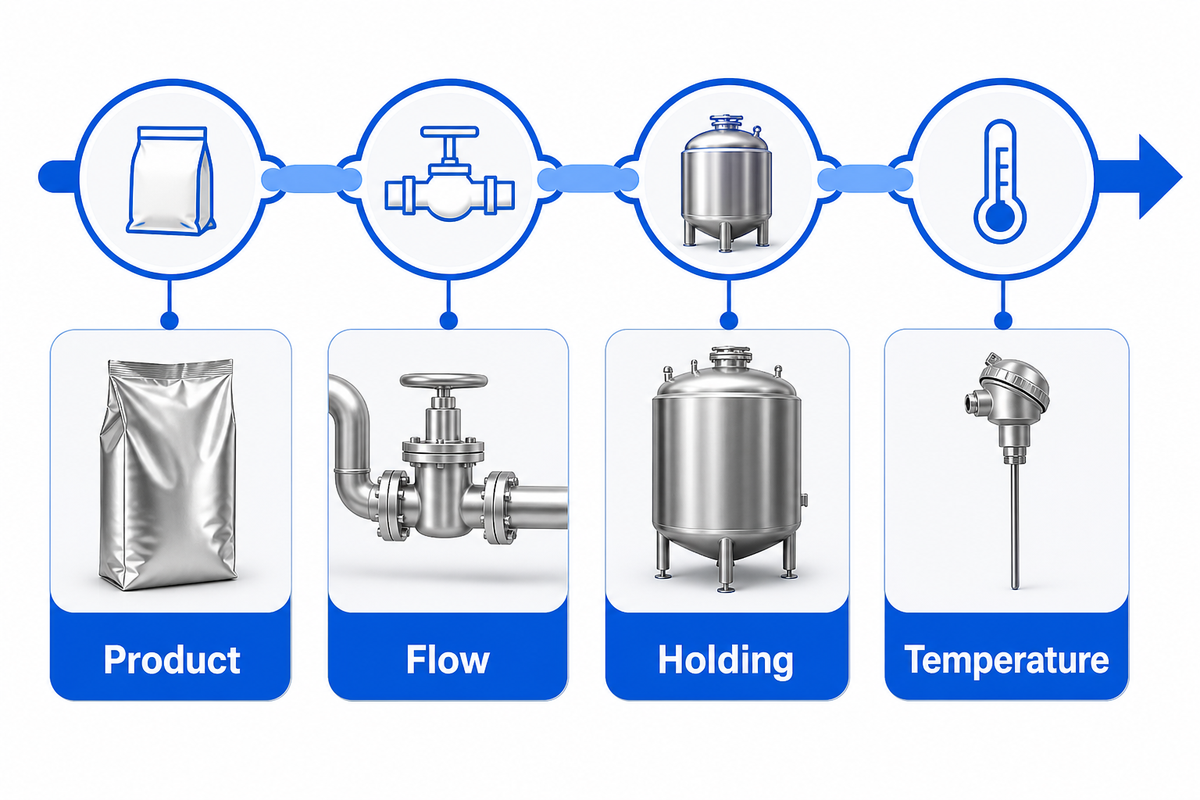
Gunakan lembar kerja ini sebagai alat bantu perencanaan untuk komisioning, verifikasi harian, dan tinjauan penyimpangan. Lembar ini bukan pengganti rencana keamanan pangan tervalidasi, otoritas proses, atau regulator yang berwenang.
| Kategori bukti | Pertanyaan yang harus dijawab | Contoh bukti | Penanggung jawab utama |
|---|---|---|---|
| Produk | Apakah ini produk yang disetujui dalam kondisi yang disetujui? | Lot, resep, suhu umpan, status penyaringan/filtrasi, pemeriksaan fisik. | Produksi + QA |
| Aliran | Apakah batas maksimum laju aliran tervalidasi dipatuhi? | Catatan aliran, status pompa, pemeriksaan waktu, atau bukti pengendalian aliran yang disetujui. | Operator + rekayasa |
| Penahanan | Apakah jalur penahanan terverifikasi tersedia dan tidak berubah? | Konfigurasi tabung penahanan, status seal/sambungan, referensi uji komisioning. | Rekayasa + pemeliharaan |
| Suhu | Apakah pengukuran sesuai peraturan/validasi tetap memenuhi persyaratan? | Tren perekam, pemeriksaan termometer penunjuk, status kalibrasi/verifikasi. | Operator + QA |
| Tekanan & integritas | Apakah aliran yang terpisah terlindungi sesuai persyaratan? | Tren tekanan diferensial, status katup/pompa, uji integritas pelat, catatan pemeliharaan. | Pemeliharaan + QA |
| Pengalihan | Apakah sistem selalu mengalihkan aliran ketika kondisi aliran maju tidak terpenuhi? | Posisi katup, uji titik aktif/nonaktif, status interlock, log alarm. | Operator + tim kontrol |
| Utilitas | Apakah utilitas pemanasan, pendinginan, dan pengendalian stabil selama proses? | Tren suplai dan balik, status tekanan atau aliran, alarm utilitas, dan log gangguan. | Rekayasa + operator |
| Status verifikasi | Apakah pemeriksaan instrumen, katup, dan interlock yang diwajibkan masih berlaku? | Status kalibrasi, catatan pengujian terjadwal, tinjauan item terlambat, dan pengecualian yang disetujui. | QA + pemeliharaan |
| Penanganan | Dapatkah QA mengidentifikasi dan menetapkan status seluruh produk yang terdampak? | Rentang waktu, batas lot, isolasi, investigasi, tindakan korektif, dan keputusan pelepasan/pengerjaan ulang/pembuangan. | QA |
Redundansi yang dirancang ke dalam sistem membuat rantai bukti ini berguna. Bukti aliran mendukung kesimpulan tentang waktu penahanan. Catatan tekanan dan integritas mendukung perlindungan jalur produk, sedangkan catatan pengalihan menetapkan batas produk yang terdampak. Hilangnya satu mata rantai tidak otomatis berarti produk tidak aman, tetapi tim mungkin tidak memiliki cukup bukti untuk pelepasan rutin.
Pengotoran Tidak Hanya Ditandai oleh Satu Angka
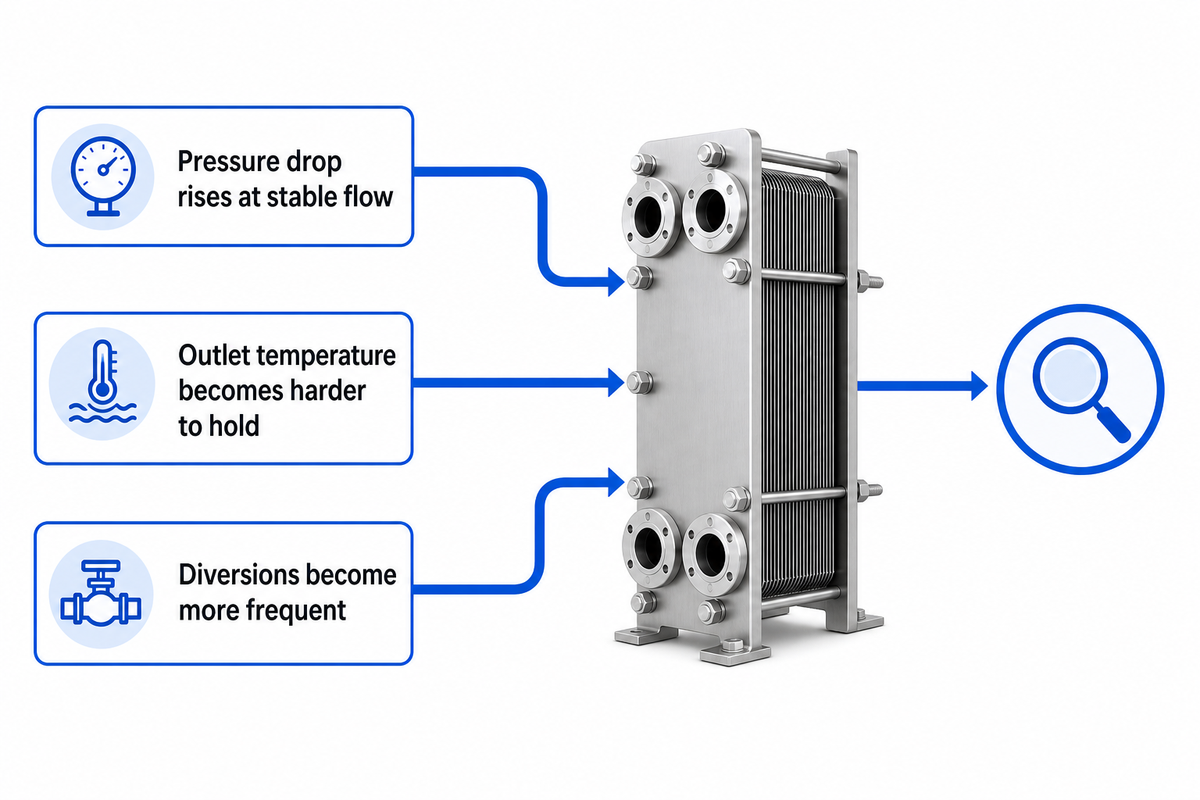
Residu pangan terbentuk bergantung pada komposisi produk, suhu permukaan, waktu tinggal, kondisi aliran, dan geometri peralatan. Pengotoran pada produk susu dapat mencakup endapan protein dan mineral; residu jus dapat terbentuk dari kombinasi pulp, pektin, gula, mineral, dan riwayat pemanasan yang berbeda. Tren pada satu produk belum tentu berlaku untuk resep berikutnya.
Tinjauan sejawat tentang pengukuran pengotoran dalam pengolahan termal produk susu menjelaskan dua dampak yang berguna: endapan menambah hambatan perpindahan panas, dan penyempitan saluran aliran dapat meningkatkan penurunan tekanan.[2] Dampak ini memberikan sinyal bagi tim, bukan diagnosis. Kenaikan tekanan diferensial juga dapat disebabkan perubahan aliran, hambatan katup, masalah instrumen, atau perubahan produk. Suhu yang tidak stabil dapat disebabkan utilitas, penyetelan pengendalian, respons sensor, atau perilaku pompa.
Karena itu, bandingkan beberapa sinyal dalam kondisi produk, aliran, dan utilitas yang serupa. Tetapkan kondisi dasar sistem bersih setelah pembersihan dan pemeliharaan terverifikasi. Kemudian pantau tren selama proses, alih-alih menunggu satu alarm.
| Tren yang diamati | Kemungkinan penyebab | Pemeriksaan pendukung | Penanggung jawab keputusan |
|---|---|---|---|
| Penurunan tekanan meningkat saat aliran stabil | Pertumbuhan endapan, penyempitan saluran, posisi katup, perubahan viskositas produk. | Pastikan aliran dan instrumen berfungsi; bandingkan produk/resep; periksa tekanan tiap bagian jika tersedia. | Operator + pemeliharaan |
| Suhu keluaran makin sulit dipertahankan | Perpindahan panas berkurang, perubahan kondisi utilitas, masalah sensor/pengendalian, kondisi umpan berubah. | Suplai/balik utilitas, suhu umpan, keluaran katup, perbandingan sensor, suhu pemulihan. | Rekayasa + operator |
| Suhu pemulihan berubah | Pengotoran, ketidakseimbangan aliran, perubahan sifat produk, kemungkinan bypass/kebocoran. | Keseimbangan laju aliran massa, hubungan tekanan, bukti integritas pelat, dan suhu tiap bagian. | Rekayasa + QA |
| Aliran atau keluaran pengendalian menjadi tidak stabil | Penyumbatan, masalah pompa/kavitasi, udara, katup yang terus bergerak, variasi suplai. | Isap pompa, level tangki, rekaman posisi katup, sumber udara, kondisi pengukur aliran. | Pemeliharaan + operator |
| Pengalihan makin sering terjadi | Margin termal berkurang, variasi proses, masalah pengendalian atau utilitas. | Bandingkan catatan suhu, aliran, utilitas, dan katup; identifikasi sinyal awal yang sama. | Produksi + QA |
| Tren berubah setelah pergantian resep | Perbedaan viskositas, kadar padatan, keasaman, suhu umpan, atau perilaku residu. | Pisahkan kondisi dasar tiap produk; tinjau proses tervalidasi dan asumsi pergantian produk saat pembersihan. | Rekayasa proses + QA |
Cara menggunakan matriks: tetapkan kondisi dasar, interval pengambilan sampel, peninjau yang bertanggung jawab, dan jalur eskalasi sebelum proses dimulai. Batas peringatan dan penghentian khusus pabrik harus ditetapkan berdasarkan riwayat operasi tervalidasi, kemampuan peralatan, masukan otoritas proses, dan program keamanan pangan. Tabel ini tidak mencantumkan pemicu universal untuk penurunan tekanan atau durasi proses.
CIP Harus Menghilangkan Residu yang Sebenarnya—dan Menyisakan Bukti
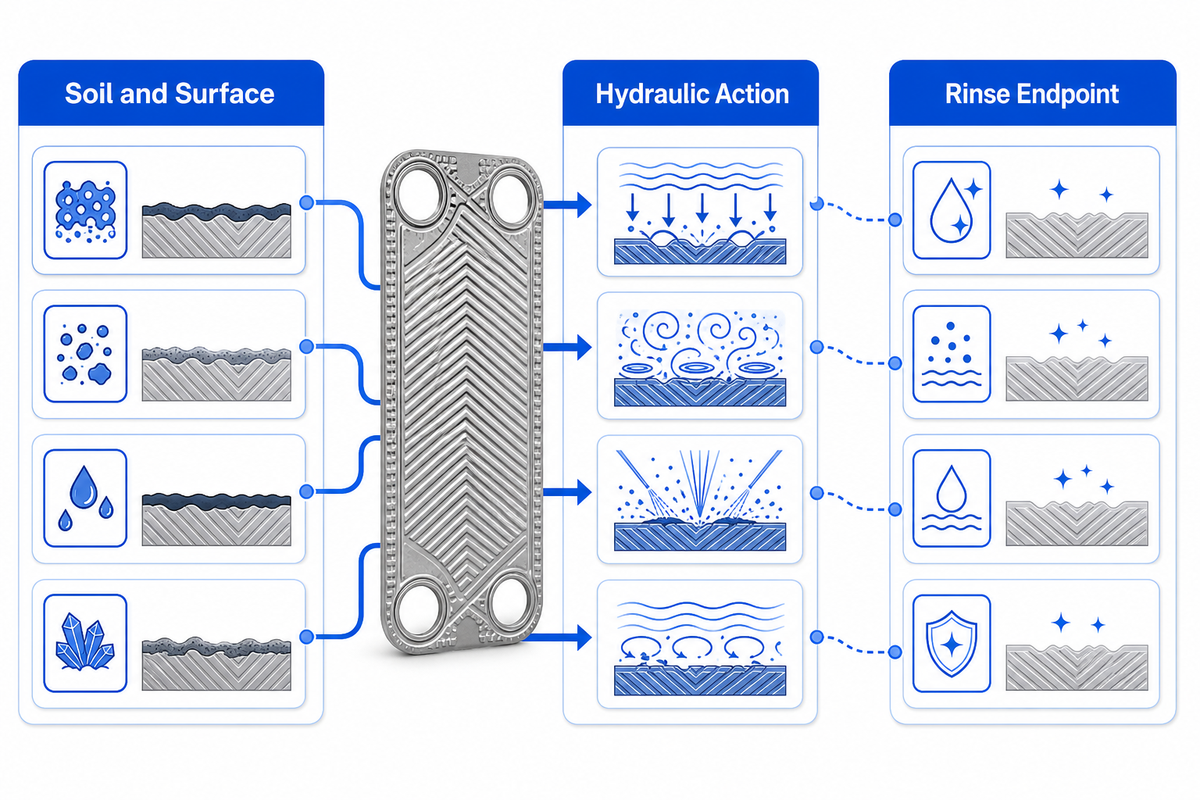
Pembersihan di tempat (CIP) adalah proses terkendali, bukan sekadar label tombol. Efektivitasnya bergantung pada residu, permukaan, aksi hidraulis, bahan kimia, suhu, waktu, urutan, kemampuan pengurasan, dan titik akhir pembilasan. Resep tervalidasi dan durasi proses untuk satu produk mungkin tidak cocok untuk produk lain. Pemasok bahan kimia, produsen peralatan, spesialis sanitasi, dan tim keamanan pangan pabrik perlu menetapkan program yang sesuai.
Catatan harus menunjukkan apakah siklus yang disetujui berjalan sesuai rencana. Bergantung pada pabrik dan risikonya, verifikasi juga dapat menggunakan inspeksi, catatan konduktivitas atau konsentrasi, suhu balik, bukti aliran/turbulensi, kriteria pembilasan, uji integritas pelat, ATP, metode mikrobiologi, atau pembongkaran terjadwal. Tidak ada satu metode yang membuktikan semuanya. ATP dapat menunjukkan sisa bahan organik berdasarkan metode yang ditetapkan; ATP tidak menggantikan verifikasi mikrobiologi atau memvalidasi proses pasteurisasi.
Sebuah studi pasteurisasi susu terkendali selama 17 jam mengambil sampel dari beberapa bagian penukar panas pelat dan menggunakan metode mikroba serta ATP untuk membandingkan biofouling dan hasil pembersihan pada dua permukaan.[3] Studi ini berguna karena menelaah bukti jangka panjang untuk tiap bagian. Studi tersebut tidak menetapkan batas proses universal selama 17 jam, nilai lulus ATP, atau pilihan permukaan untuk semua pabrik.
Pembersihan juga mengubah kondisi dasar operasi. Jika saat pengaktifan berikutnya penurunan tekanan jauh lebih tinggi dari perkiraan atau suhu pemulihan berbeda, tim tidak boleh langsung berasumsi bahwa “pelatnya bersih.” Tim perlu memeriksa susunan jalur katup, aliran, pembuangan udara, kondisi gasket/pelat, status instrumen, serta apakah urutan CIP benar-benar mencapai sirkuit yang dituju.
Paket Bukti Pengaktifan Kembali CIP
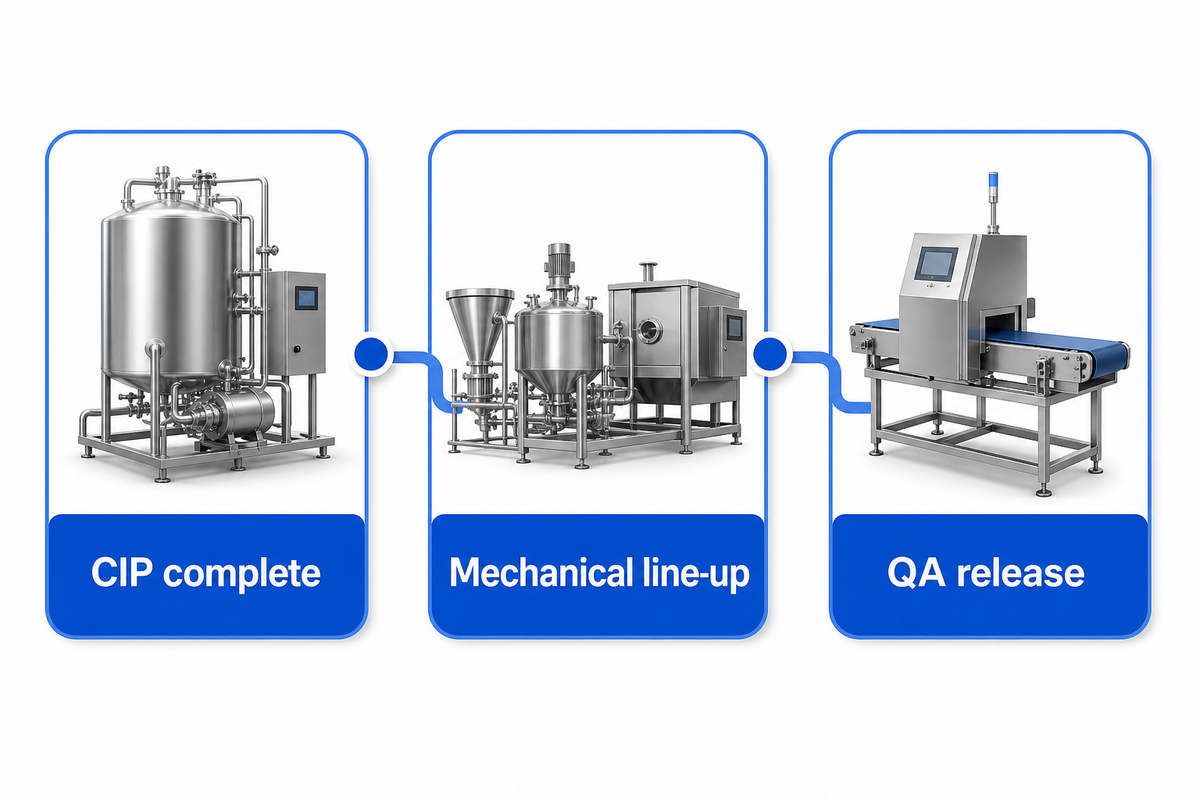
Menyelesaikan CIP dan melepaskan produk ke aliran maju adalah dua keputusan berbeda. Penyelesaian siklus menutup tahap sanitasi; persetujuan pengaktifan kembali memastikan seluruh sistem pasteurisasi siap beroperasi sesuai proses yang disetujui.
| Tahap pelepasan | Bukti yang dilampirkan | Diverifikasi oleh | Pengecualian / keputusan terbuka |
|---|---|---|---|
| 1. CIP selesai | ID siklus; waktu/tindakan; kondisi bahan kimia; suhu; pembilasan/titik akhir; status penyimpangan. | Sanitasi / operator | Terima, investigasi, atau ulangi sesuai program. |
| 2. Kesiapan susunan mekanis | Paket pelat, gasket, saluran pembuangan, sambungan, katup, dan jalur proses yang benar siap digunakan. | Pemeliharaan + operator | Identifikasi kebocoran, susunan jalur yang salah, atau sirkuit yang belum lengkap. |
| 3. Kesiapan pengendalian | Status instrumen; perekam; alarm; fungsi pengalihan; interlock; verifikasi wajib yang masih berlaku. | Tim kontrol / QA | Jangan melepaskan produk ke aliran maju selama fungsi perlindungan yang diwajibkan belum dipastikan. |
| 4. Pengaktifan awal yang stabil | Urutan pengaktifan awal yang disetujui; tren aliran, tekanan, suhu, dan pemulihan stabil; transisi produk terkendali. | Produksi | Tentukan produk yang dialihkan/dikerjakan ulang serta waktu mulai aliran maju secara tepat. |
| 5. Pelepasan QA | Batas lot, penyimpangan terbuka, ID bukti verifikasi, dan kesinambungan catatan. | QA | Lepaskan, tahan, proses ulang, atau tolak sesuai prosedur penanganan yang disetujui. |
Jadikan paket bukti bagian dari catatan pengaktifan awal yang sebenarnya, bukan poster di samping mesin. Setiap kolom memerlukan identitas, cap waktu, dan penanggung jawab. Jika program tervalidasi mengizinkan pengecualian, catat siapa yang menyetujuinya, alasannya, dan pengendalian tambahan yang berlaku.
Validasi Susu dan Jus Memerlukan Pertanyaan yang Berbeda
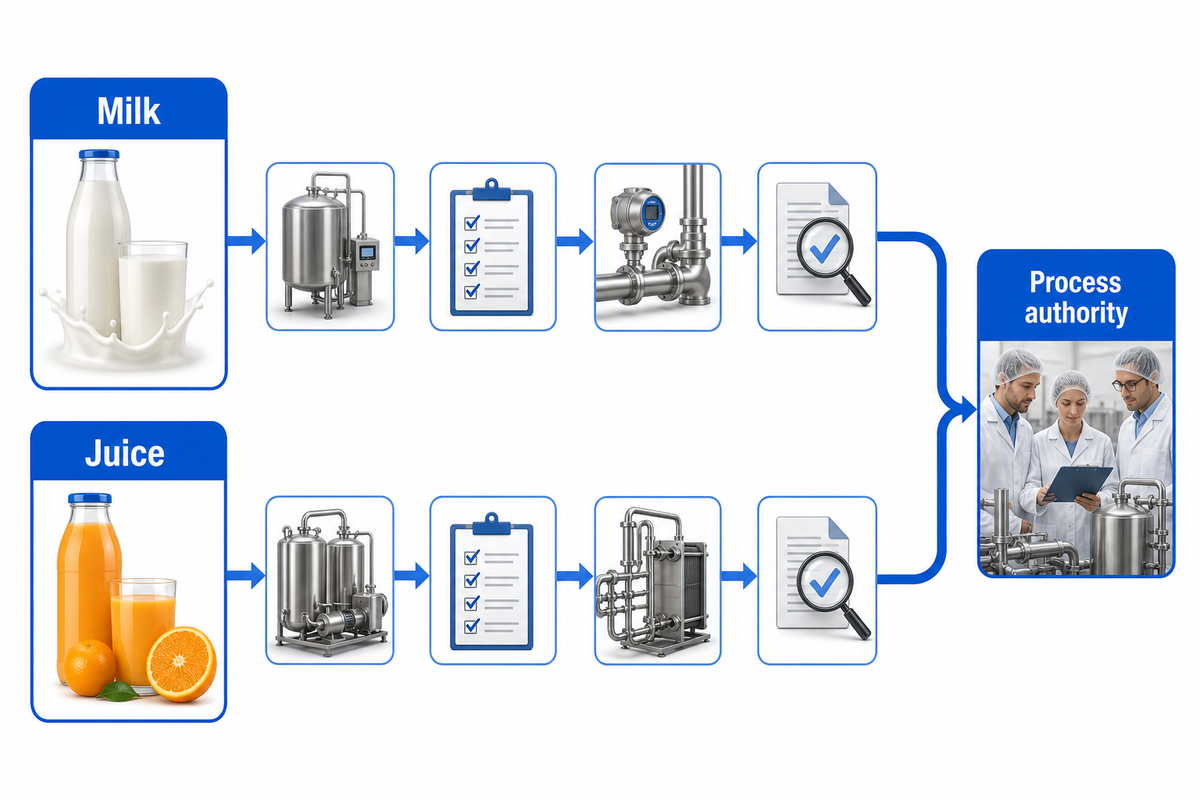
Pasteurisasi adalah perlakuan panas terkendali dengan kondisi tervalidasi yang ditetapkan berdasarkan produk, bahaya sasaran atau tujuan mutu, peralatan, dan persyaratan yang berlaku. Menyalin angka HTST produk susu yang sudah dikenal untuk jus—atau menganggap proses jus cocok untuk susu—mengabaikan pertanyaan khusus produk tersebut.
Peraturan untuk susu menunjukkan pentingnya sistem secara menyeluruh. U.S. Grade “A” Pasteurized Milk Ordinance dan panduan produk susu CFIA memuat ketentuan terperinci tentang hubungan waktu-suhu, penahanan, pengalihan aliran, hubungan tekanan, pengujian, dan catatan.[1][4] Dokumen tersebut berlaku dalam program produk susu tertentu. Pabrik harus mengikuti persyaratan dan persetujuan yang berlaku untuk produk dan lokasinya.
Untuk pengolah jus di AS yang tercakup, 21 CFR 120.24 mewajibkan langkah pengendalian yang secara konsisten mencapai setidaknya reduksi 5-log terhadap mikroorganisme yang relevan untuk jus terkait, dalam cakupan aturan tersebut.[5] Perhatikan frasa mikroorganisme yang relevan untuk jus terkait: validasi berlaku untuk produk dan bahaya yang sebenarnya. Keasaman, padatan terlarut, pulp atau partikel, viskositas, sensitivitas terhadap panas, dan perilaku aliran dapat mengubah pertanyaan teknisnya.
Otoritas proses dapat menentukan dasar ilmiah dan faktor kritis yang sesuai. Pemasok peralatan kemudian dapat menggunakan dasar yang disetujui tersebut untuk menentukan luas perpindahan panas, susunan penahanan, pengendalian, pencatatan, dan kemudahan pembersihan. Pembagian tanggung jawab yang jelas melindungi proses sekaligus jadwal proyek.
Saat Proses Mengalihkan Aliran, Susun Riwayat Produk
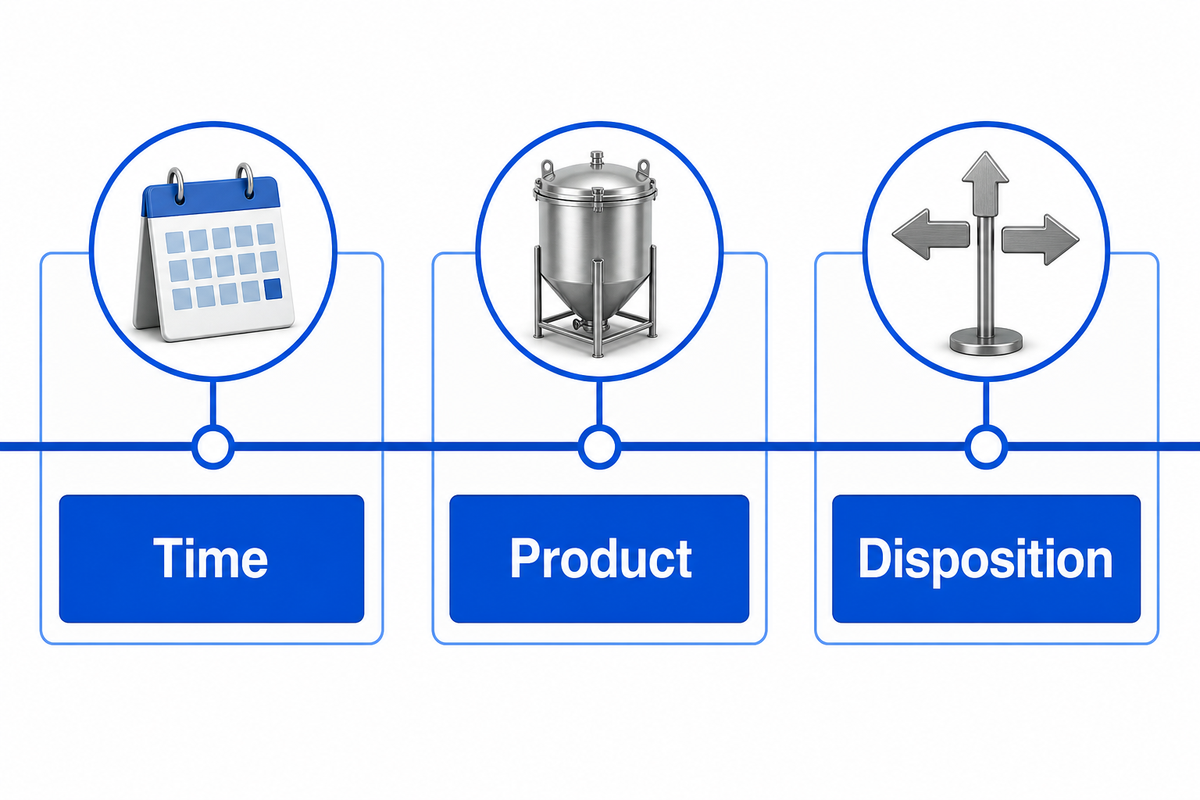
Pengalihan adalah tindakan perlindungan, bukan investigasi yang lengkap. Tim tetap perlu mengidentifikasi kejadian, produk yang mungkin terdampak, penyebab kondisi tersebut, dan bukti yang mendukung pengaktifan kembali.
Kartu Bukti Penyimpangan
- Waktu: sinyal abnormal pertama, waktu pengalihan, titik terakhir yang diketahui masih memenuhi syarat, dan waktu pemulihan.
- Produk: resep, lot, tangki sumber, tujuan, rentang jumlah, dan kondisi fisik.
- Jalur: rute katup aktual, status aliran maju/pengalihan, dan cara produk terdampak diisolasi.
- Bukti: catatan suhu, aliran, tekanan, utilitas, instrumen, alarm, dan pemeliharaan.
- Penyebab dan tindakan: penyebab yang terkonfirmasi dibandingkan hipotesis, koreksi segera, dan tindak lanjut pencegahan.
- Pengaktifan kembali: pengujian/verifikasi yang selesai, kondisi stabil yang dibuktikan, dan pihak yang mengizinkan aliran maju.
- Penanganan: keputusan QA untuk setiap lot atau rentang waktu terdampak, beserta ID catatan yang dapat ditelusuri.
Mulailah mengisi kartu sebelum pemecahan masalah mengubah kondisi sistem. Jika teknisi mengatur ulang alarm, mengganti sensor, atau mengubah posisi katup sebelum kronologi dan batas produk dicatat, bukti berharga dapat hilang. Selain mempertahankan kronologi, kartu ini memisahkan perbaikan rekayasa dari keputusan penanganan oleh QA.
Cara Membaca Istilah Spesifikasi Pasteurisator Pelat
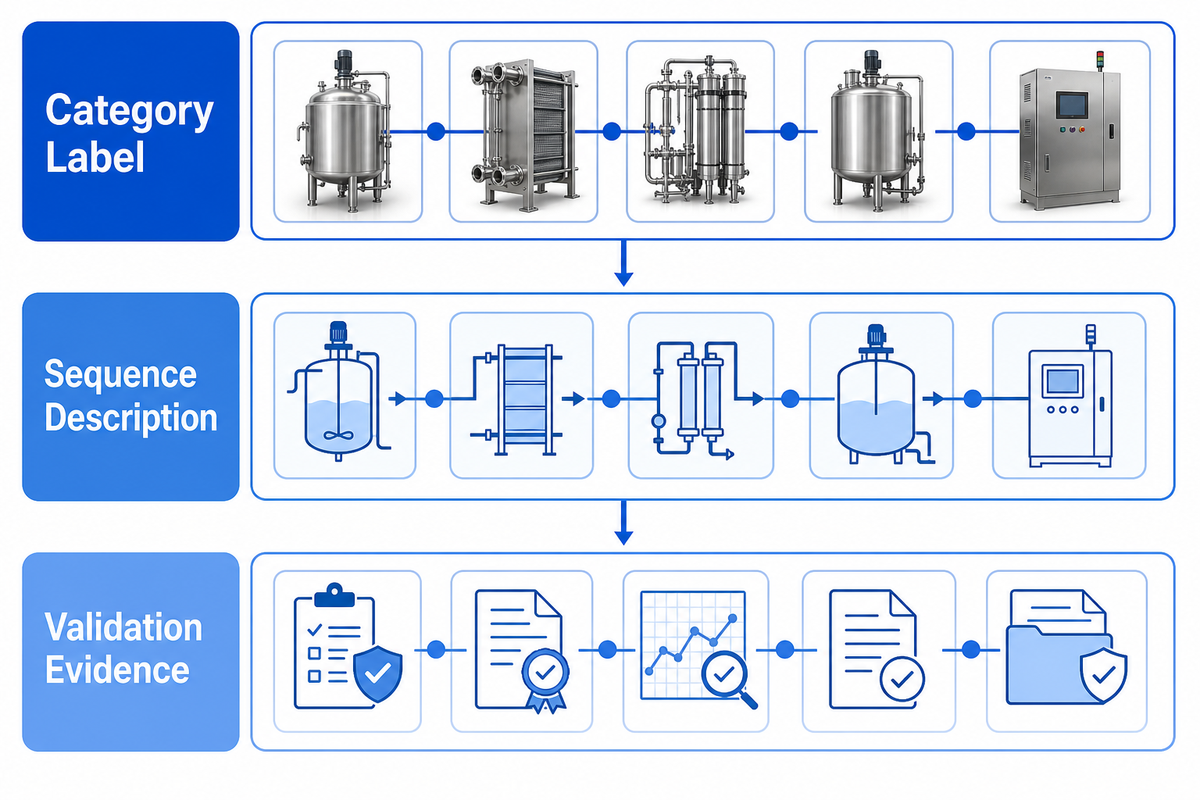
Dokumen pemasok sering mencampur istilah proses, label peralatan, dan klaim hasil. Tafsirkan setiap frasa berdasarkan hal yang benar-benar dapat dibuktikannya. Pasteurisator pelat untuk susu, pasteurisator tipe pelat, sterilisator, dan peralatan pasteurisasi generik adalah label kategori, bukan bukti validasi. Dalam industri produk susu, sistem untuk susu mentah, susu segar, atau produk susu lainnya dapat digunakan dalam produksi susu pasteurisasi. Namun, nama model saja tidak menjelaskan proses yang disetujui untuk susu dan produk susu lainnya.
Jus buah menimbulkan persoalan spesifikasi yang berbeda. Pengolahan jus dapat melibatkan cairan jernih dengan viskositas rendah, pulp buah yang tersuspensi, atau produk yang berubah mengikuti padatan terlarut dan keasaman. Karena itu, istilah seperti pasteurisator jus buah atau lini produksi makanan dan minuman seharusnya mendorong pertanyaan tentang jenis cairan, jenis produk, dan perilaku aliran sebenarnya. Istilah tersebut tidak boleh dianggap sebagai bukti bahwa satu sistem pertukaran panas cocok untuk semua makanan cair.
Pasteurisasi kontinu biasanya menggambarkan jalur pipa yang saling terhubung, dengan bagian pemanasan awal, bagian pemanasan, pelat pemanas atau permukaan perpindahan panas lainnya, jalur penahanan terverifikasi, dan bagian pendinginan. Produk dapat dipanaskan dengan cepat mendekati suhu yang diinginkan, suhu sasaran, atau suhu tertentu, lalu didinginkan dengan cepat mendekati suhu yang lebih rendah. Istilah-istilah tersebut menjelaskan urutan proses. Istilah itu tidak menetapkan suhu yang tepat, suhu pasteurisasi, suhu sterilisasi, atau kombinasi suhu dan waktu tervalidasi untuk produk tertentu.
Pernyataan tentang keamanan juga harus ditafsirkan dengan cermat. Frasa pemasaran seperti “membunuh bakteri”, “membunuh bakteri berbahaya”, “membunuh mikroorganisme”, atau “efek sterilisasi” dapat menyatukan beberapa pertanyaan ilmiah dan hukum yang berbeda menjadi satu janji. Pasteurisasi produk dengan proses tervalidasi dapat mendukung keamanan produk dan membantu memperpanjang umur simpan, tetapi proses sterilisasi maupun klaim waktu sterilisasi tidak boleh disimpulkan dari brosur. Umur simpan dan nilai gizi tetap bergantung pada keseluruhan produk, proses, kemasan, dan rantai penyimpanan.
Pengendalian juga memerlukan bukti. Pengendalian otomatis, pengendalian suhu, dan pengendalian suhu presisi hanya berguna jika sensor, logika, respons pengalihan, catatan, dan program verifikasi ditetapkan. Demikian pula, pemulihan panas, pemulihan panas tinggi, dan efisiensi energi harus diukur pada skala produksi dan kondisi operasi yang relevan. Frasa samar seperti “teknologi pertukaran panas canggih” atau “mengurangi konsumsi energi secara signifikan” tidak menetapkan biaya operasi atau penghematan yang dijamin.
Terakhir, pastikan antarmuka di sekitar sistem pasteurisasi. Homogenizer, tangki penyeimbang, pompa produk, sirkuit pembersihan CIP, mesin pengisi di bagian hilir, dan lini produksi yang lebih luas dapat mengubah tekanan, aliran, kemudahan pembersihan, atau batas pencatatan. Baik proyek berskala batch kecil maupun bervolume tinggi, sistem pengendalian harus ditinjau sebagai bagian dari proses tervalidasi, bukan sebagai fitur otomasi yang berdiri sendiri.
Beralih dari Pertanyaan Operasi ke Proyek Pasteurisator Pelat
Setelah tim memahami bukti operasi yang diperlukan, pembahasan peralatan dapat menjadi lebih terarah. Siapkan masukan berikut sebelum meminta proposal:
- kelompok produk, resep, dan sifat fisik, termasuk viskositas, pulp/partikel, keasaman, dan sensitivitas terhadap panas;
- dasar proses tervalidasi, faktor kritis, pasar yang berlaku, dan persyaratan otoritas proses;
- skenario laju produksi dan kapasitas yang dibutuhkan, termasuk pergantian produk dan durasi proses yang direncanakan;
- utilitas pemanasan, pendinginan, listrik, air, dan udara bertekanan yang tersedia;
- konsep CIP, perbedaan residu, batas sirkuit pembersihan, dan verifikasi pengaktifan kembali;
- kebutuhan otomasi, alarm, pencatatan data, pengalihan, dan keterlacakan; serta
- tata letak pabrik, antarmuka tahap sebelumnya/hilir, dan batas tanggung jawab.
Informasi tersebut sebaiknya dibahas dalam konsultasi komersial peralatan, bukan dalam tabel penentuan ukuran generik di blog. SHENGTU menjelaskan bahwa perusahaan membantu produsen pangan mulai dari penetapan kebutuhan hingga solusi lini produksi hasil rekayasa yang siap ekspor, dari basisnya di Zhucheng, Shandong. Lihat halaman Tentang SHENGTU untuk informasi latar belakang dan cakupan layanan langsung dari perusahaan.
Sudah memiliki sasaran proses tervalidasi dan data nyata dari pabrik?
Satukan persyaratan produk, aliran, utilitas, pembersihan, dan pengendalian sebelum membahas perangkat keras. SHENGTU kemudian dapat meninjau jalur pelat sebagai sistem produksi yang lengkap.
Diskusikan Proyek Pasteurisator Pelat AndaPertanyaan yang Sering Diajukan
Bagaimana cara kerja pasteurisator pelat?
Pangan cair dialirkan melalui saluran terpisah di dalam penukar panas pelat. Regenerasi memanaskan awal produk yang masuk, pemanasan akhir membawanya ke kondisi tervalidasi, jalur yang telah diverifikasi memberikan waktu penahanan, fungsi pengalihan melindungi aliran produk ke depan, lalu regenerasi dan pendinginan menurunkan suhu. Aliran, tekanan, instrumen, katup, dan catatan merupakan bagian dari proses.
Apa itu regenerasi panas?
Regenerasi memindahkan panas dari produk pasteurisasi yang keluar ke produk masuk yang lebih dingin melalui pelat-pelat terpisah. Ukur tingkat pemulihan aktual dalam kondisi operasi yang ditetapkan, alih-alih mengasumsikan persentase tetap.
Mengapa penurunan tekanan dapat meningkat selama proses berlangsung?
Fouling dapat menyumbat saluran dan meningkatkan penurunan tekanan, tetapi bukan satu-satunya penyebab. Aliran, viskositas, posisi katup, kondisi pompa, dan kondisi instrumen juga berpengaruh. Bandingkan trennya dengan data produk, aliran, suhu, dan utilitas sebelum menentukan penyebabnya.
Kapan pasteurisator pelat harus dibersihkan?
Gunakan batas tervalidasi yang spesifik untuk produk, berdasarkan persyaratan keamanan pangan, riwayat operasi, tren perpindahan panas dan hidraulis, jadwal produksi, serta verifikasi sanitasi. Angka umum untuk jam operasi atau penurunan tekanan tidak dapat diterapkan secara andal pada berbagai produk dan mesin.
Apakah menyelesaikan CIP berarti lini siap dijalankan kembali?
Tidak dengan sendirinya. Keputusan untuk memulai kembali juga mungkin memerlukan konfigurasi mekanis jalur yang benar, status terkini instrumen dan fungsi proteksi, kondisi awal yang stabil, transisi produk yang ditetapkan, serta konfirmasi QA bahwa catatan dan penyimpangan telah dituntaskan.
Apakah susu dan jus dapat menggunakan pengaturan pasteurisasi yang sama?
Jangan berasumsi demikian. Susu dan jus dapat berbeda dalam hal bahaya sasaran, tingkat keasaman, padatan terlarut, ampas atau partikel, viskositas, sensitivitas terhadap panas, dan karakteristik aliran. Perbedaan tersebut memengaruhi dasar ilmiah, faktor kritis, kemudahan pembersihan, dan kesesuaian peralatan. Otoritas proses harus menetapkan proses tervalidasi yang spesifik untuk produk, sementara pabrik menerapkan persyaratan pasar dan regulator yang berlaku.
Apa yang harus dilakukan jika kondisi yang disyaratkan tidak tercapai?
Dalam rancangan tervalidasi, sistem proteksi harus mencegah aliran produk ke depan yang tidak dapat diterima. Operator dan QA kemudian harus mengidentifikasi produk yang terdampak, menjaga catatan, menyelidiki dan memperbaiki penyebabnya, memverifikasi kondisi untuk memulai kembali, serta mendokumentasikan keputusan penanganan produk.
Apa perbedaan pasteurisasi dan sterilisasi UHT?
Pasteurisasi dan UHT memiliki tujuan proses, kombinasi waktu-suhu, perlindungan tahap hilir, dan asumsi pengemasan yang berbeda. Istilah “sterilisasi” tidak boleh digunakan begitu saja sebagai sinonim untuk setiap proses pasteurisasi. Umur simpan produk bergantung pada proses tervalidasi dan seluruh rantai higienis, bukan hanya pemanas.
Referensi dan Sumber
- Canadian Food Inspection Agency. Sistem pasteurisasi HTST.
- Kuruppu et al. Pendekatan untuk Mengukur dan Memprediksi Fouling Selama Pengolahan Termal Larutan Susu.
- Jindal et al. Perbandingan Perkembangan Biofilm pada Penukar Panas Pelat Selama Proses Pasteurisasi Susu 17 jam.
- U.S. Food and Drug Administration / National Conference on Interstate Milk Shipments. Peraturan Susu Pasteurisasi Grade “A” 2023.
- Electronic Code of Federal Regulations. 21 CFR 120.24 — Pengendalian proses untuk jus.
- U.S. Food and Drug Administration. Panduan Bahaya dan Pengendalian HACCP Jus, Edisi Pertama (Maret 2004).
Cakupan: Artikel ini merupakan panduan perencanaan edukatif. Batas yang berlaku, validasi, pelepasan sanitasi, dan penanganan produk harus ditetapkan oleh tim kompeten pengolah, otoritas proses, dan regulator untuk produk serta pabrik yang bersangkutan.