Hubungi Shengtu Bufan Company

Sistem Pembersihan CIP
Sistem CIP — Skid CIP untuk Pabrik Pangan dan Minuman
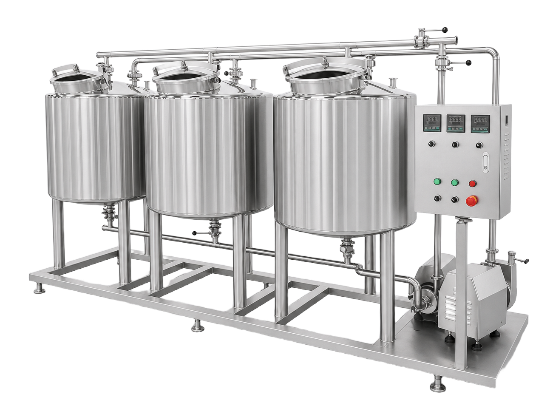
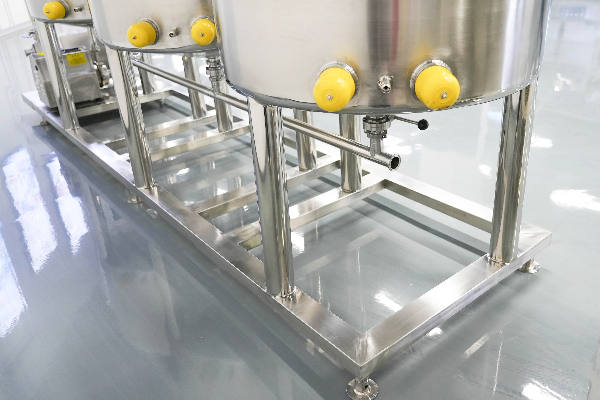
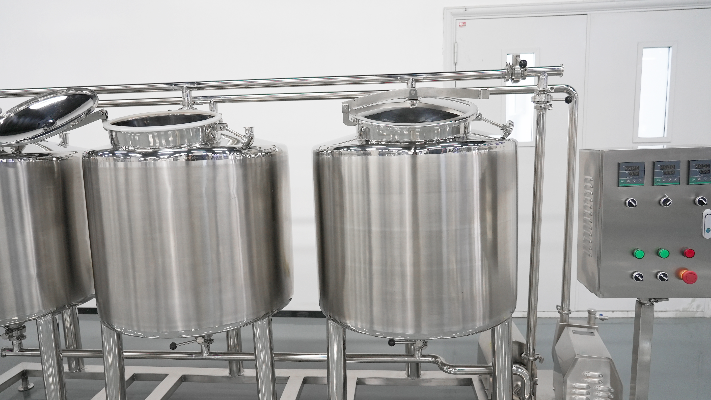
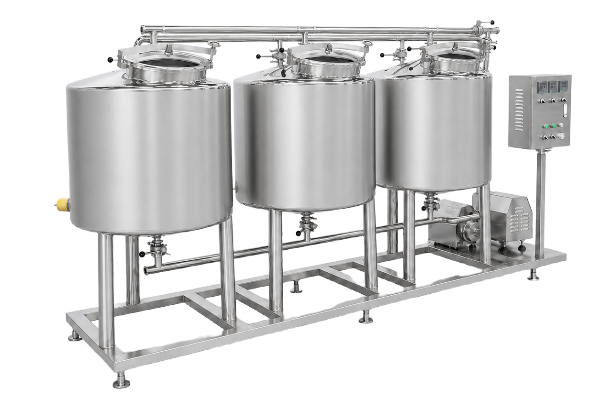
Kami membuat sistem pembersihan CIP satu tangki, multi-tangki, dan portabel — skid yang membersihkan peralatan pengolahan pangan di tempat tanpa perlu dibongkar. Setiap skid dirancang sesuai daftar sirkuit Anda — jumlah sirkuit, panjangnya, dan tingkat kotorannya — bukan berdasarkan model katalog. Kirimkan daftar sirkuit, lalu teknisi proses kami akan mengirimkan ruang lingkup pekerjaan, siklus, dan harga.
Data proses yang Anda kirim akan kami jaga kerahasiaannya.
Penawaran dalam satu hari kerja
Waktu pembuatan 30–45 hari
Minimum satu set
EXW, FOB atau CIF
- Waktu penyiapan penawaran Ruang lingkup pekerjaan dan harga tertulis dalam satu hari kerja
- Waktu pembuatan 30–45 hari sejak gambar disetujui
- Jumlah pesanan minimum Satu set
- Garansi Ketentuan garansi dikonfirmasi dalam penawaran dan kontrak
- Pembayaran Uang muka 30%, pelunasan sebelum pengiriman
- Ketentuan perdagangan EXW, FOB atau CIF
- Sebelum pengemasan Setiap skid diuji dengan air dan disaksikan langsung di lokasi atau melalui video langsung
- Dokumen yang disertakan dalam pengiriman Faktur komersial, daftar pengemasan, bill of lading, sertifikat asal, serta panduan pengoperasian dan pemeliharaan
Konfigurasi Sistem CIP dan Kapasitas Sirkuit
Penentuan ukuran sistem CIP dimulai dari sirkuit, bukan luas lantai. Satu sirkuit adalah satu sirkuit resirkulasi tertutup — pipa suplai, peralatan yang dibersihkan, dan pipa balik — yang dapat diisi, dipanaskan, disirkulasikan ulang, dan dikuras oleh skid sebagai satu unit. Hitung sirkuit terlebih dahulu; jumlah tangki, beban proses pompa, dan ukuran pipa ditentukan setelahnya.
Skid CIP Satu Tangki
Sirkuit per siklus
Satu per satu secara berurutan
Bahan kimia
Sekali pakai. Larutan pembersih dibuat baru setiap siklus lalu dialirkan ke saluran pembuangan
Cocok untuk
Satu lini pengisian, satu kelompok produk, dibersihkan sekali atau dua kali sehari
Skid CIP Dua Tangki
Sirkuit per siklus
Satu per satu, dengan larutan alkali yang dipulihkan
Bahan kimia
Pemulihan. Larutan alkali di satu tangki dan air bilas di tangki lainnya, sehingga deterjen dapat digunakan kembali dalam beberapa siklus
Cocok untuk
Lini pengolahan susu, jus, dan saus yang dibersihkan setiap hari
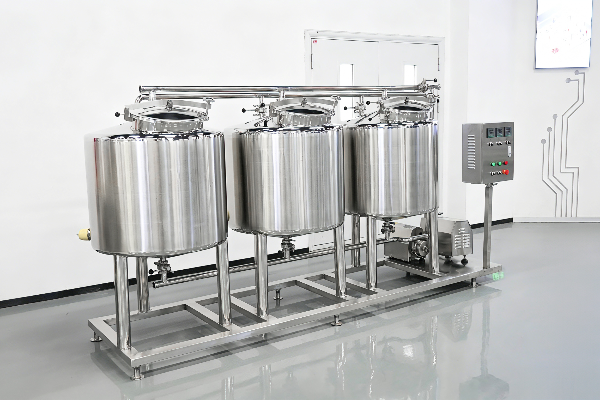
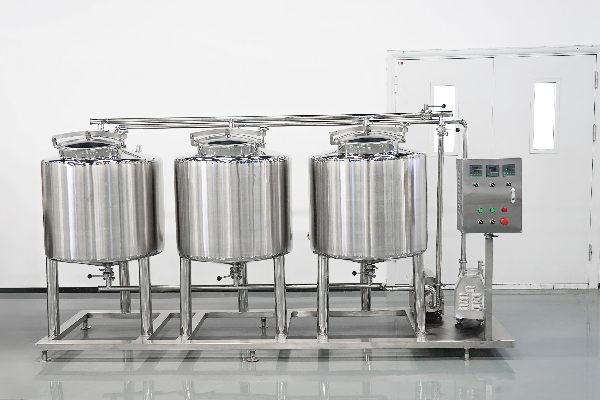
Skid CIP Tiga Tangki atau Lebih
Sirkuit per siklus
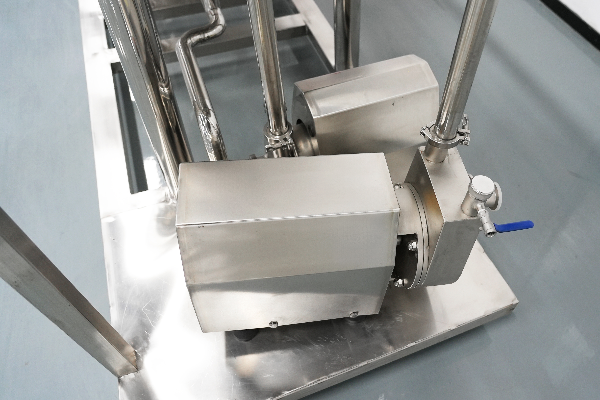
Dua atau lebih secara paralel, masing-masing dengan pompa suplai tersendiri
Bahan kimia
Larutan alkali dan asam sama-sama dipulihkan, sedangkan air bersih disimpan terpisah agar bilasan akhir tidak pernah digunakan kembali
Cocok untuk
Pabrik dengan beberapa lini, pergantian produk yang sering, dan jadwal CIP otomatis
Troli CIP Portabel
Sirkuit per siklus
Satu, disambungkan ke mesin dengan selang
Bahan kimia
Sekali pakai, dikuras setelah setiap siklus pembersihan
Cocok untuk
Pembersihan sesekali pada satu tangki, atau pabrik yang belum siap memasang sirkuit tetap
Bagian Pabrik yang Dibersihkan dengan Skid CIP
- Sirkuit tangki penyimpanan dan penyangga, dengan bola semprot atau kepala jet putar yang ukurannya disesuaikan dengan bejana
- Sirkuit penukar panas pelat dan tabung, yang memerlukan kecepatan aliran larutan pembersih terjaga di saluran sempit
- Sirkuit mesin pengisi, termasuk mangkuk produk, katup pengisi, dan jalur pipa suplai
- Sirkuit pompa transfer dan perpipaan, yang menentukan laju aliran balik untuk seluruh siklus
- Sirkuit homogenizer dan tangki batch, yang dibersihkan setiap kali produk berganti
- Sirkuit filtrasi dan membran, dibersihkan sesuai batas bahan kimia dari pemasok membran
Material yang Bersentuhan dengan Produk dan Konstruksi Higienis
Kebersihan ditentukan pada sambungan, bukan pada dinding tangki. Mutu material di bawah ini dipilih berdasarkan EN 10088-1, yang mencantumkan baja tahan karat menurut nama dan nomornya; penamaan Amerika dicantumkan lebih dahulu karena paling sering digunakan pembeli dalam spesifikasi.
Baja Tahan Karat 304 (1.4301)
- Mutu304 (1.4301), dipilih berdasarkan EN 10088-1
- Alasan dipilih teknisiMutu standar untuk permukaan yang bersentuhan dengan air, larutan alkali, dan sebagian besar residu pangan
- Pilihan penyelesaian permukaanDipoles, diasamkan, dan dipasivasi
- Harga relatif / Waktu tunggu$ | Tidak ada. Stok standar
Baja Tahan Karat 316L (1.4404)
- Mutu316L (1.4404), dipilih berdasarkan EN 10088-1
- Alasan dipilih teknisiDipilih untuk permukaan yang bersentuhan dengan asam, klorida, atau air garam — lini acar, air garam keju, tomat, dan jeruk
- Pilihan penyelesaian permukaanDipoles, diasamkan, dan dipasivasi
- Harga relatif / Waktu tunggu$$ | Beberapa hari lebih lama jika seluruh sirkuit menggunakan stok pabrik baja
Seal dan Gasket EPDM
- MutuEPDM food-grade dalam kit yang disesuaikan dengan standar sambungan
- Alasan dipilih teknisiElastomer standar untuk CIP, cocok digunakan dengan larutan alkali panas dan uap
- Pilihan penyelesaian permukaanProfil cetak sesuai jenis sambungan
- Harga relatif / Waktu tunggu$ | Tidak ada. Suku cadang aus dan suku cadang utama ditawarkan dan dikirim sesuai permintaan setelah serah terima
Seal dan Gasket FKM
- MutuFKM food-grade, ditentukan untuk tiap posisi, bukan untuk seluruh skid
- Alasan dipilih teknisiDigunakan saat lemak, minyak, atau asam kuat menyebabkan EPDM mengembang. FKM bukan pilihan yang tepat untuk posisi yang hanya terkena larutan alkali panas, jadi material seal dipilih sesuai beban proses
- Pilihan penyelesaian permukaanProfil cetak sesuai jenis sambungan
- Harga relatif / Waktu tunggu$$ | Beberapa hari lebih lama jika satu set lengkap dipesan
Fitting dan Katup Higienis
- MutuSambungan klem sebagai standar; sambungan berulir DIN 11851 jika sudah digunakan di pabrik Anda — ujung ekspansi DN 10 hingga DN 100, las tumpul DN 10 hingga DN 150
- Alasan dipilih teknisiSambungan klem dapat dibuka untuk pemeriksaan dan dipasang kembali tanpa ulir. Dalam bentuk standarnya, sambungan berulir DIN 11851 tidak memenuhi kriteria desain 3-A atau EHEDG, jadi kami menawarkan sambungan klem untuk setiap sirkuit
- Pilihan jenisBadan katup kupu-kupu, dudukan, dan katup mix-proof
- Harga relatif / Waktu tunggu$$ hingga $$$ | Badan katup mix-proof memiliki waktu tunggu paling lama; ketersediaannya dikonfirmasi sebelum penawaran dikirim
Bola Semprot dan Kepala Jet Putar
- MutuBadan 304 (1.4301) atau 316L (1.4404), dengan pola lubang yang disesuaikan dengan bejana, bukan pola katalog
- Alasan dipilih teknisiPerangkat semprot statis membasahi permukaan melalui penggenangan dan cocok untuk residu yang larut; kepala jet putar memberikan energi mekanis ke dinding, sesuai untuk residu kering atau terpanggang
- Pilihan penyelesaianPola lubang ditentukan berdasarkan diameter dan komponen internal bejana
- Harga relatif / Waktu tunggu$ hingga $$$ | Tidak ada untuk perangkat statis; kepala putar mengikuti ketersediaan stok pemasok
Perlakuan Permukaan
dan Penyelesaian Las
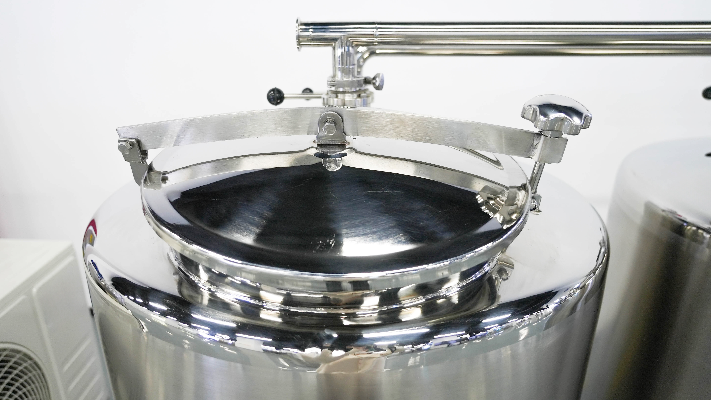
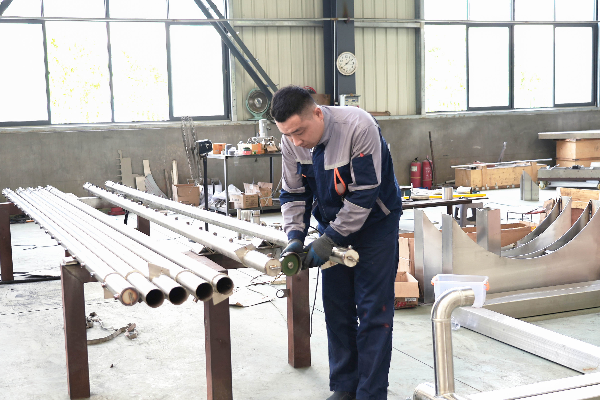
Kualitas permukaan menentukan keberhasilan atau kegagalan skid higienis, karena setiap celah yang tertinggal menjadi tempat residu yang tidak terjangkau siklus pembersihan berikutnya. Enam proses mengubah permukaan yang bersentuhan dengan produk dari tabung potong menjadi sirkuit yang dapat membersihkan dirinya sendiri; penawaran mencantumkan lokasi pelaksanaan setiap proses.
-
01
Pemolesan mekanis permukaan yang bersentuhan dengan produk
Standar ASTM A380/A380M-25HasilPermukaan seragam dengan arah polesan konsisten, tanpa goresan yang terlihat atau partikel abrasif tertanam
-
02
Penghilangan minyak dan kerak sebelum perakitan
Standar ASTM A380/A380M-25HasilBebas dari minyak, bahan pelumas penarikan, dan kerak las sebelum sirkuit ditutup
-
03
Pengasaman dan pasivasi komponen yang bersentuhan dengan produk
Standar ASTM A967/A967M-25, metode asam sitratHasilTidak ada lubang korosi, korosi sumuran, atau permukaan buram yang terlihat pada permukaan yang telah ditangani
-
04
Pembersihan tingkat sistem pada skid yang telah dirakit
Standar ASTM A380/A380M-25 (mencakup sistem terpasang dan komponen)HasilSirkuit dibilas dan dikuras hingga bersih sebelum uji aliran air
-
05
Pengelasan tumpul pada tabung dan pipa yang bersentuhan dengan produk
Standar AWS D18.1/D18.1M & EHEDG Guideline 35HasilSambungan menembus sepenuhnya, tanpa celah pada permukaan bagian dalam pipa
-
06
Pengelasan struktural rangka, kaki, dan sambungan luar selubung
Standar ISO 5817:20238HasilSambungan penahan beban diklasifikasikan berdasarkan ketidaksempurnaan; tidak pernah bersentuhan dengan larutan pembersih
Parameter Proses CIP dan Waktu Tunggu Standar
Sebagian besar halaman pemasok menjelaskan proses pembersihan tanpa mencantumkan angka. Berikut rentang operasi yang menjadi dasar pembuatan skid kami, disertai sumber publik untuk baris yang memiliki rujukan agar dapat Anda periksa sebelum menghubungi kami. Setelah mengetahui residu dan sirkuitnya, kami akan menyesuaikan nilai Anda dalam rentang tersebut.
#
Parameter proses
Spesifikasi rancangan kami
-
01Konsentrasi alkali0.5 hingga 2,0% dalam larutan pembersih, ditentukan berdasarkan jenis residu, bukan kebiasaan
-
02Konsentrasi asam0.5 hingga 1,5%, digunakan pada suhu ruang atau hangat sesuai residu yang dibersihkan
-
03Suhu larutan alkali71–82 °C (160–180 °F) pada sirkuit alkali panas, dalam rentang lebih luas 57–82 °C yang dipublikasikan untuk pekerjaan clean-in-place2
-
04Kecepatan aliran di pipa balikMinimal 1,5 m/s (5 ft/s) di pipa balik, kondisi yang menjaga aliran di dalam pipa tetap turbulen12
-
05Waktu kontakResirkulasi selama 20 hingga 45 menit, disesuaikan dengan sirkuit. Deterjen atau disinfektan tidak pernah dibiarkan menempel pada permukaan baja tahan karat lebih dari 20 menit sebelum dibilas1
-
06Bilas akhir dan bukti cakupanBilas hingga konduktivitas aliran balik kembali ke nilai air masuk. Cakupan dibuktikan dengan riboflavin dan lampu ultraviolet; satu perangkat semprot statis mencakup diameter efektif sekitar 2,4 m (8 ft) pada laju 20 hingga 30 gal/min dan tekanan 20 hingga 30 psi1
-
07Waktu pembuatan standar30–45 hari sejak gambar disetujui
Baris yang memuat nomor rujukan bersumber dari panduan publik universitas dan produsen instrumen; baris tanpa rujukan serta waktu pembuatan merupakan rentang rancangan dan komitmen kami sendiri.
Mengapa Keempat Variabel Saling Memengaruhi
Suhu, waktu, konsentrasi, dan aksi mekanis dapat saling menggantikan; kompromi ini tidak tercantum dalam lembar data. Turunkan suhu alkali untuk menghemat energi, lalu kompensasikan dengan waktu atau konsentrasi. Tekanan pompa juga bukan variabel keempat; yang menentukan adalah kecepatan aliran balik dan waktu kontak, yang mulai dihitung saat pipa balik mencapai suhu target, bukan saat pipa suplai mencapainya.
Lembar Data Sirkuit CIP
Isi tujuh data masukan untuk membuat daftar sirkuit yang dapat langsung disertakan dalam permintaan penawaran. Setelah ketujuh nilai tersebut tersedia, waktu siklus dioptimalkan berdasarkan matriks pergantian produk Anda.
Harga dan Waktu Tunggu Sistem CIP
Harga ditentukan oleh lima hal: jumlah sirkuit yang ditangani skid, jumlah tangki, metode pemanasan, tingkat otomatisasi, dan material yang bersentuhan dengan produk sesuai spesifikasi Anda. Skid CIP tidak memiliki harga katalog karena setiap daftar sirkuit berbeda.
ID
Faktor
Dampak pada biaya
Cara menekan biaya
01
Jumlah sirkuit
Setiap sirkuit menambah katup, instrumentasi, dan resep yang harus disimpan
Kelompokkan lini dengan residu dan diameter dalam yang sama, alih-alih memberi setiap mesin sirkuit tersendiri
02
Jumlah tangki
Tangki kedua memungkinkan pemulihan larutan alkali; tangki ketiga memungkinkan pemulihan asam dan suplai air bilas yang terlindungi
Gunakan sistem sekali pakai jika pembersihan dilakukan sekali sehari, dan siapkan ruang tata letak untuk tangki kedua
03
Metode pemanasan
Injeksi uap, penukar panas pelat, dan elemen listrik memiliki biaya investasi dan operasional yang berbeda
Gunakan utilitas yang sudah tersedia di sisi pabrik tersebut
04
Tingkat otomatisasi
Katup manual, resep semiotomatis, dan pencatatan parameter lengkap memerlukan konfigurasi yang berbeda
Tentukan pencatatan data jika auditor akan memintanya, dan gunakan katup manual jika tidak diperlukan
05
Material yang bersentuhan dengan produk
Sirkuit 316L sepenuhnya lebih mahal daripada 304 dengan 316L hanya pada bagian yang terkena asam atau klorida
Beri kami daftar produk agar kami dapat memetakan mutu material untuk setiap posisi
ID
Tahap pemesanan
Waktu tunggu
Cakupan pekerjaan
A
Penawaran
Satu hari kerja
Pengelompokan sirkuit, usulan siklus, ruang lingkup, dan harga
B
Persetujuan gambar
Bergantung pada waktu peninjauan Anda
Tata letak umum, skema sirkuit, dan daftar instrumen
C
Produksi
30–45 hari
Fabrikasi, perlakuan permukaan, perakitan, pemasangan kabel, dan uji aliran air
Cara Penawaran Anda Disiapkan
Kirimkan daftar sirkuit, tata letak pabrik, atau foto perpipaan. Teknisi proses akan meninjau data tersebut dan menyiapkan ruang lingkup serta harga tertulis, dengan waktu penawaran dikonfirmasi untuk proyek Anda. Balasan itu mencantumkan sirkuit yang kami kelompokkan, siklus yang kami asumsikan, dan parameter yang kami tetapkan, sehingga Anda dapat meninjau dasar rekayasanya, bukan sekadar angkanya.
Waktu pembuatan dimulai setelah gambar disetujui dan tidak termasuk pengiriman laut serta proses bea cukai di negara Anda.
Pesanan dikonfirmasi dengan uang muka 30%, dan sisa pembayaran 70% dilunasi sebelum pengiriman. Kami menawarkan EXW, FOB, atau CIF; ketentuan perdagangan pilihan Anda ditetapkan dalam kontrak dan tidak diubah saat pengemasan.
Jaminan Mutu, Pengujian, dan Dokumen Pengiriman
Sertifikat dan dokumen yang berlaku dikonfirmasi sesuai model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.
Pembeli peralatan higienis dari Tiongkok mengajukan tiga pertanyaan yang sama: apakah baja sesuai dengan gambar, apakah komponen listriknya asli, dan siapa yang melakukan pengelasan.
Kami menjawab ketiga pertanyaan tersebut melalui tahapan yang dapat Anda saksikan, bukan sekadar label yang harus dipercaya. Uji aliran air diperiksa berdasarkan aturan penerimaan kami sendiri, dan Anda diundang untuk menyaksikannya.
Cara Memeriksa Setiap Skid
-
01
Pemeriksaan ruang lingkup
Sebelum pemotongan material dimulai, pengelompokan sirkuit, siklus, dan rangkaian parameter dikirimkan kepada Anda secara tertulis dalam satu hari kerja setelah daftar sirkuit diterima.
-
02
Pemeriksaan pembuatan
Fabrikasi, perlakuan permukaan, dan pemasangan kabel disetujui berdasarkan gambar yang telah disahkan dalam waktu 30–45 hari sesuai penawaran. Setiap perubahan yang Anda minta akan dihitung ulang sebelum dikerjakan.
-
03
Pemeriksaan uji aliran air
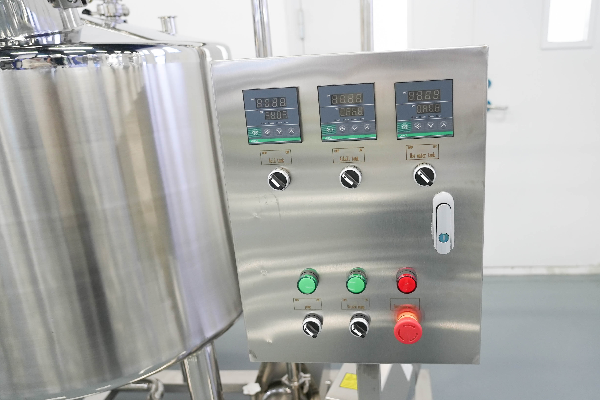
Setiap skid diuji dengan air sebelum dikemas. Pompa, katup, pemanas, dan urutan kontrol dijalankan sebagai satu siklus. Anda dapat menyaksikannya langsung di pabrik atau melalui video langsung.
-
04
Pemeriksaan dokumen
Dokumen ekspor disusun dan diperiksa sesuai persyaratan negara tujuan Anda sebelum peti kemas ditutup.
Audit Pemasok oleh Pihak Ketiga
SGS-CSTC mengaudit operasional kami berdasarkan laporan QIP-ASI255791 bertanggal 2025-05-16. Laporan tersebut menilai pemasok, bukan skid tertentu. Kami menyebutnya sesuai ruang lingkup itu — sebagai bukti cara kami bekerja, bukan persetujuan produk untuk sistem CIP.
Dokumen ekspor dikirim bersama barang: faktur komersial, daftar pengemasan, bill of lading, dan sertifikat asal, beserta panduan pengoperasian dan pemeliharaan. Kesalahan deklarasi mutu material dapat baru terlihat bertahun-tahun kemudian sebagai korosi sumuran, jadi mutu material yang bersentuhan dengan produk dicantumkan dalam gambar kontrak, bukan hanya dalam dokumen pengiriman. Pengukuran dan hasil pengujian diperiksa berdasarkan ruang lingkup yang disepakati, dengan aturan penerimaan tertulis yang sama seperti pada uji aliran air, sebelum skid dikemas.
Cara Kerja Kami: Dari Survei Sirkuit hingga Komisioning
Daftar lini, tangki, peralatan, dan residu pada masing-masingnya. Foto perpipaan dan tata letak pabrik cukup untuk memulai.
Kami mengelompokkan sirkuit, menentukan ukuran pipa balik, dan mengidentifikasi peralatan yang tidak dapat berbagi siklus.
Daftar sirkuit, siklus, parameter, material, dan waktu pembuatan dikirim dalam satu hari kerja.
Tata letak umum, skema sirkuit, dan daftar instrumen disiapkan sebelum fabrikasi dimulai.
Skid tidak akan dikemas jika tidak dapat menjalankan siklusnya di fasilitas kami.
Peti kemas, dokumen, dan panduan jarak jauh saat tim Anda menjalankan siklus pertama.
Jumlah sirkuit
Jumlah tangki, jumlah pompa, dan jumlah resep yang dapat disimpan sistem kontrol
Diameter tangki terbesar
Apakah perangkat semprot statis dapat menjangkau dinding atau diperlukan kepala jet putar
Panjang dan diameter dalam pipa terpanjang
Beban proses pompa balik, karena kecepatan aliran balik adalah parameter yang harus kami penuhi
Jenis residu pada setiap sirkuit
Jumlah tahap, bahan kimia, dan apakah larutan alkali saja sudah cukup
Utilitas yang tersedia
Metode pemanasan: uap, air panas, atau listrik
Kapasitas saluran pembuangan
Apakah penggunaan bahan kimia sekali pakai realistis atau tangki pemulihan menjadi satu-satunya pilihan
Target waktu siklus
Seberapa besar kompromi suhu, waktu, dan konsentrasi yang dapat Anda terima
| Tahapan | Jenis residu | Contoh industri | Tangki yang diperlukan |
|---|---|---|---|
| 1 | Residu ringan yang larut di antara batch produk yang sama | Lini air dan minuman bening | Tidak ada, hanya bilas air panas |
| 3 | Residu pangan biasa yang dapat dibersihkan dengan satu jenis bahan kimia | Adonan roti cair, transfer saus, pabrik bir kecil | Satu tangki, sekali pakai |
| 5 | Residu protein dan mineral sekaligus, dibersihkan dengan alkali lalu asam | Produk susu, jus, minuman nabati, keju | Dua atau tiga tangki, dengan pemulihan |
| 7 | Residu, ditambah tahap sanitasi terdokumentasi dan bilasan akhir yang diverifikasi | Pengolahan susu dan farmasi yang menjadikan catatan sebagai bagian dari produk | Tiga atau lebih |
Larutan alkali digunakan sebelum asam karena alkali terlebih dahulu mengangkat protein dan lemak; bilasan di antara keduanya tidak boleh dilewatkan, sebab pencampuran keduanya menetralkan kedua bahan kimia.
Fasilitas Produksi dan Galeri Pabrik
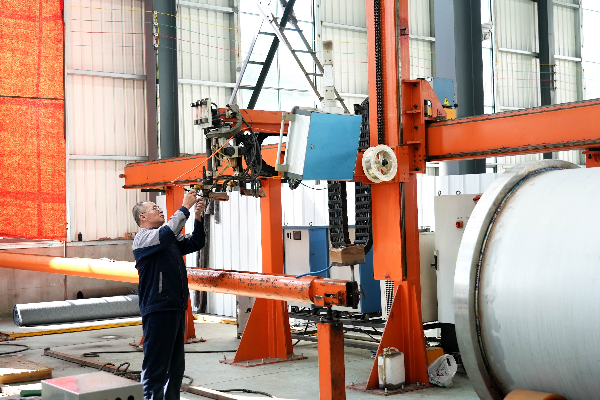
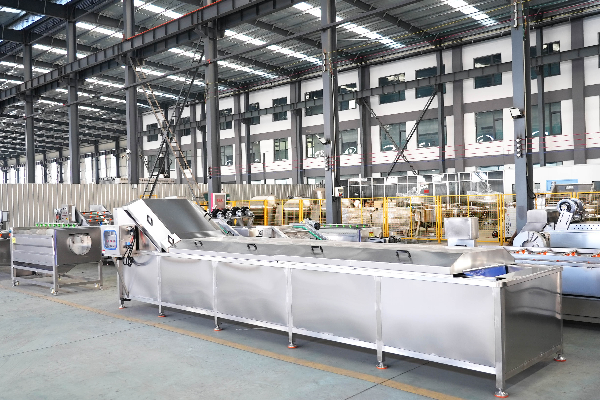
Shengtu memproduksi mesin pangan di empat basis manufaktur yang dimiliki dan dibangun sendiri. Sekitar 80% kategori peralatan utama kami diproduksi di sana. Sisanya dipasok oleh pabrik mitra jangka panjang pilihan, yang namanya dicantumkan dalam penawaran, bukan disamarkan dengan label kami sendiri.
Ruang kantor dan pamer seluas lebih dari 20.000 m² di empat kota mencakup ruang pamer mesin pangan seluas sekitar 5.000 m².
Kapan Pembersihan di Tempat Bukan Pilihan yang Tepat
Pembersihan di tempat (CIP) hanyalah salah satu dari beberapa metode pembersihan. Memaksakannya pada peralatan yang tidak sesuai adalah pilihan yang keliru, meskipun unit CIP-nya sempurna. Pabrik menggunakan CIP saat sirkuit resirkulasinya tertutup, dan memilih metode pembersihan lain jika tidak. Berikut tiga kondisi ketika kami akan menyarankan Anda mengalokasikan biaya untuk metode pembersihan lain — hal yang disampaikan dengan jelas oleh salah satu anggota kelompok kerja 3-A yang menyusun standar higienis CIP:
Mengapa metode ini tidak cocok
Bagian luar nosel pengisi, katup pengambilan sampel silo, dan segel pintu berada di luar sirkuit tertutup mana pun. Larutan pembersih yang disirkulasikan tidak akan menjangkau permukaan yang tidak termasuk dalam sirkuit. Menganggap sebaliknya hanya menyembunyikan risiko kontaminasi, bukan menghilangkannya.
Metode yang sebaiknya digunakan
Bersihkan komponen tersebut di luar peralatan, menggunakan kabinet pencuci atau tangki perendaman. Gunakan unit CIP hanya untuk sirkuit yang benar-benar dapat ditutupnya.
Mengapa metode ini tidak cocok
Unit CIP stasioner memerlukan perpipaan, katup, dan ruang lantai yang biayanya tidak akan tertutupi oleh siklus pembersihan seminggu sekali.
Metode yang sebaiknya digunakan
Gunakan troli portabel atau prosedur manual terdokumentasi, lalu pertimbangkan kembali unit CIP stasioner saat lini kedua tersedia.
Mengapa metode ini tidak cocok
Residu yang terpanggang dan kerak keras sudah melewati tahap yang dapat diatasi dengan bahan kimia dan kecepatan aliran. Memperpanjang siklus dengan konsentrasi lebih tinggi hanya menghabiskan lebih banyak biaya bahan kimia dan dapat menimbulkan residu baru.
Metode yang sebaiknya digunakan
Hilangkan endapan secara mekanis atau lakukan praperlakuan khusus terlebih dahulu, lalu gunakan sistem CIP untuk mempertahankan kebersihan permukaan.
PERANGKAT REKAYASA SISTEM CIP
-
Lembar Data Sirkuit CIP
Unduh spesifikasi teknis standar dan persyaratan parameter fluida untuk mengonfigurasi sirkuit pembersihan pada lini pengolahan Anda.
Akses Alat -
Pemilih Siklus CIP 1/3/5/7 Tahap
Evaluasi dan pilih urutan siklus pembersihan yang optimal berdasarkan beban residu atau kotoran yang menempel, standar sanitasi, dan sasaran pemulihan air.
Akses Alat -
Skor Kesiapan Lingkup CIP
Evaluasi infrastruktur utilitas dan kemampuan otomasi fasilitas Anda saat ini untuk integrasi pembersihan di tempat otomatis.
Akses Alat
FAQ: Sistem, Siklus, dan Penawaran CIP
Minta PenawaranPembilasan awal, pencucian dengan larutan kaustik, pembilasan antara, larutan asam atau bahan sanitasi, dan pembilasan akhir. Pembilasan antara bukan tahapan tambahan yang sia-sia: tanpa tahap ini, larutan kaustik dan asam akan bercampur lalu saling menetralkan.
Pembersihan di tempat (CIP) mensirkulasikan larutan pembersih melalui peralatan yang tetap terpasang, sehingga tidak ada bagian yang perlu dibongkar untuk menjangkau residu atau kotoran yang menempel. Pada pembersihan di luar tempat (COP), komponen dilepas lalu dibersihkan di dalam kabinet atau tangki perendaman. Kebanyakan pabrik pangan menggunakan keduanya karena nosel pengisi, dudukan katup, dan gasket berada di luar semua sirkuit tertutup, apa pun rancangan perpipaannya.
Satu tangki cukup untuk bahan kimia sekali pakai. Dua tangki diperlukan jika Anda ingin memulihkan larutan kaustik, dan tiga atau lebih diperlukan jika pemulihan larutan asam serta suplai air bilas yang terlindungi sama-sama dibutuhkan. Unit CIP satu tangki harus menggunakan bahan kimia sekali pakai karena satu bejana tidak dapat menampung dan memisahkan 2 jenis bahan kimia.
Siklus pembersihan tiga dan lima tahap biasanya berlangsung antara 30 menit dan dua jam. Siklus tujuh tahap dengan tahap sanitasi dan pembilasan akhir terverifikasi biasanya memerlukan sekitar 60 hingga 90 menit. Waktu kontaknya 20 hingga 45 menit, sedangkan sisanya digunakan untuk pengisian, pemanasan, pengurasan, dan pergantian produk.
Soda kaustik dengan konsentrasi 0.5 hingga 2,0% mengangkat protein dan lemak, sedangkan asam nitrat, fosfat, atau organik dengan konsentrasi 0.5 hingga 1,5% menghilangkan kerak mineral. Bahan sanitasi digunakan pada tahap tersendiri jika proses membutuhkannya.
Pembersihan di tempat (CIP) menghilangkan residu atau kotoran yang menempel agar permukaan menjadi bersih. Sterilisasi di tempat (SIP) menaikkan suhu permukaan hingga mencapai kondisi sterilisasi dan mempertahankannya. Unit CIP dapat membersihkan sirkuit hingga tampak bersih sempurna, tetapi mikroorganisme masih mungkin hidup. Hal ini dapat diterima untuk sebagian besar proses pangan dan minuman, tetapi tidak untuk pengisian aseptik. Pabrik yang memerlukan keduanya harus menentukan keduanya sejak awal. Kami menyampaikannya saat survei, bukan setelah pesanan dibuat.
Dalam kebanyakan rencana keamanan pangan, pembersihan termasuk program prasyarat, bukan titik kendali kritis. Namun, bukti verifikasi tetap harus tersedia. Auditor meminta parameter siklus, bukan sekadar keterangan bahwa siklus telah selesai. Karena itu, buat catatan yang memuat suhu, waktu, konsentrasi, dan konduktivitas.
Ada 7 hal: jumlah sirkuit, diameter tangki terbesar, panjang dan diameter dalam pipa terpanjang, jenis residu pada setiap sirkuit, utilitas yang tersedia, kapasitas saluran pembuangan, dan target waktu siklus. Sebagian besar informasi tersebut dapat diperoleh langsung dari tata letak pabrik atau foto perpipaan. Jika ada informasi yang belum tersedia, kami menggunakan asumsi konservatif dan mencantumkannya dalam penawaran agar dapat Anda koreksi.
Waktu pengerjaan adalah 30–45 hari setelah gambar disetujui. Pesanan dimulai dengan uang muka sebesar 30%, dan sisanya dilunasi sebelum pengiriman dengan ketentuan EXW, FOB, atau CIF.
Ya. Setiap unit CIP diuji dengan air sebelum pengemasan. Anda dapat menyaksikan pengujian di lokasi atau melalui siaran video langsung. Verifikasi jarak jauh terhadap bengkel juga dapat diatur dalam sesi yang sama. Cara ini digunakan oleh sebagian besar pembeli dari luar negeri.
Trending now