Hubungi Shengtu Bufan Company
Profil alergen tidak kompatibel
Pergantian produk tervalidasi dapat memerlukan lebih banyak waktu dan bukti daripada yang memungkinkan dalam perencanaan produksi.
Lini produksi bakso, bola ikan, dan patty Shengtu dikonfigurasi berdasarkan resep, geometri produk, tahap akhir termal, beban pembekuan, format kemasan, dan antarmuka pabrik Anda. Peralatan yang dapat digunakan bersama dipisahkan dari keputusan khusus produk, sehingga lini produksi bakso, rute produksi bola ikan, dan lini produksi patty tidak dianggap sebagai satu daftar mesin tetap.
Kirimkan informasi produk sasaran, hasil produk layak jual, kondisi bahan masuk, kondisi akhir, tata letak, dan utilitas. Informasi tersebut akan menjadi dasar rute proses tertulis, daftar modul, matriks tanggung jawab, dan kriteria penerimaan.
Ajukan RFQ meskipun tata letak pabrik belum final; item yang belum diketahui dapat ditandai untuk dikonfirmasi oleh tim rekayasa.

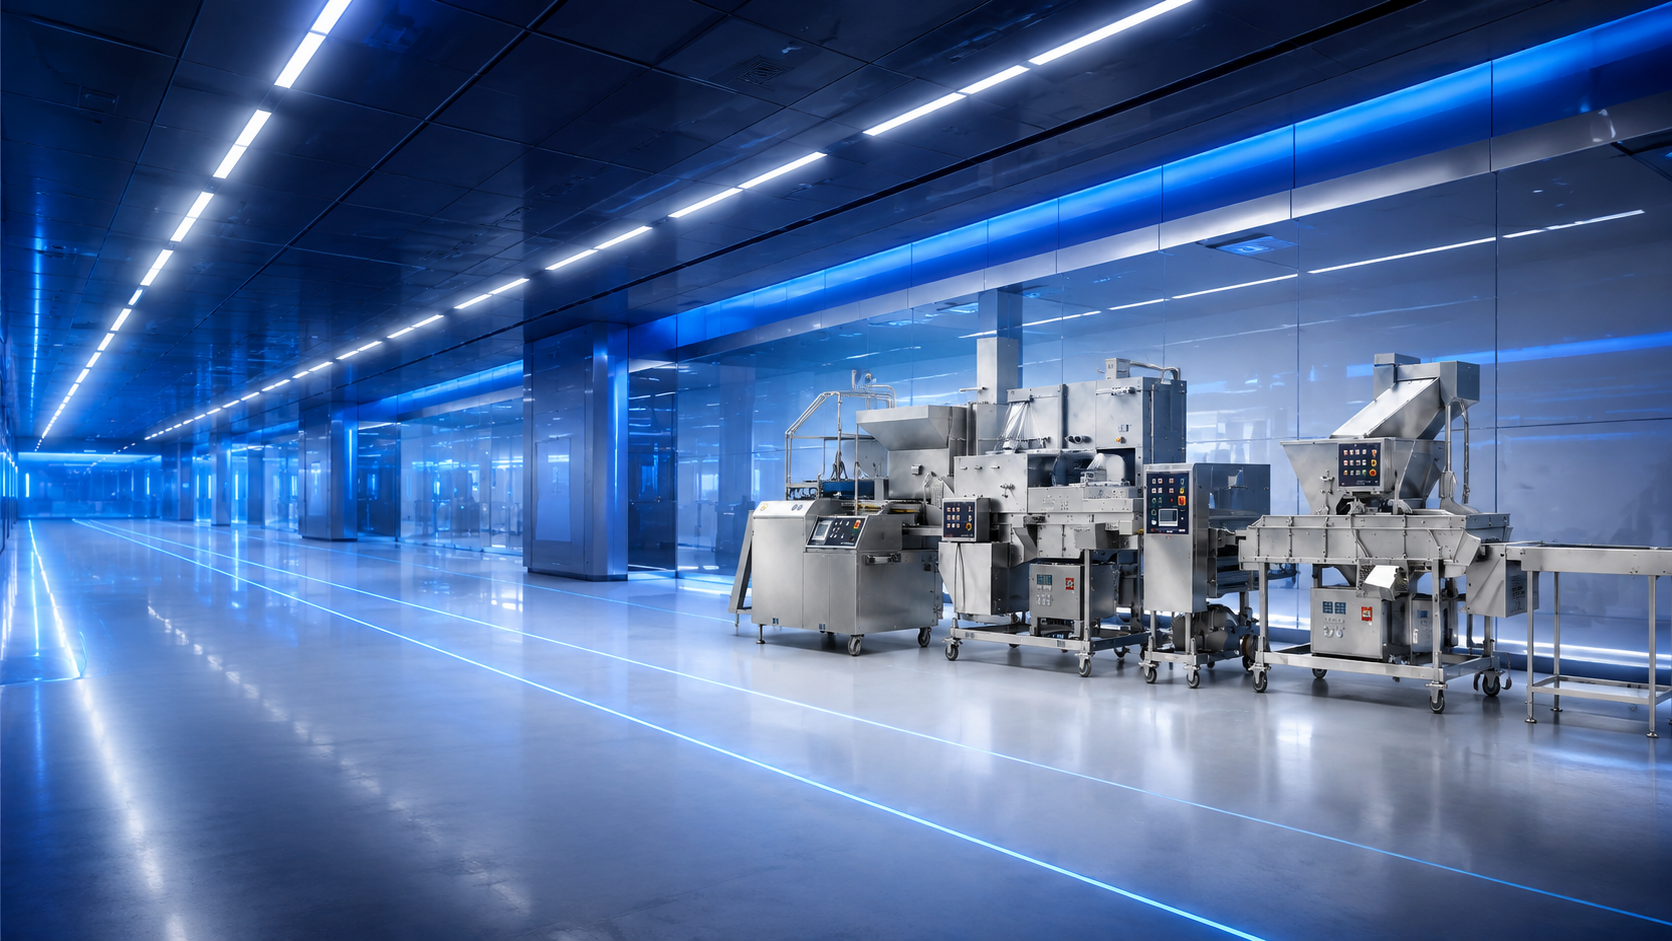
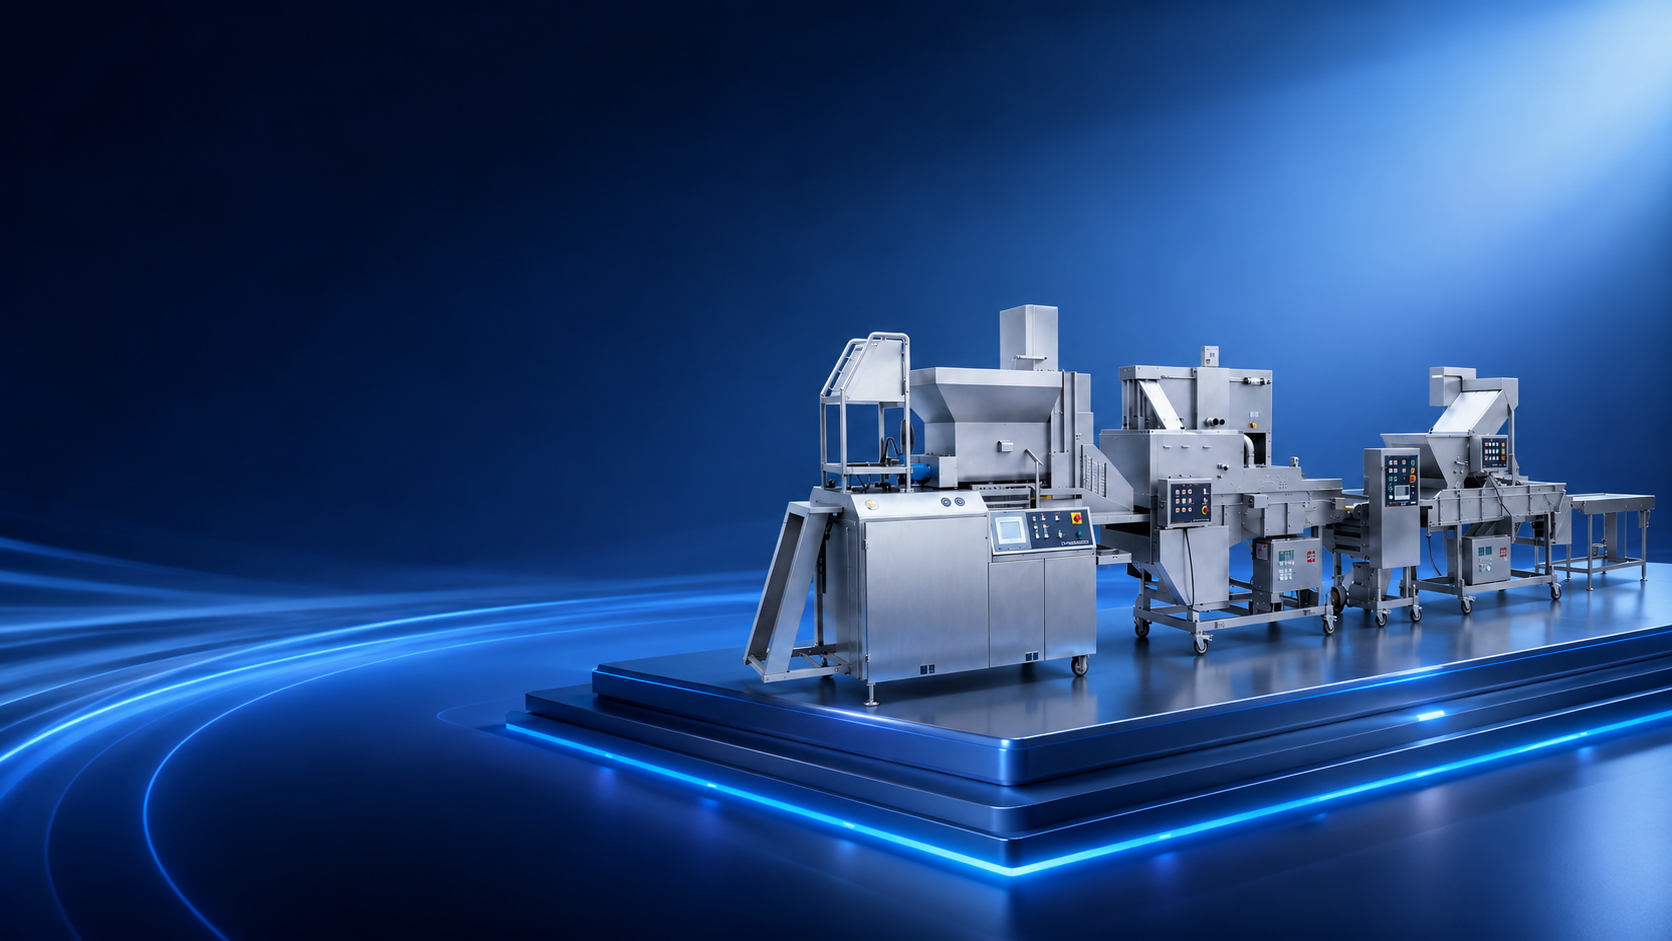
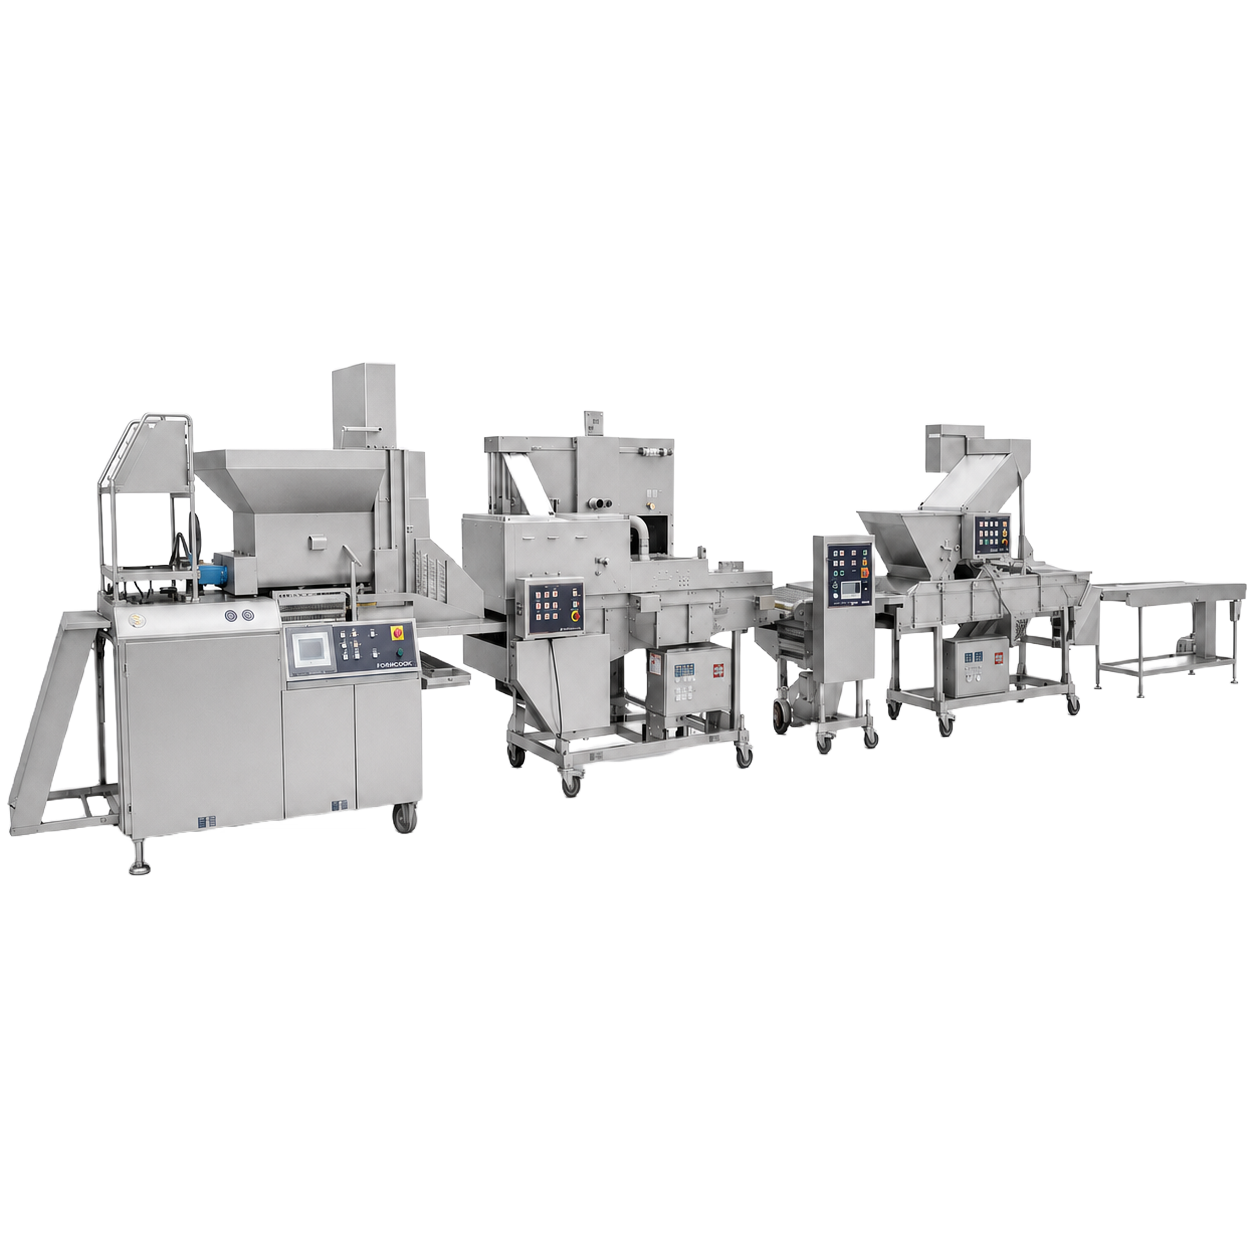
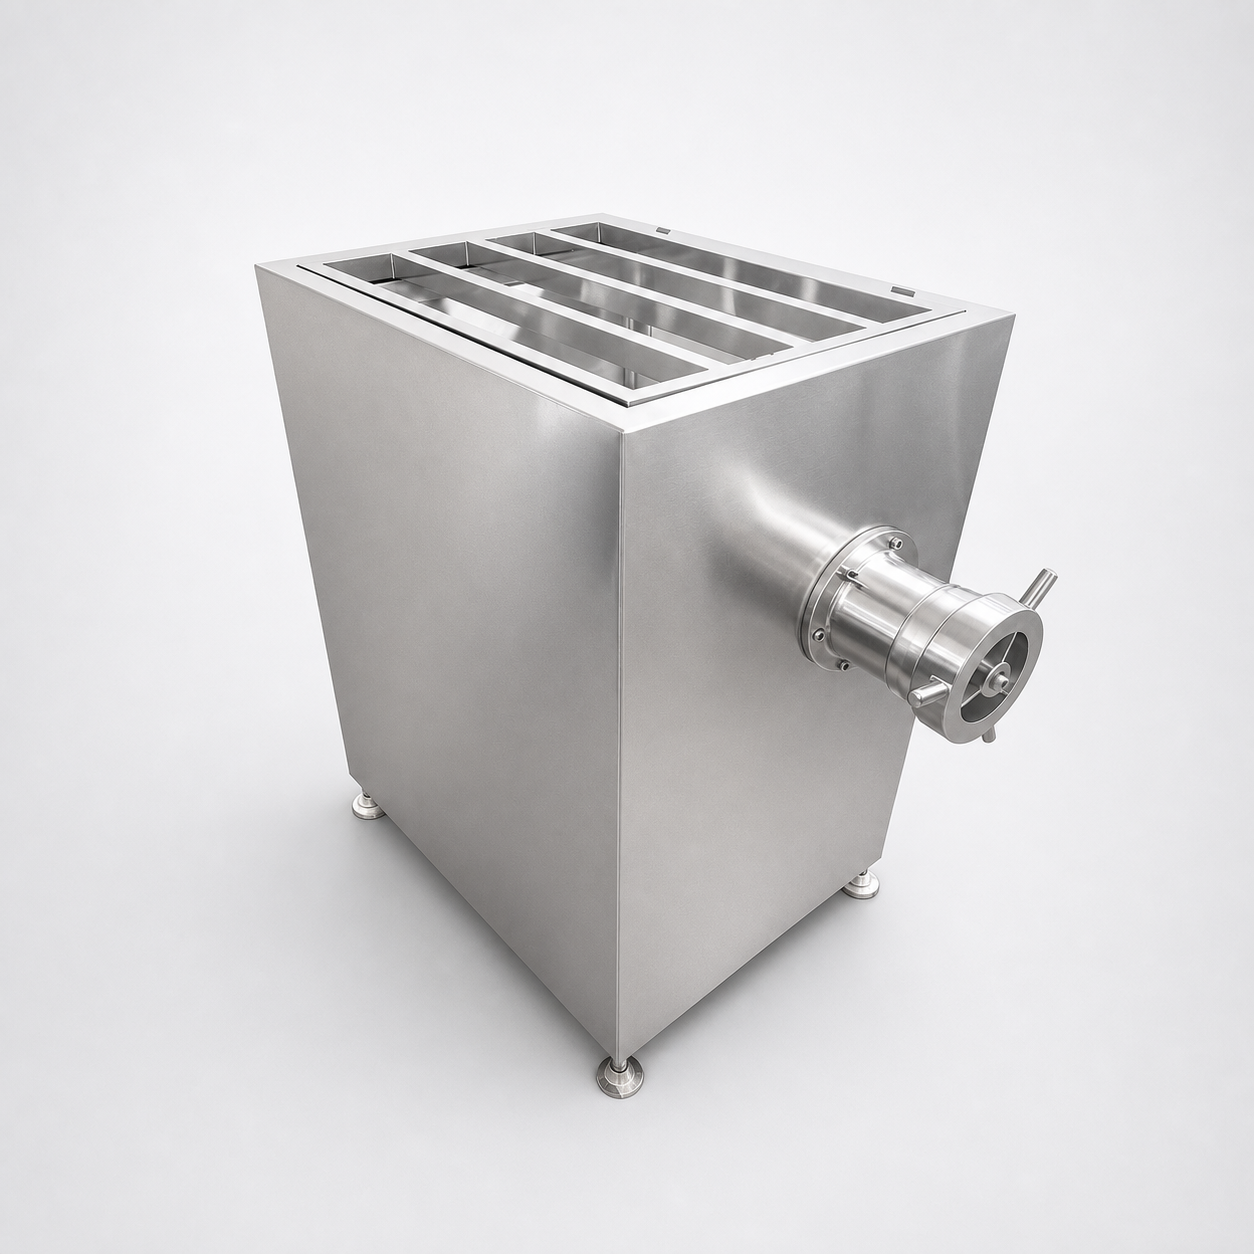
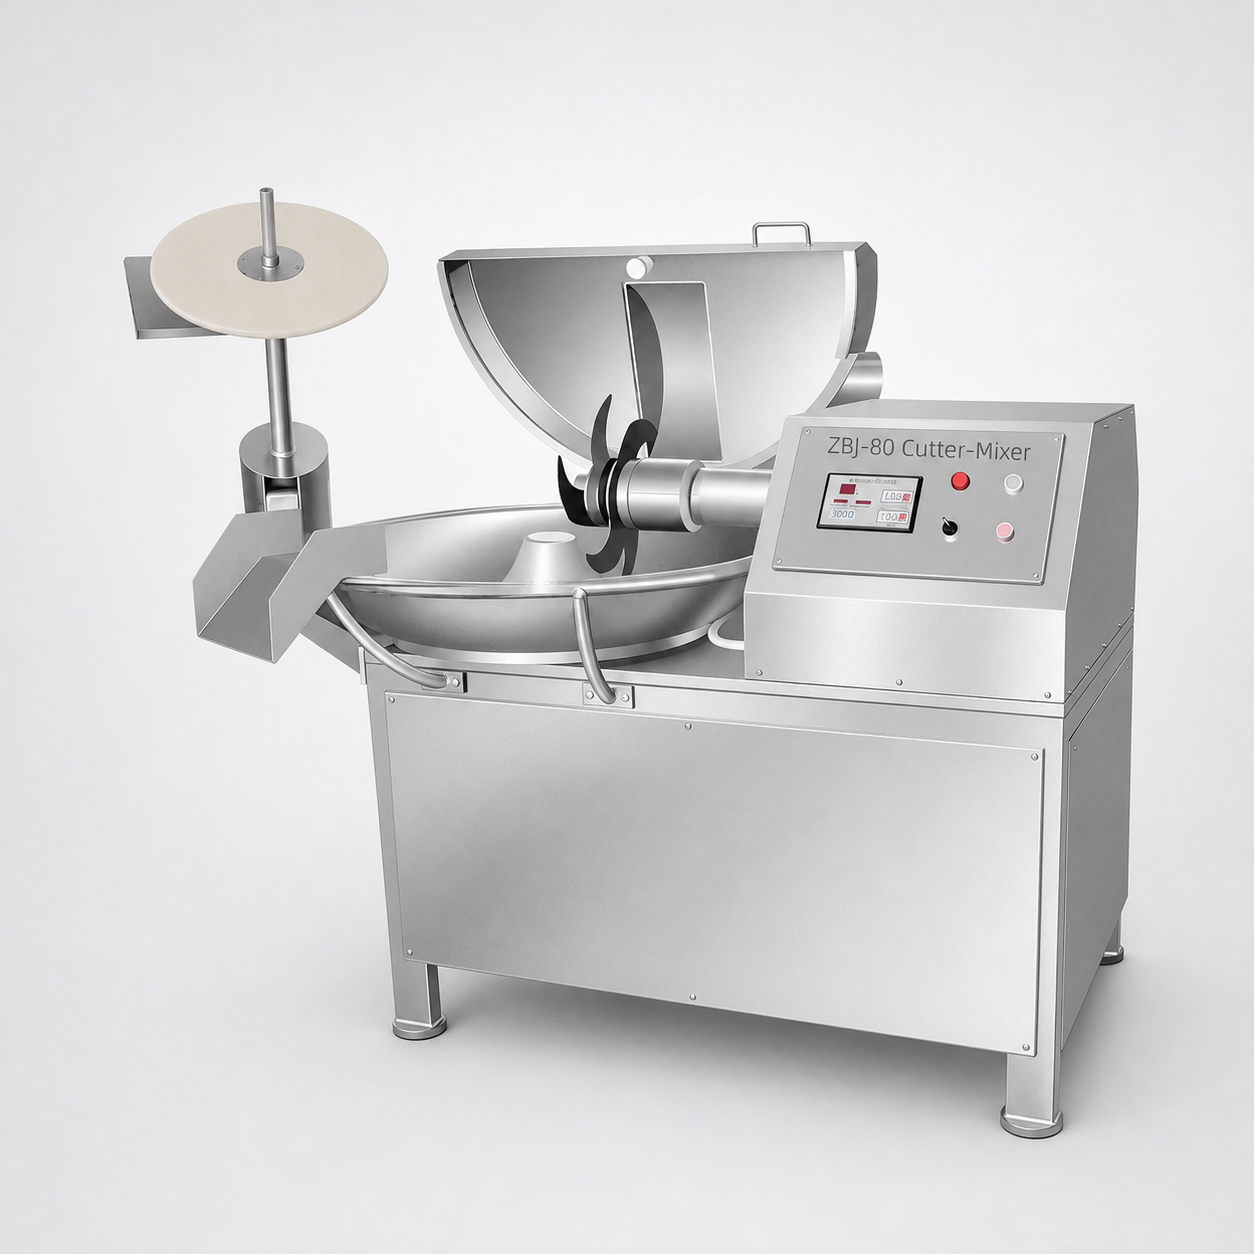
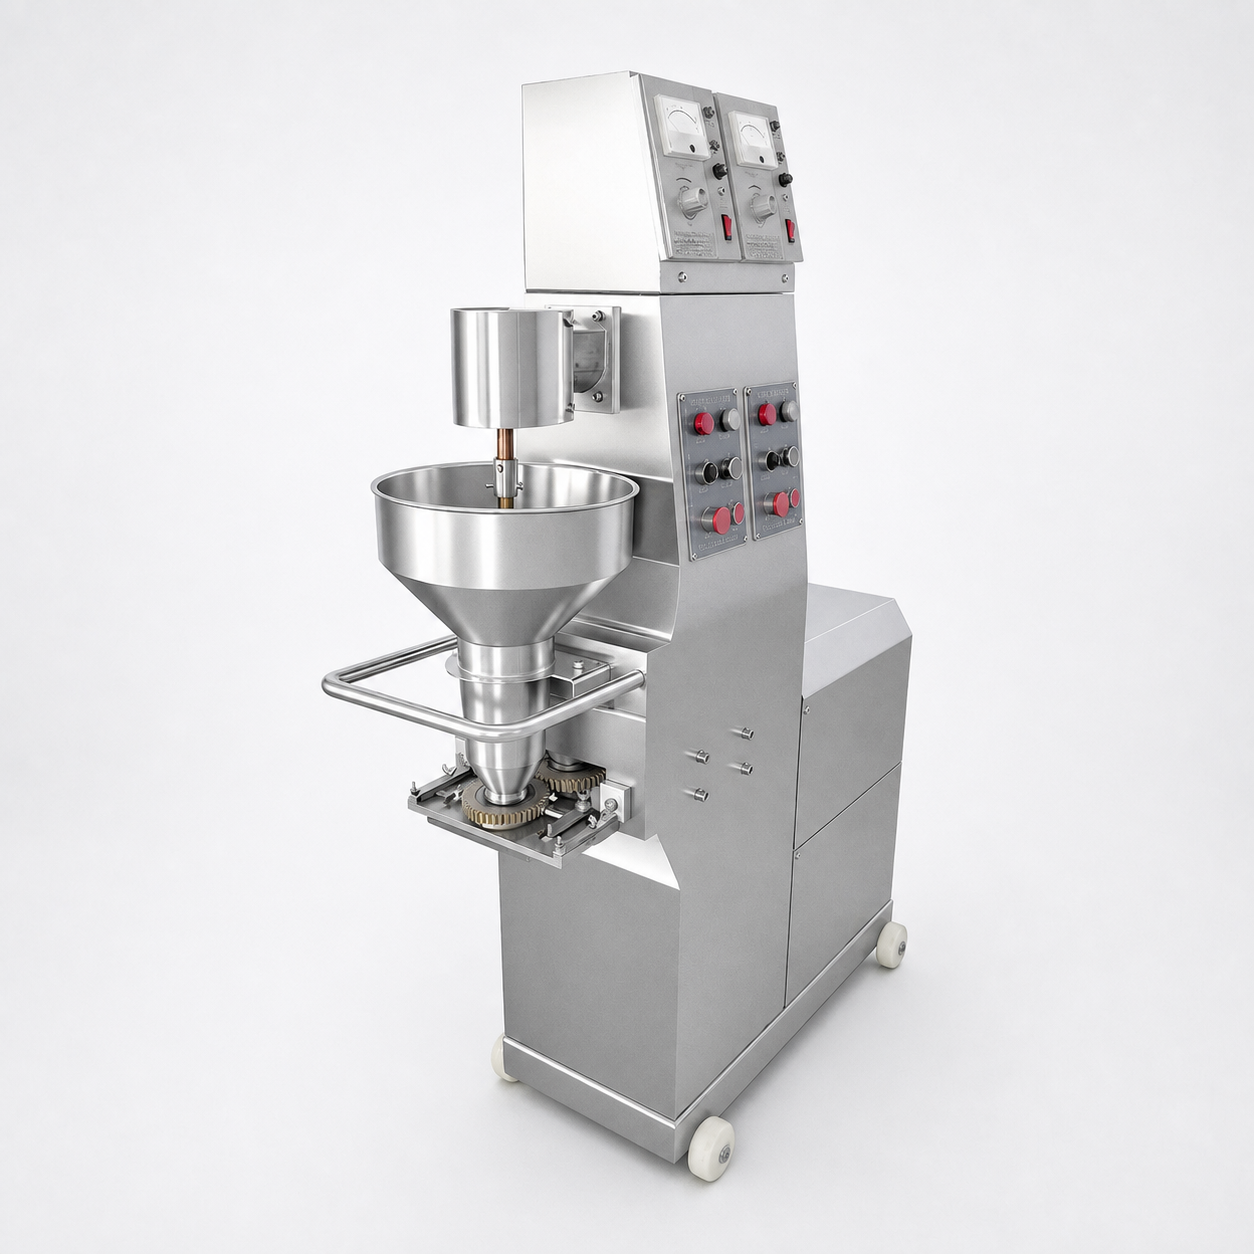
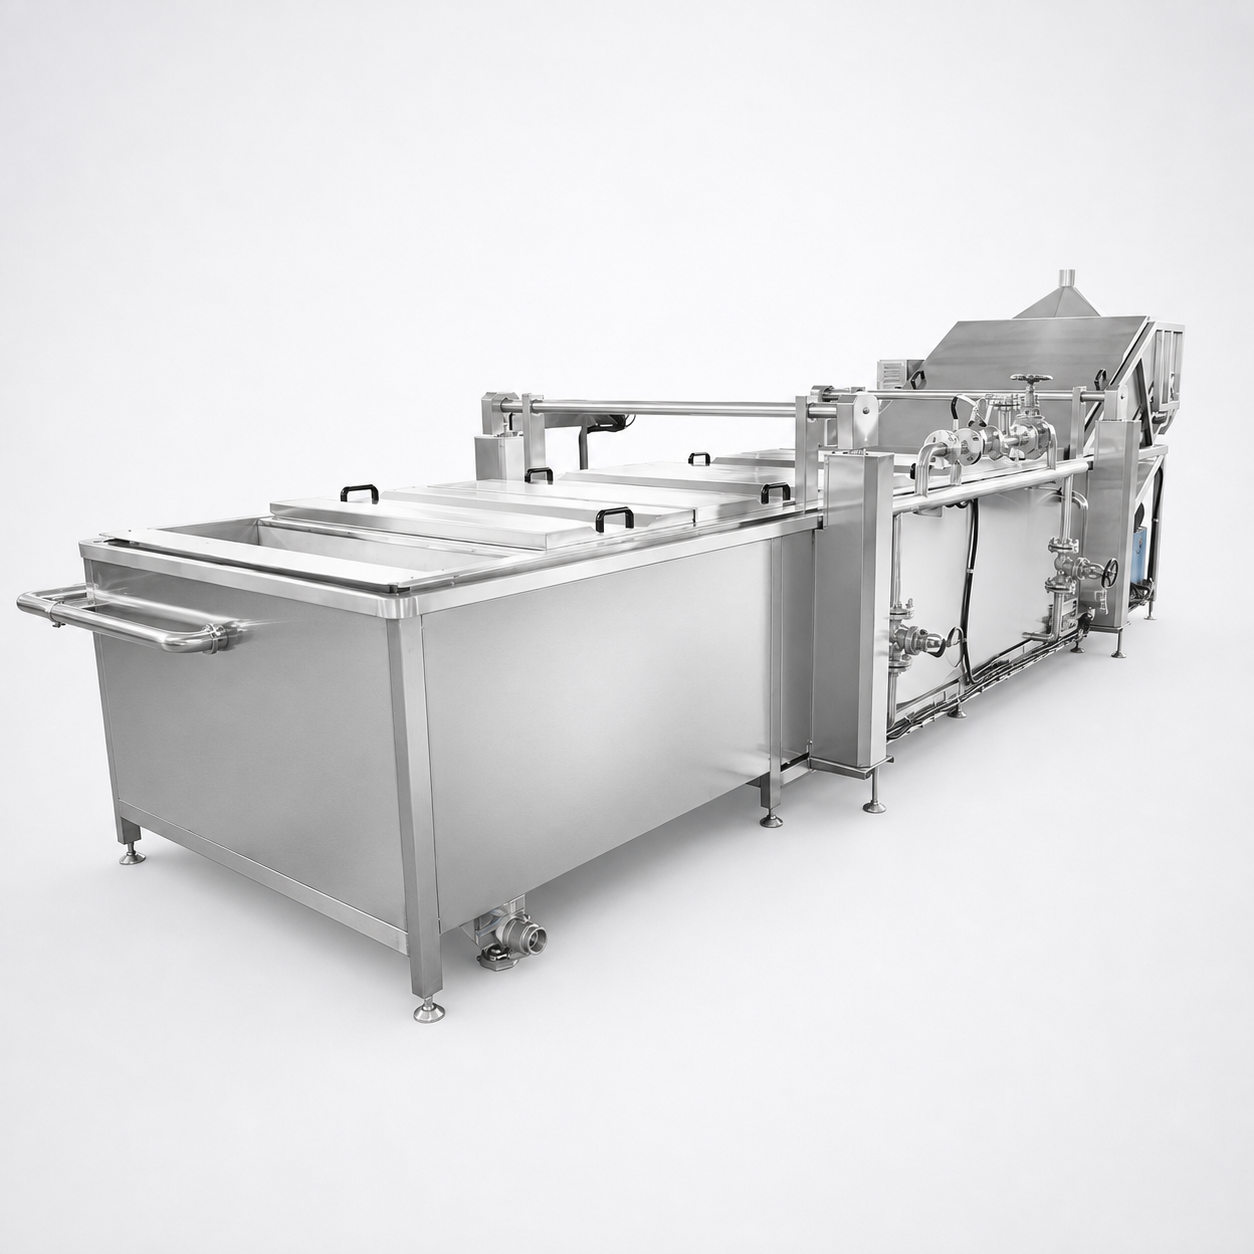
Shengtu mengonfigurasi mesin pengolahan pangan dari persiapan bahan baku hingga pengemasan, bukan sekadar menawarkan mesin pembentuk secara terpisah. Bukti visual yang disediakan klien mencakup mesin penggiling daging, mesin pembentuk, mesin blansir, freezer IQF, mesin pengemasan, dan detektor logam, serta visualisasi lini produksi lengkap.
Pengembangan rute dimulai dari produk, lalu proses dirancang mundur. Penggunaan konveyor baja nirkarat yang sama tidak menjadikan formulanya setara, dan rute produk tidak dapat saling menggantikan hanya karena menggunakan mesin pengolahan daging yang sama.
FDA menyatakan bahwa kontak silang alergen dapat terjadi akibat pembersihan peralatan bersama yang tidak memadai, kegagalan pemisahan, penggunaan ulang produk, dan penjadwalan. Karena itu, profil alergen dan penanggung jawab validasi pembersihan menjadi masukan konfigurasi, bukan sekadar masalah label.
Peralatan hilir dipilih berdasarkan kondisi produk yang disyaratkan pasar: mentah dingin, matang sepenuhnya dan dingin, mentah beku, matang beku, atau kondisi akhir lain yang ditetapkan secara tertulis. Hanya tahap yang diperlukan untuk mencapai kondisi akhir tersebut yang dihubungkan.
Lini blansir atau pemasakan harus menetapkan kondisi masuk produk, metode pengukuran waktu tinggal, pengindraan suhu, penanganan produk, dan uji penerimaan untuk kondisi inti yang disyaratkan. Kontrol suhu otomatis hanya bermanfaat jika lokasi sensor, kalibrasi, alarm, dan penanggung jawab pencatatan juga ditentukan.
Pendinginan mencegah beban panas yang tidak terkendali pada tahap berikutnya. Panduan FAO menjelaskan bahwa waktu pembekuan bergantung pada suhu awal dan akhir, dimensi, bentuk, dan perpindahan panas, sementara kapasitas freezer juga bergantung pada beban produk dan waktu penahanan.
Pemilihan mesin pengemasan didasarkan pada kondisi produk, bobot kemasan, format kantong atau baki, metode penyegelan, dan kecepatan lini yang diperlukan. Saluran masuknya harus dapat menerima aliran produk layak jual yang sama dengan freezer dan sistem inspeksi; jika tidak, penumpukan atau kekurangan pasokan akan menggeser titik hambatan.
Detektor logam adalah tahap kontrol, bukan sekadar lencana. Panduan FDA untuk produk hasil laut mengaitkan pengoperasian detektor dengan standar sensitivitas tervalidasi, uji tantang, tindakan korektif, dan pencatatan; pengaruh produk, kemasan, dan posisi detektor tetap harus dicakup dalam rencana bahaya pembeli.
Pembagian tanggung jawab menurut pasar tujuan: pembeli bertanggung jawab atas analisis bahaya produk dan izin edar di pasar. Shengtu dapat mengonfigurasi peralatan dan titik kontrol berdasarkan persyaratan pengguna tertulis, tetapi halaman peralatan ini tidak menyertifikasi produk pangan jadi atau menggantikan rencana keamanan pangan pembeli.
Angka terdokumentasi di bawah ini berasal dari berkas peralatan IQF Shengtu yang disediakan. Angka tersebut tetap merupakan kapasitas tertera modul dan tidak dikonversi menjadi laju produksi terjamin untuk bola ikan, bakso, patty hamburger, atau seluruh lini. Kapasitas tertera modul tidak menggantikan uji penerimaan dengan resep, geometri produk, dan kondisi operasi pembeli yang sebenarnya.
Harga lini ditentukan oleh daftar modul yang dikonfirmasi, material kontak, kontrol, instrumentasi, perkakas, antarmuka konveyor, utilitas, cakupan refrigerasi, dokumentasi, pengujian, tanggung jawab pemasangan, dan tujuan pengiriman. Rincian tersebut akan dicantumkan dalam proposal teknis-komersial tertulis; halaman publik tidak memuat daftar harga tetap atau perkiraan waktu tunggu tanpa dasar.
Lebih banyak ukuran, bentuk, resep, atau alergen dapat menambah pekerjaan perkakas, validasi, dan pergantian produk
Matriks SKU dan komposisi produksi tahunan
Kondisi mentah, matang, dingin, dan beku memerlukan peralatan serta kontrol yang berbeda
Kondisi bahan masuk dan kondisi akhir yang disyaratkan
Target hasil produk layak jual harus diseimbangkan di setiap tahap yang diperlukan
kg/h dan potong/menit per SKU
Refrigerasi, uap, air, udara, listrik, drainase, dan akses dapat mengubah pekerjaan proyek
Jadwal utilitas dan tata letak
FAT, SAT, uji produk, instrumen, pencatatan, dan kebutuhan saksi memengaruhi beban kerja
Persyaratan pengguna dan rencana penerimaan
Bandingkan biaya pengadaan dengan pengiriman, pemasangan, utilitas, energi, waktu pembersihan, kerugian saat pergantian produk, komponen aus, pemeliharaan preventif, kalibrasi, dukungan perangkat lunak, suku cadang, dan penanganan akhir masa pakai. Gunakan dasar teknis dan asumsi yang sama untuk setiap pemasok; satu perkiraan tanpa cakupan, analisis sensitivitas, dan masukan operasi tidak cukup untuk menjadi dasar keputusan.
Ketentuan komersial—termasuk dasar jadwal, alokasi pengiriman, pembayaran, garansi, servis, komisioning, dan pengecualian—dikonfirmasi dalam penawaran dan kontrak. Dengan demikian, kalimat singkat di situs web tidak mengesampingkan rute khusus produk dan matriks tanggung jawab.
Tinjauan peralatan berfokus pada kemudahan pembersihan, akses, pemeliharaan peralatan yang semestinya, aliran produk terkendali, dan item penerimaan yang dapat diuji. Sebagai contoh, peraturan AS untuk peralatan pangan mengharuskan peralatan dapat dibersihkan secara memadai dan dipasang agar mudah dibersihkan serta dirawat; aturan yang berlaku tetap bergantung pada produk dan pasar pembeli.
Data formula lengkap dan profil alergen diperlukan sebelum peralatan bersama disetujui. Pembeli dan tim sanitasi menetapkan metode pembersihan, metode pengambilan sampel atau verifikasi, batas penerimaan, catatan, pihak yang berwenang memberi izin operasi, dan pemicu validasi ulang untuk produk, bentuk bahan, perkakas, atau proses baru.
Sensor, alarm, setpoint, dan pencatatan dipetakan ke kondisi akhir produk yang disepakati. Pemilik produk menetapkan batas berdasarkan bahaya; pengujian peralatan memverifikasi metode tertulis, bukan mengasumsikan bahwa satu pengaturan waktu-suhu cocok untuk semua pangan.
Modul deteksi logam yang disediakan dapat diintegrasikan ke dalam rute kemasan dan konveyor yang disepakati. Lokasi detektor, pengaruh produk, sensitivitas tervalidasi, benda uji tantang, frekuensi, keamanan produk yang ditolak, tindakan penahanan/pengerjaan ulang, dan tinjauan catatan harus tercantum dalam rencana penerimaan.
Gambar, manual, daftar suku cadang, cadangan kontrol, bukti instrumen, catatan pengujian, daftar pekerjaan terbuka, dan item serah terima yang diminta ditetapkan secara tertulis. Tidak ada dokumen yang diasumsikan disertakan dalam setiap proyek kecuali tercantum dalam cakupan yang disepakati.
Jika persyaratan untuk daging dan unggas berlaku, kontrol sanitasi dan HACCP dikaitkan dengan produk serta proses yang sebenarnya. Satu rencana dapat mencakup beberapa produk hanya jika bahaya, titik kontrol kritis, batas, dan prosedurnya secara substantif sama; perbedaan khusus produk harus dipisahkan.
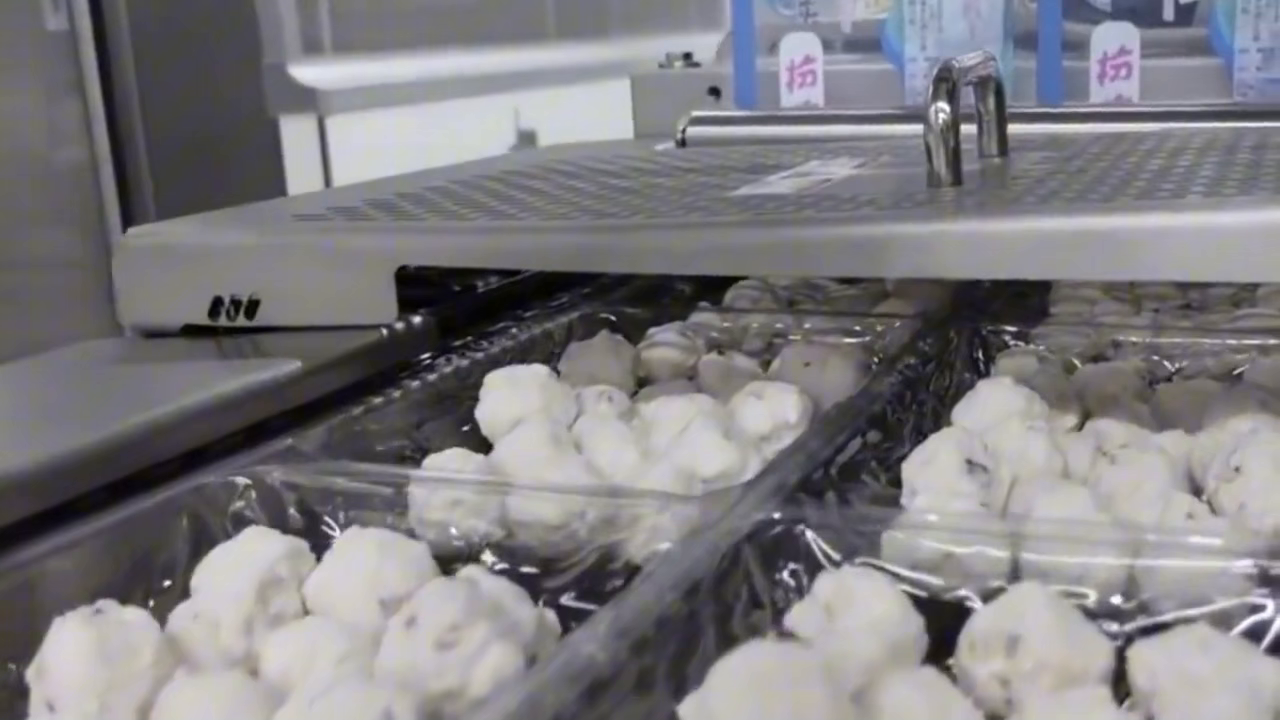
Berkas produk yang disediakan mencakup visualisasi lini lengkap, visualisasi peralatan satu per satu, dan rekaman operasi yang mendukung urutan fisik modul di bawah ini; berkas tersebut bukan studi kasus pelanggan bernama, audit pabrik, atau catatan kinerja operasi terukur.
Visualisasi yang disediakan klien memperlihatkan konsep lini produksi terintegrasi dan modul-modul yang saling terhubung.
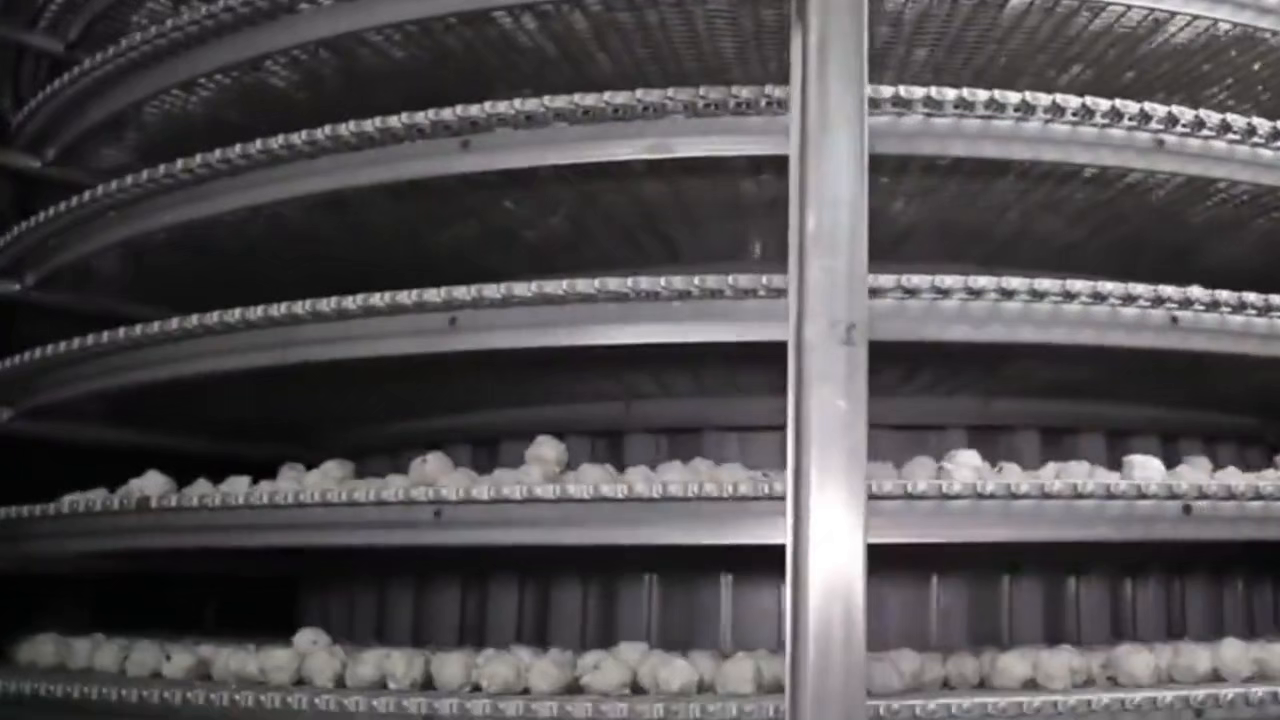
Cuplikan dari rekaman yang disediakan: produk berbentuk bola melewati bagian air panas terkendali.
Cuplikan dari rekaman yang disediakan: penanganan produk hilir dan hasil yang telah dikemas.
Lini produksi gabungan tidak selalu menjadi pilihan operasi terbaik. Lini gabungan tidak tepat bila modul bersama mengurangi keamanan pangan, mutu produk, atau ketersediaan. Tinjauan rute terpisah disarankan bila beban operasi penggunaan bersama melebihi penghematan cakupan peralatan.
Pergantian produk tervalidasi dapat memerlukan lebih banyak waktu dan bukti daripada yang memungkinkan dalam perencanaan produksi.
Komponen kontak khusus, modul terpisah, atau lini terpisah.
Zonasi higienis, kontrol termal, dan paparan setelah pemasakan berbeda.
Pisahkan zona penanganan bahan mentah dan pascaletalitas.
Bola ikan menggelinding dan mengapung; patty tipis dapat berubah bentuk atau bertumpuk di atas sabuk konveyor.
Bagian keluaran mesin pembentuk dan bagian pemindahan khusus.
Akumulasi, kekurangan pasokan, dan penahanan lama dapat mengurangi hasil produk layak jual.
Sesuaikan ukuran modul, tambahkan penyangga, atau jalankan lini produksi terpisah.
Batas kapasitas refrigerasi atau listrik dapat membuat kapasitas terpasang tidak terpakai.
Peningkatan utilitas, modul dengan beban lebih rendah, atau pemasangan bertahap.
Dukungan jarak jauh atau OTA dapat berbenturan dengan keamanan OT dan kontrol perubahan.
Kontrol lokal saja, gateway terkendali, atau alur pembaruan offline.
Panduan umum: selesaikan kendala yang sebenarnya terlebih dahulu. Freezer, mesin pembentuk, atau mesin pengemas yang lebih besar di luar kendala tersebut mungkin menambah biaya tanpa meningkatkan hasil produk layak jual.
Gunakan perangkat konfigurasi dan tinjauan di bawah ini untuk mengevaluasi opsi pembekuan, mengidentifikasi kendala lini, dan menyiapkan data fasilitas untuk proposal lini terintegrasi Anda.
Bandingkan opsi modul IQF berdasarkan beban panas, waktu siklus, dan kebutuhan pembekuan khusus produk untuk lini bakso, bola ikan, dan patty.
Identifikasi kendala operasi, tinjau antarmuka pemindahan, dan petakan batas produksi di seluruh rangkaian persiapan, pembentukan, dan proses termal terintegrasi Anda.
Pastikan jenis produk yang diperlukan, formulasi sasaran, format kemasan, dan utilitas lokasi yang tersedia untuk menetapkan cakupan rekayasa RFQ yang lengkap.
Rute produksi dapat mencakup persiapan bahan baku, penggilingan daging, pencampuran atau pemotongan dengan bowl cutter, pembentukan bakso, blansir atau pemasakan, pendinginan, pembekuan cepat, pengemasan, dan deteksi logam. Daftar akhir disusun berdasarkan matriks 1 produk/SKU, bukan disalin dari diagram standar.
Beberapa modul dapat digunakan bersama jika rute untuk 3 produk tersebut memiliki kondisi pemasukan bahan, higiene, pemindahan, termal, dan keluaran yang kompatibel. Peralatan pembentuk, validasi sanitasi, dan penanganan di tahap berikutnya tetap perlu mendapat persetujuan terpisah untuk setiap rute.
Mulailah dengan menghitung laju setiap tahap yang dibutuhkan berdasarkan produk yang sama, lalu perhitungkan pergantian produk, sanitasi, pencairan bunga es, penahanan produk untuk pemeriksaan mutu, rendemen, dan pengemasan. Dokumen IQF yang disediakan Shengtu mencantumkan 8 model freezer, tetapi kapasitas satu modul saja tidak membuktikan kapasitas seluruh lini.
Rangkaian yang ditawarkan mencakup 4 model terowongan berkapasitas 100 hingga 1.000 kg/jam dan 4 model spiral berkapasitas 300 hingga 1.000 kg/jam. Pemilihan bergantung pada geometri produk, cara pemuatan, suhu produk saat masuk, kondisi inti yang ditargetkan, waktu penahanan, luas area, akses pembersihan, dan beban pendinginan.
Kami dapat membahas penyesuaian proses pembentukan berdasarkan berat dan dimensi potongan yang diminta, cetakan, serta karakteristik pemindahannya. Persetujuan memerlukan pengujian produk dan cakupan peralatan cetak yang ditetapkan secara tertulis. “Ukuran seragam” merupakan kriteria penerimaan, bukan klaim tanpa toleransi yang ditentukan.
Kirimkan informasi persis mengenai bahan baku, suhu, kondisi setelah digiling atau diemulsikan, formulasi, dan profil alergen. FDA mengidentifikasi ikan sebagai salah satu alergen utama, sehingga penggunaan satu lini bersama memerlukan pengendalian pemisahan, pembersihan, dan validasi yang spesifik untuk setiap produk.
Ya, semuanya dapat dikaji sebagai perluasan terpisah untuk produk seperti nugget ayam, patty berlapis tepung roti, atau produk daging berlapis lainnya. Urutan proses adonan pelapis, tepung roti, remah roti, pelapisan, dan penggorengan tidak termasuk dalam cakupan dasar yang dikonfirmasi, kecuali tercantum dalam daftar modul tertulis.
Penempatan ditentukan berdasarkan analisis bahaya produk, format kemasan, dan titik pemeriksaan tempat seluruh produk dapat melewati alat kendali. Bab 20 FDA mengaitkan detektor dengan sensitivitas yang tervalidasi, uji tantang, tindakan korektif, dan pencatatan; 4 elemen tersebut harus tercantum dalam rencana penerimaan.
Tidak ada satu pernyataan standar global yang berlaku untuk setiap negara tujuan dan produk. Tinjauan desain dapat merujuk pada peraturan yang berlaku bagi pembeli, seperti 21 CFR 117.40 mengenai kemudahan pembersihan peralatan, sementara pesanan menetapkan yurisdiksi, persyaratan pengguna, dan bukti penerimaan secara spesifik.
Keduanya merupakan 2 tahap bukti yang berbeda: pemeriksaan di pabrik memverifikasi kesesuaian pembuatan dan fungsi yang disepakati sebelum pengiriman, sedangkan pemeriksaan di lokasi memverifikasi sistem yang telah dikirim dengan utilitas dan antarmuka final. Produk uji, durasi, batas penerimaan, dan catatan harus ditetapkan secara tertulis untuk proyek tersebut.
Cakupan opsional dapat mencakup STUnit, kotak kontrol low-code, gateway, visi YOLO, dan fungsi edge. NIST IR 8259 menyoroti setidaknya 5 pertanyaan tentang pembaruan yang perlu dijawab sebelum OTA disetujui: ketersediaan, pemicu, pengiriman, pihak yang bertanggung jawab, dan autentikasi.
Kirimkan 12 kelompok informasi inti: matriks produk/SKU, formula dan alergen, geometri potongan, kondisi bahan baku, kondisi akhir, target keluaran, rute termal, format kemasan, utilitas, tata letak, negara tujuan, serta ekspektasi FAT/SAT. Sertakan antarmuka digital jika kontrol pintar diperlukan.
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model dan konfigurasi peralatan serta negara tujuan. Catatan sistem manajemen perusahaan ditinjau secara terpisah dari dokumen kesesuaian produk.