PRODUKSI

Lini Pengolahan Daging dan Unggas yang Dirancang Sesuai Alur Produk Anda

Shengtu mengonfigurasi lini pengolahan daging dan unggas untuk nugget, bakso, bakso ikan, patty, sosis, ham, hot dog, serta pemotongan daging sapi, domba, atau unggas. Pilih rute produk yang paling sesuai terlebih dahulu, lalu tentukan kondisi produk, target hasil produksi, persyaratan higiene, pengemasan, kontrol, dan antarmuka lokasi sebelum menetapkan cakupan lini.

Minta Proposal Lini
ARAHKAN KURSOR UNTUK MEMFOKUSKAN / KLIK UNTUK BERIKUTNYA
Tentukan cakupan sebelum spesifikasi. Kartu rute membantu mempersempit cakupan proyek; kartu ini tidak menggantikan uji produk, analisis bahaya, penilaian risiko mesin, penyeimbangan lini, atau tinjauan pasar tujuan.
Referensi peralatan: Panduan FDA tentang desain dan pemeliharaan peralatan.

Sekilas Peralatan Pengolahan Daging

Kualifikasi komersial, bukan jalan pintas katalog

Bagi pengolah di industri daging, perbandingan penting mencakup keseluruhan lini pengolahan daging, bukan sekadar peringkat motor. Shengtu menggunakan empat rute ini untuk mengungkap celah cakupan sebelum rekayasa terperinci dimulai.

4 keluarga lini produk terdokumentasi
Lini lengkap jalur integrasi untuk pembangunan baru
Retrofit jalur antarmuka dengan peralatan yang sudah ada
Bertahap jalur ekspansi langkah demi langkah
  • CHK_01
    Peralatan pengolahan daging komersial dibandingkan berdasarkan kesesuaian proses dan batas tanggung jawab, bukan berdasarkan satu peringkat mesin.
  • CHK_02
    Pembeli yang membandingkan produsen peralatan pengolahan daging sebaiknya menanyakan bagaimana pengemasan, kontrol, pembersihan, dan penerimaan terhubung dengan modul proses.
  • CHK_03
    Produsen peralatan pengolahan unggas dapat melayani kebutuhan yang sangat berbeda; halaman ini membahas lini pengolahan lanjutan, bukan pencabutan bulu skala peternakan atau penyembelihan primer.

Rekayasa Lini Shengtu dan Integrasi Digital

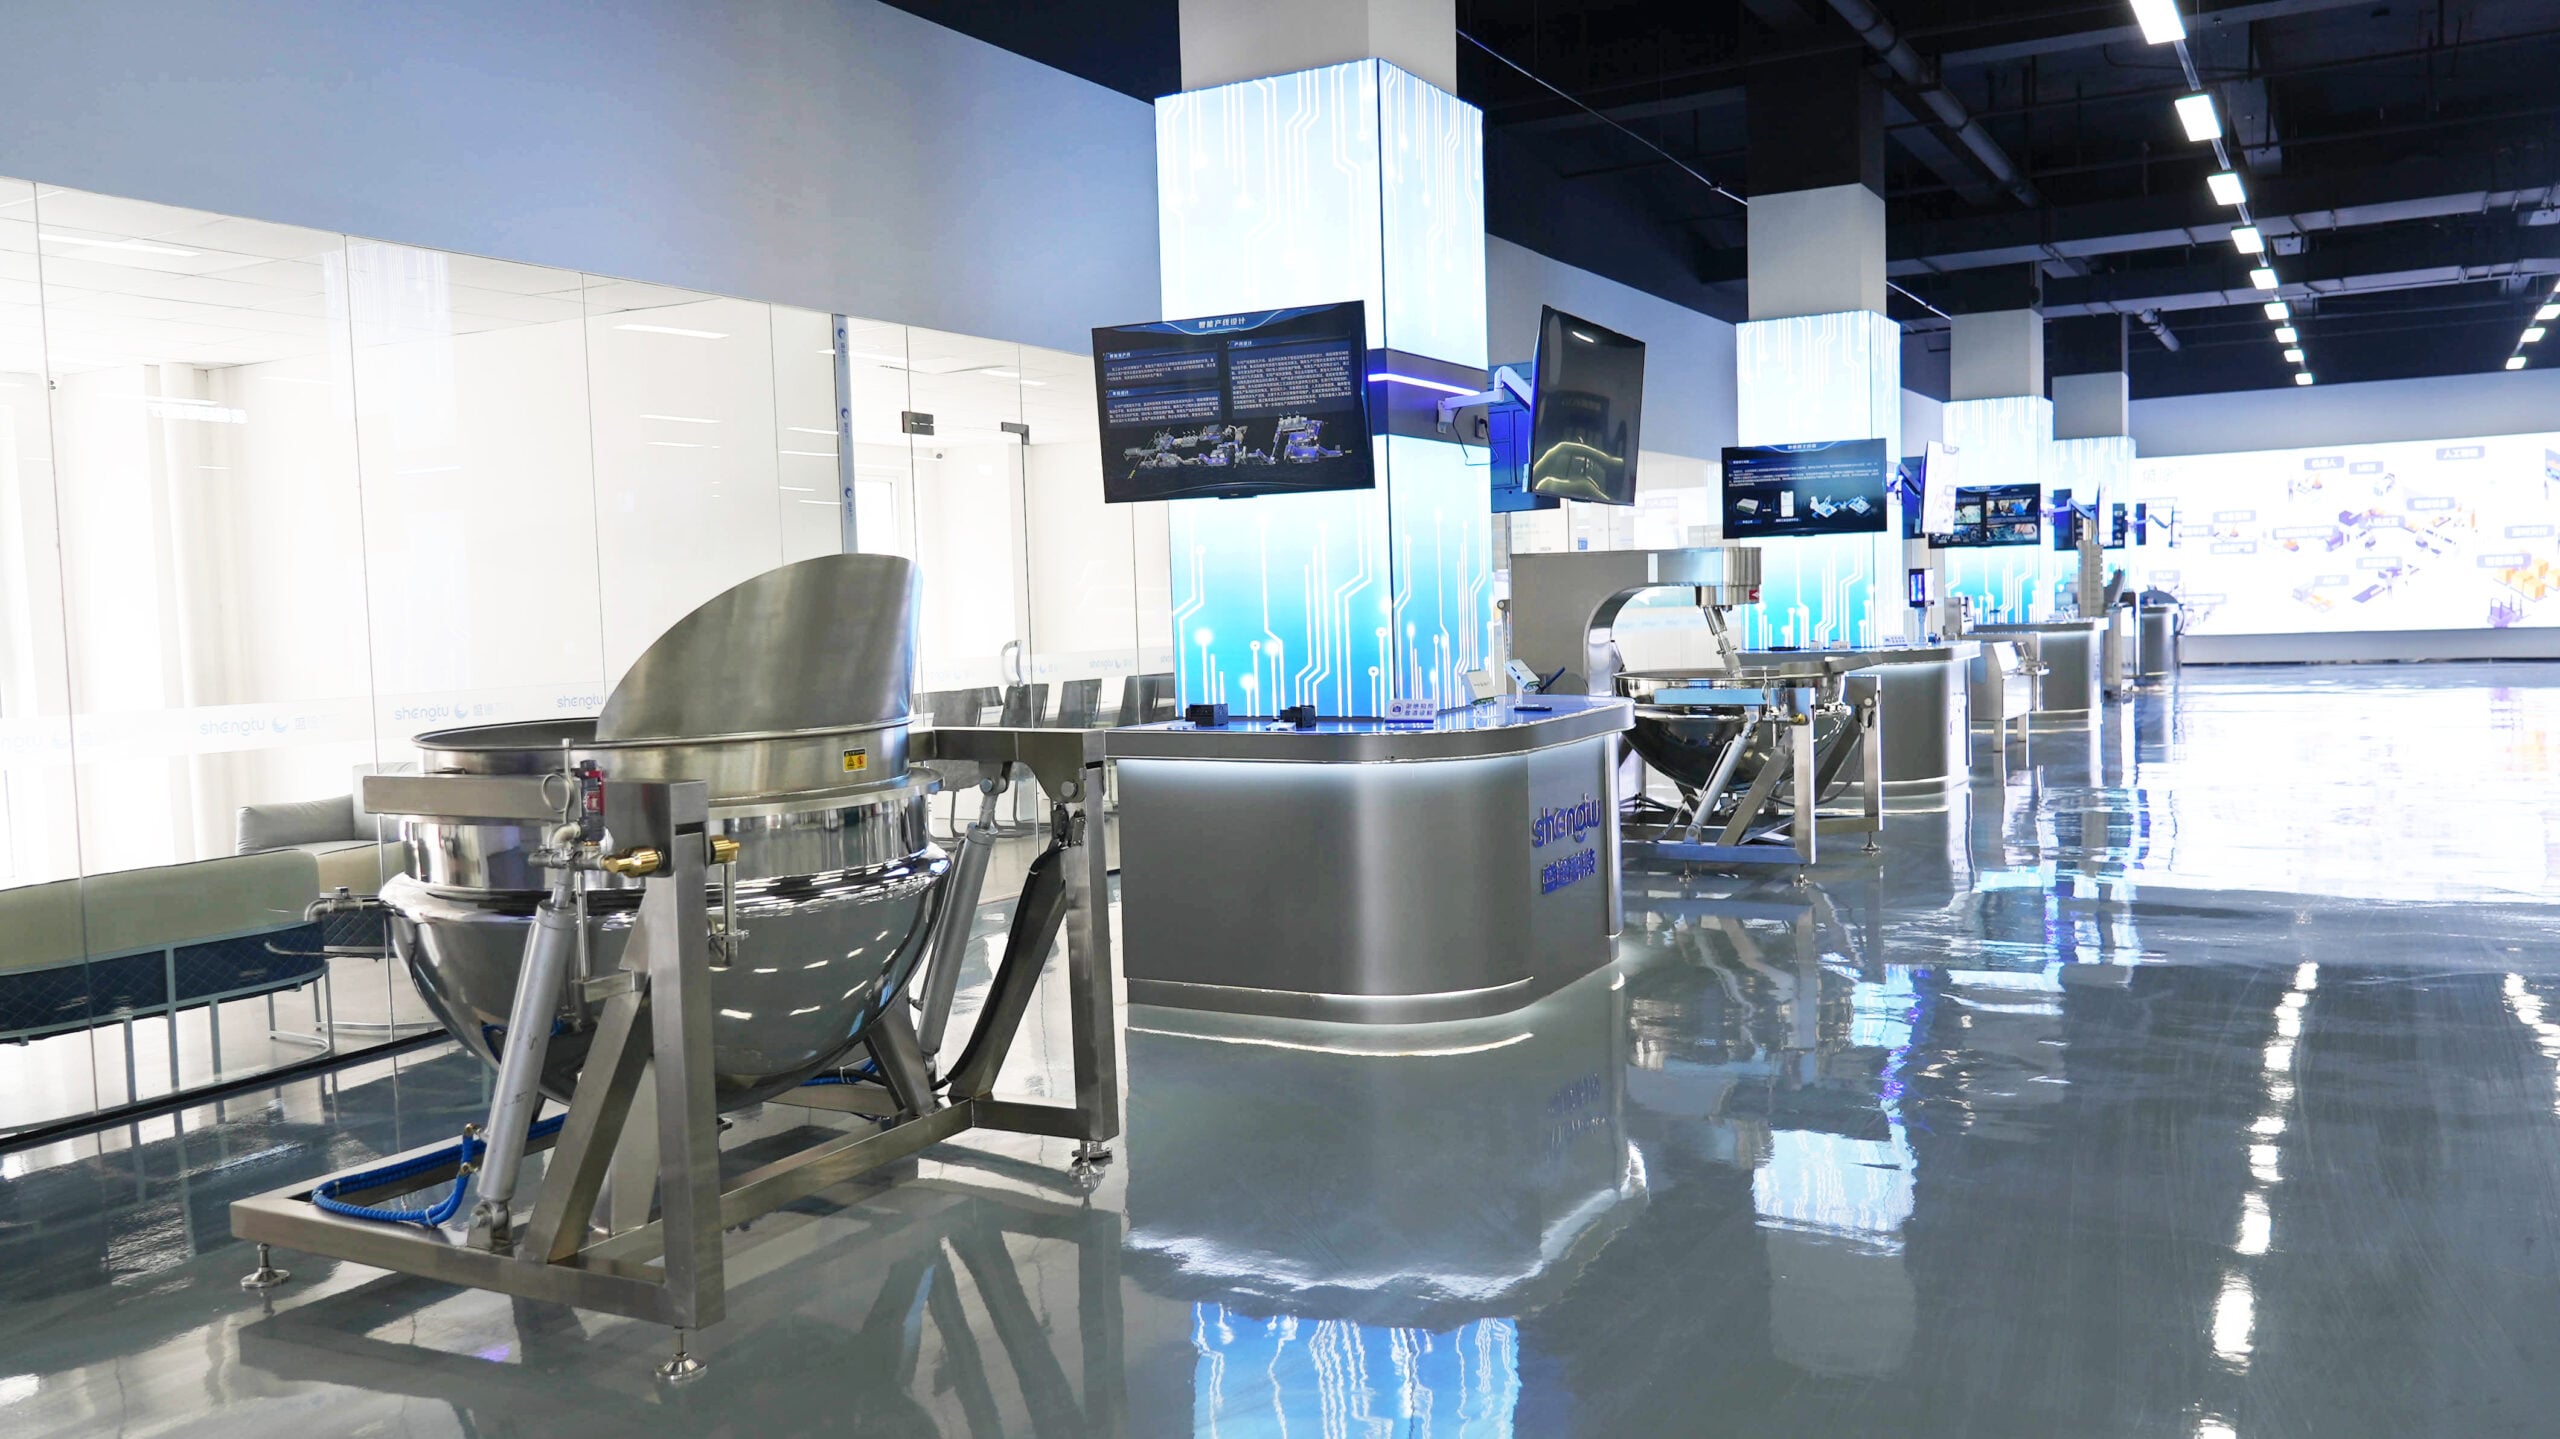
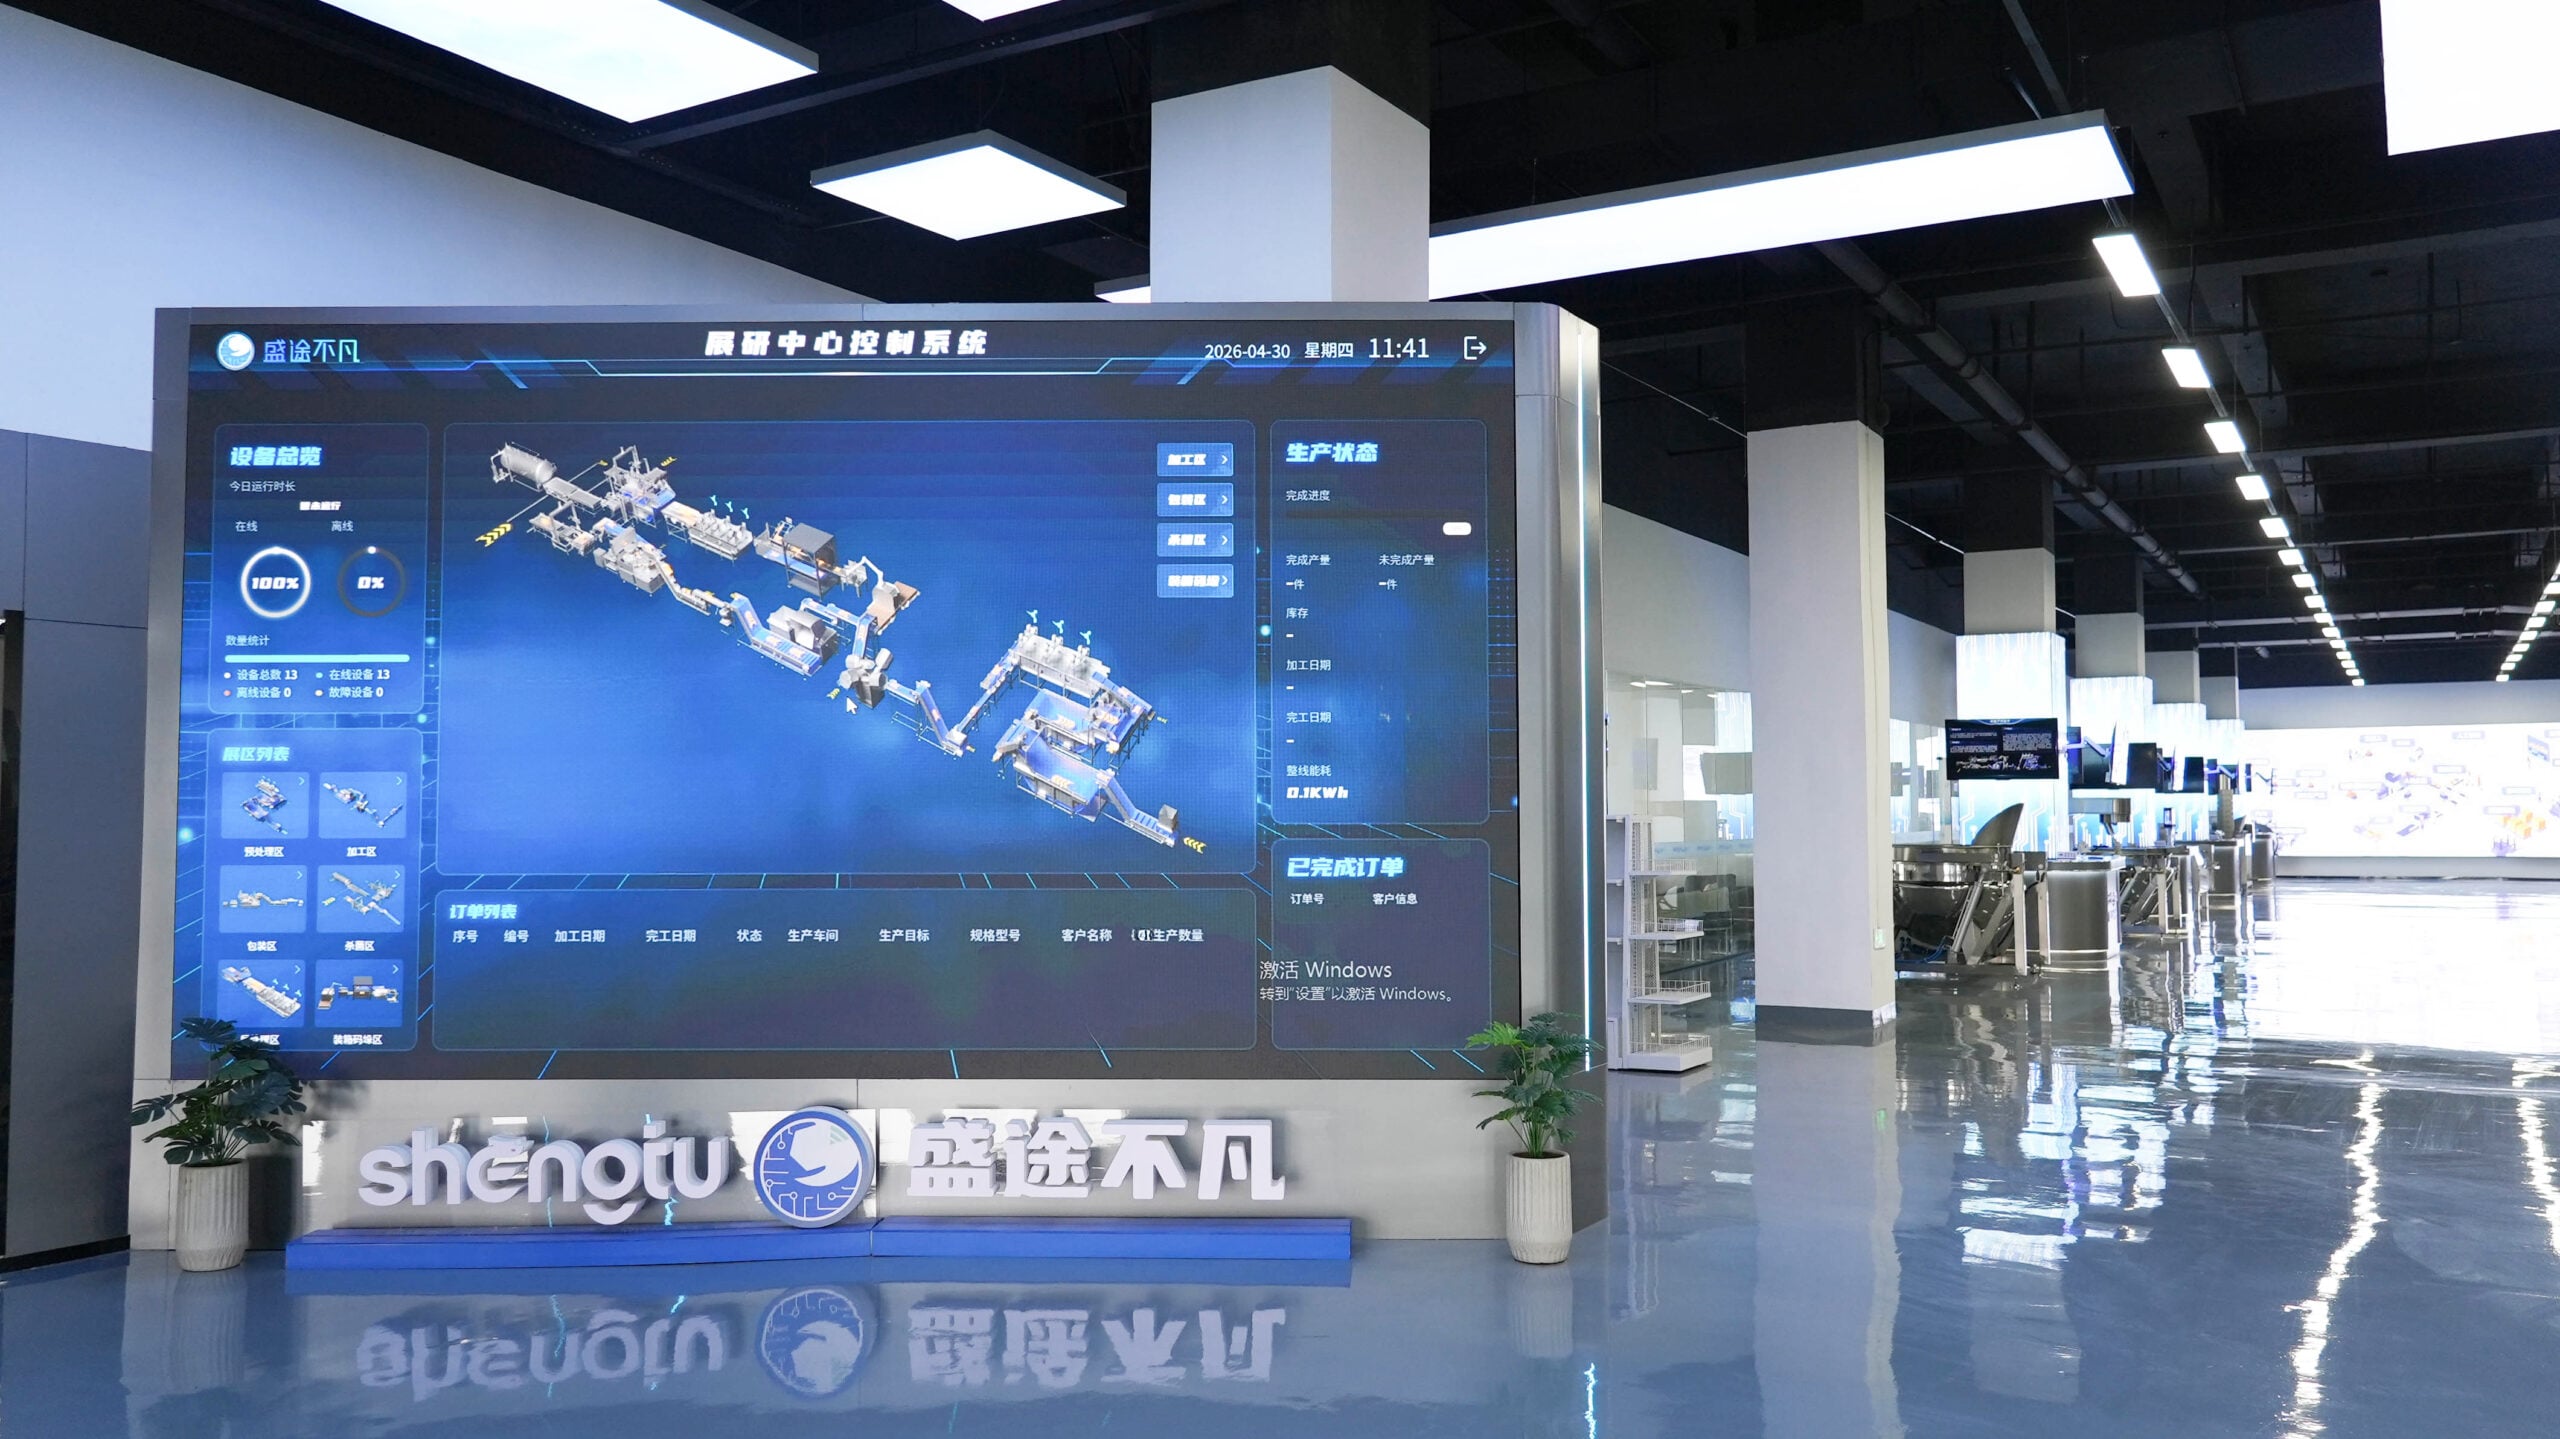
Shengtu memproduksi sendiri perangkat keras kontrol untuk mendukung integrasi mesin, kontrol, dan data yang lebih mendalam. Karena operasi yang saling terhubung menimbulkan batas risiko OT, arsitekturnya membuat setiap antarmuka terlihat sejak persiapan hingga pengemasan; NIST SP 800-82 Rev. 3 menjadi acuan pertanyaan tanggung jawab dalam tinjauan.

SPESIFIKASI MODUL

Peralatan pengolahan dipilih berdasarkan alur produk, karakteristik batch, kemudahan dibersihkan, akses pemeliharaan, dan laju penerimaan produk oleh modul berikutnya.

ARSITEKTUR KONTROL

STUnit, kotak kontrol low-code, dan gateway multiprotokol mendukung koordinasi mesin, pengumpulan data, serta jalur peningkatan yang dikonfigurasi sesuai proyek.

LAPISAN INTEGRASI

Visi YOLO dan algoritme edge dapat dicakup jika inspeksi atau pemantauan proses memiliki sumber data, aturan penerimaan, dan penanggung jawab respons yang jelas.

Peralatan Integrasi Digital Shengtu

“Peringkat mesin baru menjadi komitmen lini setelah produk, antarmuka, penyangga, siklus pembersihan, dan uji penerimaan ditetapkan bersama.”

Tim Rekayasa Shengtu

STUnit mendukung pembaruan OTA mandiri, integrasi lini, perencanaan pabrik pintar, serta pemberdayaan digital IT/OT. Akses jarak jauh, akun, pencadangan, persetujuan pembaruan, pemulihan, dan segmentasi jaringan tetap menjadi tanggung jawab proyek yang ditetapkan secara jelas, bukan janji bawaan.

Kepatuhan: Mengacu pada NIST SP 800-82 Rev. 3

Empat Rute Pengolahan untuk Berbagai Produk Jadi

Peta Cakupan Pengolahan Empat Rute ini berfungsi sebagai sarana navigasi dan kualifikasi. Peta ini memisahkan tahapan terdokumentasi dari keputusan tentang kondisi produk, higiene, pengemasan, dan integrasi yang tetap memerlukan bukti proyek.

Keluarga lini Shengtu yang terdokumentasi

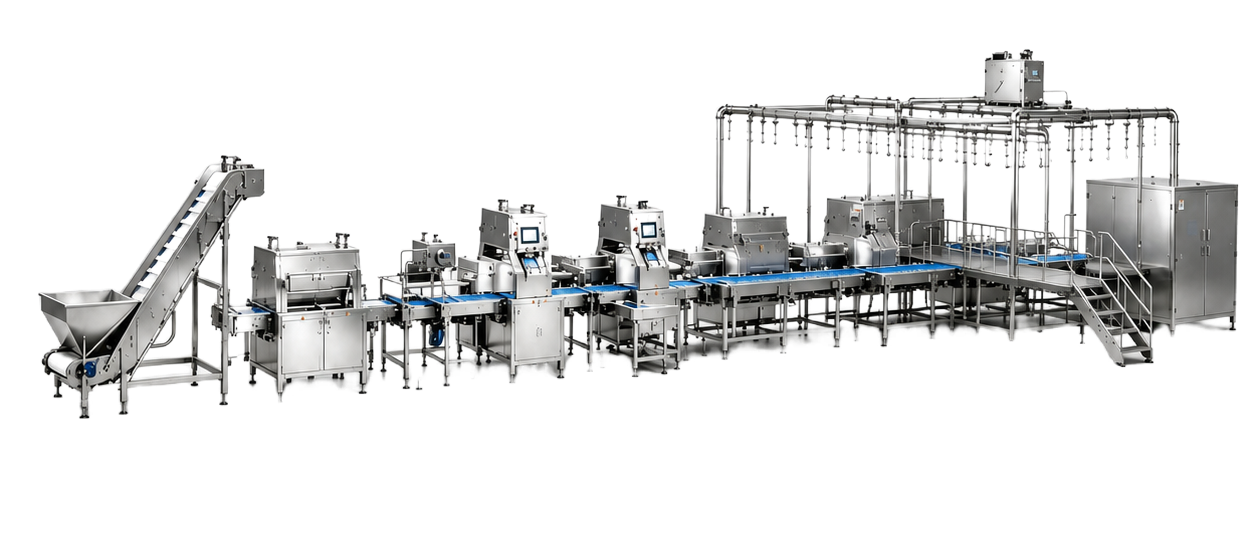
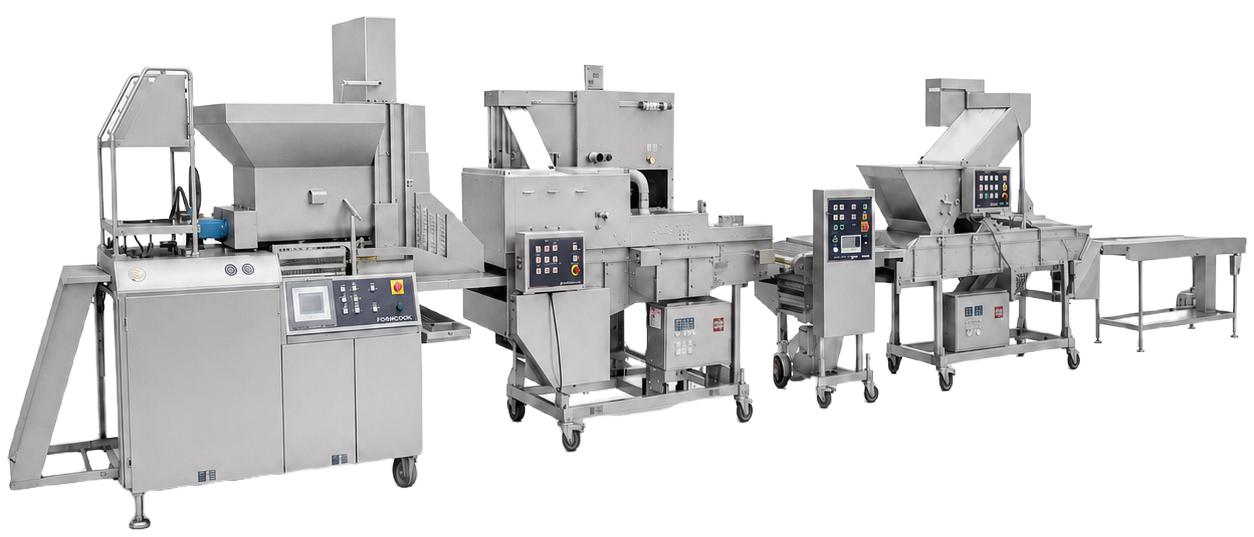
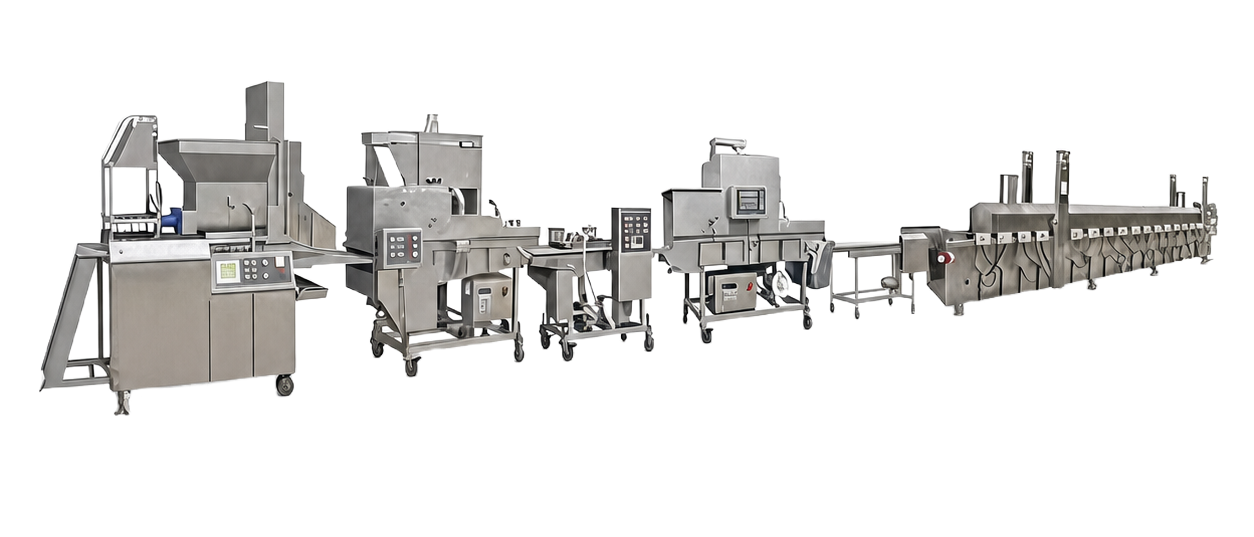
Lini produksi pelapisan dan penggorengan nugget ayam
SYS.REF // 01

Lini Pelapisan dan Penggorengan Nugget Ayam

Kualifikasi sebelum proposal Kondisi siap santap/tidak siap santap (RTE/NRTE), paparan setelah tahap pemusnahan patogen, pendinginan atau pembekuan, pergantian produk alergen
Jalur integrasi Lini lengkap atau retrofit

Materi Lini Pelapisan dan Penggorengan Nugget Ayam mendokumentasikan tahapan marinasi, pelapisan adonan, pelapisan tepung roti, dan penggorengan, sekaligus menampilkan modul pembekuan, pengemasan, dan deteksi logam.

TAHAPAN //
marinasipelapisan adonanpelapisan tepung rotipenggorengan
Lihat Detail Lini
Lini produksi bakso, bakso ikan, dan patty
SYS.REF // 02

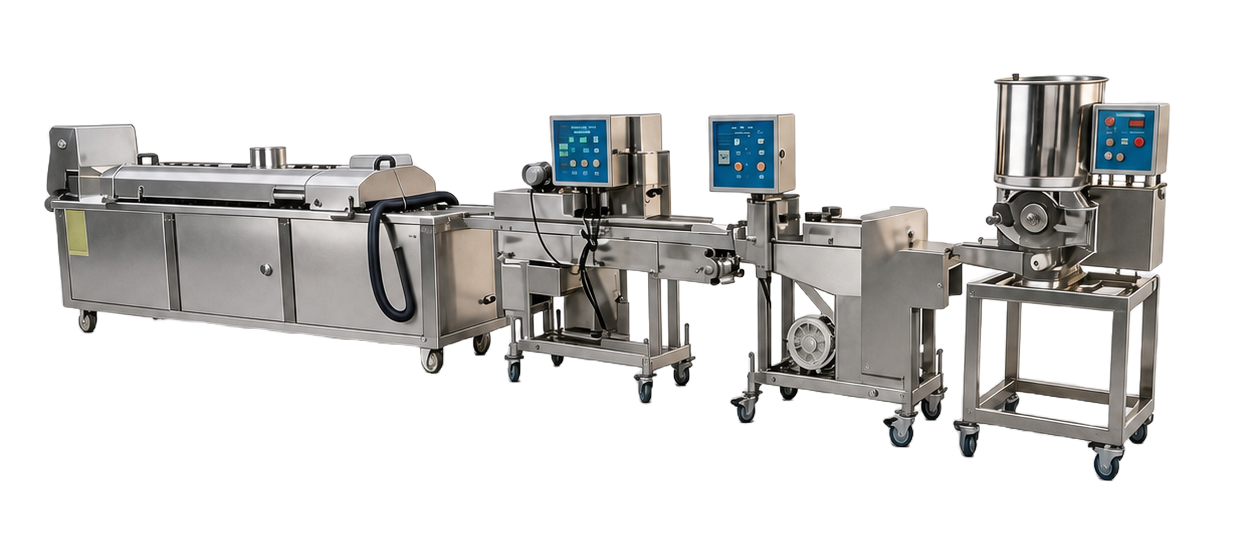
Lini Bakso / Bakso Ikan / Patty

Kualifikasi sebelum proposal Karakteristik resep, target termal, penanganan produk, rantai dingin, dan format kemasan
Jalur integrasi Lini lengkap atau bertahap

Materi Lini Bakso / Bakso Ikan / Patty mendokumentasikan tahap penggilingan dan pembentukan, dilanjutkan dengan modul blansir, pembekuan, pengemasan, dan deteksi logam.

TAHAPAN //
penggiling dagingpembentukanblansirpembekuan
Lihat Detail Lini
Lini produksi sosis, ham, dan hot dog
SYS.REF // 03

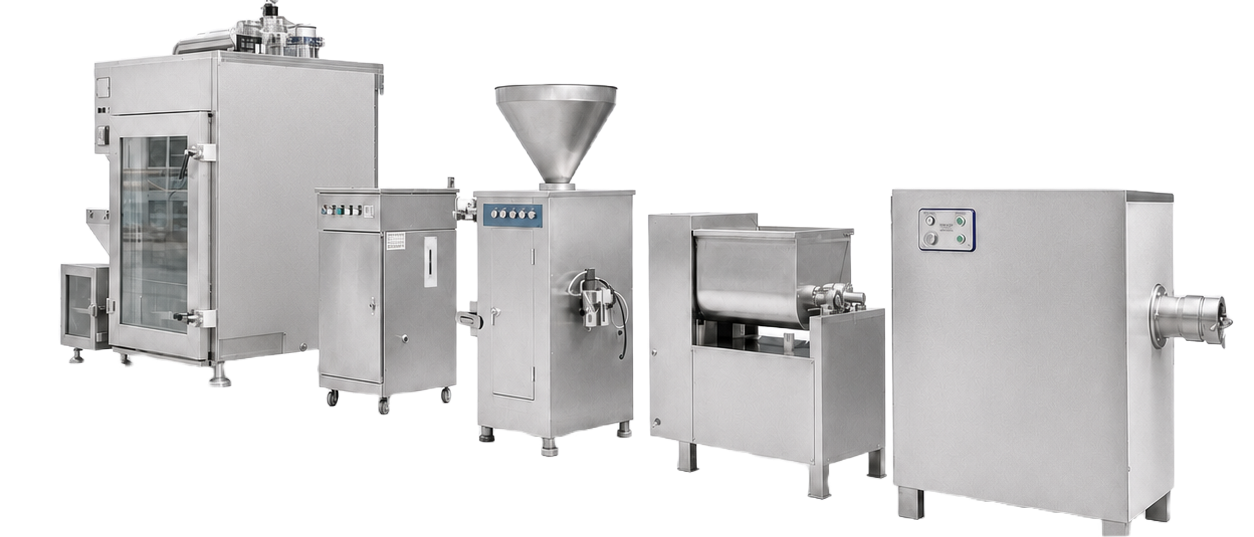
Lini Sosis / Ham / Hot Dog

Kualifikasi sebelum proposal Kondisi matang atau mentah, siklus rumah asap, pendinginan, selongsong, pergantian resep
Jalur integrasi Lini lengkap atau retrofit

Materi Lini Sosis / Ham / Hot Dog mendokumentasikan tahap penggilingan, pemotongan dalam mangkuk, pengadukan putar, dan pengisian, beserta rumah asap, pengemasan, dan deteksi logam dalam rangkaian modul yang disediakan.

TAHAPAN //
penggiling dagingpemotong mangkukmesin pengisi sosisrumah asap
Lihat Detail Lini
Lini produksi pemotongan daging sapi, domba, dan unggas
SYS.REF // 04

Lini Pemotongan Daging Sapi / Domba / Unggas

Kualifikasi sebelum proposal Jenis hewan, bahan masuk berupa karkas atau potongan, kondisi ruang dingin, jenis potongan hasil, dan format kemasan
Jalur integrasi Integrasi sel atau lini

Materi Lini Pemotongan Daging Sapi / Domba / Unggas mendokumentasikan tahap penggergajian daging dan pengulitan, beserta modul deteksi logam dan pengemasan. Mesin pengiris daging atau alat pengiris lainnya hanya ditambahkan jika jenis potongan dan kondisi produk yang dibutuhkan memang memerlukannya.

TAHAPAN //
gergaji tulangpengulitanpemotonganpengemasan
Lihat Detail Lini

Modul Lini, Kontrol, dan Antarmuka Pabrik

Gambaran
Umum Sistem

Pembeli yang beralih dari proses manual sering memulai dengan daftar mesin, padahal keterlambatan, risiko kontaminasi, dan hasil yang tidak konsisten muncul saat produk berpindah antar-modul. Karakteristik produk dapat berubah pada skala industri, sehingga uji resep dan kriteria penerimaan perlu dicantumkan bersama cakupan peralatan.

Bahan baku

jenis hewan, suhu, resep, alergen

Persiapan

giling, campur, aduk putar, atau marinasi

Bentuk atau potong

bentuk, iris, isi, gergaji, atau kuliti

Tahap termal

goreng, blansir, asap, atau tahan sementara

Dinginkan atau bekukan

kondisi dan paparan produk

Inspeksi

pengendalian benda asing yang ditetapkan

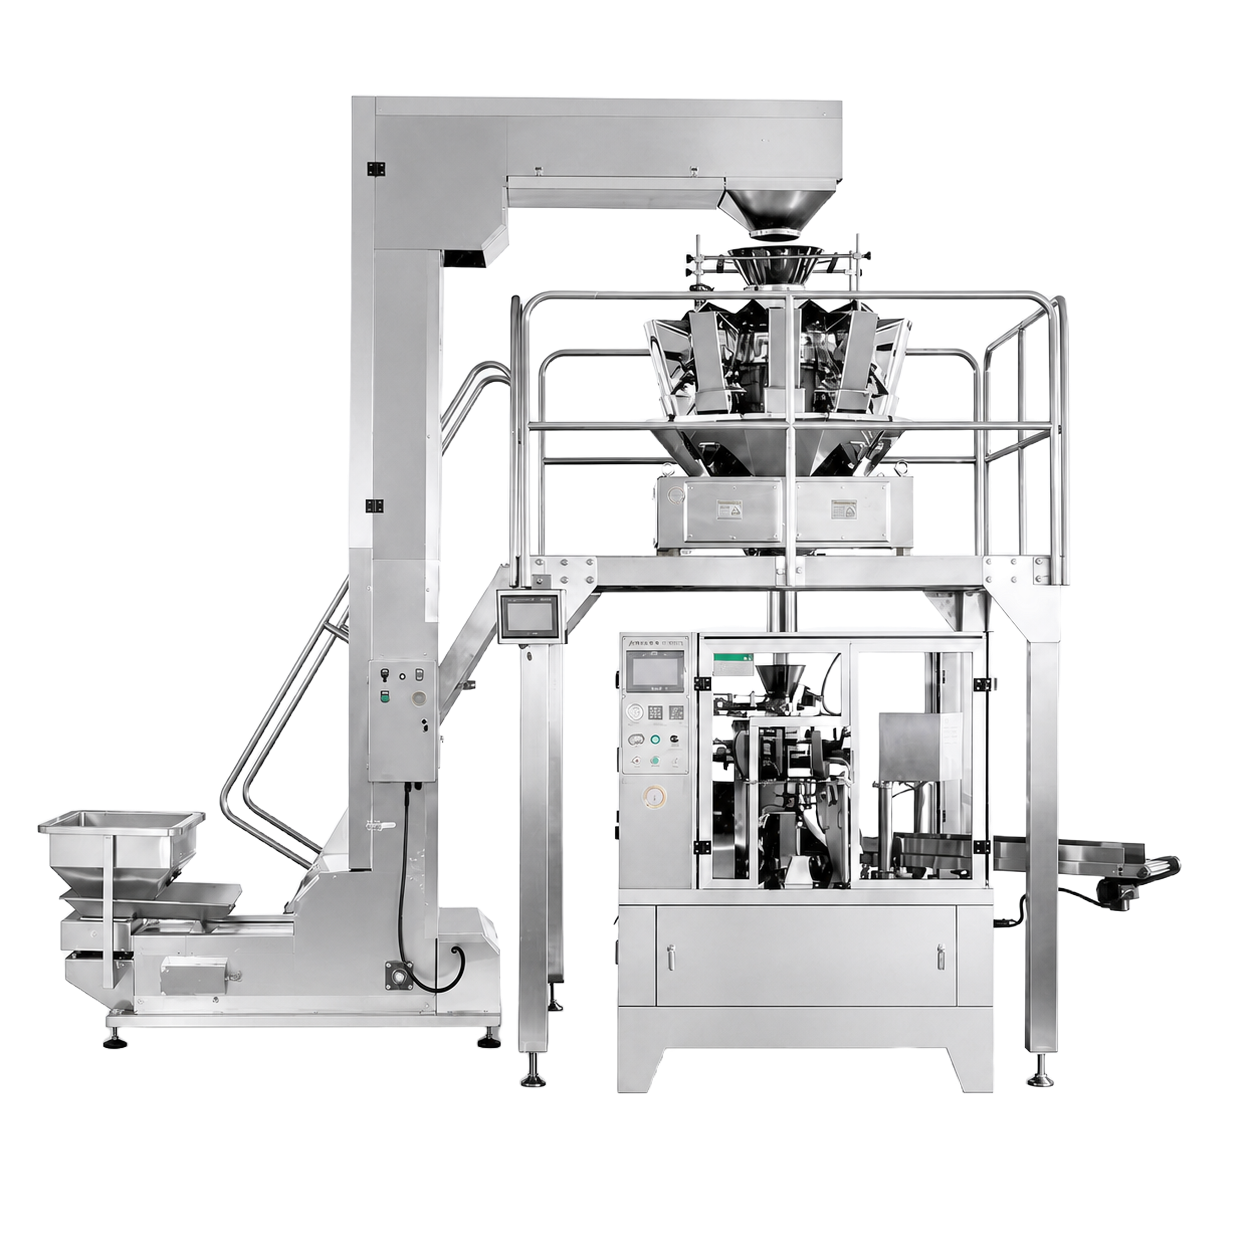
Kemas

format, laju, kode, dan serah terima

Modul Lini, Kontrol, dan Antarmuka Pabrik

Tiga lapisan antarmuka di bawah alur produk

Pelindung, tombol henti darurat, fungsi keselamatan, interlock modul, dan isolasi energi berbahaya ditentukan berdasarkan rakitan lengkap dan akses pembersihan.

Tag, resep, peristiwa keterlacakan, pengguna, akses jarak jauh, pencadangan, dan penanggung jawab pembaruan ditetapkan sebelum operasi terhubung diaktifkan.

Sinyal, kecepatan, ketinggian, perpindahan produk, utilitas, batas pembersihan, dan tanggung jawab atas mesin yang dimodifikasi diperiksa sebelum retrofit.

Spesifikasi Proyek untuk Lini Pengolahan yang Dikonfigurasi

Jadwal masukan proposal ini mengubah permintaan umum menjadi cakupan yang dapat dibandingkan. Jadwal ini juga menjadi cara paling aman untuk memisahkan hal yang ditentukan pembeli, dikonfigurasi Shengtu, dan harus divalidasi oleh tim proyek.

01

Produk jadi

Menyediakan:Bentuk, ukuran, formulasi, dan target mutu
Alasan:Menentukan rute proses dan metode penanganan
02

Kondisi produk

Menyediakan:Kondisi RTE/NRTE, tujuan penggunaan, dan paparan setelah tahap pemusnahan patogen
Alasan:Mengubah kualifikasi proses, sanitasi, dan pengemasan
05

Tahap termal dan pendinginan

Menyediakan:Target waktu/suhu, pendinginan, pembekuan, dan kondisi penyimpanan
Alasan:Menentukan urutan peralatan, penyangga, dan titik verifikasi
06

Pengemasan

Menyediakan:Format, porsi, film atau baki, inspeksi, dan pengodean
Alasan:Menentukan laju di tahap hilir dan antarmuka perpindahan produk
03

Target hasil produksi

Menyediakan:Jumlah produk baik per jam, pola shift, dan komposisi SKU
Alasan:Mendukung penyeimbangan lini, bukan pemilihan berdasarkan kapasitas nominal satu mesin
04

Resep dan alergen

Menyediakan:Bahan, viskositas, kadar lemak, dan kelompok pergantian produk
Alasan:Mengubah proses pencampuran, pembentukan, pembersihan, dan pengendalian kontak silang
07

Lokasi dan utilitas

Menyediakan:Tata letak, listrik, air, uap, drainase, udara, dan ventilasi
Alasan:Menentukan kendala penataan, pemasangan, dan komisioning
08

Pasar dan penerimaan

Menyediakan:Yurisdiksi tujuan, bahasa dokumentasi, dan metode pengujian
Alasan:Menetapkan tanggung jawab kesesuaian, impor, FAT, dan penerimaan di lokasi
SEBARAN 01 / 02
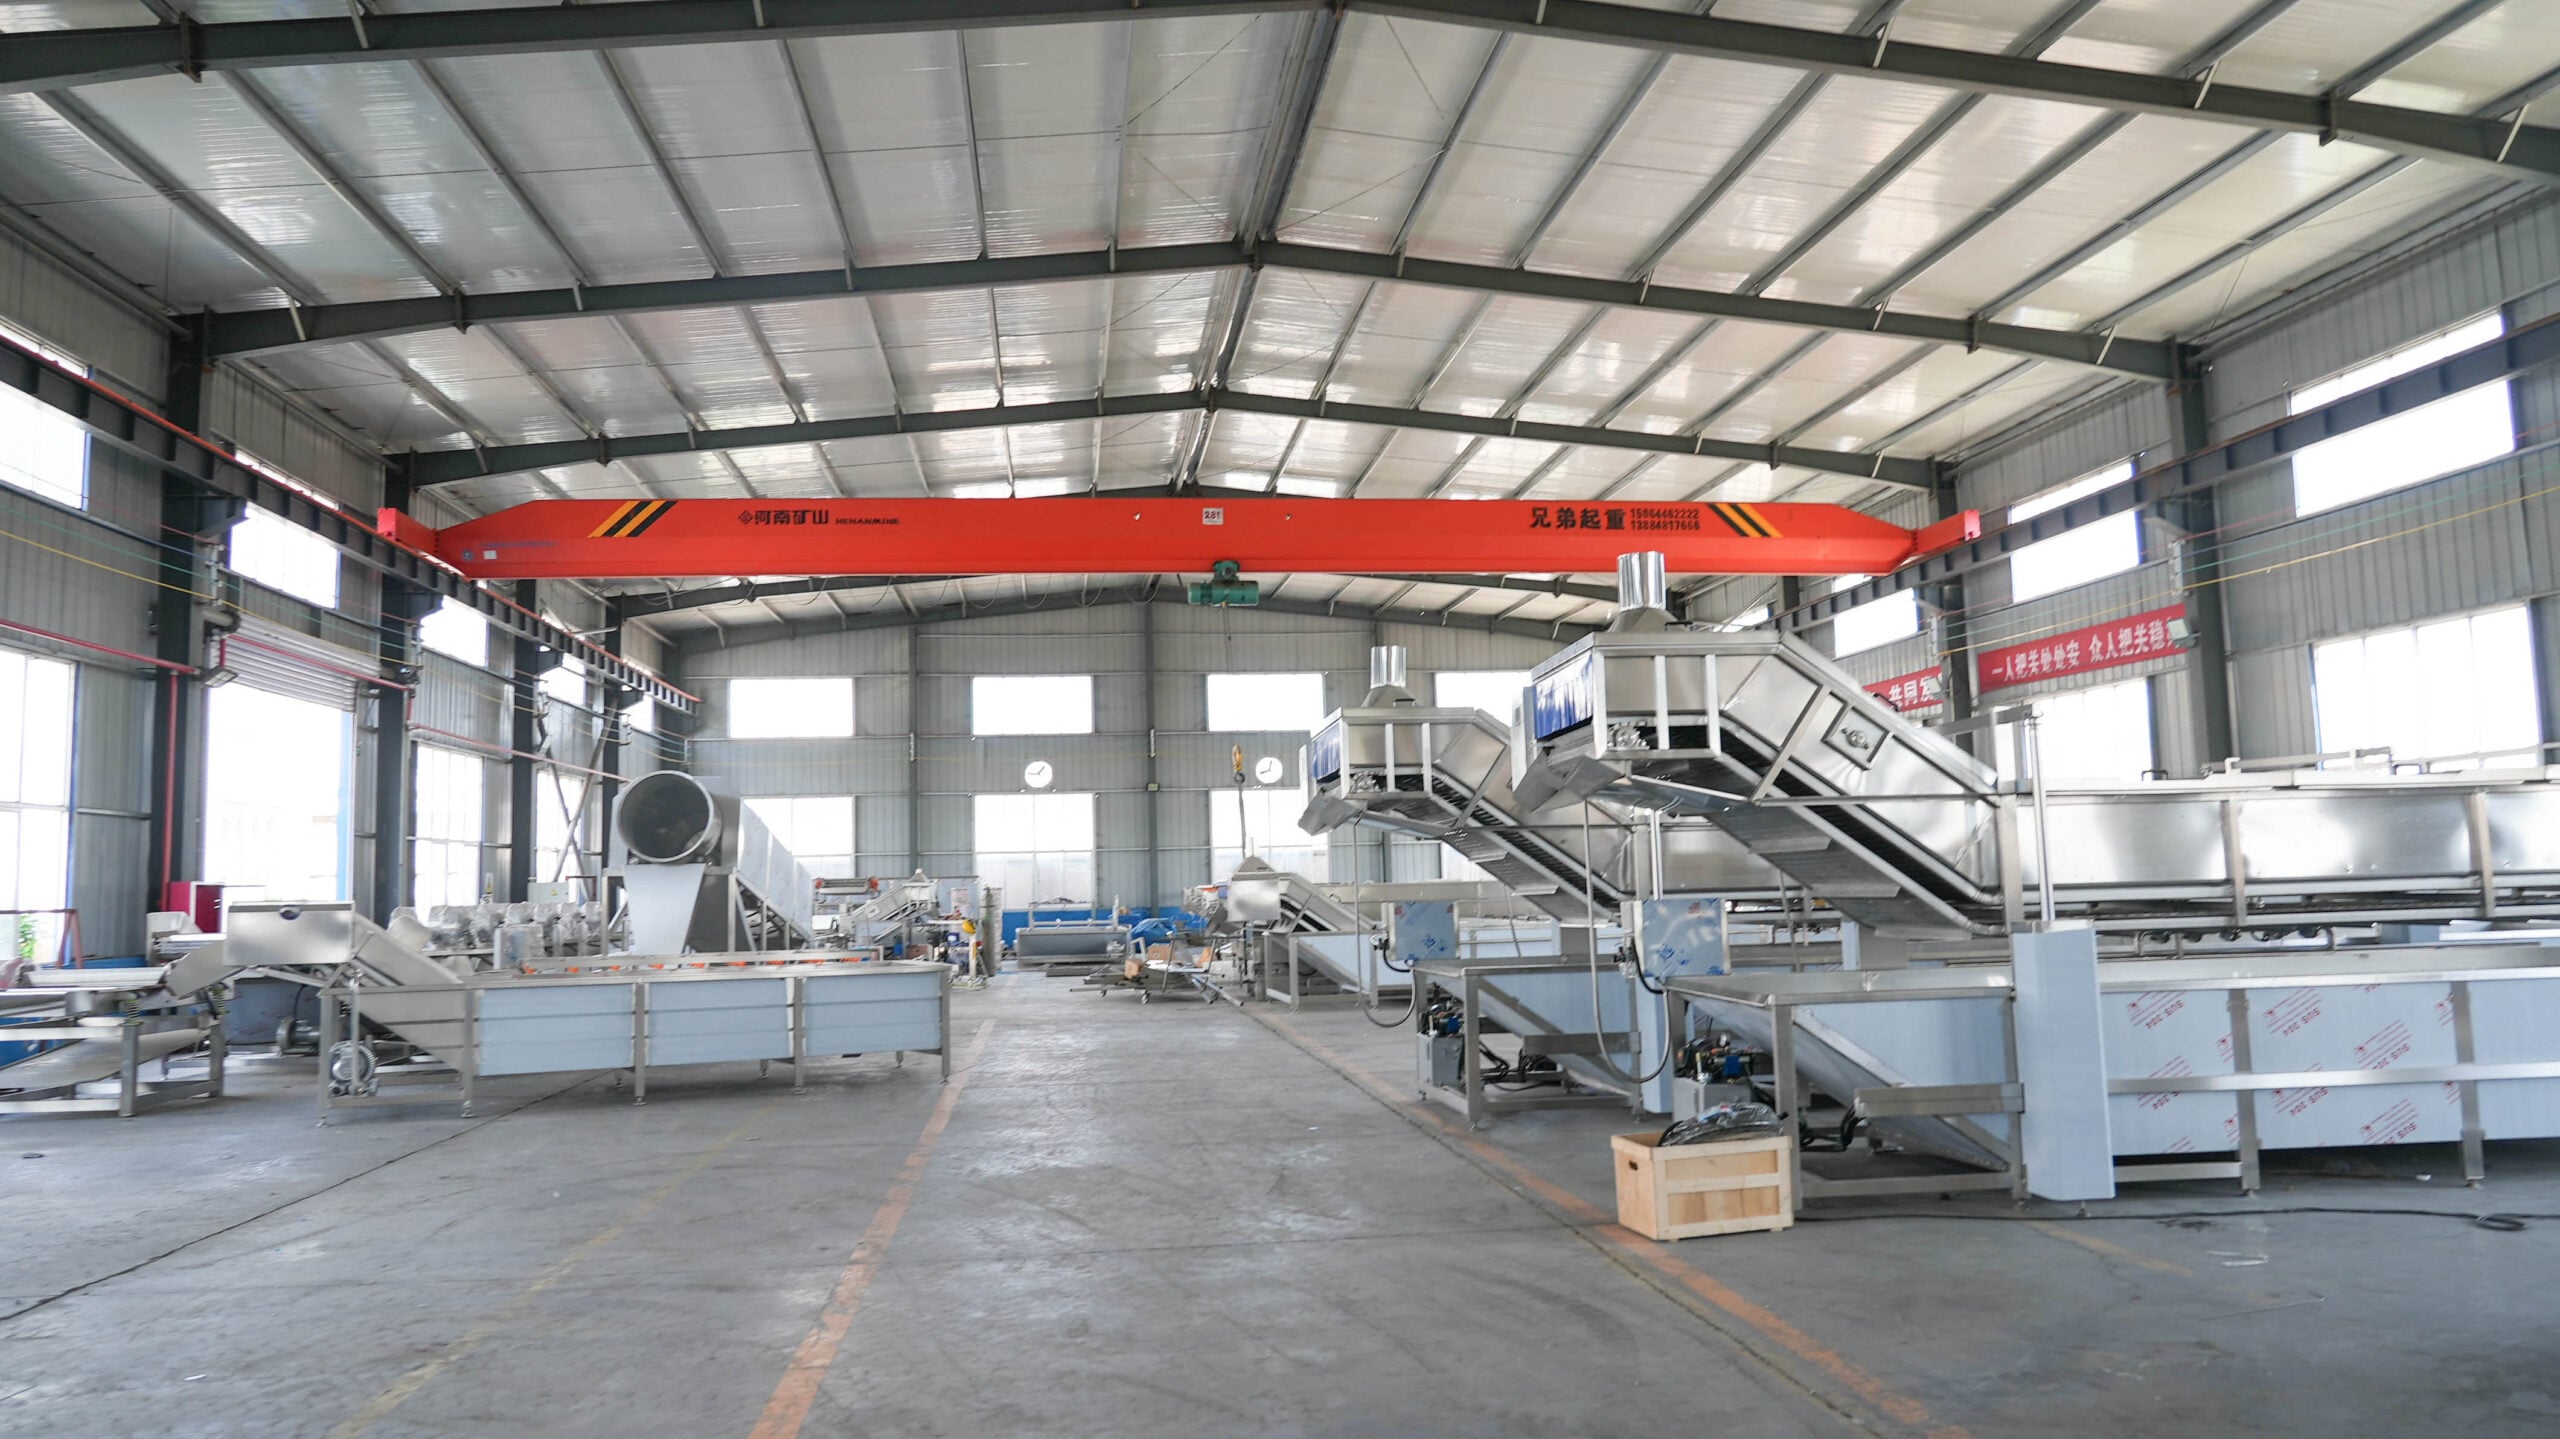
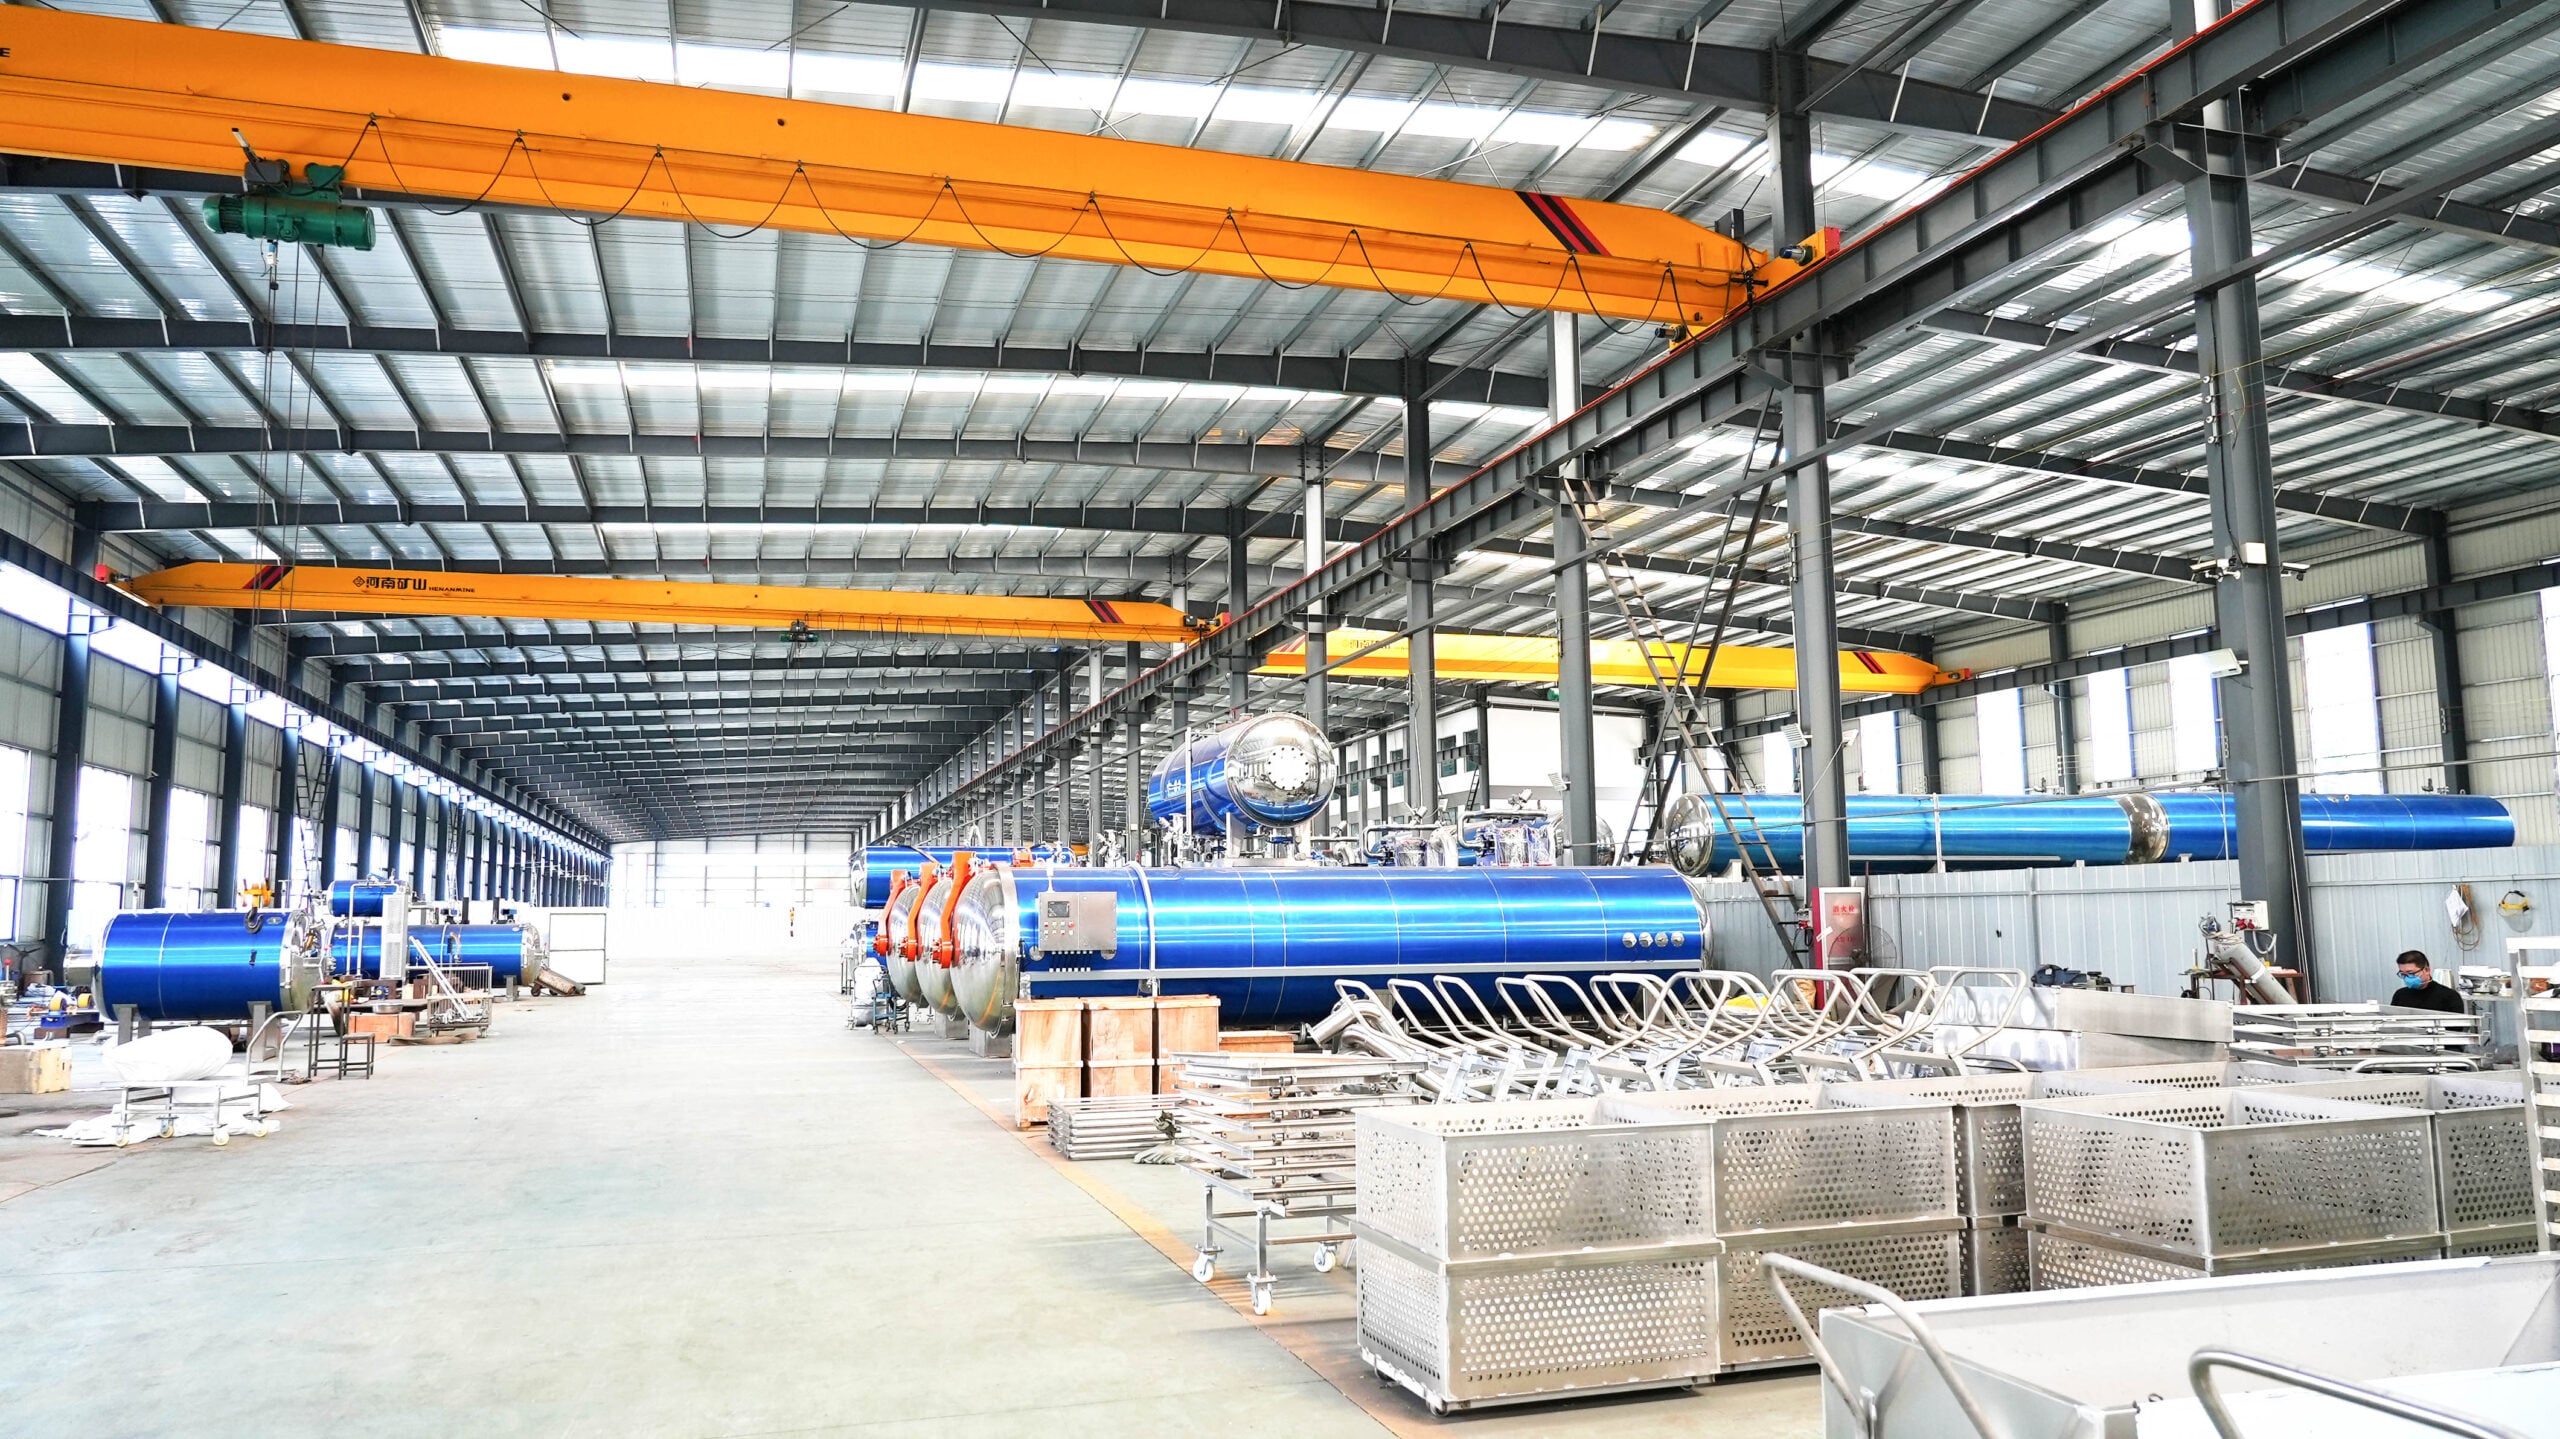
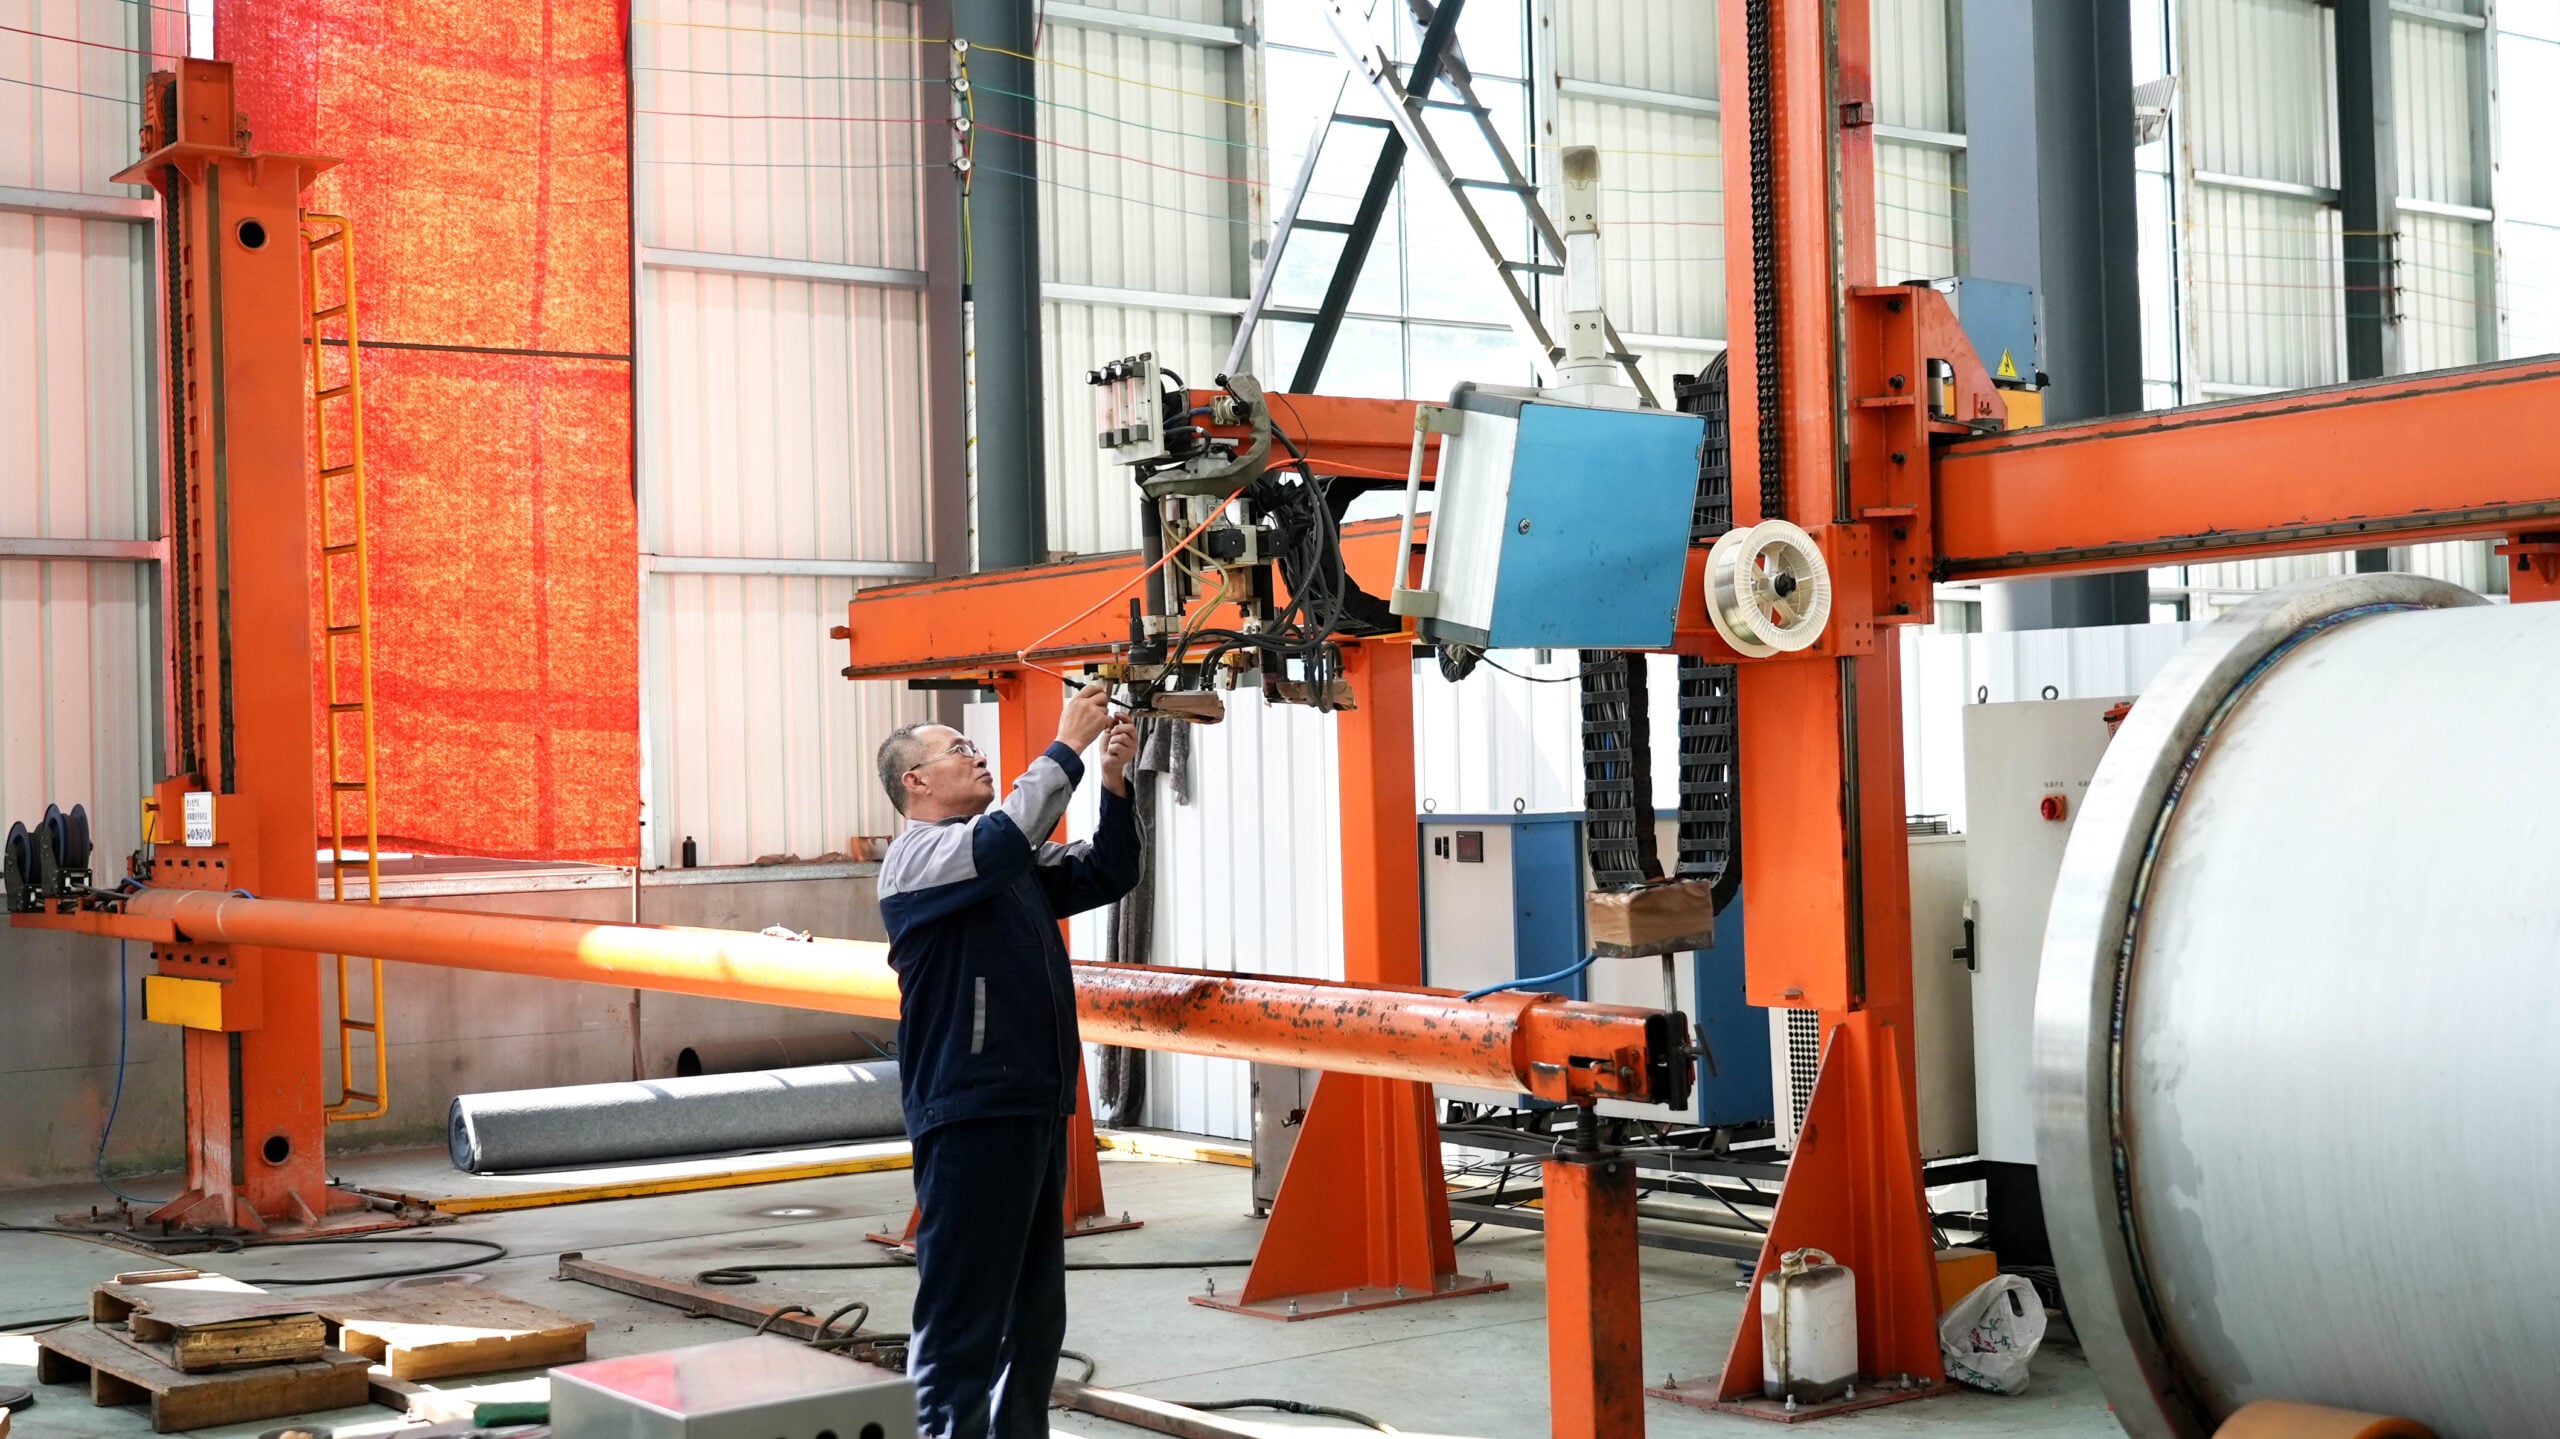
Tampilan Fasilitas Produksi Shengtu Machinery

Penawaran, Jadwal Produksi, dan Ketentuan Komersial

Harga lini ditentukan oleh rute produk, target hasil produk baik, jumlah modul, tingkat otomasi, desain higienis, pengemasan, kontrol, utilitas, dokumentasi, dan cakupan layanan di lokasi. Daftar peralatan tanpa batasan cakupan tersebut tidak menghasilkan penawaran yang dapat dibandingkan.

Penilaian

Kartu keputusan TCO Bronze

Tidak ada persentase pengembalian investasi khusus Shengtu yang dipublikasikan di sini. Bandingkan cakupan pembelian dengan waktu pergantian produk, penanganan produk yang ditolak, akses pemeliharaan, kesiapan suku cadang, utilitas, penghentian pengemasan, komisioning, dan biaya antarmuka yang belum terselesaikan.

Minta Proposal Lini yang Dapat Dibandingkan
Referensi dokumentasi teknis Peraturan Mesin Uni Eropa 2023/1230.

Faktor biaya yang perlu diperhitungkan dalam perbandingan

Faktor
Hal yang memperluas cakupan
Cara mengendalikannya
Variasi produk
Lebih banyak resep, ukuran, selongsong, atau lapisan
Kelompokkan SKU berdasarkan rentang proses yang sama
Keseimbangan lini
Kesenjangan laju yang besar, pasokan tidak stabil, atau tidak ada penyangga
Bandingkan hasil produk baik dan waktu henti di setiap titik serah terima
Pembersihan dan pergantian produk
Kelompok alergen, area kontak yang sulit dijangkau, atau pembersihan basah
Tentukan metode sanitasi dan uji pelepasan sejak awal
Kontrol dan data
Kontrol resep, keterlacakan, visi, dukungan jarak jauh, dan tautan ke sistem pabrik
Cantumkan tag, penanggung jawab, masa retensi, dan aturan pemulihan yang diperlukan
Integrasi lokasi
Mesin yang sudah ada, pekerjaan bangunan, perubahan utilitas, dan bea atas peralatan impor
Tetapkan daftar antarmuka sebelum produksi

Mutu, Keselamatan Mesin, dan Bukti Proyek

Keamanan pangan dan keselamatan mesin bertemu pada titik pembersihan, pemeliharaan, dan perpindahan produk. Desain yang higienis tidak boleh membiarkan bahaya bagian berputar atau titik jepit tanpa pelindung, sementara pelindung juga tidak boleh menimbulkan area penampung kontaminan yang sulit dijangkau.

  • Jenis baja tahan karat, hasil akhir permukaan kontak produk, dan kompatibilitas
  • Akses untuk inspeksi, pembersihan, dan pemeliharaan
  • Drainase, area berongga, serta penumpukan produk atau cairan
  • Pemisahan produk mentah dan matang serta paparan setelah tahap pemusnahan patogen
  • Penjadwalan alergen, pergantian produk, dan pelepasan setelah pembersihan
  • Pelindung area operasi, titik jepit, dan komponen berputar
  • Batas tombol henti darurat dan fungsi keselamatan
  • Isolasi energi listrik, mekanis, pneumatik, hidraulis, dan termal
  • Akses aman untuk mengatasi kemacetan, sanitasi, dan pemeliharaan
  • Tanggung jawab atas rakitan mesin yang telah selesai

Inspeksi adalah suatu sistem, bukan sekadar lencana

Deteksi logam dikonfigurasi hanya setelah fasilitas menetapkan bahaya benda asing, produk dan kemasan, benda uji, jalur penolakan, pemantauan, kalibrasi, serta tindakan korektif.

Keterlacakan juga memerlukan batas lot produksi dan peristiwa data yang ditetapkan pada setiap titik proses yang relevan.

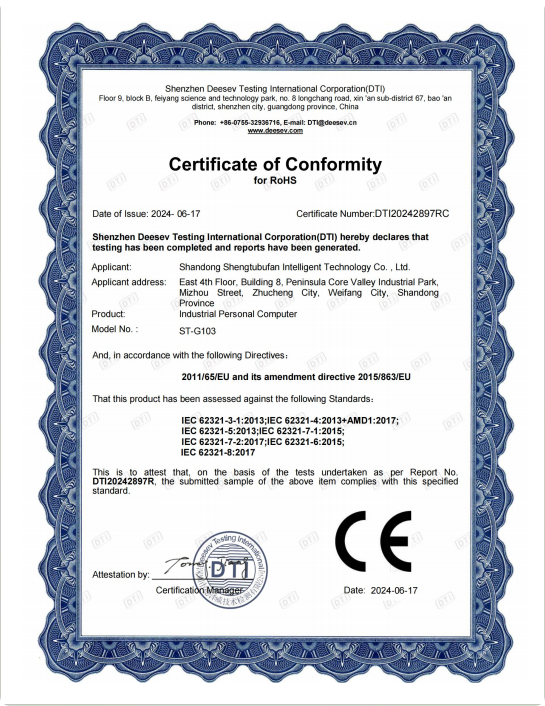
Setiap proposal mengidentifikasi pasar tujuan, dokumentasi teknis, tugas kesesuaian, dan bukti penerimaan yang berlaku untuk konfigurasi aktual.

Referensi keselamatan mesin: OSHA 29 CFR 1910.212.

Dari Ringkasan Produk hingga Lini yang Telah Dikomisikan

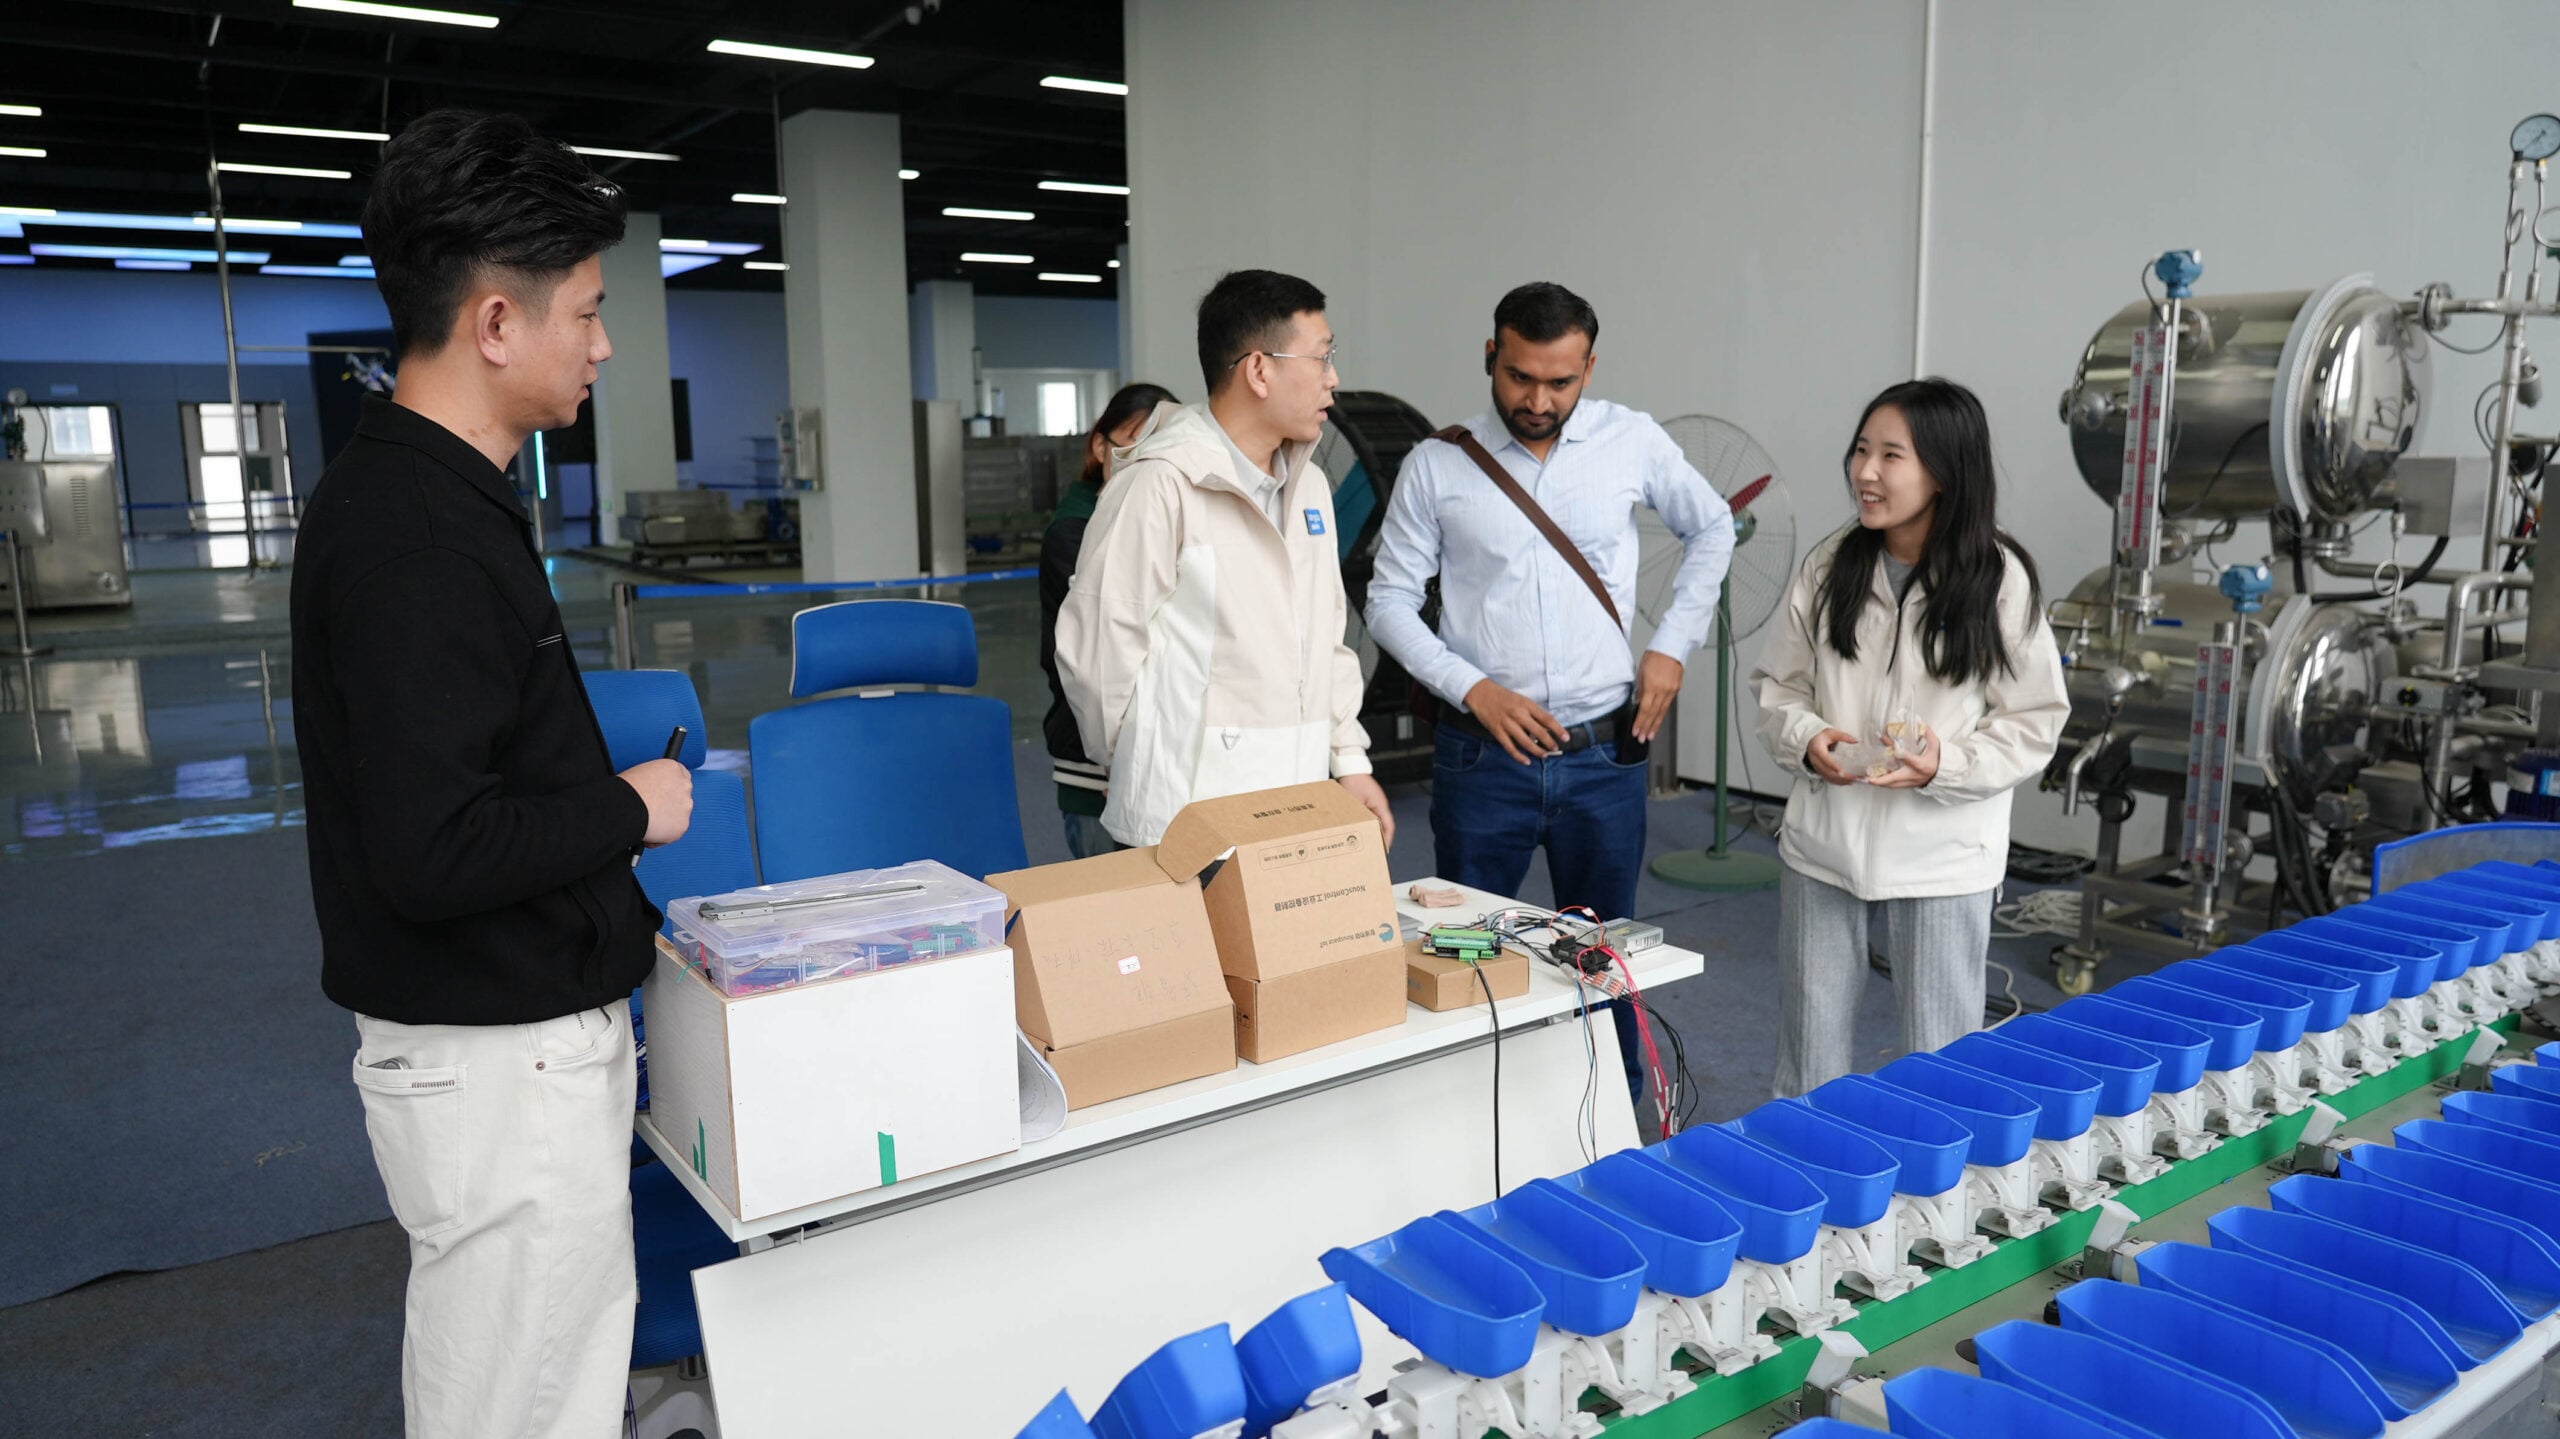
Fasilitas Manufaktur dan FAT Shengtu Machinery
Alur Pelaksanaan Proyek

Anda memberikan informasi produk, resep, kondisi, hasil produksi, kemasan, dan lokasi.

Shengtu memetakan tahapan persiapan, pembentukan atau pemotongan, termal, pendinginan, inspeksi, dan pengemasan.

Kedua tim menetapkan perpindahan produk, utilitas, kontrol, pelindung, zona higiene, dan batas peralatan yang sudah ada.

Cakupan, pengecualian, dokumentasi, metode FAT, tugas komisioning, dan kriteria lokasi disusun bersama.

Pengujian mekanis, elektris, dan kontrol yang disepakati dilakukan sebelum mesin dinyatakan siap dikirim.

Utilitas lokasi, produk aktual, antarmuka aktif, pelatihan, penyelesaian daftar pekerjaan, dan penerimaan menuntaskan serah terima.

Materi Lini Aktual dan Kapabilitas Perusahaan Terdokumentasi

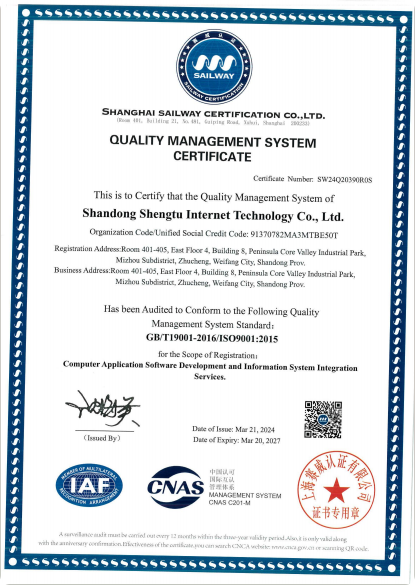
Shengtu telah beroperasi sejak 2018 dengan 150–200 karyawan di Kota Zhucheng, Weifang. Timnya menggabungkan R&D dan manufaktur mesin pangan dengan perencanaan digital seluruh pabrik.

01
CAKUPAN: KARTU PRODUK PUBLIK

Materi nugget ayam, bakso/bakso ikan/patty, sosis/ham/hot dog, serta pemotongan daging sapi atau unggas menjadi dasar bagi empat kartu produk publik.

NUGGET AYAM BAKSO / PATTY SOSIS / HAM PEMOTONGAN DAGING SAPI / UNGGAS
02
CAKUPAN: KAPABILITAS DIGITAL

Kapabilitas kontrol dan digital yang terdokumentasi mencakup STUnit, kotak kontrol low-code, gateway multiprotokol, visi YOLO, dan algoritme edge.

STUNIT KONTROL LOW-CODE GATEWAY MULTIPROTOKOL VISI YOLO ALGORITME EDGE
03
CAKUPAN: HASIL PROYEK

Laju produksi seluruh lini, luas area, dan hasil finansial tetap dikaitkan dengan produk, konfigurasi, metode penerimaan, dan catatan proyek yang menghasilkannya.

LAJU PRODUKSI LUAS AREA HASIL FINANSIAL CATATAN PROYEK

Jalur Integrasi Lini Lengkap, Retrofit, dan Bertahap

Tingkat otomasi sebaiknya disesuaikan dengan kendala proses saat ini. Pembelian awal dengan biaya terendah tetap dapat membawa risiko proyek yang lebih tinggi jika bergantung pada peralatan lama yang tidak andal.

Integrasi baru lini lengkap mesin pengolahan pangan
SYS_01

Lini lengkap baru

Paling sesuai saat proses, tata letak, dan arsitektur kontrol dirancang bersama, serta satu batas integrasi mengurangi risiko koordinasi.

Retrofit peralatan yang sudah ada dan pemeriksaan antarmuka
SYS_02

Retrofit peralatan yang sudah ada

Paling sesuai jika penggiling, mixer, freezer, atau mesin pengemasan yang masih berfungsi baik dapat dipertahankan setelah ketinggian, laju, sinyal, pelindung, dan antarmuka sanitasi diperiksa.

Penyiapan operasional mesin dengan integrasi bertahap
SYS_03

Integrasi bertahap

Paling sesuai saat anggaran atau jadwal operasi mendukung penanganan satu kendala yang telah dibuktikan setiap kali, kemudian dilakukan penilaian ulang berdasarkan pengukuran sebelum tahap berikutnya.

Pemeriksaan asumsi umum

Peningkatan kecepatan pada satu modul tidak meningkatkan hasil produksi harian jika kendala sebenarnya adalah pergantian produk, penumpukan produk, pemulihan setelah inspeksi, atau pengemasan. Rencana modular menyediakan bukti sebelum investasi berikutnya dan memperlihatkan kompromi antara fleksibilitas, otomasi, dan tanggung jawab tunggal.

Referensi rakitan terintegrasi: Peraturan Mesin Uni Eropa 2023/1230.

Sumber Daya Rekayasa dan Perencanaan Lini

Tentukan rute produk, hitung keseimbangan modul, spesifikasikan kondisi lokasi, dan petakan integrasi OT dengan kerangka rekayasa standar kami sebelum menetapkan cakupan peralatan.

Alat 01

Pemilih Rute Lini

Petakan tahapan persiapan, pembentukan, termal, dan pengemasan yang diperlukan berdasarkan kondisi spesifik produk daging atau unggas Anda.

Jalankan Pemilih Rute
Alat 02

Kalkulator Keseimbangan Lini

Identifikasi kesenjangan laju, tentukan zona penyangga yang diperlukan, dan hitung target hasil produk baik di seluruh modul pengolahan yang saling terhubung.

Buka Kalkulator Keseimbangan
Alat 03

Daftar Periksa Masukan Proposal

Kumpulkan data produk, persyaratan higiene, utilitas lokasi, dan batas peralatan yang sudah ada sebelum meminta penawaran.

Mulai Daftar Periksa Masukan
Alat 04

Perencana Jalur Integrasi

Tentukan tag data, interlock keselamatan, penanggung jawab resep, dan batas jaringan IT/OT untuk operasi pabrik yang terhubung.

Buka Perencana Integrasi

FAQ Lini Pengolahan Daging dan Unggas

Mulailah dengan empat kartu produk: pelapisan dan penggorengan untuk nugget; penggilingan, pembentukan, dan blansir untuk bakso atau patty; penggilingan hingga pengisian dan pengasapan untuk sosis; atau penggergajian, pengulitan, dan pengemasan untuk potongan daging segar. Konfigurasi akhir mengikuti kondisi produk, kemasan, dan target hasil produksi Anda; rute pemotongan industri ini bukan katalog peralatan toko daging.

Masukkan laju produk baik, waktu henti, dan kelonggaran pergantian produk untuk setiap tahap, lalu uji lini yang diusulkan dengan produk dan kemasan Anda. Kendala lini saat ini ditentukan oleh titik serah terima paling rendah yang stabil, bukan angka tertinggi dalam katalog.

Bisa, setelah antarmuka mekanis, perpindahan produk, utilitas, kontrol, keselamatan, dan sanitasi ditinjau. Penawaran retrofit hanya diberikan jika tanggung jawab atas setiap antarmuka yang dimodifikasi atau dipertahankan sudah jelas.

Sediakan informasi produk jadi, resep dan alergen, kondisi RTE/NRTE, target hasil produk baik, tahapan proses, kemasan, tata letak, utilitas, peralatan yang sudah ada, pasar tujuan, dan metode penerimaan. Jadwal masukan 08 di atas merangkum semua hal tersebut dalam satu RFQ.

Opsi dapat mencakup kontrol resep, interlock modul, catatan peristiwa, gateway, visi, dan pemrosesan edge. Akun, akses jarak jauh, persetujuan pembaruan, retensi data, pencadangan, dan pemulihan ditentukan bersama penanggung jawab OT pabrik.

Proyek mengidentifikasi kelompok alergen, urutan produk, metode pembersihan, akses, kriteria pelepasan, dan batas kontak silang. Deteksi logam mengikuti analisis bahaya pabrik, benda uji yang ditentukan, penanganan produk yang ditolak, dan rencana verifikasi.

Kirimkan informasi luas area yang tersedia, arah aliran produk, batasan lantai dan drainase, listrik, air, uap, udara bertekanan, ventilasi, dan antarmuka rantai dingin. Tandai akses pemeliharaan dan sanitasi di sekitar mesin yang dipertahankan.

Proposal mengidentifikasi bahaya di area operasi dan komponen berputar, fungsi keselamatan, tombol henti darurat, akses servis, serta setiap titik isolasi listrik, mekanis, pneumatik, hidraulis, atau termal. Tanggung jawab ditentukan berdasarkan rakitan mesin lengkap dan pasar tujuan.

Keduanya ditetapkan dalam penawaran tertulis setelah rute, cakupan modul, komponen yang dibeli dari pemasok lain, dokumentasi, metode pengujian, dan layanan lokasi diketahui. Penawaran yang ditandatangani Shengtu menjadi acuan komitmen waktu tunggu dan pembayaran.

Bandingkan cakupan, pengecualian, keseimbangan lini, pembersihan, pengemasan, FAT, komisioning, suku cadang, dan penanggung jawab antarmuka. Halaman peralatan pengolahan unggas komersial atau daftar peralatan pabrik pengolahan daging untuk dijual hanya berguna jika mencantumkan batasan produk dan penerimaan yang sama.

Rute pengolahan unggas dapat dievaluasi untuk ayam, kalkun, atau bebek setelah geometri bahan baku, suhu, proses, hasil potongan atau bentuk, dan kemasan ditentukan. Penyebutan jenis unggas saja tidak membuktikan bahwa mesin atau rentang resep yang sama dapat digunakan.

Konsistensi berasal dari bahan baku yang terkendali, kondisi penggilingan atau pengirisan, resep mixer daging atau pengisian, kondisi termal, logika penyangga, inspeksi, dan serah terima ke pengemasan. Setiap batch memerlukan metode penerimaan yang terkait dengan produk jadi, bukan sekadar kata sifat mutu yang umum.