Hubungi Shengtu Bufan Company

Peralatan Pembekuan Cepat untuk Lini Pengolahan Pangan
Shengtu mengonfigurasi peralatan pembekuan cepat sesuai jenis pangan, laju produksi, target suhu, alur lini, dan batasan pabrik yang menentukan beban proses pembekuan Anda. Tinjau perbedaan antara sistem terowongan dan spiral, lalu masukkan data yang diperlukan untuk konfigurasi teknis.
- Produk dan geometri potongan
- Suhu masuk dan suhu target
- Laju produksi dan siklus kerja
- Luas area, utilitas, dan sanitasi
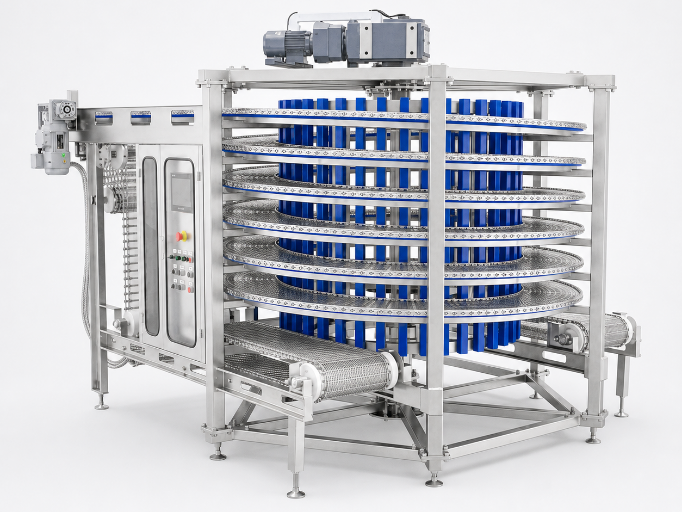
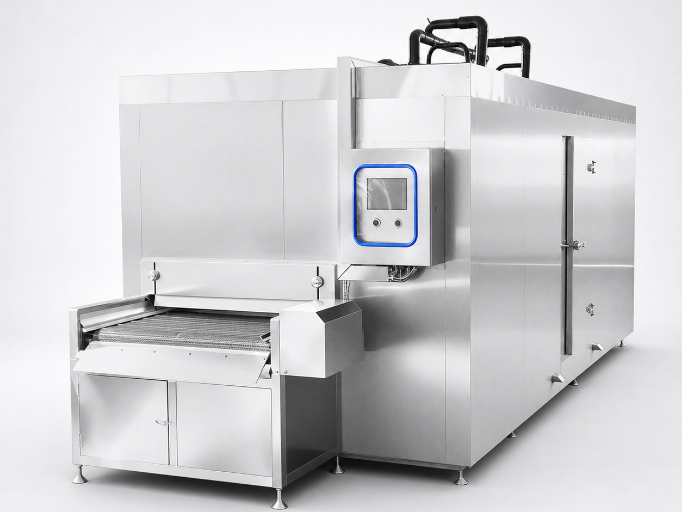
Bentuk produk
Potongan lepas, porsi berbentuk, unit kemasan, atau baki
Geometri potongan
Ketebalan, bentuk, variasi massa, dan permukaan kontak
Profil suhu
Kondisi saat masuk, kondisi target di pusat termal, dan titik penahanan
Laju lini
Output per jam, kebutuhan puncak, kedalaman muatan, dan siklus kerja
Batas bangunan
Luas lantai, tinggi langit-langit, arah lini, dan zona akses
Refrigerasi
Konfigurasi sistem, batasan refrigeran, beban tersedia, dan rencana pencairan bunga es
Sanitasi
Alergen, beban residu atau kotoran yang menempel, metode pencucian, drainase, dan akses inspeksi
Penerimaan
Produk uji, lokasi probe, kondisi laju produksi, dan catatan lulus/gagal
Nama freezer bukan dasar penentuan ukuran, dan label model bukan pengganti beban proses yang sudah ditetapkan. Penawaran kapasitas tanpa dimensi produk, pola pemuatan, suhu, dan kondisi perpindahan panas tidak dapat memastikan waktu pembekuan di pusat termal.1
Panduan Keputusan Format dan Luas Area
Format terowongan dan spiral masing-masing mengatasi kebutuhan tata letak dan waktu tinggal yang berbeda. Panduan ini membantu mempersempit pilihan, tetapi keputusan akhir tetap bergantung pada pengujian produk, beban pendinginan, dan batas bangunan sebagaimana dijelaskan dalam panduan pemilihan FAO. Freezer dapat sesuai dengan proses, tetapi tidak muat di bangunan jika tinggi bebas, luas lantai, atau arah lini diabaikan.
Kondisi keputusan
Sistem terowongan lurus
Sistem spiral vertikal
Pertanyaan yang perlu dijawab
Arah lini
Sesuai untuk jalur konveyor langsung dari hulu ke hilir
Dapat mengubah ketinggian sambil mempertahankan pergerakan kontinu
Apakah sisi masuk dan keluar harus tetap pada ketinggian yang sama?
Lantai dan ketinggian
Memanfaatkan panjang untuk menghasilkan waktu tinggal
Memanfaatkan pergerakan sabuk vertikal untuk menghemat luas tapak
Mana yang lebih membatasi: panjang lantai atau tinggi bebas?
Penanganan produk
Mendukung jalur sabuk yang sederhana dan mudah terlihat
Titik perpindahan dan penopang sabuk di sepanjang spiral perlu ditinjau
Seberapa mudah produk rusak, lengket, atau tidak stabil?
Akses untuk pembersihan
Zona lurus yang panjang harus mudah dijangkau dan memiliki drainase
Semua tingkat dan struktur tengah harus tetap mudah diakses
Apa yang perlu dibuka, dilepas, atau diperiksa di antara proses produksi?
Kebutuhan waktu tinggal
Beban proses yang lebih lama umumnya membutuhkan lini yang lebih panjang
Jalur sabuk yang lebih panjang dapat ditata secara vertikal
Target suhu pusat termal apa yang harus tercapai pada laju lini yang disepakati?
Pilihan Peralatan Pembekuan Cepat
Kartu produk ini mengarahkan pertanyaan umum ke keluarga peralatan yang sesuai. Kartu ini tidak menggantikan penentuan ukuran untuk proyek atau mengulang detail teknis di halaman turunannya.
SYS // 01
Freezer Sabuk Spiral
Pertimbangkan opsi ini jika pergerakan sabuk vertikal dapat memenuhi kebutuhan waktu tinggal yang panjang dalam area tapak terbatas. Stabilitas dan pergerakan produk, tinggi bebas, pembersihan, dan sanitasi perlu ditinjau pada tahap proyek ini.
Lihat Freezer Sabuk SpiralSYS // 02
Freezer IQF terowongan
Pertimbangkan opsi ini jika produk dan alur pabrik lebih sesuai dengan sabuk konveyor lurus. Beban produk, fluidisasi atau paparan udara, ruang lantai, pencairan bunga es, dan sanitasi perlu ditinjau pada tahap proyek ini.
Lihat Freezer IQF TerowonganProduk dan Kondisi Lini yang Memengaruhi Pilihan
Peralatan pembekuan cepat individual harus sesuai dengan cara produk bergerak dan bertukar panas, bukan hanya dengan nama kategori produknya.
Panduan pemilihan FAO1 memerlukan dimensi dan geometri produk, suhu, serta kondisi perpindahan panas untuk menghitung waktu pembekuan.
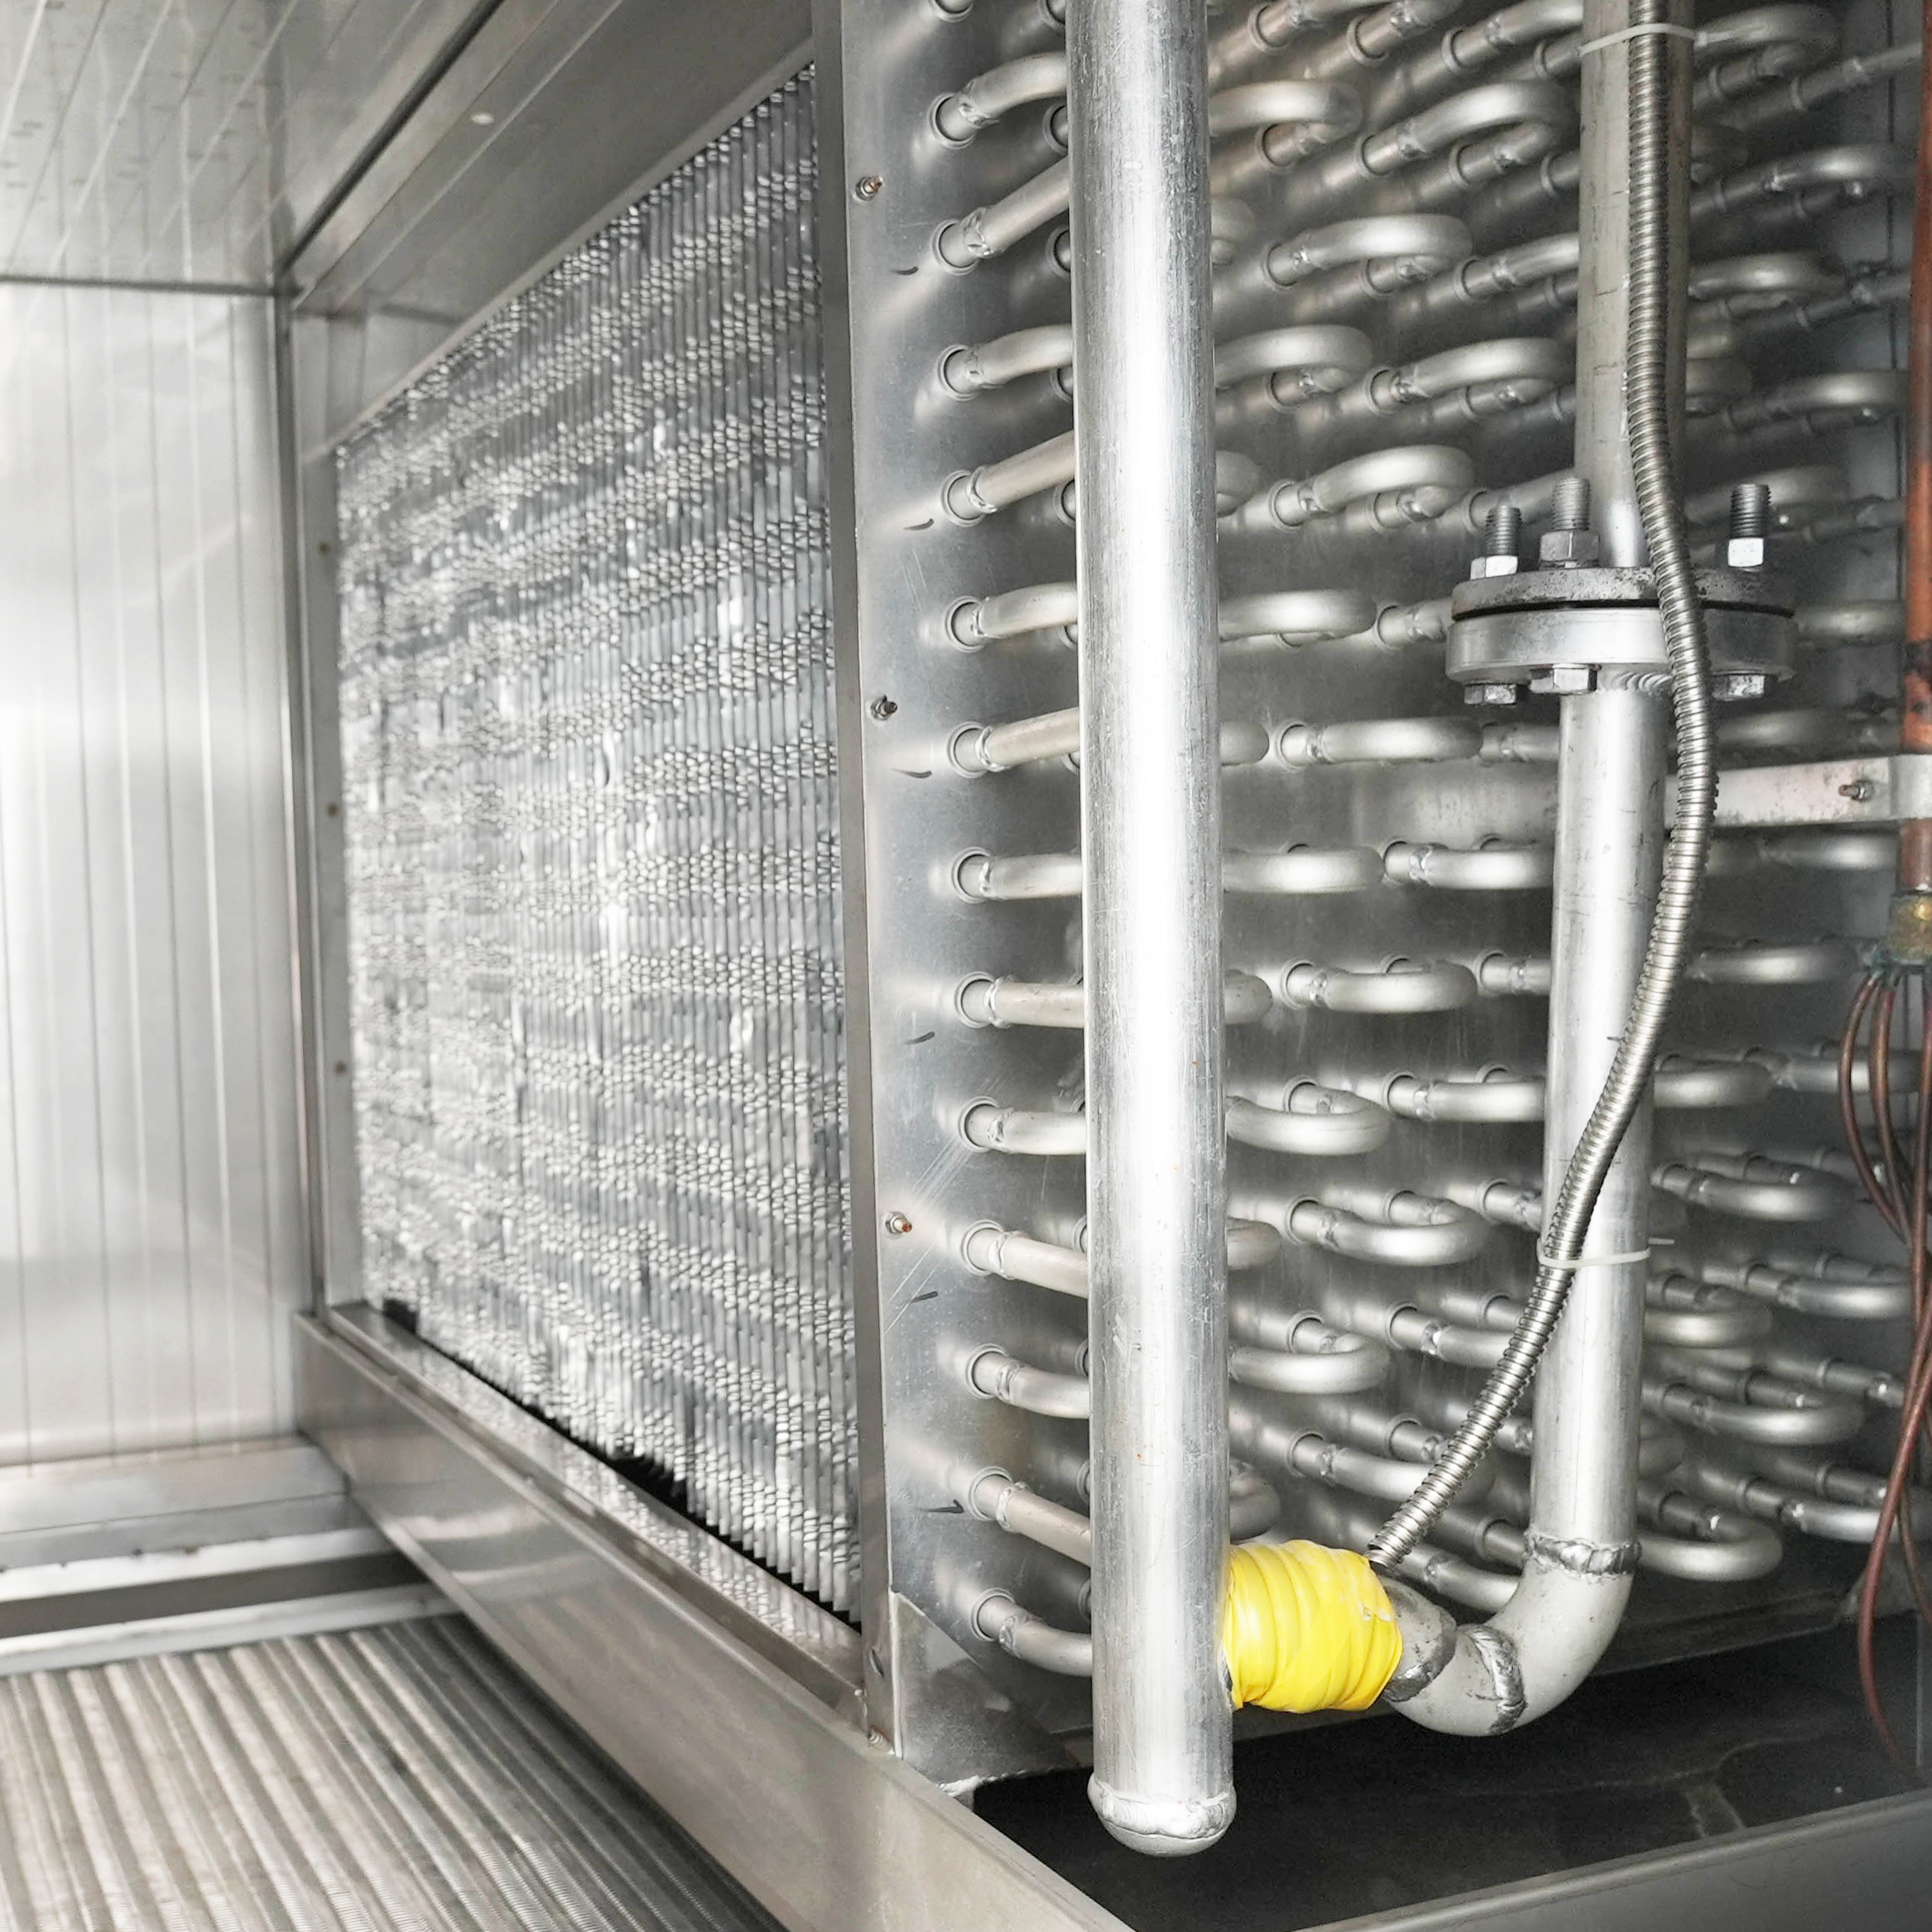
Potongan lepas
Potongan lepas yang lengket atau rapuh seperti sayuran, buah, makanan laut, atau pangan potong dadu mungkin memerlukan pengendalian pemisahan, kedalaman muatan yang stabil, dan aliran udara melalui hamparan produk. Untuk produk yang difluidisasi, cantumkan distribusi ukuran, sifat lengket, kadar air permukaan, dan tingkat penggumpalan yang dapat diterima.
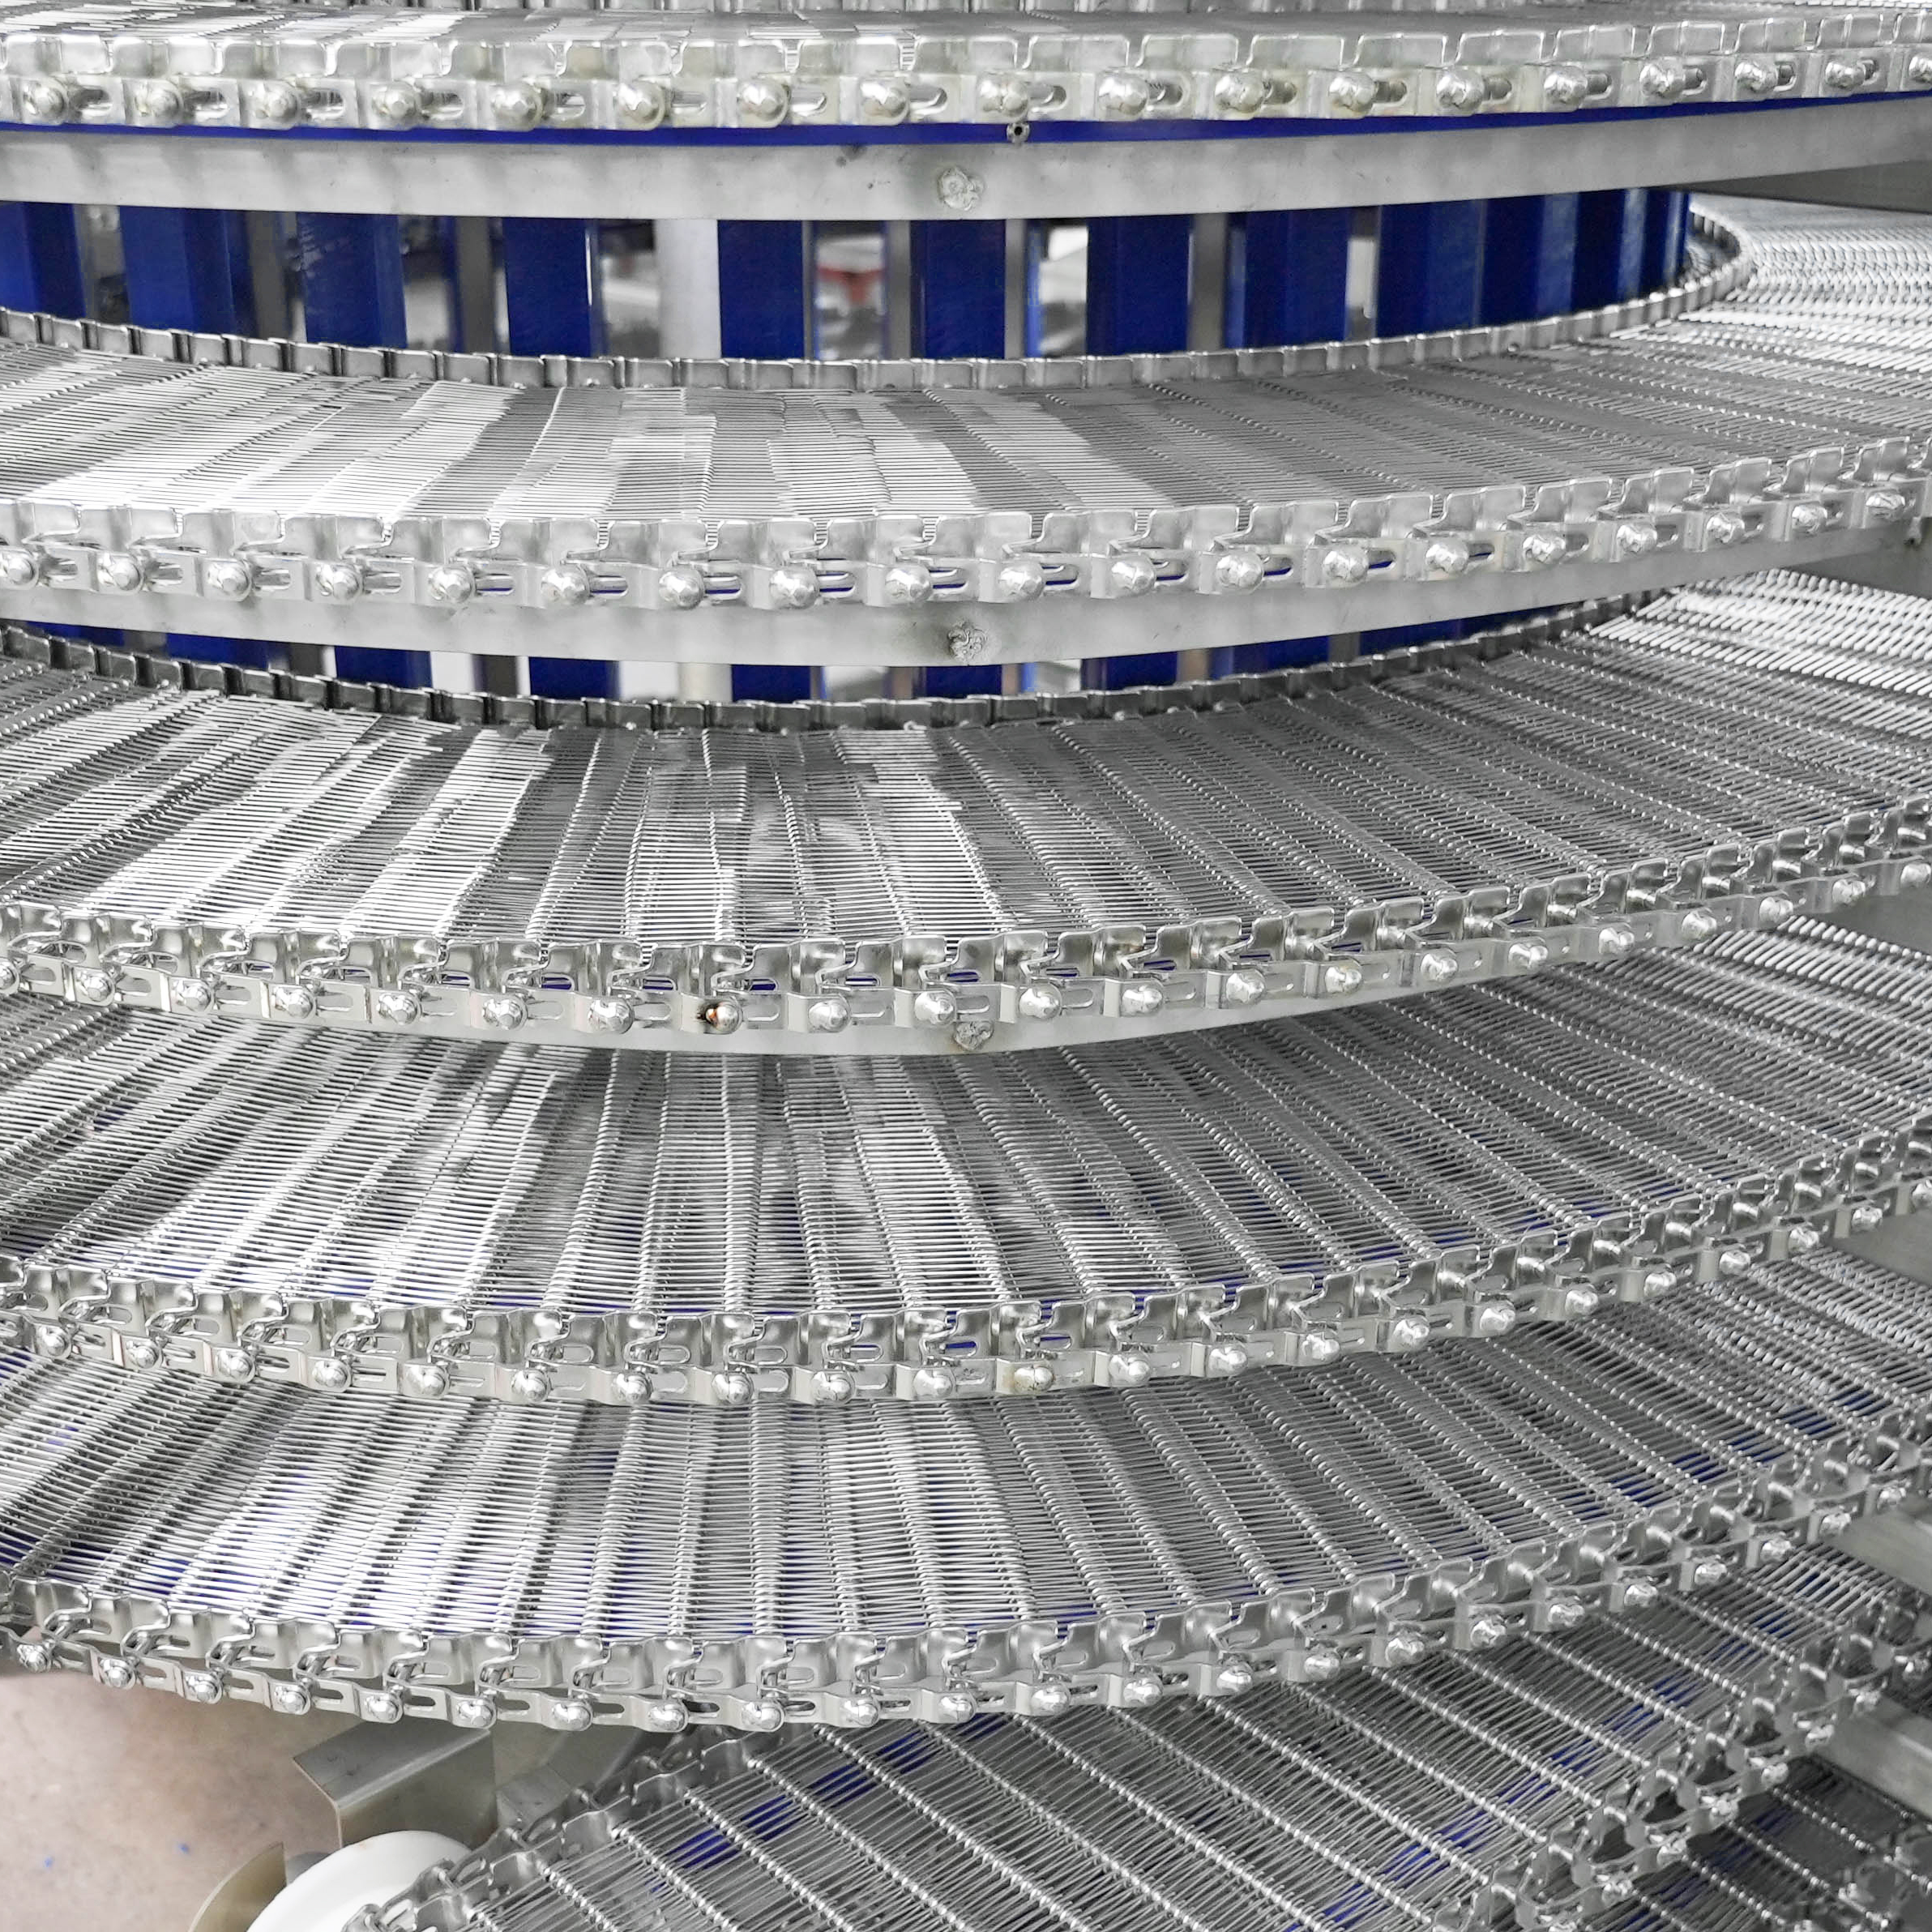
Produk berbentuk
Patty, porsi daging, dan produk bakery mengharuskan rencana penerimaan mencakup retensi bentuk, perpindahan antar sabuk, dan bekas kontak. Cantumkan toleransi ketebalan dan kondisi saat produk masuk.
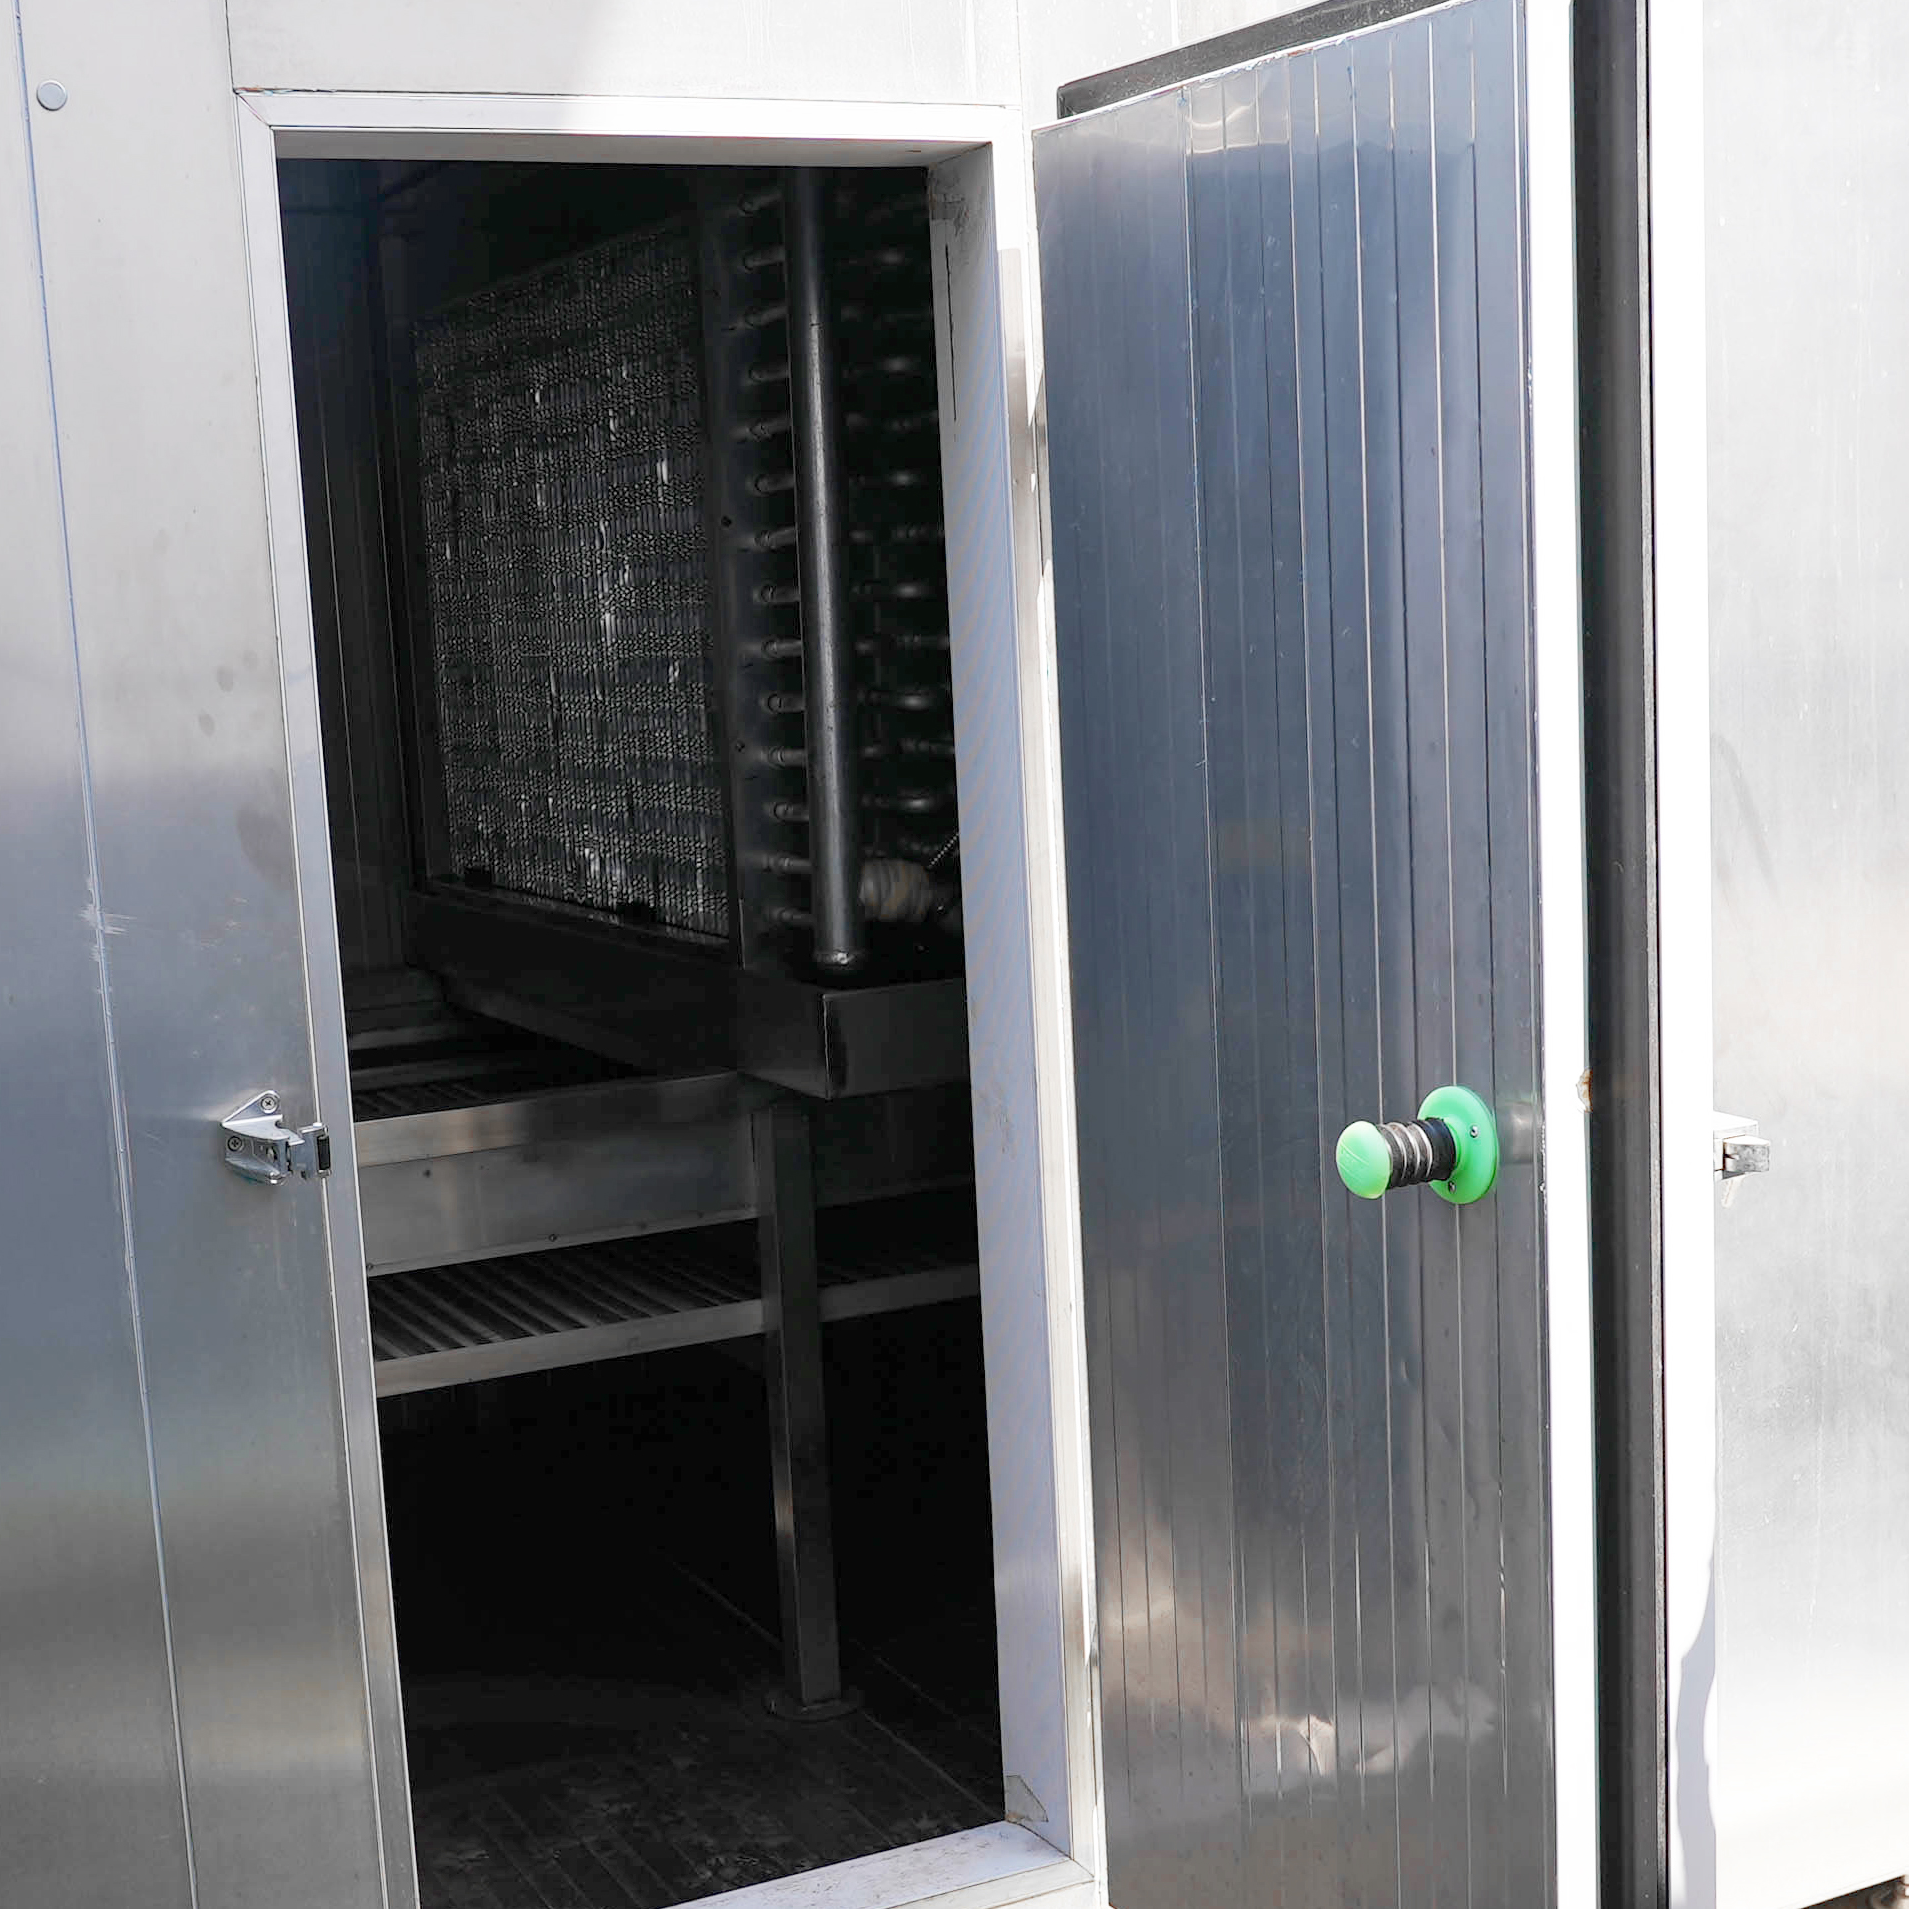
Unit dalam kemasan
Produk pangan beku cepat dalam baki, karton, atau kantong membuat beban proses lebih bergantung pada dimensi kemasan, bahan, keutuhan segel, dan pola penumpukan. Tetapkan titik pengukuran target di dalam kemasan.
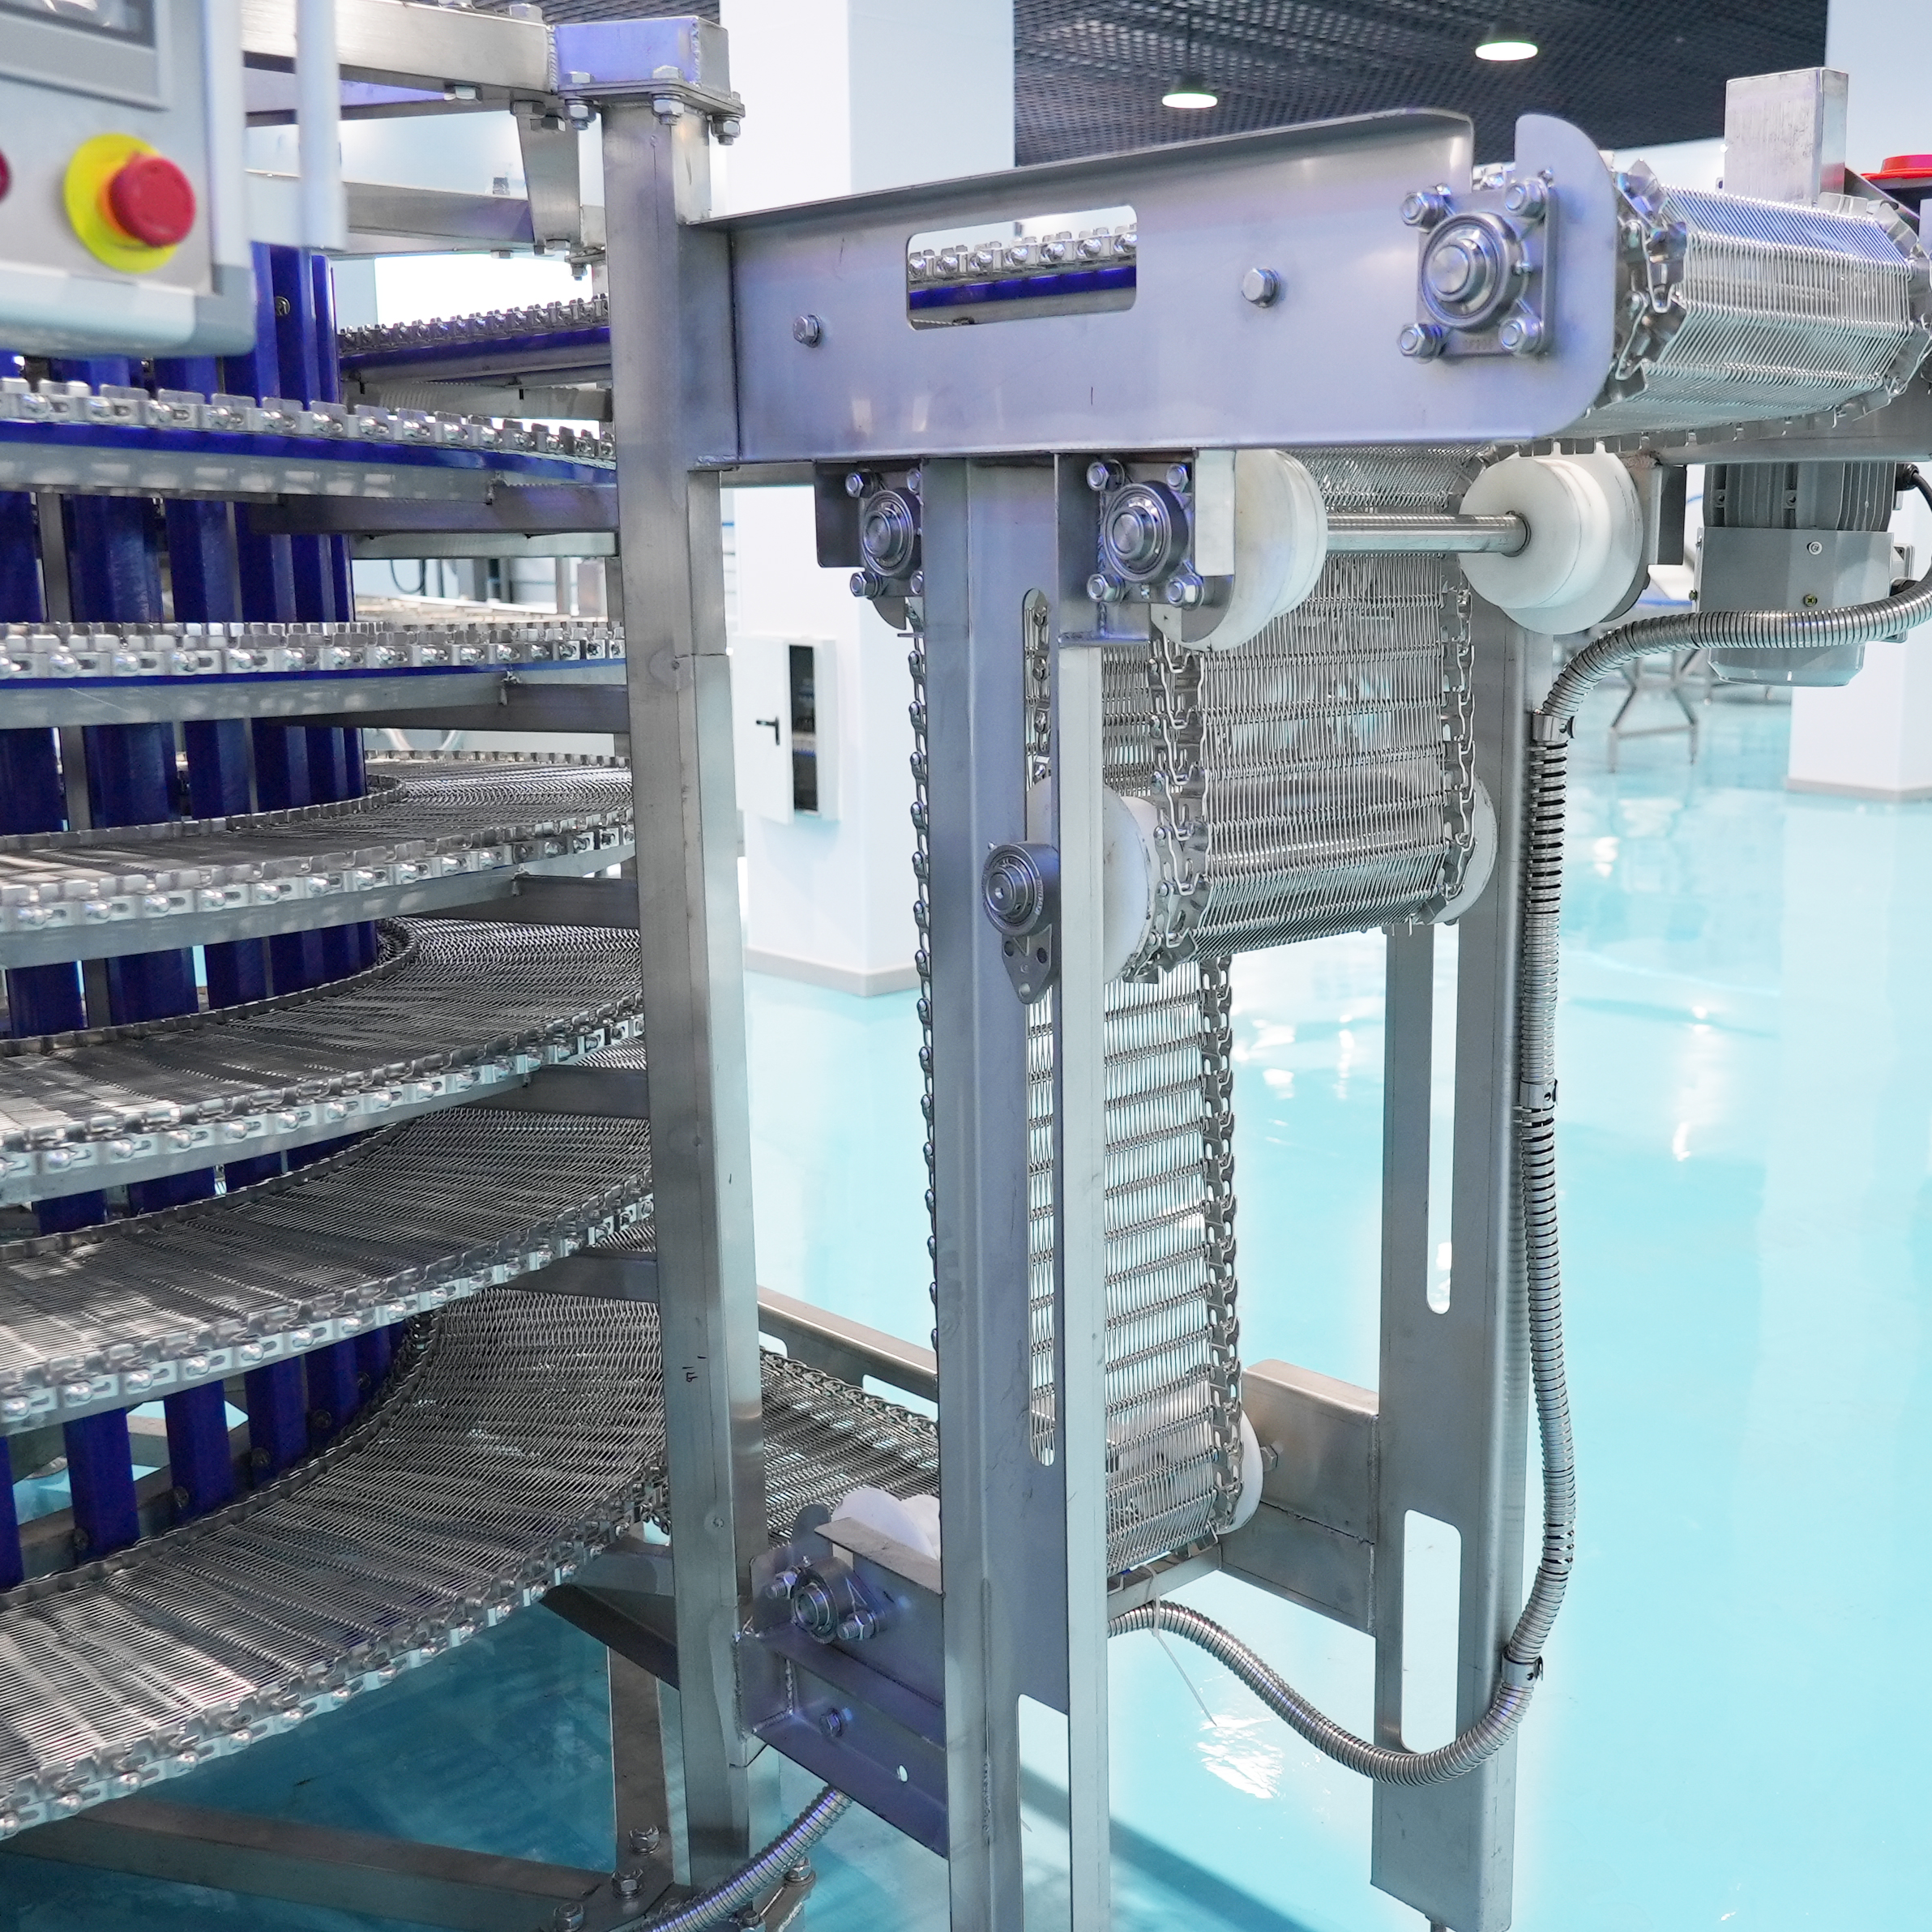
Pangan rapuh atau lengket
Buah beri yang lembut, udang, porsi lunak, dan produk basah dapat rusak saat ditangani atau gagal terpisah jika aliran udara dan kondisi sabuk tidak sesuai. Uji produk harus mencatat tampilan serta suhu.
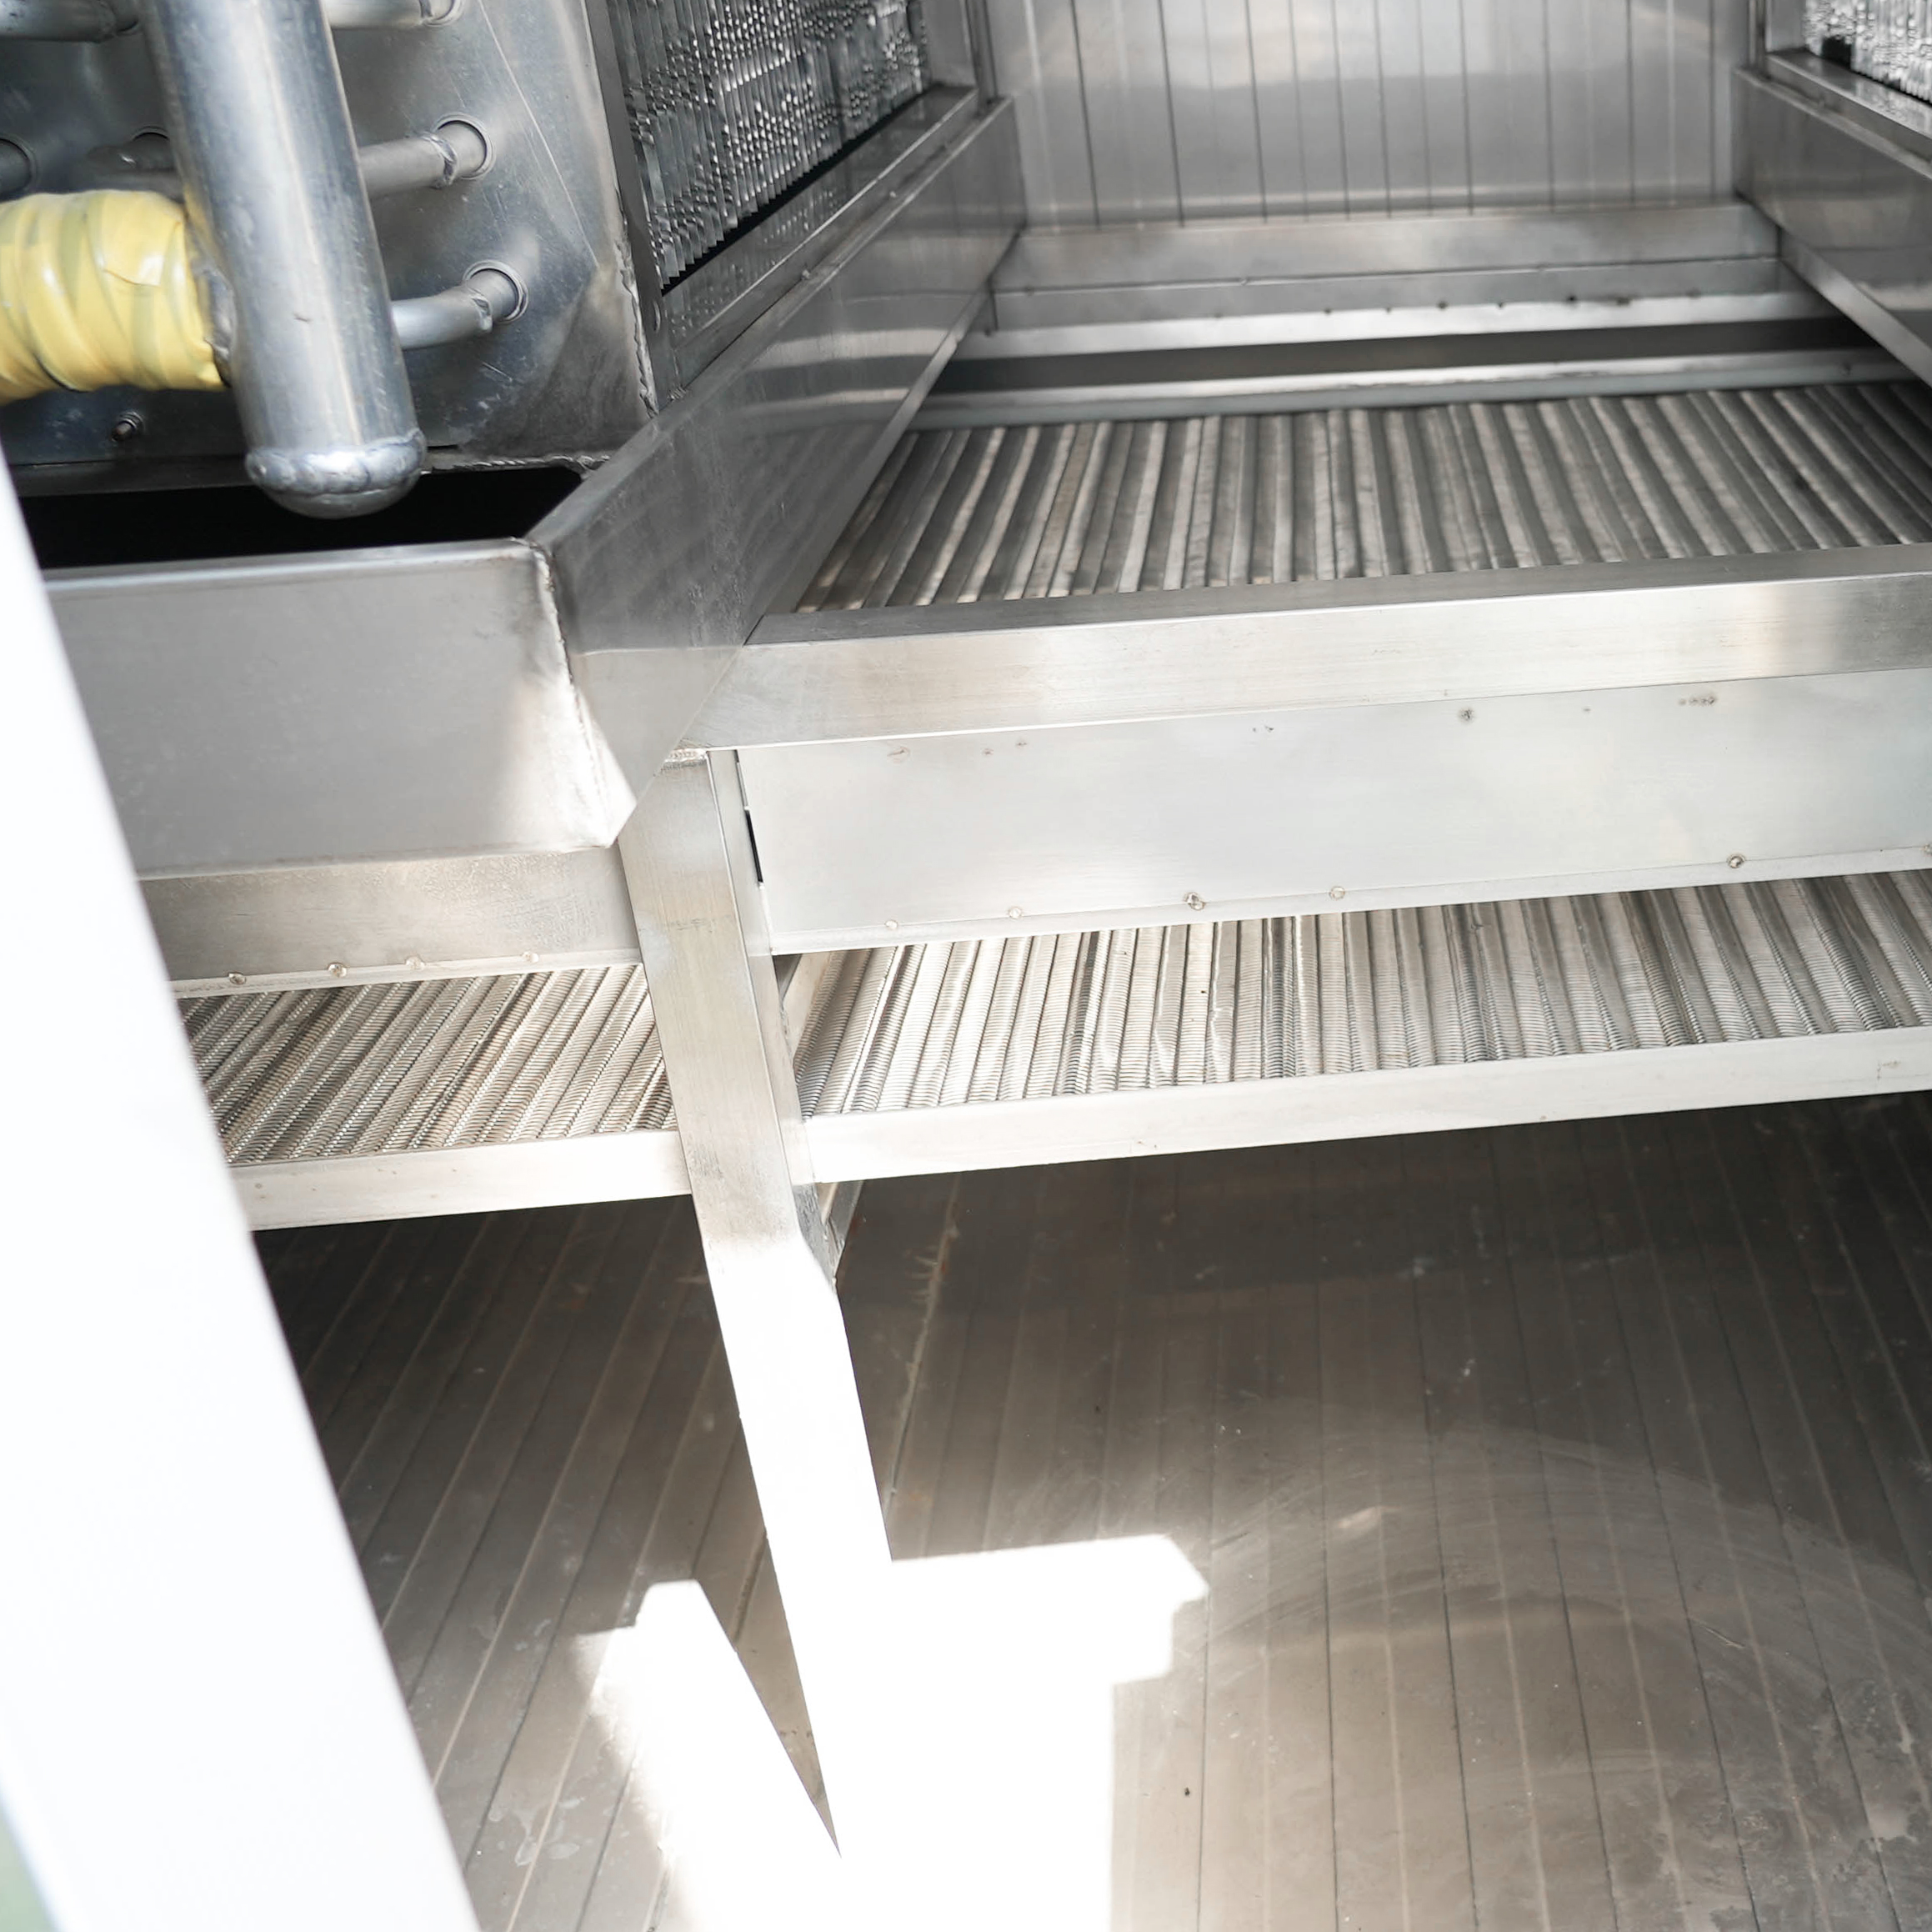
Lini produk campuran
Rentang produk yang beragam mengubah pengendalian resep, pergantian produk, sanitasi, pemuatan, dan pengaturan waktu tinggal selama proses pembekuan cepat. Cantumkan kondisi beban minimum dan maksimum, bukan merancang berdasarkan produk rata-rata.
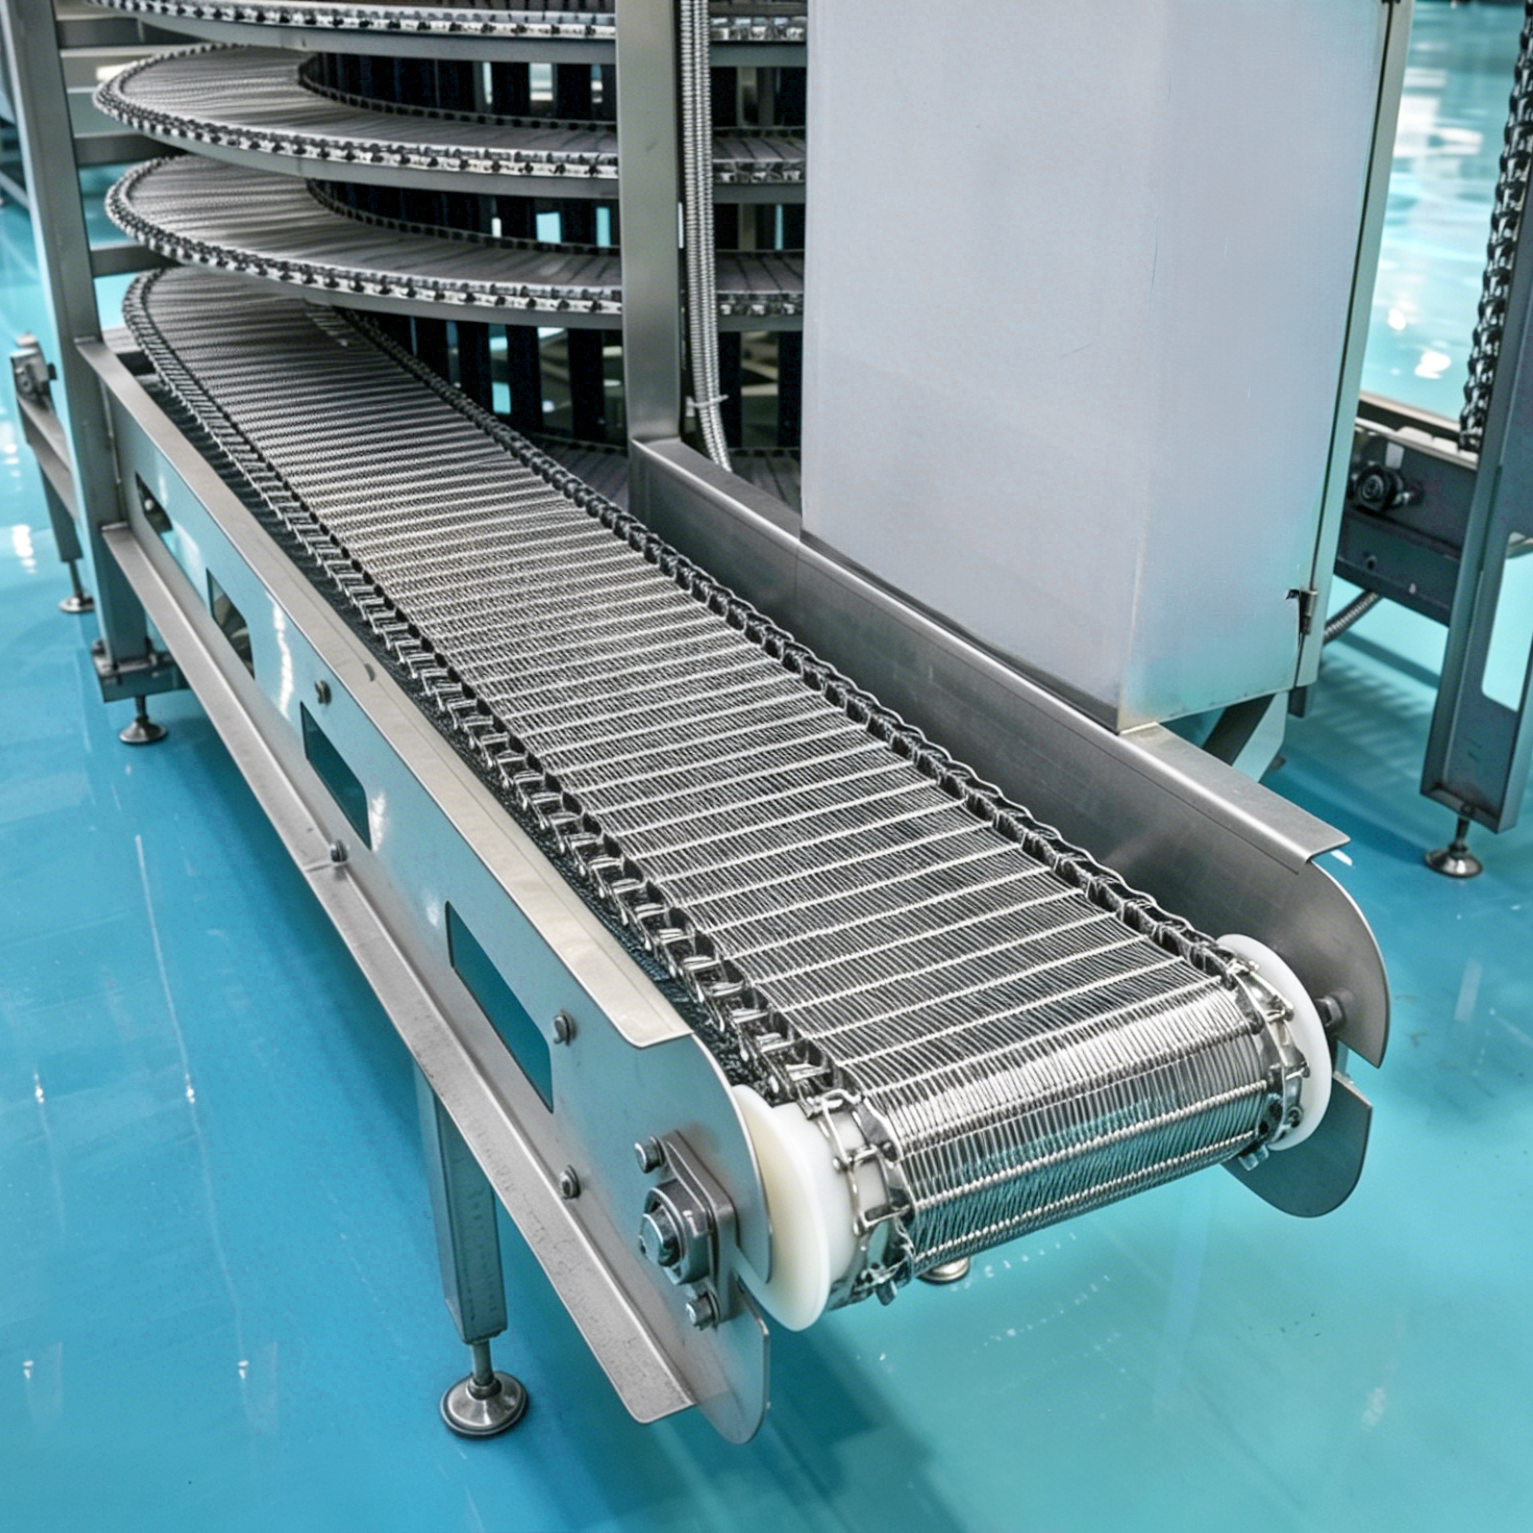
Alur hulu dan hilir
Konsistensi pemuatan, kecepatan sabuk, pemanfaatan sabuk konveyor, prapendinginan, pelapisan es, penimbangan, dan pengemasan dapat membatasi lini sebelum freezer mencapai beban desainnya. Petakan setiap titik serah-terima beserta laju dan batas akumulasinya.
Kanvas Data Beban Pembekuan
Permintaan konfigurasi yang dapat ditindaklanjuti menghubungkan pangan, lini, dan fasilitas dalam satu lingkup. Sepuluh kelompok data berikut menjadi dasar peninjauan termal, pembahasan tata letak, dan perencanaan penerimaan.
Kelompok data
Data yang perlu dikirim
Alasan data memengaruhi konfigurasi
Produk
Nama pangan, formulasi, kondisi permukaan, mutu baja tahan karat yang diminta, dan batasan bahan lain yang bersentuhan dengan produk
Menentukan penanganan, beban residu atau kotoran yang menempel, dan perilaku perpindahan panas
Geometri potongan atau kemasan
Dimensi, rentang massa, bentuk, ketebalan, dan distribusi ukuran
Memengaruhi perpindahan panas menuju pusat termal dan pemuatan sabuk
Siklus pemuatan
Umpan kontinu atau batch, kedalaman lapisan, jarak, dan jeda
Menentukan konsistensi paparan dan risiko akumulasi
Profil suhu
Kondisi saat masuk, kondisi target di pusat termal, dan lokasi pengukuran
Menentukan beban proses dan titik akhir penerimaan
Kebutuhan produksi
Laju normal, laju puncak, jam operasi, giliran kerja, dan pergantian produk
Membedakan beban stabil dari kondisi puncak dan pemulihan
Luas area dan alur
Panjang dan lebar tersedia, tinggi bebas, ketinggian sisi masuk/keluar, dan lorong akses
Menentukan apakah jalur lurus atau vertikal sesuai dengan bangunan
Aliran udara dan penanganan
Kebutuhan pemisahan, kerapuhan, bekas yang diizinkan, kontak dengan sabuk, dan pergerakan produk
Menjadi panduan untuk meninjau sabuk, distribusi udara, dan perpindahan produk
Konfigurasi sistem refrigerasi
Sistem yang tersedia, refrigeran, kondisi operasi, konsep pencairan bunga es, dan pasar tujuan
Menghubungkan kabinet dengan beban pabrik, keselamatan, dan batasan regulasi
Utilitas dan antarmuka
Pasokan listrik, drainase, udara bertekanan, jaringan, dan sinyal mesin yang berdekatan
Mencegah perubahan bangunan dan integrasi yang terlambat
Sanitasi dan penerimaan
Alergen, metode pembersihan, akses inspeksi, produk uji, pengambilan sampel, dan catatan lulus/gagal
Mengubah operasi higienis dan kinerja menjadi kriteria tertulis
Ketentuan pusat termal
Tetapkan penyelesaian pada titik pengukuran dan kondisi suhu yang disepakati untuk produk, pemuatan, dan beban panas yang dinyatakan. Suhu titik setel udara target bukan pengganti bukti suhu inti produk.1
Tetapkan kondisi penerimaan sebelum membekukan desain peralatan: produk, pemuatan, target, laju, dan bukti harus mengacu pada kasus uji yang sama.
Kontrol, Data, dan Integrasi Lini
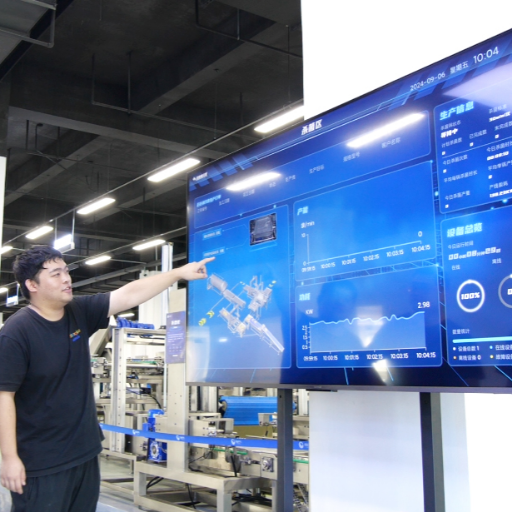
Shengtu menggunakan platform STUnit untuk mendukung pengembangan peralatan cerdas dan jalur peningkatan yang ditetapkan untuk proyek. Kapabilitas perusahaan mencakup peningkatan OTA mandiri, integrasi lini, perencanaan pabrik cerdas, pemberdayaan digital IT/OT, kotak kontrol low-code, gateway multiprotokol, visi YOLO, dan algoritma edge; fungsi serta antarmuka aktual untuk setiap proyek freezer harus dikonfirmasi dalam lingkupnya.
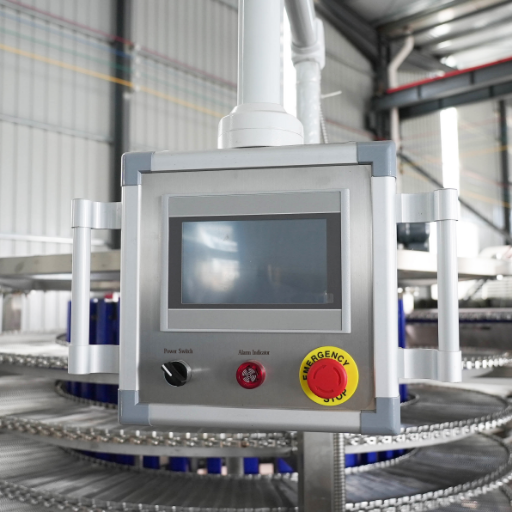
Perilaku mesin
- Mode operasi dan transisi status
- Kepemilikan resep dan pengendalian perubahan
- Riwayat alarm dan cap waktu kejadian
- Batas kendali manual, lokal, dan jarak jauh
Serah-terima lini
- Sinyal izin operasi dengan peralatan hulu dan hilir
- Logika laju, akumulasi, berhenti, dan mulai ulang
- Tag, satuan, dan frekuensi pembaruan yang diperlukan
- Tujuan historian, dasbor, dan laporan
Tata kelola jaringan
- Protokol dan tanggung jawab gateway
- Zona jaringan dan persetujuan akses jarak jauh
- Pengujian pencadangan, pemulihan, dan peningkatan
- Tanggung jawab atas akun, log, dan patch
Interoperabilitas adalah hasil kerja dengan lingkup yang jelas
Integrasi kontrol sering bermasalah pada tahap akhir jika status, tag, protokol, dan batas jaringan yang diperlukan tidak dicantumkan dalam penawaran peralatan. OPC 30050 memetakan informasi mesin PackML ke dalam model OPC UA, sedangkan NIST SP 800-82 Revision 3 menjelaskan panduan keamanan untuk teknologi operasional dengan batasan kinerja, keandalan, dan keselamatan. Ketersediaan protokol bukan pengganti jadwal antarmuka dan uji penerimaan yang disepakati.
Faktor Harga dan Jadwal Proyek
Mesin pembekuan cepat merupakan peralatan khusus, sehingga harga dan jadwal ditentukan oleh beban proses yang disetujui, lingkup mekanis, batas sistem refrigerasi, kontrol, antarmuka lokasi, dan pekerjaan penerimaan. Angka harga utama peralatan tidak menggantikan penawaran yang memisahkan hal-hal yang termasuk dari yang harus disediakan oleh pabrik, kontraktor refrigerasi, dan pemasang.
- Jalur sabuk, kabinet, dan fitur penanganan produk
- Jalur waktu tinggal dan beban produksi yang diperlukan
- Akses pembersihan, drainase, dan konsep pencairan bunga es
- Bukti uji produk, FAT, dan SAT
- Batas sistem rak refrigerasi, evaporator, dan perpipaan
- Pekerjaan sipil, lantai, platform, dan akses
- Distribusi listrik, drainase, dan utilitas
- Serah-terima kontrol, pekerjaan jaringan, dan komisioning
Model kelayakan bisnis dasar
Gunakan data pabrik, bukan persentase ROI yang berlaku umum.
- Output yang dapat dijual dan kehilangan produk untuk setiap kasus produk tervalidasi
- Kebutuhan refrigerasi, listrik, pencairan bunga es, dan sanitasi
- Tenaga kerja, pergantian produk, pembersihan terencana, dan waktu henti tak terencana
- Lingkup pemeliharaan, bahan habis pakai, luas lantai, dan pekerjaan integrasi
Bidang untuk normalisasi penawaran
| Bidang yang dibandingkan | Hal yang harus dinyatakan pemasok | Risiko jika tidak dicantumkan |
|---|---|---|
| Dasar desain | Produk, laju, kondisi saat masuk, target, pemuatan, dan siklus kerja | Penawaran tampak sebanding, tetapi mengacu pada beban proses yang berbeda |
| Lingkup mekanis | Sisi masuk/keluar, sabuk, kabinet, akses, drainase, dan peralatan bantu yang tidak termasuk | Penambahan di tahap akhir mengubah biaya dan luas area |
| Batas sistem refrigerasi | Koil, katup, kontrol, rak, perpipaan, dan tanggung jawab refrigeran | Harga kabinet disalahartikan sebagai biaya proyek terpasang |
| Lingkup kontrol | Panel, instrumen, protokol, tag, penyimpanan data, dan batas akses jarak jauh | Integrasi menjadi perubahan tanpa harga |
| Penerimaan | Kasus uji FAT/SAT, instrumentasi, pengambilan sampel, catatan, dan proses perbaikan | Kinerja tidak dapat dinilai berdasarkan satu tolok ukur tertulis |
| Pekerjaan lokasi | Pembagian pengiriman, pengangkatan, fondasi, platform, utilitas, dan dukungan komisioning | Penanggung jawab jadwal masih belum jelas |
Higiene, Pembersihan, Pencairan Bunga Es, dan Validasi
Risiko kontaminasi meningkat karena bunga es, permukaan yang sulit dijangkau, dan instrumen yang belum diverifikasi dapat memutus rantai penerimaan. Shengtu menyusun peninjauan berdasarkan kondisi pabrik; untuk fasilitas di A.S., 21 CFR Part 117 dari FDA mencakup kemudahan pembersihan, pengendalian alergen, kondisi sistem konveyor, dan keakuratan instrumen sebagai bagian dari peninjauan peralatan.3 Pembekuan sendiri bukan tahap pemusnahan patogen yang tervalidasi.
01
Akses dan pembongkaran
- Cantumkan komponen yang dibuka atau dilepas untuk pembersihan
- Tunjukkan cara menjangkau permukaan sabuk dan jalur baliknya
- Tentukan kebutuhan perkakas, pengangkatan, dan akses aman
02
Pengendalian alergen dan residu atau kotoran yang menempel
- Nyatakan residu produk dan pergantian produk yang melibatkan alergen
- Tentukan metode pembersihan, penanggung jawab bahan kimia, dan verifikasi pembilasan
- Identifikasi titik tempat kotoran dapat menumpuk dan titik kontak silang konveyor
03
Bunga es dan pencairan
- Petakan masuknya kadar air dan beban produk hangat
- Tentukan pemicu pencairan bunga es dan urutan perlindungan produk
- Pastikan drainase, pemulihan, dan bukti mulai ulang
04
Keakuratan instrumen
- Tentukan pengukuran produk, udara, dan refrigerasi
- Tetapkan tanggung jawab kalibrasi dan verifikasi
- Pertahankan satuan, lokasi, dan cap waktu dalam catatan uji
05
Penerimaan proses
- Tetapkan produk uji dan kondisi pemuatan
- Sepakati lokasi probe di pusat termal
- Catat laju lini, kondisi lingkungan, dan aturan lulus/gagal
06
Antarmuka fasilitas
- Pastikan batasan refrigeran dan pasar tujuan
- Tinjau jumlah amonia yang tersimpan berdasarkan penerapan ketentuan OSHA
- Tetapkan tanggung jawab pabrik, refrigerasi, dan peralatan
Batas proyek A.S.
Menurut Appendix A OSHA, amonia anhidrat memiliki ambang 10.000 lb untuk peninjauan penerapan keselamatan proses; pembatasan EPA bergantung pada sektor, subsektor, dan tanggal kepatuhan.45 Data ini menjadi masukan untuk desain fasilitas; data tersebut bukan sertifikasi peralatan pembekuan cepat.
Dari Data Produk ke Konfigurasi yang Disetujui
Batas
Hambatan tersembunyi
Bukti yang perlu diminta
Hulu
Pemuatan, suhu produk, atau kadar air permukaan tidak konsisten
Profil laju, logika penyangga, dan kondisi produk terburuk
Di dalam freezer
Penggumpalan, kerusakan saat perpindahan, penumpukan bunga es, atau residu yang sulit dijangkau
Catatan uji produk, peninjauan akses, dan urutan pencairan bunga es
Refrigerasi
Beban, pemulihan, atau koordinasi pencairan bunga es tidak memadai
Perhitungan beban, rentang operasi, dan penanggung jawab kontrol
Hilir
Pengemasan tidak dapat menerima laju keluaran atau kondisi produk
Studi akumulasi dan sinyal izin operasi serah-terima
Data
Tag, cap waktu, resep, atau akses jarak jauh tidak memiliki penanggung jawab
Jadwal antarmuka, batas jaringan, dan uji penerimaan
Profil Perusahaan dan Kapabilitas yang Relevan dengan Proyek
Shandong Shengtu Bufan Intelligent Technology Co., Ltd. adalah perusahaan Weifang yang menyediakan riset dan pengembangan mesin pangan, manufaktur, serta solusi digital seluruh pabrik untuk industri pangan. Pekerjaan kami menghubungkan perangkat keras peralatan, integrasi lini, dan perencanaan digital tingkat pabrik sesuai lingkup proyek yang disetujui.
Perangkat keras dan mesin
Kami mengembangkan mesin pangan khusus dan perangkat keras kontrol; perangkat keras produksi sendiri mendukung integrasi mendalam jika diperlukan dalam proyek yang disetujui.
Kecerdasan peralatan
Platform STUnit mendukung pengembangan peralatan cerdas, peningkatan OTA mandiri, dan jalur peningkatan yang ditetapkan untuk proyek.
Integrasi pabrik
Kapabilitas perusahaan kami mencakup integrasi lini, perencanaan pabrik cerdas, pemberdayaan digital IT/OT, dan serah-terima data yang ditetapkan untuk proyek.
Perangkat Perencanaan Rekayasa
Kanvas Data Beban Pembekuan
Buka Kanvas
→
Panduan Keputusan Format dan Luas Area
Buka Panduan
→
Kartu Skor Normalisasi Penawaran Freezer
Buka Kartu Skor
→
Sertifikat dan dokumen yang berlaku dikonfirmasi berdasarkan model peralatan, konfigurasi, dan negara tujuan. Catatan sistem manajemen perusahaan ditinjau terpisah dari dokumen kesesuaian produk.
BASIS PENGETAHUAN
FAQ Peralatan Pembekuan Cepat
Peralatan industri yang dengan cepat menghilangkan panas dari pangan dalam kondisi produk, pemuatan, dan refrigerasi yang telah ditetapkan. Untuk pengadaan, definisi yang berguna mencakup target suhu pusat termal produk, laju, dan metode penerimaan, bukan hanya suhu udara.
Pembekuan cepat individual bertujuan membekukan potongan secara terpisah agar tetap berupa butiran atau potongan yang terpisah dan tidak menggumpal, sedangkan pembekuan blok memperlakukan satu massa atau muatan kemasan sebagai satu unit termal. Bentuk produk, kedalaman hamparan, aliran udara, dan penanganan menentukan apakah pemisahan individual dapat tercapai.
Bandingkan keduanya saat arah lini, luas lantai, tinggi bebas, jalur waktu tinggal, perpindahan produk, dan akses pembersihan masih menjadi pilihan desain. Metode yang tepat adalah yang memenuhi kebutuhan produk dan beban proses yang ditetapkan dalam batasan bangunan.
Kirim geometri produk, pola pemuatan, kondisi saat masuk dan target, laju normal dan puncak, siklus kerja, luas area, refrigerasi, utilitas, aturan sanitasi, dan uji penerimaan. Kanvas data 10 baris di atas merupakan titik awal minimum yang berguna.
Batasannya mencakup beban refrigerasi, penurunan tekanan aliran udara, dehidrasi, bunga es, kerusakan produk, akses pembersihan, dan batas bangunan. Udara yang lebih cepat atau setelan yang lebih dingin tidak otomatis menghasilkan proses tervalidasi yang lebih baik.
Tidak. USDA menjelaskan bahwa pembekuan menonaktifkan mikroba, tetapi tidak memusnahkannya secara andal. Karena itu, pabrik harus mempertahankan pengendalian keamanan pangan yang tervalidasi sebelum dan sesudah pembekuan.2
Beban proses yang disetujui, sabuk dan kabinet, batas sistem refrigerasi, akses sanitasi, kontrol, pekerjaan lokasi, dan lingkup penerimaan memengaruhi harga. Bandingkan hal-hal yang termasuk dan dikecualikan secara tertulis, bukan hanya angka harga utama peralatan.
Tetapkan status mesin, perintah, sinyal izin operasi, tag, protokol, penanggung jawab historian, akses jarak jauh, dan kasus uji dalam jadwal antarmuka. OPC 30050 dan NIST SP 800-82 Revision 3 menyediakan model referensi dan panduan, tetapi kompatibilitas aktual bergantung pada proyek.
Kirim spesifikasi produk, gambar atau sampel representatif, profil laju, suhu, tata letak yang tersedia, informasi refrigerasi, utilitas, persyaratan sanitasi, dan bukti FAT/SAT yang diinginkan. Cantumkan pasar tujuan pemasangan agar kewajiban terkait refrigeran dan fasilitas dapat ditinjau.
Trending now